
カスタム加工は、部品を標準部品として調達できない場合、または部品の形状、材質、公差、機能を特定のプロジェクトに合わせて調整する必要がある場合に使用されます。既存の部品に無理やり設計を合わせるのではなく、エンジニアは実際の機械的要件に合わせて部品を製造することができます。
このガイドでは、カスタム機械加工の仕組み、複雑な部品に有効な理由、一般的に使用される加工方法と材料、そして形状、公差、品質要件、コスト、生産量が最終的な製造戦略にどのように影響するかについて説明します。
カスタム加工とは何ですか?
カスタム加工とは、標準化されたカタログ仕様ではなく、特定の図面、CADモデル、または機能要件に基づいて部品を製造することです。これらの部品は、全く新しい設計のもの、既存の部品を改良したもの、または市販されなくなった部品の代替品となる場合があります。
CNC加工は、専用の生産金型を必要とせず、プログラム、工具、セットアップをさまざまな形状に合わせて調整できるため、広く利用されています。部品によっては、カスタム加工には、フライス加工、旋削加工、放電加工、穴あけ加工、ボーリング加工、またはこれらの複数の加工の組み合わせが含まれる場合があります。
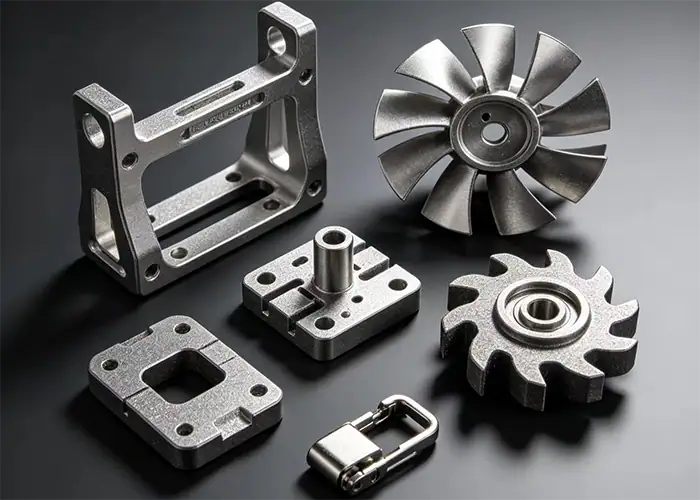
機械加工部品がカスタム品となる理由とは?
機械加工部品は、特定の製品や用途に合わせて仕様が定義された時点でカスタム部品となります。その違いは、全体の形状、穴の位置、材質、表面仕上げ、公差、刻印、取り付けインターフェース、または標準部品にはないその他の機能など多岐にわたります。
カスタマイズとは、必ずしも部品が非常に複雑であることを意味するわけではありません。直径が特殊な単純なスペーサーや、製造中止になったインターフェースを持つ交換用シャフトも、複雑な曲面を持つ多軸ハウジングと同様に、カスタム加工プロジェクトになり得ます。
カスタム加工 vs. 標準加工
標準化された生産は、同じ設計の製品を繰り返し製造し、安定した形状に基づいてプロセスを最適化できる場合に最も効率的です。一方、カスタム加工は、部品仕様の変更、数量の減少、または形状によってプロジェクト固有の製造戦略が必要となる場合に、より高い柔軟性を提供します。
したがって、どちらの方法がより先進的かというよりも、製造要件の違いが重要となる。安定した反復生産製品は最適化された生産プロセスから恩恵を受ける一方、特注部品は柔軟なプログラミング、ツーリング、セットアップ、およびエンジニアリングレビューから恩恵を受ける。
複雑な部品にカスタム加工が適している理由
複雑な部品の製造においては、単一の課題だけが存在することは稀です。一つの部品に、曲面、精密な穴、薄肉部、深いポケット、異なる公差、そして複数の機能的なインターフェースが組み合わさっている場合があります。カスタム加工では、固定された生産基準ではなく、こうした要件に合わせて製造プロセスを構築することができます。
独自の形状に対するより大きな自由度
カスタム加工では、部品形状から直接ツールパスをプログラムできるため、設計者は非標準形状をより自由に作成できます。形状はカタログサイズや既存の部品に合わせる必要はありません。
多軸加工は、より少ない段取り回数でより多くの面を加工できるため、この柔軟性をさらに高めます。これは、ハウジング、ブラケット、マニホールド、インペラ、医療機器、その他複数の面に特徴が分散している部品に特に有効です。
重要な機能のより良い制御
特注部品の場合、すべての寸法に同じレベルの精度を求める必要はありません。エンジニアは、嵌合、動作、位置合わせ、密閉性、組み立てなどを制御する面を特定し、真の機能的価値を生み出す部分に、より厳しい要件を設定することができます。
これにより、加工や検査の労力を最も重要な特徴に集中させることができ、部品全体の製造を不必要に困難にすることがなくなります。
専用工具不要の柔軟な生産
カスタムCNC加工の主な利点の1つは、新しい金型やダイを作成する代わりに、CADモデル、プログラム、ツールパス、治具、または加工戦略を更新することで、設計変更に対応できることが多い点です。
その柔軟性は、設計変更の可能性があり、専用の生産用金型を導入することが難しい試作品開発や少量生産において特に役立つ。
カスタム機械加工プロセスはどのように機能するのですか?
信頼性の高いカスタム加工プロセスは、材料が機械に届く前から始まります。図面、形状、公差、材料、生産数量、検査要件など、すべてが部品の製造方法に影響を与えます。
CADモデルと技術図面を確認する
最初のステップは、CADモデルと図面を確認し、寸法、公差、材料、仕上げ、ねじ山、基準関係、その他の仕様を精査することです。
この段階では、製造可能性も確認する必要があります。深い空洞、アクセスしにくい内部構造、非常に薄い壁、特殊なコーナー半径、不必要に厳しい公差などは、部品の加工を著しく困難にする可能性があります。
プロセス、材料、および工具を選択してください。
製造方法は部品の形状によって異なります。回転形状の場合は旋削加工が適している場合が多く、角柱形状の場合はフライス加工が適している場合が多く、両方の加工方法を組み合わせた部品の場合は複数の工程が必要となる場合があります。
工具の選定にあたっては、材料の特性、加工深さ、アクセス性、剛性、表面仕上げの要件も考慮する必要があります。標準的な工具で完了できるプロジェクトもあれば、複雑な形状の場合は特殊な切削工具や放電加工機が必要になる場合もあります。
部品のプログラミング、機械加工、仕上げ
CAMプログラミングは、必要な形状を加工操作とツールパスに変換します。このプロセスには、荒加工、中仕上げ加工、穴あけ加工、ねじ切り加工、仕上げ加工、および追加のセットアップが含まれる場合があります。
機械加工後、部品は用途に応じて、バリ取り、研磨、陽極酸化処理、めっき、不動態化処理、熱処理、またはその他の二次処理が必要となる場合があります。
最終部品を検査する
検査は、製造された部品が図面および機能要件を満たしていることを確認するものです。検査方法は、測定対象となる特性に合わせて選択する必要があり、すべての寸法に対して同じ測定器を用いるべきではありません。
ノギスやマイクロメーターは、多くの手近な寸法を測定するのに適しているが、複雑な形状、位置、基準関係については、座標測定や光学的測定法が必要となる場合がある。
主なカスタム機械加工プロセス
カスタム加工は、単一の特定の工程ではありません。最適な加工方法は、部品が回転する形状、角柱状、多面体、複雑な形状、または加工が困難な場所にあるかどうかによって異なります。
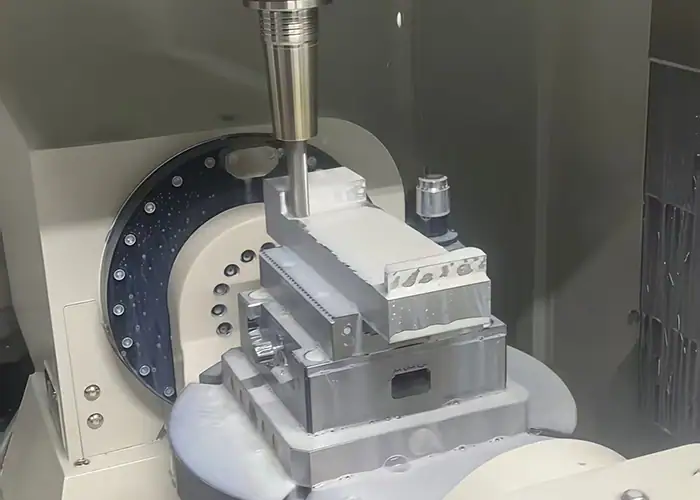
CNCフライス
CNCフライス加工は、回転する切削工具を用いて、固定または位置決めされたワークピースから材料を除去する加工方法です。ポケット、スロット、平面、穴パターン、輪郭、ブラケット、ハウジング、治具、その他の角柱状部品の加工に一般的に用いられます。
3軸フライス加工は多くの従来型部品を効率的に加工できる一方、4軸および5軸加工機は、複数の側面や複合角度に特徴がある場合に、より高度な加工を可能にする。
CNC旋盤
CNC旋盤加工では、ワークピースを回転させながら切削工具で材料を除去します。特に、シャフト、ブッシュ、ピン、スリーブ、ねじ部品、その他円筒形状を主とする部品の加工に効果的です。
旋削加工とフライス加工、穴あけ加工などを組み合わせることができる旋削・フライス加工装置は、適切な部品を機械間で移動させる回数を減らすことができる。
5軸CNC加工
5軸加工では、工具をワークピースに対してより多くの方向からアプローチできます。これは、複雑な表面、多面体部品、角度のついた形状、および従来であれば複数回の位置調整が必要だった部品の加工に有効です。
主な製造上の利点は、単に複雑さが増すことだけではありません。より適切なアプローチ角度によって、より短く、より剛性の高い工具の使用が可能になり、必要な段取り回数を減らすこともできます。
放電加工および二次加工
放電加工は、従来の切削工具では狭い溝、鋭利な内部形状、微細な特徴、または複雑な内部形状を効率的に加工できない場合に、導電性材料の加工に有効です。
最終的な要求事項を1つの工程で満たせない場合、特注プロジェクトでは、機械加工と研削、ホーニング、リーマ加工、溶接、熱処理、表面仕上げなどを組み合わせることもあります。
特注加工にはどのような材料が使用できますか?
カスタム加工は、幅広い種類の金属およびエンジニアリングプラスチックに対応しています。まず、部品の機能に適した材料を選定し、次にその強度、硬度、熱特性、安定性、および被削性を考慮して加工戦略を調整する必要があります。
アルミニウムおよびアルミニウム合金
アルミニウムは、比較的低密度でありながら加工性に優れているため、広く利用されています。6061などのグレードは、ハウジング、治具、ブラケット、試作品、および一般的な精密部品によく用いられますが、より高い機械的性能が求められる用途では、7075などの高強度グレードが選択されることがあります。
高い熱伝導率により切削領域から熱を逃がすのに役立つが、薄い形状やバリの発生には依然として慎重な制御が必要である。
鋼鉄およびステンレス鋼
炭素鋼および合金鋼は、強度、耐摩耗性、そして幅広い熱処理オプションを提供します。ステンレス鋼は耐食性を備えており、機器、医療、加工、流体処理などの用途で広く使用されています。
アルミニウムと比較すると、多くの鋼材は切削抵抗が大きく、工具の摩耗も大きくなります。ステンレス鋼は、発熱や加工硬化にもより注意を払う必要があります。
チタンおよびその他の高性能金属
チタンは、高い強度対重量比、耐食性、または厳しい使用条件における性能が、加工の難易度の増加を正当化する場合に選択される。
熱伝導率が比較的低いため、切削刃付近に熱が集中し、工具の摩耗、冷却、切削安定性が重要な考慮事項となる。
エンジニアリングプラスチックス
POM、PEEK、PTFE、ナイロン、PEIなどのエンジニアリングプラスチックは、絶縁体、ブッシング、耐摩耗部品、軽量構造物、耐薬品性部品、その他の特殊用途に使用されます。
それらの加工挙動は金属とは大きく異なります。熱、クランプ力、吸湿性、熱膨張、材料の柔軟性など、すべてが最終寸法に影響を与える可能性があります。
複雑なカスタム部品における機械加工の課題
形状が複雑になると、工具のアクセスが制限されたり、部品の剛性が低下したり、段取り回数が増えたり、検査が難しくなったりするため、加工が困難になります。したがって、最適な戦略は、形状をモデル化できるかどうかだけでなく、部品が実際にどのように切断され、測定されるかを評価することです。
深いポケットと内部設備
深い穴あけ作業では、リーチの長い工具が必要となることが多い。工具の突き出し量が増えるにつれて剛性が低下し、カッターは振動やたわみに対してより敏感になる。
回転カッターでは完全に鋭利な内角を直接作成することはできないため、内角にも現実的な半径を設定する必要があります。使用可能なカッターサイズに合わせて設計することで、安定性とコストの両方を向上させることができます。
薄い壁と繊細な構造
薄い壁は、切削力やクランプ力によって動く可能性があります。また、加工が進むにつれて材料が除去されることで剛性が低下するため、荒加工時と仕上げ加工時で形状の挙動が異なる場合があります。
製造戦略には、段階的な材料除去、支持構造、軽めの仕上げ加工、制御された治具、適切な切削方向などが含まれる。
多面体形状と輪郭形状
複数の面に特徴点がある場合、従来型の機械では複数回のセットアップが必要になることがあります。位置調整を行うたびに、アライメントのばらつきが生じる可能性が高まります。
多軸加工は、適切な部品であればこれらの工程を削減し、複雑な表面や角度のついた形状へのアクセス性を向上させることができます。
複数回の操作を必要とする機能
一部の部品は、旋削加工による直径、フライス加工によるポケット、ドリル加工による穴、精密な穴、ねじ山、および表面処理を組み合わせています。
主な課題は、複数の工程にわたって基準関係を維持することです。工程計画では、どのフィーチャーを最初に作成するか、そして後続のセットアップで部品をどのように配置するかを明確にする必要があります。
カスタム加工における公差と精度
カスタム加工では高精度な寸法制御が可能ですが、達成可能な公差は、材料、形状、特徴サイズ、機械の能力、工具、ワーク保持方法、熱安定性、および検査によって異なります。したがって、単一の普遍的な数値ではなく、機能に応じて定義する必要があります。
どの寸法に厳しい公差が必要ですか?
重要な寸法は通常、嵌合関係、ベアリングの嵌め合い、シール性、アライメント、位置決め、または動作を左右します。これらは、製造および検査においてより一層の注意を払うべきものです。
機能を持たないクリアランス面は、多くの場合、それほど高い精度を必要としません。不要な公差を緩和することで、部品の性能を損なうことなく、加工時間を短縮し、検査を簡素化できます。
セットアップとツールが精度に与える影響
工具の長さ、カッターの剛性、ワークの保持方法、機械の状態、工具の摩耗、切削方法など、すべてが寸法精度に影響を与える。
複数のサーフェスが互いに参照し合う場合、セットアップ設計は特に重要です。関連するフィーチャーを共通のセットアップにまとめておくことで、形状が許す限り、位置調整時の誤差を低減できます。
許容範囲の積み重ねの管理
個々の部品の寸法はすべて満たしていても、同じ方向に複数の公差が蓄積されると、組み立て上の問題が生じる可能性がある。
明確な基準点と機能的な寸法指定は、このリスクを抑制するのに役立ちます。設計者は、個々の機能を個別に厳密に調整するのではなく、実際のインターフェースに影響を与える寸法の連鎖に焦点を当てるべきです。
より優れたカスタム加工のための設計
特注加工における優れた設計とは、すべての部品を簡素化することではありません。必要な機能を維持しつつ、性能向上を伴わずにコストを増加させるような形状を避けることを意味します。
工具へのアクセスとワーク保持方法を改善する
機械加工されるすべての形状には、切削工具と工具アセンブリ全体の両方について、実用的なアプローチ方法が必要である。
部品は、固定具を取り付けるのに十分な安定した形状を備えている必要があります。モデリングは容易でも、クランプが難しい形状の場合は、追加のセットアップや特注のワーク保持装置が必要になる場合があります。
実用的な半径、深さ、壁厚を使用してください。
一般的に、内径が大きいほど工具の剛性が高まり、加工が容易になります。適度なポケット深さは工具のリーチを過度に伸ばす必要性を減らし、実用的な肉厚は安定性を向上させます。
これらの決定は、部品全体の寸法をわずかに変更するよりも、製造性に大きな影響を与える可能性がある。
不必要な複雑さを加える機能を簡素化する
非常に深い溝、隠れたポケット、非標準のねじ山、鋭利な内角、および厳しい公差が要求される表面仕上げは、追加の工程を必要とする場合があります。
これらの機能に明確な目的がない場合、それらを簡素化することで、サイクルタイム、特殊工具、および検査要件を削減できる。
重要な箇所にのみ厳しい公差を適用する
厳しい公差を広範囲に適用すると、図面の製造はより困難になり、コストも高くなります。
より効果的なアプローチは、どの寸法が機能を左右するかを特定し、それ以外の部分については合理的な製造上の自由度を残すことである。
カスタム機械加工における品質管理方法
品質管理は、最終チェックとしてのみ扱うのではなく、製造工程に組み込むべきである。複雑な部品の場合、追加作業によって手直しが困難になる前に、重要な寸法を確認することでメリットが得られる。
初回品検査および工程内検査
初回品検査では、追加部品の製造が完了する前に、最初の製造工程で要求される寸法、材料の状態、および仕上げが実現されていることを確認します。
工程内検査によって、生産中の重要な寸法、工具の摩耗、セットアップの一貫性、その他の変数を監視することができる。
複雑な形状の寸法検査
形状が異なれば、検査方法も異なります。座標測定機は複雑な形状や基準面に基づく測定に有効であり、光学システムは目視可能な形状や微細な特徴の測定に有効です。
検査計画は設計段階で検討すべきである。なぜなら、深く凹んだ部分や隠れた部分は、たとえ加工可能であっても測定が困難な場合があるからである。
表面仕上げと最終検証
表面品質は、シール性、摩耗、摩擦、外観、疲労挙動、またはコーティング性能に影響を与える可能性があります。
したがって、部品を出荷する前に、最終検証で寸法要件と指定された仕上げ条件の両方を確認する必要がある。
特注加工のコストと納期に影響を与える要因は何ですか?
カスタム加工のコストは、製造工程全体によって決まります。材料価格はもちろん重要ですが、加工時間、段取りの複雑さ、工具、検査、仕上げ、そして数量も同様に大きな影響を与えます。
部品形状と加工時間
複雑な形状の場合、より多くのツールパス、より小さなカッター、より遅い仕上げ加工、複数のセットアップ、または追加のプログラミングが必要になる場合があります。
深い形状やアクセス制限のある箇所では、切削条件を安定させる必要があるため、サイクルタイムが長くなる傾向があります。
材料と加工性
材料は、原材料価格と加工の手間の両方に影響を与える。アルミニウムは通常、チタンや多くのステンレス鋼よりも加工しやすいが、硬度が高い材料や耐熱性の高い材料は、切削時間と工具消費量を増加させる可能性がある。
材料のグレードや認証要件も、調達や納期に影響を与える可能性があります。
許容差と表面要件
より厳しい公差を求める場合は、より安定したセットアップ、追加の仕上げ工程、環境制御、および追加の検査が必要になる場合があります。
表面粗さの指定、研磨、熱処理、陽極酸化処理、めっき、または不動態化処理によって、さらに製造工程を追加することができます。
数量と二次加工
少量生産の場合、プログラミングやセットアップにかかるコストは部品点数が少なくなるが、大量生産の場合は、それらのコストをより効率的に分散させることができる。
二次加工もスケジュールに影響を与える可能性があります。部品は機械加工、仕上げ、熱処理、検査などのサプライヤー間を移動する必要があるためです。
特注加工はどのような場合に有効なのか?
カスタム加工は、柔軟性、形状、または生産量によって標準的なソリューションが現実的でない場合に最も価値を発揮します。一般的な例としては、独自の設計、交換部品、試作品、少量生産の精密部品などが挙げられます。
試作品および新製品開発
CNC加工により、専用の金型を使用せずに、設計データから直接機能部品を製造することが可能となる。
したがって、大量生産のための金型製作や生産決定を行う前に、設計をテストし、修正することができる。
少量精密生産
少量生産の部品は、多くの場合、生産品質の材料と正確な形状を必要とするが、高額な金型投資に見合うものではない。
カスタム加工は、プログラミングと治具を特定の数量に合わせて調整できるため、恒久的な生産工具を必要とせず、この要件を満たします。
非標準部品および交換部品
古い機器には、製造中止になったり、元の供給元から入手できなくなった部品が使用されている場合があります。
既存の図面、CADモデル、サンプル、またはリバースエンジニアリングされた形状から交換部品を製造できる場合があり、重要な機器を稼働させ続けることが可能になります。
独自の機能要件を持つ部品
標準部品は要求される設計に非常に近いものであっても、インターフェース、材料、穴のパターン、公差、または環境要件のいずれかが原因で不具合が生じる可能性がある。
カスタム加工により、不適切な標準部品に対応するために周囲のアセンブリを再設計するのではなく、用途に合わせて機能セットを構築することが可能になります。
カスタム加工とその他の製造方法の比較
カスタム加工は、専用の生産用金型を必要としないため、精密部品、複雑な形状、試作品、少量生産において特に競争力があります。形状や数量が変化する場合は、他の方法の方が適している場合もあります。
カスタム加工 vs. 射出成形
試作品や少量生産部品の場合、金型が不要なため、機械加工の方が柔軟性が高い。一方、射出成形は、プラスチックの設計が安定しており、金型費用を正当化できるほど生産量が多い場合に、より魅力的な選択肢となる。
カスタム機械加工 vs. 3Dプリンティング
機械加工は、エンジニアリンググレードの材料から直接部品を製造するため、高精度な機能面を実現するのに適しています。一方、3Dプリンティングは、非常に複雑な内部形状の実現においてより大きな自由度を提供し、迅速なコンセプト開発に役立ちます。
カスタム加工 vs. 鋳造
少量生産や精密加工の場合は、機械加工の方が簡便な場合が多い。鋳造は、適切な形状や大量生産の場合に競争力が高まるが、一般的に金型が必要となり、重要な表面には二次加工が必要になる場合もある。
よくあるご質問
特注加工の費用はいくらですか?
カスタム加工のコストは、部品の形状、材質、公差、数量、加工時間、表面仕上げ、検査要件によって異なります。単純なアルミニウム部品は比較的経済的ですが、複雑な形状、加工が難しい材質、厳しい公差、複数の二次加工が必要な場合は、通常、総コストが増加します。
CNC加工はなぜこんなに高価なのか?
CNC加工は、材料除去だけでなく、プログラミング、機械のセットアップ、治具、切削工具、加工時間、工具摩耗、検査、仕上げなど、様々な要素が価格に反映されるため、高額になる場合があります。複雑な部品や厳しい公差の場合、通常は追加の工程と品質管理が必要となります。
カスタムパーツ用の迅速な CNC 加工サービスはどこで見つかりますか?
必要な材料、公差、部品の複雑さ、検査、納期に対応できるサプライヤーをお選びください。TiRapidでは、カスタム金属部品およびエンジニアリングプラスチック部品向けの高精度CNC加工サービスを提供しており、フライス加工、旋削加工、多軸加工、寸法検査などにより、試作品製作から少量生産まで幅広くサポートいたします。
結論
カスタム加工は、製造プロセスを実際の形状、材料、公差、および必要数量に合わせて調整できるため、複雑な部品の製造を容易にします。その真価は、標準部品では設計要件を満たせない場合、試作品の頻繁な修正が必要な場合、または専用工具を使用せずに精密な少量生産部品を製造する必要がある場合に最も発揮されます。良好な結果を得るには、実用的な形状設計、安定した加工戦略、適切な公差、および機能を左右する寸法に焦点を当てた検査が不可欠です。
TiRapidでは、カスタム金属部品およびエンジニアリングプラスチック部品向けの高精度CNC加工および製造サービスを提供しています。当社のサービスは、CNCフライス加工、旋削加工、多軸加工、複雑な形状加工、寸法検査、表面仕上げ調整、試作品製作、少量生産などに対応可能です。
















