
産業機器部品で最も問題となるのは何でしょうか?必ずしも外観の悪さではありません。本当の悩みの種は、部品が工場に届いたときに、サイズが合わなかったり、位置がずれていたり、最初のロットでは問題なく動作したのに次のロットではわずかに変化したりすることから始まります。穴の位置が少しずれていたり、取り付けプレートにわずかな変形があったり、シャフトの穴がきつすぎたりすると、組立作業員は何時間もかけて調整を強いられることになります。産業機器メーカーにとって、CNC加工は単に図面から部品を作るだけではありません。重要なのは、部品を安定して生産できるか、ロット間のばらつきが管理されているか、そして完成した部品を不必要な手直しなしに取り付けられるかということです。
産業機器のCNC加工における問題は、通常どこで発生しますか?
産業機器の部品は、構造が大きく異なる場合があります。単純な取付板と複雑な形状の特注部品では、加工内容が全く異なります。部品が機械に取り付けられている段階では問題が明らかにならず、機器の組み立て時に初めて判明することもあります。そのため、加工は一つの側面だけに焦点を当てることはできません。
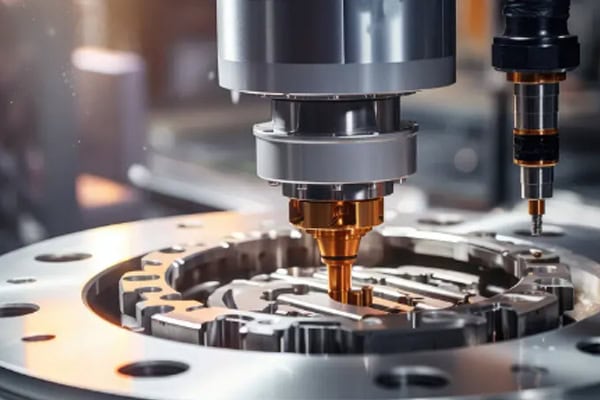
正確な穴位置により、組み立てがはるかに簡単になります
穴は産業機器部品によく見られる特徴ですが、それでも予期せぬ問題を引き起こす可能性があります。複数の部品を一緒に取り付ける場合、個々の穴は検査を通過しても、全体の位置決め関係が間違っていることがあります。
- 取り付け穴は、製造ロット間の位置のばらつきを減らすため、理想的には一貫した基準点から位置決めされるべきである。
- 2つの接続部品を位置合わせする必要がある場合、穴の直径だけでは不十分で、穴の間隔と中心位置も一致させる必要があります。
- ねじ穴の加工においては、ねじのサイズだけでなく、他にも注意すべき点があります。深さ、ねじの入り具合、そして底面の状態など、すべてがねじの適切な取り付けに影響します。
- 多孔構造では、全体的な位置制御が必要です。個々の穴はすべて許容範囲内であっても、部品全体を正しく組み立てられない場合があります。
- ベアリング、ピン、またはシャフトと連動するように設計された穴は、一方の部品が緩すぎたり、もう一方の部品がきつすぎたりしないように、通常、より厳密な寸法管理が求められます。
こうした「小さな」ずれこそ、産業機器メーカーにとって最も厄介な問題となることが多い。部品自体は完全に使えなくなるわけではないが、組み立て作業員は何度も調整を繰り返す必要がある。そして、こうした小さな修正作業が積み重なると、やがて大きな手直しコストへと繋がっていくのだ。
薄肉部品は、締め付けが解除された後に真のテストを受ける。
薄肉部品は加工中は全く問題なく見えることがありますが、治具から外した後にわずかな変形が生じる場合があります。クランプ圧力、切削力、加工順序など、様々な要因が最終的な状態に影響を与えます。特に、長尺、細長、または片持ち構造の部品は、スプリングバックの影響を受けやすいです。
- 部品を「より安定させる」ために、単にクランプ力を上げるべきではありません。過剰な圧力は加工中は部品をしっかりと固定できますが、取り外した後に部品が元の状態に戻ってしまう可能性があります。
- 粗加工では、一度に削り取る材料が多すぎないように注意する必要があります。仕上げ加工に適した材料量を残すことで、最終寸法をより細かく制御できるようになります。
- 長い溝や薄肉部周辺では、急激な切削負荷を最小限に抑える必要があります。より滑らかな工具経路は、振動の低減に役立ちます。
- 長い支持されていない部分がある場合、加工中にワークピースを宙吊りにするのではなく、補助的な支持が必要になることがあります。
- 重要な表面は、製造工程中に検査することができます。変形を早期に発見する方が、完成品全体を修復するよりもはるかに容易です。
薄肉部品の機械加工は不可能ではない。真の課題は、単に寸法を図面に書き込むことではなく、加工後も形状が安定していることを確実にすることにある。
産業機器の部品によって、CNC加工の優先順位は異なる。
産業機器には、ベース、取付プレート、シャフト、接続ブロック、特注形状部品など、さまざまな種類の部品が含まれます。これらの部品の加工における課題はそれぞれ異なります。実用的な加工ソリューションは、まず部品の設置方法と使用方法を検討し、次に加工手順とプロセスを決定することから始まります。そうすることで、最終的な組み立て作業がはるかに容易になります。
取り付けプレートとベース:表面の安定性が重要
これらの部品は、他の機器モジュールを支えたり、位置決めしたり、固定したりする役割を担うことが多い。わずかな寸法変化でも、レール、ブラケット、カバー、その他の部品の取り付けに影響を与える可能性がある。
- 大型プレートの場合、クランプ圧力下でのワークピースの状態を注意深く管理する必要がある。
- 取り付け面は、見た目の滑らかさだけで判断すべきではありません。平面度と寸法安定性の方が重要です。
- 穴の位置は、繰り返し位置調整を行うことで生じる誤差を減らすため、明確な基準面に基づいて加工する必要があります。
- プレートに多数の取り付け穴がある場合、最終段階でアクセス性の問題を発見するのではなく、加工手順を事前に計画しておくべきである。
- 厚みのあるベース部品の場合、内部材料応力の解放によって生じる寸法変化にも注意が必要となる場合がある。
シャフトと接続部品:見た目よりも適合性が重要
シャフトは一般的にベアリング、ギア、カップリングなどの部品と組み合わせて使用され、接続ブロックは異なる機器モジュールを固定するためによく使用されます。これらの部品には特に目立った特徴はありません。重要なのは、寸法が一致しているか、すべてがスムーズに嵌合しているか、機器が正常に動作するか、といった単純な点です。CNC加工では、シャフト径、穴径、同心度、端面位置など、すべてを注意深く管理する必要があります。また、バッチ生産では、工具の摩耗も寸法に徐々に影響を与える可能性があるため、監視する必要があります。
深い溝やカスタム形状:まずは「工具はどのように挿入されるのか?」という問題を解決することから始めましょう。
図面上では単純に見える部品でも、実際に機械加工してみると非常に難しくなる場合があります。溝が狭すぎたり、工具を過度に伸ばす必要があったり、特定の箇所に手が届きにくかったりすることがあります。生産途中で加工方法を変更せざるを得ない場合、加工時間と寸法精度の両方に影響が出る可能性があります。
- 深い空洞を加工する場合、工具の突き出し量を慎重に制御する必要がある。突き出し量が大きすぎると振動が増加する可能性があるためだ。
- 狭い溝加工は、必ずしも一回の加工で完了させるべきではありません。工具への過負荷は、寸法と表面仕上げの両方に悪影響を及ぼす可能性があります。
- 多方向構造の場合、加工全体を通して信頼性の高い基準面が維持されるように、適切な治具固定方法が必要となる。
- 複雑なプロファイルの場合、作業の途中でプロセスを変更することを避けるため、生産開始前にツールのアクセス可能性を確認しておくべきです。
| パーツタイプ | 一般的なCNC加工の焦点 | 顧客が重視すること |
| 取付板 | 平面度、穴の位置、基準面 | 簡単な組み立て |
| ベース(Base) | 寸法、平面度、固定具 | 安定したインストール |
| シャフト | 直径、内径、同心度 | 円滑な運用 |
| 接続ブロック | 穴、インターフェース、フィット | 正確なモジュール接続 |
| カスタム形状部品 | ツールパス、治具、プロファイル | 複雑な形状の完全機械加工 |
産業機器部品は、試作品から量産品まで、どのように一貫性を保つことができるのでしょうか?
試作品は部品点数が少ないため、細部まで比較的容易に確認できる。しかし、量産体制に入ると状況は一変する。工具は摩耗し、治具は繰り返し使用され、連続運転中に機械の状態が変化する可能性がある。安定した産業用CNC加工を行うには、これらの変化が生産上の問題となる前に、それらを考慮に入れる必要がある。
プロトタイプの測定だけで終わらせるのではなく、もっと多くのことを実行しましょう。
試作品の加工後、図面の寸法を確認することは重要ですが、部品が実際に装置にどのように適合するかを確認することも役立ちます。寸法検査では見つけにくい問題もあり、部品を相手部品に取り付けて初めて明らかになる場合もあります。
- 図面の修正は一貫性を保ってください。2D図面と3Dモデルに矛盾する情報が含まれていてはなりません。
- 加工前に材料、硬度、表面処理の要件を確認し、後から予期せぬ工程を追加することを避けるようにしてください。
- 重要な取り付け穴と接合面を明確に特定し、機械加工および検査時に特に注意を払えるようにしてください。
- 薄肉構造、深い溝、片持ち梁構造、その他の複雑な構造については、機械の前で即興的に対応するのではなく、製造前に評価を行うべきです。
- 適合するシャフト、ブラケット、レール、または接続部品が入手可能な場合、試作品の組み立てテストを行うことで、測定だけでは見逃してしまう可能性のある問題点を明らかにすることができます。
- リピート注文が見込まれる場合は、試作品段階で実績のある加工方法を確立し、それを量産に引き継ぐのが良いでしょう。
試作品は単に「作って様子を見る」というものではありません。試作品は、その後の生産プロセスの基盤となるものです。問題点を早期に発見できれば、後々の手戻りを大幅に減らすことができます。
バッチ生産中は、徐々に変化する様子に注意してください。
数十個の部品が完成してから検査で寸法上の問題が発覚した場合、手遅れになることが多い。より現実的なアプローチは、主要な工程の後に重要な部分を検査し、寸法が徐々に一方向に変化していないかを監視することである。
- 初回生産品の承認後、それ以前の加工工程が一貫していることを確認する。
- 重要な穴の直径と位置は、それらの形状が完成した直後に測定してください。
- 重要な接合寸法を確認するのは、最終検査まで待たないでください。
- 工具を長時間使用している場合は、工具摩耗の影響を受けやすい寸法に特に注意してください。
- 繰り返しセットアップを行うことで生じるばらつきを減らすため、同一バッチ内では治具の設置方法と位置決め方法を一貫して維持してください。
工程検査は、生産工程を不必要に複雑にすることではありません。早期に変化を発見することが目的です。産業機器の注文が量産段階に入った時点で、問題のある部品を1つ見つける方が、バッチ全体で同じ問題を発見するよりもはるかに容易です。
| 検査段階 | 主な検査項目 | 主目的 |
| 初回品検査 | 重要な寸法、穴、プロファイル | 加工結果を確認する |
| 工程内検査 | 穴のサイズ、平面度、嵌合寸法 | 寸法変化を早期に検出する |
| 最終検査 | 完全な寸法、外観 | 配送条件を確認してください |
| 組立検証 | インターフェース、穴の位置、フィット感 | 現場での手戻りを減らす |
産業機器のCNC加工には、どのような実用的な利点がありますか?
産業機器の部品は形状やサイズが多岐にわたるため、効果的な機械加工ソリューションは、必要な部品を製造するだけでなく、組み立て、機器の調整、そして再購入を容易にするものでなければなりません。機器メーカーにとって、より安定した機械加工プロセスは、修正作業や手直し作業の削減、そしてよりスムーズな生産スケジュールにつながります。

複雑な部品に対する柔軟性の向上
産業機器には、特注形状の部品、深溝部品、薄肉構造、複数の穴が開いた部品などが含まれることが多い。加工計画が適切に立てられていない場合、これらの特徴によって工具干渉、振動、局所的な寸法不安定性などが生じる可能性がある。
- CNC加工では、すべての部品に同じ加工方法を強制するのではなく、実際の形状に合わせてツールパスを計画することができる。
- 複数の穴、スロット、複雑な形状は、一貫した座標系から加工することで、位置決め誤差を低減できる。
- 薄肉構造や片持ち梁構造の場合、加工順序、治具、切削パラメータを調整することで変形を低減できる。
- 試作プロセスが検証されれば、毎回ゼロから始めることなく、同じ実績のある方法を量産に適用できる。
安定した寸法により、リピート注文が容易になります
産業機器の部品は、繰り返し購入されることが多い。あるロットは完璧に適合したが、次のロットでは新たな調整が必要になった場合、生産チームは機器の調整に余分な時間を費やさなければならない。
- 初回生産品の承認によって、その後の生産における加工基準と工程を確立することができる。
- 製造工程中に工具の摩耗を監視することで、寸法が徐々にずれるのを防ぐことができる。
- 重要な穴、嵌合寸法、および取り付け面は、工程内検査を受けることができる。
- 一貫した治具と位置決めは、同一バッチ内のばらつきを低減するのに役立ちます。
- 繰り返し注文を受ける場合、実績のあるプロセスを維持することで、試作加工や調整の繰り返しを減らすことができます。
このような安定性は、産業機器を長期にわたって製造する顧客にとって重要です。部品の度重なる変更が不要になれば、組立チームは新しい納品ごとに調整に費やす時間を短縮でき、人件費と生産コストの管理が容易になります。
手戻りを減らし、より予測可能な納品を実現する
機械加工における最大の難題の一つは、加工そのものではなく、最終段階で重大な寸法上の問題が発覚することである。手直しは個々の部品だけでなく、設備組立スケジュールや納期にも影響を及ぼす可能性がある。
- 図面レビューの段階で難しい箇所を特定し、直前の工程変更を減らす。
- 試作品製作中に、重要な寸法と実際の組み立て条件を確認する。
- 重要な機能は、最終検査まで全ての問題を放置するのではなく、主要な操作の後に点検する。
- 納品前の損傷リスクを軽減するため、機械加工、検査、洗浄、梱包の各工程を連携させて行うこと。
長期的な産業機器供給により適している
繰り返し注文を受ける機器メーカーにとって、良品を1つ製造することはそれほど難しいことではありません。真の課題は、次の数回の生産ロットで同じ品質を維持することです。安定したCNC加工プロセスは、試作品の生産、量産、そして繰り返し注文を、より一貫性のある供給プロセスへと統合することができます。
- 実績のあるプロセスにより、試行錯誤による加工や調整の回数を削減できます。
- 固定された検査チェックポイントにより、寸法変化の検出が容易になる。
- 繰り返し生産で得られた経験は将来の注文に活かすことができ、製造効率の向上につながる。
- 部品の品質が安定していると、機器の組み立て、メンテナンス、スペアパーツの管理が容易になります。
| 機械加工の利点 | 実用的な顧客価値 | 代表的な産業機器の用途 |
| 複雑な形状の加工 | 構造上の課題が少ない | カスタムパーツ、深溝部品 |
| 寸法安定性 | 組み立て時の調整が少ない | 取付プレート、接続ブロック |
| バッチの一貫性 | リピート購入がより簡単 | 長期設備部品 |
| 工程内検査 | 寸法変化の早期検出 | 精密機器部品 |
| 柔軟なカスタマイズ | さまざまな図面要件に適しています | 試作品、少量注文、バッチ注文 |
効果的な産業機器加工とは、特定の工程を極端に速くすることではなく、図面レビュー、工程計画、CNC加工、検査、納品保護といった各工程を連携させ、完成部品が寸法要件を満たし、実際の組み立てや繰り返し生産においても信頼性を維持できるようにすることです。TIRAPIDは、産業機器部品向けのCNC加工サービスを提供しており、構造、材質、精度要件に応じてカスタマイズされた加工に対応しています。
















