
シャフト加工とは、トルクを伝達したり、回転要素を支持したり、機械システム内で制御された動きを提供する円筒形部品を精密に製造する工程です。シャフトは一見単純に見えますが、その性能は直径、ベアリング座、肩部、ねじ山、キー溝、振れ、真直度、表面仕上げなど、いくつかの重要な要素間の関係に大きく左右されます。通常、CNC旋削加工で主要な形状を作成し、フライス加工、穴あけ加工、研削加工、仕上げ加工で機能的かつ高精度な部分を仕上げます。
このガイドでは、シャフト加工の仕組み、主要なCNC加工プロセス、一般的なシャフトの種類と材質、そして実際の組み立てにおいて最も重要な公差について説明します。また、長尺シャフト加工の課題、熱処理、表面仕上げ、検査、用途、コスト要因、そして正確で信頼性の高いシャフトを製造するための実用的な設計上の決定事項についても解説します。
シャフト加工とは?
シャフト加工は、棒材、鍛造品、その他の素材を、形状と機能特性が制御された円筒形の機械部品に加工する工程です。シャフトの形状はほとんどの場合回転するため、通常はCNC旋盤加工が中心となりますが、溝、キー溝、穴、ねじ山、あるいはより厳しい最終寸法が必要な場合には、他の加工方法が追加されます。
重要な違いは、完成したシャフトは単なる円形の部品ではないということです。ベアリング、ギア、シール、カップリング、その他の部品が意図どおりに動作するように、その寸法と形状は共通の回転軸を中心に連携して機能する必要があります。
機械式シャフトの役割とは?
機械軸は通常、回転運動とトルクをある部品から別の部品へと伝達する役割を担います。モーター軸、トランスミッション軸、ポンプ軸、ギアボックス軸などは、それぞれ異なる方法でこの基本的な機能を果たします。また、軸は、曲げ荷重や周期荷重を受けながら、ギア、ベアリング、プーリー、インペラ、ローラー、その他の回転部品を支える役割も果たします。
回転と荷重の組み合わせにより、シャフトの形状が重要になります。直径は全体のサイズだけでなく、剛性、ベアリングの嵌合、トルク容量、曲げに対するシャフトの反応にも影響します。肩部は部品を軸方向に位置決めし、キー溝、スプライン、またはその他の形状は、シャフトと取り付けられた部品の間でトルクを伝達します。
回転速度と負荷が増加するにつれて、わずかな幾何学的誤差もより重要になります。静止状態では軽微に見える位置ずれでも、シャフトが回転し始めると、振動、不均一な摩耗、または騒音の原因となる可能性があります。
シャフト加工において精度が重要な理由
シャフトは公称直径を満たしていても、使用中に故障する可能性があります。振れ、同軸アライメント、真直度、表面状態は、シャフトの回転方法や、相手部品がシャフト表面とどのように接触するかを左右するため、基本的な寸法と同様に重要です。
ベアリングシートが大きすぎると、過剰な干渉や組み立て時の応力が発生する可能性があり、逆に小さすぎると、シャフトとベアリングの間で動きが生じる可能性があります。同様の問題は、異なる段差径が同じ軸を中心に整列しない場合にも発生する可能性があります。
ベアリング部やシール部の表面仕上げも重要です。表面が粗いと摩擦が増加したり摩耗が加速したりする可能性があり、シール面が不適切だとシール部材が損傷し、耐用年数が短くなる可能性があります。したがって、シャフトの精度は、単一の公差値としてではなく、サイズ、形状、アライメント、表面状態の組み合わせとして扱う必要があります。
一般的な機械加工シャフトの種類
シャフトは様々な方法で分類できますが、機械加工の観点からは、名称よりも形状の方が有用な場合が多いです。単純なストレートシャフトと多径スプラインシャフトは、同様の回転機能を果たすかもしれませんが、製造要件は大きく異なる場合があります。
主要な幾何学的形状を理解することは、どのような演算が必要になるかを判断するのに役立ちます。
ストレートシャフトと段付きシャフト
直線状の軸は、その作動長全体にわたって直径がほぼ一定です。比較的簡単に回転させることができ、ローラー、ガイド、支持部材、および単純な駆動システムに適しています。
段付きシャフトは、肩部によって区切られた複数の直径部を備えています。これらの段部は、ベアリング、ギア、シール、スペーサー、カップリングなどの配置場所を明確に定めます。複数の直径部が同じ回転軸を共有する必要がある場合があるため、段付きシャフトでは、振れ精度と各部間の位置合わせがより重要になります。
CNC旋削加工は、段付きシャフトの加工に特に効果的です。なぜなら、複数の同心円状の直径、肩部、溝、端部形状などを、一貫した回転基準を維持しながら加工できることが多いからです。
キー溝付きおよびスプライン付きシャフト
キー付きシャフトやスプライン付きシャフトは、シャフトと取り付けられた部品との間でトルクを伝達する必要がある場合によく使用されます。
キー溝は、シャフトとギア、プーリー、またはカップリングとの間に比較的シンプルな機械的接続を提供します。スプラインは、トルクを複数の歯に分散させ、より高いトルク容量、繰り返し組み立て、または制御された角度位置決めが必要な場合によく使用されます。
これらの形状は、その位置をシャフト軸に対して正確に維持する必要があるため、加工の複雑さを増します。また、局所的な応力集中を引き起こす可能性もあるため、形状を独立したスロットとして扱うのではなく、シャフトの形状と負荷を総合的に考慮する必要があります。
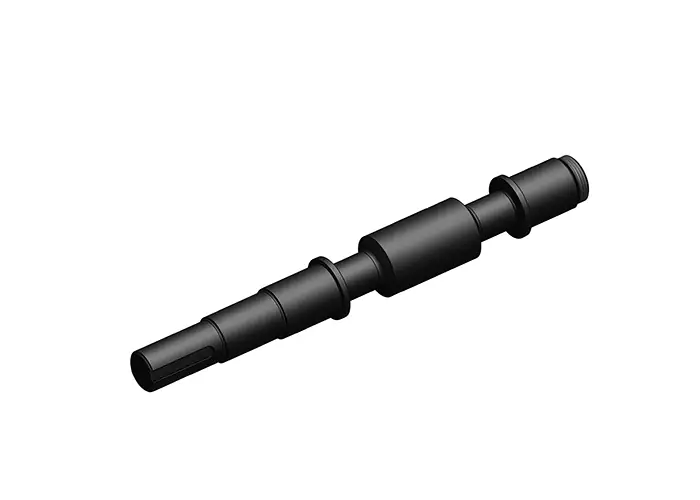
中空、テーパー、ねじ付きシャフト
中空シャフトは質量を低減し、中実断面が不要な用途において、効率的な剛性対重量比を実現できる。製造の難易度は、穴の深さ、肉厚、真直度、および内径と外径を厳密に一致させる必要があるかどうかによって異なる。
テーパーシャフトは、自己センタリングや制御された嵌合接触が必要な場合に有効です。テーパー角度と表面状態は、嵌合部品に適したものでなければなりません。わずかな不一致でも、位置合わせや接触に影響を与える可能性があるためです。
ねじ山は、軸方向の保持、調整、または組み立てのために、シャフトの端部や中間部に一般的に設けられます。これらの形状は、サイズや仕様に応じて、旋削加工中、または別途ねじ切り加工によって形成されます。
シャフト加工プロセスはどのように行われるのですか?
すべてのシャフトに単一の製造工程があるわけではありません。単純な非焼入れシャフトであれば、旋削加工から検査へ直接進むことができますが、ベアリングシート、熱処理、厳密な形状要件を備えた精密シャフトの場合は、複数の荒加工および仕上げ加工工程が必要になる場合があります。
一般的な製造工程は、材料準備→粗加工→形状加工→必要に応じた熱処理→仕上げ加工または研削→仕上げ→検査という流れになります。
原材料および粗加工
シャフトの製造は通常、丸棒材から始まるが、より大型または高負荷のかかる部品には、鍛造品やその他のニアネットシェイプのブランク材を使用することもできる。
最初の機械加工段階では、余分な材料を除去し、基本的な円筒形状を確立します。この段階では、最終的な精度を達成することは通常目標ではありません。重要な表面には、後の仕上げ加工、熱処理による歪み、または研削に対応できるよう、十分な量の材料が残されます。
この段階では、材料の状態も重要になります。真直度、残留応力、硬度、および材料の品質は、材料が除去される際のシャフトの挙動に影響を与える可能性があります。
CNC旋削加工および特殊加工
CNC旋削加工では、外径、段差、肩部、溝、テーパー、様々なねじ形状など、シャフトの回転形状の大部分を加工できます。加工対象物は軸を中心に回転し、切削工具が直径と軸方向の形状を制御します。
回転しない形状は、通常、相補的な加工によって作られます。フライス加工では、キー溝、平面、スロット、または特定のスプライン形状を作成でき、ドリル加工では、軸方向または横方向の穴を追加できます。
最新の多軸加工装置や旋削・フライス加工装置は、これらの加工工程のいくつかを一度の段取りで完了できる場合がある。複数の形状を軸の中心線に対して正確に位置合わせする必要がある場合、不要な位置決めを減らすことは非常に有益である。
研削および最終検査
旋削加工は正確な軸形状を実現できるが、ベアリング座、シール部、高速回転面などでは、旋削加工だけでは一貫して実現できない、より厳密な寸法精度やより滑らかな表面仕上げが求められる場合がある。
円筒研削は、少量の材料を除去することで、重要な直径を最終寸法に近づけ、同時に真円度と表面品質を向上させます。また、熱処理後の歪みを修正する必要がある場合にも有効です。
機械加工が完了したら、検査によって、シャフトが単に見た目が正しいだけでなく、図面どおりに加工されていることを確認します。直径、振れ、真直度、機能直径間の位置合わせ、表面粗さなどが、検証が必要となる特性の一部です。
主軸加工方法
異なる機械加工プロセスは、それぞれ異なる問題を解決する。旋削加工は基本的な回転形状を作り出し、フライス加工や穴あけ加工は局所的な形状を追加し、研削加工は通常、より高度な最終精度が求められる寸法や表面形状の加工に用いられる。
適切なプロセスの組み合わせを用いる方が、すべての機能を一つの操作に無理やり詰め込もうとするよりも、一般的に効果的です。
CNC旋盤
CNC旋削加工は、円筒形状に自然に適合するため、ほとんどのシャフト加工の基礎となっています。シャフトが回転するにつれて、切削工具は直径、肩部、溝、テーパー、その他の同心形状を効率的に形成できます。
旋削加工の最大の利点の1つは、共通のセットアップから関連する回転特性を維持できることです。これは、複数の直径を一直線に保つ必要がある段付きシャフトの場合に特に役立ちます。
旋削加工は、生産バッチにおける再現性にも優れています。プログラム、ワーク保持方法、工具戦略が確立されれば、繰り返し手動で調整することなく、同じ形状を安定して再現できます。
CNCフライス加工および穴あけ加工
フライス加工と穴あけ加工は、旋削加工では効率的に実現できない形状を仕上げるのに役立ちます。キー溝、平面、スロット、クロスホール、取り付け部、特定の輪郭などが典型的な例です。
彼らの主な技術的課題は、位置関係です。キー溝の寸法が正しければ、角度や軸方向の位置が他の部品に対して不正確であれば、組み立てに問題が生じる可能性があります。
旋削加工やフライス加工が施された複数の形状を持つシャフトの場合、不要な段取りを最小限に抑え、信頼性の高い基準点を維持することで、製造工程全体を通してアライメントを保護することができます。
円筒研削およびセンタレス研削
研削加工は一般的に、シャフト形状を作成する主要な方法ではなく、仕上げ加工として用いられます。重要な直径において、旋削加工では確実に得られない、より高い真円度、寸法精度、または表面仕上げが必要な場合に使用されます。
円筒研削は、複数の形状間の関係を厳密に制御する必要があるシャフトの加工に最適です。また、特定の直径を目標に加工できるため、段付きシャフトやより複雑な形状のシャフトにも有効です。
センタレス研削は、連続研削や効率的な反復研削が可能なため、比較的単純な円筒形部品や大量生産に適しています。最適な選択は、形状、精度、加工量、および個々の表面間の関係によって異なります。
シャフト加工の公差と精度要件
精密シャフトは、一般的な寸法公差(±)以上の要素によって定義されます。ベアリングの嵌合、振れ、真直度、表面粗さ、および複数の直径間の関係はすべて、完成したシャフトの回転時の挙動に影響を与える可能性があります。
そのため、図面では、真に重要な特徴と、同じレベルの管理を必要としない寸法とを区別する必要がある。
直径公差とベアリング嵌合
ベアリングシートは、多くのシャフトにおいて最も公差に敏感な部分の一つです。そのサイズによって、ベアリングが正しく組み立てられるか、そして内輪とシャフト間の意図された位置関係が維持されるかが決まります。
ISO規格のシャフト公差等級(h6やg6など)は設計図面に記載されている場合がありますが、適切な嵌合は、ベアリングの配置、荷重方向、回転方向、温度、組み立て方法、およびベアリング供給業者からの推奨事項によって異なります。単一の公差等級をすべてのシャフトに一律に適用すべきではありません。
重要な原則は機能的な制御である。軸径は必要な嵌合が得られる程度に小さくなければならないが、無関係な部分に不必要に厳しい公差を指定すると、加工および検査コストが増加するだけである。
振れ、同心度、真直度
振れ測定とは、基準軸に対して軸が回転する際に、表面がどれだけ変化するかを測定するものです。ベアリング座、シール位置、その他実際の回転挙動が重要な回転面において特に有用です。
同心度は、加工に関する議論において、複数の直径が共通の中心線を共有しているかどうかを表す際に、しばしば非公式に用いられます。しかし、正式な図面においては、設計者は機能要件に応じて、振れや位置などの適切な幾何公差(GD&T)管理を用いる場合があります。
シャフトの長さが長くなるにつれて、真直度の重要性はますます高まります。個々の直径が正確であっても、全体の軸が曲がって振動、不均一な接触、またはアライメントの問題が発生すると、シャフトの性能は低下します。
したがって、これらの幾何学的要件は、単に部品が「精密」と説明されているという理由だけで追加するのではなく、シャフトがどのように回転し、組み立てられるかに応じて選択されるべきである。
ベアリング部およびシール部の表面仕上げ
表面粗さは、摩擦、潤滑、摩耗、シール性能、そして場合によっては疲労性能にも影響を与える。
ベアリングシートは一般的に、不必要な粗さをなくし、安定した接触と組み立てを可能にする、制御された表面仕上げによって性能が向上します。一部の加工ガイドラインでは、特定のベアリング表面に対して約Ra 0.4~1.6µmという値が示されていますが、適切な値は普遍的な目標値として扱うのではなく、最終的にはベアリング、シール、材質、荷重、および用途の仕様に従って決定されるべきです。
シール面には独自の要件があり、表面粗さや表面パターンが適切でないと、シールの摩耗や漏れが加速する可能性があります。そのため、表面に明確な摩擦特性やシール機能がある場合は、通常の非接触面とは別に、その表面仕上げを規定する必要があります。
シャフト加工に使用される材料
材料の選定は、シャフトの強度、疲労抵抗、重量、腐食挙動、被削性、熱処理、そして最終コストに直接影響を与える。加工しやすい材料が、高負荷の回転部品にとって必ずしも最適な選択肢とは限らない。
最も実用的な選定方法は、まず負荷と環境を考慮し、次に製造要件を検討することである。
| 材料 | 主な利点 | 一般的なシャフトの使用 |
| 炭素鋼 | コストと実用的な加工性 | 一般的な機械軸 |
| 合金鋼 | 強度、疲労耐性、耐摩耗性 | 高負荷駆動軸 |
| ステンレス鋼 | 耐食性 | 食料、医療、海洋機器 |
| アルミ | 軽量で加工性に優れている | 軽量回転部品 |
| チタン | 高い強度対重量比 | 航空宇宙および高性能部品 |
| ニッケル合金 | 耐熱性と耐腐食性 | 高温環境対応機器 |
炭素鋼、合金鋼、ステンレス鋼、アルミニウム、チタン、ニッケル合金、真鍮、その他様々な工業材料がシャフト製造に用いられ、適切な材料の選択は機能要件によって決まる。
炭素鋼および合金鋼製のシャフト
炭素鋼は、強度、入手性、加工性、コストのバランスが優れているため、汎用シャフトに広く使用されています。1045などの中炭素鋼は、中程度の負荷と耐摩耗性が求められる用途でよく用いられます。
合金鋼は、シャフトに高トルク、繰り返し荷重、摩耗、またはより厳しい疲労条件がかかる場合に一般的に検討されます。4140鋼や同等のクロムモリブデン鋼などの材料は、熱処理にも良好な反応を示します。
トレードオフとして、製造の難易度が高くなります。硬度と強度を高めると、切削力、工具摩耗、仕上げ加工の要求が高まるため、材料性能と製造コストを総合的に考慮する必要があります。
ステンレスシャフト
ステンレス鋼製のシャフトは、主に耐食性が重要な場合に選ばれます。食品加工機器、船舶システム、医療機器、化学環境、屋外機械などがその一般的な例です。
鋼種によって特性は異なります。オーステナイト系、マルテンサイト系、析出硬化型ステンレス鋼は、耐食性、強度、硬度、熱処理特性、被削性などにおいてそれぞれ異なる特性の組み合わせを持っています。
多くの炭素鋼と比較して、一部のステンレス鋼は加工硬化を起こしやすく、機械加工時の許容範囲が狭い場合があります。これは、工具、加工時間、および得られる表面仕上げに影響を与える可能性があります。
アルミニウム、チタン、特殊合金製のシャフト
アルミニウムは、回転質量を低減することが重要であり、かつ負荷が比較的穏やかで、その低い剛性が許容範囲内である場合に魅力的な材料です。また、優れた加工性により、軽量プロトタイプ、計測機器、自動化部品、および一部の高速システムにも実用的です。
チタンは、強度対重量比が非常に高く、耐食性にも優れているため、航空宇宙分野や高度な性能が求められる用途に適しています。しかし、これらの利点には、加工の難しさや材料費の高さといったデメリットが伴います。
ニッケル基合金は、従来のシャフト材料では対応できないほどの高温や腐食条件下で使用される。優れた性能を発揮する一方で、加工の難しさや工具の摩耗といった問題があるため、一般的には汎用的な選択肢ではなく、特殊な用途で使用されることが多い。
シャフトの熱処理および表面仕上げ
シャフトの特性は、基材だけで決まるわけではありません。熱処理によって硬度や疲労性能が変化したり、表面処理によって耐食性、耐摩耗性、外観、摩擦特性などが改善されたりします。
これらの二次加工は、最終寸法と合わせて計画する必要があります。なぜなら、一部の処理は初期加工後にシャフトの形状を変化させる可能性があるからです。
熱処理と表面硬化
鋼製シャフトは、より高い強度や耐摩耗性が求められる場合、焼入れ焼戻し処理が用いられることがあります。一方、誘導加熱焼入れは、断面全体を同じ方法で処理することなく、機能面のみを選択的に硬化させることができます。残留応力が懸念される場合は、応力除去処理も用いられることがあります。
製造上の重要な考慮事項の一つは歪みです。熱処理によって真直度、真円度、最終直径が変化する可能性があるため、高精度シャフトは多くの場合、まず荒加工を行い、その後熱処理後に仕上げ加工または研削加工を行います。
この手順により、最も重要な最終表面を寸法通りに仕上げる前に、材料特性を確立することが可能になります。
一般的なシャフト表面仕上げ
表面処理は、シャフトの材質と使用環境に大きく左右されます。ステンレス鋼製のシャフトは、表面の清浄度と耐食性を向上させる必要がある場合は不動態化処理を施すことができ、アルミニウム製の部品は、腐食防止と表面保護のために陽極酸化処理を施すことができます。
めっきは、耐摩耗性、耐腐食性、または特定の表面特性が必要な場合に、特定の鋼材またはその他の金属製のシャフトに使用できます。一方、研磨と研削は、主に表面の滑らかさと寸法精度を向上させるために用いられる機械的な仕上げ方法です。
仕上げは常に機能面に合わせて行うべきです。非接触面の装飾処理と、精密なベアリング面やシール面では、全く異なる仕様が必要となる場合があります。
精密シャフト加工における課題
シャフトの加工は、長さが長くなったり、材料が硬くなったり、複数の精密な形状を正確に位置合わせする必要が生じたりするにつれて、より難しくなります。これらの課題は、円筒形の形状を作り出すことよりも、加工工程全体を通して安定性を維持することに重点が置かれています。
誤差が発生する箇所を理解することで、現実的な許容誤差を設定し、適切な仕上げ工程を計画しやすくなります。
長軸のたわみと振動
細長いシャフトは、切削力を受けると、剛体棒というよりは柔軟な梁のように振る舞う。長さ対直径比が大きくなるにつれて、たわみ、振動、寸法不安定性がますます重要になる。
たわみによって加工物が切削工具から離れるため、直径のばらつきやテーパーが生じる可能性があります。振動によってビビリ痕が残ったり、表面品質が低下したり、寸法精度が予測しにくくなったりする可能性があります。
心押し台、振れ止め、切削力の制御、段階的な荒削りと仕上げ加工は、安定性を向上させるのに役立ちます。目的は、加工中に軸が曲がるのを防ぐことであり、後から最終検査で不具合を発見するのを待つことではありません。
複数の機能間で整合性を維持する
複雑な形状のシャフトには、異なる加工工程で製造された複数の直径、ねじ山、肩部、穴、キー溝などが含まれる場合があります。新たなセットアップを行うたびに、位置ずれが発生する可能性が高まります。
可能な限り、回転する形状を共通の基準点から加工することで、公差の蓄積を低減できます。部品の位置を変更する必要がある場合は、一貫した基準点と制御された治具を使用することで、以前の形状と後の形状の関係を維持することができます。
これは、段付きシャフトや高速回転部品にとって特に重要です。個々の寸法はすべて検査に合格しても、軸の位置関係が正しくない場合、シャフト全体では過剰な振れが発生する可能性があります。
硬化材料および難削材の機械加工
硬質合金鋼、ステンレス鋼、チタン、ニッケル合金は、加工しやすい軟鋼やアルミニウムに比べて、工具や加工プロセスの安定性に対してより高い要求を課す。
切削抵抗の増加や工具摩耗は、生産ロット全体における直径の均一性や表面仕上げに影響を与える可能性があります。また、材料によっては切削時に発熱量や保持量が多くなり、熱膨張や工具の劣化につながる場合もあります。
したがって、最適なシャフト材料とは、単に最も強度が高いものというわけではありません。必要な性能を発揮しつつ、機能的な利点をもたらさない製造上の困難さを伴わないものでなければなりません。
シャフト加工品質検査
検査は、設計図と実際の回転部品との間の整合性を確保するための重要な工程です。シャフトの性能は複数の寸法や表面状態に依存するため、精密な用途においては、外径のみを検査するだけでは不十分な場合がほとんどです。
検査計画は、嵌合性、回転性、密閉性、および荷重伝達に直接影響を与える特性に焦点を当てるべきである。
寸法および形状検査
マイクロメーターは、直接的かつ高解像度のサイズ測定ができるため、シャフト径やベアリング座の寸法確認によく使用されます。
振れは、シャフトをインジケーターに対して回転させるか、より専門的な測定機器を使用して確認できます。真直度、軸方向の関係、およびより複雑な形状については、図面の要件に応じて、専用の治具、真円度測定装置、またはCMMによる検査が必要になる場合があります。シャフトの厳しい公差が要求される場合は、精密研削と制御された検査が一般的に併用されます。
測定方法は仕様を反映したものでなければならない。例えば、振れが管理される形状については、直径だけを検査するのではなく、回転方向のばらつきを評価する方法で検査する必要がある。
表面および材料の検証
ベアリング、シール、または摺動部など、表面の質感が実際の動作に影響を与える箇所では、表面粗さの測定が重要になります。
シャフトを熱処理する場合、指定された材料状態が達成されていることを確認するために、硬度試験が必要となる場合もあります。合金の識別とトレーサビリティがプロジェクト要件の一部である場合、材料証明書やその他の検証が重要となることがあります。
寸法、形状、表面、材質の検査を組み合わせることで、基本的な寸法検査だけの場合よりも、シャフトの品質をより的確に示すことができる。
機械加工されたシャフトの用途
機械加工されたシャフトは、制御された回転、トルク伝達、または直線的なガイドが必要なあらゆる場所で使用されます。基本的な形状は業界を問わず類似している場合もありますが、速度、負荷、腐食、清浄度、信頼性といった要件に応じて、優先順位は大きく変わる可能性があります。
したがって、優れたシャフトは、業界のラベル表示のためだけではなく、実際の使用環境に合わせて設計される必要がある。
自動車
自動車用シャフトには、駆動装置、トランスミッション、モーター、その他の回転動力部品が含まれます。これらの用途では、トルク容量、疲労耐性、摩耗、バランス、および長期的な寸法安定性が非常に重視されます。
回転する駆動系シャフトは、単一の静的荷重ではなく、周期的な荷重を受けるため、材料の選定と応力集中が特に重要となる。
電動駆動システムは、モーターシャフトにも厳しい要求を課す可能性があり、振れやバランスは高速回転時の挙動に影響を与える。
産業機器
ポンプ、ギアボックス、電動モーター、コンベア、コンプレッサー、ローラー、およびプロセス機器はすべて、機械加工されたシャフトに依存している。
これらの機械は長時間連続運転する可能性があるため、ベアリングの嵌合とアライメントは特に重要です。組み立て時に小さな誤差に見えても、数千時間の運転中に継続的な振動、摩耗、騒音、またはシール不良につながる可能性があります。
そのため、工業用シャフトの設計においては、基本的な寸法精度に加えて、耐久性と保守性が優先されることが多い。
医療
医療機器では、モーションコントロールシステム、ポンプ、計測機器、実験装置、その他の機械部品に精密シャフトが使用されることがある。
材料要件では耐腐食性や洗浄性が重視される一方、寸法要件は動作や組み立て工程によって異なる。
すべてのステンレス鋼製または精密加工されたシャフトが、自動的に医療用途に適しているとは限りません。特定の製品については、材質、表面状態、規制要件、洗浄または滅菌環境などを評価する必要があります。
航空宇宙および自動化
航空宇宙分野では、疲労性能、軽量化、信頼性、材料トレーサビリティが重視されることが多い。負荷や環境に応じて、チタン、合金鋼、ステンレス鋼、その他の特殊材料が選択される。
自動化およびロボット工学では、モーターシャフト、リニアシャフト、ローラー、アクチュエータ部品、その他の可動部品が使用されます。これらの部品では、真直度、振れ、アライメント、再現性が位置決め精度と滑らかな動作に直接影響します。
両分野とも、シャフトの性能が公称寸法以上の要素に依存する理由を示している。つまり、部品は実際の負荷がかかった状態でも精度を維持しなければならないのだ。
シャフト加工コストに影響を与える要因とは?
シャフト加工のコストは、シャフトの長さや直径だけでなく、製造に必要なすべての要素によって決まります。材質、形状、公差、熱処理、研削、検査、生産量など、あらゆる要素が加工量に影響を与えます。
したがって、最も経済的な軸図面とは、寸法が最も少ない図面ではなく、重要な特徴を通常の形状から明確に区別した図面である。
材質とシャフトサイズ
材料は、原材料価格と加工時間の両方に影響を与える。比較的加工しやすい炭素鋼製のシャフトは、同じ形状の硬化合金やニッケル基合金製のシャフトよりも、工具や機械の加工時間が短く済む場合がある。
直径と長さも重要です。太いシャフトはより多くの材料を必要とし、より多くの材料除去が必要になります。一方、細長い部品は追加のサポート、切削力の低減、そして真直度へのより一層の注意が必要になる場合があります。
これらの要素は、一見単純に見えるシャフトが、特殊なワーク保持具を必要とするほど大きかったり、柔軟性があったりする場合に特に重要になります。
公差と表面仕上げ
一般的に、より厳しい公差が求められる場合、より厳密な仕上げ加工と検査が必要となります。旋削加工だけでは要求を確実に満たせない場合、円筒研削加工が新たな製造工程として加わることがあります。
表面仕上げについても同様です。一般的な旋削加工面と精密なベアリングシートでは、必ずしも同じ要件を満たす必要はありません。
ベアリングシート、シール、嵌合径、その他の機能的な特徴に対して非常に厳しい公差を設定することで、製品性能を損なうことなく、不必要な製造コストを削減できる。
形状と生産量
基本的な直線状のシャフトは、比較的効率的に加工できます。キー溝、スプライン、交差穴、複数のねじ山、深い溝、そして厳密に制御された段差などは、加工工程と段取り時間を増加させます。
生産量も経済性に影響を与えます。試作品1個の場合、プログラミング、工具、ワーク保持具、および段取りにかかる費用は、量産品の場合よりも価格に占める割合が大きくなります。
生産用シャフトの場合、設計の安定性と再現性を高めることで、より多くの部品にわたって製造プロセスを最適化し、全体的な効率を向上させることができます。
CNC加工用シャフトの設計方法
優れたシャフト設計は機械的な機能から始まるが、その機能をどれだけ効率的に実現できるかは製造可能性によって決まる。設計は動作しなくなるまで単純化する必要はなく、有用な性能をもたらさない複雑さを避けるべきである。
特に注意すべき点は、材質と直径、応力集中、および公差配分の3つである。
荷重に合わせて直径と材質を選定する
軸の直径と材質は、トルク、曲げ、速度、疲労、環境、および剛性の要件に応じて選択する必要があります。
材料選定によって強度を高めることで、必要な断面サイズを小さくできる場合もあるが、材料特性は剛性や製造特性とは切り離して考えるべきではない。例えば、鋼材をアルミニウムに置き換えると重量は軽減されるが、弾性剛性も大きく変化する。
適切な設計とは、一つの特性だけで全ての要件を満たそうとするのではなく、形状と素材のバランスを取ることである。
不必要なストレス集中を避ける
肩部、溝、ねじ山、キー溝、および交差穴はすべて、本来連続しているはずのシャフト部分を分断し、局所的な応力を増加させる可能性がある。
滑らかな移行部と適切なフィレットは、特に繰り返し曲げやねじりを受けるシャフトにおいて、段差のある直径周辺の応力集中を軽減することができます。ただし、正確な半径は、ベアリングや肩部などの嵌合部品との互換性を維持する必要があります。
キー溝やその他のトルク伝達機構も、シャフト径が確定した後に単純に追加するのではなく、負荷と加工性の両方を考慮してサイズと位置を決定する必要がある。
必要な箇所にのみ厳しい公差を適用する
精度を高めるには、追加の機械加工、研削、精密な治具の使用、または検査が必要となる場合、コストがかかります。シャフトのすべての表面に同じ公差が必要なわけではありません。
重要な軸受座、シール面、基準面、および嵌合部については厳密な管理が必要となる場合がある一方、クリアランス領域や非機能的な直径については、より広い許容範囲が認められることが多い。
このアプローチにより、図面の製造と検査が容易になると同時に、シャフトの性能に直接影響を与える部分にプロセス能力を集中させることができます。
適切なシャフト加工方法の選び方
最も効率的な機械加工戦略は、通常、シャフトの機能的な階層構造に従います。まず回転形状を作成し、次に非回転部分を追加し、最後に測定可能な価値をもたらす箇所のみに高精度仕上げ加工を施します。
実際には、形状加工には旋削、特徴加工にはフライス加工または穴あけ、精度加工には研削加工というように、用途に応じて加工方法を選択することが多い。
主軸形状には旋削加工を使用する
CNC旋盤加工は、同心形状を効率的かつ安定的に生成できるため、通常は主要な直径、肩部、テーパー、溝、および回転形状を処理するのに適しています。
公差や表面仕上げの要件が中程度の単純なシャフトの場合、旋削加工だけで研削加工を必要とせずに、完成部品の大部分を製造できる可能性がある。
機能的な特徴を追加するために、フライス加工または穴あけ加工を追加してください。
シャフトにキー溝、平面部、交差穴、スロット、または回転プロファイルに沿わないその他の形状が含まれている場合、フライス加工または穴あけ加工が必要になります。
これらの作業は、シャフトの基準点と重要な旋削加工箇所を考慮して計画し、最終的な組み立てにおいてそれらの位置が常に一致するようにする必要があります。
適切な設備を使用すれば、旋削加工とフライス加工をより少ない段取りで組み合わせることで、作業効率を向上させ、不要な位置調整を減らすことができる。
精密な嵌合と仕上げには研削加工を使用してください。
研削加工は、単に部品が精密シャフトと呼ばれているからという理由ではなく、機能的な要件がそれを正当化する場合にのみ行うべきである。
ベアリング座、シール径、高速回転部、硬化処理された表面、および真円度や真直度の向上を必要とする部品などが、一般的な対象となります。
この的を絞ったアプローチにより、旋削加工後に既に要件を満たしている表面に高価な仕上げ工程を追加することを回避しつつ、真に重要な領域に必要な追加的な制御を提供することができます。
よくあるご質問
シャフトに最適な素材はどれですか?
シャフトの材質として最適なものは一つではありません。1045炭素鋼は、強度、加工性、コストのバランスが取れているため、汎用シャフトの実用的な選択肢となります。4140合金鋼は、高負荷、疲労、摩耗に強く、ステンレス鋼は耐食性に優れています。軽量化を重視する場合は、アルミニウムやチタンが選ばれることもあります。
シャフトにキー溝を加工する方法は?
シャフトのキー溝は、一般的にエンドミルまたはキー溝カッターを用いたCNCフライス加工によって形成されます。シャフトは基準点から位置決めされ、溝は指定された幅、深さ、位置に加工されます。加工後、キー溝の嵌合状態と位置はトルク伝達と組み立てに直接影響するため、バリ取りと検査を行う必要があります。
シャフトにスプラインを加工する方法は?
外径軸スプラインは、スプラインの形状、材質、精度、生産量に応じて、ホブ盤加工、スプラインフライス加工、シェーピング加工、または圧延加工によって製造できます。焼入れされたスプラインや高精度スプラインの場合、熱処理後に研削加工を追加することで、歯の精度と表面仕上げを向上させることができます。選択する加工方法は、必要なトルク容量と嵌合に適合している必要があります。
結論
信頼性の高いシャフト加工は、材料、CNC旋削加工、形状加工、研削加工、公差、振れ、真直度、表面仕上げを、シャフトの実際の動作条件に合わせて調整することによって実現されます。優れたシャフトとは、単に公称直径に合致しているだけでなく、ベアリング、シール、ギア、その他の嵌合部品が実際の回転荷重下でスムーズに動作するように、重要な表面が正しく位置合わせされ、仕上げられている必要があるものです。
TiRapidでは、カスタムシャフトやその他の回転部品向けに、高精度CNC加工および製造サービスを提供しています。当社の技術力は、CNC旋削加工、複雑な形状加工、材料選定、寸法検査、そして試作品や少量生産における精密仕上げといったあらゆるニーズに対応します。
















