
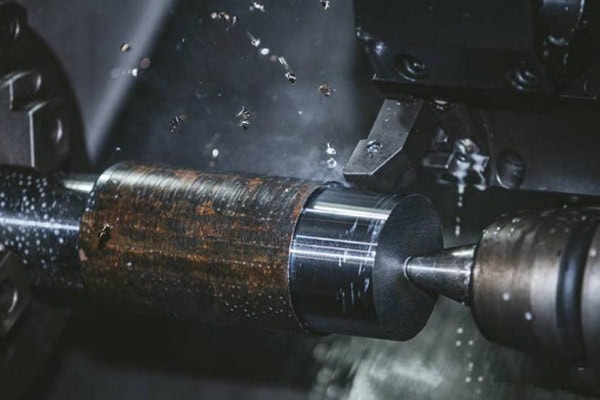
Svartnun, blámi, gulnun eða aðrar óeðlilegar litabreytingar á yfirborði CNC-snúinna íhluta eru algeng vandamál í vinnslu, sérstaklega við vinnslu ryðfríu stáli, álfelguðu stáli, kolefnisstáli og ákveðnum hástyrktum málmefnum. Svartnun á yfirborði tengist venjulega of miklum skurðarhita, sliti á verkfærum, ófullnægjandi kælivökvaframboði, óviðeigandi skurðarbreytum, lélegri flísafrásog eða titringi við vinnslu. Þegar skurðarverkfæri vinnur málm á miklum hraða myndast verulegur hiti á skurðarsvæðinu. Ef ekki er hægt að flytja og fjarlægja þennan hita á áhrifaríkan hátt getur oxun, mislitun eða staðbundin bruni komið fram á yfirborði vinnustykkisins. Minniháttar litabreytingar hafa ekki bein áhrif á afköst íhluta, en ef svartnun fylgir aukinni yfirborðsgrófleika, brunamerkjum, víddarbreytingum eða óeðlilegri hörku efnisins ætti að stöðva framleiðslu og skoða vinnsluferlið. Fyrir nákvæmnisása, vökvaíhluti, bílahluti, sjálfvirknibúnaðaríhluti og há-nákvæmni tengi eru yfirborðsgæði nátengd samsetningarafköstum, þéttingu, slitþoli og rekstrarstöðugleika. Lausn á svörtun á CNC-snúningsyfirborði ætti ekki að treysta eingöngu á hreinsun eftir vinnslu. Ástand verkfærisins, skurðarbreytur, kæling, flísafrásog, vinnustykki og ástand vélarinnar ætti að vera athugað og fínstillt til að lækka skurðhitastig og viðhalda stöðugum skurðarskilyrðum.
Algengar orsakir yfirborðssvörtunar við CNC beygju
Svartir blettir sem birtast við CNC beygju eru oft tengdir of miklum hitauppsöfnun í skurðarsvæðinu eða á yfirborði vinnustykkisins. Þegar skurðarverkfæri snertir vinnustykkið myndast skurðkraftar og núningur. Því harðara sem efnið er og því meiri skurðálagið, því meiri hiti myndast venjulega. Ef kælikerfi vélarinnar getur ekki fjarlægt þennan hita á áhrifaríkan hátt, eða ef skurðarverkfærið hefur orðið mjög slitið, getur skurðarsvæðið náð of miklum hita, sem veldur svörtum, bláum eða gulum mislitun. Sum málmefni geta myndað oxíðlög við háan hita, en langir flísar sem nudda ítrekað við vinnustykkið geta einnig valdið staðbundinni svörtun. Lögun verkfæris, snúningshraði, fóðrunarhraði, skurðardýpt, stífleiki vinnustykkisins og kælivökvaþéttni geta öll haft áhrif á lokaástand yfirborðsins, þannig að bilanaleit ætti að byggjast á raunverulegu vinnsluferlinu.
Of hátt skurðarhitastig veldur mislitun á yfirborði
Of mikill skurðarhiti er ein helsta orsök svörtunar á yfirborði við CNC beygju. Þegar snúningshraði er of mikill eykst hlutfallshraði verkfærisins og vinnustykkisins og meiri hiti getur myndast innan tiltekins tíma. Ef mikil skurðardýpt og mikill fóðrunarhraði eru notaðir samtímis eykst skurðálagið á verkfærið enn frekar. Fyrir ryðfrítt stál og ákveðin stálblendi með tiltölulega lélega varmaleiðni er líklegra að skurðarhiti safnist fyrir í kringum verkfærisoddinn og yfirborð vinnustykkisins, sem veldur því að staðbundið hitastig hækkar hratt.
- Snúningshraði er stilltur of hár
- Skurðdýpt er of mikil
- Fóðurálagið er of hátt
- Núningur milli verkfærisins og vinnustykkisins eykst
- Yfirborðshitastig vinnustykkisins heldur áfram að hækka
- Kæling getur ekki fjarlægt hita nógu hratt
- Staðbundinn háhiti myndast á skurðarsvæðinu
Þegar augljós svört eða blá mislitun kemur í ljós er hægt að minnka skurðhraðann í samræmi við kröfur efnisins og verkfærisins, en einnig er hægt að aðlaga fóðrunarhraða og skurðardýpt. Markmiðið er að endurheimta stöðugleika í skurðaraðstæðum frekar en að draga einfaldlega úr vinnsluhraðanum óhóflega.
Slit á verkfærum veldur óeðlilegri núningi
Slit á verkfæri gerir skurðbrúnina smám saman óhvassari. Þjöppun og núningur hafa sífellt meiri áhrif á klippingu skurðbrúnarinnar. Eftir því sem slitið eykst þarf verkfærið meiri skurðkraft til að fjarlægja efni, en skurðhitastigið hækkar einnig. Þetta getur valdið svörtum merkjum, brunamerkjum eða óeðlilegri yfirborðsgrófleika á vinnustykkinu.
- Mikilvægt slit á hliðum
- Lítil flís eða sprungur á skurðbrúninni
- Óeðlileg hak á innskotinu
- Uppbyggð brún á skurðbrúninni
- Merkjanlegar breytingar á skurðhljóði
- Smám saman versnandi yfirborðsgæði
- Aukin víddarbreyting
Ef yfirborð vinnustykkisins er eðlilegt í upphafi framleiðslu en verður smám saman svart eftir samfellda vinnslu, ætti að íhuga ófullnægjandi endingartíma verkfærisins sem mögulega orsök. Framleiðendur geta sett staðla fyrir verkfæraskipti út frá vinnslumagni, skurðartíma og raunverulegum slitskilyrðum til að koma í veg fyrir óhóflega notkun verkfærisins.
Ófullnægjandi kæling og smurning
Kælivökvi kælir, smurir og fjarlægir flísar við CNC-beygju. Ef kælivökvaflæði er ófullnægjandi, stútstefnan er röng, dæluþrýstingurinn er lágur eða síunarkerfið er stíflað, er ekki hægt að fjarlægja skurðarhita á áhrifaríkan hátt, sem eykur líkur á mislitun á yfirborði. Kæling verður sérstaklega mikilvæg við samfellda lotuframleiðslu, háhraðabeygju og vinnslu á erfiðum efnum.
- Ófullnægjandi kælivökvaflæði
- Stúturinn er staðsettur of langt frá skurðarsvæðinu
- Óviðeigandi kælivökvaþéttni
- Minnkaður þrýstingur í kælivökvadælu
- Stíflað síunarkerfi
- Mengaðar kælivökvalínur
- Kælivökvi nær ekki nákvæmlega að verkfærisoddinum
Þegar kælikerfið er athugað ætti að skoða kælivökvastig, dælu, pípulagnir, stút, síu og kælivökvaþéttni. Með því að dreifa kælivökva nákvæmlega á snertiflötinn milli verkfærisins og vinnustykkisins getur það bætt hitastjórnun verulega.
Hvernig á að stilla CNC beygjuskurðarbreytur
Þegar yfirborðssvörn á sér stað ætti að aðlaga skurðarbreytur í samræmi við efni vinnustykkisins, verkfærisefni, lögun verkfærisins og stífleika vélarinnar. Mismunandi efni hafa mismunandi hita- og skurðareiginleika, þannig að ryðfrítt stál, álfelgur, kolefnisstál og álfelgur ættu ekki sjálfkrafa að nota eins breytur. Grófvinnsla leggur meiri áherslu á skilvirkni efnisfjarlægingar og álag á verkfæri, en frágangur leggur meiri áherslu á víddarnákvæmni, yfirborðsgrófleika og stjórnun á hitabreytingum. Við stillingu breytna ættu notendur einnig að fylgjast með lögun flísar, álagi á spindil, skurðhljóði og hitastigi verkfærisins. Þessir vísar geta hjálpað til við að ákvarða hvort skurðaraðstæður séu komnar í stöðugt ástand.
Minnkaðu skurðarhraðann á viðeigandi hátt
Skurðhraði hefur bein áhrif á hitastig vinnslunnar. Þegar augljós svört eða blá merki birtast á vinnustykkinu er hægt að minnka skurðhraðann innan ráðlagðs marks fyrir valið verkfæri og efni. Fyrir ryðfrítt stál og ákveðnar hástyrktar málmblöndur getur of mikill skurðhraði hækkað hitastig verkfærisoddsins hratt og valdið meiri hitauppstreymi á skurðbrúnina og húðunina. Eftir að hraðinn hefur verið minnkaður ætti að fylgjast með vinnsluhagkvæmni og yfirborðsgæðum til að forðast að draga úr framleiðslugetu að óþarfa.
Stilltu fóðrunarhraðann rétt
Of mikill fóðrunarhraði eykur magn efnis sem verkfærið fjarlægir á tímaeiningu, sem getur aukið skurðkraft og hita. Of lágur fóðrunarhraði getur komið í veg fyrir rétta skurð og aukið núning og þjöppun. Velja skal viðeigandi fóðrunarhraða í samræmi við forskriftir skurðarins, radíus nefsins, hörku efnisins og vinnslustig.
- Haldið stöðugum skurðarálagi við grófvinnslu
- Stjórna áferð yfirborðs við frágang
- Forðist óhóflega tafarlausa skurðarálag
- Forðist of lágan fóðrunarhraða sem eykur núning
- Stilltu fóðrunina eftir sliti verkfærisins
- Viðhalda stöðugri flísmyndun
Viðeigandi fóðrunarhraði heldur verkfærinu í virku skurðástandi og dregur úr hitahækkunum af völdum óeðlilegs núnings.
Stjórnaðu skurðardýptinni rétt
Of mikil skurðardýpt eykur verulega álag á verkfærið. Þetta er sérstaklega vandamál þegar verkfærin eru löng, stífleiki vinnustykkisins er ófullnægjandi eða afl vélarinnar er takmarkað, þar sem titringur og hitastig geta aukist. Þegar yfirborðssvörtun á sér stað er hægt að endurhanna frávik fyrir grófvinnslu og frágang þannig að grófvinnsla fjarlægir efni á skilvirkan hátt og skilji eftir viðeigandi frávik fyrir frágang. Stöðugt og tiltölulega lítið skurðardýpt við frágang getur hjálpað til við að stjórna skurðkraftinum og bæta yfirborðsgæði.
Áhrif verkfæravals á gæði CNC beygjuyfirborðs
Skurðverkfærið snertir vinnustykkið beint og efni þess, húðun, nefradíus, hallahorn, úthreinsunarhorn og ástand brúna hafa öll áhrif á skurðhitastig og yfirborðsgæði. Mismunandi verkfæri eru nauðsynleg fyrir stál, ryðfrítt stál, kopar, ál málmblöndur og verkfræðiplast. Ryðfrítt stál krefst sérstakrar athygli á seiglu verkfærisins og viðnámi gegn flísun á brúnum þar sem það getur harðnað við vinnslu. Ál málmblöndur þurfa almennt hvassar skurðbrúnir og skilvirka flísafrásun, en málmblöndur með mikla hörku þurfa verkfæri með sterkari slitþol og viðeigandi húðun.
Veldu viðeigandi verkfæraefni
Karbíðverkfæri eru almennt notuð í CNC beygju, þar sem mismunandi gæðaflokkar eru valdar eftir efni vinnustykkisins. Verkfærið ætti að veita nægilegt slitþol en viðhalda nægilegri seiglu til að koma í veg fyrir flísun við vinnslu. Einnig ætti að lágmarka yfirhengi verkfærisins til að draga úr titringi og sveigju verkfærisins.
- Veldu viðeigandi verkfæraflokk eftir efni vinnustykkisins
- Veldu gróf- eða frágangsverkfæri í samræmi við kröfur um vinnslu
- Veldu viðeigandi verkfærahúðun
- Haltu beittum skurðbrúnum
- Yfirhang stjórntækja
- Skiptu um slitnar innsetningar strax
- Forðist að nota skurðarverkfæri sem hafa sprungið
Viðeigandi verkfærastilling dregur úr skurðmótstöðu og gerir kleift að fjarlægja efni mýkri, sem hjálpar til við að draga úr óeðlilegri hitastigshækkun og hættu á svörtun yfirborðsins.
Skoðaðu radíus verkfærisnefsins og ástand skurðbrúnarinnar
Nefsradíus verkfærisins hefur áhrif á skurðkraft, yfirborðsgrófleika og styrk verkfærisins. Of stór nefsradíus getur aukið skurðálag, en of lítill radíus getur dregið úr styrk skurðbrúnarinnar. Ef skurðbrúnin myndar, jafnvel lítið flís, getur staðbundið núning aukist, sem veldur óeðlilegum vinnsluförum og mislitun. Við framleiðslulotu ætti að skoða ástand verkfærisins reglulega og ákvarða viðeigandi skiptitímabil í samræmi við raunverulega vinnsluafköst.
Hámarka kælingu og flísafjarlægingarkerfi
Kæling og flísafgangur eru mikilvæg til að stjórna yfirborðshita við CNC beygju. Kælivökvi ætti að ná stöðugt og nákvæmlega að skurðarsvæðinu, en flísar sem myndast ættu að vera fjarlægðir úr vinnustykkinu eins fljótt og auðið er. Ef flísar eru eftir í kringum verkfærisoddinn í langan tíma getur það valdið aukaskurði, sem veldur rispum, svörtum merkjum og staðbundinni hitastigshækkun. Árangursrík flísafráhvarf er sérstaklega mikilvægt við vinnslu á efnum eins og ryðfríu stáli og kopar sem hafa tilhneigingu til að mynda langar flísar.
Bæta kælivökvaflæði
Kælivökvastúturinn ætti að vera staðsettur eins nálægt skurðarsvæðinu og mögulegt er, og úðahornið stillt eftir hreyfingu verkfærisins. Fyrir djúpar raufar, djúpar holur og flókin snið ætti að raða kælivökvaflæðinu þannig að það komi í veg fyrir að verkfærið eða flísar stífli úðann.
- Athugaðu þrýsting kælivökvadælunnar
- Hreinsið kælivökvastúta
- Skoðið kælivökvaleiðslur
- Stjórna kælivökvaþéttni
- Hreinsið síunarkerfið reglulega
- Viðhaldið stöðugu kælivökvaflæði á skurðarsvæðið
- Stilltu úðastefnu eftir rúmfræði vinnustykkisins
Stöðug kæling lækkar skurðhitastig, bætir endingartíma verkfæra og lágmarkar mislitun af völdum óhóflegs hita.
Bæta flísstjórnun
Léleg flísstjórnun getur leitt til flækju verkfæra og aukaskurðar. Hægt er að bæta flísmyndun með því að velja innsetningar með viðeigandi spónbrotslögun og aðlaga fóðrunarhraða og skurðardýpt. Þegar unnið er með efni sem framleiða langar flísar ættu kælivökvaflæði og spónafjarlægingarkerfi vélarinnar að vinna saman að því að fjarlægja flísar úr vinnslusvæðinu tafarlaust.
Árangursrík flísafjarlæging dregur úr endurteknum núningi milli verkfæris og vinnustykkis og kemur í veg fyrir að flísar rispi þegar fræst yfirborð. Þetta hjálpar til við að viðhalda stöðugu yfirborðsgrófleika og útliti.
Hvernig á að ákvarða hvort svörtun hefur haft áhrif á gæði hluta
Svartur blettur á CNC-sniðnum íhlut þýðir ekki sjálfkrafa að íhluturinn verði að farga. Minniháttar mislitun getur stafað af oxun yfirborðs, kælivökvaleifum eða vægri hitaútsetningu við vinnslu. Hins vegar þarf frekari skoðun ef augljósir svartir blettir ásamt bruna, breytingum á hörku, óeðlilegum grófleika eða frávikum í víddum. Hvort íhlutur sé nothæfur ætti að ákvarða út frá teikningum, efniseiginleikum, yfirborðsástandi og raunverulegum skoðunargögnum frekar en einungis útliti.
Athugaðu yfirborðsgrófleika
Ef svarta svæðið sýnir einnig greinilegar rispur, nötur eða breytingar á áferð vinnslunnar, ætti að nota yfirborðsgrófleikaprófara. Mældu niðurstöðuna er síðan hægt að bera saman við tilgreint Ra gildi á verkfræðiteikningunni til að ákvarða hvort yfirborðið uppfylli tilskilda gæðastaðla.
- Mælið ójöfnu á svörtu svæðinu
- Berið saman við venjulegt vinnslusvæði
- Skoðaðu áferð vinnslunnar
- Athugaðu hvort rispur séu á yfirborðinu
- Athugaðu hvort svindlarmerki séu til staðar
- Kannaðu hvort brunasár séu til staðar
Ef grófleikinn á svörtu svæðinu er marktækt meiri en á venjulegu svæðinu, ætti að rannsaka frekar slit á verkfærum, skurðarbreytur og kæliskilyrði.
Athugaðu nákvæmni víddar og rúmfræði
Hátt hitastig við vinnslu getur valdið hitabreytingum og í alvarlegum tilfellum haft áhrif á víddarstöðugleika. Eftir vinnslu ætti að athuga aftur mikilvægar víddir eins og ytra þvermál, innra þvermál, lengd, hringlaga lögun, sammiðju og úthlaup. Ef allar mælingar eru innan tilgreindra vikmörka og engin augljós brunamerki eru til staðar, þá hefur minniháttar mislitun ekki endilega áhrif á afköst íhluta. Hánákvæma íhluti ætti samt að meta samkvæmt gildandi kröfum viðskiptavina.
Fyrirbyggjandi aðgerðir gegn svörtun á yfirborði CNC beygju
Að draga úr svörtun yfirborðs ætti ekki eingöngu að vera háð hreinsun eða fægingu eftir vinnslu. Stöðugt vinnsluferli er mikilvægara. Framleiðendur geta komið sér upp gagnagrunnum með vinnslubreytum fyrir mismunandi efni og skráð snúningshraða, fóðrunarhraða, skurðardýpt, verkfæragerð, kæliaðferð og raunverulegan endingartíma verkfæra. Við framleiðslulotu getur skoðun fyrsta hluta og sýnataka í vinnslu greint breytingar á yfirborðslitum áður en vandamálið verður útbreitt. Viðhald véla er jafn mikilvægt þar sem hlaup á snúningshraða, þrýstingur kælivökvadælu, nákvæmni verkfærakerfisins og stífleiki vinnuhluta geta öll haft áhrif á loka vinnsluskilyrði.

Setja upp staðlaðar vinnslubreytur
Mismunandi efni krefjast samsvarandi skurðarbreyta. Breytur sem notaðar eru fyrir venjulegt kolefnisstál ætti ekki að beita beint á ryðfrítt stál eða hástyrktar málmblöndur. Ferlisverkfræðingar geta komið á fót stöðluðum breytubilum byggð á framleiðslugögnum og stöðugt fínstillt þau með langri reynslu af framleiðslu.
- Stofna gagnagrunn fyrir breytur fyrir efnisvinnslu
- Skrá stöðugar framleiðslubreytur
- Skrá notkunartíma verkfæris
- Skrá óeðlilegar svörtunaraðstæður
- Skrá notkun og ástand kælivökva
- Fínstilltu ferlisbreytur reglulega
- Setja upp staðlaðar verklagsreglur
Stöðugur gagnagrunnur með breytum dregur úr endurtekinni prufuskurði, bætir skilvirkni uppsetningar fyrir nýja íhluti og hjálpar rekstraraðilum að bera fljótt kennsl á viðeigandi vinnsluskilyrði.
Koma á fót stjórnun á endingartíma verkfæra
Verkfæri ættu að vera skoðuð og skipt út þegar þau ná eðlilegum líftíma sínum. Ekki ætti að fresta skiptum fyrr en íhluturinn verður svartur eða víddarfrávik myndast. Framleiðendur geta skráð fjölda íhluta sem hvert verkfæri hefur unnið úr, vinnslutíma og slitástand til að ákvarða viðeigandi staðla fyrir skipti á mismunandi efni. Fyrir verðmæta íhluti er einnig hægt að nota verkfæraeftirlitskerfi til að fylgjast með álagi á spindil og skurðaraðstæðum, sem gerir kleift að fá snemma viðvaranir þegar óeðlileg verkfæraástand kemur upp.
Styrkja viðhald CNC véla
Snældan, leiðararnir, kúluskrúfurnar, kælivökvadælan, smurkerfið og vinnuhlutabúnaður hafa öll áhrif á gæði CNC-beygju. Óeðlileg hlaup á snúningsásnum getur valdið óstöðugri skurði, en ófullnægjandi þrýstingur á kælivökvadælunni getur aukið skurðhitastig. Ófullnægjandi stífleiki vinnuhluta getur einnig leitt til titrings. Reglulegt viðhald og skoðun á mikilvægum íhlutum hjálpar til við að viðhalda stöðugri nákvæmni vélarinnar og draga úr svörtun yfirborðs af völdum breytinga á ástandi vélarinnar.
Svartnun á yfirborði CNC-beygju tengist oft skurðhita, sliti verkfæra, kælingu og smurningu, flísafrásogi og vinnslubreytum. Þegar svartur, blár eða annar óeðlilegur mislitun kemur fram ætti að rannsaka orsökina út frá staðsetningu mislitunarinnar, áferð vinnslunnar, ástandi flísanna og framleiðslutíma. Viðeigandi aðlögun á skurðhraða, fóðrunarhraða og skurðardýpt getur dregið úr óhóflegum hita. Að velja verkfæri sem henta efni vinnustykkisins getur dregið úr skurðmótstöðu og sliti verkfærisins. Að bæta kælivökvaflæði og flísafrásog heldur skurðsvæðinu stöðugra. Yfirborðsgrófleiki, víddarnákvæmni og skoðanir á rúmfræðilegum vikmörkum geta síðan ákvarðað hvort mislitun hefur haft áhrif á gæði íhluta. Fyrir framleiðslu á CNC-beygju í lotum geta staðlaðar vinnslubreytur, stjórnun á endingartíma verkfæra, viðhald kælikerfis og viðhald véla á áhrifaríkan hátt dregið úr svartnun á yfirborði og bætt yfirborðsgæði, víddarsamkvæmni og heildarstöðugleika framleiðslu.
















