
Lóðrétt og lárétt fræsun notar sömu grunnskurðarreglu, en spindilstefna breytir því hvernig verkfærið nær vinnustykkinu, hreinsar flísar og meðhöndlar mismunandi hlutarúmfræði.
Þessi handbók útskýrir helstu muninn á lóðréttri og láréttri fræsingu, hvar hvert ferli virkar best og hvernig rúmfræði, framleiðslumagn, nákvæmni og kostnaður hafa áhrif á val á CNC fræsingu.
Hvað er lóðrétt fræsun?
Lóðrétt fræsun notar lóðrétta spindil þar sem skurðarverkfærið nálgast vinnustykkið aðallega að ofan. Það er mikið notað fyrir almenna CNC vinnslu þar sem það býður upp á einfalda uppsetningu, góða yfirsýn og sveigjanlegan aðgang að algengum eiginleikum hluta.
Lóðréttar vinnslustöðvar, almennt kallaðar VMC, eru oft notaðar fyrir frumgerðir, festingar, sviga, plötur, hylki, móthluta og aðra prismahluta. Þær eru sérstaklega skilvirkar þegar hægt er að vinna flest mikilvægustu eiginleikana að ofan eða úr takmörkuðum fjölda átta.
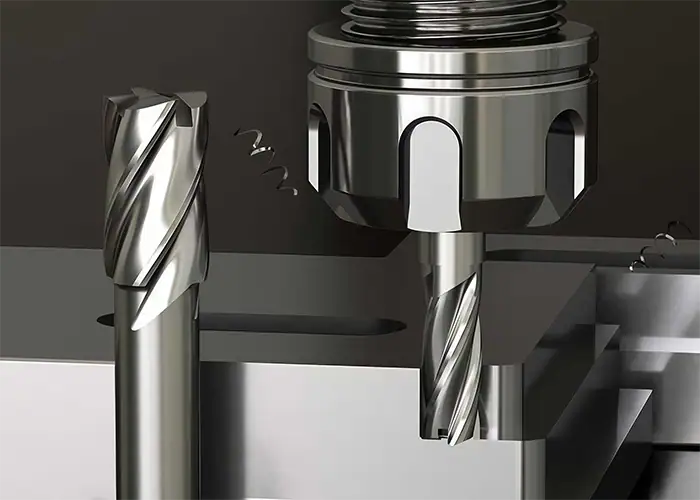
Lóðrétt fræsivél uppbygging
Einkennandi fyrir lóðrétta fræsvél er lóðrétt festur spindill hennar. Vinnustykkið er venjulega fest við lárétt borð með skrúfstykki, festingu, klemmum eða sérstöku vinnustykkisfestingarkerfi.
Nútíma lóðréttar CNC-vinnslustöðvar sameina yfirleitt þrjá línulega ása með sjálfvirkum verkfæraskiptum, kælikerfum, könnunarbúnaði og CNC-stýringu. Sumar vélar eru einnig með fjórða eða fimmta ás snúningseiningum til að bæta aðgang að hliðareiginleikum og skásettum fleti.
Þessi fyrirkomulag gerir VMC-vélar mjög aðlögunarhæfar. Verkstæði getur unnið margar mismunandi hlutahönnanir án þess að búa til flókin festingarkerfi fyrir hvert verk, sem er dýrmætt fyrir frumgerðaframleiðslu og framleiðslu í litlu magni.
Algengar lóðréttar fræsingaraðgerðir
Lóðrétt fræsun hentar vel til að ljúka yfirborðsfræsingu, vasafræsingu, útlínufráskurði, borun, leiðinga, slá inn á ný, raufafræsingu, affasa og yfirborðsfrágangi.
Hlutir með breiðum, sléttum flötum yfirborðum, grunnum vasa, götum sem snúa að ofan og ytri prófílum eru yfirleitt hagkvæmir til lóðréttrar vinnslu. Dæmi eru festingarplötur, sviga, hlífar, festingarhlutir og einföld hylki.
Helsta takmörkunin kemur fram þegar mikilvægir eiginleikar eru staðsettir á nokkrum hliðum íhlutsins. Án snúningsása gæti þurft að fjarlægja hlutinn og færa hann til, sem bætir við uppsetningartíma og eykur líkur á röðunarvillum.
Hvað er lárétt fræsun?
Lárétt fræsun notar spindil sem er staðsettur samsíða vélarborðinu, sem gerir skurðarverkfærinu kleift að nálgast vinnustykkið frá hliðinni. Þessi stilling er sérstaklega áhrifarík fyrir fjölhliða fræsingu, djúpar skurðaðgerðir, fjarlægingu þungra efna og endurtekna framleiðslu.
Láréttar vinnslustöðvar, eða HMC, nota oft snúningsborð, bretti og grafsteinsfestingar. Þessi kerfi gera kleift að vinna úr nokkrum hlutflötum eða mörgum hlutum með færri handvirkum uppsetningarbreytingum.
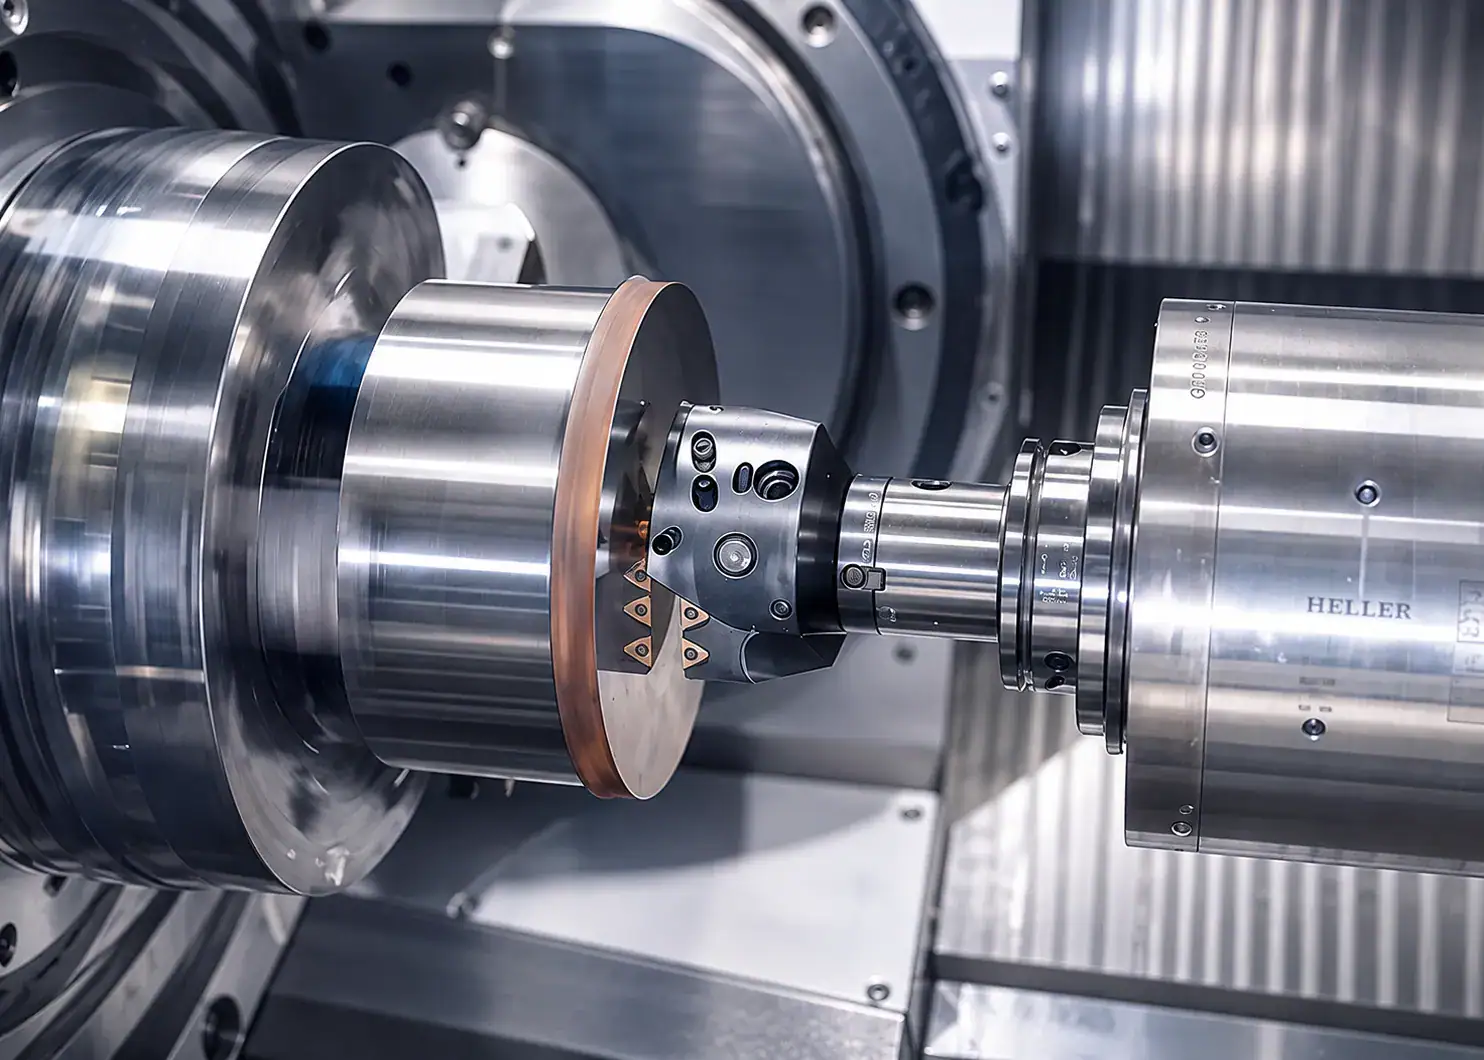
Lárétt fræsivél uppbygging
Lárétt fræsivél setur spindilinn á láréttan ás frekar en beint fyrir ofan vinnustykkið.
Vinnustykkið er oft fest á snúningsborð eða lóðréttan grafsteinsfesting. Með því að snúa borðinu getur vélin kynnt mismunandi hliðar íhlutsins fyrir spindlinum án þess að fjarlægja hlutinn alveg úr festingunni.
Þessi stilling getur dregið úr endurteknum klemmum og hjálpað til við að varðveita tengsl milli eiginleika sem staðsettir eru á mismunandi yfirborðum.
Hefðbundnar láréttar fræsar geta notað skurðarvélar sem festar eru á öxul, en nútíma láréttar fræsarvélar nota fjölbreyttara úrval af CNC verkfærum, þar á meðal endafræsar, borvélar, andlitsfræsar og sérhæfð skurðarverkfæri.
Algengar láréttar fræsingaraðgerðir
Lárétt fræsing er almennt notuð fyrir djúpar raufar, hliðareiginleika, stór holrými, þunga gróffræsingu, fjölhliða gatamynstur og íhluti sem þarfnast vinnslu í kringum nokkrar hliðar.
Ventilhús, gírkassahús, dæluíhlutir, vökvakerfi og stórir burðarhlutar eru dæmigerð dæmi.
Láréttar vélar eru einnig árangursríkar þegar mikil efnisfjarlæging er nauðsynleg. Vélarbygging þeirra og flísflæði geta stutt krefjandi skurðarskilyrði og dregið úr truflunum af völdum flísasöfnunar.
Lóðrétt vs lárétt fræsing: Lykilmunur
Helsti munurinn á lóðréttri og láréttri fræsingu er stefnumörkun spindilsins, en sá munur hefur bein áhrif á aðgengi að verkfærum, stífleika, flísafrásog, uppsetningarstefnu, framleiðsluhagkvæmni og kostnað.
| Þáttur | Lóðrétt mölun | Lárétt mölun |
| Snælda stefnu | Lóðrétt | Lárétt |
| Aðgangur að aðalverkfærum | Að ofan | Frá hliðinni |
| Dæmigerð uppsetning | Flatt borð, skrúfstykki, festing | Snúningsborð, bretti, legsteinn |
| Flís rýming | Flísar geta verið eftir í vösunum | Þyngdarafl hjálpar flísum að detta af |
| Þung grófvinnsla | Góð | Oft betur hentugt |
| Fjölhliða vinnsla | Gæti þurft fleiri uppsetningar | Krefst oft færri uppsetninga |
| Sveigjanleiki frumgerðar | Hár | Miðlungs |
| Endurtekin framleiðsla | Góð | Oft mjög skilvirkt |
| Fjárfesting í vélum | Almennt lægri | Almennt hærri |
| Gólfpláss | Venjulega minni | Venjulega stærri |
Snældustefnu og aðgangur að verkfærum
Lóðréttar vélar nálgast vinnustykkið aðallega að ofan. Þetta gerir þær skilvirkar fyrir vasa, slétta fleti, göt og snið sem staðsett eru á yfirborðum sem snúa upp á við.
Láréttar vélar nálgast frá hliðinni. Þegar þær eru notaðar með snúningsborði er auðveldara að ná til margra fleta án þess að þurfa að losa vinnustykkið ítrekað.
Munurinn verður mikilvægur á hlutum með hliðargötum, skurðgötum, djúpum holum eða eiginleikum sem eru dreifðir um íhlutinn.
Einföld plata gæti notið lítils af láréttri vinnslu, en flókið hús getur notið góðs af bættri aðgengi frá hlið.
Stífleiki, skurðkraftur og efnisfjarlæging
Mikil gróffræsing skapar mikla skurðkrafta. Stífleiki vélarinnar, yfirhengi verkfærisins, stöðugleiki festingar og snúningsgeta hafa öll áhrif á hversu afkastamikið er hægt að fjarlægja efni.
Láréttar vinnslustöðvar eru oft valdar fyrir krefjandi efnisfjarlægingu vegna þess að uppbygging þeirra hentar vel fyrir stöðuga skurð og endurtekna framleiðslu.
Þetta getur verið gagnlegt þegar verið er að vinna stóra stálhluta, djúpa eiginleika eða hluta sem krefjast mikillar efnisfjarlægingar.
Lóðréttar vélar eru enn árangursríkar fyrir margar grófvinnsluaðgerðir, sérstaklega þegar hlutinn er minni og aðgengi að verkfærum er auðvelt. Ákvörðunin ætti að byggjast á raunverulegum skurðarþörfum frekar en einni stefnu vélarinnar.
Flísaflutningur og yfirborðsgæði
Flögnun getur haft mikil áhrif á stöðugleika vinnslu.
Í lóðréttri fræsingu geta flísar safnast fyrir í djúpum vasum og holum. Ef þær verða eftir í skurðarsvæðinu getur verkfærið endurskorið þær, sem myndar aukinn hita og hugsanlega haft áhrif á endingu verkfærisins og gæði yfirborðs.
Lárétt vinnsla nýtur góðs af þyngdaraflinu því flísar geta fallið náttúrulega frá skurðarsvæðinu.
Þetta er sérstaklega gagnlegt fyrir djúpa vasa, raufar og langar skurðarlotur. Betri flísafjarlæging getur hjálpað til við að viðhalda samræmdari skurðarskilyrðum og draga úr truflunum á flísafjarlægingu.
Yfirborðsáferð er enn háð verkfærum, skurðarbreytum, ástandi vélarinnar, kælivökva og stöðugleika hluta. Lárétt stefna skilar ekki sjálfkrafa betri yfirborði, en hún getur bætt stöðugleika ferlisins í flísfrekum aðgerðum.
Uppsetning, framleiðni og kostnaður
Lóðréttar vélar eru yfirleitt auðveldari og hraðari í uppsetningu fyrir einstaka hluti og stuttar framleiðslulotur.
Staðlaðir skrúfstykki og festingar geta meðhöndlað marga mismunandi íhluti, sem gerir VMC-vélar hentugar þegar hönnun breytist oft. Lægri kostnaður við vélina og mikil framboð gera þær einnig aðlaðandi fyrir almenna CNC vinnu.
Lárétt vinnsla krefst yfirleitt meiri fjárfestingar í vélum, bretti, legsteinum og sérstökum vinnuhluta. Forritun og uppsetning getur einnig krafist meiri skipulagningar.
Hins vegar getur lárétt ferli dregið úr fjölda uppsetninga og haldið spindlinum gangandi í lengri tíma. Í endurtekinni framleiðslu getur þessi ávinningur vegað upp á móti hærri fjárfestingu í vélina.
Þess vegna er tímakaup vélarinnar eitt og sér ekki nóg til að bera saman lóðrétta og lárétta fræsingu. Uppsetningartími, hringrásartími, vinna, verkfæri, skoðun, kostnaður við festingar og framleiðslumagn hafa öll áhrif á lokakostnað hlutarins.
Hvaða fræsingaraðferð passar við mismunandi hluta?
Besta fræsingaraðferðin fer eftir lögun hlutarins, stefnu eiginleika, efnisfjarlægingu og framleiðslumagni. Hvorug stefnusetningin er sjálfkrafa betri fyrir alla íhluti.
Frumgerðir og hlutar í litlu magni
Lóðrétt fræsing er oft hagnýtur kostur fyrir frumgerðir og litlar framleiðslulotur.
Frumgerðarhönnun breytist oft, þannig að sveigjanleiki skiptir máli. Lóðrétt vél getur oft tekið við nýjum efnisblokkum, nýju CNC forriti og tiltölulega einföldum vinnuhlutum án þess að fjárfesta mikið í sérstökum festingum.
Þetta gerir VMC vinnslu hentuga fyrir sviga, plötur, hylki, festingar, prófunaríhluti og aðra hluti á frumstigi.
Það gerir verkfræðingum einnig kleift að breyta víddum eða eiginleikum milli framleiðslulota án þess að endurbyggja flókið framleiðslukerfi.
Fyrir flóknar frumgerðir þar sem vinnslu þarf á nokkrum hliðum getur lárétt eða fjölása aðferð samt sem áður dregið úr heildaruppsetningartíma.
Fjölhliða og flóknir íhlutir
Lárétt fræsun verður aðlaðandi þegar hlutur inniheldur mikilvæga eiginleika á nokkrum hliðum.
Ímyndaðu þér loka með götum, opum, festingargötum og þéttiflötum sem staðsettar eru í kringum íhlutinn. Að vinna úr þessum eiginleikum með mörgum óháðum uppsetningum getur aukið meðhöndlun og gert staðsetningarsambönd erfiðari að stjórna.
Lárétt vél með snúningsborði getur vísað íhlutnum á meðan hann er enn í sama festingu.
Þetta dregur úr þörfinni á að setja nýjar vinnupunkta og dagsetningar eftir hverja tilfærslu. Það getur einnig bætt endurtekningarhæfni þegar eiginleikar á mismunandi yfirborðum verða að viðhalda nákvæmum tengslum.
Djúpar vasar, raufar og þung skurður
Djúp holrými og raufar skapa tvö algeng vandamál: stífni verkfæra og uppsöfnun flísar.
Löng skurðarverkfæri eru líklegri til að beygja sig, sérstaklega þegar skurðkrafturinn eykst. Á sama tíma geta flísar orðið eftir inni í löguninni og truflað skurðarvélina.
Lárétt vinnsla er oft kostur við þessar aðstæður þar sem flísar geta auðveldlega fallið af skurðarsvæðinu.
Stíf vélbygging hennar getur einnig stutt krefjandi grófvinnsluaðgerðir, sem gerir hana hentuga fyrir hluti sem krefjast mikillar efnisfjarlægingar.
Lóðrétt vinnsla getur samt sem áður framleitt djúpar skurðaðgerðir með góðum árangri, en verkfæralengd, kælivökvaflæði, flísafrásog og skurðaraðferð verður að vera vandlega stjórnað.
Stórir og þungir hlutar
Stærð hlutans ein og sér ræður ekki hvort nota eigi lóðrétta eða lárétta vél.
Stórir og þungir íhlutir þurfa nægilega vélferð, borðrými, festingarstyrk, snúningsafl og burðarþol.
Láréttir vélar eru oft notaðar fyrir þungaiðnaðaríhluti vegna þess að þær veita sterkan aðgang frá hlið og geta stutt stóra innréttingar.
Hins vegar gæti stór, flat plata sem að mestu leyti snúi að ofan samt verið skilvirkari í lóðréttri vinnslumiðstöð.
Því ætti að meta stefnu eiginleika ásamt heildarvíddum hlutarins.
Meðal- og stórframleiðsla
Framleiðslumagn breytir hagfræði CNC vinnslu.
Fyrir tíu frumgerðir gæti verið óskynsamlegt að eyða miklum tíma í að smíða flókið bretti- eða grafhýsakerfi. Fyrir hundruð eða þúsundir endurtekinna hluta getur sama fjárfesting dregið úr vinnuafli og uppsetningartíma yfir alla framleiðsluferlið.
Láréttar vinnslustöðvar henta vel fyrir þessa tegund framleiðslu þar sem oft er hægt að festa marga hluta á bretti eða legstein.
Á meðan ein bretti er unnin má undirbúa aðra utan vinnusvæðisins. Sjálfvirk brettikerfi geta dregið enn frekar úr biðtíma.
Niðurstaðan er meiri nýting á spindlinum og samræmdari endurtekin framleiðsla þegar hönnun hlutarins er stöðug.
Hvernig á að velja á milli lóðréttrar og láréttrar fræsingar
Val á réttu fræsiferli ætti að byrja með teikningu hluta og framleiðslukröfum. Rúmfræði, uppsetningarfjöldi, skurðálag, vikmörk og heildarframleiðslukostnaður eru yfirleitt mikilvægari en vélargerðin ein og sér.
Byrjaðu með hlutarúmfræði
Fyrst skal greina hvar mikilvægustu eiginleikarnir eru staðsettir.
Ef flestir vasar, göt, prófílar og fletir eru aðgengilegir að ofan, er lóðrétt fræsun venjulega einföld.
Ef vinnslu er nauðsynleg á nokkrum hliðum getur lárétt vinnsla dregið úr þeim tíma sem þarf að færa hlutinn til.
Djúp holrými, skurðgöt, þröng raufar og svæði þar sem erfitt er að komast að verkfærum ætti einnig að meta snemma. Þessir eiginleikar ráða oft betur vali á vél en heildarstærð hlutarins.
Markmiðið er ekki bara að koma vinnustykkinu fyrir inni í vélinni. Markmiðið er að veita skurðarverkfærinu stöðugan og skilvirkan aðgang að öllum mikilvægum eiginleikum.
Minnkaðu óþarfa uppsetningar
Hver viðbótaruppsetning bætir við tíma sem ekki þarf að skera.
Rekstraraðili gæti þurft að fjarlægja vinnustykkið, þrífa festingu, færa hlutinn til, setja nýtt viðmið, mæla vinnustykkið og staðfesta röðun.
Fleiri uppsetningar geta einnig aukið víddaráhættu þegar vísað er til mikilvægra eiginleika frá mismunandi stefnum.
Ef hægt er að vinna úr nokkrum skyldum fleti eða holum á meðan hlutinn er enn í einum festingu, er almennt auðveldara að stjórna staðsetningarsamræmi.
Þetta er ein ástæða þess að lárétt vinnsla getur verið aðlaðandi fyrir flóknar fjölhliða hluta, jafnvel þegar tímakaup vélarinnar er hærra.
Hafðu í huga efni og skurðarálag
Efniseiginleikar hafa einnig áhrif á ferlið.
Ál er tiltölulega auðvelt að vinna við mikla skurðarhraða, en ryðfrítt stál, títan og aðrar krefjandi málmblöndur geta þurft íhaldssamari skurðarbreytur og meiri athygli á stífleika.
Þegar hluti þarfnast mikillar efnisfjarlægingar verður samsetning efnis, skurðarvirkni, spindelafls og stöðugleika festingar mikilvæg.
Láréttir vélar geta boðið upp á kosti fyrir viðvarandi þunga skurði, en forskrift vélarinnar skiptir meira máli en ein og sér stefnan.
Vel útbúin lóðrétt vinnslumiðstöð getur skilað betri árangri en óhentug lárétt vél ef spindlaafl, verkfæri, vinnustykki eða ástand vélarinnar er betur í samræmi við notkunina.
Berðu saman heildarframleiðslukostnað
Lægsta tímakaup á vél skilar ekki endilega lægsta hlutaverði.
Heildarframleiðslukostnaður felur í sér uppsetningu, forritun, framleiðslutíma, verkfæri, vinnustykki, skoðun, vinnuafl rekstraraðila, úrgangsáhættu og framleiðslumagn.
Fyrir frumgerð gæti lóðrétt vél boðið upp á lægsta heildarkostnaðinn vegna þess að uppsetningin er einföld og engin flókin festing er nauðsynleg.
Fyrir endurtekna framleiðslu á mörgum hliðum getur lárétt vél kostað meira á klukkustund en klárað hlutinn með færri uppsetningum og minni handvirkri meðhöndlun.
Rétt ákvörðun ætti því að byggjast á öllu framleiðsluferlinu, ekki bara hraða búnaðarins.
SPURNINGAR
Hverjir eru ókostirnir við að nota lóðrétta fræsivél?
Lóðréttar fræsvélar geta verið minna skilvirkar fyrir djúpar vasa, þung efniseyðingu og hluti sem þarfnast vinnslu á nokkrum hliðum. Flögur geta einnig safnast fyrir í holum og viðbótaruppsetningar geta verið nauðsynlegar þegar mikilvægir eiginleikar eru ekki aðgengilegir að ofan.
Hversu nákvæm er lárétt fræsun?
Lárétt fræsun getur náð mikilli nákvæmni þegar vél, verkfæri, vinnustykki og skurðarskilyrði eru rétt stjórnað. Hæfni hennar til að fræsa margar fleti í færri uppsetningum getur einnig hjálpað til við að viðhalda nákvæmni staðsetningar milli tengdra eiginleika.
Hvaða tegund af skurðarvélum er oftast notuð í lóðréttri fræsivél?
Lóðréttar fræsvélar nota almennt endafræsara, planfræsara, borvélar, kúlufræsara, affasfræsara og raufarfræsara. Tegund fræsarans fer eftir því hvaða eiginleika verið er að vinna, svo sem vasa, slétta fleti, göt, snið eða útlínur.
Niðurstaða
Lóðrétt og lárétt fræsun eru bæði fær CNC vinnsluferli, en þau leysa mismunandi framleiðsluvandamál. Lóðrétt fræsun er sveigjanleg og skilvirk fyrir frumgerðir, stuttar framleiðslulotur og hluti með aðgengilegum toppsnúningum. Lárétt fræsun verður sérstaklega verðmæt fyrir þunga skurði, djúpar eiginleika, marghliða íhluti og endurtekna framleiðslu þar sem fækkun uppsetninga getur bætt skilvirkni og samræmi.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og verkfræðiplasthluta. Teymið okkar metur lögun hluta, vikmörk, efni, magn og aðgengi að vinnslu til að þróa hagnýtt ferli fyrir frumgerðir og framleiðslu í litlu magni.















