
Kolefnisþráðasamsetningar eru mikið notaðar í flug- og geimferðaiðnaði, bílaiðnaði, drónum, lækningatækjum og framleiðslu á háþróuðum búnaði vegna mikils styrks þeirra, léttleika og framúrskarandi tæringarþols. Hins vegar er stöðugleiki þessara efna við CNC-fræsingu mun lægri en hjá málmum. Jafnvel lítilsháttar óviðeigandi notkun getur auðveldlega leitt til skemmda, brots, losunar trefja eða staðbundinna hitaskemmda. Þessir gallar hafa ekki aðeins áhrif á útlitsgæði heldur geta þeir einnig dregið úr áreiðanleika burðarvirkisins. Þess vegna er krafist ítarlegrar stjórnunar frá mörgum þáttum, þar á meðal verkfærum, breytum, flísafjarlægingu og ferlisstefnu.
Af hverju er kolefnisþráðasamsett fræsun viðkvæm fyrir aflögun og skurði?
Til að stjórna vinnslugöllum á áhrifaríkan hátt er fyrst nauðsynlegt að skilja rót þeirra og hagræða frá upptökum.
Óstöðugleiki af völdum trefjauppbyggingar
Koltrefjasamsetningar eru samsettar úr til skiptis lögum af trefjum og plastefni. Mismunandi uppsetningarstefnur sýna mismunandi vélræn viðbrögð, sem leiðir til ójafnra skurðkrafta við vinnslu.
- Skipuleggið skurðaráttina rétt til að forðast skyndileg högg á brúnirnar.
- Hönnun verkfærabrauta byggðar á uppsetningarhornum til að draga úr útdrátt trefja.
Notið mýkri hreyfingu verkfærisins á þunnveggjum og brúnum til að draga úr staðbundinni spennuþéttni.
Slit á verkfærum leiðir til versnandi skurðargæða
Kolefnisþráðarefni eru mjög slípandi og valda því að verkfæri sljóvga fljótt við vinnslu. Þetta breytir skurðarferlinu úr hreinni klippingu í rif og útpressun. Þess vegna ætti að velja PCD-verkfæri með mikilli slitþol eða demantshúðuð verkfæri. Fylgjast þarf stöðugt með ástandi verkfæra til að forðast að nota verulega slitnar brúnir við frágang. Einnig ætti að koma á fót stjórnunarkerfi fyrir endingartíma verkfæra til að draga úr óstöðugleika í gæðum vegna breytinga á sliti verkfæra.
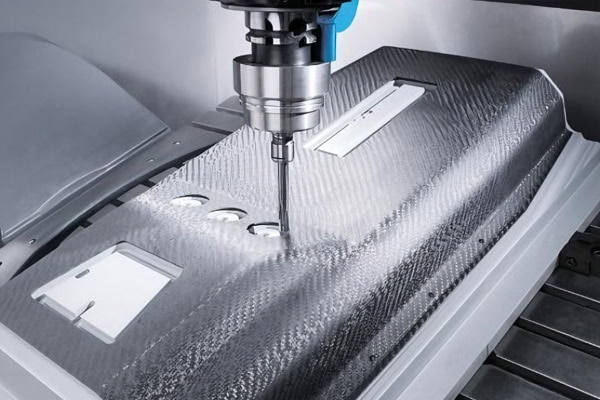
Að velja rétt verkfæri til að stjórna aflögun og skurði
Afköst verkfæris hafa bein áhrif á gæði trefjaskurðar og eru lykilþáttur í að stjórna vinnslugöllum.
Notið verkfærakerfi með mikilli slitþol
Fyrir samsett efni úr koltrefjum ætti að forgangsraða slitþoli og stöðugleika brúna. PCD verkfæri henta fyrir framleiðslu með miklum styrk og löngum lotum, en demantshúðuð karbítverkfæri bjóða upp á gott jafnvægi milli kostnaðar og afkasta. Að viðhalda beittum skurðbrúnum hjálpar til við að ná hreinni klippingu frekar en að trefjar rifni.
Fínstilltu hönnun verkfærarúmfræðinnar
Uppbygging verkfæris hefur bein áhrif á stefnu skurðkraftsins og hegðun efnisbilunar.
- Notið hvassar brúnir sem henta fyrir samsett efni til að draga úr trefjarifum.
- Stillið helixhornið á viðeigandi hátt til að draga úr lyftingaráhrifum trefjanna.
Notið sérhæfð verkfæri fyrir göt, raufar og þunnveggja mannvirki til að bæta stöðugleika staðbundinnar vinnslu.
Að draga úr vinnslugöllum með skurðarbreytum
Með réttu verkfæravali geta fínstilltar breytur stöðugað vinnsluferlið enn frekar.
Hámarka samsvörun snúningshraða og fóðrunarhraða
Óviðeigandi samsetningar breyta geta valdið hitasöfnun eða of miklum áhrifum.
- Paraðu snúningshraða við efniseiginleika og forskriftir verkfærisins.
- Viðhaldið stöðugu fóðri til að tryggja samfellda skurð frekar en endurtekna núning.
Aðgreinanlegt er á milli grófvinnslu- og frágangsbreyta til að forðast of mikið álag í síðari aðgerðum.
Stjórna skurðardýpt og geislaálagi
Of mikið skurðmagn í einni umferð eykur verulega hættuna á aflögun.
- Notið lag fyrir lag til að fjarlægja efni til að minnka þykktina smám saman.
- Minnkaðu skurðálag á svæðum með þunnum veggjum til að koma í veg fyrir aflögun burðarvirkisins.
Notið lítið magn af efni við frágang til að bæta gæði brúna og nákvæmni víddar.
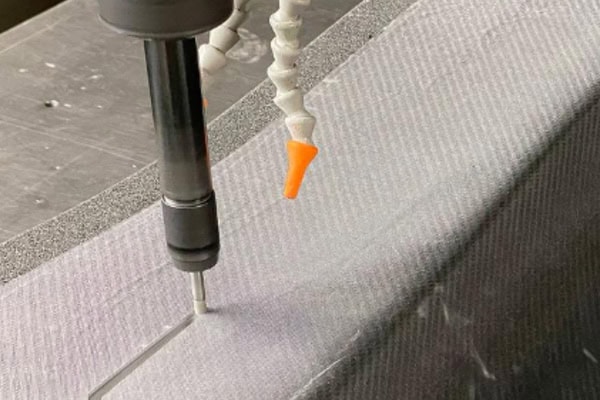
Að styrkja flísafjarlægingu og vinnustýringu
Ryk og flísar úr kolefnisþráðum geta, ef þær eru ekki fjarlægðar tímanlega, haft áhrif á stöðugleika vinnslunnar og öryggi búnaðarins.
Bæta skilvirkni flísafjarlægingar og ryksogs
Kolefnisryk er bæði slípandi og hættulegt og verður að hafa rétta stjórn á því.
- Notið lofttæmiskerfi til að fjarlægja ryk við vinnslu.
- Haldið vinnslusvæðinu hreinu til að koma í veg fyrir auka mengun frá skurðinum.
Fínstillið flísafrásarleiðir í djúpum rifum og lokuðum mannvirkjum til að koma í veg fyrir uppsöfnun.
Bæta stöðugleika vinnuhluta
Óviðeigandi klemmun getur magnað titring og staðbundna aflögun. Þess vegna ætti að bæta við stuðningspunktum út frá byggingareiginleikum til að draga úr titringi í þunnveggjum. Klemmukrafturinn ætti að vera jafndreifður til að forðast staðbundna kremingu. Fyrir flókna eða stóra hluti er hægt að nota lofttæmisfestingar til að bæta heildarstöðugleika. Stöðug vinnufesting tryggir að verkfærið fylgi tilætluðum slóðum, sem dregur úr aflögun og myndun grjóts.
Að ná stöðugri samsettri fræsingu með verkfærabrautarstefnu
Fyrir kröfur um mikla nákvæmni er ekki nóg að fínstilla verkfæri og breytur einar og sér; einnig verður að hanna vinnsluleiðir kerfisbundið.
Fínstilltu inn- og útgöngustefnur
Röng notkun verkfæra getur valdið skyndilegum höggálagi.
- Forðist lóðrétta steypu ofan í efnið til að draga úr höggi.
- Notið ramp eða bogainngang til að byggja upp skurðarkraftinn smám saman.
Skiljið eftir frágangsmátt á mikilvægum útlínusvæðum til að draga úr galla í brúnum.
Þróa sérstök ferli fyrir lykilmannvirki
Þunnir veggir, göt og brúnir eru svæði með mikla áhættu á göllum og þarfnast sérstakrar varúðar.
- Notið léttar skurðaraðferðir fyrir þunnveggja svæði til að draga úr hliðarkrafti.
- Úthlutaðu aðskildum frágangsaðgerðum fyrir göt og raufar til að bæta gæði á staðnum.
- Notið fórnarlög eða hjálparstuðning þegar nauðsyn krefur til að vernda mikilvægar brúnarbyggingar.
Með svæðaskiptu ferli er hægt að bæta heildarsamræmi vinnslunnar verulega.
Niðurstaða
Losun og skurðir í fræsingu úr kolefnisþráðasamsetningum eru í grundvallaratriðum afleiðing af samsettum áhrifum frá ástandi verkfæris, skurðarbreytum, efnisbyggingu, vinnuhlutafestingaraðferð og verkfæraslóðarstefnu. Aðeins með kerfisbundinni greiningu á forvinnslu og sérsniðinni ferlaáætlun fyrir mismunandi uppbyggingu er hægt að ná stöðugri og hágæða vinnslu. TiRapid býður upp á sérsniðnar CNC fræsingarlausnir fyrir kolefnisþráðasamsetningarhluta, sem hjálpar viðskiptavinum að bæta gæði brúna og samræmi í lotum og tryggir jafnframt nákvæmni víddar.
















