
Sérsniðin vinnsla er notuð þegar ekki er hægt að útvega hlut sem staðlaðan íhlut eða þegar lögun hans, efni, vikmörk eða virkni verður að sníða að tilteknu verkefni. Í stað þess að þvinga hönnun til að passa við núverandi hlut geta verkfræðingar framleitt íhlutinn í kringum raunverulegar vélrænar kröfur.
Þessi handbók útskýrir hvernig sérsniðin vinnsla virkar, hvers vegna hún er gagnleg fyrir flókna hluti, hvaða ferli og efni eru almennt notuð og hvernig rúmfræði, vikmörk, gæðakröfur, kostnaður og framleiðslumagn hafa áhrif á loka framleiðslustefnu.
Hvað er sérsniðin vinnsla?
Sérsniðin vinnsla er framleiðsla hluta sem eru smíðaðir samkvæmt tiltekinni teikningu, CAD-líkani eða virknikröfum frekar en samkvæmt stöðluðum vörulistaforskriftum. Þessir hlutar geta verið alveg nýjar hönnunar, breyttar útgáfur af núverandi íhlutum eða varahlutir sem eru ekki lengur fáanlegir í verslunum.
CNC-vinnsla er algeng vegna þess að hægt er að aðlaga forrit, verkfæri og uppsetningar að mismunandi rúmfræði án sérstakra framleiðslumóta. Sérsniðin vinnsla getur falið í sér fræsingu, beygju, EDM, borun, skurð eða samsetningu nokkurra aðgerða, allt eftir hlutnum.
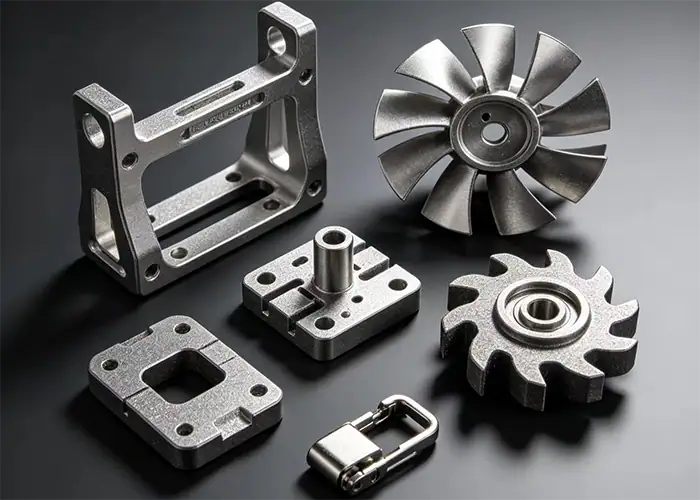
Hvað gerir vélrænan hluta sérsniðinn?
Vélunninn hluti verður sérsmíðaður þegar forskriftir hans eru skilgreindar fyrir tiltekna vöru eða notkun. Munurinn getur falið í sér heildarrúmfræði, staðsetningu gata, efnisgæði, yfirborðsáferð, vikmörk, leturgröft, festingarviðmót eða annan eiginleika sem er ekki tiltækur í stöðluðum íhlut.
Sérsniðning þýðir ekki endilega að hluturinn sé mjög flókinn. Einfaldur millileggur með óvenjulegum þvermál eða varaás með úreltu viðmóti getur verið alveg eins mikið sérsniðið vinnsluverkefni og fjölásahús með samsettum yfirborðum.
Sérsniðin vinnsla vs. venjuleg vinnsla
Stöðluð framleiðsla er skilvirkust þegar sama hönnun er framleidd aftur og aftur og hægt er að fínstilla ferlið í kringum stöðuga rúmfræði. Sérsniðin vinnsla veitir meiri sveigjanleika þegar forskriftir hluta breytast, magn er minna eða rúmfræðin krefst framleiðslustefnu sem er sértæk fyrir hvert verkefni.
Munurinn snýst því minna um hvor aðferðin er háþróaðri og meira um framleiðslukröfurnar. Stöðugar, endurteknar vörur njóta góðs af fínstilltum framleiðsluferlum, en sérsniðnar vörur njóta góðs af sveigjanlegri forritun, verkfæragerð, uppsetningu og verkfræðilegri endurskoðun.
Af hverju sérsniðin vinnsla virkar vel fyrir flókna hluti
Flóknir hlutar bjóða sjaldan upp á aðeins eina framleiðsluáskorun. Einn íhlutur getur sameinað bogadregnar fleti, nákvæm göt, þunna veggi, djúpa vasa, mismunandi vikmörk og nokkur virknisviðmót. Sérsniðin vinnsla gerir kleift að byggja ferlið upp í kringum þessar kröfur frekar en fastan framleiðslustaðal.
Meira frelsi fyrir einstaka rúmfræði
Sérsniðin vinnsla gefur hönnuðum meira frelsi til að búa til óstaðlaðar form þar sem verkfæraslóðin er forrituð beint úr rúmfræði hlutarins. Eiginleikar þurfa ekki að passa við vörulistastærð eða fyrirliggjandi íhlut.
Fjölása vinnsla eykur þennan sveigjanleika enn frekar með því að gera kleift að ná til fleiri fleta með færri uppsetningum. Þetta er sérstaklega gagnlegt fyrir hylki, sviga, marghliðar, hjól, lækningatæki og aðra hluti með eiginleika sem eru dreifðir yfir nokkrar hliðar.
Betri stjórn á mikilvægum eiginleikum
Sérsmíðaður hlutur þarf ekki allar víddir til að fá sömu nákvæmni. Verkfræðingar geta borið kennsl á yfirborðin sem stjórna passa, hreyfingu, röðun, þéttingu eða samsetningu og sett strangari kröfur þar sem þær skapa raunverulegt virknigildi.
Þetta gerir það að verkum að hægt er að einbeita sér að þeim eiginleikum sem skipta mestu máli frekar en að gera allan hlutinn óþarflega erfiðan í framleiðslu.
Sveigjanleg framleiðsla án sérstakra verkfæra
Einn helsti kosturinn við sérsniðna CNC vinnslu er að oft er hægt að meðhöndla hönnunarbreytingar með því að uppfæra CAD líkanið, forritið, verkfæraslóðina, festingarnar eða vinnslustefnuna í stað þess að búa til nýja mót eða deyja.
Þessi sveigjanleiki er sérstaklega gagnlegur við frumgerðasmíði og framleiðslu í litlu magni, þar sem hönnunin getur enn breyst og erfitt væri að réttlæta sérstök framleiðsluverkfæri.
Hvernig virkar sérsniðin vinnsluferlið?
Áreiðanleg sérsniðin vinnsluaðferð hefst áður en efnið nær vélinni. Teikning, rúmfræði, vikmörk, efni, framleiðslumagn og skoðunarkröfur hafa öll áhrif á hvernig hlutinn á að vera framleiddur.
Farið yfir CAD líkanið og tækniteikningar
Fyrsta skrefið er að fara yfir CAD líkanið og teikninguna með tilliti til vídda, vikmörka, efnis, frágangs, þráða, viðmiðunartengsla og annarra forskrifta.
Einnig ætti að athuga framleiðsluhæfni á þessu stigi. Djúp holrými, óaðgengileg innri einkenni, mjög þunnir veggir, óvenjulegir hornradíusar og óþarflega þröng vikmörk geta gert hluta verulega erfiðari í vinnslu.
Veldu ferli, efni og verkfæri
Framleiðsluaðferðin fer eftir lögun íhlutsins. Snúningsgeometri getur verið hagstæð fyrir beygju, prismaeiginleikar eru oft hagstæðari fyrir fræsingu og hlutar sem sameina hvort tveggja geta þurft margar aðferðir.
Við val á verkfærum verður einnig að taka tillit til efnishegðunar, dýptar eiginleika, aðgengis, stífleika og yfirborðskröfu. Sum verkefni er hægt að klára með venjulegum verkfærum, en flókin rúmfræði gæti þurft sérstaka skurði eða rafstuðningstæki.
Forritaðu, vélaðu og kláraðu hlutinn
CAM forritun breytir nauðsynlegri rúmfræði í vinnsluaðgerðir og verkfæraslóðir. Ferlið getur falið í sér grófvinnslu, hálffrágang, borun, þráðun, frágang og viðbótaruppsetningar.
Eftir vinnslu geta hlutar þurft afskurð, fægingu, anodiseringu, húðun, óvirkjun, hitameðferð eða aðra aukavinnslu, allt eftir notkun.
Skoðaðu lokahlutann
Skoðun staðfestir að framleiddur hlutur uppfylli kröfur teikningarinnar og virkni. Skoðunaraðferðin ætti að passa við þann eiginleika sem verið er að mæla frekar en að reiða sig á eitt tæki fyrir hverja vídd.
Þykknisklor og míkrómetrar virka vel fyrir margar aðgengilegar víddir, en flókin snið, staðsetningar og gagnasambönd geta krafist hnitmælinga eða sjónrænna aðferða.
Helstu sérsniðnar vinnsluferli
Sérsniðin vinnsla er ekki ein sérstök aðgerð. Besta ferlið fer eftir því hvort hlutinn er snúningslegur, prismabundinn, marghliða, mjög mótaður eða erfitt að ná til.
CNC Milling
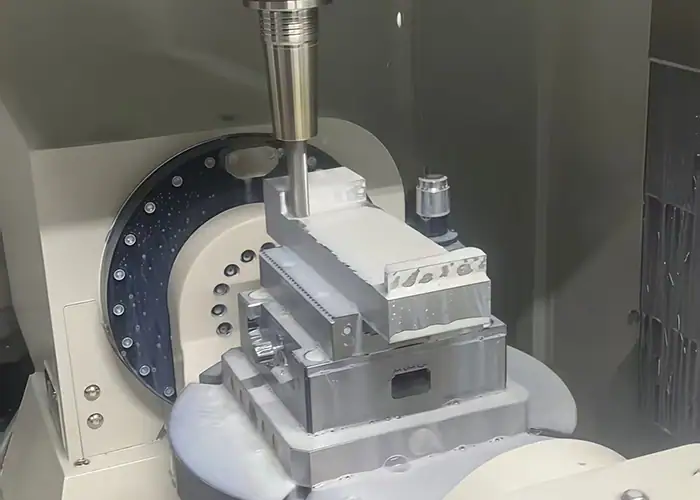
CNC-fræsun notar snúningsskurðarverkfæri til að fjarlægja efni úr kyrrstæðum eða vísitöluðum vinnustykki. Hún er almennt notuð fyrir vasa, raufar, slétt yfirborð, gatamynstur, útlínur, sviga, hylki, festingar og aðra prismahluti.
Þriggja ása fræsun meðhöndlar marga hefðbundna hluta á skilvirkan hátt, en fjögurra ása og fimm ása vélar veita aukinn aðgang þegar eiginleikar eru staðsettir á mörgum hliðum eða í samsettum hornum.
CNC beygja
CNC-beyging snýr vinnustykkinu á meðan skurðarverkfæri fjarlægir efni. Þetta er sérstaklega áhrifaríkt fyrir ása, hylsur, pinna, ermar, skrúfganga og aðra hluti sem byggja aðallega á sívalningslaga rúmfræði.
Snúnings- og fræsibúnaður getur sameinað beygju, fræsingu, borun og aðrar aðgerðir, sem getur dregið úr flutningi milli véla eftir viðeigandi íhlutum.
5 ása CNC vélar
5-ása vinnsla gerir verkfærinu kleift að nálgast vinnustykkið úr fleiri stefnum. Hún er verðmæt fyrir flókin yfirborð, marghliða hluti, skáhalla eiginleika og íhluti sem annars þyrftu nokkrar flutningsaðgerðir.
Helsti kosturinn við framleiðslu er ekki bara meiri flækjustig. Betri nálgunarhorn getur einnig gert kleift að nota styttri og stífari verkfæri og dregið úr fjölda uppsetninga sem þarf.
EDM og aukavinnsla
Rafmagnsúrhleðsluvinnsla er gagnleg fyrir rafleiðandi efni þegar hefðbundin skurðarverkfæri geta ekki á skilvirkan hátt búið til þröngar raufar, skarpar innri smáatriði, litla eiginleika eða erfiða innri rúmfræði.
Sérsniðin verkefni geta einnig sameinað vinnslu með slípun, brýningu, rúmun, suðu, hitameðferð eða yfirborðsfrágangi þegar ekki er hægt að ná lokakröfum í einni aðgerð.
Hvaða efni er hægt að nota fyrir sérsniðna vinnslu?
Sérsniðin vinnsla styður fjölbreytt úrval málma og verkfræðiplasts. Fyrst ætti að velja rétt efni fyrir virkni hlutarins og síðan aðlaga vinnsluaðferðina að styrk, hörku, hitaeiginleikum, stöðugleika og vinnsluhæfni.
Ál og álblöndur
Ál er mikið notað vegna þess að það sameinar tiltölulega lágan eðlisþyngd og góða vélræna vinnsluhæfni. Álflokkar eins og 6061 eru algengir fyrir hylki, festingar, sviga, frumgerðir og almenna nákvæmnisíhluti, en hærri styrkflokkar eins og 7075 má velja þar sem vélræn afköst eru meiri.
Mikil varmaleiðni þess hjálpar til við að flytja hita frá skurðarsvæðinu, þó að þunnar línur og myndun grjóts þurfi samt sem áður vandlega eftirlit.
Stál og Ryðfrítt stál
Kolefnis- og álfelguð stál veita styrk, slitþol og fjölbreytt úrval af hitameðferðarmöguleikum. Ryðfrítt stál eykur tæringarþol og er algengt í búnaði, læknisfræði, vinnslu og vökvameðhöndlun.
Í samanburði við ál mynda mörg stál hærri skurðkraft og meira slit á verkfærum. Ryðfrítt stál getur einnig þurft meiri athygli hvað varðar hitamyndun og vinnsluherðingu.
Títan og aðrir hágæða málmar
Títan er valið þegar hátt styrk-til-þyngdarhlutfall, tæringarþol eða krefjandi þjónustugeta réttlætir aukinn erfiðleika við vinnslu.
Tiltölulega lág varmaleiðni þess einbeitir hita nálægt skurðbrúninni, sem gerir slit verkfæra, kælingu og skurðstöðugleika mikilvæga þætti.
Verkfræði plastefni
Verkfræðiplast eins og POM, PEEK, PTFE, nylon og PEI eru notuð í einangrara, hylsun, slithluti, léttar mannvirki, efnaþolna hluti og aðrar sérhæfðar notkunarmöguleika.
Vinnsluhegðun þeirra er verulega frábrugðin málmum. Hiti, klemmukraftur, rakaupptaka, varmaþensla og sveigjanleiki efnis geta öll haft áhrif á lokavíddir.
Vélrænar áskoranir í flóknum sérsniðnum hlutum
Flækjustig verður erfitt þegar rúmfræði takmarkar aðgang að verkfærum, dregur úr stífleika hluta, eykur fjölda uppsetninga eða gerir skoðun erfiðari. Besta stefnan er því að meta hvernig hlutinn verður í raun skorinn og mældur, ekki bara hvort hægt sé að líkja eftir rúmfræðinni.
Djúpir vasar og innri eiginleikar
Djúpar vasar krefjast oft langdrægra verkfæra. Þegar verkfærið hangir meira minnkar stífleiki þess og skurðarvélin verður næmari fyrir titringi og sveigju.
Innri horn þurfa einnig raunhæfa radíusa því snúningsfræsar geta ekki búið til fullkomlega skarpa innri horn beint. Að hanna í kringum tiltækar fræsistærðir getur bætt bæði stöðugleika og kostnað.
Þunnir veggir og viðkvæmar mannvirki
Þunnir veggir geta hreyfst undan skurð- og klemmukrafti. Að fjarlægja efni dregur einnig úr stífleika eftir því sem vinnslan heldur áfram, þannig að rúmfræðin getur hagað sér öðruvísi við grófvinnslu og frágang.
Framleiðsluaðferðir geta falið í sér stigvaxandi efnisfjarlægingu, stuðningseiginleika, léttari frágangsferla, stýrða festingu og viðeigandi skurðarátt.
Fjölhliða og útlínurúmfræði
Eiginleikar sem eru staðsettir á nokkrum hliðum geta þurft margar uppsetningar á hefðbundinni vél. Hver endurstaðsetning býður upp á annað tækifæri til að breyta röðun.
Fjölása vinnsla getur dregið úr þessum umbreytingum fyrir viðeigandi hluta og veitt betri aðgang að samsettum yfirborðum og skásettum eiginleikum.
Eiginleikar sem krefjast margra aðgerða
Sumir hlutar sameina snúna þvermál, fræsa vasa, boraðar holur, nákvæmnisgöt, þræði og yfirborðsmeðferð.
Helsta áskorunin er að viðhalda tengslum milli gagnagrunna í öllum aðgerðum. Ferlaáætlanagerð ætti að ákvarða hvaða eiginleikar eru búnir til fyrst og hvernig síðari uppsetningar staðsetja hlutinn.
Þolmörk og nákvæmni í sérsniðinni vinnslu
Sérsniðin vinnsla getur stutt nákvæma víddarstýringu, en möguleg vikmörk eru háð efni, rúmfræði, stærð eiginleika, vélgetu, verkfærum, vinnufleti, hitastöðugleika og skoðun. Því ætti að skilgreina þau eftir virkni frekar en sem einni alhliða tölu.
Hvaða víddir þurfa þröng vikmörk?
Mikilvægar víddir stjórna venjulega tengingum, legum, þéttingu, röðun, staðsetningu eða hreyfingu. Þetta krefst meiri athygli við framleiðslu og skoðun.
Óvirkir útfellingarfletir þurfa oft ekki sömu nákvæmni. Að slaka á óþarfa frávikum getur dregið úr vinnslutíma og einfaldað skoðun án þess að draga úr afköstum hluta.
Hvernig uppsetning og verkfæri hafa áhrif á nákvæmni
Lengd verkfæris, stífleiki skurðar, vinnufesting, ástand vélarinnar, slit verkfæris og skurðaraðferð hafa allt áhrif á víddarsamkvæmni.
Hönnun uppsetningar er sérstaklega mikilvæg þegar nokkrar fletir tengjast hver annarri. Að halda skyldum eiginleikum í sameiginlegri uppsetningu getur dregið úr villum í tilfærslum þar sem rúmfræðin leyfir það.
Að stjórna þoluppbyggingu
Einn íhlutur getur uppfyllt allar einstakar víddir en samt skapað samsetningarvandamál ef nokkrar vikmörk safnast upp í sömu átt.
Skýr gögn og virknisvíddarmælingar hjálpa til við að stjórna þessari áhættu. Hönnuðir ættu að einbeita sér að þeirri víddarkeðju sem hefur áhrif á raunverulegt viðmót frekar en að herða á hverjum eiginleika fyrir sig.
Hönnun fyrir betri sérsniðna vinnslu
Góð hönnun fyrir sérsniðna vinnslu þýðir ekki að einfalda alla hluta. Það þýðir að viðhalda nauðsynlegri virkni en forðast rúmfræði sem bætir kostnað án þess að bæta afköst.
Bæta aðgengi að verkfærum og vinnuhlutafestingu
Sérhver vélrænn eiginleiki þarfnast hagnýtrar aðkomuleiðar, bæði fyrir skurðarvélina og allt verkfærasamstæðuna.
Hlutir ættu einnig að hafa nægilega stöðuga lögun fyrir festingar. Eiginleiki sem er auðvelt að módela en erfitt að festa gæti þurft viðbótaruppsetningar eða sérsniðna vinnuhlutafestingu.
Notið hagnýtar radíusar, dýptir og veggþykktir
Stærri innri radíusar leyfa almennt stífari verkfæri og auðveldari vinnslu. Miðlungs vasadýpt dregur úr þörfinni fyrir mikla verkfæradrægni, en hagnýt veggþykkt bætir stöðugleika.
Þessar ákvarðanir geta haft meiri áhrif á framleiðsluhæfni en litlar breytingar á heildarvídd hlutarins.
Einfaldaðu eiginleika sem auka óþarfa flækjustig
Mjög djúpar raufar, faldir vasar, óstaðlaðir þræðir, hvassar innri horn og snyrtifletir með krefjandi vikmörkum geta aukið notkun.
Þegar þessir eiginleikar hafa ekkert skýrt hagnýtt markmið getur einföldun þeirra dregið úr hringrásartíma, sérstökum verkfærum og skoðunarþörfum.
Notið aðeins þröng vikmörk þar sem þau skipta máli
Teikning verður erfiðari og dýrari í framleiðslu þegar þröng vikmörk eru notuð víða.
Áhrifaríkari aðferðin er að bera kennsl á hvaða víddir stjórna virkni og skilja eftir sanngjarnt framleiðslufrelsi annars staðar.
Hvernig gæðaeftirlit er haft í sérsniðinni vinnslu
Gæðaeftirlit ætti að vera samþætt framleiðsluferlinu frekar en aðeins meðhöndlað sem lokapróf. Flóknir hlutar njóta góðs af því að staðfesta mikilvægar víddir áður en viðbótaraðgerðir gera endurvinnslu erfiða.
Fyrsta grein og skoðun á meðan á vinnslu stendur
Fyrsta skoðun á vörunni staðfestir að upphaflega framleiðsluferlið framleiðir nauðsynlegar stærðir, efnisástand og frágang áður en viðbótarhlutir eru fullgerðir.
Með eftirliti í framleiðsluferlinu er síðan hægt að fylgjast með mikilvægum víddum, sliti á verkfærum, samræmi í uppsetningu og öðrum breytum meðan á framleiðslu stendur.
Víddarskoðun fyrir flókna eiginleika
Mismunandi rúmfræði krefst mismunandi skoðunaraðferða. Hnitamælitæki eru gagnleg fyrir flókna rúmfræði og gagnamiðaðar mælingar, en sjónkerfi geta verið gagnleg fyrir sýnileg snið og smáatriði.
Hafa skal í huga skipulagningu skoðunar við hönnun því erfitt getur verið að mæla djúpt innfellda eða falda eiginleika, jafnvel þegar þeir eru vélrænir.
Yfirborðsáferð og lokastaðfesting
Yfirborðsgæði geta haft áhrif á þéttingu, slit, núning, útlit, þreytuhegðun eða afköst húðunar.
Lokastaðfesting ætti því að staðfesta bæði víddarkröfur og tilgreind frágangsskilyrði áður en hlutinn er gefinn út.
Hvað hefur áhrif á kostnað og afgreiðslutíma við sérsniðna vinnslu?
Kostnaður við sérsniðna vinnslu ræðst af heildarframleiðsluferlinu. Efnisverð skiptir máli, en vinnslutími, flækjustig uppsetningar, verkfæri, skoðun, frágangur og magn hafa oft jafn mikil áhrif.
Hlutarrúmfræði og vinnslutími
Flókin rúmfræði getur krafist fleiri verkfæraslóða, minni skurðarvéla, hægari frágangsferla, margra uppsetninga eða viðbótarforritunar.
Djúpar aðgerðir og takmarkaður aðgangur hafa einnig tilhneigingu til að auka hringrásartíma þar sem skurðarskilyrði verða að vera stöðug.
Efni og vélrænni vinnsluhæfni
Efni hefur áhrif á bæði hráefnisverð og vinnsluátak. Ál er yfirleitt auðveldara að vinna en títan eða mörg ryðfrí stál, en harðari eða hitaþolin efni geta aukið skurðartíma og verkfæranotkun.
Kröfur um efnisgæði og vottun geta einnig haft áhrif á innkaup og afhendingartíma.
Þolmörk og kröfur um yfirborð
Strangari vikmörk geta krafist stöðugri uppsetningar, aukinna frágangsferla, umhverfiseftirlits og viðbótareftirlits.
Tilgreind grófleiki, fæging, hitameðferð, anodisering, húðun eða óvirkjun getur bætt við frekari framleiðslustigum.
Magn og aukaaðgerðir
Lítið magn ber forritunar- og uppsetningarkostnað yfir færri hluta, en stærra magn gerir kleift að dreifa þeim kostnaði á skilvirkari hátt.
Aukavinnslur geta einnig haft áhrif á áætlanagerð þar sem hlutar gætu þurft að flytjast á milli birgja sem sjá um vinnslu, frágang, hitameðferð og skoðun.
Hvenær er skynsamlegt að sérsníða vinnslu?
Sérsniðin vinnsla er verðmætust þegar sveigjanleiki, rúmfræði eða framleiðslumagn gera staðlaðar lausnir óframkvæmanlegar. Algengar aðstæður eru meðal annars einstök hönnun, varahlutir, frumgerðir og nákvæmnisíhlutir sem framleiddir eru í hóflegu magni.
Frumgerðir og þróun nýrra vara
CNC-vinnsla gerir kleift að framleiða virka hluti beint úr verkfræðilegum gögnum án sérstakra mót.
Því er hægt að prófa og endurskoða hönnun áður en ákvarðanir um stærri verkfæri eða framleiðslu eru teknar.
Lítilsháttar nákvæmnisframleiðsla
Lítil framleiðslumagnshlutar þurfa oft framleiðslugæðaefni og nákvæma rúmfræði en réttlæta ekki mikla fjárfestingu í verkfæri.
Sérsniðin vinnsla hentar þessari kröfu þar sem forritun og festingar er hægt að aðlaga að tilteknu magni án þess að þörf sé á föstu framleiðslutóli.
Óstaðlaðir og varahlutir
Eldri búnaður gæti notað íhluti sem eru ekki lengur í framleiðslu eða fáanlegir frá upprunalega framleiðanda.
Stundum er hægt að framleiða varahlut út frá núverandi teikningu, CAD-líkani, sýnishorni eða öfugri hönnun á rúmfræði, sem gerir mikilvægum búnaði kleift að vera áfram í notkun.
Hlutir með einstakar virknikröfur
Staðlaður íhlutur gæti verið nálægt þeirri hönnun sem krafist er en samt bilað vegna eins viðmóts, efnis, gatamynsturs, vikmörkum eða umhverfiskrafna.
Sérsniðin vinnsla gerir kleift að byggja þennan eiginleikasett upp í kringum forritið í stað þess að endurhanna samstæðuna í kring til að koma til móts við óhentugan staðlaðan hluta.
Sérsniðin vinnsla samanborið við aðrar framleiðsluaðferðir
Sérsniðin vinnsla er sérstaklega samkeppnishæf fyrir nákvæmnihluta, flókna rúmfræði, frumgerðir og minni framleiðslumagn þar sem hún kemur í veg fyrir sérstök framleiðsluverkfæri. Aðrar aðferðir geta reynst hentugri þegar rúmfræði eða magn breytist.
Sérsniðin vinnsla vs. sprautumótun
Vélræn framleiðsla er sveigjanlegri fyrir frumgerðir og hluta í litlu magni þar sem engin mót eru nauðsynleg. Sprautusteypa verður aðlaðandi þegar plasthönnun er stöðug og framleiðslumagnið er nógu hátt til að réttlæta verkfæranotkun.
Sérsniðin vinnsla vs. 3D prentun
Vélræn vinnsla framleiðir hluti beint úr verkfræðigæðaefni og hentar vel fyrir nákvæmar virknifleti. Þrívíddarprentun býður upp á meira frelsi fyrir mjög flókna innri rúmfræði og getur verið gagnleg fyrir hraða hugmyndaþróun.
Sérsniðin vinnsla vs. steypa
Vélræn vinnsla er oft einfaldari fyrir minni magn og nákvæmni. Steypa verður samkeppnishæfari fyrir hentug form og meira framleiðslumagn en krefst almennt verkfæra og getur samt þurft aukavinnslu á mikilvægum yfirborðum.
SPURNINGAR
Hvað kostar sérsniðin vinnsluvinnsla?
Kostnaður við sérsniðna vinnslu fer eftir lögun hlutarins, efni, vikmörkum, magni, vinnslutíma, yfirborðsáferð og skoðunarkröfum. Einfaldir álhlutar geta verið tiltölulega hagkvæmir, en flóknar lögun, erfið efni, þröng vikmörk og margar aukaaðgerðir auka venjulega heildarkostnaðinn.
Af hverju er CNC svona dýrt?
CNC-vinnsla getur orðið dýr því verðið inniheldur meira en bara efnisfjarlægingu. Forritun, uppsetning vélarinnar, festingar, skurðarverkfæri, vinnslutími, slit verkfæra, skoðun og frágangur stuðla allt að lokakostnaðinum. Flóknir hlutar og þröng vikmörk krefjast venjulega viðbótaraðgerða og gæðaeftirlits.
Hvar er hægt að finna hraðvirka CNC vinnsluþjónustu fyrir sérsniðna hluti?
Veldu birgi sem getur stutt þarfir þínar varðandi efni, vikmörk, flækjustig hluta, skoðun og afhendingartíma. Hjá TiRapid bjóðum við upp á nákvæma CNC vinnsluþjónustu fyrir sérsmíðaða málm- og verkfræðiplasthluta, styðjum frumgerðir og framleiðslu í litlu magni með fræsingu, beygju, fjölása vinnslu og víddarskoðun.
Niðurstaða
Sérsniðin vinnsla gerir flókna hluti auðveldari í framleiðslu með því að leyfa framleiðsluferlinu að aðlagast raunverulegri rúmfræði, efni, vikmörkum og magni sem krafist er. Gildi hennar er mest þegar staðlaðir íhlutir uppfylla ekki hönnunina, þegar frumgerðir þurfa tíðar endurskoðun eða þegar framleiða þarf nákvæma hluti í litlu magni án sérstakra verkfæra. Góðar niðurstöður eru háðar hagnýtri hönnun eiginleika, stöðugum vinnsluaðferðum, viðeigandi vikmörkum og skoðun sem beinist að þeim víddum sem stjórna virkni.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og verkfræðiplasthluta. Við getum framleitt CNC fræsingu, beygju, fjölása vinnslu, flóknar rúmfræðilausnir, víddarskoðun, samræmingu yfirborðsfrágangs, frumgerðir og framleiðslu í litlu magni.
















