
Framleiðsla hálfleiðara er ferlið við að breyta hágæða hálfleiðaraefnum í virka örgjörva með því að framkvæma eftirfarandi ferli: undirbúning skífa, þunnfilmumyndun, ljósritun, etsun, efnablöndun, málmhúðun, prófun, teningaskurð, pökkun og lokaskoðun. Ólíkt hefðbundinni framleiðslu byggir framleiðsla hálfleiðara upp örsmáar rafmagnsbyggingar lag fyrir lag við strangt stýrðar hreinrýmisaðstæður.
Þessi handbók útskýrir hvað er framleiðsla hálfleiðara, hvernig hálfleiðaraferlið færist frá hráu sílikoni til fullunninna örgjörva, muninn á fram- og bakframleiðslu, helstu framleiðsluferla fyrir skífur, framleiðslubúnað fyrir hálfleiðara, pökkun, prófanir, framleiðsluáskoranir og nákvæmar framleiðsluaðferðir sem notaðar eru til að styðja við hálfleiðarabúnað.
Hvað er framleiðsla hálfleiðara?
Framleiðsla hálfleiðara er mjög stýrt ferli þar sem smárar, rafrásir, skynjarar, minni, aflgjafar og aðrar rafeindabyggingar eru búnar til á kísilplötum eða öðrum hálfleiðaraundirlögum. Það sameinar efnafræðileg, eðlisfræðileg, sjónræn, rafmagnsleg og nákvæm framleiðsluferli áður en einstakar flísar eru pakkaðar og prófaðar.
Bosch lýsir framleiðslu hálfleiðara sem röð efna-, eðlisfræðilegra og litografískra ferla sem nákvæmlega setja, móta og breyta þunnum filmum á hálfleiðaraundirlag. Nútímaframleiðsla fer fram í sérhæfðum hreinrýmum sem kallast verksmiðjur og getur falið í sér hundruð einstakra aðgerða yfir nokkrar vikur.
Einfölduð framleiðsluleið fyrir hálfleiðara er:
Hálfleiðaraefni → Skífa → Tækjaframleiðsla → Skífuprófun → Teningaskurður → Pökkun → Lokaprófun → Fullbúinn hálfleiðari
Hálfleiðari vs. skífa vs. flís vs. hálfleiðari tæki
Hálfleiðari er efnið, skífa er unnin undirlag, örgjörvi er einstök formskorin úr þeirri skífu og hálfleiðari er virkur rafeindabúnaður sem framleiddur er úr örgjörvanum.
| Orð | Merking | Dæmi |
| Hálfleiðari | Efni með stýranlegri rafleiðni | Kísill, SiC, GaN |
| Wafer | Þunnt hringlaga hálfleiðara undirlag | 200 mm eða 300 mm kísilþynna |
| Deyja / Flís | Einstök hringrás aðskilin frá unnum skífu | Örgjörvadiskur, minnisdiskur |
| Hálfleiðari | Rafrænn íhlutur í pakka með hagnýtum búnaði | MOSFET, örgjörvi, skynjari, díóða |
Sekisui lýsir framvindunni sem hálfleiðaraefni → skífa → flís → hálfleiðarabúnaður. Skífan verður framleiðsluvettvangur þar sem endurteknar útfellingar, steinþrykkjun, etsun, dópun og tengingarskref skapa rafrásir.
Hvernig er framleiðsla hálfleiðara frábrugðin öðrum framleiðsluferlum?
Framleiðsla hálfleiðara er frábrugðin hefðbundinni framleiðslu þar sem hún virkar á smásjár- og nanómetraskala, breytir sömu skífunni ítrekað og krefst einstaklega strangrar mengunar- og ferlaeftirlits.
| Þáttur | Framleiðsla hálfleiðara | Hefðbundin framleiðsla |
| Dæmigerður mælikvarði | Smásjárkennt til nanómetra | Millimetri í metra |
| umhverfi | Stýrt hreinrými | Almennt iðnaðarumhverfi |
| Ferlisbygging | Hundruð endurtekinna aðgerða | Venjulega færri aðgerðir |
| Vörusköpun | Lag fyrir lag | Skerið, mótun, mótun, samsetning |
| Gallanæmni | Einstaklega hátt | Forritsháð |
| Framleiðslu sinni | Vikur til mánuðir mögulegir | Klukkustundir til vikna |
| Rekjanleiki | Skífa, lota, deyja, ferlisstig | Hluta- eða lotustig |
Bosch sýnir dæmigerðan samanburð á um það bil 200–1,000+ einstökum hálfleiðaraþrepum samanborið við 10–100 samsetningarþrep í hefðbundinni rafeindatækniframleiðslu, og sýnir þannig hvers vegna ferlisstýring og afköst eru lykilatriði í örgjörvaframleiðslu.
Hvaða efni eru notuð í framleiðslu hálfleiðara?
Í framleiðslu hálfleiðara er mest notað hágæða kísill, en kísillkarbíð, gallíumnítríð, gallíumarseníð, germaníum, rafsvörunarefni, málmar, ljósþol, vinnslulofttegundir og sérhæfð efni eru notuð fyrir tiltekin tæki og framleiðsluskref.
Efnisval hefur áhrif á rafleiðni, bandbil, bilunarspennu, hitaeiginleika, rofatíðni, samhæfni ferla og framleiðslukostnað. Það ákvarðar einnig hvaða tækni við gerð skífna er hægt að nota á áhrifaríkan hátt.
Silicon
Kísill er ríkjandi hálfleiðaraefni vegna þess að hægt er að stjórna rafmagnseiginleikum þess með dopun og vegna þess að til staðar er þroskað framleiðslukerfi fyrir kísilskífur og kísil-byggða samþætta hringrás.
Háhreint kísill er ræktað í einkristalla og sneitt í skífur áður en tækið er smíðað. Sekisui lýsir Czochralski kristalvaxtaraðferðinni sem algengri leið þar sem frækristall er smám saman dreginn úr bráðnu kísilli til að búa til einkristalla.
Kísilkarbíð og aðrir samsettir hálfleiðarar
Kísilkarbíð og aðrir hálfleiðarar úr efnasamböndum eru notaðir þegar forrit krefjast rafmagns-, varma-, ljós-, spennu- eða tíðniafkasta sem hefðbundið kísill býður ekki upp á á skilvirkan hátt.
Mikilvæg hálfleiðaraefni eru meðal annars:
- Kísilkarbíð (SiC)
- Gallíumnítríð (GaN)
- Gallíumarseníð (GaAs)
- Germanium (Ge)
- Indíumfosfíð (InP)
SiC og GaN eru sérstaklega mikilvæg í aflrafmagnstækjum, hátíðni rafeindabúnaði, rafknúnum ökutækjum, hleðslutækjum, endurnýjanlegri orku og iðnaðaraflkerfum.
Af hverju skiptir hreinleiki hálfleiðaraefnis máli
Hreinleiki hálfleiðaraefnis skiptir máli því mjög lítill styrkur óæskilegra mengunarefna getur breytt rafmagnshegðun eða valdið göllum við framleiðslu á skífum.
Stýrð lyfjagjöf er gagnleg vegna þess að styrkur og staðsetning lyfjaefnisins eru vísvitandi hönnuð. Óstýrð mengun er öðruvísi vegna þess að hún getur breytt þröskuldspennu, leka, viðloðun filmu, hegðun tengipunkta, áreiðanleika eða afköstum.
Sekisui leggur áherslu á að mikill hreinleiki og góð kristöllun séu nauðsynleg við undirbúning kísils og kristallavöxt því jafnvel lítil óæskileg óhreinindi geta stuðlað að göllum niður í framleiðsluna.
Hvernig virkar framleiðslukeðjan í hálfleiðurum?
Framleiðslukeðjan í hálfleiðaraiðnaðinum færist frá hönnun örgjörva og efnisframleiðslu til framleiðslu á skífum, pökkun, prófun og lokaframleiðslu á hálfleiðurum. Mismunandi fyrirtæki geta sérhæft sig í einu stigi eða samþætt nokkur stig innan sama fyrirtækis.
Framleiðsluferlið er aðeins einn hluti af víðtækara vistkerfi hálfleiðara. Flíshönnuðir, birgjar skífa, efnaframleiðendur, búnaðarsmiðir, steypustöðvar, umbúðafyrirtæki, prófunaraðilar og birgjar nákvæmnisbúnaðar leggja allir sitt af mörkum til lokaafurðarinnar.
Hálfleiðarahönnun
Hönnun hálfleiðara ákvarðar rafrásararkitektúr, smárauppröðun, tengi, efnislegt skipulag og afköstamarkmið áður en smíði skífa hefst.
Hönnunarteymi búa til upplýsingar um rafrásina sem að lokum verða að grímumynstrum sem notuð eru við ljósritun. Hönnunarvilla sem uppgötvast eftir að teipað er út getur verið afar dýr þar sem nýjar grímur, framleiðsluferli og staðfesting gætu verið nauðsynleg.
Framleiðsla á skífum og hráefnum
Framleiðsla á skífum og hráefnum veitir hágæða undirlag, ljósgrímur, ljósþol, vinnsluefni, lofttegundir, málma og sérhæfð efni sem þarf til framleiðslu.
Undirbúningur kísils felur almennt í sér hreinsun, kristallavöxt, sneiðingu, fægingu, hreinsun og skoðun áður en skífa er tilbúin til framleiðslu.
Smíði obláta
Skífusmíði býr til smára og rafmagnsbyggingar á skífunni með endurtekinni mynsturmyndun, útfellingu, etsun, dópun, hreinsun, planariseringu og málmmyndun.
Sekisui setur framleiðslu í steypustöðvum í miðja virðiskeðju hálfleiðara, þar sem hringrásarhönnun er líkamlega breytt í virk uppbyggingu á skífum.
Pökkun og prófun
Pökkun og prófanir vernda einstaka teninga, koma á rafmagnstengingum, búa til varmaflutningsleiðir og staðfesta hvort fullunnin tæki uppfylli kröfur um afköst.
Umbúðir geta notað vírtengingu, flip-chip samtengingu, undirlag, innhyllun, varmaefni eða háþróaða fjöldeyja samþættingu, allt eftir vörunni.
Lokið hálfleiðaratæki
Fullbúin hálfleiðaratæki eru prófuð og örgjörvum pakkað tilbúnar til samþættingar í rafeindakerfi.
Dæmi eru örgjörvar, skjákort, minni, örstýringar, MOSFET-rafleiðar, díóður, skynjarar, RF-tæki og sértækar samþættar hringrásir.
Hvað er framleiðsla á framhlið og bakhlið hálfleiðara?
Framleiðsla á hálfleiðurum í framhluta framleiðslunnar býr til rafeindabúnað og hringrásir á skífu, en framleiðsla á bakhliðinni aðskilur, pakkar, tengir og prófar einstaka deyja eftir að skífurnar eru smíðaðar.
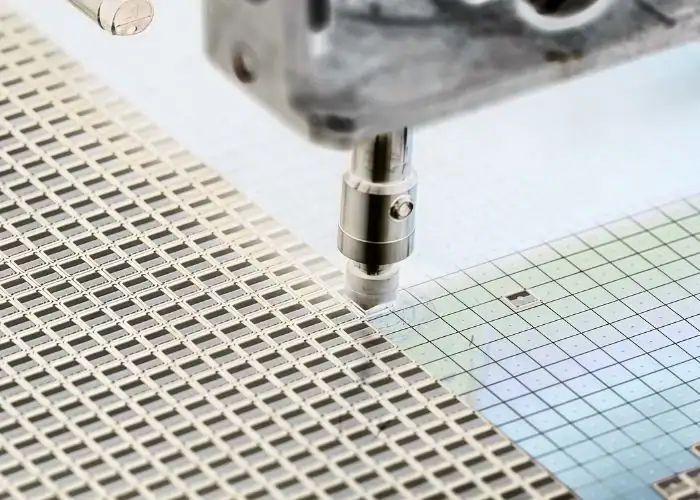
Bosch lýsir aðal afhendingunni þannig að hún eigi sér stað eftir rafmagnsprófanir á skífustigi. Vinna í framendanum felst aðallega í vinnslu á skífum, en vinna í bakendanum breytir nothæfum deyja í pakkaða íhluti.
| Þáttur | Að framanverðu | Bakendi |
| Aðalhlutur | Wafer | Einstaklingsdeyja/pakki |
| Aðalmarkmið | Byggja rafmagnsvirki | Verndaðu og tengdu flísar |
| Lithography | Já | Venjulega ekki hefðbundin FEOL litografía |
| Etsun/útfelling | Víðtækar | Ferlisháð |
| Teningur | Nr | Já |
| Pökkun | Nr | Já |
| Lokapróf | Takmörkuð skífuprófun | Ítarlegt lokapróf |
Framleiðsla á framhlið skífna
Framleiðsla á framhlið skífa myndar smára, tengiliði, rafskautslag og tengibyggingar á hálfleiðara undirlaginu.
Dæmigert ferli í framleiðni eru oxun, litografía, útfelling, etsun, jónaígræðslur, hitavinnsla, hreinsun og CMP.
Þessar aðgerðir má endurtaka oft áður en heill hringrás er myndaður.
Samsetning og prófun á bakhlið
Framleiðsla á bakhlið hálfleiðara aðskilur deyja frá skífunni, festir þá við pakka eða undirlag, býr til rafmagnstengingar, verndar þær og framkvæmir lokaprófanir.
Algengar aðgerðir eru:
- Þynning á skífum
- Skífuprófun
- Teningur
- Deyja festa
- Víratenging eða flip-chip tenging
- Encapsulation
- Skoðun pakka
- Rafmagnsprófun
- Áreiðanleikaprófun
- Lokapökkun
Lykilmunur á fram- og bak-ferlum
Lykilmunurinn er sá að framvinnsla býr til uppbyggingu hálfleiðarabúnaðarins, en bakvinnsla breytir þessum uppbyggingum í líkamlega nothæfar pakkaðar vörur.
Háþróuð pökkun gerir þessa skiptingu óaðgengilegri en hún var áður vegna þess að tækni eins og örflögur, pökkun á skífustigi, 2.5D samþætting og 3D staflan kynna sífellt flóknari vinnslu eftir hefðbundna skífusmíði.
Yfirlit yfir framleiðsluferli hálfleiðara
Framleiðsluferli hálfleiðara hefst með undirbúningi efnis með mikilli hreinleika og skífum, heldur áfram í gegnum endurtekin skref í framleiðslu tækja og endar með prófun, teningaskurði, pökkun og loka rafmagnsstaðfestingu á skífum.
Flæðirit fyrir hagnýtt framleiðsluferli hálfleiðara er:
| Stage | Aðalferli | Tilgangur |
| 1 | Hreinsun kísils | Framleiða efni í hálfleiðaraflokki |
| 2 | Kristalvöxtur | Mynda einkristallaðan ingot |
| 3 | Skerjun og fæging á vöfflu | Búa til flatt undirlag fyrir skífur |
| 4 | Oxun / útfelling | Smíða virka þunna filmu |
| 5 | Ljósmyndafræði | Flutningsrásarmynstur |
| 6 | Æta | Fjarlægja valið efni |
| 7 | lyfjamisnotkun | Búa til stýrð rafsvæði |
| 8 | CMP | Endurheimta flatt yfirborð |
| 9 | Málmvæðing | Búa til rafmagnstengingar |
| 10 | Prófun á skífum | Þekkja virka deyja |
| 11 | Teningur | Einstaklingur deyr |
| 12 | Pökkun | Verndaðu og tengdu teninginn |
| 13 | Lokapróf | Staðfestu afköst og áreiðanleika |
Raunverulegt ferli við framleiðslu á skífum er mun endurteknara en þessi tafla gefur til kynna. Litgrafía, útfelling, etsun, hreinsun, efnablöndun og flatning er hægt að endurtaka yfir mörg lög áður en fullgerður hringrás er til staðar.
Hver eru helstu skrefin í framleiðslu hálfleiðara?
Helstu skref í framleiðslu hálfleiðara eru hreinsun efnis, kristallavöxtur, undirbúningur skífu, þunnfilmumyndun, ljósritun, etsun, lyfjablöndun, planarisering, málmmyndun, skífuprófun, teningaskurður, pökkun og lokaprófun.
Nákvæm röð er mismunandi eftir tækjaarkitektúr og framleiðslutækni hálfleiðara. Rökvinnsluforrit, minni, aflhálfleiðarar, MEMS, hliðrænir örgjörvar (e. analog ICs) og samsettir hálfleiðarar nota ekki allir eins ferli.
Skref 1: Hreinsun kísils og kristallavöxtur
Hreinsun kísils og kristallavöxtur skapar mjög hreint kristallað efni sem kísillskífur eru framleiddar úr.
Kísill er hreinsaður, bræddur og umbreyttur í einkristallaðan stöng. Czochralski aðferðin notar frækristall sem er snúinn og smám saman fjarlægður úr bráðnu kísilli til að búa til stýrða kristalbyggingu.
Gæði kristalsins eru mikilvæg því gallar sem koma fram á þessu stigi geta haldist til staðar við síðari vinnslu og dregið úr afköstum tækisins.
Skref 2: Skerið og fægið skífuna
Með því að skera og fægja skífur breytist sívalningslaga hálfleiðarastöngin í þunnt, flatt undirlag með afar sléttum yfirborðum.
Nákvæm sagun aðskilur stálstöngina í skífur. Síðari slípun, slípun, fæging, hreinsun og skoðun skapar slétta yfirborðið sem þarf fyrir steinritun og fjöllaga vinnslu.
Sekisui bendir á að ófullnægjandi sléttleiki skífunnar geti komið í veg fyrir að síðari steinritun og etsunaraðgerðir viðhaldi þeirri nákvæmni sem krafist er.
Skref 3: Oxun og þunnfilmuútfelling
Oxun og þunnfilmuútfelling mynda einangrandi, leiðandi, verndandi eða virk lög á skífunni.
Varmaoxun getur valdið því að kísildíoxíð ræktist beint á kísill. Önnur efni eru sett út með ferlum eins og:
- CVD — Efnafræðileg gufuútfelling
- PVD — Líkamleg gufuútfelling
- ALD — Atómlagsútfelling
Þessar aðferðir gera framleiðendum kleift að smíða afar þunnar filmur úr málmum, oxíðum, nítríðum og öðrum efnum sem nauðsynleg eru fyrir nútíma hálfleiðarabyggingar.
Skref 4: Ljósmyndun og mynsturflutningur
Ljósmyndataka flytur rafrásarmynstrið yfir á valin svæði á skífunni þannig að síðari vinnsla fer aðeins fram þar sem þörf krefur.
Í einfölduðu ljósritunarferli í framleiðslu á örgjörvum er ljósþol sett á skífuna, gríma eða þráðkorn skilgreinir æskilegt mynstur, ljós afhjúpar viðnámið og viðnámið er framkallað til að skilja eftir mynstrað svæði.
Steingrafía er endurtekin á mörgum stigum vegna þess að hvert lag tækisins krefst mismunandi rúmfræðilegra mynstra.
Skref 5: Æsing
Etsun í IC-smíði fjarlægir efni sértækt af svæðum sem skilgreind eru við litografíu.
Tveir breiðu flokkarnir eru:
| Etsunaraðferð | Hugmyndafræði | Aðal einkenni |
| Blaut etsun | Efnafræðilegir vökvar fjarlægja efni | Hratt en getur etsað til hliðar |
| Þurretsun | Plasma/hvarfgös fjarlægja efni | Betri stefnustýring |
| RIE | Hvarfgjarn plasma + jónasprengja | Mikil nákvæmni og anisotropy |
Nútíma hálfleiðarabyggingar reiða sig í auknum mæli á stýrða þurretsun vegna þess að þröngir eiginleikar með háu hlutfallslegu hlutfalli krefjast nákvæmra lóðréttra sniða. Renesas bendir á hvarfgjarna jónetsun og plasmaetsun sem mikilvægar aðferðir fyrir sífellt flóknari tæki.
Skref 6: Lyfjagjöf og jónígræðsla
Dópun breytir rafmagnseiginleikum valinna hálfleiðara svæða með því að kynna nákvæmlega stýrð óhreinindaatóm.
Bór er almennt tengt P-gerð kísils, en fosfór og önnur efni sem gefa efnið geta myndað N-gerð svæði. Jónígræðsla flýtir fyrir jónum sem gefa efnið í átt að skífunni svo hægt sé að stjórna styrk og dýpt.
Þetta er eitt af lykil svörunum við því hvernig smárar í örgjörva eru búnir til: smásæ smárasvæði eru búin til með því að sameina endurtekið mynstraðar uppbyggingar, doping, útfellingu, etsun, rafsvörun og samtengingarsmíði.
Skref 7: Efnafræðileg og vélræn flatning
Efnafræðileg vélræn útfléttun, eða CMP, fletjar skífuna út eftir að lög og mannvirki skapa breytileika í yfirborðshæð.
CMP sameinar stýrða efnafræðilega virkni og vélræna fægingu. Nauðsynlegt er að hafa slétt yfirborð því síðari litografíuskref krefjast samræmdrar fókusunar og mynsturs.
Fuji Electric notar CMP eftir endurteknar mynstur- og útfellingarlotur til að viðhalda einsleitni skífunnar.
Skref 8: Málmmyndun og myndun tenginga
Málmmyndun býr til leiðandi brautir sem tengja rafmagnað smára og aðra rafrásarþætti yfir flísina.
Nútíma örgjörvar þurfa marga stig af tengingum sem eru aðskildir með rafsvörunarlögum. Þessi net flytja merki, klukkuupplýsingar, afl og jarðtengingu um allan hringrásina.
Sekisui ber saman málmtengingar við vegakerfi sem tengir saman fjölmörg einstök hálfleiðarabyggingar í eina heildstæða, virka hringrás.
Skref 9: Prófun á skífum og flokkun á deyja
Prófun á skífum greinir virka og gallaða deyja áður en auðlindum er varið í umbúðir þeirra.
Rafmagnsmælar snerta prófunargrindur eða púða á einstökum prófunarplötum. Eftir því hvaða vöru um er að ræða má einfaldlega flokka prófunarplötur sem standast/falla eða skipta þeim í afkastaflokka.
Tensoft bendir á að flokkun hálfleiðara geti framleitt margar framleiðslutegundir úr einni unninni skífu, sem gerir afköst og afurðaættfræði mikilvægar framleiðslubreytur.
Skref 10: Teningaskurður, pökkun og lokaprófun
Teningaskurður, pökkun og lokaprófun aðskilur nothæfa teninga, verndar þá, veitir ytri rafmagnstengingar og staðfestir afköst fullunnins tækis.
Hægt er að aðskilja einstaka skífuform með nákvæmnissögum eða leysigeislavinnslu til að skera úr formunum. Formin geta síðan verið fest við undirlag og tengd með vírtengingu, flip-chip eða annarri pökkunartækni.
Lokaprófanir geta staðfest rafmagnsvirkni, tíðni, orkunotkun, hitaeiginleika, áreiðanleika og aðrar vörusértækar breytur.
Hvernig virkar ljósritun í framleiðslu hálfleiðara?
Ljósmyndataka virkar þannig að skífa húðast með ljósnæmum ljósþolsefni, valin svæði eru afhjúpuð í gegnum mynstraða grímu eða ljósfræðilegt kerfi, viðnámsefnið er þróað og mynstrið sem myndast er notað til að stjórna síðari etsun, ígræðslu eða útfellingu.
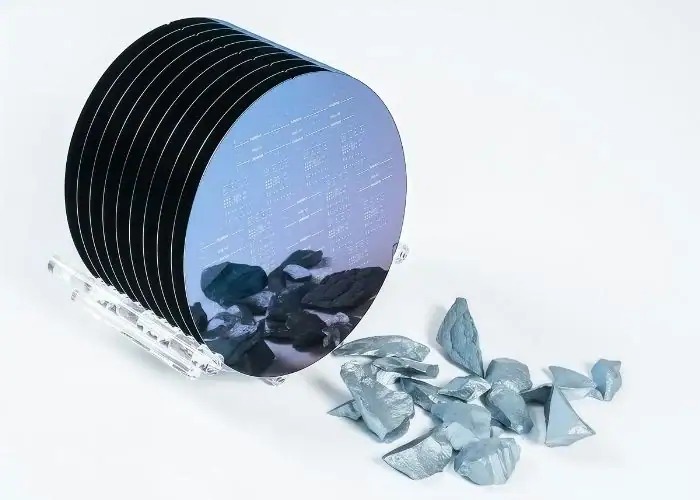
Photoresist húðun
Ljósþolshúðun setur þunna, stýrða filmu af ljósnæmu efni á skífuna.
Jafn þykkt skiptir máli því breytingar geta haft áhrif á útsetningu og lokastærð mynstursins. Eftir húðun má nota hitameðferð til að koma filmunni á stöðugan stað fyrir útsetningu.
Grímustilling og útsetning
Grímujöfnun og lýsing staðsetja æskilegt rafrásarmynstur yfir réttar einingar skífunnar og nota stýrða geislun til að breyta ljósviðnáminu.
Nákvæmni yfirlagningar verður sífellt mikilvægari eftir því sem mörg mynstrað lög safnast upp. Villur milli laga geta komið í veg fyrir að smárar eða tengingar virki rétt.
Mynsturþróun
Mynsturþróun fjarlægir sértækt leysanleg svæði af ljósviðnámi, hvort sem það er berætt eða óbeitt, eftir því hvort jákvætt eða neikvætt viðnámsefni er notað.
Eftirstandandi viðnámsefnið virkar sem tímabundin hlífðargríma fyrir næstu framleiðsluaðgerð.
Munsturflutningur á skífuna
Mynstursflutningur breytir viðnámsgeómetrinu í efnislegar eða rafrænar byggingar á skífunni.
Eftir því hvaða ferli er um að ræða geta svæðin sem verða fyrir áhrifum verið etsuð, ígrædd, sett niður, oxuð eða breytt á annan hátt.
Renesas skilgreinir háþróaða mynsturflutningstækni, þar á meðal EUV-litografíu og fjölmynstursgerð, sem lykilþátt í að gera örgjörvaeiginleika sífellt minni og flóknari.
Hvernig virka útfelling, etsun og lyfjablöndun saman?
Útfelling, etsun og efnablöndun vinna saman með því að bæta við efni, fjarlægja efni sértækt og breyta rafmagnseiginleikum í nákvæmlega skilgreindum svæðum á skífum. Með því að endurtaka þessi þrjú ferli með litografíu er hægt að smíða smásjártæki lag fyrir lag.
Ferlarnir eru frekar samverkandi en víxlanlegir:
| aðferð | Hvað það gerir | Niðurstaða |
| Útfelling | Bætir við þunnu efnislagi | Filmur, rafskaut, leiðarar |
| Lithography | Skilgreinir staðsetningu mynsturs | Ferlisgríma |
| Æta | Fjarlægir valið efni | Eðlisfræðileg rúmfræði |
| lyfjamisnotkun | Breytir rafmagnshegðun | P-gerð/N-gerð svæði |
| CMP | Fletjar yfirborðið | Nýtt ferlisbundið flugvél |
Thin Film Deposition
Þunnfilmuútfelling bætir stýrðum efnislögum við skífuna með aðferðum eins og CVD, PVD eða ALD.
Mismunandi útfellingartækni er valin eftir þykkt, samræmi, efnisefnafræði, hitastigsmörkum og búnaðarhönnun. ALD er sérstaklega verðmætt þar sem krafist er mjög stýrðra, samræmishæfra filma.
Blaut og þurr etsun
Með blaut- og þurretsun er óæskilegt efni fjarlægt eftir að litografía hefur skilgreint svæðin sem verða að vera eftir eða fjarlægja.
Blautetsun getur verið hagkvæm og sértæk, en þurretsun með plasma getur veitt meiri stefnustýringu fyrir mjög litla eiginleika.
Valið fer eftir efniskerfi, rúmfræði, sértækni, mikilvægri vídd og ásættanlegum yfirborðsskemmdum.
Dreifing og jónígræðsla
Dreifing og jónígræðsla kynna efni sem breyta leiðni hálfleiðara.
Dreifing byggir á mikilli hitahreyfingu atóma inn í hálfleiðarann, en jónaígræðsla flýtir fyrir hlaðnum efnisagnum í átt að skífunni.
Nútíma tækjasmíði krefst yfirleitt nákvæmrar stjórnun á skammti, dýpt, virkjun og láréttri dreifingu efnisins.
Að endurtaka ferlið til að byggja upp mörg lög
Endurtekin útfelling, mynstur, etsun, dópun og planarisering mynda mörg virk lög og samtengd lög hálfleiðaratækis.
Fuji Electric bendir á að háþróaðir flísar geti innihaldið tugi laga, en Sekisui útskýrir að helstu skref í vinnslu á skífum geti verið endurtekin tugi eða jafnvel meira en hundrað sinnum við framleiðslu.
Hvað er málmmyndun í framleiðslu hálfleiðara?
Málmmyndun í framleiðslu hálfleiðara er ferlið við að mynda leiðandi málmbyggingar sem tengja smára og aðra tækjaþætti í virk rafrásir.
Án málmhúðunar væru einstakar smárauppbyggingar til en gætu ekki skipt á merkjum, afli eða gögnum á skilvirkan hátt yfir flísina.
Myndun málmtenginga
Myndun málmtenginga býr til leiðandi línur og göng á eða innan skífubyggingarinnar.
Nútímaleg samtengingarsmíði felur venjulega í sér samsetningar af útfellingu, mynstri, etsun, hindrunarlögum, fyllingu og CMP.
Hægt er að stafla mörgum tengistigum lóðrétt til að tengja saman sífellt flóknari rafrásir.
Tenging smára og rafrásalaga
Málmmyndun tengir einstaka smára í rökhliðar, minnisfrumur, merkjaslóðir, aflgjafanet og heildar virknirásir.
Neðstu tengilögin sjá yfirleitt um mjög staðbundnar tengingar, en efri lögin geta dreift merkjum og afli yfir stærri svæði flísarinnar.
Af hverju skiptir viðnám milli tenginga máli
Tengiviðnám skiptir máli vegna þess að leiðandi leiðir neyta orku og valda töfum þegar rafmerki ferðast í gegnum flísina.
Þegar mannvirki verða minni geta viðnám, rafrýmd, straumþéttleiki, rafflutningur og hiti orðið sífellt mikilvægari hönnunarmörk.
Málmmyndun er því bæði framleiðsluferli og stór hluti af raforkuframleiðslu hálfleiðara.
Af hverju eru umbúðir og prófanir á hálfleiðurum mikilvægar?
Umbúðir og prófanir á hálfleiðurum eru mikilvægar vegna þess að smíðaðir deyja verður að vera vélrænt varinn, rafmagnstengdur, hitastýrður og staðfestur áður en hann getur starfað áreiðanlega í raunverulegri rafeindavöru.
Sekisui skilgreinir þrjú lykilhlutverk í umbúðum: vélræna vörn, hitastýringu og rafmagnstengingu. Prófun ákvarðar síðan hvort tækið uppfyllir nauðsynleg virkni- og gæðaviðmið.
Prófun á skífum og rafskautaflokkun
Rafmagnsflísar eru flokkaðar með því að prófa deyjur fyrir aðskilnað til að bera kennsl á hvaða tæki uppfylla forskriftirnar.
Könnunarbúnaður myndar stýrða rafmagnstengingu við skífupúða og getur metið virkni eða afköst.
Snemmbúin uppgötvun dregur úr kostnaði við umbúðir gallaðra deyja.
Hálfleiðara teningur
Hálfleiðaraskurður aðskilur unnar skífur í einstaka deyja.
Nákvæmar sagir og leysigeislatækni eru almennt notaðar. Breidd skurðar, flísun á brúnum, mengun, spennu og styrk mótsins verður að hafa stjórn á því að skera á sig skífuna eftir að verulegt verðmæti hefur þegar verið bætt við hana.
Flísapökkun og samsetning
Pökkun og samsetning flísar festir teninginn við pakka eða undirlag og býr til rafmagnstengingar við ytra kerfið.
Algengar tæknilausnir eru meðal annars:
- Vírtenging
- Flip-flísa
- Kúlugrindarfylki
- Umbúðir á oblátustigi
- Útblástursumbúðir
- 5D samþætting
- 3D staflan
- Kerfi í pakka
Renesas leggur áherslu á þrívíddarpökkun, fan-out pökkun og SiP sem aðferðir til að auka samþættingarþéttleika og bæta virkni kerfa.
Umbúðaefni hálfleiðara
Umbúðaefni hálfleiðara verndar deyjuna en styður við rafmagnstengingu og hitastjórnun.
Dæmigert efnisflokkar eru meðal annars undirlag, innkapslun, undirfyllingar, lím, festingarefni, lóðmálmur, kopartengingar, varmaviðmótsefni og einangrunarfilmur.
Rétt efniskerfi fer eftir rekstrarhita, stærð pakkans, varmaþenslustuðli, rafmagnskröfum, rakanæmi og áreiðanleikamarkmiðum.
Lokaprófun á rafmagns- og áreiðanleika
Lokaprófun staðfestir að pakkaðar einingar uppfylli rafmagns- og áreiðanleikakröfur fyrir sendingu.
Prófanir geta falið í sér:
- Virknispróf
- Parametrísk prófun
- Orkunotkun
- Tíðni
- Leakage current
- Hitastig hjólreiða
- Innbruni
- Vélrænn áreiðanleiki
- Skoðun pakka
Aðeins tæki sem uppfylla tilskilin samþykkisskilyrði fara í fullunna birgðir.
Hvaða búnaður er notaður í framleiðslu hálfleiðara?
Framleiðsla hálfleiðara notar litografíukerfi, útfellingarklefa, etsara, jónaígræðslutæki, CMP verkfæri, hreinsunarkerfi, mælibúnað, skífumeðhöndlunartæki, prófara, pökkunarvélar, lofttæmiskerfi og umfangsmikinn sjálfvirkan stuðningsbúnað.
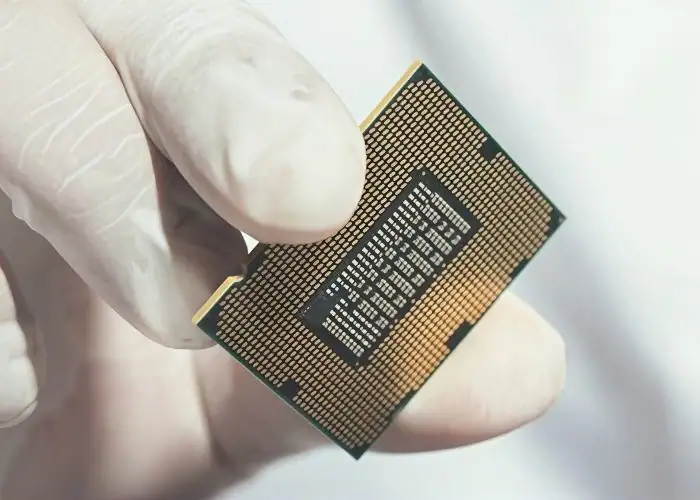
Nútímaverksmiðja er því ekki ein framleiðsluvél. Hún er samtengt framleiðsluumhverfi sem felur í sér margar mjög sérhæfðar búnaðarfjölskyldur.
Litografíubúnaður
Litografíubúnaður flytur mjög stýrð rúmfræðileg mynstur yfir á ljósþolna skífu.
Kerfi geta innihaldið húðunar-/framköllunarbrautir, skanna, stillingarkerfi, grímur eða krossgötur, sjónkerfi, svið, umhverfisstýringar og mælibúnað.
Útfellingarbúnaður
Útfellingarbúnaður myndar þunnar filmur með ferlum eins og CVD, PVD, ALD, epitaxíu og skyldri tækni.
Mismunandi hólf eru fínstillt fyrir tiltekin efni, filmuþykkt, hitastig, gasefnafræði og stærðir skífa.
Etsunarbúnaður
Etsunarbúnaður fjarlægir sértækt hálfleiðara-, díelektrísk eða málmlög.
Blautir etsingarbekkir nota fljótandi efnafræði en þurretsingartæki nota hvarfgjörn lofttegundir og plasma til að ná fram stefnuríkari eiginleikasnið.
Jónígræðslu- og lyfjagjafarbúnaður
Jónaígræðslubúnaður setur stýrðar efnistegundir inn í fyrirfram skilgreind svæði á skífum.
Búnaðurinn stjórnar breytum eins og jónategundir, orku, skammti, geisladreifingu og staðsetningu skífu.
CMP og Wafer Pólunarbúnaður
CMP búnaður sameinar efnafræðilega slurry og vélræna virkni til að búa til mjög flatt yfirborð skífu.
Flatleiki er mikilvægur því síðari ljósritunarferli verða að viðhalda fókus yfir sífellt flóknari marglaga uppbyggingu.
Mælifræði- og skoðunarbúnaður
Mæli- og skoðunarbúnaður mælir mál, þykkt filmu, galla, yfirborð, ástand yfirborðs, rafmagnseiginleika og aðra mikilvæga framleiðsluþætti.
Gögn úr þessum tólum styðja við ferlastýringu, greiningu á rót vandans, uppskerubætur og aðlögun búnaðar.
Prófunar- og pökkunarbúnaður fyrir skífur
Búnaður til að prófa og pakka skífum sér um könnun, flokkun á deyja, teningaskurð, tengingu á deyja, límingu, innhyllun, skoðun og loka rafmagnsprófun.
Sjálfvirkni í bakenda verður að viðhalda bæði afköstum og rekjanleika því ein skífa getur búið til marga einstaka deyja með mismunandi afköstum.
Hvernig eru íhlutir hálfleiðarabúnaðar framleiddir?
Íhlutir hálfleiðara eru framleiddir með CNC-vinnslu, plötusmíði, nákvæmnisslípun, rafstuðningi (EDM), suðu, aukefnaframleiðslu, yfirborðsfrágangi og nákvæmnihreinsun í samræmi við kröfur hvers íhlutar um lögun, efni, hreinleika, lofttæmi, hita og nákvæmni.
Þessi ferli framleiða vélrænan búnað í kringum vinnslu hálfleiðaraskífa, þau koma ekki í stað ljósritunar, etsunar, ígræðslu eða útfellingar á skífustigi.
CNC Machining
CNC-vinnsla er ein helsta aðferðin til að framleiða nákvæma hálfleiðarabúnaðaríhluti eins og hólf, festingar, undirstöður, kæliplötur, vélmennatengi, hylki, skynjarafestingar, margvíslega rör og staðsetningaríhluti.
Hægt er að sameina CNC-fræsingu, beygju, borun, skurð, tappskurð og 5-ása vinnslu eftir rúmfræði. Algeng efni eru ál, ryðfrítt stál, kopar, PEEK, PTFE og önnur verkfræðiefni.
Fyrir hálfleiðarabúnað gætu teikningar þurft að stjórna ekki aðeins víddarþoli heldur einnig:
- Flatneskju
- Samhliða
- Ójöfnur á yfirborði
- Burr ástand
- Þéttifletir
- Ögnamyndun
- Þrifakröfur
- Yfirborðsmeðferð
- Samhæfni við tómarúm
Sheet Metal tilbúningur
Smíði úr plötum er notuð fyrir vélahylki, sviga, spjöld, hlífar, skápa, bakka, hlífar og stór þunnveggja búnaðarmannvirki.
Með leysigeislaskurði, gata, beygju, mótun, festingum og ísetningu vélbúnaðar er hægt að framleiða þessa íhluti með mun minni efnissóun en að vinna stórt hylki úr heilum billet.
Nákvæmni mala
Nákvæmnisslípun er notuð fyrir viðmiðunarfleti, vélagrunna, svið, nákvæmnisplötur, herta íhluti og hluti sem krefjast þéttrar flatneskju eða samsíða lögun.
Algeng framleiðsluaðferð er að CNC-fræsa meirihluta rúmfræðinnar og skilja stýrt efni eftir á mikilvægum fleti til lokaslípunar.
EDM
EDM er notað fyrir rafleiðandi íhluti sem innihalda þröngar raufar, djúp holrými, erfiða innri rúmfræði, hert efni eða eiginleika sem hefðbundin skurðarverkfæri óaðgengilegir.
Vírsniðning hentar sérstaklega vel fyrir í gegnumsnið og nákvæmar raufar, en sökkvandi snúningur getur framleitt nákvæmar holrúm.
Suðu og smíði
Suða og smíði eru notuð fyrir stærri vélabyggingar, samsetningar úr ryðfríu stáli, stuðninga, ramma og vökva- eða lofttæmistengdan vélbúnað.
Stjórnun á aflögun er mikilvæg því suðuhiti getur haft áhrif á röðun, flatneskju eða þéttingarfleti. Því gætu mikilvægar suðusamsetningar þurft vinnslu og skoðun eftir suðu.
Aukefni Framleiðsla
Aukefnisframleiðsla er notuð fyrir frumgerðir, léttar mannvirki, flóknar innri göng, þróunartól og smáhluta fyrir hálfleiðarabúnað.
Það getur framleitt rúmfræði sem erfitt er að vinna með hefðbundnum hætti, en nákvæm viðmót krefjast almennt auka CNC vinnslu eða slípun.
Yfirborðsfrágangur og nákvæmnishreinsun
Yfirborðsfrágangur og nákvæm þrif undirbúa íhluti búnaðar fyrir tæringarþol, slitþol, ryksuguþjónustu, mengunarvarnir eða snyrtivörur.
Mögulegar aðferðir eru meðal annars anodisering, raflaus nikkelhúðun, óvirkjun, fæging, rafpússun, perlublástur, ómskoðunarhreinsun, hreinsun með díóníoxíðvatni og stýrð umbúðir.
Fyrir viðkvæmt umhverfi hálfleiðara geta leifar af olíu, agnum, ójöfnum, fægiefnum og hreinsiefnum skipt jafn miklu máli og nafnvirði hluta.
Hvað er hálfleiðaraverksmiðja?
Hálfleiðaraverksmiðja er sérhæfð framleiðsluaðstaða sem inniheldur hreinherbergi, búnað til að vinna úr skífum, veitur, sjálfvirkni, efnakerfi, gasafhendingu, lofttæmisinnviði, mælifræði og umhverfisstýringar sem þarf til að framleiða hálfleiðaratæki.
Framleiðslustöðvar eru oft lýstar eftir stærð skífu, framleiðslutækni, tækjafjölskyldu og framleiðslugetu. Bosch bendir á að algeng þvermál skífa eru 200 mm og 300 mm og að verksmiðjur geta sérhæft sig í mismunandi tæknihnútum eða tækjaflokkum.
Hreinrými og mengunareftirlit
Hreinrými stjórna loftbornum ögnum og umhverfisaðstæðum sem gætu skemmt örsmáar hálfleiðarabyggingar.
Mengunarvarnir geta falið í sér:
- HEPA eða ULPA síun
- Stýrt loftflæði
- Hitastýring
- Rakastýring
- Samskiptareglur um klæðaburð
- Efnastjórnun
- Efnistakmarkanir
- Eftirlit með ögnum
Ásættanlegt mengunarstig fer eftir ferli og tækni.
Vinnslubúnaður og sjálfvirkni
Vinnslubúnaður og sjálfvirkni færa skífur í gegnum vandlega skilgreindar framleiðsluuppskriftir og lágmarka meðhöndlun og mengun.
Sjálfvirk efnismeðhöndlunarkerfi, vöffluvélmenni, hleðsluhöfn, vinnsluklefar, skynjarar, MES-pallar og skoðunarkerfi samhæfa framleiðslu á mörgum mismunandi starfsemi.
Vatns-, gas-, efna- og lofttæmiskerfi
Vatns-, gas-, efna- og lofttæmiskerfi veita það stýrða ferlisumhverfi sem hálfleiðarabúnaður þarfnast.
Verksmiðjur reiða sig á afarhreint vatn, hágæða lofttegundir, sérhæfð efni, lofttæmisdælur, útblástursmeðhöndlun, hitastýringu og háþróuð öryggiskerfi.
Þessi veitukerfi geta verið jafn mikilvæg fyrir stöðugleika ferlisins og skífuvinnslutækið sjálft.
Hvað gerir hálfleiðaraframleiðslu að nýjustu tækni?
Háþróuð hálfleiðaraverksmiðja sameinar háþróaða vinnslugetu, hágæða búnað, fullkomna sjálfvirkni, stöðuga afköst, mengunarstjórnun og getu til að framleiða fyrirhugaða tækjatækni á hagkvæman hátt.
Bosch bendir á að „þróuð tækni“ sé háð notkun frekar en skilgreind af einum alhliða ferlishnúta. Háþróaðar rökfræðismiðjur geta einbeitt sér að mjög litlum hnútum, en verksmiðjur fyrir aflgjafahálfleiðara, MEMS, hliðræna eða samsetta hálfleiðara hafa mismunandi tæknilegar forgangsröðun.
Af hverju er framleiðsla hálfleiðara svona flókin?
Framleiðsla hálfleiðara er flókin vegna þess að milljarðar af smásæjum byggingum verða að vera búnir til í endurteknum vinnslulögum, en jafnframt þarf að viðhalda afar ströngum kröfum um vídd, rafmagns-, efna-, hreinleika- og afköst.
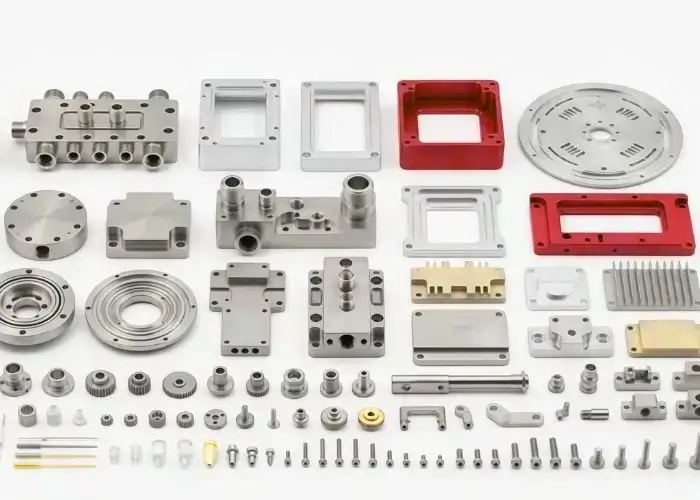
Villa í ferlinu nálægt lokum framleiðslu getur eyðilagt verðmæti sem hafa safnast upp í mörgum fyrri skrefum.
Helstu ástæðurnar eru:
- Mikilvægar víddir á nanómetrakvarða
- Hundruð framleiðsluferla
- Endurteknar litografíur og mynsturflutningshringrásir
- Strangar kröfur um yfirlagningu
- Mjög mikil mengunarnæmi
- Flókin víxlverkun efna
- Dýr tæki
- Langir hringrásartímar
- Erfiðar gallagreiningar
- Ávöxtunarháðni
- Víðtæk rekjanleiki ferla
Bosch nefnir 200–1,000+ einstök ferlisskref í framleiðslu hálfleiðara, en Renesas bendir á að framleiðsla á skífum geti krafist hundruða aðgerða og geti tekið allt að 16–18 vikur fyrir sum ferli.
Hverjir eru helstu flöskuhálsarnir í framleiðslu hálfleiðara?
Helstu flöskuhálsar í framleiðslu hálfleiðara eru framboð á litografíu, afkastageta búnaðar, tap á afköstum, gallar í skífum, flækjustig ferla, háþróuð pökkunargeta, langir hæfniskröfur, efnisframboð og afkastageta í hreinherbergjum.
Flöskuháls kemur ekki endilega upp í ferlinu með lengsta nafnvirði hringrásartímann. Sérhæft verkfæri með mikla nýtingu getur hamlað allri framleiðslulínunni jafnvel þegar annar búnaður hefur lausa afkastagetu.
Takmörk á litógrafíu og mynsturflutningi
Steinritun getur orðið flöskuháls því háþróaður mynsturbúnaður er tæknilega flókinn, kostnaðarsamur og þarfnast endurtekið við framleiðslu á skífum.
Minni eiginleikar krefjast einnig þéttari yfirlagningar, nákvæmni grímu, viðnámshegðunar og ferlastýringar.
Búnaðargeta og framleiðslugeta
Afkastageta búnaðar takmarkar afköst þegar nauðsynleg verkfærafjölskylda getur ekki unnið úr skífum nógu hratt til að mæta eftirspurn.
Bosch nefnir sérstaklega framboð á litgrafíu, afkastagetu í hreinrýmum, sérhæfðan búnað og hagræðingu á afköstum sem algengar framleiðsluhömlur.
Uppskerutap og gallar í skífum
Afkastatap dregur úr fjölda nothæfra deyja sem framleiddir eru úr hverri skífu.
Agnir, frávik í ferli, kristallagallar, steinþrykksvillur, etsingargallar, mengun, rafmagnsbilanir og skemmdir á umbúðum geta allt dregið úr afköstum.
Þar sem framleiðsla hálfleiðara eykur verðmæti yfir margar vikur getur tap á afköstum á síðari stigum verið sérstaklega dýrt.
Ítarleg umbúðageta
Háþróuð pökkun getur orðið framleiðsluhömlun þar sem fleiri kerfi reiða sig á örflögur, 2.5D uppbyggingu, 3D samþættingu, þéttleikatengingar og minni með mikilli bandbreidd.
Umbúðir eru í auknum mæli afkastamikil tækni frekar en einfaldlega verndandi lokaskref.
Efni og takmarkanir á framboðskeðju
Efnis- og framboðsþrengingar geta haft áhrif á framleiðslu þar sem framleiðsla hálfleiðara er háð sérhæfðum skífum, lofttegundum, ljósþoli, grímum, efnum, undirlögum, búnaðaríhlutum og umbúðaefnum.
Margar af þessum aðföngum krefjast langs hæfnistímabils, þannig að ekki er alltaf hægt að kynna staðgengla fljótt.
Hverjar eru núverandi þróun og áskoranir í framleiðslu hálfleiðara?
Núverandi þróun í framleiðslu hálfleiðara felur í sér minni og flóknari tækjabyggingar, háþróaða umbúðir, efni með breitt bandgap, meiri sjálfvirkni, sterkari greiningar á afköstum, vaxandi eftirspurn knúin áfram af gervigreind og áframhaldandi stækkun framleiðslugetu. Helstu áskoranirnar eru kostnaður, flækjustig, framboð búnaðar, orkunotkun, áhætta í framboði og afköst í ferlum.
Renesas skilgreinir mynsturflutning, efnun, útfellingu, etsun og pökkun sem ferla sem eru í stöðugri tæknilegri þróun.
Minni ferlahnútar og meiri þéttleiki tækja
Minni ferlahnútar auka fjölda og þéttleika rafeindavirkni sem hægt er að samþætta í háþróaða örgjörva.
Hins vegar eykur áframhaldandi stækkun einnig flækjustig litografíu, áskoranir varðandi tengingar, varmaþéttleika, kröfur um ferlastýringu og fjármagnskostnað.
Háþróuð hálfleiðaraumbúðir
Háþróuð hálfleiðaraumbúðir eru í auknum mæli notaðar til að bæta afköst kerfa án þess að reiða sig eingöngu á stærðargráður með einlitum smárum.
Þrívíddarpökkun, aðdáunartækni, SiP, flísaflöskur og tengingartækni með mikilli þéttleika geta sameinað marga deyja eða virkni innan eins samþætts pakka.
Kísilkarbíð og breiðbandsbilshálfleiðarar
Kísilkarbíð og aðrar hálfleiðaratækni með breitt bandgap eru að aukast í forritum þar sem háspenna, rofahagkvæmni, hitastig og aflþéttleiki skipta máli.
Inverterar fyrir rafmagnsbíla, hleðslubúnaður, endurnýjanleg orkukerfi, iðnaðardrif og aflgjafar eru mikilvæg notkunarsvið.
Aukinn kostnaður við búnað og verksmiðjur
Kostnaður við verksmiðjur og búnað heldur áfram að hækka vegna þess að háþróuð framleiðsla krefst sífellt sérhæfðari verkfæra, aðstöðu, veitna, sjálfvirkni, mælifræði og samþættingar ferla.
Fuji Electric bendir á að hálfleiðaraverksmiðjur krefjast fjárfestinga sem mæld eru í milljörðum dollara og að arðsemi hafi bein áhrif á framleiðsluhagfræðina.
Uppskerubætur og ferlastýring
Aukin ávöxtun er enn lykilatriði því jafnvel tæknilega farsæl framleiðsluferli getur verið efnahagslega veikt ef of margir deyja bila.
Því eru háþróuð mælifræði, sjálfvirk skoðun, tölfræðileg ferlastýring, eftirlit með búnaði, flokkun galla og greining á framleiðslugögnum óaðskiljanlegur hluti af framleiðslutækni hálfleiðara.
Að auka framleiðslugetu á heimsvísu
Framleiðslugeta hálfleiðara á heimsvísu er að aukast samhliða því að eftirspurn eftir örgjörvum eykst og stjórnvöld leita að meiri seiglu í framboðskeðjunni.
SIA greindi frá því að sala á hálfleiðurum um allan heim hafi náð 795.6 milljörðum dala árið 2025 og spáði að markaðurinn myndi fara yfir 1.5 billjónir dala árið 2026, knúinn áfram af gervigreind og eftirspurn eftir háþróaðri tölvuvinnslu.
SPURNINGAR
Hvað er að deyja í framleiðslu hálfleiðara?
„Lötun“ er ekki hefðbundið hugtak í framleiðslu hálfleiðara, heldur er hugtakið venjulega notað sem teningaskurður, sem aðskilur fullunna skífu í einstaka hálfleiðaraflísar eða flögur. Eftir prófanir á skífustigi skera nákvæmar demantsagir eða leysigeislar eftir tilgreindum götum milli skífanna. Gæði teningaskurðarins hafa áhrif á flísun brúna, agnamyndun, styrk skífunnar og afköst pökkunar. Fuji Electric skilgreinir teningaskurð á skífum sem það stig þar sem unnar skífur er aðgreindur í einstaka hálfleiðaraflísar fyrir pökkun.
Hvað er málmmyndun í framleiðslu hálfleiðara?
Málmmyndun í hálfleiðaraframleiðslu býr til leiðandi tengingar sem tengja rafmagn af smárum, tengiliðum, aflkerfum og rafrásarlögum. Leiðandi filmur eru settar á og mynstraðar til að mynda línur og lóðréttar tengingar, oft yfir mörg tengingarstig. Viðnám, rafrýmd, rafflutningur, filmuþykkt, viðloðun og gæði tengiflata hafa bein áhrif á hraða og áreiðanleika örgjörvans. Sekisui lýsir málmvírum sem neti sem tengir fjölda smára svo merki geti ferðast í gegnum fullunna rafrásina.
Hvaða land er stærsti framleiðandi hálfleiðara?
Samkvæmt iðnaðarskýrslu SIA frá árinu 2025 var Kína stærsti framleiðslustaðurinn, með um 27% af heimsframleiðslugetu árið 2024, á eftir kom Taívan með 18%, Suður-Kórea með 16% og Japan með 15%. Hins vegar breytist forysta eftir mælikvörðum: Taívan er sérstaklega sterkt í framleiðslu á háþróaðri steypustöðvum, en Suður-Kórea er ráðandi í minni og Bandaríkin eru leiðandi í sölu og hönnun hálfleiðarafyrirtækja. Því ætti alltaf að tilgreina mælikvarðann.
Niðurstaða
Framleiðsla hálfleiðara umbreytir hágæða hálfleiðaraefni í virk rafeindatæki með einstaklega stýrðri röð kristallavaxtar, undirbúnings skífa, ljósritunar, útfellingar, etsunar, lyfjagjafar, CMP, málmmyndunar, prófana, teningaskurðar, pökkunar og lokaskoðunar. Til að skilja allt hálfleiðaraferlið þarf að skoða fram- og bakhliðarframleiðslu skífa og bakhliðarpökkun saman, ásamt því að taka tillit til nákvæmni búnaðar, mengunarvarna, afkasta, efna, sjálfvirkni og sífellt flóknari háþróaðrar pökkunartækni.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og sérsniðna framleiðsluþjónustu fyrir íhluti sem notaðir eru í hálfleiðarabúnaði, sjálfvirkni, rafeindatækni og öðrum nákvæmniskerfum. Við getum boðið upp á CNC fræsingu, CNC beygju, 5-ása CNC vinnslu, plötusmíði, EDM, nákvæma frágang, yfirborðsmeðferð og víddarskoðun fyrir ál, ryðfrítt stál, kopar, verkfræðiplast og aðra sérsniðna íhluti sem notaðir eru í frumgerðaframleiðslu og framleiðslu á litlum búnaði.
















