
Gervigreindar-CNC-vinnsla sameinar hefðbundna tölvustýringu með gervigreind, vélanámi, framleiðslugögnum, skynjurum og snjöllum CAM-hugbúnaði. Í stað þess að koma í stað CNC-tækni bætir gervigreind við ákvarðanatökulagi sem getur flýtt fyrir forritun, fínstillt verkfæraslóðir, fylgst með skurðaraðstæðum, greint slit á verkfærum, spáð fyrir um vandamál í vélinni og greint gæðagögn áður en gallar verða dýrir.
Þessi handbók útskýrir hvernig gervigreindar-CNC-vinnsla virkar, hvernig gervigreindar-CNC forritun og gervigreindar-CAM hugbúnaður eru að breyta framleiðslu og hvar tækni eins og CNC vélanám, CAM Assist, CloudNC, tölvusjón, aðlögunarhæf vinnsla og forspárviðhald passa inn í nútíma framleiðslu.
Hvað er gervigreindar-CNC vinnsla?
Gervigreindar-CNC-vinnsla er notkun gervigreindar og vélanámstækni ásamt CNC-vélum, CAM-hugbúnaði, skynjurum og framleiðslugögnum til að bæta forritun, ferlabestun, áreiðanleika véla, gæðaeftirlit og framleiðsluákvarðanir. Gervigreind kemur ekki í stað CNC-hreyfistýringar , hún bætir ákvarðanir sem teknar eru í kringum hana.
Hefðbundin CNC-vél fylgir forrituðum hnitum, fóðrun, hraða, verkfæraskiptum og öðrum leiðbeiningum með mikilli endurtekningarnákvæmni. Gervigreindarstýrt CNC-vinnuflæði bætir við öðru lagi sem getur greint CAD-rúmfræði, fyrri vinnsluniðurstöður, upplýsingar um verkfæri, álag á vélina, skynjaramerki og skoðunargögn til að bera kennsl á tækifæri til úrbóta.
Lykilmunurinn er sá að hefðbundin CNC sjálfvirkni keyrir aðallega fyrirfram skilgreinda rökfræði, en gervigreind getur greint mynstur og gefið tillögur byggðar á sögulegum eða núverandi aðstæðum. Í raunverulegri framleiðslu getur þetta þýtt að búa sjálfkrafa til upphaflega CAM stefnu, spá fyrir um slit á verkfærum, greina óeðlilega titring eða mæla með stýrðum breytingum á skurðarbreytum.
Hvað þýðir gervigreind í CNC vinnslu?
Gervigreind í CNC vinnslu þýðir að nota hugbúnaðaralgrím til að breyta framleiðsluupplýsingum í gagnlegar spár, ráðleggingar eða ákvarðanir um stýrðar ferla.
Til dæmis getur gervigreindarkerfi borið saman álag á spindil, titring, hitastig, sögu verkfæra og skoðunarniðurstöður frá fyrri verkum. Ef svipuð mynstur birtust ítrekað áður en verkfæri bilaði eða skurðurinn varð óstöðugur, getur kerfið greint sömu áhættu fyrr í framtíðarframleiðslu.
Því ætti að líta á gervigreind sem viðbótarlag framleiðslugreindar frekar en sjálfstætt vinnsluferli. CNC stýringarkerfið stjórnar enn hreyfingum vélarinnar, en gervigreindarkerfið hjálpar forriturum, vélvirkjum og verkfræðingum að taka betri ákvarðanir fyrir, á meðan eða eftir skurð.
Hvernig er vélanám notað í CNC vinnslu?
CNC vélanám notar söguleg og rauntíma framleiðslugögn til að bera kennsl á tengsl milli vinnsluaðstæðna og niðurstaðna eins og slits á verkfærum, titringi, hringrásartíma, víddarbreytingum, yfirborðsgæðum eða vélbilun.
Til dæmis gæti líkan lært að ákveðið titringsmynstur ásamt aukinni álagi á snúningsásinn kemur oft fram nærri lokum endingartíma skurðar. Þegar sama mynstrið birtist aftur getur kerfið mælt með skoðun eða skipti á verkfæri áður en stórfelld brot verða.
Vélanám getur einnig hjálpað til við að hámarka vinnslubreytur. Þegar nægileg framleiðslugögn eru til staðar geta reiknirit borið saman efni, verkfæri, vélaraðstæður, fyrri fóðrun og hraða og vinnsluniðurstöður til að bera kennsl á samsetningar sem skila stöðugri eða skilvirkari skurði.
Takmörkunin er gagnagæði. Rangar upplýsingar um efni, ósamræmi í verkfærasöfnum, ófullkomnar uppsetningarskrár eða óáreiðanlegir skynjarar geta gefið veikar ráðleggingar jafnvel þótt reikniritið sjálft sé þróað.
Hvaða vandamál getur gervigreind leyst í CNC framleiðslu?
Gervigreind getur hjálpað til við að leysa vandamál í CNC framleiðslu sem fela í sér forritunartíma, endurtekna CAM vinnu, óhagkvæmar verkfæraslóðir, óstöðuga skurði, verkfæraslit, ófyrirséðan niðurtíma, gæðabreytingar og flöskuhálsa í skoðun.
Sterkustu forritin fjalla venjulega um mælanlegt vandamál sem þegar býr til áreiðanlegar stafrænar upplýsingar. Gervigreind er minna áhrifarík þegar raunverulegt vandamál er léleg vinnuhlutun, ófullkomin teikning, óhentugur skurður eða óstöðugt vinnsluferli sem hefur aldrei verið staðlað.
| Vandamál með CNC framleiðslu | Hvernig gervigreind getur hjálpað |
| Hæg CAM forritun | Sjálfvirknivæðir eiginleikagreiningu og upphafsvinnsluaðferðir |
| Endurtekin forritun | Endurnýtir vel heppnaða þekkingu á vinnslu á svipuðum eiginleikum |
| Óhagkvæmar verkfæraslóðir | Bætir hreyfingu verkfæra, virkni, fóðrun og hraða |
| Hljóð og titringur | Greinir óstöðug skurðarmynstur frá merkjum vélarinnar |
| Verkfæraklæðnaður | Spáir fyrir um hnignun vegna álags, titrings og fyrri niðurstaðna |
| Bilun í vél | Styður við ástandseftirlit og fyrirbyggjandi viðhald |
| Gæðadrift | Greinir víddarþróun áður en hlutar fara yfir vikmörk |
| Flöskuhálsar í skoðun | Notar mynd- og mæligögn til að forgangsraða skoðunum |
Gervigreind virkar best þegar hún bætir stöðugleika framleiðsluferlis. Hún getur ekki bætt upp fyrir grundvallarvillur í verkfærum, innréttingum, ástandi véla, ferlaáætlun eða verkfræðilegri túlkun.
Hvernig virkar gervigreindar-CNC vinnsla?
Gervigreindar-CNC-vinnsla virkar með því að safna framleiðsluupplýsingum, greina gögnin, búa til ráðleggingar eða spár, beita eða staðfesta þá ákvörðun og mæla síðan niðurstöðuna. Þessi endurgjöf gerir CNC-vinnuflæðið viðbragðshæfara en ferli sem byggir eingöngu á fastri forritun.
Upplýsingar geta komið frá CAD líkönum, CAM hugbúnaði, CNC stýringum, verkfæragagnagrunnum, titringsskynjurum, álagsmerkjum frá spindli, hitaskynjurum, skoðunarkerfum eða framleiðslusögum, allt eftir notkun.
Einfölduð verkflæði fyrir gervigreindar-CNC vinnslu er:
Safna gögnum → Greina aðstæður → Mæla með eða spá fyrir um → Staðfesta eða beita → Mæla niðurstöður → Bæta
Gagnasöfnun véla og ferla
Gagnasöfnun véla og ferla veitir gervigreindarkerfinu þær upplýsingar sem það þarf til að skilja framleiðsluaðstæður.
Mismunandi merki sýna mismunandi hluta ferlisins. Álag á spíndil getur gefið til kynna skurðmótstöðu, titringur getur leitt í ljós niðrandi áhrif eða breytingar á legum og hitastig getur hjálpað til við að bera kennsl á hitabreytingar eða vandamál með vélina.
| Gagnategund | Hvað það getur gefið til kynna |
| Snælduálag | Skurðálag, slit á verkfærum, óeðlileg tenging |
| Titringur | Hristingur, ójafnvægi, ástand legunnar |
| Hitastig | Hitastigsbreyting, ofhitnun, ástand spindils |
| Mótorstraumur | Skurðþol og álag á vél |
| Hljóðmerki | Slit á verkfærum, brot, óeðlileg skurður |
| Ásgögn | Staðsetning og hegðun vélhreyfingar |
| Skoðunargögn | Víddarrek og gæðaþróun |
Ekki þarfnast öll gervigreindarforrit viðbótarskynjara. Hugbúnaður fyrir gervigreindarmyndatöku (CAM) getur aðallega unnið út frá CAD rúmfræði, verkfærasöfnum, efnisupplýsingum og fyrri forritunarákvörðunum.
Rauntíma eftirlit með ferlum og fyrirbyggjandi viðhald krefst venjulega beinna gagna úr vélinni vegna þess að hugbúnaðurinn þarf að skilja ástand búnaðarins og skurðarferlisins.
Greining og ákvarðanataka með gervigreind
Gervigreindargreining breytir hráum framleiðslugögnum í mynstur sem geta stutt ákvarðanir um vélræna vinnslu.
Við forritun getur snjall hugbúnaður þekkt algengar rúmfræðir eins og vasa, göt, raufar, fleti og útlínur og tengt þær við þekktar vinnsluaðgerðir. Þetta dregur úr endurteknu eiginleikavali og gefur forriturum hraðari upphafspunkt.
Við skurð getur vélanám borið saman núverandi merki við áður mældar stöðugar og óstöðugar aðstæður. Aukinn titringur ásamt breyttu álagi á spindil getur til dæmis bent til titrings eða slits á skurðarvélinni.
Úttakið þarf ekki alltaf að verða sjálfvirk vélskipun. Í mörgum forritum er öruggasta aðferðin að gervigreind búi til ráðleggingar sem forritari, vélvirki eða framleiðsluverkfræðingur staðfestir.
Aðlögun ferlis og endurgjöf
Aðlögun ferla notar tilmæli gervigreindar til að breyta CAM-stefnu, skurðarbreytu, viðhaldsákvörðun, skoðunaráætlun eða öðrum hlutum framleiðsluvinnuflæðisins.
Sumar stillingar eiga sér stað áður en vélræn vinnsla fer fram. Gervigreindar-CNC forritun getur fínstillt aðgerðir, fóðrun, hraða eða verkfæraleiðir áður en NC forritið nær vélinni.
Önnur kerfi virka við vinnslu. Þegar upplýsingar frá skynjara gefa til kynna breyttar skurðaraðstæður getur stýrt aðlögunarkerfi breytt leyfðum breytum innan fyrirfram skilgreindra marka.
Síðasta skrefið er að mæla útkomuna. Meta skal saman lotutíma, endingartíma verkfæra, nákvæmni víddar, yfirborðsáferð, brot og nýtingu vélarinnar. 10% aukning á lotutíma er ekki gagnleg ef verkfærabrot eða gæðabrestur aukast verulega.
Hefðbundin CNC vs. AI CNC vinnsla
Hefðbundin CNC-vinnsla keyrir fyrirfram skilgreind forrit og breytur, en gervigreindarstýrð CNC-vinnsla bætir við gagnagreiningu, spám, sjálfvirkum ráðleggingum og aðlögunarhæfri bestun í kringum þessar leiðbeiningar. Efnislega vinnsluferlið er áfram CNC-vinnsla, en ákvarðanatakan verður gagnadrifin.
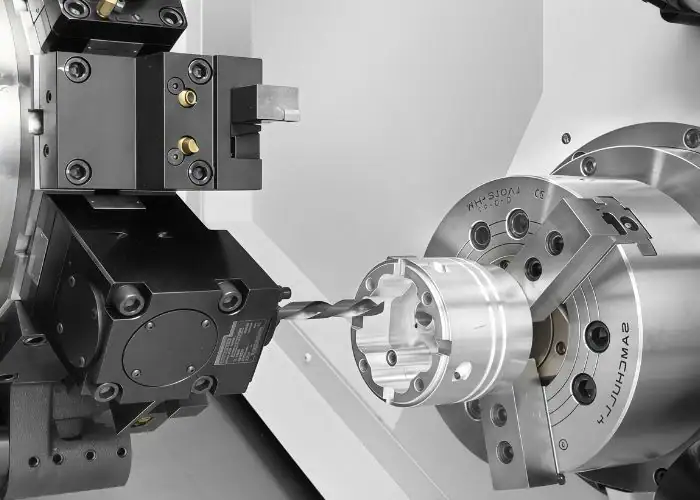
Gervigreind fjarlægir ekki þörfina fyrir skurðarverkfæri, vinnustykki, dagsetningar, kælivökva, nákvæmni véla, staðfest forrit eða skoðun. Þessir framleiðslugrunnþættir eru áfram grundvöllur farsællar framleiðslu.
| Þáttur | Hefðbundin CNC vinnsla | CNC vinnsla með gervigreind |
| Forritun | Forritari býr til flestar aðgerðir | Gervigreind getur sjálfvirknivætt endurteknar ákvarðanir |
| Eiginleikaviðurkenning | Handvirkt eða reglubundið | Snjöll greining getur aðstoðað |
| Verkfæraslóðir | CAM/forritari búinn til | Gervigreind getur búið til eða fínstillt aðferðir |
| Fóður og hraði | Fyrirfram ákveðið | Gagnabundin hagræðing er möguleg |
| Verkfæraeftirlit | Reglur um rekstraraðila eða fasta líftíma | Hægt er að bæta við fyrirbyggjandi eftirliti |
| Viðhald | Fyrirbyggjandi eða viðbragðs | Fyrirsjáanlegt viðhald |
| Skoðun | Mælir, könnun, CMM | Mynd- og gagnagreining með gervigreind |
| Mannlegt hlutverk | Forritun og ferlastýring | Sannprófun, hagræðing, undantekningarmeðhöndlun |
Munurinn á þessu sviði er því ekki „handvirk CNC á móti sjálfvirkri CNC“. CNC-vinnsla hefur verið sjálfvirk í áratugi. Gervigreind bætir við meiri greind við ákvarðanir sem áður voru mjög háðar einstaklingsbundinni reynslu, föstum reglum eða handvirkri gagnagreiningu.
Hefðbundin CNC vinnsla getur þegar verið afar skilvirk þegar reyndur forritari hefur fínstillt stöðugt ferli. Gervigreind veitir meira viðbótargildi þegar forritun er endurtekin, aðstæður í ferlinu breytast, vélar framleiða mikið magn gagna eða ófyrirséður niðurtími og gæðabrestur eru dýr.
Hvernig er gervigreind notuð í CNC forritun?
Gervigreind er notuð í CNC forritun til að þekkja rúmfræði hluta, mæla með vinnsluaðgerðum, aðstoða við verkfæraval, búa til upphafsverkfæraslóðir, styðja við ákvarðanir um breytur og einfalda samskipti við NC forritunarhugbúnað. Markmiðið er að draga úr endurtekinni forritun án þess að fjarlægja verkfræðilega endurskoðun.
Gervigreindar-CNC forritun er ein hagnýtasta notkun gervigreindar í CNC vinnslu þar sem CAD og CAM vinnuflæði innihalda þegar skipulagðar stafrænar upplýsingar.
Í stað þess að búa til hverja aðgerð handvirkt getur forritarinn í auknum mæli byrjað á sjálfvirkt myndaðri vinnsluaðferð og eytt meiri tíma í að staðfesta erfiða eiginleika, festingar, vikmörk og áhættu í ferlinu.
Sjálfvirk eiginleikagreining
Sjálfvirk eiginleikagreining greinir vinnsluhæfa rúmfræði beint úr þrívíddarlíkani og tengir þessa eiginleika við viðeigandi vinnsluaðgerðir.
Forritari getur venjulega borið kennsl á vasa, göt, raufar, fleti, útlínur og aðra eiginleika áður en hann velur hvernig hver og einn á að vera fræstur. Greind CAM getur framkvæmt hluta af þessari greiningu sjálfkrafa.
Nútíma kerfi geta einnig tengt þekkta eiginleika við staðlaðar vinnsluaðferðir. Gat getur verið tengt við borun, skurð eða rúmun, en vasi getur sjálfkrafa fengið grófvinnslu og frágang.
Þetta er sérstaklega gagnlegt í CNC-framleiðslu með mikilli blöndun. Jafnvel þegar hver fullunninn íhlutur er ólíkur, endurtaka margir einstakir vinnslueiginleikar sig á milli óskyldra hluta.
Val á verkfærum og aðgerðum
Gervigreind getur aðstoðað við val á verkfærum og aðgerðum með því að meta lögun hluta, efnisgerð, tiltæka skurði, getu vélarinnar og fyrri framleiðsluaðferðir.
Kerfi gæti mælt með gróffræsingu, hvíldarfræsingu, borun, hálffrágangi og frágangi og síðan bent á viðeigandi skurðarverkfæri fyrir hvert stig.
Hins vegar inniheldur stafræna líkanið ekki alltaf nægar upplýsingar til að taka heildarákvörðun um framleiðslu. Yfirhang verkfæris, bil á milli festinga, stífleiki festinga, ástand birgða, þunnir veggir, yfirborðsáferð, vikmörk og raunveruleg framboð verkfæra geta haft áhrif á hvaða aðferð er best.
Reyndir forritarar bera því áfram ábyrgð á að ákveða hvort ráðlagða ferlið passi við raunverulega uppsetningu vélarinnar.
G-kóði og forritastaðfesting með gervigreind
Gervigreind getur aðstoðað G-kóða og NC forritun, en samt ætti að herma og staðfesta vélrænan kóða áður en skurður hefst.
Forrit sem eru búin til með gervigreind geta innihaldið rangar forsendur um verkfæri, bil, stillingar vélarinnar, festingar eða framleiðsluáform. Þetta verður sérstaklega mikilvægt fyrir 5-ása vinnslu , dýr efni, löng verkfæri eða flóknar vinnuhlutafestingar.
Hagnýtt vinnuferli er enn til staðar:
Gervigreindarstýrð forritun → CAM endurskoðun → Hermun → Eftirvinnsla → Vélprófun → Skoðun fyrsta hluta
Gervigreind styttir endurteknar skref í forritunarferlinu. Hún útilokar ekki þörfina fyrir staðfestingu.
Af þessari ástæðu ættu framleiðendur sem meta hugbúnað fyrir CNC forritun með gervigreind að íhuga hermun, samhæfni eftirvinnslu, verkfærasöfn og getu til að yfirfara gervigreindina jafn alvarlega og gervigreindina sjálfa.
Náttúrulegt tungumál CNC forritun
Náttúruleg CNC forritun gerir notendum kleift að hafa samskipti við framleiðsluhugbúnað með því að nota samræðuspurningar eða leiðbeiningar.
Í stað þess að leita handvirkt í valmyndum og hugbúnaðargögnum gæti forritari spurt hvernig eigi að breyta vinnslubreytu, finna aðgerð, breyta skurðarvél eða skilja tiltekna forritunarvalkosti.
Verkfæri eins og Siemens NX X Manufacturing Copilot sýna fram á hvernig hægt er að samþætta samtalsgervigreind í faglegan framleiðsluhugbúnað.
Þessi tegund aðstoðar getur dregið úr núningi við hugbúnaðarnám og hraðað aðgangi að upplýsingum. Hún kemur ekki í staðinn fyrir þekkingu á vélrænni vinnslu, því forritarinn þarf samt að ákvarða hvort fyrirhuguð aðgerð eða breyta sé viðeigandi fyrir raunverulegt vinnustykki.
Hvernig umbreytir gervigreind CAM hugbúnaði?
Gervigreind er að umbreyta CAM hugbúnaði með því að sjálfvirknivæða eiginleikagreiningu, flýta fyrir gerð verkfæraslóða, mæla með vinnsluaðferðum, veita aðstoð við forritun og endurnýta árangursríkar framleiðsluákvarðanir. Þetta færir meiri tíma forritara frá endurtekinni gerð verkfæraslóða yfir í hagræðingu og ferlaverkfræði.
Hugbúnaður fyrir gervigreind (CAM) er að verða sérstaklega gagnlegur þar sem verkstæði hefur meiri CNC vélaafkastagetu en CAM forritunarafkastagetu.
Í stað þess að reiða sig eingöngu á hraðari vélar geta framleiðendur bætt afköst með því að draga úr þeim tíma sem þarf til að undirbúa áreiðanlegar áætlanir fyrir þessar vélar.
Hugbúnaður fyrir gervigreindarmyndavél
Hugbúnaður fyrir gervigreind (AI CAM) sameinar hefðbundnar CAM-aðgerðir við snjallkerfi sem geta greint mynstur, greint samhengi eða gefið framleiðslutillögur.
Mikilvægt er að greina á milli gervigreindar og hefðbundinnar sjálfvirkrar vinnslu með gervigreind (CAM). Hefðbundin sjálfvirk vinnslu með gervigreind notar nú þegar háþróaða reiknirit fyrir hreyfingu skurðar, árekstrareftirlit, aðlögunarhæfa hreinsun og hermun.
Gervigreind bætir við öðru stigi þegar hugbúnaðurinn þekkir fyrri ákvarðanir, lærir af sögulegum vinnslugögnum, túlkar rúmfræði sjálfkrafa eða mælir með aðferðum í samræmi við tiltekið framleiðsluumhverfi.
Fyrir kaupendur sem meta hugbúnað fyrir gervigreind, CAM eða NC forritun er gagnlegasta spurningin því ekki einfaldlega hvort hugbúnaðurinn innihaldi gervigreind.
Betri spurningin er: Hvaða forritunarákvarðanir er hægt að bæta og er hægt að staðfesta þessar úrbætur með því að nota raunverulega hluti, vélar, verkfæri og eftirvinnslukerfi okkar?
CAM aðstoð og CloudNC
CAM Assist er gervigreindar-studd CNC forritunartækni frá CloudNC sem er hönnuð til að búa til vinnsluaðferðir innan studds CAM umhverfa.
Í stað þess að forrita hverja aðgerð handvirkt frá upphafi getur CAM Assist greint rúmfræði hlutans og veitt upphaflega vinnslustefnu sem forritarinn fer yfir og breytir.
CloudNC hefur lýst því yfir að CAM Assist geti sjálfvirknivætt verulegan hluta af CAM forritun í studdum vinnuflæðum, og birtar fullyrðingar ná allt að um 80% af forritunarferlinu í viðeigandi forritum. Þetta ætti að líta á sem getu sem söluaðili tilkynnir frekar en tryggða niðurstöðu fyrir hvern íhlut.
Mikilvægi ávinningurinn er ekki bara sjálfvirkar verkfæraslóðir. Í verkstæði með CAM forritunarvinnu í biðstöðu getur gervigreindarstýrð forritun gefið reyndum forritara gagnlegan upphafspunkt og skilið eftir meiri tíma fyrir flókna hluti, erfiða innréttingar, 5-ása aðferðir og ferlabestun.
Gervigreindarstýringar og ákvarðanatökustuðningur
Meðvirkir gervigreindarflugmenn veita forriturum aðstoð við að finna rétta samhengið á meðan þeir vinna í hugbúnaði fyrir framleiðslu.
Siemens NX CAM, til dæmis, inniheldur snjalla framleiðslueiginleika og samræðuaðstoð sem er hönnuð til að hjálpa notendum að vafra um hugbúnaðarvirkni, sækja upplýsingar og taka ákvarðanir um forritun á skilvirkari hátt.
Ákvarðanaaðstoð með gervigreind getur einnig hjálpað til við að staðla þekkingu í framleiðslu. Reyndir forritarar þróa oft sannaðar skurðaraðferðir sem varðveitast í persónulegu minni. Greindarkerfi geta hjálpað til við að fanga og endurnýta sumar af þessum ákvörðunum í framtíðarforritum.
Forritarinn ætti samt sem áður að bera ábyrgð á lokavalinu. Rúmfræði getur verið svipuð milli tveggja hluta en vikmörk, vinnustaða, stífleiki vélarinnar eða hegðun efnisins gera sama vinnsluaðferð óviðeigandi.
Hvernig hámarkar gervigreind CNC vinnslu?
Gervigreind hámarkar CNC-vinnslu með því að bæta verkfæraleiðir, fóðrun, hraða, stöðugleika skurðálags, eftirlit með verkfæraslit og ákvarðanir um ferli með því að nota CAD-upplýsingar, sögulegar niðurstöður og rauntíma vélargögn. Markmiðið er lægri heildarkostnaður við vinnslu, ekki bara hámarks skurðhraði.
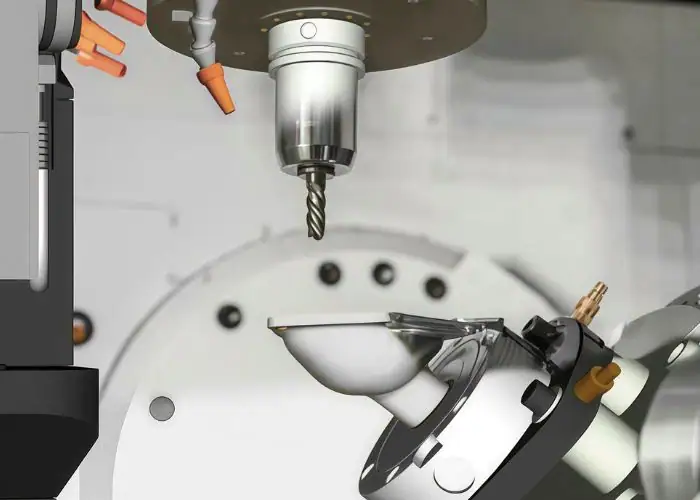
Árangursrík hagræðing verður að vega og meta hringrásartíma, endingartíma verkfæra, yfirborðsgæði, stöðugleika ferlisins, afkastagetu vélarinnar og úrgangsáhættu.
Þetta er sérstaklega mikilvægt vegna þess að það að bæta einn einstakan mælikvarða getur stundum gert allt framleiðsluferlið verra.
Hagræðing verkfæraslóða
Bestun verkfæraslóða með gervigreind miðar að því að draga úr óþarfa hreyfingu véla og finna aðferðir sem passa betur við rúmfræði, efni, verkfæri og ferlistakmarkanir.
Þetta getur falið í sér að draga úr loftskurði, bæta grófvinnsluröð, velja skilvirkari vinnsluaðferðir, draga úr óþarfa verkfæraskiptum eða skapa betri skipan á aðgerðum.
Sjálfvirk verkfæraslóðagerð getur einnig dregið úr magni endurtekinnar CAM-vinnu sem þarf áður en hagræðing hefst.
Hins vegar er stærðfræðilega styttri verkfæraleið ekki sjálfkrafa betri. Hún getur samt valdið lélegri flísafrásogi, óstöðugri verkfæratengingu, truflunum á handhafa, of miklu yfirhengi eða erfiðri skoðunarröðun.
Því er verkfræðileg endurskoðun mikilvæg jafnvel þegar upphaflega verkfæraslóðin er búin til sjálfkrafa.
Aðlögunarhæfar straumar og hraðar
Aðlögunarhæfar breytingar á fóðrun og hraða leyfa skurðarskilyrði samkvæmt raunverulegri eða spáðri verkfæravirkni frekar en að nota eitt íhaldssamt gildi alls staðar.
Þegar skurðarvirkni eykst í horni er hægt að minnka fóðrunina til að viðhalda stöðugri álagi. Þegar verkfærið fer í léttari skurð getur fóðrunin aukist en samt verið innan viðurkenndra marka.
Þetta getur hjálpað framleiðendum að nýta meira af tiltækum skurðarmöguleikum án þess að beita árásargjarnum breytum blint á alla hluta leiðarinnar.
Aðlögunarkerfi ættu samt sem áður að virða getu vélarinnar, skurðarmörk, stífleika vinnuhluta, spindelafl, efnishegðun og sannaða ferlaglugga.
Gervigreind ætti að fínstilla grundvallaratriði sem tryggja traust vinnsluferli frekar en að bæta upp fyrir lélega uppsetningu.
Eftirlit með snúningi og sliti á verkfærum
Gervigreind getur greint titring og slit á verkfærum með því að greina breytingar á titringi, álagi á spindil, straumi mótors, hljóðmerkjum eða upplýsingum um sögulega endingartíma verkfæra.
Hefðbundin verkfærastjórnun skiptir oft út skurðarvélum eftir fyrirfram ákveðinn fjölda hringrása. Ástandseftirlit getur bætt við upplýsingum um hvernig verkfærið raunverulega stendur sig.
Þetta er sérstaklega mikilvægt við eftirlitslausa vinnslu. Ef skurður brotnar á meðan langur hringrás stendur og vélin heldur áfram að keyra síðari aðgerðir, getur bilun í einu verkfæri haft áhrif á vinnustykkið og hugsanlega fleiri verkfæri.
Snemmbúin uppgötvun getur leitt til skoðunar, endurskoðunar á breytum, verkfæraskipta eða stýrðrar stöðvunar vélarinnar áður en bilunin verður dýrari.
Hringrásartími og hagræðing á endingartíma verkfæra
Gervigreind skapar meira vinnslugildi þegar hringrásartími og endingartími verkfæra eru fínstilltir saman.
Mjög árásargjörn skurðaraðferð getur stytt hringrásartíma en valdið ótímabærum bilunum í verkfærum. Of íhaldssöm aðferð getur lengt líftíma verkfæra og sóað dýrmætri spindilsgetu.
Gagnlegri mælikvarði er heildarkostnaður á hvern íhlut sem uppfyllir skilyrðin.
Birtar rannsóknir á bestun vélrænnar vinnslu sem byggir á gervigreind/eðlisfræði hafa greint frá verulegum framförum í hringrásartíma. Eitt SenseNC flug- og geimferðaforrit greindi frá um 20% styttingu á hringrásartíma, þó að niðurstöðurnar séu mjög háðar upprunalegu ferlinu, vélinni, efninu og verkfærunum.
Bestun gervigreindar skilar almennt meira efnahagslegu gildi þegar ferlið endurtekur sig því jafnvel lítil framför verður mikilvæg þegar hún margfölduð er yfir hundruð eða þúsundir lotna.
Hvernig er gervigreind notuð til gæðaeftirlits með CNC?
Gervigreind er notuð til gæðaeftirlits með CNC til að greina myndir, mælingar á CMM, ferlismerki og söguleg gæðagögn svo framleiðendur geti greint óeðlilegar aðstæður fyrr, borið kennsl á víddarþróun og einbeitt skoðun að eiginleikum sem eru með meiri áhættu.
Gervigreind útilokar ekki þörfina fyrir kvarðaðan mælibúnað. Tölvusjón, mælitæki, mælar og CMM kerfi leysa ýmis vandamál í gæðaeftirliti.
Sterkasta notkunin er oft að sameina áreiðanlegar mælingar og snjalla greiningu.
Tölvusjónskoðun
Tölvusjón notar myndavélar og þjálfaða reiknirit til að bera kennsl á sýnilega galla, vantar eiginleika, ranga stefnu, frávik á yfirborði eða önnur sjónræn vandamál.
Fyrir endurtekna framleiðslu getur sjálfvirk sjónræn skoðun metið íhluti með samræmdri rökfræði alla vaktina.
Þetta gerir það gagnlegt fyrir skoðanir sem eru sjónrænt endurteknar en tímafrekar fyrir rekstraraðila.
Myndgreining er þó ekki það sama og víddarmæling. Tölvusjónkerfi getur greint sýnilegan galla en ætti ekki sjálfkrafa að skipta út kvörðuðum CMM eða mæli þegar teikningin tilgreinir þröng rúmfræðileg vikmörk.
Rétt skoðunartækni ætti alltaf að passa við gæðakröfur.
CMM og víddargreining með aðstoð gervigreindar
Víddargreining með gervigreind notar skoðunarsögu til að bera kennsl á mynstur sem geta bent til aukinnar áhættu í ferlum.
Til dæmis gæti borun verið innan vikmörkanna á meðan mældur þvermál hans færist smám saman nær efri forskriftarmörkum. Hefðbundin skoðun með stöðluðum/fallandi prófum samþykkir enn hlutinn, en þróunargreining getur greint að ferlið er að verða minna miðlægt.
Verkstæðið getur þá skoðað skurðarvélina, athugað slit á verkfærum, farið yfir hitastig eða stillt stýrða frávik áður en ósamræmi í hlutum byrja að birtast.
Þetta færir gæðaeftirlit frá því að aðeins greina gallaða hluti yfir í að spá fyrir um hvenær stöðugt ferli gæti farið að reka á braut.
Gæðaeftirlit með lokuðum lykkjum
Lokað gæðaeftirlit tengir áreiðanlegar niðurstöður skoðunar við ákvarðanir í framleiðslu.
Einfölduð vinnuflæði er:
Vélaeiginleiki → Mæla eiginleika → Bera saman við markmið → Reikna leiðréttingu → Staðfesta mörk → Stilla frávik
Þessi aðferð getur dregið úr töfinni milli víddarbreytinga og leiðréttingaraðgerða við endurtekna framleiðslu.
Sjálfvirk leiðrétting þarfnast strangra öryggisráðstafana. Ef mæling er röng ætti kerfið ekki að geta framkallað ótakmarkaða leiðréttingu.
Staðfestar mælingar, bótamörk, rekjanleiki og reglur um samþykki manna eru því mikilvægir þættir í lokuðum framleiðsluferli.
Hvernig styður gervigreind við fyrirbyggjandi viðhald á CNC vélum?
Gervigreind styður við spár um viðhald á CNC vélum með því að greina ástandsgögn vélarinnar til að finna mynstur sem geta komið fram áður en vandamál koma upp í spindlum, legum, verkfærum, kælivökva, smurningu eða öðrum búnaði. Þetta hjálpar viðhaldsteymum að bera kennsl á versnun fyrr og draga úr óvæntum niðurtíma.
Fyrirbyggjandi viðhald útilokar ekki venjulegt fyrirbyggjandi viðhald. Það bætir við upplýsingum um ástand svo hægt sé að skipuleggja viðhald á skynsamlegri hátt.
Þetta er sérstaklega mikilvægt á dýrum vélum þar sem ein óvænt bilun getur truflað mörg verkefni viðskiptavina.
Eftirlit með ástandi snældu og véla
Ástandsvöktun véla notar titring, hitastig, straum, keyrslusögu, hegðun kælivökva, viðvaranir og önnur merki til að greina breytingar á afköstum búnaðar.
Til dæmis þýðir smám saman breyting á titringi spindilsins ekki sjálfkrafa að bilun í legunni sé yfirvofandi, en hún getur bent til þess að frekari skoðun sé nauðsynleg.
Kosturinn er snemmbúin sýnileiki. Viðhaldsteymi geta kannað breytingar á meðan vélin er enn í gangi frekar en að bíða þangað til íhlutur bilar alveg.
Þetta gerir kleift að skipuleggja viðgerðir í kringum framleiðsluáætlanir og getur gefið lengri tíma til að fá varahluti.
Spá um bilun í verkfærum
Gervigreind getur stutt við spár um bilun í skurðarverkfærum með því að tengja ferlismerki við þekkt slit- eða brotmynstur.
Verkstæði getur sameinað föst endingartíma verkfæra við ástandsupplýsingar frekar en að reiða sig eingöngu á eina aðferð.
Ef álag og titringur byrja að líkjast fyrri hegðun verkfæris við lok líftíma þess, getur kerfið mælt með skoðun eða skiptum um verkfæri.
Þetta verður sérstaklega gagnlegt við langar framleiðslulotur og þegar framleiðslutími er slökktur, þar sem rekstraraðili er hugsanlega ekki tiltækur til að heyra óvenjulegt skurðhljóð eða skoða skurðarvélina sjónrænt.
Að draga úr ófyrirséðum niðurtíma
Fyrirbyggjandi viðhald dregur úr niðurtíma þegar vandamál eru greind nógu snemma til að framleiðandi geti skipulagt þjónustu.
Það er yfirleitt auðveldara að stjórna fyrirhuguðu viðhaldstímabili en óvæntri vélabilun meðan á áríðandi framleiðsluverkefni stendur.
Arðsemi fjárfestingar (ROI) er því sterklega tengd nýtingu véla og fjárhagslegum áhrifum niðurtíma.
Eftirlit með þungt hlaðinni 5-ása vinnslumiðstöð skapar almennt meira mögulegt gildi en að nota sama spákerfi á vél sem er aðeins í gangi öðru hvoru.
Hverjir eru kostir gervigreindar CNC vinnslu?
Helstu kostir gervigreindar CNC-vinnslu eru hraðari forritun, betri hagræðing vélarinnar, bætt nýting véla, fyrirsjáanlegri endingartími verkfæra, fyrri gæðagreining, minni ófyrirséður niðurtími og meiri geta til að sjálfvirknivæða endurteknar framleiðsluákvarðanir.
Raunverulegt gildi fer eftir því hvaða flöskuháls í framleiðslu gervigreindin leysir og hversu oft sú úrbætur endurtaka sig.
| Hagur | Hvernig gervigreind skapar verðmæti |
| Forritunartími | Sjálfvirknivæðir endurteknar CAM ákvarðanir |
| Hringrásartími | Bætir verkfæraleiðir og skurðarbreytur |
| Verkfæralíf | Fylgist með sliti og skurðstöðugleika |
| Gæði | Greinir þróun og óeðlilegar aðstæður fyrr |
| Rusl | Hjálpar til við að grípa inn í áður en endurteknar gallar koma upp |
| Niður í miðbæ | Styður við fyrirbyggjandi viðhald véla |
| Vélarnýting | Minnkar töf og styður eftirlitslausa framleiðslu |
| Þekkingar varðveisla | Endurnýtir vel heppnaðar forritunarákvarðanir |
Því ætti að meta gervigreind með mælanlegum framleiðslu-KPI frekar en fjölda gervigreindareiginleika sem fylgja hugbúnaðarpakka.
Að spara nokkrar mínútur á einum íhlut getur haft lítil fjárhagsleg áhrif. Að spara sama tíma á 20,000 hlutum getur skapað verulega aukna afkastagetu snúnings.
Á sama hátt verður snemmbúin greining mikilvægari eftir því sem efniskostnaður og uppsafnaður vinnslutími eykst.
Þar sem gervigreindar-CNC vinnsla skilar hæstu arðsemi fjárfestingar
Gervigreindar-CNC vinnsla skilar venjulega meiri arðsemi fjárfestingar þegar hægt er að endurtaka úrbætur oft eða þegar forritunarvillur, niðurtími eða úrgangur eru dýr.
| Framleiðslusviðsmynd | Af hverju gervigreind getur skapað hærri arðsemi fjárfestingar |
| Endurteknar hlutafjölskyldur | Hægt er að endurnýta úrbætur í mörgum störfum |
| Mikil CAM vinnuálag | Sjálfvirk forritun dregur úr verkfræðitíma |
| Flóknir 3D eða 5-ása hlutar | Ákvarðanir um verkfæraslóð hafa meiri efnahagsleg áhrif |
| Dýr efni | Snemmbúin uppgötvun verndar verðmæt verkstykki |
| Mikil vélnýting | Lítill hagnaður í hringrásartíma safnast hratt upp |
| Endurtekin vandamál með tól | Ástandseftirlit dregur úr hættu á brotum |
| Lights-Slökkt framleiðsla | Eftirlit dregur úr hættu á eftirlitslausri vinnslu |
| Flöskuhálsar í skoðun | Gervigreind getur einbeitt sér að eiginleikum sem eru mjög áhættusamir |
Stórframleiðsla er augljós kostur því hver umbót endurtekur sig oft. Hins vegar geta smáframleiðsla og frumgerðarframleiðendur með CNC-vél einnig notið góðs af gervigreindar-CNC-forritun.
Jafnvel þegar fullunnin íhlutir eru einstakir, endurtaka svipaðar holur, vasar, útlínur, vinnsluaðferðir, verkfæraákvarðanir og CAM verkefni sig á óskyldum hlutum viðskiptavina.
Fyrir þessa framleiðendur gæti framleiðni í forritun skapað meira virði en vélanámslíkön sem einbeita sér að stórum upptökum af eins hlutum.
Hvernig geta framleiðendur innleitt gervigreindar-CNC vinnslu?
Framleiðendur ættu að innleiða gervigreindar-CNC-vinnslu með því að byrja á einu mælanlegu framleiðsluvandamáli, koma á áreiðanlegum gögnum, velja tækni sem tekur á því vandamáli, staðfesta niðurstöðurnar og aðeins aðlaga framleiðsluna eftir að upphafleg notkun sýnir fram á endurtekið gildi.
Markmiðið ætti ekki að vera „að setja upp gervigreind“. Markmiðið ætti að vera að leysa framleiðsluþvingun.
Þessi stigvaxandi aðferð gerir það einnig auðveldara að meta bæði tæknilegan árangur og arðsemi fjárfestingar.
Byrjaðu með mælanlegu CNC vandamáli
Fyrsta skrefið í framkvæmd er að skilgreina vandamálið.
Framleiðandi gæti haft of langan CAM forritunartíma, endurtekin verkfærabrot, niðrandi áhrif, mikið skrap, óvæntan niðurtíma á spindli, hæga skoðun eða ósamræma forritun milli starfsmanna.
Mæla ætti núverandi ástand áður en gervigreind er innleidd.
Ef CAM forritun tekur nú 8 klukkustundir á verk, getur verkstæðið borið saman niðurstöðurnar eftir að hafa tekið upp gervigreindar-CNC forritun. Ef vél tapar nú 40 klukkustundum á ári vegna ófyrirséðs niðurtíma, er hægt að meta forspárviðhald út frá þeirri grunnlínu.
Án grunnupplýsinga verður erfitt að sýna fram á framfarir.
Tengdu CAM, CNC, skynjara og skoðunargögn
Gervigreind verður gagnlegri þegar hægt er að tengja saman nauðsynlegar framleiðsluupplýsingar.
Eftir því hvaða forrit er um að ræða getur vinnuflæðið litið svona út:
CAD → CAM → CNC → Vélagögn → Skoðun → Framleiðsluskrár
Sjálfvirk forritun gæti þurft CAD rúmfræði, CAM hugbúnað, verkfærasöfn og upplýsingar um efni.
Fyrirbyggjandi viðhald krefst gagna um ástand véla. Gæði í lokuðum hringrásum krefjast áreiðanlegra skoðunarupplýsinga.
Framleiðendur þurfa ekki að safna öllum mögulegum merkjum einfaldlega vegna þess að geymsla er ódýr. Minni magn af vel uppbyggðum, rétt merktum upplýsingum getur verið gagnlegra en mikið magn af óáreiðanlegum gögnum.
Er hægt að uppfæra núverandi CNC vélar með gervigreind?
Núverandi CNC vélar geta oft fengið tiltekna gervigreindargetu í gegnum CAM hugbúnað, ytri skynjara, jaðartölvur, vélaeftirlitskerfi eða gagnaviðmót.
Það er yfirleitt auðveldara að bæta við hugbúnaðartengdri gervigreind þar sem ekki þarf að breyta stýringu vélarinnar sjálfrar. Hugbúnaður fyrir gervigreindar-CAM og CAM aðstoð geta bætt forritun áður en NC forritið nær vélinni.
Rauntímaeftirlit og aðlögunarstýring getur verið erfiðari í eldri búnaði þar sem sumir stýringar veita takmarkaðan aðgang að innri gögnum vélarinnar.
Ytri skynjarar geta leyst hluta af þessari takmörkun fyrir eftirlitsforrit.
Hins vegar ætti ekki að nota gervigreind í stað vélræns ástands. Ef spindill, kúluskrúfa, leiðarbraut, stjórnandi eða vélbygging getur ekki lengur stutt við nauðsynlega nákvæmni, getur viðgerð eða skipti á vélum veitt meira gildi en að bæta við snjöllum greiningum.
Staðfesta gervigreind áður en hún er stigstærð
Forrit og ráðleggingar sem eru búin til með gervigreind ættu að vera staðfestar áður en þeim er treyst í allri versluninni.
CAM forrit ættu enn að vera endurskoðuð og hermd. Aðlögunarhæf vinnsla ætti að nota skýrt skilgreindar breytumörk. Viðvaranir um forspárviðhald ættu fyrst að vera bornar saman við líkamlegar skoðanir og gæðakerfi gervigreindar ættu að vera borin saman við viðurkenndar mæliaðferðir.
Framleiðendur ættu síðan að mæla valda lykilárangursvísitölu (KPI)
Gagnlegar vísbendingar eru meðal annars forritunarstundir, hringrásartími, verkfæranotkun, skrap, tiltækileiki véla, íhlutunarhlutfall eða niðurstöður skoðunar.
Aðeins eftir að upphafleg notkun skilar endurteknum framförum ætti að útvíkka hana til fleiri véla eða framleiðsluferla.
Hverjar eru áskoranirnar við gervigreindar-CNC vinnslu?
Helstu áskoranir við gervigreindar-CNC-vinnslu eru ófullkomin gögn, ónákvæmar ráðleggingar, samþætting við eldri vélar, kostnaður við innleiðingu, netöryggi, breytileiki í ferlum og áframhaldandi þörf fyrir reynslumikla verkfræðilega staðfestingu.
Gervigreind getur bætt framleiðsluákvarðanir, en hún fjarlægir ekki þá efnislegu óvissu sem fylgir því að skera efni.
Því mikilvægari sem íhluturinn er, því mikilvægari verður staðfestingin.
Gögnagæði og nákvæmni gervigreindar
Nákvæmni gervigreindar fer eftir því hvort hugbúnaðurinn fær nægar réttar framleiðsluupplýsingar til að skilja ferlið.
Í 3D CAD líkani getur verið skilgreint rúmfræði en sleppt mikilvægum framleiðsluupplýsingum eins og viðmiðunarmarkmiði, yfirborðskröfum, samsetningartengslum, ferlisferli eða forgangsröðun skoðunar.
Þetta takmarkar fullkomlega sjálfstæða forritun.
Gervigreind getur einnig orðið óáreiðanlegri þegar núverandi verkefni er verulega frábrugðið fyrri gögnum. Reynsla sem aflað er af stífum álíhlutum gæti ekki færst beint yfir á þunnveggja títanhluta með mjög ólíka hita- og skurðhegðun.
Kerfið ætti því að styðja öryggismörk og mannlega endurskoðun í stað þess að gera ráð fyrir að allar ráðleggingar séu jafn áreiðanlegar.
Samþætting og kostnaður við eldri CNC
Eldri CNC vélar geta skapað samþættingaráskoranir þar sem stýringar þeirra geta veitt takmarkaðan aðgang að gögnum eða samskiptamöguleika.
Ytri skynjarar geta bætt við ástandsvöktun, en aðlögunarstýring með lokuðum lykkju gæti þurft nútímalegri stjórnarkitektúr.
Kostnaður við innleiðingu nær einnig lengra en hugbúnaðarleyfi.
Mögulegur kostnaður felur í sér uppfærslur á CAM, skynjara, jaðartæki, eftirvinnslutæki, samþættingu, hreinsun á verkfærasafni, netinnviði, netöryggi, þjálfun og áframhaldandi viðhald.
Framleiðendur ættu því að meta heildarkostnað við innleiðingu frekar en áskriftarverðið eitt og sér.
Netöryggi og gagnavernd
Netöryggi verður sífellt mikilvægara eftir því sem CNC vélar, CAM hugbúnaður, skýjakerfi, gæðagögn og framleiðslunet tengjast saman.
Framleiðendur sem meðhöndla flug- og geimferðir, læknisfræði, varnarmál, vélfærafræði eða einkahluta frá viðskiptavinum geta unnið með mjög viðkvæmar CAD-líkön og ferlaupplýsingar.
Því ætti að meta aðgangsheimildir, netskiptingu, öryggi reikninga, uppfærsluferla, skýgeymslu, eignarhald gagna og kröfur viðskiptavina áður en framleiðslukerfi eru tengd við ytri palla.
Gervigreindarlausn sem styttir framleiðslutíma en skapar óásættanlega áhættu fyrir hugverkaréttindi eða netkerfi er ekki farsæl framleiðslubót.
Mannleg staðfesting og verkfræðileg ábyrgð
Mannleg staðfesting er enn nauðsynleg þar sem CNC-vinnsla er líkamlegt ferli sem inniheldur upplýsingar sem aldrei verða að fullu framsettar stafrænt.
Stífleiki festingar, óvenjulegt efni, flísafrásog, skurðarhlaup, verkfæri sem hangir yfir, hitaeiginleikar, ástand kælivökva, slit á vél og athuganir notanda geta haft áhrif á hvaða aðferð er rétt.
Þetta verður sérstaklega mikilvægt fyrir flug- og geimferðir, læknisfræði, mót, flókna 5-ása íhluti, samsetningar með þröngum vikmörkum og önnur forrit þar sem ein slæm framleiðsluákvörðun getur verið dýr.
Því er hagnýta markmiðið samstarf manna og gervigreindar: að leyfa hugbúnaði að greina endurteknar upplýsingar á meðan reynslumikið fólk ber ábyrgð á áhrifamiklum framleiðsluákvörðunum.
Mun gervigreind koma í stað CNC-vélaframleiðenda og forritara?
Gervigreind mun líklega ekki útrýma CNC-vélaframleiðendum og forriturum, en hún mun gera sjálfvirkan, endurteknari forritun, eftirlit, greiningu og hagræðingu. Hlutverk manna mun í auknum mæli einbeita sér að ferlaáætlun, staðfestingu, vinnustöðvun, bilanaleit, prófunum og eftirliti með sjálfvirkum kerfum.
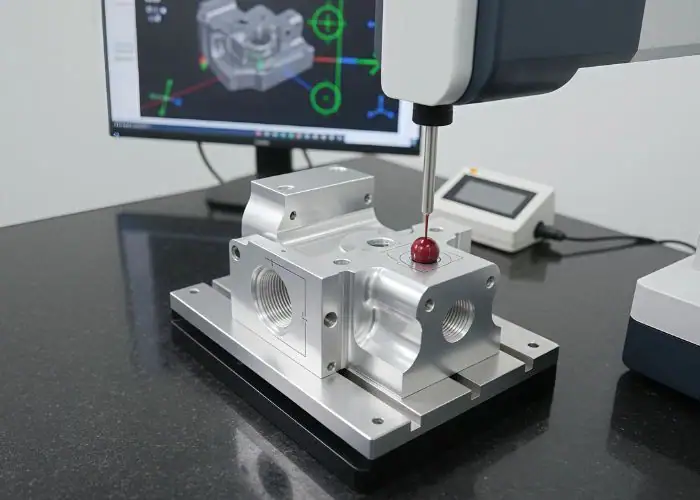
Gervigreind getur verið mjög fær í stafrænum, endurteknum og gagnaríkum verkefnum. Hún er síður fær þegar árangur er háður ófullkomnu framleiðsluumhverfi eða lausn á efnislegum vandamálum.
| CNC verkefni | AI getu | Mannleg ábyrgð |
| Eiginleikaviðurkenning | Hár | Staðfesta framleiðsluáform |
| Upphafleg verkfæraslóð | Hár | Endurskoða stefnu og öryggi |
| Tillögur um breytur | Miðlungshá | Staðfestu raunverulegar skurðaraðstæður |
| Endurtekin CAM vinna | Hár | Stjórna flóknum undantekningum |
| Greining á sliti verkfæra | Miðlungshá | Staðfesta skiptiáætlun |
| Gæðagagnagreining | Hár | Ákvarða leiðréttingaraðgerðir |
| Hönnun vinnuhluta | Limited | Verkfræðifestingar og dagsetningar |
| Úrræðaleit í Chatter | Miðlungs | Greina líkamlega rót orsökina |
| Sönnun fyrsta hluta | Limited | Hafa umsjón með raunverulegri vinnslu |
| Mikilvægar ákvarðanir um umburðarlyndi | Limited | Halda verkfræðilegri ábyrgð |
CNC forritari getur því eytt minni tíma í að búa handvirkt til venjubundnar vasa-, gata- og útlínuaðgerðir og meiri tíma í að staðfesta sjálfkrafa myndaðar aðferðir.
Gildi forritarans færist í átt að framleiðsluþekkingu: innréttingum, erfiðum efnum, þolstýringu, fjölása aðferðum, hermun og bilanaleit.
Vélsmiðir eru einnig nauðsynlegir þar sem vélin framleiðir enn íhlutinn. Lausar flísar, breytingar á kælivökva, skemmdir á skurðarvél, hreyfingar á festingum, breytingar á birgðum og óvænt hegðun vélarinnar krefjast enn raunverulegrar framleiðsluvitundar.
Því er líklegt að sterkari framtíðarsamsetningin verði sérfræðiþekking á CNC ásamt hugbúnaði með gervigreind , frekar en að sérfræðiþekking á CNC keppi við gervigreind.
Hver er framtíð gervigreindar CNC vinnslu?
Framtíð gervigreindar-CNC-vinnslu stefnir í átt að sjálfvirkari forritun, nánari samþættingu milli vinnslu og skoðunar, sífellt spálegri stjórnun búnaðar og áreiðanlegri framleiðslu án eftirlits. Þessir eiginleikar munu smám saman aukast eftir því sem framleiðendur koma sér upp stöðu þar sem sjálfvirkar ákvarðanir eru öruggar og hagkvæmar.
Líkleg framtíð er ekki ein „gervigreindar-CNC-vél“ sem kemur í stað alls framleiðsluteymisins.
Í staðinn mun upplýsingaöflun halda áfram að breiðast út í CAM forritun, vélaeftirlit, gæðaeftirlit, viðhald, áætlanagerð og ferlabestun.
Sjálfvirkari CNC forritun
CNC forritun mun verða sjálfstæðari eftir því sem gervigreind bætir við að þekkja rúmfræði, velja vinnsluaðgerðir, beita þekkingu á verkfærum og búa til heildstæðar upphafsstefnur.
Forritarar byrja í auknum mæli frá ferli sem er búið til með gervigreind frekar en auðu CAM-uppsetningu.
Þetta getur breytt framleiðni verulega, sérstaklega í verkstæðum þar sem afkastageta CNC-véla er meiri en tiltæk forritunargeta.
Hins vegar munu flókin rúmfræði, þröng vikmörk, erfið vinnustaðafesting, aðgengi að 5-ása, sérhæfð efni og óvenjulegar kröfur um yfirborð halda áfram að skapa aðstæður þar sem reynd endurskoðun er nauðsynleg.
Samkeppnisforskotið gæti því færst frá því hver getur hraðast búið til verkfæraslóðir handvirkt yfir í það hver hefur bestu samsetninguna af framleiðslustöðlum, sjálfvirkni, ferlaþekkingu og sannprófun.
Lokað snjallframleiðsla
Lokuð framleiðsla tengir saman vinnslu, vélaeftirlit og skoðun þannig að upplýsingar frá einu skrefi geta haft áhrif á það næsta.
Kerfi gæti fylgst með ástandi verkfæris meðan á skurði stendur, mælt fullunnið verk, borið saman niðurstöðuna við markmiðið og mælt með stýrðri leiðréttingu áður en næsta vinnustykki er unnið.
Stafrænir tvíburar og hermun geta bætt við öðru lagi með því að leyfa framleiðandanum að meta vinnsluhegðun áður en efnislegt efni og spindeltími eru notaðir.
Þessi aðferð hefur sérstaklega gildi fyrir dýra íhluti því að með því að koma í veg fyrir eitt bilun á síðari stigum er hægt að vernda margar klukkustundir af uppsafnaðri vinnslu.
Eftir því sem fleiri framleiðslugögn tengjast saman, munu mörkin milli forritun, vinnslu, gæða og viðhalds minnka.
Gervigreind og ljóslaus CNC vinnsla
Gervigreind getur gert CNC-vinnslu áreiðanlegri með verkfæraeftirliti, frávikagreiningu, fyrirbyggjandi viðhaldi, gæðagreiningu og bættri meðhöndlun frávika.
Hins vegar er árangursrík eftirlitslaus framleiðsla enn háð áreiðanleika efnislegra ferla.
| Krafa | Hvers vegna það skiptir máli |
| Áreiðanleg vinnufesting | Kemur í veg fyrir hreyfingu hluta og uppsetningarvillu |
| Sjálfvirk verkfærastjórnun | Styður við skipti á slitnum eða brotin verkfærum |
| Flís brottflutningur | Kemur í veg fyrir endurskurð og stöðvun vélarinnar |
| Kælivökvastjórnun | Viðheldur stöðugleika skurðar og verkfæra |
| Rannsókn í vinnslu | Staðfestir staðsetningu hluta og mikilvægar víddir |
| Áreiðanleiki vélarinnar | Dregur úr eftirlitslausum stöðvunum |
| Öflug CNC forrit | Minnkar árekstrar- og vinnsluhættu |
| undantekning Meðhöndlun | Skilgreinir hvað gerist þegar aðstæður verða óeðlilegar |
Gervigreind styrkir eftirlits- og ákvarðanatökulagið í kringum þessi kerfi.
Það getur ekki bætt upp fyrir illa klemmda vinnustykki, stíflaða flísarflutningabíla, óhentugt verkfæri, óáreiðanlega sjálfvirkni eða vélrænt óstöðuga CNC vél.
SPURNINGAR
Getur gervigreind framkvæmt CNC vinnslu?
Gervigreind getur framkvæmt eða aðstoðað við mörg verkefni í CNC-vinnslu, þar á meðal eiginleikagreiningu, upphaflega gerð verkfæraslóða, tillögur að skurðarbreytum, eftirlit með verkfæraslit, fyrirbyggjandi viðhald og greiningu gæðagagna. Sum gervigreindar-CAM-kerfi geta sjálfvirknivætt stóran hluta af endurtekinni forritun, en gervigreind kemur ekki sjálfstætt í stað alls framleiðsluferlisins. CNC-vélar, skurðarverkfæri, vinnuhlutar, eftirvinnsluvélar, hermun, sönnunarprófanir og víddarskoðun eru enn nauðsynleg. Gervigreind er áhrifaríkust þegar hún flýtir fyrir forritun og ákvarðanatöku á meðan reyndir verkfræðingar halda stjórn á mikilvægum aðgerðum.
Ætlar gervigreind að taka yfir CNC vélina?
Ólíklegt er að gervigreind taki alveg yfir CNC-framleiðslu þar sem vélræn vinnsla er enn háð vinnuhlutafestingu, efnishegðun, túlkun á vikmörkum, bilanaleit, öryggi og sannprófun á eðlisfræðilegum ferlum. Gervigreind mun líklega sjálfvirknivæða endurteknari CAM-forritun, myndun verkfæraslóða, eftirlit, spár um viðhald og gæðagreiningu. Þetta breytir frekar ábyrgð starfsins en að útrýma henni. CNC-forritarar og vélvirkjar munu í auknum mæli eyða meiri tíma í flóknar uppsetningar, ferlabestun, sjálfvirknieftirlit, sannprófun fyrsta hluta og lausn framleiðsluvandamála sem hugbúnaður getur ekki túlkað að fullu.
Hvaða gervigreind hentar best fyrir vélahönnun?
Það er engin ein besta gervigreind fyrir allar vélahönnunar- eða framleiðsluverkefni. Siemens NX CAM er gagnlegt þar sem samþætt CAD/CAM og snjallar framleiðsluaðgerðir eru nauðsynlegar, en CloudNC CAM Assist einbeitir sér sérstaklega að því að flýta fyrir CNC forritun. SenseNC einbeitir sér að hagræðingu skurðarbreyta og vélrænnar vinnslu. Besti kosturinn fer eftir því hvort aðalkröfurnar eru vélræn hönnun, CAM forritun, hagræðing verkfæraslóða, hermun eða eftirlit með vélum. Samhæfni við núverandi CNC búnað, eftirvinnslu, verkfærasöfn, kröfur um gagnaöryggi og verkflæði verkfræðiúttekta ætti einnig að hafa áhrif á valið.
Hvernig á að nota gervigreind í vélahönnun?
Hægt er að nota gervigreind í vélahönnun til að flýta fyrir rúmfræðigreiningu, endurtekinni hönnunarvinnu, mati á framleiðsluhæfni, eiginleikagreiningu, CAM-skipulagningu og þróun vélrænnar stefnu. Hagnýtt vinnuflæði er CAD-líkan → Verkfræðilegar skorður → Gervigreindaraðstoðað greining → CAM-stefna → Hermun → Verkfræðileg endurskoðun → Frumgerð eða staðfesting fyrsta hluta . Gervigreind getur stytt endurteknar stafrænar verkefni, en álag, efni, vikmörk, viðmót, öryggisþættir, kröfur um yfirborð og lokasamþykki hönnunar krefjast samt verkfræðilegrar dómgreindar. Bestu niðurstöðurnar fást með því að sameina hraða gervigreindar við staðfesta véla- og framleiðsluþekkingu.
Hver eru 3 helstu gervigreindartólin?
Fyrir CNC framleiðslu eru þrjú viðeigandi gervigreindartól: Siemens NX CAM, CloudNC CAM Assist og SenseNC. NX CAM sameinar faglega CAM með snjallri eiginleikagreiningu og forritunaraðstoð. CAM Assist einbeitir sér að því að búa sjálfkrafa til upphafsvinnsluaðferðir og hefur sjálfvirknivæðingu allt að um 80% af CAM forritun í viðeigandi vinnuflæði, samkvæmt skýrslum frá birgjum. SenseNC sameinar vinnslueðlisfræði og gervigreind til að hámarka skurðarbreytur, þar sem eitt birt dæmi úr geimferðaiðnaði greinir frá um 20% styttingu á hringrásartíma. Raunverulegar niðurstöður eru háðar lögun hluta, verkfærum, vélum og núverandi ferlisnýtingu.
Niðurstaða
Gervigreindar-CNC-vinnsla er að breyta nútíma framleiðslu með því að bæta gagnadrifinni forritun, verkfæraslóðabestun, CNC-vélanámi, fyrirbyggjandi viðhaldi, tölvusjón og snjallri gæðagreiningu við rótgróna CNC-tækni. Sterkasta gildi hennar felst í því að leysa mælanleg framleiðsluvandamál og varðveita jafnframt grunnatriði vinnslu: áreiðanlega vinnuhlutafestingu, viðeigandi verkfæri, staðfest forrit, stýrðar skurðarbreytur, nákvæma skoðun og reynslumikla verkfræðilega dómgreind.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir frumgerðir, flókna íhluti og framleiðslu í litlu magni. Við bjóðum upp á CNC fræsingu, CNC beygju, 5-ása CNC vinnslu, nákvæmnisskoðun, yfirborðsfrágang og vinnslu á áli, ryðfríu stáli, títan, kopar, verkfræðiplasti og öðrum efnum fyrir sjálfvirkni, vélfærafræði, flug- og geimferðir, læknisfræði, rafeindatækni og iðnað.
















