
Undirskurðarvinnsla býr til innfelldar, faldar eða afturábakssnúnar einingar sem venjulegur beinskaftsfræsari nær ekki til úr aðalvinnsluáttinni. Helsta áskorunin er yfirleitt ekki að fjarlægja efnið, heldur að veita skurðbrúninni nægan aðgang en halda verkfæraskaftinu og festingunni fjarri umlykjandi rúmfræði.
Þessi handbók útskýrir hvernig undirskurðir eru fræstir, hvaða skurðir henta algengum eiginleikum, hvernig aðgangur að verkfærum hefur áhrif á 3-ása og 5-ása aðferðir og hvaða hönnunarvalkostir bæta nákvæmni og framleiðsluhæfni. Hún fjallar einnig um vikmörk, efni, algeng vandamál í vinnslu, notkun og kostnað.
Hvað er undirskurðarvél?
Undirskurður er eiginleiki sem er staðsettur fyrir aftan, undir eða við hliðina á öðru yfirborði þar sem hefðbundin endafræsari kemst ekki beint að. Hann getur birst sem innri gróp, svalahali, festingareiginleiki, dæld að aftan eða önnur rúmfræði sem er falin fyrir venjulegri verkfæraleið ofan frá.
Undirskurðarvinnsla er því háð tveimur þáttum í einu: lögun skurðbrúnarinnar og leiðinni sem allt verkfærasamstæðan verður að fylgja til að ná til eiginleikans.
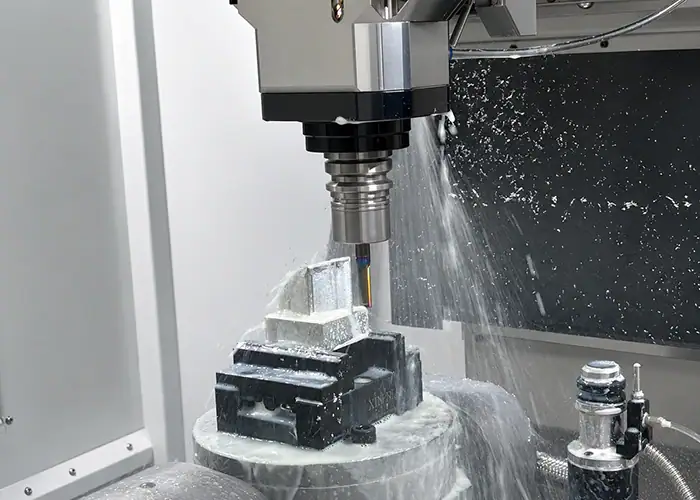
Hvað gerir eiginleika að undirskurði?
Lóðrétta vegg, opna vasa eða í gegnum rauf er venjulega hægt að fræsa beint með venjulegri endfræsara. Innri hliðargróp eða afturkeilulaga yfirborð er öðruvísi vegna þess að annar hluti hlutarins lokar fyrir venjulega skurðarátt.
Skurðhausinn gæti passað inni í eiginleikanum en skaftið eða verkfærahaldarinn ekki. Þess vegna er ekki nóg að athuga þvermál skurðarins eitt og sér. Tiltæk inngönguleið og bil í kringum allt verkfærasamstæðuna ákvarða hvort rúmfræðin sé raunhæf til vinnslu.
Þetta gerir undirskurð að grundvallarvandamáli varðandi aðgengi. Þegar aðgengi hefur verið staðfest, ákvarða lögun skurðarins, stífleiki, vikmörk og yfirborðsáferð hversu erfið aðgerðin verður.
Hvenær er undirskurður nauðsynlegur í starfi?
Undirskurður er gagnlegur þegar rúmfræðin býður upp á skýra vélræna virkni. Algengar ástæður eru meðal annars að halda öðrum íhlut, búa til læsingareiginleika, veita þéttirými, hreinsa tengihluta eða leyfa samsetningu sem myndi ekki virka með beinum vegg.
Til dæmis geta T-laga gróp haldið festingarbúnaði, svalahölur geta veitt stýrða eða læsandi festingu og O-hringagrópar geta skapað stýrð þéttiviðmót. Léttir geta veitt bil nálægt öxlum, þráðum eða tengiflötum.
Hönnunin ætti því að byrja á virkni. Að bæta við földum eiginleika sem veita lítið virknigildi getur leitt til sérhæfðra verkfæra, meiri forritun, viðbótaruppsetninga og erfiðari skoðunar án þess að bæta hlutinn.
Algengar undirskurðaraðgerðir í CNC hlutum
Undirskurður getur verið innri eða ytri, en framleiðsluákvarðanir eru oftar knúnar áfram af lögun eiginleika og aðgengi að skurðarvélinni. T-raufar, svalahálfar, einhliða grópar, bogadregnir dældir, lykilsetur og lágmyndir eru meðal algengustu gerðanna.
Hver lögun setur mismunandi kröfur um skurðarsnið, inngangsbreidd, teygju og stífleika.
T-rauf og undirskurður á lyklasæti
T-rif byrjar venjulega með hefðbundinni beinni rauf. T-rifafræsari fer síðan í gegnum þá opnun og sker lárétt fyrir neðan efri vegginn, sem býr til breiðari falda hluta.
Mikilvæga hönnunarsambandið er á milli inntaksraufarinnar og skurðarskaftsins. Skurðhausinn getur verið breiðari en opnunin, en skaftið verður samt að fara í gegnum raufina með nægilegu bili.
Lyklaskurðartæki nota svipaða meginreglu. Minni háls eða skaft þeirra veitir aðgang en breiðari skurðarhlutinn myndar innri gróp. Þessi verkfæri eru gagnleg til að halda grópum, lyklum og öðrum innfelldum prófílum.
Svalahala og keilulaga undirskurður
Svalahala-einkenni eru með skáhalla hliðarveggi og krefjast fræsara með samsvarandi sniði. Þau eru almennt notuð fyrir renniviðmót, staðsetningareiginleika, haldvirki og vélrænt læstar samskeyti.
Staðlaðir skurðarhornar eru æskilegri því auðveldara er að finna og skipta þeim út. Birtar leiðbeiningar um verkfæri vísa almennt til 45°, 60° og 90° svalahalaskurðara, en óstaðlaðir horn geta þurft sérsniðna verkfæragerð.
Skerinn verður einnig að hafa nægilega skurðarlengd til að ná fullri dýpt án þess að þvinga hálsinn eða haldarann inn í efnið í kring.
Einhliða og bogadregnar undirskurðir
Sveigðar og aftari hlutar nota oft sleikjó eða kúlulaga undirskurðarskurði. Ávöl skurðarhausar þeirra og minnkaðir hálsar gera verkfærinu kleift að ná til brúna og vinnslufleti sem hefðbundin endafræsari nær ekki til.
Þau eru gagnleg fyrir ávöl innri gróp, mótuð yfirborð, afturkeiluð svæði og erfitt að komast að brúnum.
Ókosturinn er stífleiki. Minni háls bætir aðgengi en dregur úr stífleika, þannig að djúp tenging eða löng teygjulengd getur aukið sveigju og titring.
Léttir og O-hringur Groove eiginleikar
Undirskurðir eru oft settir nálægt öxlum, skrúfgangi, legustöðum eða mótunarflötum til að veita bil fyrir annan íhlut eða framleiðsluferli. O-hringrásir veita stýrða rúmfræði fyrir þétti og verða að passa við víddarþarfir þéttikerfisins.
Ekki eru allar grópur undirskurður. Opin gróp sem venjulegt verkfæri nær beint til gæti einfaldlega verið hefðbundin vélræn rauf.
Munurinn skiptir máli vegna þess að raunveruleg undirskurður veldur aðgangstakmörkunum sem hafa áhrif á verkfæri, uppsetningu, skoðun og kostnað.
Hvernig virkar undirskurðarvél?
Það er engin ein föst aðferð fyrir hverja undirskurð. Vinnsluröðin fer eftir staðsetningu eiginleika, innsláttarstefnu, verkfærarými, dýpt, efni og vikmörkum.
Hagnýt stefna er að staðfesta aðgang fyrst, vinna næst hefðbundna rúmfræði og skilja falda eiginleikann eftir fyrir viðeigandi sérfræsi eða fjölása aðgerð.
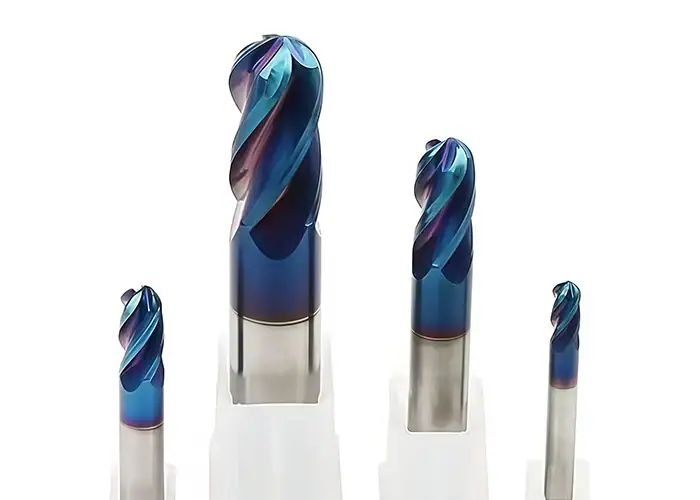
Yfirferð rúmfræði og aðgang að verkfærum
Fyrsta skrefið er að bera kennsl á hvert skurðbrúnin þarf að ná og hvernig hún kemst þangað. Forritarinn þarf að taka tillit til stærðar opnunarinnar, veggja í kring, dýptar eiginleikans, aðkomustefnu og tiltæks bils fyrir handfangið.
Þessi endurskoðun ætti að fara fram áður en nákvæmar skurðarbreytur eru valdar. Eiginleika án efnislegrar innkomuleiðar er ekki hægt að leysa með því að minnka fóðrunarhraða eða velja stífara verkfæri.
Fyrir innri eiginleika gæti verið krafist opins brúnar, raufar eða viðeigandi aðgangsgats. Algjörlega lokað undirskurður getur krafist breytinga á hönnun eða annarrar aðferðar.
Vél Aðgengileg rúmfræði fyrst
Venjulega eru venjulega notaðar fyrst til að fjarlægja aðgengilegt efni og koma á vasa, raufar, holur og innkomuleiðir.
Sérfræsarinn er aðeins settur inn eftir að nægilegt bil er til staðar. T-raufarfræsari getur til dæmis ekki búið til sína eigin þröngu inngöngurás þar sem skurðarhausinn er stærri en skaftið.
Þessi röð heldur efnisfjarlægingu skilvirkri en takmarkar dýr sérverkfæri við þá aðgerð sem raunverulega krefst þeirra.
Klára, afgreiða og skoða undirskurðinn
Með frágangi er undirskurðinum náð lokabreidd, dýpt, horni, radíus og staðsetningu. Þar sem þessir eiginleikar eru oft innfelldir verður stöðugleiki skurðar sérstaklega mikilvægur við lokaferlið.
Afskurður getur einnig verið erfiðari en á óvarinni rúmfræði. Afskurður sem eftir er á innri brún eða í kringum falinn gróp getur truflað samsetningu jafnvel þótt aðalmálin séu rétt.
Því verður að skipuleggja skoðun samhliða vinnsluferlinu. Eiginleiki sem erfitt er fyrir skurðarvél að ná til getur einnig verið erfiður fyrir hefðbundið mælitæki að ná til.
Verkfæri sem notuð eru til undirskurðarvinnslu
Undirskurðarskurðir eru valdir eftir eiginleikum og aðgengi. Skurðhausinn verður að mynda nauðsynlega rúmfræði, en hálsinn, skaftið og haldarinn verða að passa í gegnum tiltækt rými án þess að rekast á.
Þrír algengustu flokkarnir eru T-rifa- eða lykilseðaskeri, svalahalaskeri og undirskornar endafræsar í sleikjóstíl.
T-rifa og lyklaseitaskerar
T-rifaskurðarvélar nota disklaga skurðarhaus sem er festur á minni skaft. Höfuðið býr til breiðara falda svæðið eftir að skaftið hefur farið í gegnum inntaksrifuna.
Mikilvægustu víddir þeirra eru meðal annars þvermál höfuðs, skurðbreidd, þvermál skafts og nothæf sviðslengd. Þessar víddir ættu að vera bornar saman við CAD rúmfræðina áður en hönnunin er gefin út.
Þegar inngangsop er aðeins nógu stór fyrir skurðbreiddina en ekki skaftið, nær skurðarvélin ekki til eiginleikans.
Svalahala skeri
Svalahalafræsar hafa skáhallar skurðbrúnir sem mynda keilulaga hliðarveggi. Þær eru skilvirkar þegar hönnunarhornið passar við fáanlegan fræsara.
Notkun staðlaðrar skurðargeometri dregur almennt úr tíma við uppsöfnun, kostnaði við verkfæri og áhættu á að skipta um verkfæri. Hægt er að framleiða sérsniðna svalahala, en það gerir annars einfalda eiginleika sérhæfðari.
Einnig þarf að huga að aðgengi að verkfærum því skurðarhlutinn verður að ná tilskildu dýpt án þess að trufla handhafa.
Sleikjó- og undirskornar endafræsar
Sleikjóskerar eru með kúlulaga eða nærri kúlulaga höfuð fest við minnkaðan háls. Þessi lögun gefur þeim betri aðgang að bognum fleti og á bak við staðbundnar hindranir.
Þau eru sérstaklega gagnleg þegar skurðarvélin þarf að nálgast eiginleikann úr nokkrum sjónarhornum eða blanda saman sveigðum undirskurði.
Sveigjanleiki þeirra er einnig takmörkun þeirra. Þunnir hálsar og langar teygjur draga úr stífleika, sem gerir léttar og stöðugar skurðaraðstæður mikilvægari þegar yfirborðsáferð eða víddarsamræmi er mikilvægt.
Aðgangur að verkfærum ákvarðar hvort undirskurður sé vélrænn
Aðgangur að verkfærum er aðalhönnunartakmarkanir í undirskurðarvinnslu. CAD líkan getur innihaldið rúmfræðilega gild yfirborð sem engin hagnýt skurðarvél getur náð til án þess að rekast á annan hluta íhlutsins.
Því ætti að meta hönnunina út frá allri hreyfingu skurðarins, ekki bara lokalögun eiginleikans.
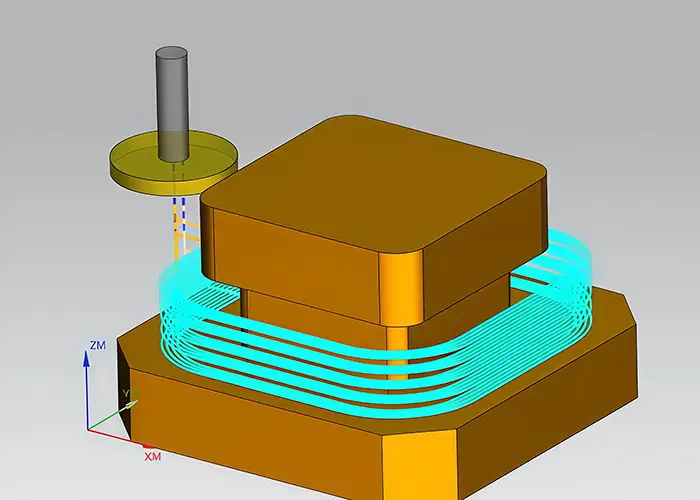
Aðgangsleið og skaftfjarlægð
Aðgangsopið verður að gera verkfæraskaftinu kleift að ná skurðstöðu án þess að nudda við aðliggjandi fleti.
Gagnleg hönnunarregla er einföld: hannið aðgangsleiðina áður en lokið er við falda prófílinn. Fyrir T-raufar verður raufin að rúma skaftið jafnvel þótt skurðarhausinn sé stærri.
Að veita hæfilegt bil gerir forritun einnig öruggari og dregur úr líkum á að minniháttar verkfæri eða uppsetningarbreytingar valdi snertingu við hlutinn.
Tólalengd og undirskurðardýpt
Skeri sem er nógu langur er ekki sjálfkrafa nógu stífur.
Þegar verkfærið nær lengra, virka skurðkraftarnir lengra frá handhafanum. Verkfærið verður næmara fyrir beygju og titringi, sem getur skilið eftir sig merki á hlutnum eða valdið víddarbreytingum.
Djúpar undirskurðir ættu því að vera réttlætanlegar með tilliti til virkni. Að draga úr óþarfa dýpt getur gert kleift að nota styttra og stífara verkfæri og bætir oft bæði áreiðanleika og frágang vinnslunnar.
Truflun á handhafa og vinnustykki
Aðgengi að verkfærum ætti að vera skoðað með festingunni og, þar sem við á, með nefi snúningsássins. Skurðarhaus og skaft gætu farið yfir skurðinn á meðan stærri festingin rekst á nærliggjandi vegg.
Þetta er sérstaklega mikilvægt í djúpum vasum og innri mannvirkjum þar sem nærliggjandi yfirborð þrengja aðkomusvæðið.
CAM hermun getur greint marga mögulega árekstra, en hún getur ekki gert líkamlega óaðgengilega rúmfræði framleiðsluhæfa. CAD hönnunin þarf samt sem áður nægilegt bil.
3-ása vs 5-ása undirskurðarvélavinnsla
Undirskurður krefst ekki sjálfkrafa 5-ása vinnslu. Hægt er að framleiða marga einfalda eiginleika á skilvirkan hátt á 3-ása fræsivél með viðeigandi skurðarvélum og aðgangi.
Fimmása vinnsla verður verðmæt þegar breyta þarf sjálfri stefnu verkfærisins til að ná réttri rúmfræði eða til að forðast óhóflega lengd verkfæris.
Þegar 3-ása CNC er nóg
Þriggja ása vinnsla virkar vel fyrir eiginleika með skýra beina innkomuleið, svo sem aðgengilegar T-raufar, hliðargróp, ásfrádrátt og undirskurð á opnum brúnum.
Sérhæfður fræsari getur farið inn um rauf eða frá hliðinni, fært sig inn í innfellda svæðið og fræst lokaprófílinn. Eiginleikar á mismunandi yfirborðum geta krafist þess að vinnustykkið verði fært.
Fyrir einfalda rúmfræði getur þessi aðferð verið hagkvæmari en að kynna flóknari vél eingöngu vegna þess að hlutinn inniheldur undirskurð.
Þegar 5-ása CNC er skynsamlegra
Fimmása vinnsla gerir verkfærinu eða vinnustykkinu kleift að breyta stefnu sinni, sem bætir aðgang að földum fleti, skáhallum eiginleikum og bogadregnum rúmfræði.
Það getur einnig gert styttri skurðarvél kleift að nálgast eiginleikann úr betri átt. Styttri verkfæri eru almennt stífari, sem getur bætt stöðugleika vinnslunnar og dregið úr þörfinni fyrir endurteknar uppsetningar.
Flókin geimferðahús, lækningahlutir og hlutar með undirskurði í nokkrar áttir eru dæmigerðar aðstæður þar sem þessi sveigjanleiki nýtist vel.
Þegar rafskauts- og rafeindatækni eða hönnunarbreyting er betri
Sumar rúmfræðir eru óhentugar fyrir fræsingu, jafnvel með viðbótaröxum. Algjörlega lokuð svæði, mjög skarpar innri smáatriði eða óaðgengileg einkenni í hörðum leiðandi efnum gætu hentað betur fyrir rafúthleðsluvinnslu.
Hönnunarbreyting getur verið enn áhrifaríkari. Að skipta einum mjög þröngum íhlut í tvo einfaldari vélræna bita gæti fjarlægt undirskurðinn alveg.
Rétt ákvörðun ætti að bera saman virkni, vikmörk, framleiðslumagn, samsetningarkröfur og heildarframleiðslukostnað frekar en að gera ráð fyrir að allir eiginleikar verði að vera nákvæmlega eins og líkanið hefur verið gefið upp.
Hönnunarreglur fyrir betri undirskurðarvinnslu
Góð undirskurðarhönnun dregur úr þörf á sérstökum verkfærum, langdrægri skurði, endurteknum uppsetningum og erfiðum skoðunum. Bestu úrbæturnar koma venjulega frá því að gera rúmfræðina samhæfa núverandi framleiðslutólum.
Því ætti að hafa aðgang að verkfærum í huga við CAD-hönnun, ekki eftir að hlutinn hefur þegar verið gefinn út til framleiðslu.
Hannaðu aðgangsleiðina fyrir undirskurðinn
Sérhver falinn eiginleiki þarf raunhæfa leið fyrir skerann.
Innri undirskurður gæti þurft opinn enda, rauf, aðgangsgat eða nægilegt hliðarrými fyrir skurðarhausinn og skaftið. Ef engin leið er til staðar gæti hönnunin þurft aðra aðferð eða aðferð með klofnum hlutum.
Aðgangur ætti einnig að styðja við verkfæraúttekt og flísafjarlægingu, ekki aðeins verkfærainntöku.
Haltu dýpt innan seilingar hagnýts tóls
Dýpri eiginleikar krefjast meiri teygjumöguleika verkfæra, sem venjulega dregur úr stífleika og eykur líkur á nötri.
Eiginleika gæti í orði kveðnu verið aðgengilegur með sérsniðnum fræsi með löngum hálsi en samt verið erfitt að vinna hann með samræmdri vinnslu. Staðlaðar verkfæraleiðbeiningar sýna einnig að hver fræsistíll hefur líkamleg takmörk á umfangi.
Að minnka dýpt þar sem virkni leyfir getur stytt hringrásartíma og bætt víddarstöðugleika án þess að breyta tilgangi eiginleikans.
Notið staðlaða skurðarrúmfræði þar sem það er mögulegt
Staðlaðar T-raufarbreiddir, algeng svalahöfuðhorn, hagnýt hornradíusar og auðfáanlegar skurðarstærðir gera ferlið auðveldara að skipuleggja.
Sérsniðnar prófílar eru stundum nauðsynlegar, en þær auka verkfærakostnað og geta aukið afhendingartíma. Staðlað verkfæri auðvelda einnig skipti við endurtekna framleiðslu.
Að staðla svipaðar undirskurði innan sama hluta getur einnig dregið úr verkfæraskiptum.
Forðastu óþarfa hvassa innri horn
Fræsingartæki hafa líkamlega skurðarradíusa, þannig að fullkomlega skarpt innra horn er venjulega ekki framleitt beint af snúningsskurði.
Að krefjast horns með núll radíus getur kynnt til sögunnar viðbótar vinnsluaðferð, þar á meðal EDM í sumum tilfellum.
Að leyfa virkniradíus sem passar við hagnýt verkfæri gerir eiginleikann auðveldari í vinnslu og bætir oft einnig staðbundna spennuhegðun.
Þolmörk og nákvæmni í undirskurðarvinnslu
Undirskurðarvikmörk verða að taka mið af því hvernig náð er til eiginleikans. Þunnir hálsar, langir yfirhangar, falin yfirborð og margar uppsetningar geta gert þessa eiginleika minna fyrirgefandi en opnir vasar.
Því ætti að tengja mikilvægar víddir við virknikröfur frekar en að úthluta sömu þröngu vikmörkum fyrir alla undirskurðinn.
Hvaða víddir skipta mestu máli?
Eftir hönnun geta mikilvægar víddir verið breidd grópar, dýpt undirskurðar, svalahalahorn, hornradíus og staðsetning miðað við viðmiðunarpunkt eða tengieiginleika.
Haldgróp getur verið mjög háð breidd og staðsetningu, en svalahalaviðmót getur verið næmara fyrir horni og mótunarlögun.
Teikningin ætti að tilgreina hvaða víddir stjórna passun, þéttingu, samsetningu eða hreyfingu svo að hægt sé að beina framleiðslunni þangað sem það skiptir máli.
Verkfærasveigja og spjall
Undirskorin verkfæri setja oft skurðbrúnina lengra frá aðalstuðningi handhafans. Þetta eykur næmi fyrir sveigju og titringi.
Sveigja getur breytt virkri skurðarstöðu og breytt dýpt eða breidd eiginleika. Hristing getur valdið sýnilegum merkjum, óstöðugum víddum og lélegri yfirborðsáferð.
Styttra verkfæri, minna yfirhang, stöðug vinnustaða, hentugur verkfæraleið og stýrð skurðarskilyrði gefa almennt betri niðurstöður en að reyna að bæta upp fyrir veika uppsetningu með skoðun einni saman.
Skoðun á falda eiginleika
Aðgangur að skoðun getur verið jafn erfiður og aðgangur að vélrænum búnaði.
Ytri mál geta verið auðvelt að athuga með hefðbundnum mælitækjum, en innri gróp eða bakhlið getur þurft sérstakan mælikvarða, hnitmælingaraðferð, sjónræna aðferð eða óbeina virkniprófun.
Hönnuðir ættu því að íhuga hvernig mælt verður mikilvæg undirskurð áður en mjög þröng vikmörk eru úthlutað á yfirborð sem erfitt er að komast að.
Hvernig efni hefur áhrif á undirskurðarvinnslu
Hægt er að vinna undirskurði í áli, stáli, ryðfríu stáli, títan, koparblöndum og verkfræðiplasti, en hegðun efnisins breytir skurðkrafti, hita, sliti verkfæris, myndun skurðar og stöðugleika eiginleika. Hörku, teygjanleiki og hitaeiginleikar eru sérstaklega mikilvægir þegar verkfærið er þegar takmarkað vegna aðgangs eða stífleika.
| Efni | Vélræn hegðun | Helsta áhyggjuefni undirverðs |
| ál | Almennt auðvelt að vélræna | Klippur og stöðugleiki þunnra eiginleika |
| Kolefnis- / álfelgistál | Hærri skurðkraftar | Stífleiki og slit á verkfærum |
| Ryðfrítt stál | Getur unnið hörðum höndum | Hita- og skurðstöðugleiki |
| Titanium | Heldur hita nálægt skurðarsvæðinu | Slit verkfæra og hitastýring |
| Kopar / Messing | Almennt vélrænt | Myndun og frágangur grjóts |
| Verkfræði plastefni | Minni stífleiki | Hiti og aflögun |
Efnisval ætti að vera áfram stýrt af virknikröfum hlutarins. Hægt er að aðlaga vinnsluaðferðina að efninu frekar en að velja óæðri efni einfaldlega vegna þess að undirskurður er til staðar.
Algeng vandamál við undirskurðarvinnslu
Flest bilun í undirskurði stafar af samspili rúmfræði, aðgengis, stífleika skurðarins, verkfæraleiðar og efnis. Lítil breyting á einhverjum þessara þátta getur haft umtalsverð áhrif þar sem skurðarinn vinnur á takmörkuðu svæði.
Algengustu vandamálin eru nötur, léleg frágangur, erfið afgrátun og árekstrarhætta.
Hnífur og verkfærasveigja
Langdrægir eða þunnhálsfræsar eru náttúrulega sveigjanlegri. Skurðkraftar geta ýtt verkfærinu frá forritaðri stöðu eða valdið titringi.
Þetta getur valdið ójöfnu dýpt, sýnilegum nöturmerkjum og breytileika meðfram eiginleikanum.
Að bæta aðgengi svo hægt sé að nota styttra verkfæri er oft árangursríkara en að reyna að leysa allt vandamálið með skurðarbreytum.
Léleg yfirborðsáferð og erfið afgrátun
Flíslosun er ófyrirsjáanlegri innan inndreginna svæða og flísar geta komist í snertingu við þegar vélræna fleti.
Faldar brúnir geta einnig haldið í sér skurðum sem erfitt er að ná til með hefðbundnum afskurðarverkfærum. Þetta verður sérstaklega mikilvægt þar sem hlutinn passar við þéttiefni, rennihluta eða staðsetningarflöt.
Með því að veita aðgang að frágangi og afskurði getur það komið í veg fyrir að tiltölulega rétt eiginleiki valdi vandamálum við samsetningu.
Árekstrar- og aðgangsvillur að verkfærum
Forrituð leið gæti virst rétt þegar aðeins skurðaroddurinn er tekinn með í reikninginn, en samt getur hálsinn, skaftið eða haldarinn rekist á aðliggjandi rúmfræði.
Flóknar undirskurðir njóta því góðs af vandlegri skilgreiningu og hermun á verkfærasamsetningu áður en skorið er.
Samt sem áður er hermun frekar sannprófunartæki en staðgengill fyrir framleiðsluhæfa hönnun. Ómöguleg leið til að komast inn á hana er ómöguleg óháð því hversu nákvæmlega hún er líkanuð.
Umsóknir um undirskurðarvinnslu
Undirskurðarvélavinnsla er notuð þegar þétt umbúðir, vélræn varðveisla, þétting, stýrð tenging eða falin bil krefst rúmfræði sem hefðbundin toppfræsun getur ekki búið til.
Dæmigert notkunarsvið birtast í bílaiðnaði, iðnaðarbúnaði, lækningatækjum, geimferðum, sjálfvirkni og rafeindatækni.
Bílar
Bílaíhlutir geta notað undirskurð í gírkassahlutum, öxlum, festingareiginleikum, þéttigrópum og vélrænum viðmótum.
Þessir eiginleikar geta stutt við togkraftsflutning, íhlutahald, samsetningarrými eða vökvaþéttingu.
Hönnun þeirra verður að taka tillit til lotubundins álags og endurtekningarhæfni framleiðslu sem og vinnsluhæfni.
Iðnaðarbúnaður
Gírkassar, festingar, vökvabúnaður, vélaíhlutir og verkfæri nota oft T-raufar, léttir, lykilsetur og innri gróp.
Margar af þessum eiginleikum hafa bein samsetningar- eða röðunaraðgerðir, sem gerir staðsetningu eiginleikans jafn mikilvæga og lögunin sjálf.
Fyrir stærri iðnaðarhluti getur aðgangur að verkfærum og handföngum verið mikilvægt atriði þar sem nærliggjandi mannvirki geta takmarkað nálgunarhorn.
Medical
Lækningatæki geta þurft samþjappaða innri læsingareiginleika, tengimöguleika fyrir tækjabúnað eða innfellda tengilögun.
Þar sem þessir íhlutir geta haft miklar kröfur um efni, hreinlæti og virkni, ætti að hanna undirskurðinn í kringum þá vöru sem um ræðir frekar en að meðhöndla hann sem almennan læknisfræðilegan eiginleika.
Þegar aðgangur er takmarkaður getur fjölása vinnsla hjálpað til við að draga úr fjölda uppsetninga sem þarf fyrir flóknar vélar.
Aerospace
Hlutir í geimferðaiðnaði sameina oft flókna rúmfræði, léttar mannvirki, erfið efni og stýrð vikmörk.
Undirskurðir geta komið fram í húsum, sviga, festingareiningum og öðrum þröngum vélrænum viðmótum. Fjölása vinnsla getur bætt aðgengi þar sem beinlínuaðferðir eru hindraðar.
Samsetning erfiðra efna og þunnra eða langs verkfæra gerir stífleika sérstaklega mikilvægan.
Sjálfvirkni og rafeindatækni
Sjálfvirknikerfi og rafeindasamsetningar þurfa oft þétt hús, staðsetningareiginleika, festingargróp, tengi og festingarviðmót.
Undirskurður gerir íhlutum kleift að læsa eða staðsetja sig án þess að bæta við sérstökum ytri vélbúnaði í sumum hönnunum.
Hins vegar skapar fækkun hluta aðeins verðmæti þegar samþætti eiginleikinn er enn hagnýtur til vélrænnar vinnslu og skoðunar.
Hvað gerir undirskurðarvinnslu dýrari?
Undirskurður er ekki sjálfkrafa dýr, en takmarkaður aðgangur leiðir oft til viðbótaraðgerða sem hefðbundin rúmfræði krefst ekki. Sérhæfðir skurðarar, verkfæri með langri teygju, auka uppsetningar, hægari vinnsla og flóknari skoðanir geta allt aukið kostnað.
Kostnaðaráhrifin eru frekar háð flækjustigi framleiðslu en efnislegu magni efnisins sem fjarlægt er.
Sérstök verkfæri og viðbótaraðgerðir
Staðlaðar endafræsar eru víða fáanlegar og geta oft fræst nokkra eiginleika í einni uppsetningu. Undirskurður gæti þurft sérstaka T-rauf, svalahala, lykilsetu eða sleikjófræsa.
Óstaðlaðar snið geta þurft sérsniðin verkfæri, sem auka tíma og kostnað við innkaup.
Hvert aukaverkfæri getur einnig bætt við forritun, verkfærabreytingum, uppsetningarstaðfestingu og skoðun.
Djúpir eða erfiðir eiginleikar
Djúpar dældir auka nauðsynlega teygjanleika verkfærisins og geta neyðt til notkunar minni skafta eða lengri hálsa.
Þetta dregur úr stífleika og getur krafist léttari skurðarskilyrða, sem eykur hringrásartímann.
Ef aðgangur verður nægilega flókinn gæti verið réttlætanlegt að nota 5-ása aðferð eða auka vinnuhluta, en hvort tveggja ætti að bera saman við einfaldari hönnun fyrir framleiðslu.
Þröng vikmörk á falinni rúmfræði
Þrengri vikmörk krefjast almennt stöðugri skurðar, viðbótarfrágangs og meiri mælinga.
Þessar kröfur verða dýrari þegar yfirborðið er falið því bæði vinnsla og skoðun eru erfiðari aðgengi.
Að beita þröngum vikmörkum eingöngu á virknivíddir er ein einfaldasta leiðin til að halda undirskurði framleiðsluhæfum án þess að skerða afköst.
Hvernig á að ákveða hvort undirskurður eigi að vera í hönnuninni
Ekki ætti að fjarlægja undirskurð einfaldlega vegna þess að hann er erfiðari í vinnslu. Margar undirskurðir gegna mikilvægum vélrænum hlutverkum sem réttlæta aukna framleiðsluvinnu.
Ákvörðunin ætti að vega og meta virkni á móti aðgengi að verkfærum, lögun skurðarins, stífleika, vikmörkum, skoðun og kostnaði.
Geymið það þegar eiginleikinn hefur skýra virkni
Haldrásir, þéttieiginleikar, samsetningarlásar, bilslækkun og togflutningseiginleikar geta veitt raunverulegt gildi.
Þegar undirskurðurinn útilokar annan íhlut, bætir umbúðir eða gerir kleift að uppfylla nauðsynlegt vélrænt viðmót, gæti flækjustig framleiðslunnar verið réttlætanlegt.
Markmiðið ætti þá að vera að gera nauðsynlegan eiginleika eins aðgengilegan og staðlaðan og mögulegt er.
Einfaldaðu það þegar aðgangur að verkfærum stýrir rúmfræðinni
Ef sama virkni er hægt að ná með minni dýpt, stærri aðgangsopnun, stöðluðu horni eða stærri radíus, þá verður einfaldaða útgáfan venjulega auðveldari í framleiðslu.
Að opna aðra hliðina á efni getur stundum útrýmt erfiðri aðferð alveg.
Þessar breytingar gera íhlutinn ekki endilega minna háþróaðan. Þær gera hönnunina betur í samræmi við efnislegar takmarkanir skurðarverkfæra.
Íhugaðu valkosti þegar rúmfræðin verður óframkvæmanleg
Ef undirskurður krefst mikillar teygju verkfæris, margra sérhæfðra skurðarvéla, endurtekinna uppsetninga eða erfiðrar skoðunar, ætti að endurskoða hönnunina áður en framleiðsla hefst. Á þeim tímapunkti getur flækjustig vinnslunnar vegið þyngra en hagnýt gildi þess að halda eiginleikanum í upprunalegri mynd.
Fimmása vinnsla getur bætt aðgengi að skásettum eða innfelldum svæðum, en rafstuðningur (EDM) gæti hentað betur fyrir skarpa eða djúpt falda eiginleika í leiðandi efnum. Í sumum tilfellum getur skipting íhlutar í tvo einfaldari hluta fjarlægt undirskurðinn alveg og gert bæði vinnslu og skoðun auðveldari.
Besta aðferðin er að bera saman virkni eiginleikans við framleiðslukröfur hans. Aðgengi að verkfærum, lögun skurðarins, stífleika, vikmörk, skoðunarerfiðleika og heildarframleiðslukostnað ætti að hafa í huga áður en ákveðið er hvort halda eigi upprunalegu hönnuninni eða nota aðra framleiðsluaðferð.
SPURNINGAR
Hverjir eru ókostirnir við að vera með undirskurð?
Undirskurðir geta aukið flækjustig vinnslu þar sem þeir krefjast oft sérstakra skurðarvéla, lengri verkfæradrægni, auka uppsetningar eða aðgangs að mörgum ásum. Þeir geta einnig verið erfiðari að skoða og afgreiða. Djúpir eða þröngir undirskurðir geta aukið sveigju verkfæra, hringrásartíma og heildarframleiðslukostnað.
Hver er tilgangurinn með undirskurði?
Undirskurður býr til bil eða falda rúmfræði sem ekki er hægt að framleiða með einföldum beinum vegg. Hana má nota til að halda íhlutum, læsa, þétta gróp, samsetningarbil, þráðafjarlægja eða aðrar kröfur um pörun. Eiginleikinn ætti að veita skýran hagnýtan ávinning sem réttlætir aukna flækjustig vinnslunnar.
Hvernig er undirskurður vélrænn?
Undirskurðir eru venjulega fræstir eftir að aðgengileg rúmfræði hefur verið kláruð. Sérstök verkfæri eins og T-raufarskerar, svalahalaskerar, lykilseatsskerar eða sleikjóskerar eru síðan notuð til að ná til innfelldu svæðisins. Flóknar aðgerðir geta þurft 5-ása vinnslu, en hægt er að íhuga rafstuðning þegar hefðbundin skurðarverkfæri ná ekki til rúmfræðinnar.
Niðurstaða
Góð undirskurðarvinnsla byrjar með aðgangi að verkfærum. Skurðarlögun, inntakshæð, dýpt eiginleika, stífleiki verkfæris, vikmörk og skoðun þurfa öll að vinna saman áður en vinnsla hefst. Flókin undirskurður er hægt að framleiða áreiðanlega þegar hún passar við hagnýt verkfæri, en lítil falin eiginleiki getur orðið dýr þegar aðgangur er lélegur eða hönnunin krefst óþarfari teygju og nákvæmni.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir flókna málm- og verkfræðiplasthluta. Við getum boðið upp á 3-ása og 5-ása CNC vinnslu, krefjandi undirskurðaraðgerðir, efnismat, víddarskoðun og hagnýta framleiðsluendurgjöf fyrir frumgerðir og framleiðslu í litlu magni.
















