
Í CNC plastvinnslu eru nákvæmni og yfirborðsgæði oft tvær af þeim vísbendingum sem notendur hafa mestan áhuga á. Nákvæmni ákvarðar hvort hægt sé að setja saman hlut og hvort hann uppfylli virknikröfur; yfirborðsgæði hafa bein áhrif á útlit, áferð, þéttingu og síðari afköst. Fyrir plastefni er erfiðara að vega og meta þessar tvær kröfur samtímis en í málmvinnslu þar sem plast er viðkvæmara fyrir áhrifum hitastigs, klemmukrafts, skurðhita og innri álagi efnisins.
Hvers vegna er líklegra að plastvinnsla hafi áhrif á nákvæmni og yfirborðsgæði?
Þau eru ekki sama málið
Margir rugla saman „nákvæmum víddum“ og „sléttu yfirborði“ en þau eru í raun tvö mismunandi stjórnunarmarkmið. Nákvæmni vísar aðallega til þess hvort víddir, staðsetning holna, flatleiki og hornréttleiki hlutarins uppfylli kröfur teikningarinnar; yfirborðsgæði fela í sér útlit og áþreifanleg atriði eins og hrjúfleika, verkfæramerki, skurði, hvítun og suðubrúnir. Hlutur getur haft mjög nákvæmar víddir en augljós verkfæramerki á yfirborðinu; eða yfirborðið getur litið slétt út en lykilvíddir geta verið frábrugðnar. Þess vegna verður að hafa bæði markmiðin í huga samtímis í CNC plastvinnslu; ekki er hægt að einbeita sér að aðeins öðru.
Meiri vinnsluerfiðleikar
Plast hefur minni stífleika, meiri varmaþenslu og lakari varmaleiðni en málmar. Þetta þýðir að hiti sem myndast við skurð dreifist ekki auðveldlega og safnast fyrir á staðnum, sem leiðir til mýkingar, aflögunar eða bráðnunar á yfirborði efnisins. Ennfremur hafa sum plast innri spennu eða rakadrægni, sem getur valdið víddarbreytingum fyrir og eftir vinnslu. Þess vegna er nákvæmni og yfirborðsgæði plastvinnslu að sjálfsögðu meira háð ferlisstjórnun og reynslu en málmvinnsla.
Bein speglun á ferlisfærni
Sléttleiki, óbrotnar brúnir, hvítun og brunamerki á yfirborði plasthluta endurspegla venjulega beint skynsemi vinnslubreytna, ástands verkfæris og festingaraðferðar. Oft er léleg yfirborðsgæði ekki vegna efnisins sjálfs, heldur frekar vegna óeðlilegrar skurðarleiðar, sljórra verkfæra, lélegrar flísafjarlægingar eða óviðeigandi kælingaraðferða. Þess vegna er bætt yfirborðsgæði í raun að bæta heildarstöðugleika vinnslunnar.
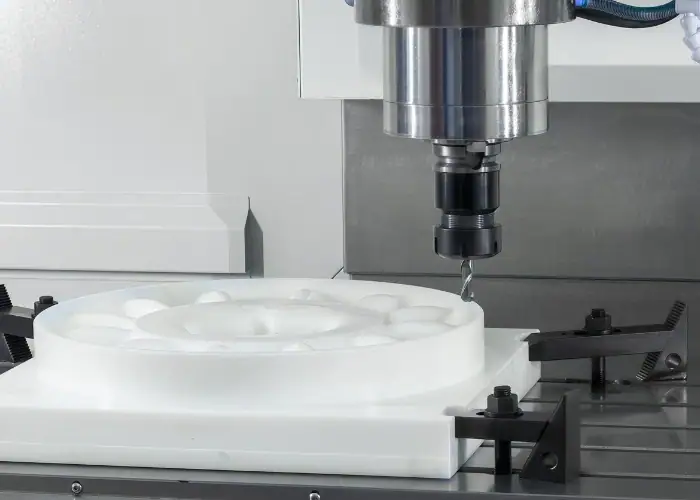
Hvernig á að bæta nákvæmni og yfirborðsgæði í vinnsluferlinu?
Staðfestu teikningar og uppbyggingu fyrir vinnslu
Til að bæta nákvæmni CNC plastvinnslu er fyrsta skrefið ekki að hefja vinnsluna, heldur að hámarka hönnunina. Mörg vandamál eru þegar að koma upp á hönnunarstiginu, svo sem of margir þunnir veggir, of þéttir hvassir horn, ósamhverfar staðbundnar uppbyggingar og miklir munur á veggþykkt. Þetta eykur allt hættuna á aflögun vinnslunnar og yfirborðsgöllum. Hönnunin ætti að stefna að einsleitari uppbyggingu og jafnvægari spennudreifingu, en jafnframt að leyfa nægilegt innkomurými fyrir skurðarverkfærið. Vel hönnuð upphafsuppbygging gerir síðari vinnslu mun auðveldari og nákvæmni og yfirborðsgæði eru auðveldari að stöðuga.
Undirbúningur efnis og forvinnsla
Áður en formleg vinnsla hefst er best að staðfesta hvort plastefni hafi verið glæðt, sett eða þurrkuð. Margar plastplötur eru þegar undir innri spennu í verksmiðjunni; bein vinnsla getur leitt til aflögunar vegna spennulosunar eftir að efnið er fjarlægt. Fyrir mjög rakadræg efni eins og nylon getur hátt rakainnihald einnig haft áhrif á yfirborðsgæði. Að stöðuga efnið fyrir vinnslu dregur verulega úr víddarreki og yfirborðsgöllum.
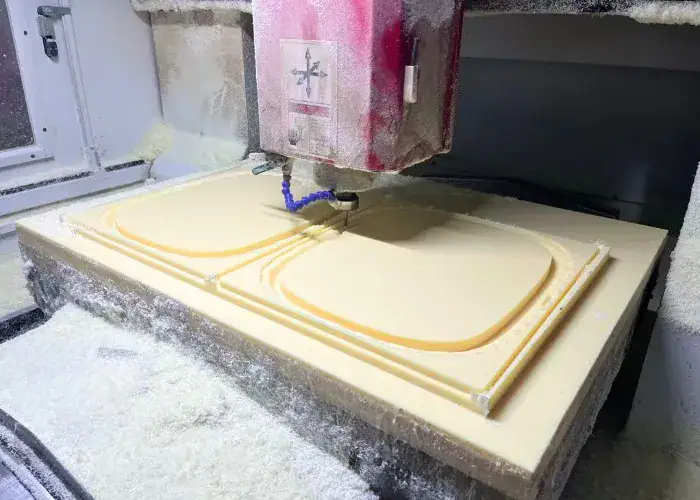
Áfangavinnsla
Til að bæta nákvæmni og yfirborðsgæði er ekki nóg að skera einu sinni í endann. Algeng aðferð er „gróffræsing - hálffrágangur - frágangur“. Gróffræsing fjarlægir aðallega mikið umframefni, hálffrágangur stöðugar uppbygginguna og losar um spennu, en frágangur sér um lokavíddir og yfirborðsáferð. Þetta ferli dregur úr vinnuálagi í hverju skrefi og lágmarkar áhrif verkfærisins á efnið, og kemur þannig í veg fyrir aflögun, skurði eða of djúp verkfæraför af völdum of mikillar efnisfjarlægingar í einu.
Eftirskoðun og frágangur eftir vinnslu
Margir hágæðahlutar eru ekki fræstir í einu lagi heldur eru skoðaðir, látnir hvíla og frágangur eftir þörfum fyrir afhendingu. Plasthlutar geta haldið áfram að losa um spennu í stuttan tíma eftir vinnslu, þannig að ekki er hægt að ákvarða lokaástand strax eftir að þeir fara úr vélinni. Endurmæling á víddum, sjónræn skoðun og viðgerðir á mikilvægum hlutum geta tafarlaust lagað hugsanleg mistök og komið í veg fyrir endurvinnslu í lotum. Þetta skref er sérstaklega mikilvægt fyrir vörur með miklar útlitskröfur.
Lykilþættir sem ákvarða nákvæmni og yfirborðsgæði
Skurðarbreytur verða að passa við efniseiginleika
Plastvinnsla er viðkvæmust fyrir tveimur öfgum: annars vegar of mikill snúningshraði, sem leiðir til mikils hitamyndunar við skurð; hins vegar of hægur fóðrunarhraði, sem veldur því að verkfærið „slípar“ frekar en að „skera“ efnið. Hið fyrra (frágangur) leiðir auðveldlega til bráðnunar brúna, hvítunar og víddarhitabreytinga, en hið síðara (frágangur) myndar auðveldlega skurði og gróf verkfæraför. Til að ná bæði nákvæmni og yfirborðsgæðum er nauðsynlegt að velja viðeigandi hraða, fóðrun og skurðardýpt út frá hörku, þykkt og uppbyggingareiginleikum efnisins, og viðhalda stöðugu vinnsluferli, forðast tíðar skyndilegar stopp og ræsingar.
Ástand verkfærisins hefur bein áhrif á lokaáferð yfirborðsins.
Betra verkfæri skilar hreinni skurðum og sléttara yfirborði. Þegar verkfærið slitnar eykst núningur og hitastigið hækkar, sem gerir plastyfirborðið viðkvæmt fyrir strengjamyndun, skurði, brunaförum eða hvítun. Við vinnslu plasthluta, sérstaklega efna með miklar kröfur um yfirborðsfrágang eins og akrýl, PC og POM, ætti að forgangsraða beittum, sérhæfðum verkfærum með mikla flísafjarlægingu og halda ástandi verkfæranna stöðugu. Góð verkfærastjórnun bætir oft strax yfirborðsgæði.
Festingar og stuðningar ákvarða hvort hlutar „fara úr laginu“.
Plasthlutar eru mýkri en málmar. Ef þeir eru of fastir klemmdir geta þeir sprungið til baka og afmyndast eftir vinnslu. Ófullnægjandi stuðningur getur valdið því að þunnir veggir og stórir, flatir fletir titra við skurð, sem leiðir til víddarfrávika og aukinna verkfæramerkja. Þess vegna ætti hönnun festinga að leitast við að dreifa krafti jafnt, nægilega stuðning og viðeigandi klemmu. Fyrir þunnar málmplötur, stóra hluti eða hluti sem auðveldlega afmyndast er best að nota lofttæmisaðsog, mjúkan stuðning eða margpunkta dreifða klemmu til að draga úr staðbundinni spennuþéttni.
Hitastýring og flísafjarlæging eru kjarninn í yfirborðsgæðum
Við plastvinnslu, ef flísar safnast fyrir nálægt verkfærabrautinni, munu þær endurtekið nudda við yfirborð vinnustykkisins, sem leiðir til stöðugrar hitasöfnunar, sem leiðir til bráðnunar brúna, festingar verkfærisins eða brunins yfirborðs. Góð flísafjarlæging gerir ekki aðeins mýkri skurð mýkri heldur dregur einnig úr yfirborðsskemmdum af völdum núnings. Ef nauðsyn krefur er hægt að nota loftblástur til að aðstoða við flísafjarlægingu og hægt er að nota sanngjarna verkfærabraut til að fjarlægja flísar fljótt af vinnslusvæðinu. Að stjórna hita og flísafjarlægingu er í raun að vernda yfirborðið.
Hvernig á að velja rétt CNC vinnsluefni?
POM hentar fyrir hluti sem þurfa víddarstöðugleika
POM hefur góðan víddarstöðugleika, lágan núningstuðul og kjörinn skurðargetu, sem gerir það að einu algengasta hágæðaefninu í CNC plastvinnslu. Það hentar fyrir burðarhluta, virknihluta og nákvæmnihluta og yfirborðið er yfirleitt tiltölulega hreint og minni hætta er á alvarlegum skurðum. 1. Ef viðskiptavinir leggja áherslu á nákvæmni og stöðugleika samsetningar er POM almennt mjög áreiðanlegt val.
PMMA hentar vel fyrir hluti þar sem fagurfræði skiptir máli
PMMA, eða akrýl, hefur mikla gegnsæi og góða yfirborðsáferð, en það er mjög viðkvæmt fyrir vinnslubreytum. Léleg hitastýring við skurð getur auðveldlega leitt til hvítunar, sprungna eða móðumyndunar á brúnum. Hins vegar, með beittum verkfærum, viðeigandi stillingum og sanngjörnum vinnsluferli, getur það einnig framleitt mjög aðlaðandi hluti. Þess vegna hentar PMMA betur fyrir vörur með miklar fagurfræðilegar kröfur en lágt byggingarálag.
ABS og PC henta fyrir alhliða þarfir
ABS og PC eru mikið notuð í vinnslu. ABS hefur betri vinnsluhæfni en PC hefur meiri styrk og gott gegnsæi. Kostir þeirra felast í jafnvægi í heildarafköstum, uppfylla ákveðnar nákvæmniskröfur og henta fyrir stöðuga lotuframleiðslu. Hins vegar ber að hafa í huga að PC er viðkvæmara fyrir hita og ABS er viðkvæmt fyrir skurði á brúnum, þannig að skurðhita og verkfæraskilyrði verður samt að stjórna meðan á vinnslu stendur.
Veldu efni út frá markmiðum
Ef markmiðið er mikil nákvæmni skal forgangsraða víddarstöðugleika; ef markmiðið er mikil útlitsgæði skal forgangsraða vinnsluhæfni yfirborðsins; ef markmiðið er styrkur og hitaþol skal forgangsraða efniseiginleikum. Að velja rétt efni gerir síðari ferla mun auðveldari; að velja rangt efni mun gera það erfitt að ná tilætluðum árangri, jafnvel með besta búnaðinum. Þess vegna er efnisval sjálft mikilvægt skref í að bæta nákvæmni og yfirborðsgæði.
Algeng vandamál
Af hverju líta sýni vel út en nákvæmni og yfirborðsgæði minnka eftir framleiðslulotu?
Þetta er algengt vandamál sem margir viðskiptavinir standa frammi fyrir. Sýnishornaframleiðsla felur yfirleitt í sér lítið magn, mikinn vinnslutíma og nákvæmari vinnu, sem leiðir til frábærs útlits. Hins vegar, í lotuframleiðslu, leiðir samfelld notkun búnaðar til hitasveiflna, aukins slits á verkfærum og meiri mun á ástandi festinga og efnislotum. Ef ferlið er ekki staðlað getur nákvæmni og útlit lotuafurða auðveldlega sveiflast. Þess vegna, til að viðhalda háum gæðum í lotuframleiðslu, er áherslan ekki bara á að „búa til gott sýnishorn“ heldur á að stöðuga allt ferlið.
Iniðurstaða
Til að bæta nákvæmni og yfirborðsgæði CNC-plastvinnslu er mikilvægast ekki ein tækni, heldur að stjórna öllu ferlinu á skilvirkan hátt. Frá upphafshönnun til forvinnslu efnis, skurðarbreytur, ástand verkfæris, gerð festingar og skoðunar eftir vinnslu hefur hvert skref áhrif á lokaniðurstöðuna. Plast er ólíkt málmum; það er viðkvæmara fyrir hita og aflögun undir álagi. Þess vegna krefst vinnsla meiri nákvæmni og stöðugleika. Það er ekki nóg að stefna einfaldlega að „hröðum skurði“; einnig verður að hafa í huga „nákvæma skurð“ og „falleg skurð“. Nákvæmni vísar til „hvort málin séu rétt“, en yfirborðsgæði vísa til „hversu vel það lítur út og hversu vel það virkar.“ Þessir tveir virðast ólíkir þættir eru í raun óaðskiljanlegir frá ferlisstjórnun, efnisvali og ástandi búnaðar. Með því að tryggja trausta upphafshönnun, stöðugar vinnslubreytur, rétta verkfæra- og festingarstjórnun og með því að nota mismunandi aðferðir fyrir mismunandi efni, er hægt að bæta heildargæði CNC-plastvinnslu verulega. Sannarlega góð plastvinnsla byggist ekki á heppni, heldur á að fullkomna hvert smáatriði.
















