
Lorsqu'un client opte pour le fraisage CNC, sa principale préoccupation n'est souvent pas le bon fonctionnement de la machine, mais la stabilité des pièces après production, la nécessité d'éventuelles retouches et l'impact sur le calendrier de livraison. Dans la pratique, des problèmes tels que les écarts dimensionnels, les bavures de surface, l'usure des outils et un bridage instable sont fréquents. Une évaluation initiale erronée peut facilement engendrer des coûts plus élevés, des retards de livraison et des risques liés à la production en série. Pour une meilleure fiabilité du fraisage CNC, il est essentiel non seulement d'examiner les spécifications de la machine, mais aussi d'identifier les problèmes en amont, d'en déterminer les causes profondes et d'optimiser conjointement les processus, l'outillage et la gestion afin de maîtriser les risques dès le départ.
Les problèmes de précision les plus courants en fraisage CNC
Les problèmes de précision sont généralement la première chose que les clients remarquent, et ce sont aussi les principaux risques qui entraînent le plus facilement des retouches et des retards de livraison ; il faut donc les traiter en priorité.
Erreurs dimensionnelles hors tolérance
Les erreurs dimensionnelles sont les problèmes les plus faciles à détecter pour les clients. Elles sont généralement liées aux réglages de décalage d'outil, aux erreurs de programmation, à l'état de la machine ou aux méthodes de contrôle. Si elles ne sont pas maîtrisées rapidement, elles peuvent facilement s'amplifier lors de la production en série.
- Une saisie incorrecte des coordonnées du programme peut directement entraîner des décalages dimensionnels d'usinage, et ce type de problème n'affecte souvent pas une seule pièce, mais peut entraîner un écart identique pour l'ensemble du lot.
- La déformation thermique et l'usure des glissières peuvent également réduire la régularité des pièces d'un même lot, notamment après un usinage continu de longue durée, lorsque de telles erreurs ont tendance à s'accumuler progressivement.
- Si l'inspection n'est pas effectuée à temps, le problème risque de n'être découvert qu'une fois le lot entier terminé, ce qui entraînera une augmentation significative des coûts de retouche et des pertes de temps.
Les écarts dimensionnels peuvent sembler un problème élémentaire, mais ils constituent souvent la principale source de retouches dans les projets de fraisage CNC.
La rugosité de surface ne répond pas aux exigences
De nombreuses pièces peuvent répondre aux exigences dimensionnelles, mais ne parviennent pas pour autant à satisfaire les clients en raison d'une finition de surface inacceptable, notamment pour les surfaces de moules, les pièces d'aspect et les surfaces d'accouplement, qui ont des exigences de qualité de surface plus élevées.
- Lorsque l'outil s'émousse, il peut laisser des marques d'usinage évidentes, provoquant un blanchiment, des rayures ou de fines rainures sur la surface, ce qui affecte directement l'apparence et la facilité d'utilisation.
- Une vitesse d'avance excessive ou des paramètres de coupe inappropriés peuvent créer des marques de vibration, des ondulations, voire des brûlures localisées en surface, rendant le post-traitement plus difficile.
- Pour les moules, les pièces d'aspect et les surfaces de contact, la qualité de surface influe non seulement sur l'apparence visuelle, mais aussi sur la précision d'assemblage et la durée de vie.
Si la rugosité de surface n'est pas maîtrisée au préalable, le coût du polissage et des retouches augmentera généralement de manière significative par la suite.
La déformation des pièces affecte l'assemblage
Les pièces à parois minces, les pièces à cavités profondes et les pièces en aluminium de grande surface sont sujettes à la déformation lors du fraisage CNC, en particulier lorsque le matériau présente des contraintes internes élevées ou que la structure est mince.
- Une force de serrage excessive peut déformer la pièce. Bien qu'elle puisse paraître normale pendant l'usinage, une fois desserrée, la pièce peut reprendre sa forme initiale et se déformer.
- Une séquence d'usinage inappropriée peut provoquer une déformation après la libération des contraintes internes, notamment après un enlèvement de matière sur une grande surface, lorsque les changements de contrainte à l'intérieur de la pièce deviennent plus évidents.
- Même si une pièce déformée répond individuellement aux exigences dimensionnelles, elle peut tout de même provoquer des interférences, des écarts irréguliers ou des erreurs de positionnement lors de l'assemblage.
Les problèmes de déformation n'apparaissent souvent pas à la fin de l'usinage, mais ne sont révélés que lors de la phase d'assemblage.
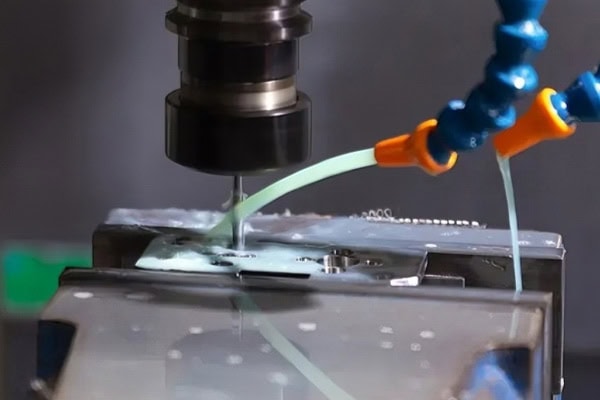
Problèmes causés par les paramètres d'outillage et de processus
Les outils et les paramètres de processus peuvent sembler être des détails d'usinage mineurs, mais en réalité, ils déterminent directement l'efficacité, la stabilité et le coût final de l'usinage ; ils ne peuvent donc pas être négligés.
Usure rapide des outils
La durée de vie réduite des outils augmente directement les coûts d'usinage et affecte la stabilité des processus. En production par lots notamment, une mauvaise gestion des outils peut engendrer une série de problèmes.
- Si la dureté du matériau est élevée mais que le choix de l'outil est incorrect, l'usure s'accélérera considérablement et des problèmes tels que l'écaillage, la formation d'arêtes rapportées et une mauvaise performance de coupe peuvent survenir.
- Un débit de fluide de coupe insuffisant ou une mauvaise évacuation des copeaux augmenteront également l'usure de l'outil, car la chaleur de coupe ne peut être évacuée à temps et l'environnement de fonctionnement de l'outil continue de se détériorer.
- Une fois l'outil usé, la précision dimensionnelle et la qualité de surface se dégradent. Bien souvent, les clients ne constatent aucun problème d'outillage ; ils voient seulement la baisse de qualité de la pièce finale.
Une mauvaise gestion des outils est l'un des coûts cachés les plus facilement négligés dans le fraisage CNC.
Planification de trajectoire d'outil déraisonnable
Une mauvaise conception de la trajectoire d'outil ralentit non seulement l'usinage, mais provoque aussi facilement des problèmes aux positions critiques, notamment pour les surfaces complexes et les structures à cavités profondes, qui nécessitent une plus grande précision de planification de la trajectoire.
- Un trop grand nombre de mouvements de découpe à vide gaspillent du temps d'usinage, obligeant la machine à passer beaucoup de temps en mouvements non productifs, ce qui réduit naturellement l'efficacité globale.
- Des transitions de trajectoire mal réalisées dans les angles peuvent entraîner un surusinage local, une accumulation de matière résiduelle ou des changements soudains de la charge de l'outil, affectant la stabilité de l'usinage.
- Si les surfaces complexes ne sont pas optimisées dans la trajectoire d'outil, la finition de surface sera très irrégulière et la probabilité de retouches et de corrections augmentera.
Une planification judicieuse des trajectoires d'outils améliore souvent l'efficacité globale plus efficacement qu'une simple augmentation de la vitesse de broche.
Paramètres de coupe inadaptés
Des paramètres de réglage incorrects nuiront à l'efficacité et à la qualité, et pourraient même réduire la durée de vie de la machine et des outils.
- Si la vitesse de la broche est trop faible, l'efficacité diminue et le cycle d'usinage devient trop lent ; si elle est trop élevée, elle risque de brûler l'outil, de générer de la chaleur ou de dégrader la qualité de surface.
- Une vitesse d'avance excessive peut entraîner la casse de l'outil, des rayures ou une coupe instable, tandis qu'une vitesse d'avance trop faible augmente la friction et réduit en réalité l'efficacité.
- Chaque matériau requiert des paramètres de coupe différents. Un seul ensemble de paramètres ne peut convenir à tous les matériaux, car l'aluminium, l'acier inoxydable, le cuivre et les plastiques techniques présentent tous des caractéristiques de coupe très différentes.
La pertinence de l'adaptation des paramètres détermine directement si le fraisage CNC peut permettre une production de masse stable.
Risques liés aux équipements et à leur fonctionnement
L'état des machines et la rigueur de leur utilisation sont tout aussi importants. De nombreux problèmes apparemment complexes proviennent en réalité de processus de base mal maîtrisés.
Un serrage instable provoque des erreurs
De nombreux problèmes d'usinage ne sont pas dus à la machine elle-même, mais à des méthodes de serrage inadaptées. Cela est particulièrement vrai pour la production en série et les pièces complexes, où ces problèmes ont tendance à s'amplifier.
- Un positionnement incorrect de la pièce à usiner faussera toutes les opérations suivantes. Même si le programme est correct, le résultat final risque de ne pas être conforme aux exigences.
- Lorsque le dispositif de fixation manque de rigidité, la pièce à usiner peut se déplacer pendant la coupe, notamment lors de coupes importantes ou sous forte force latérale.
- Plus une pièce est resserrée, plus l'erreur cumulative est importante et plus la régularité des pièces est faible.
La stabilité du serrage est le premier critère pour garantir la précision du fraisage CNC.
Les vibrations des machines affectent la qualité
Les vibrations peuvent engendrer des ondulations de surface, réduire la durée de vie des outils et rendre l'usinage instable. De nombreux problèmes de qualité aléatoires sont en réalité liés aux vibrations.
- Lorsque la rigidité de la machine est insuffisante, la coupe à grande vitesse est plus susceptible de provoquer des vibrations, et la trajectoire de l'outil peut s'écarter de l'état idéal.
- Un mauvais état de la broche peut amplifier les erreurs d'usinage, notamment à des vitesses de rotation élevées, où même les petites anomalies deviennent évidentes.
- Après un usinage continu de longue durée, la stabilité thermique de l'équipement peut également diminuer, et la dérive thermique affectera davantage les dimensions et la qualité de surface.
Si les vibrations ne sont pas correctement maîtrisées, de nombreux problèmes de qualité, apparemment aléatoires, continueront de se reproduire.
Erreurs de programmation et d'exploitation
Même le meilleur équipement peut mettre une pièce au rebut si le programme est erroné ; il est donc impératif de mettre en place simultanément une revue des programmes et une discipline opérationnelle.
- Des paramètres de système de coordonnées incorrects peuvent entraîner un usinage hors position de la pièce entière, et de telles erreurs affectent généralement un large éventail d'opérations et sont coûteuses à corriger.
- Faire fonctionner la machine sans simulation est très risqué, car de nombreux problèmes d'interférence, de surcoupes et d'erreurs de trajectoire peuvent être détectés à l'avance lors de la phase de simulation.
- Lorsque les opérateurs manquent d'expérience, ils peuvent ignorer les alarmes, les bruits anormaux ou les changements dans les conditions de coupe, ratant ainsi le meilleur moment pour réagir.
Les erreurs de programmation et d'utilisation sont souvent les erreurs les plus faciles à éviter, mais aussi les plus faciles à commettre.
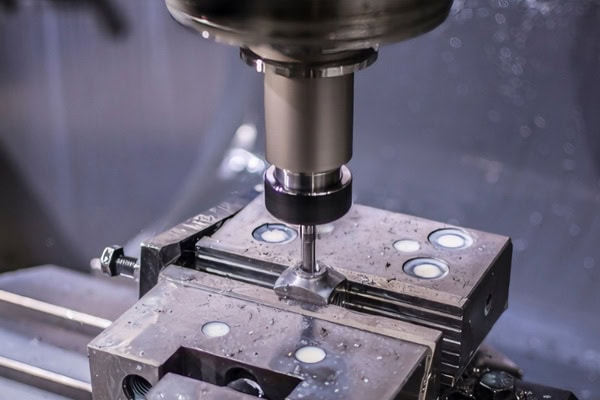
Comment réduire ces problèmes en fraisage CNC
Pour réduire véritablement les risques, il ne suffit pas de corriger les problèmes une fois qu'ils surviennent. Il est indispensable d'intégrer les points de contrôle dès la conception, lors des phases de production pilote et dans la gestion des processus afin de limiter les pertes à la source.
Rendre l'examen du front-end plus approfondi
Avant le début de l'usinage proprement dit, la confirmation des exigences relatives au matériau, à la structure, aux tolérances et au lot peut éviter de nombreux problèmes de retouche ultérieurs et rendre la planification des processus plus ciblée.
- Pour les pièces complexes, il est recommandé de procéder d'abord à une revue du processus et de confirmer au préalable la séquence d'usinage, le plan de montage et le choix des outils afin d'éviter des ajustements fréquents pendant la production.
- Les méthodes d'inspection des dimensions critiques doivent être confirmées au préalable, car différentes dimensions et exigences de tolérance correspondent à différentes méthodes de mesure, et il est plus sûr d'unifier les normes dès le début.
- Pour les pièces en série, un usinage d'essai doit être effectué avant la production en série afin de vérifier la stabilité du processus avant de passer à la production de masse officielle.
Plus l'analyse de la partie avant est détaillée, plus le processus de fraisage CNC sera stable par la suite.
La surveillance des processus ne peut être omise.
La surveillance en temps réel des outils, des vibrations et des variations dimensionnelles pendant l'usinage permet de détecter les anomalies à temps et d'éviter que de petits problèmes n'entraînent la rebut d'un lot. En cas d'usure d'outil, celui-ci doit être remplacé rapidement ; en cas de dérive dimensionnelle, les paramètres doivent être ajustés immédiatement ; en cas de bruits ou de vibrations anormaux, la machine doit être arrêtée sans délai pour inspection. Un bon contrôle des processus permet de prévenir de nombreux problèmes de production avant qu'ils ne se propagent.
Choisissez un partenaire d'usinage expérimenté
Un fournisseur expérimenté peut non seulement produire les pièces, mais aussi aider ses clients à anticiper et à prévenir les risques. Ceci est particulièrement important pour les projets complexes et les commandes en gros.
- Ils peuvent recommander des procédés plus adaptés au matériau au lieu d'appliquer simplement des paramètres génériques, ce qui facilite l'obtention de la stabilité.
- Ils peuvent optimiser les trajectoires d'outils et les dispositifs de fixation pour les structures complexes afin de réduire les problèmes causés par la déformation, les vibrations et les erreurs de serrage.
- Ils peuvent ainsi minimiser les risques liés à la qualité avant la livraison, ce qui permet aux clients d'avoir davantage confiance lors de la réception des pièces et de consacrer moins de temps aux communications de suivi.
Choisir le bon partenaire permet souvent d'économiser plus d'argent et de temps que de régler les problèmes ultérieurement.
Conclusion
Les problèmes courants en fraisage CNC peuvent sembler épars, mais ils sont en réalité tous étroitement liés au contrôle de la précision, à la gestion des outils, à la conception des processus et à la rigueur de l'opérateur. Ce qui importe réellement aux clients, ce n'est pas seulement la possibilité d'usiner une pièce unique, mais aussi la stabilité de la production en série, la maîtrise des délais de livraison et la réduction des retouches. Seule une identification et une résolution précoces de ces problèmes permettent de réduire les coûts et d'améliorer l'efficacité. Si vous recherchez un support en fraisage CNC plus stable, TiRapid vous propose une solution de fabrication professionnelle et fiable pour votre projet.
















