
Le polycarbonate (PC) est un plastique haute performance largement utilisé dans les dispositifs électroniques, les équipements médicaux, les composants automobiles, les systèmes d'automatisation et les produits optiques grâce à son excellente transparence, sa résistance aux chocs, sa stabilité dimensionnelle et sa résistance à la chaleur. Lors du développement de produits et de la production en petites séries, l'usinage CNC est l'une des méthodes de fabrication les plus importantes pour les pièces en PC. Comparé aux métaux, le PC est plus léger tout en offrant une bonne ténacité. Par rapport aux plastiques ordinaires, le PC offre une résistance mécanique et une résistance aux chocs supérieures, ce qui en fait un matériau important pour de nombreux produits industriels haut de gamme. Cependant, malgré sa bonne usinabilité, l'usinage CNC du PC présente encore de nombreux défis techniques. En raison de sa ténacité élevée, de sa transparence et de sa sensibilité à la chaleur, des paramètres d'usinage inappropriés peuvent facilement entraîner des problèmes tels que le blanchiment de surface, des écarts dimensionnels, des bavures excessives, voire des fissures de contrainte.
Comprendre les matériaux PC et leurs caractéristiques d'usinage
Le polycarbonate (PC) occupe une place prépondérante dans l'industrie des plastiques. Ses performances globales sont parfaitement équilibrées, offrant à la fois une résistance mécanique élevée et une excellente résistance aux chocs. De plus, le PC transparent assure une transmission lumineuse proche de celle du verre, ce qui explique son utilisation répandue dans les fenêtres d'observation, les boîtiers de protection, les panneaux d'équipements et les composants optiques.
Le matériau PC possède une grande ténacité
L'une des caractéristiques les plus remarquables du PC est sa grande résistance aux chocs. Même sous l'effet d'une force extérieure importante, il est beaucoup moins susceptible de se fissurer de manière fragile que l'acrylique. Cette propriété fait du PC un matériau couramment utilisé pour les films de protection transparents, les fenêtres d'observation de sécurité et les composants de protection industrielle. Cependant, sa grande ténacité signifie également que le matériau ne se fracture pas facilement lors de la découpe. Lors de l'usinage, le matériau a tendance à générer des copeaux filiformes et des copeaux longs et enroulés. Contrairement à l'usinage des métaux, qui produit généralement des copeaux courts et fragmentés, l'usinage du PC produit souvent des copeaux continus. Si ces copeaux ne sont pas évacués rapidement, ils peuvent frotter de manière répétée contre la surface de la pièce et en altérer la qualité.
Les problèmes courants incluent :
- Formation de bavures sur les arêtes usinées
- Bords de trous irréguliers
- Légères marques de frottement d'outils sur la surface
- Difficulté accrue à terminer les opérations
Par conséquent, l'usinage par compression de particules (PC) exige des outils de coupe extrêmement affûtés. Parallèlement, des méthodes d'évacuation des copeaux et une conception de trajectoire d'outil appropriées sont nécessaires pour éviter la compression répétée du matériau et obtenir de meilleurs résultats d'usinage.
L'ordinateur est relativement sensible à la température.
Bien que le PC présente une bonne résistance à la chaleur, les températures élevées localisées générées lors de l'usinage peuvent néanmoins affecter significativement la qualité du produit. L'outil de coupe, en rotation à grande vitesse, reste en contact permanent avec le matériau, ce qui entraîne une élévation de la température dans la zone de coupe. Si la chaleur ne se dissipe pas rapidement, des défauts de qualité peuvent apparaître en surface. En cas d'évacuation insuffisante de la chaleur de coupe, les problèmes suivants peuvent survenir :
- Blanchiment de surface
- Fusion localisée
- Modifications dimensionnelles
- Augmentation du stress interne
Pour les pièces structurelles classiques, de légères hausses de température peuvent ne pas entraîner de problèmes apparents. Cependant, pour les produits transparents, même des variations minimes peuvent altérer l'aspect final. L'accumulation de chaleur est généralement maîtrisée en optimisant la vitesse de broche, l'avance et la profondeur de passe. Le refroidissement par air comprimé est également couramment utilisé pour améliorer la dissipation de la chaleur dans la zone d'usinage.
Les pièces transparentes nécessitent des normes d'usinage plus élevées.
L'une des principales raisons pour lesquelles les clients choisissent le PC est sa transparence. Les pièces transparentes doivent non seulement répondre aux exigences dimensionnelles, mais aussi conserver une excellente transmission lumineuse. Par conséquent, les exigences d'usinage sont nettement supérieures à celles des composants structurels ordinaires.
Cela est particulièrement évident dans des produits tels que :
- Fenêtres d'observation des équipements
- Couvertures médicales transparentes
- Composants optiques
- Tableaux de bord
Après usinage, les clients inspectent souvent directement l'état de surface des produits en polycarbonate transparent. Même si la précision dimensionnelle est parfaitement conforme aux exigences, des marques d'outils visibles, des rayures, un blanchiment ou un voile localisé peuvent entraîner le rejet du produit. Par conséquent, l'usinage de pièces transparentes requiert non seulement une précision dimensionnelle, mais aussi un excellent état de surface et un aspect visuel irréprochable. De nombreux produits en polycarbonate transparent de haute qualité nécessitent des opérations de finition et de polissage supplémentaires pour atteindre une clarté optique supérieure.
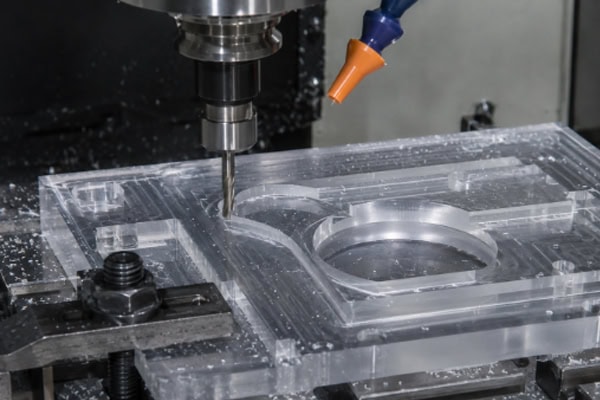
Problèmes courants lors de l'usinage CNC sur PC
Blanchiment de la surface
Le blanchiment de surface est l'un des problèmes les plus courants dans l'usinage des PC.
Les causes courantes incluent:
- Outils de coupe émoussés
- Températures de coupe excessives
- Débits d'alimentation incorrects
- Libération des contraintes internes du matériau
Lorsque la pression de coupe localisée devient trop élevée, des modifications structurelles microscopiques peuvent apparaître à la surface du polycarbonate, créant des marques blanches visibles. Ce blanchiment affecte non seulement l'aspect, mais peut également indiquer une concentration de contraintes dans des zones localisées. Si la pièce est ensuite soumise à des forces extérieures ou exposée à des produits de nettoyage chimiques, le risque de fissuration peut augmenter. Par conséquent, les procédés d'usinage doivent contrôler avec précision la force et la chaleur de coupe, tout en utilisant autant que possible des outils affûtés et des charges de finition faibles.
Bavures et problèmes de cordage
Du fait de sa grande dureté, le PC ne se découpe pas en copeaux nets. Ce problème est particulièrement fréquent lors de :
- Forage Horizontaux
- Usinage de rainures
- Découpe de contour externe
- Usinage de précision
Lors de ces opérations, des bavures et des résidus fibreux se forment facilement. Ces résidus affectent non seulement l'aspect, mais peuvent aussi perturber l'assemblage. Pour les produits nécessitant des joints, des couvercles transparents ou des composants structurels de précision, les bavures peuvent même nuire à leur fonctionnalité. Certaines pièces peuvent passer les contrôles dimensionnels, mais nécessiter des retouches en raison d'une finition des bords imparfaite. De nombreux composants PC de haute qualité font l'objet d'un ébavurage spécifique après usinage afin de garantir la régularité des bords et l'homogénéité du produit.
Transparence réduite
Les défauts d'usinage suivants peuvent réduire la transparence :
- Traces d'outils visibles
- Surfaces rugueuses
- marques de brûlure localisées
- Polissage insuffisant
Ces problèmes peuvent réduire considérablement la transmission de la lumière.
Ceci est particulièrement critique pour les équipements médicaux, les équipements de laboratoire et les applications de fenêtres d'observation où la transparence influe directement sur leur fonctionnalité. Plus la rugosité de surface augmente, plus la lumière se diffuse en traversant le matériau, créant un aspect trouble. Par conséquent, l'usinage de polycarbonate transparent exige non seulement des paramètres d'usinage optimisés, mais aussi des traitements de polissage pour améliorer la finition de surface.
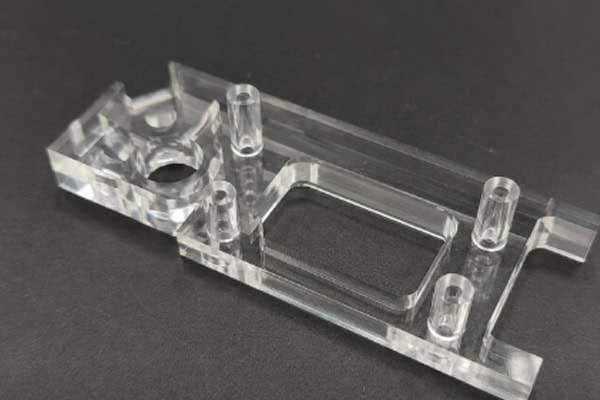
Facteurs affectant la qualité d'usinage des PC
La fabrication de composants PC de haute qualité exige bien plus que des équipements de pointe. Le choix des outils, les paramètres d'usinage et la maîtrise du processus sont autant d'éléments essentiels. De nombreux résultats d'usinage exceptionnels sont le fruit d'une attention méticuleuse aux détails, plutôt que d'une utilisation exclusive de machines haut de gamme.
Exigences strictes pour la sélection des outils
Le polycarbonate est un plastique relativement souple doté d'une grande ténacité. Si le tranchant de l'outil n'est pas suffisamment aiguisé, le matériau a tendance à se comprimer plutôt qu'à être coupé.
Les problèmes possibles incluent :
- Dentaire
- Formation de bavures
- Marques d'outils plus visibles
- Surfaces rugueuses
Par conséquent, les outils suivants sont couramment utilisés :
- Outils en carbure à haute précision
- Outils de coupe du plastique à une seule cannelure
- Outils de coupe à bords polis
Ces outils contribuent à réduire la résistance à la coupe et à améliorer la qualité d'usinage. Pour les pièces transparentes, l'état des outils influe directement sur l'aspect final. Il est donc essentiel de contrôler régulièrement l'usure des outils et de les remplacer rapidement.
Le contrôle des paramètres de coupe est complexe.
Pour obtenir de meilleurs résultats en usinage de pièces par rotation, il ne suffit pas d'augmenter la vitesse de broche. Des vitesses de broche trop élevées peuvent générer une chaleur excessive, tandis que des avances trop faibles peuvent accroître l'échauffement par frottement. Une profondeur de coupe excessive peut également entraîner une concentration des contraintes.
Il est donc nécessaire de trouver un juste équilibre :
- Vitesse de broche
- Vitesse d'avance
- Profondeur de coupe
- Stratégie de parcours d'outil
Des performances d'usinage stables ne peuvent être obtenues que par une optimisation continue des combinaisons de paramètres. Même de petites modifications de paramètres peuvent affecter considérablement la qualité visuelle finale.
La maîtrise des contraintes influe sur la durée de vie du produit
Les matériaux PC contiennent une certaine quantité de contraintes internes résiduelles. Si les contraintes locales augmentent encore pendant l'usinage, des fissures peuvent apparaître lors d'une utilisation ultérieure.
Cela est particulièrement vrai dans les environnements impliquant :
- Exposition à l'alcool
- Nettoyage chimique
- Chargement à long terme
- Fluctuations de température
Les zones de concentration de contraintes sont plus susceptibles de se fissurer. C'est pourquoi les composants PC de haute qualité incluent souvent des procédés de relaxation des contraintes afin d'améliorer leur stabilité à long terme.
Comment résoudre les défis de l'usinage CNC sur PC?
Bien que l'usinage de PC soit confronté à des défis tels que le blanchiment, la formation de bavures et la fissuration sous contrainte, ces problèmes peuvent être efficacement résolus grâce à l'optimisation du processus, à l'amélioration du refroidissement et à un post-traitement approprié.
Optimiser le processus d'usinage
Pour les matériaux sensibles à la chaleur et aux contraintes, comme le polycarbonate, tenter de réaliser toutes les opérations d'usinage en une seule étape amplifie souvent les erreurs d'usinage et rend le contrôle de la qualité de surface plus difficile. Une approche d'usinage par étapes permet à chaque opération de se concentrer sur un objectif précis, améliorant ainsi simultanément la précision, l'efficacité et l'aspect. Ceci est particulièrement important pour les pièces présentant des tolérances serrées ou des géométries complexes.
Les étapes courantes du processus comprennent :
- Usinage grossier
- Semi-finition
- Finition
- Traitement de surface
Cette approche permet de réduire la concentration des contraintes et l'accumulation de chaleur tout en améliorant la stabilité dimensionnelle.
Amélioration du contrôle du refroidissement et de l'extraction des puces
Lors de l'usinage de pièces composites, la chaleur de coupe et l'évacuation des copeaux influencent directement la qualité de surface finale. Un refroidissement insuffisant peut entraîner des problèmes tels que le blanchiment, la fusion des bords et des marques d'outil importantes. De même, une mauvaise évacuation des copeaux peut provoquer des frottements répétés de ces derniers contre la surface de la pièce, réduisant ainsi la transparence et la précision dimensionnelle. Par conséquent, le refroidissement et l'évacuation des copeaux doivent être optimisés conjointement. Un refroidissement adéquat permet de réduire efficacement les températures de coupe, tandis qu'une évacuation efficace des copeaux évite les contacts répétés avec la surface.
Les méthodes courantes incluent :
- Refroidissement par air comprimé
- Lubrification à quantité minimale (MQL)
- Élimination des copeaux à haute fréquence
- Conception optimisée des trajectoires d'outils
Ces mesures contribuent à améliorer la qualité des pièces transparentes et à réduire les défauts de surface.
Ajouter des opérations de post-traitement
Même avec un contrôle rigoureux des paramètres d'usinage, les composants PC peuvent présenter de légères bavures, des marques d'outils ou un voile localisé après usinage. Les opérations de post-traitement améliorent non seulement l'aspect, mais aussi la qualité globale et l'expérience utilisateur. De nombreux produits PC haut de gamme ne sont pas livrés immédiatement après usinage.
Les processus supplémentaires comprennent souvent :
- Ebavurage
- Polissage fin
- Polissage à la flamme
- Traitement de nettoyage
Ces méthodes de post-traitement améliorent encore la transparence et la qualité d'aspect.
Questions fréquemment posées
Pourquoi les composants transparents des PC se fissurent-ils après l'usinage CNC ?
La fissuration des pièces en polycarbonate est généralement liée aux contraintes internes. Si les températures de coupe sont trop élevées, les outils insuffisamment affûtés ou les forces de coupe localisées excessives, d'importantes contraintes résiduelles peuvent s'accumuler dans le matériau. Lorsque le produit est ensuite exposé à l'alcool, à des produits de nettoyage ou à des environnements présentant de fortes variations de température, des fissures peuvent apparaître progressivement dans les zones de concentration de contraintes. Par conséquent, les produits en polycarbonate transparent nécessitent généralement un contrôle rigoureux des paramètres d'usinage et, si nécessaire, un traitement de relaxation des contraintes afin d'améliorer leur stabilité à long terme.
Conclusion
Le polycarbonate (PC) est un matériau plastique qui allie transparence, résistance aux chocs et robustesse mécanique, ce qui explique son utilisation répandue dans la fabrication industrielle moderne. Des hublots d'équipements d'automatisation aux couvercles transparents pour dispositifs médicaux, en passant par les boîtiers électroniques et les composants optiques, le PC joue un rôle important dans de nombreuses applications. Bien que son usinabilité soit supérieure à celle de nombreux plastiques transparents, sa grande ténacité et sa sensibilité thermique constituent des défis importants lors de l'usinage CNC. Les problèmes courants rencontrés en production incluent le blanchiment de surface, la formation de bavures, la réduction de la transparence et la fissuration sous contrainte. Pour obtenir des produits de haute qualité, les fabricants doivent contrôler rigoureusement la manipulation des matériaux, le choix des outils, les paramètres d'usinage et les procédures de post-traitement. Pour les composants transparents en PC en particulier, il est essentiel non seulement de respecter les exigences de précision dimensionnelle, mais aussi de garantir une excellente qualité d'aspect et une stabilité à long terme.
















