
Le tournage excentrique CNC est largement utilisé pour la fabrication d'arbres excentriques, de manchons excentriques, de composants de cames, de pièces de transmission spécifiques et de connecteurs mécaniques de précision. Contrairement à l'usinage rotatif conventionnel, les composants excentriques ont des centres géométriques qui ne coïncident pas avec leurs axes de rotation. L'usinage de ces pièces exige un contrôle précis de l'excentricité, de la position des axes, des tolérances dimensionnelles et des relations entre les différentes caractéristiques. Un bridage imprécis, des vibrations, une déformation de la pièce ou un décalage de la référence peuvent empêcher l'assemblage correct du composant fini. Pour les composants de précision sur mesure, un processus d'usinage excentrique bien planifié, un bridage approprié et des procédures d'inspection efficaces contribuent à améliorer la précision, à réduire les rebuts et à garantir la constance lors du développement de prototypes et de la production en série.
Défis du tournage excentrique CNC
Le principal défi de l'usinage excentré réside dans le maintien du positionnement correct entre les éléments excentrés et les références de conception. Le tournage conventionnel utilise généralement l'axe de rotation de la pièce comme référence d'usinage, tandis que les composants excentrés peuvent présenter des surfaces cylindriques, des alésages ou des profils étagés avec des axes différents. Ces caractéristiques peuvent nécessiter des montages spécifiques, un positionnement précis de la pièce ou un usinage combiné. La stratégie d'usinage doit être définie en fonction du décalage excentré, des dimensions du composant, des propriétés du matériau et des tolérances requises, plutôt que de simplement réutiliser un programme de tournage conventionnel.
Excentricité et précision coaxiale
L'excentricité est une dimension critique pour déterminer si un composant excentré répond aux exigences de son plan. L'usinage doit maîtriser non seulement le diamètre de l'élément excentré, mais aussi sa position centrale par rapport à la référence spécifiée. Les composants comportant plusieurs sections d'arbre peuvent exiger des tolérances de coaxialité, de position ou de faux-rond entre les différents éléments. Les critères d'acceptation spécifiques doivent être conformes au plan technique. Si seul le diamètre extérieur est contrôlé sans tenir compte de la position centrale, le composant risque de présenter une défaillance lors de l'assemblage, même si ses dimensions individuelles sont acceptables.
Pourquoi le maintien des pièces est-il important ?
La méthode de bridage influe directement sur la précision et la stabilité de l'usinage excentré. Un positionnement incorrect de la pièce ou des défauts des surfaces de positionnement du dispositif de fixation peuvent entraîner un décalage de l'excentrage pendant l'usinage. Les pièces de forme irrégulière, les pièces longues avec un porte-à-faux important et les pièces aux surfaces de serrage limitées sont également susceptibles de se déformer sous l'effet des forces de serrage et de coupe. Avant l'usinage, les fabricants doivent vérifier les références de positionnement, la conception du dispositif de fixation et le sens de rotation de la pièce. Des essais de coupe et un contrôle dimensionnel permettent ensuite de confirmer la position réelle de l'excentrage. Pour les composants de haute précision, un bridage stable et reproductible est souvent plus important qu'un simple réglage des paramètres de coupe.
Comment les différents matériaux affectent-ils l'usinage ?
Les alliages d'aluminium, l'acier au carbone, l'acier inoxydable, les alliages de cuivre et les plastiques techniques présentent des caractéristiques de coupe différentes qui influent sur l'usure des outils, les forces de coupe, la déformation thermique et la stabilité dimensionnelle. Les alliages d'aluminium offrent généralement une bonne usinabilité, mais les structures à parois minces peuvent se déformer sous l'effet des forces de serrage ou de coupe. L'acier inoxydable nécessite une attention particulière à l'écrouissage et à la chaleur de coupe, tandis que les plastiques techniques requièrent une prise en compte attentive des variations dimensionnelles liées à la température. Le choix du matériau doit tenir compte de la capacité de charge, de la résistance à l'usure, de l'environnement d'utilisation et de la difficulté d'usinage avant de sélectionner les outils, les paramètres de coupe et les procédures de contrôle appropriés.
Comment optimiser l'usinage excentrique
La fabrication de composants excentriques de précision exige des références, des séquences d'usinage et des critères de contrôle clairement définis lors de la planification du processus. Les composants simples peuvent être produits en ajustant la position de la pièce à l'aide d'un bridage approprié, tandis que les pièces comportant plusieurs axes excentriques, des perçages complexes ou des tolérances d'assemblage serrées peuvent nécessiter des montages spécifiques, des réglages secondaires ou un usinage tournage-fraisage. Un enchaînement judicieux des opérations d'ébauche, de semi-finition et de finition contribue à réduire les erreurs de repositionnement et préserve une marge suffisante pour les ajustements dimensionnels finaux.
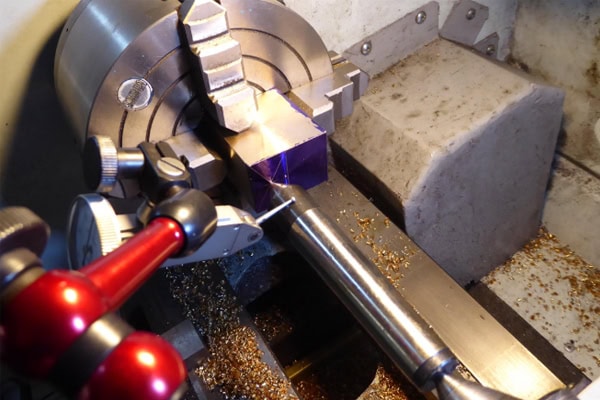
Comment choisir une méthode de maintien de pièce
La stratégie de bridage doit être choisie en fonction du décalage excentrique, de la géométrie de la pièce, du volume de production et des capacités de la machine. Les approches courantes comprennent les montages excentriques, les outils de positionnement dédiés, le positionnement ajusté du mandrin ou l'utilisation d'équipements d'usinage supplémentaires pour des caractéristiques spécifiques. Chaque méthode offre différents niveaux de précision de positionnement, d'efficacité de réglage et d'applicabilité. La décision ne doit pas reposer uniquement sur le coût du montage.
- Définir les repères de positionnement : identifier l’axe de référence, la face de positionnement et la direction excentrée sur le dessin afin de garantir un positionnement reproductible lors de chaque installation.
- Adaptez le dispositif de fixation : choisissez un système de bridage adapté à la géométrie de la pièce, à la longueur de serrage et au décalage excentrique. Utilisez un dispositif de fixation dédié si nécessaire afin de réduire les mouvements de la pièce et les erreurs de positionnement.
- Vérifiez la sécurité de rotation : un serrage excentrique modifie la répartition des masses en rotation. Évaluez les conditions de fonctionnement de la pièce, du dispositif de fixation et de la machine, et assurez-vous de la solidité du serrage avant de valider progressivement la vitesse de broche.
- Contrôle de la force de serrage : pour les manchons à parois minces, les arbres élancés et les matériaux facilement déformables, répartissez les forces de serrage de manière appropriée afin d’éviter toute déformation importante.
- Vérifier la précision de la première pièce : mesurer le décalage excentrique, les diamètres critiques et les relations de position après l’usinage de la première pièce. Ajuster les paramètres de montage ou de processus en fonction des résultats.
Une stratégie de bridage adaptée améliore la régularité du positionnement excentrique et réduit les réglages répétés. Lors de la production en série, les fabricants doivent également consigner les paramètres de serrage, l'état du dispositif de fixation et les résultats du contrôle du premier article afin d'établir des normes de processus réutilisables.
Comment définir les paramètres de coupe et les séquences d'usinage
En usinage excentrique, la vitesse de coupe, l'avance et la profondeur de passe doivent être adaptées au matériau, à l'outil et à la rigidité du bridage. La rotation excentrée peut engendrer des charges de coupe irrégulières ; il est donc déconseillé d'appliquer directement les paramètres de tournage conventionnels sans validation. L'ébauche doit privilégier la stabilité de coupe et un enlèvement de matière constant, tandis que la finition doit trouver un équilibre entre la précision dimensionnelle, la qualité de surface et l'état de l'outil. Pour les pièces comportant plusieurs sections d'arbre excentrique, la séquence d'usinage doit respecter les relations de référence afin de minimiser les erreurs de positionnement dues aux réglages répétés. Après la programmation, la simulation permet de vérifier les trajectoires d'outil, les interférences avec le montage et les mouvements de changement d'outil. L'usinage d'une première pièce permet ensuite de valider les résultats. Les paramètres doivent être optimisés progressivement en surveillant les vibrations, l'usure de l'outil et les variations dimensionnelles. Une simple augmentation de la vitesse de broche ou de l'avance peut entraîner une qualité inégale.
Comment réduire les vibrations et les erreurs dimensionnelles
Les pièces excentrées tournent différemment des composants concentriques classiques. Les erreurs de serrage, les porte-à-faux excessifs de la pièce, la rigidité insuffisante du dispositif de fixation et les variations des charges de coupe peuvent tous engendrer des vibrations et une instabilité dimensionnelle. Les fabricants doivent choisir le dispositif de fixation en fonction de la géométrie de la pièce et s'assurer du bon état de la machine, du mandrin et des dispositifs de fixation. Pour les pièces de précision, les références de positionnement doivent être vérifiées avant l'usinage et les dimensions critiques doivent être mesurées immédiatement après l'usinage afin d'éviter la propagation des erreurs aux opérations suivantes.
- Améliorer la rigidité du système : réduire le porte-à-faux inutile de la pièce et assurer des liaisons stables entre le dispositif de fixation, la tourelle porte-outil et la pièce afin de minimiser les vibrations.
- Contrôler la surépaisseur d'usinage : maintenir une répartition constante de la surépaisseur afin d'éviter des charges de coupe locales excessives et des variations soudaines des forces de coupe.
- Surveillez l'usure de l'outil : inspectez régulièrement les arêtes de coupe pour détecter toute usure, ébréchure ou accumulation de matière. Appliquez une compensation d'outil ou remplacez l'outil si nécessaire.
- Vérifier l'état de la machine : contrôler le serrage du mandrin, le fonctionnement de la broche et le positionnement du porte-outils. Arrêter la machine et rechercher d'éventuelles vibrations anormales.
- Mettre en place un contrôle en cours de production : mesurer l’excentricité et les dimensions de position après l’usinage du premier article et les opérations critiques. Corriger rapidement les écarts avant que les pièces non conformes ne passent à l’étape suivante.
Un environnement d'usinage stable et des contrôles de processus standardisés contribuent à réduire les retouches et à améliorer la régularité entre les lots de production. Si des erreurs dimensionnelles persistent, il convient d'examiner les références de positionnement, la précision des dispositifs de fixation, l'état de la machine et les paramètres du programme avant d'effectuer d'autres réglages.
Inspection et approvisionnement sur mesure pour les composants excentriques
L'acceptation de la qualité des composants excentrés ne doit pas se limiter aux seules mesures de diamètre extérieur et de longueur. Selon le plan, le contrôle peut également nécessiter la vérification du décalage d'excentricité, de la position de l'axe, du faux-rond radial et d'autres tolérances critiques. Le plan de contrôle doit correspondre à la géométrie du composant et à la précision requise, et être validé lors de l'établissement du devis afin d'éviter des critères d'acceptation contradictoires après usinage. Pour les commandes sur mesure, des plans complets, les informations sur les matériaux, les quantités de production et les exigences de contrôle permettent au fabricant d'évaluer la complexité du processus, les besoins en outillage, le temps d'usinage et le coût global.
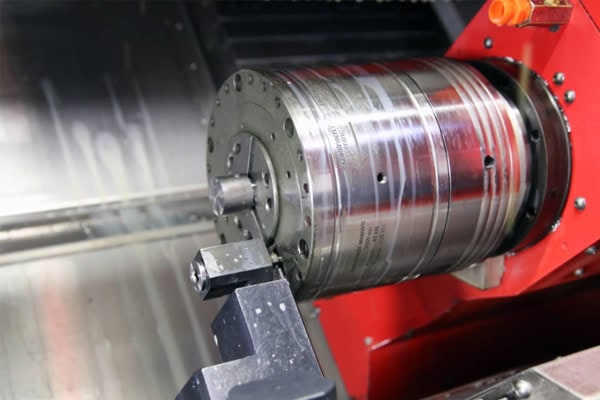
Comment faut-il contrôler les dimensions excentrées ?
L'inspection doit respecter les références spécifiées dans le plan technique, en utilisant des instruments et des méthodes de mesure appropriés. Les micromètres permettent de mesurer les diamètres extérieurs, tandis que les comparateurs à cadran, associés à des dispositifs de positionnement adéquats, permettent de contrôler le faux-rond à des emplacements précis. Les machines à mesurer tridimensionnelles peuvent être utilisées pour vérifier des relations géométriques plus complexes. L'excentricité, le faux-rond radial et la coaxialité ne sont pas des caractéristiques identiques ; une seule mesure ne peut donc pas remplacer tous les contrôles de tolérance requis. Pour la production en série, les enregistrements d'inspection du premier article, d'échantillonnage en cours de production et d'inspection finale doivent être conservés, avec des emplacements de mesure, des paramètres de référence et des critères d'acceptation cohérents. Si le composant doit être assemblé à d'autres pièces, son état d'assemblage doit également être évalué conformément aux exigences du plan. Ceci permet d'éviter les situations où des dimensions individuelles sont conformes à l'inspection, mais où le composant présente des performances médiocres dans le système assemblé.
Comment choisir un fournisseur d'usinage excentrique CNC
Lors de l'approvisionnement en composants excentriques de précision, les compétences du fournisseur en ingénierie des procédés, son expérience en conception de montages et ses équipements de contrôle disponibles peuvent avoir un impact direct sur les délais et la qualité du produit fini. Les acheteurs doivent fournir des informations techniques complètes et préciser les dimensions critiques ainsi que les critères d'acceptation avant de demander un devis.
- Fournissez des plans techniques complets : précisez le décalage excentrique, les diamètres critiques, les rapports d’axes, les tolérances dimensionnelles et la rugosité de surface. Incluez un modèle 3D si nécessaire.
- Spécifiez les matériaux et les quantités : confirmez la nuance du matériau, l’état du traitement thermique, la quantité de prototypes et le volume de production prévu afin de faciliter la planification du processus et l’évaluation du temps de cycle.
- Confirmer les exigences en matière de montage et d'inspection : pour les géométries excentrées spéciales, discuter de la nécessité de montages dédiés et de la manière dont l'excentricité et le faux-rond seront mesurés et acceptés.
- Comparez les coûts totaux des devis : tenez compte des matériaux, de la programmation et de la configuration, de l’investissement dans les dispositifs de fixation, du temps d’usinage, de l’inspection et du post-traitement plutôt que de vous concentrer exclusivement sur le prix unitaire.
- Évaluer la communication technique : Choisissez un fournisseur d’usinage capable d’expliquer les limites du processus, de proposer des recommandations de conception pour la fabrication et de décrire clairement ses procédures de contrôle qualité.
Lors d'une demande de devis auprès de fournisseurs d'usinage CNC tels que TiRapid, veuillez fournir les plans des composants, les spécifications des matériaux, les quantités commandées et les critères d'acceptation afin que l'équipe puisse évaluer les options d'usinage et les conditions de devis. Confirmer à l'avance les méthodes de bridage, les contrôles dimensionnels critiques et les délais de livraison permet de réduire les modifications de prototypes, d'améliorer la régularité des lots et de garantir que les composants excentriques sur mesure répondent aux exigences d'assemblage et de fonctionnement de l'équipement prévu.
















