
La rugosité de surface lors des opérations de tournage influe directement sur la précision d'assemblage, le frottement et la durée de vie en fatigue des composants. Les principaux facteurs influençant la rugosité résultent de l'effet combiné des paramètres de coupe et des conditions d'usinage. Lors du tournage CNC, la vitesse de coupe, l'avance, la profondeur de passe et l'usure de l'outil déterminent conjointement l'état de contrainte et le comportement à la déformation du matériau dans la zone de coupe. Sous l'action de la compression et du cisaillement de l'outil, le métal subit une déformation plastique, et différentes combinaisons de paramètres modifient la formation des copeaux et le comportement à la rupture, laissant ainsi différentes textures de surface microscopiques sur la pièce.
La rugosité de surface est essentiellement une conséquence visible de la stabilité de la coupe. Lorsque le processus de coupe est stable, les vibrations sont faibles et la répartition de la chaleur est uniforme, ce qui permet d'obtenir une surface à la texture fine et régulière. En cas de fluctuations du processus, des défauts de surface tels que des ondulations, des marques d'arrachement ou des bavures localisées sont plus susceptibles d'apparaître. Par conséquent, le contrôle des paramètres relève non seulement d'une problématique géométrique, mais aussi d'un enjeu de stabilité dynamique.
Influence de la vitesse de coupe sur la qualité de surface
La vitesse de coupe détermine l'état de mouvement relatif entre l'outil et la pièce et influe considérablement sur la température de coupe, le ramollissement du matériau et la formation des copeaux. À différentes vitesses, le comportement d'écoulement du métal change sensiblement, modifiant ainsi le mécanisme de formation de la surface. La vitesse de coupe influe également sur l'usure de l'outil : à haute vitesse, l'usure est principalement due à la diffusion et à l'oxydation, tandis qu'à basse vitesse, l'usure par adhérence est plus fréquente. Ces formes d'usure affectent indirectement la rugosité de surface.
Modifications de surface à haute vitesse de coupe
À des vitesses de coupe élevées, le temps de déformation par cisaillement du matériau est réduit, les copeaux se forment de manière plus continue et le processus de coupe devient plus régulier, avec une diminution des vibrations. De ce fait, la qualité de surface est généralement améliorée. Parallèlement, la chaleur de coupe est principalement évacuée par les copeaux, ce qui limite l'impact thermique sur la surface de la pièce. Cependant, si la vitesse dépasse une certaine limite, la température de l'outil augmente brusquement, accélérant l'usure et provoquant des variations de la qualité de surface.
Les caractéristiques typiques incluent :
- Texture de surface plus fine et plus uniforme
- Continuité améliorée des marques de coupe
- Déformation plastique réduite en surface
- Réduction des vibrations pendant l'usinage
- Concentration de chaleur accrue dans la zone de coupe
L'usinage à grande vitesse nécessite un refroidissement et une lubrification stables ; sinon, une décoloration de la surface ou une brûlure locale peuvent se produire.
Caractéristiques de surface à faible vitesse de coupe
À faible vitesse de coupe, le matériau reste plus longtemps en contact avec l'outil, ce qui entraîne une déformation plastique plus complète mais aussi de plus grandes fluctuations de la force de coupe. Il en résulte souvent des marques d'outil irrégulières. Les copeaux ont également tendance à s'accumuler et à rayer la surface usinée, augmentant ainsi sa rugosité. La formation d'arêtes rapportées est plus fréquente à faible vitesse, ce qui peut créer des protubérances périodiques en surface.
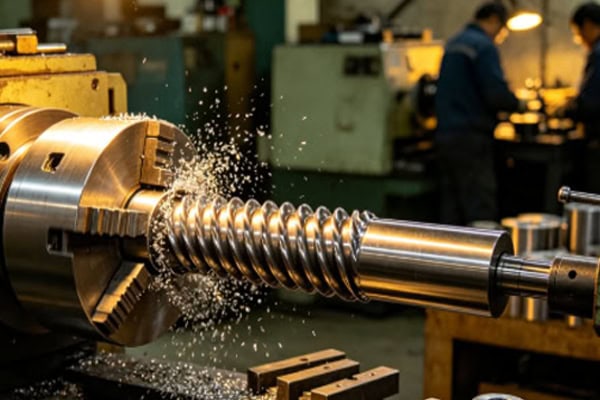
Effet direct du débit d'alimentation sur la texture de surface
La vitesse d'avance détermine l'espacement des trajectoires d'outil sur la surface de la pièce et constitue l'un des facteurs géométriques les plus directs influençant la rugosité de surface. Une vitesse d'avance plus élevée augmente la distance entre les marques de coupe, ce qui se traduit par des valeurs de rugosité plus élevées. La vitesse d'avance influe également sur l'amplitude de la force de coupe et la rigidité du système, affectant indirectement le comportement vibratoire.
Surface fine obtenue par faible vitesse d'avance
À faible vitesse d'avance, le déplacement de l'outil par tour est plus court, ce qui permet d'obtenir une texture de surface plus dense et un fini plus lisse. Ces conditions conviennent à l'usinage de précision et à la fabrication de pièces à tolérances serrées.
Les résultats typiques incluent :
- Hauteur crête-vallée de la surface inférieure
- Espacement réduit des trajectoires d'outil
- Amélioration de la constance des contacts
- résistance au frottement plus faible
- Cohérence dimensionnelle supérieure
Cependant, des vitesses d'avance trop faibles peuvent provoquer un frottement entre l'outil et la surface, augmentant ainsi la génération de chaleur locale et réduisant la qualité de la surface.
Effets de surface d'une vitesse d'alimentation élevée
Une vitesse d'avance plus élevée augmente l'effort de coupe et l'espacement des marques d'outil, formant des motifs de surface nets mais rugueux. Elle convient à l'ébauche, où l'efficacité est primordiale, mais pas aux surfaces de haute précision.
Influence de la profondeur de coupe sur la stabilité
La profondeur de passe détermine l'épaisseur et la largeur du matériau en contact avec l'outil, ce qui influe directement sur la force de coupe et les exigences de rigidité de la machine. Plus la profondeur augmente, plus la force de coupe et les exigences de rigidité du système s'accroissent. Si la rigidité de la machine est insuffisante, des vibrations peuvent apparaître, entraînant des ondulations de surface.
La profondeur de coupe influe également sur l'épaisseur des copeaux et la répartition de la chaleur, modifiant ainsi la stabilité du procédé. Les grandes profondeurs conviennent à un enlèvement de matière rapide, tandis que les faibles profondeurs sont préférables pour une qualité de surface stable et un contrôle dimensionnel précis.
Influence cachée de l'état de l'outil sur la rugosité de surface
L'usure de l'outil est un facteur critique et souvent négligé qui affecte la qualité de surface. Même avec des paramètres optimaux, une usure importante peut dégrader l'état de surface. L'usure sur la face de coupe augmente le frottement et la chaleur, tandis que l'usure sur la face de dépouille modifie la géométrie de coupe effective, engendrant des conditions de coupe instables.
À mesure que l'usure progresse, la qualité de la surface présente généralement les caractéristiques suivantes :
- Rugosité accrue
- Marques de déchirure visibles
- Variation dimensionnelle
- Bruit de coupe anormal
En production de masse, la surveillance de l'état des outils est essentielle pour maintenir une qualité de surface stable.
Effet amplificateur des vibrations sur la rugosité de surface
Les vibrations constituent l'une des principales causes de mauvaise qualité de surface. Elles perturbent le contact stable entre l'outil et la pièce, entraînant des déviations des trajectoires de coupe et la formation d'ondulations. Parmi les sources de vibrations, on peut citer une rigidité machine insuffisante, un bridage inadéquat ou des paramètres de coupe inappropriés.
Comportement de surface dans des conditions de coupe stables
Dans des conditions stables, les trajectoires d'outil sont continues et uniformes, produisant une texture homogène et une faible variation de rugosité, adaptées aux surfaces de précision.
Caractéristiques de surface sous vibration
Sous l'effet des vibrations, des ondulations périodiques ou des motifs irréguliers apparaissent à la surface, augmentant considérablement la rugosité et affectant la précision de l'assemblage.
Différences de sensibilité des paramètres selon les matériaux
Les différents matériaux réagissent différemment aux variations des paramètres en raison de leurs différences de dureté, de conductivité thermique et de microstructure. Les alliages d'aluminium sont plus sensibles à la vitesse de coupe, l'acier inoxydable à l'avance et les aciers trempés à la profondeur de passe. La structure granulaire et le comportement à l'écrouissage influencent également la stabilité de coupe et la qualité de l'état de surface. Par conséquent, l'optimisation des paramètres doit être adaptée au matériau pour garantir une qualité de surface constante.
Effet global de l'interaction des paramètres sur la qualité de surface
La qualité de surface en tournage ne dépend pas d'un seul paramètre, mais de l'interaction de plusieurs facteurs. Lorsque la vitesse de coupe, l'avance, la profondeur de passe et l'état de l'outil sont correctement ajustés, le processus de coupe devient stable, la formation des copeaux régulière, les vibrations réduites et la texture de surface homogène. En fabrication de haute précision, cette coordination multiparamétrique garantit la régularité des pièces et la stabilité de la qualité de la production.
















