
En usinage CNC des métaux, le coût des matériaux est un facteur déterminant des dépenses de production. Pour des matériaux comme les alliages d'aluminium, l'acier inoxydable et les alliages de titane, un imbrication inefficace, des surépaisseurs d'usinage excessives et des trajectoires d'outils mal planifiées peuvent engendrer du gaspillage de matière, tout en augmentant les temps d'usinage et les coûts de production. Réduire ce gaspillage ne se limite pas à enlever moins de matière. Cela exige une approche globale englobant la sélection des matières premières, l'imbrication des pièces, la maîtrise des surépaisseurs d'usinage, la planification des trajectoires d'outils et la gestion de la qualité. En optimisant les processus d'usinage CNC, les fabricants peuvent améliorer l'utilisation des matériaux tout en préservant la précision dimensionnelle, l'efficacité d'usinage et la qualité des produits.
Optimisation de la sélection et de l'imbrication des matières premières
Sélectionner les spécifications des matériaux appropriés en fonction de la géométrie de la pièce.
L'usinage CNC des métaux commence généralement avec des plaques, des barres, des profilés ou des billettes métalliques. La compatibilité entre les dimensions de la matière première et celles de la pièce finie influe directement sur la quantité de matière enlevée lors de l'usinage.
Pour les pièces aux géométries régulières et aux dimensions relativement importantes, les fabricants peuvent sélectionner les épaisseurs de tôle ou les diamètres de barre appropriés en fonction des spécifications de la pièce finie. Ceci permet d'éviter un enlèvement de matière excessif dû à des ébauches surdimensionnées. Pour les pièces aux contours complexes, la forme de la matière première, les références d'usinage et les positions de bridage doivent également être prises en compte afin de garantir que l'ébauche réponde aux exigences d'usinage ultérieures.
Le choix du matériau doit également tenir compte des propriétés mécaniques et de l'usinabilité. Les alliages d'aluminium offrent généralement une bonne usinabilité, tandis que l'acier inoxydable et les alliages de titane exigent une attention particulière à l'outillage, aux paramètres de coupe et à la gestion thermique. Choisir le bon matériau permet de réduire les défauts d'usinage, l'usure des outils et les retouches.
Améliorer l'utilisation des matériaux grâce à l'imbrication numérique
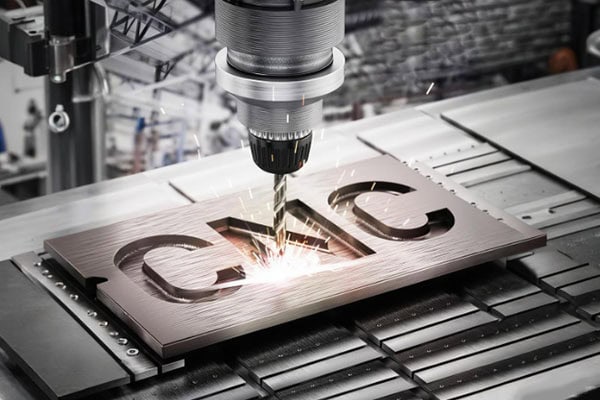
Pour l'usinage CNC de tôles, l'optimisation de l'imbrication est essentielle pour réduire les rebuts et les chutes de matière. Avant l'usinage, un logiciel de CAO/FAO permet de disposer plusieurs pièces sur une même tôle en fonction de leurs contours, des jeux de coupe, des diamètres d'outils et des exigences de bridage.
En optimisant l'orientation, l'espacement et la disposition des pièces tout en respectant les tolérances d'usinage appropriées, les fabricants peuvent réduire les chutes irrégulières. Pour l'usinage de barres, l'optimisation des longueurs de coupe, des séquences d'usinage et des combinaisons de pièces permet de minimiser les pertes par usinage en bout.
Cependant, l'imbrication ne doit pas se limiter à un placement aussi rapproché que possible des pièces. Un espacement insuffisant peut entraîner des collisions d'outils, des difficultés de serrage ou des déformations thermiques. L'utilisation optimale des matériaux doit donc être conciliée avec la faisabilité de l'usinage et la sécurité d'utilisation.
Contrôler les tolérances d'usinage pour minimiser les coupes inutiles
Établir des provisions pour stocks appropriées
La surépaisseur d'usinage correspond à la quantité de matière à enlever de la matière première pour obtenir les dimensions finales de la pièce. Des surépaisseurs excessives augmentent le volume de coupe, le temps d'usinage et l'usure de l'outil. À l'inverse, des surépaisseurs insuffisantes peuvent empêcher l'élimination des couches d'oxyde, des défauts de surface ou des écarts dimensionnels de la matière première, compromettant ainsi la précision de la pièce finale.
Avant l'usinage CNC, les fabricants doivent déterminer les tolérances appropriées en fonction des caractéristiques du matériau, de la géométrie de la pièce, des tolérances dimensionnelles et des exigences de finition de surface. Pour les composants de précision, la combinaison des opérations d'ébauche, de semi-finition et de finition permet d'éviter les usinages correctifs excessifs lors de la phase finale.
Utiliser des ébauches quasi-finies
La fabrication de pièces quasi-nettes est un moyen efficace de réduire les déchets de découpe de métal. Grâce à des procédés de formage adaptés, comme le forgeage ou le moulage, les fabricants peuvent produire des ébauches dont la géométrie est très proche de celle de la pièce finale, réduisant ainsi la quantité de matière à enlever lors de l'usinage CNC ultérieur.
Cependant, la fabrication de pièces quasi-nettes ne convient pas à tous les composants. Pour les produits aux tolérances serrées, aux structures complexes ou aux exigences spécifiques en matière de performances des matériaux, les fabricants doivent évaluer les coûts d'outillage, la qualité des ébauches, les risques de défauts internes et le volume de production avant d'opter pour cette approche.
Optimiser les trajectoires d'outils CNC pour améliorer l'efficacité d'enlèvement de matière
Choisissez des trajectoires de coupe appropriées
La planification des trajectoires d'outil influe directement sur l'efficacité d'enlèvement de matière, l'usure de l'outil et la stabilité d'usinage. En optimisant les directions de coupe, les séquences d'usinage et les mouvements d'entrée et de sortie grâce à un logiciel de CAO/FAO, les fabricants peuvent réduire les déplacements inutiles de l'outil, éviter les coupes répétées et minimiser le risque de surcharge localisée de l'outil.
Pour les pièces présentant de grandes cavités ou des surfaces courbes complexes, il est possible de sélectionner des stratégies d'usinage à grande vitesse ou d'ébauche adaptative adaptées aux propriétés du matériau et aux capacités de la machine. Les trajectoires d'outil adaptatives contribuent à maîtriser les efforts de coupe et à maintenir des conditions de coupe relativement stables. Toutefois, les résultats obtenus dépendent de l'outil de coupe, de la rigidité de la machine, du matériau de la pièce et des paramètres de coupe.
Optimisation du choix des outils et des paramètres de coupe
Le diamètre de l'outil, le nombre de goujures, la géométrie de coupe et le revêtement influencent tous l'efficacité de l'enlèvement de matière. Choisir des outils adaptés à la géométrie de la pièce permet de réduire les passes répétées dans les zones étroites et de minimiser les défauts de surface dus à un outillage inadapté.
La vitesse de coupe, l'avance et la profondeur de passe doivent être ajustées en fonction du matériau, des spécifications de l'outil et des performances de la machine. Des réglages trop prudents peuvent augmenter le temps d'usinage, tandis que des paramètres trop agressifs peuvent entraîner la casse de l'outil, des écarts dimensionnels et le rejet des pièces. L'objectif est d'optimiser la proportion d'usinage efficace et stable plutôt que de simplement rechercher des vitesses de coupe plus élevées.
Réduire les rebuts et les retouches grâce au contrôle qualité
Renforcer le contrôle dimensionnel en cours de production
Les déchets de matériaux ne proviennent pas uniquement des copeaux et des chutes. Des pièces peuvent également être mises au rebut en raison d'écarts dimensionnels, d'un serrage incorrect ou d'erreurs d'usinage. Le contrôle du premier article, la mesure en cours de production des dimensions critiques et les contrôles qualité finaux permettent de détecter rapidement les écarts et d'éviter la propagation des défauts dans un lot de production.
Pour les composants métalliques de précision, les fabricants doivent également surveiller l'usure des outils, la déformation thermique des pièces et les erreurs de positionnement des dispositifs de fixation. Les paramètres d'usinage peuvent ensuite être ajustés en fonction des résultats de ces contrôles.
Trier et recycler les copeaux et les chutes de métal
L’aluminium, l’acier inoxydable et les autres métaux recyclables doivent être triés par type de matériau lors de la collecte des copeaux, des chutes et des restes. Éviter le mélange des matériaux permet de préserver leur valeur de recyclage et de réduire les coûts d’élimination des déchets.
Bien que le recyclage ne puisse éliminer totalement les pertes de matériaux, il permet de récupérer de la valeur à partir des matériaux restants et de favoriser une utilisation plus efficace des ressources.
Élaborer une stratégie globale de réduction des déchets de matériaux
La réduction des déchets de matière dans l'usinage CNC des métaux exige une approche intégrée combinant l'optimisation de l'imbrication, la conception des ébauches, le contrôle des surépaisseurs d'usinage, la planification des trajectoires d'outils et le contrôle qualité. Les fabricants devraient élaborer des stratégies d'usinage basées sur la géométrie des pièces, les caractéristiques des matériaux, le volume de production et les exigences de précision, plutôt que de s'appuyer sur une seule technique pour réduire les coûts.
Pour les projets impliquant des composants de haute précision, des géométries complexes ou des pièces métalliques sur mesure, une planification efficace des processus permet de minimiser l'enlèvement inutile de matière, d'améliorer la régularité de la production et d'obtenir un meilleur équilibre entre les coûts des matériaux, l'efficacité de l'usinage et la qualité du produit.
















