
L'usinage CNC de pièces en plastique est largement utilisé dans la production d'équipements industriels, de produits électroniques, de composants automobiles, de boîtiers pour dispositifs médicaux, de machines d'automatisation et de composants structurels de précision. Lors de leur fabrication, de nombreuses pièces en plastique nécessitent des trous de fixation, de positionnement, taraudés, traversants, borgnes et de formes irrégulières. Ces types de trous déterminent non seulement le mode d'assemblage des pièces, mais influent également sur la précision d'assemblage, la résistance structurelle et la stabilité de fonctionnement des équipements. Parmi les procédés d'usinage CNC courants, le perçage et le fraisage CNC permettent tous deux de réaliser des trous, mais ces deux méthodes diffèrent considérablement en termes de déplacement de l'outil, de méthodes d'enlèvement de matière, d'efficacité d'usinage et de contrôle dimensionnel.
Les plastiques présentent des caractéristiques d'usinage différentes de celles des métaux. Des matériaux tels que l'ABS, le POM, le nylon, le PC et le PEEK varient en dureté, ténacité, conductivité thermique et élasticité. Certains plastiques sont sujets à la formation de bavures, à l'accumulation de copeaux et à la déformation thermique localisée lors de la coupe. Les pièces à parois minces peuvent également être affectées par la pression de serrage et les forces de coupe. Par conséquent, le choix entre perçage et fraisage ne doit pas reposer uniquement sur le diamètre du trou. Il est également nécessaire d'évaluer le dessin de la pièce, la forme du trou, les tolérances dimensionnelles, la profondeur d'usinage et les exigences d'assemblage ultérieures.
Quelles sont les différences entre les principes de perçage et de fraisage CNC ?
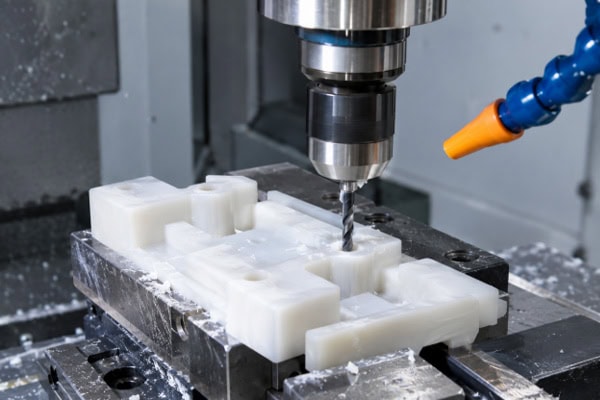
La différence la plus évidente entre le perçage et le fraisage CNC réside dans le mouvement de l'outil de coupe. Le perçage repose principalement sur un foret rotatif qui avance le long de l'axe du trou, enlevant progressivement de la matière pour former un trou. Le fraisage, quant à lui, utilise généralement des outils rotatifs, tels que des fraises en bout, pour enlever de la matière par un mouvement relatif entre l'outil et la pièce, selon une trajectoire prédéfinie. Ces deux méthodes peuvent être réalisées sur des centres d'usinage CNC, mais les formes de trous et les trajectoires d'usinage appropriées diffèrent.
Le perçage CNC convient aux trous ronds réguliers.
Le perçage CNC utilise généralement des forets hélicoïdaux ou des forets spéciaux conçus pour l'usinage des plastiques. Le programme d'usinage contrôle la vitesse de broche, l'avance et la profondeur de perçage conformément aux exigences du dessin, permettant à l'outil de pénétrer dans la pièce selon un axe prédéterminé jusqu'à l'obtention des dimensions spécifiées. Pour les pièces en plastique présentant des diamètres de perçage fixes et des structures simples, le perçage ne nécessite généralement pas de trajectoires d'outil complexes et la configuration du programme est relativement simple. Parmi les applications courantes, on peut citer les trous de boulons dans les supports en plastique, les trous de fixation dans les boîtiers d'équipements, les trous de positionnement dans les composants mécaniques et les avant-trous pour les assemblages par vis. Lors de l'usinage de boîtiers d'équipements électroniques et de panneaux industriels en plastique, le perçage CNC peut produire en continu des trous selon des coordonnées prédéfinies si plusieurs trous ont le même diamètre et que leurs positions sont clairement spécifiées sur le dessin.
Les principales caractéristiques du forage sont les suivantes :
Trajectoires d'usinage simples : l'outil se déplace principalement le long de l'axe du trou, ce qui rend la programmation relativement simple et adaptée à l'usinage répétitif de trous ronds aux mêmes spécifications.
Haute efficacité de production : pour les pièces présentant des diamètres de trous uniformes et un grand nombre de trous, le perçage permet généralement de réduire le temps d’usinage nécessaire pour chaque trou.
Sélection simple des outils : les forets adaptés peuvent être sélectionnés en fonction du diamètre du trou cible, de sa profondeur et du matériau plastique, ce qui facilite la mise en place de processus d’usinage standardisés.
L'évacuation des copeaux requiert une attention particulière : si des copeaux de plastique s'accumulent à l'intérieur du trou, le frottement entre l'outil et la paroi du trou peut augmenter, provoquant un échauffement localisé, des dommages à la paroi du trou ou des écarts dimensionnels.
Pour les trous profonds, les pièces en plastique à parois minces et les composants exigeant une grande précision d'usinage à la sortie du trou, les méthodes d'avance et d'évacuation des copeaux doivent être rigoureusement contrôlées. Au besoin, des techniques comme l'avance par paliers et le retrait intermittent de l'outil permettent d'éviter le blocage des copeaux. Pour les plastiques sujets à la formation de bavures ou à l'éclatement à la sortie du trou, la géométrie du foret et les paramètres d'usinage doivent être adaptés aux caractéristiques du matériau.
Le fraisage CNC forme des trous selon les trajectoires d'outil
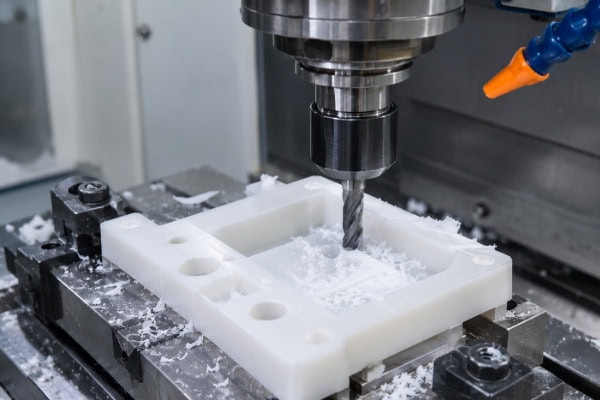
Le fraisage CNC utilise généralement des outils rotatifs, tels que des fraises en bout, pour usiner des trous par interpolation circulaire, hélicoïdale ou par passes successives. Contrairement à un foret qui avance principalement axialement, une fraise peut se déplacer le long de trajectoires programmées dans le plan de la pièce. Cela permet d'usiner des trous ronds de différents diamètres, ainsi que des rainures oblongues, des ouvertures à profil carré et d'autres trous de formes irrégulières. Par exemple, certains panneaux d'équipements en plastique nécessitent des trous de fixation non standard pour accueillir des connecteurs ou des espaces d'assemblage spécifiques. Un foret à diamètre fixe peut ne pas produire la forme requise, tandis que le fraisage CNC peut créer progressivement le profil spécifié dans le dessin en contrôlant le mouvement de l'outil le long d'une trajectoire programmée.
Les principales caractéristiques du fraisage sont les suivantes :
Grande adaptabilité aux formes de trous : elle peut usiner des trous ronds standard, des fentes allongées, des trous de forme irrégulière et des ouvertures avec des profils internes spécifiques.
Réglage flexible du diamètre : dans les limites de la course de l’outil et de la machine, le diamètre du trou cible peut être ajusté en modifiant la trajectoire d’usinage, réduisant ainsi la dépendance à l’égard de forets spécifiques de différents diamètres.
Adapté à l'usinage par étapes : l'ébauche peut être réalisée en premier, suivie de passes de finition pour contrôler le diamètre et le profil du trou et répondre à des exigences dimensionnelles plus strictes.
Les paramètres d'usinage nécessitent une coordination adéquate : les trajectoires de fraisage, le diamètre de l'outil, la profondeur de coupe et la vitesse d'avance influent tous sur la qualité des parois des trous, le temps d'usinage et les dimensions finales.
Le fraisage CNC n'offre pas nécessairement une précision d'usinage supérieure au perçage. La précision réelle dépend également de la rigidité de la machine, du faux-rond de l'outil, de la stabilité du montage, des forces de coupe et de la déformation du matériau. Pour les trous ronds simples et standard, le perçage est souvent plus simple. Pour les formes de trous complexes ou les structures exigeant une finition précise, le fraisage présente généralement de plus grands avantages.
Quelles sont les principales différences entre le perçage et le fraisage CNC pour les pièces en plastique ?
Lors de l'évaluation de ces deux procédés d'usinage, il convient de prendre en compte la forme du trou, le contrôle dimensionnel, l'efficacité d'usinage et la qualité de surface. Un même diamètre de trou peut nécessiter des méthodes d'usinage différentes selon le matériau, l'épaisseur de la pièce et les tolérances requises.
Forme du trou et flexibilité dimensionnelle
Le perçage CNC est principalement utilisé pour réaliser des trous ronds réguliers. Lorsque des pièces en plastique nécessitent des trous de fixation, de positionnement ou de boulonnage, le perçage est généralement une option simple si le diamètre du trou est fixe et qu'aucun profil complexe n'est requis. Le fraisage CNC est plus adapté aux structures de trous complexes. Par exemple, les supports en plastique des équipements d'automatisation peuvent nécessiter des rainures oblongues pour permettre le réglage de la position des boulons lors de l'assemblage. Les boîtiers d'instruments peuvent nécessiter des diamètres de trous non standard pour accueillir des connecteurs spécifiques, tandis que certains composants structurels peuvent exiger des profils internes particuliers. Ces structures peuvent être réalisées en contrôlant la trajectoire de l'outil de fraisage, offrant ainsi une plus grande flexibilité de conception.
Les principales différences peuvent être résumées comme suit :
Trous ronds standard : le perçage facilite généralement la programmation et convient aux pièces présentant des diamètres de trous uniformes.
Fentes allongées ou trous de forme irrégulière : le fraisage permet de contrôler les dimensions du profil et les formes des extrémités, ce qui le rend adapté aux pièces présentant des exigences structurelles particulières.
Perçage de grand diamètre : le perçage ou le fraisage peut être choisi en fonction du matériau, des capacités de la machine et des conditions d’outillage. L’ébauche et la finition peuvent également être combinées.
Structures nécessitant des ajustements de diamètre : le fraisage permet des modifications dimensionnelles en modifiant la trajectoire de l’outil, mais l’usure de l’outil, la stabilité d’usinage et les tolérances réelles doivent tout de même être évaluées.
Différences d'efficacité d'usinage et de coûts de fabrication
En production de masse, l'efficacité d'usinage influe directement sur le coût unitaire. Le perçage se caractérise généralement par des trajectoires d'outil relativement courtes et une configuration de programme simple. Pour les pièces en plastique présentant des trous de diamètres identiques et des positions clairement définies, le perçage permet de réduire les calculs de trajectoire complexes et le temps d'usinage. Il est donc fréquemment utilisé pour les trous de montage et de positionnement classiques. Le fraisage offre une plus grande flexibilité dans les trajectoires d'outil, mais certaines structures de trous nécessitent le déplacement de l'outil le long de profils circulaires ou complexes, ce qui peut augmenter la distance de coupe et le temps d'usinage. Si une pièce requiert des trous de diamètres différents ou de formes complexes, le fraisage permet de limiter le besoin d'outils spécialisés et de simplifier l'usinage de différentes spécifications grâce à des ajustements de programme.
Différences dans la qualité des parois des trous et le contrôle de la précision dimensionnelle
La conductivité thermique des plastiques est généralement inférieure à celle de nombreux métaux. Par conséquent, la chaleur générée lors de la coupe peut se concentrer autour de la zone de contact entre l'outil et la pièce. Certains plastiques se ramollissent sous l'effet de la chaleur, tandis que d'autres peuvent retrouver leur élasticité après la suppression des forces de serrage. Ainsi, le perçage et le fraisage exigent une attention particulière à l'affûtage de l'outil, aux paramètres de coupe, à l'évacuation des copeaux et aux méthodes de maintien de la pièce. En perçage, le diamètre et la qualité des parois peuvent être affectés par le faux-rond du foret, l'usure de l'outil, une mauvaise évacuation des copeaux et le retour élastique du matériau. Pour les trous profonds, la rectitude et l'intégrité des bords d'entrée et de sortie doivent également être prises en compte. Une évacuation insuffisante des copeaux peut provoquer des rayures ou des dommages thermiques localisés sur les parois du trou. Le fraisage permet de corriger les diamètres des trous en ajustant la trajectoire d'usinage et la surépaisseur, mais le faux-rond de l'outil, les vibrations de la machine et les variations des forces de coupe peuvent également engendrer des erreurs dimensionnelles. Pour les pièces à parois minces, une pression de serrage excessive ou des forces de coupe irrégulières peuvent entraîner des déformations localisées. Par conséquent, l'usinage de précision des plastiques requiert des méthodes de mesure adaptées aux exigences du dessin, notamment le contrôle du diamètre, de la circularité, de l'espacement et de la précision de positionnement des trous. Pour les perçages nécessitant un ajustement précis lors de l'assemblage, les dimensions doivent également être vérifiées par rapport aux composants à assembler. Une paroi de perçage d'apparence lisse ne garantit pas à elle seule l'obtention de la précision dimensionnelle requise.
Comment choisir entre le perçage et le fraisage en fonction des matériaux plastiques et des exigences des pièces ?
Lors de la définition du processus d'usinage, il convient d'examiner en premier lieu le diamètre, la profondeur, les tolérances, la forme et les exigences d'assemblage des trous spécifiés dans le dessin de la pièce. Les caractéristiques de coupe du matériau plastique et la quantité à produire doivent ensuite être prises en compte lors de l'élaboration du plan d'usinage. Pour les pièces plastiques sur mesure, la définition préalable des dimensions critiques permet aux fournisseurs d'usinage de sélectionner les outils, les trajectoires d'usinage et les méthodes de contrôle appropriés, réduisant ainsi les modifications de programme et les reprises.
Sélectionnez le procédé en fonction de la structure du trou et de l'épaisseur de la pièce.
La forme du trou et la structure de la pièce sont des facteurs importants dans le choix du procédé d'usinage. Les trous ronds classiques peuvent généralement être percés, tandis que les trous de forme irrégulière, les rainures oblongues et les trous nécessitant des ajustements de profil précis sont plus adaptés au fraisage. Pour les trous de grand diamètre, les trous profonds ou les trous situés dans des zones à parois minces, une évaluation plus poussée des efforts sur l'outil, de l'évacuation des copeaux et du support de la pièce est nécessaire.
Trous traversants ronds standard : si le diamètre du trou est fixe, la structure est simple et les exigences de tolérance sont modérées, le perçage CNC peut être envisagé en premier lieu.
Perçage de grand diamètre ou de haute précision : le perçage, l’alésage ou le fraisage peuvent être choisis en fonction des capacités de la machine, des propriétés du matériau et des exigences de tolérance. L’ébauche et la finition peuvent être combinées lorsqu’un contrôle dimensionnel rigoureux est nécessaire.
Fentes allongées et trous de forme irrégulière : le fraisage CNC est généralement adapté car la trajectoire d’outil programmée permet de contrôler la longueur, la largeur, les rayons d’extrémité et le profil interne du trou.
Perçage des pièces en plastique à parois minces : les positions de serrage et les séquences de coupe doivent être soigneusement agencées pour éviter les fissures autour du trou, la déformation de la pièce et l’éclatement à la sortie.
Pièce à trous profonds : l’évacuation des copeaux, la rigidité de l’outil et la rectitude du trou requièrent une attention particulière. Un usinage par étapes et un contrôle en cours de production peuvent s’avérer nécessaires.
Si les bords des trous doivent s'ajuster précisément à d'autres composants, le dessin doit également préciser les exigences en matière de chanfreinage, d'ébavurage et de qualité des bords. Pour les pièces en plastique conçues pour recevoir des joints, des bagues ou des connecteurs de précision, les dimensions géométriques autres que le diamètre du trou peuvent également avoir une incidence directe sur les performances de l'assemblage.
Ajuster les paramètres d'usinage en fonction du matériau plastique.
Les différents plastiques se comportent différemment lors de la découpe, il ne faut donc pas appliquer directement les mêmes paramètres d'usinage à tous les matériaux.
Le POM (polyoxyméthylène) offre généralement une bonne stabilité dimensionnelle et une bonne usinabilité, ce qui le rend adapté à diverses pièces structurelles de précision. Lors du perçage, l'outil doit rester affûté et les copeaux doivent être évacués efficacement afin d'éviter leur accumulation dans le trou.
Nylon (PA) : Le nylon offre une bonne ténacité, mais son absorption d’humidité peut entraîner des variations dimensionnelles en fonction de l’humidité et de l’état du matériau. Pour les pièces en nylon soumises à des tolérances dimensionnelles strictes, il est impératif de prendre en compte l’état du matériau et la stabilité dimensionnelle après usinage afin d’éviter de confondre les variations dimensionnelles dues à l’environnement avec de simples erreurs d’usinage.
ABS : L’ABS est couramment utilisé pour les boîtiers d’équipements et les composants industriels courants. La température de coupe et l’état de l’outil doivent être correctement contrôlés afin de réduire les bavures sur les bords des trous, la fusion localisée et les dommages esthétiques.
PC (Polycarbonate) : Le PC offre une grande ténacité et une certaine résistance aux chocs. Toutefois, il convient de tenir compte du tranchant des outils, de la chaleur localisée et de la concentration des contraintes, notamment pour les pièces à parois minces et les trous situés près des bords.
PEEK : Le PEEK est un plastique technique haute performance utilisé dans des applications industrielles exigeantes. Les paramètres d’usinage doivent être définis en fonction de la nuance, de la structure de la pièce et des exigences dimensionnelles. Des essais d’usinage doivent être réalisés pour vérifier le diamètre des trous et la qualité de surface, le cas échéant.
La vitesse de broche, l'avance, la profondeur de passe et la géométrie de l'outil doivent être optimisées. Des vitesses de broche trop élevées ou des avances inadaptées peuvent entraîner une surchauffe, des bavures ou des dommages de surface. Des avances excessives peuvent augmenter les efforts de coupe et déformer les pièces à parois minces. Le choix de l'outil doit également tenir compte de la forme des copeaux de plastique afin d'assurer une évacuation efficace et d'éviter que les coupes répétées n'endommagent les parois du trou.
Planifier les opérations d'usinage en fonction des tolérances, du volume de production et des exigences d'assemblage
Pour les pièces en plastique courantes, le diamètre des trous doit généralement satisfaire aux exigences de base d'installation. En revanche, pour les supports de précision, les composants de transmission et les structures de positionnement, le diamètre, la circularité, la tolérance de positionnement et l'espacement des trous peuvent être soumis à des exigences beaucoup plus strictes. Le processus d'usinage doit être conforme à ces spécifications. Pour les pièces sur mesure en petite série, le fraisage peut s'adapter à différents diamètres et profils de trous grâce à des ajustements de programme, réduisant ainsi le besoin d'outillage spécialisé. Pour les produits fabriqués en grande série sur une période prolongée, l'efficacité du perçage et les avantages potentiels des montages dédiés peuvent être évalués lorsque les diamètres et les structures des trous restent fixes. Lorsqu'une pièce comporte à la fois des trous standard et des trous spéciaux, une approche d'usinage combinée peut être utilisée. Pour les trous soumis à des exigences strictes, une surépaisseur de finition appropriée peut être prévue, suivie d'un contrôle dimensionnel après usinage. Lors des devis et des discussions techniques, il est conseillé de fournir des fichiers CAO complets ou des plans d'ingénierie précisant la nuance de matériau, l'épaisseur de la pièce, le diamètre des trous, les tolérances, la profondeur des trous, la qualité de surface et la quantité estimée à commander. Pour les trous destinés à recevoir des boulons, des bagues, des goupilles ou d'autres composants, la méthode d'assemblage et les exigences d'ajustement doivent également être fournies.
Questions fréquemment posées
Q1 : Le perçage CNC est-il toujours moins précis que le fraisage pour les pièces en plastique ?
Non. Le perçage convient à de nombreux trous ronds standard et permet d'obtenir une bonne précision dimensionnelle lorsque la précision de la machine, l'état de l'outil et les paramètres d'usinage sont appropriés. Le fraisage permet d'ajuster les diamètres et les profils des trous grâce aux trajectoires d'outil, mais il est également sensible à la rigidité de la machine, au faux-rond de l'outil, aux forces de coupe et à la déformation plastique. Si une pièce ne nécessite que des trous de fixation conventionnels, le perçage peut suffire, rendant inutile le recours au fraisage dans le seul but d'améliorer la précision. Pour les trous présentant des tolérances de diamètre strictes ou des formes irrégulières, le procédé doit être choisi en fonction des capacités de la machine et des résultats d'inspection réels, plutôt que de supposer qu'une méthode est toujours plus précise.
Q2 : Pourquoi le fraisage est-il souvent utilisé pour les grands trous dans les pièces en plastique ?
Le perçage de grands diamètres peut impliquer des exigences liées à la taille de l'outil, aux capacités de la machine, à la profondeur d'usinage et à la qualité des parois. Le fraisage permet d'enlever progressivement de la matière le long d'une trajectoire d'outil programmée et de contrôler le diamètre final du trou en ajustant cette trajectoire. Pour certaines structures, un perçage approprié peut être utilisé pour l'ébauche, suivi d'un fraisage pour affiner les dimensions. Cependant, le fraisage n'est pas toujours nécessaire pour les grands trous. Pour des pièces présentant une épaisseur de matériau, un diamètre de trou et des conditions d'usinage adaptés, un foret de grand diamètre peut également offrir un rendement élevé. La méthode finale doit être déterminée en tenant compte du matériau plastique, des tolérances du trou, des conditions d'outillage et du volume de production.
Q3 : Pourquoi les pièces en plastique développent-elles souvent des bavures après le perçage CNC ?
La formation de bavures peut être liée à la ténacité du plastique, à l'affûtage de l'outil, à la géométrie du foret, aux paramètres d'avance et au support de la pièce. Lors du perçage, le matériau à la sortie du trou peut se déchirer faute de support suffisant, formant ainsi des bavures. Un échauffement excessif peut également ramollir certains matériaux et endommager leur surface. Pour améliorer ce processus, il est recommandé d'utiliser des forets adaptés aux plastiques, de maintenir l'affûtage de l'outil, d'ajuster les vitesses d'avance, d'améliorer le support à la sortie du trou et de prévoir une opération d'ébavurage adaptée à la structure de la pièce. Pour les pièces en plastique exigeant une grande précision esthétique ou un assemblage de haute précision, les bords des trous doivent être inspectés afin de détecter tout éclatement, fissure ou déformation visible.
Q4 : Le fraisage CNC convient-il à tous les matériaux plastiques ?
Le fraisage CNC convient à de nombreux plastiques techniques et d'usage courant, mais les paramètres d'usinage doivent être adaptés aux propriétés du matériau. La ténacité, la rigidité, la résistance à la chaleur et l'élasticité varient d'un plastique à l'autre. L'utilisation des mêmes outils et paramètres de coupe pour tous les matériaux peut entraîner une qualité de paroi de trou inégale ou des écarts dimensionnels. Avant l'usinage, il est indispensable de vérifier la nuance du matériau et la structure de la pièce, et de sélectionner les outils en fonction de la forme du trou, des tolérances et des exigences de surface. Pour les plastiques techniques haute performance, les structures à parois minces et les pièces de précision, un usinage d'essai peut s'avérer nécessaire afin de s'assurer que le diamètre du trou et la qualité de surface sont conformes aux exigences avant le lancement de la production en série.
Conclusion
La principale différence entre le perçage et le fraisage CNC pour les pièces en plastique réside dans le mode de perçage : le perçage utilise un foret se déplaçant axialement pour créer des trous ronds, tandis que le fraisage contrôle l'enlèvement de matière grâce à des trajectoires d'outil et permet de réaliser des structures telles que des trous ronds, des rainures oblongues et des trous de formes irrégulières. Le perçage offre généralement des trajectoires d'outil simples, une programmation aisée et convient à l'usinage répétitif. Le fraisage offre des avantages en termes de flexibilité de forme des trous, de réglage du diamètre et de contrôle du profil. Le choix du procédé doit tenir compte du matériau plastique, du diamètre et de la profondeur du trou, des tolérances dimensionnelles, de l'épaisseur de la pièce, du volume de production et des exigences d'assemblage. Le perçage est souvent privilégié pour les trous ronds simples et standard, tandis que le fraisage, ou un procédé combinant perçage et fraisage, peut s'avérer plus adapté aux profils complexes, aux trous de grand diamètre ou aux structures nécessitant une finition précise.
Quelle que soit la méthode choisie, l'état de l'outil, les paramètres de coupe, l'évacuation des copeaux et la pression de serrage doivent être rigoureusement contrôlés. Des contrôles dimensionnels sont également nécessaires pour vérifier la qualité d'usinage. Pour toute commande de pièces plastiques usinées CNC sur mesure, il est conseillé de fournir les plans, la nuance de matériau, les dimensions et la structure des perçages, les tolérances requises et la quantité commandée. Un fournisseur spécialisé en usinage pourra utiliser ces informations pour évaluer les options d'outillage, les trajectoires d'usinage, les séquences d'opérations et les exigences de contrôle qualité, contribuant ainsi à définir un processus adapté aux besoins réels de l'application tout en maîtrisant les coûts de production.
















