
Un arbre doit s'insérer dans son alésage correspondant, un palier doit rester en place et un couvercle doit se positionner correctement sur son logement. Chaque fonction tolère une certaine variation dimensionnelle. Le travail d'ingénierie consiste à définir la tolérance dimensionnelle de l'ensemble, puis à communiquer cette exigence avec suffisamment de clarté pour permettre la fabrication et le contrôle.
Les tolérances d'usinage définissent ces limites. Un choix judicieux permet de contrôler l'ajustement et l'interchangeabilité, tout en maintenant les efforts d'usinage et de contrôle proportionnels à la fonction de la pièce.
Ce guide explique la terminologie des tolérances, les formats de dessin courants, les normes et les ajustements. Il montre également comment les conditions de fabrication influent sur les résultats atteignables et pourquoi des exigences inutilement strictes peuvent augmenter les coûts.
Qu'est-ce que la tolérance d'usinage ?
La tolérance d'usinage correspond à la variation admissible d'une caractéristique usinée. Pour une dimension, elle définit l'intervalle entre les valeurs maximale et minimale acceptables. Les tolérances géométriques contrôlent séparément des caractéristiques telles que la forme, l'orientation, la position et le profil.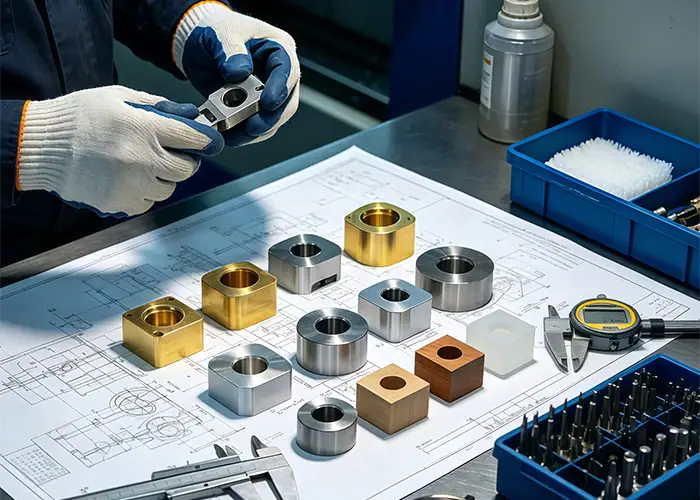
Taille nominale, limites et écarts
La dimension nominale est la dimension de référence utilisée pour décrire l'élément. Les limites supérieure et inférieure définissent sa plage de dimensions admissibles. Les écarts supérieurs et inférieurs expriment ces limites par rapport à la dimension de référence.
Un écart mesuré décrit un résultat particulier par rapport à sa valeur nominale. Il est différent de la tolérance totale, qui décrit l'étendue de la plage admissible.
En GD&T, une cote de base encadrée a une signification précise. Elle définit une valeur théoriquement exacte, la variation admissible étant contrôlée par les exigences géométriques associées. Elle ne doit pas être interprétée comme une cote ordinaire, automatiquement régie par la tolérance plus/moins du cartouche.
Calcul de la tolérance totale
Prenons comme exemple une dimension de 20.00 ± 0.05 mm. Ses limites sont :
- Limite supérieure : 20.05 mm
- Limite inférieure : 19.95 mm
- Tolérance totale : 20.05 − 19.95 = 0.10 mm
La valeur ±0.05 mm indique l'écart autorisé dans chaque direction. La bande de tolérance totale est de 0.10 mm.
Si la dimension mesurée est de 20.03 mm, son écart par rapport à la valeur nominale est de +0.03 mm. Ce résultat se situe dans les limites dimensionnelles indiquées.
Tolérance, exactitude et répétabilité
La tolérance est une exigence de conception. En usinage, la précision concerne la conformité de la caractéristique produite à sa valeur cible. La répétabilité concerne la concordance des résultats obtenus de manière répétée dans des conditions spécifiées.
Un processus peut produire des dimensions très proches les unes des autres, mais systématiquement décalées par rapport à la cible. Un autre peut présenter des dimensions moyennes proches de la cible, mais avec une trop grande variabilité. Aucun de ces comportements ne peut être expliqué par la seule valeur de tolérance.
Pour l'approvisionnement, il convient de vérifier si le processus proposé permet de maintenir les caractéristiques requises pour l'ensemble de la commande. Les spécifications de positionnement d'une machine ne constituent qu'une partie de cette évaluation.
Un fournisseur peut viser une valeur cible de processus à l'intérieur de la plage autorisée afin de tenir compte des variations prévues. Cette valeur cible facilite le contrôle de la production, tandis que le dessin continue de définir les limites d'acceptation. Un résultat n'a pas besoin d'être exactement égal à la valeur nominale pour satisfaire aux exigences dimensionnelles.
Quels sont les principaux types de tolérances d'usinage ?
Les tolérances dimensionnelles peuvent être exprimées par des écarts bilatéraux, des écarts unilatéraux ou des limites directes. Les tolérances géométriques décrivent différentes exigences, notamment la forme et les relations spatiales des éléments. Le choix du format approprié contribue à communiquer l'intention de conception.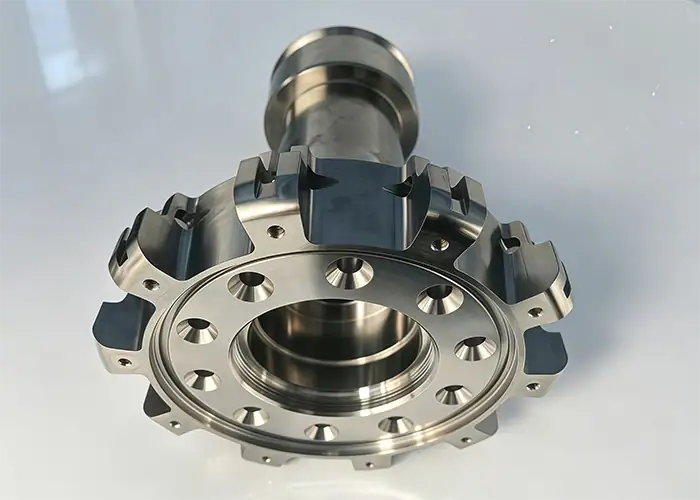
Tolérances dimensionnelles bilatérales et unilatérales
Une tolérance bilatérale autorise des variations de part et d'autre de la dimension nominale. Ces écarts peuvent être égaux ou inégaux. La notation symétrique plus/moins est courante lorsque la plage admissible est centrée sur la valeur de référence.
Une tolérance unilatérale autorise une variation dans une seule direction par rapport à la dimension spécifiée. Elle peut s'avérer utile lorsqu'une limite est particulièrement importante pour une conception ou correspond au système d'ajustement choisi.
Aucune de ces notations ne détermine automatiquement la difficulté de fabrication. Deux dimensions écrites différemment peuvent décrire les mêmes limites acceptables. Comparez ces limites avant de considérer une dimension comme plus stricte qu'une autre.
Dimensions limites
Les dimensions limites indiquent directement les tailles maximales et minimales acceptables. Le lecteur n'a pas besoin de les calculer à partir d'une taille nominale et des écarts.
Les exemples de dessins suivants utilisent les millimètres et illustrent uniquement la notation.
| Format de dessin | Exemple | Plage de tailles autorisées |
| Bilatéral | 20.00 ± 0.05 | 19.95 à 20.05 ans, qui |
| Unilatéral | 20.00 +0.05/−0.00 | 20.00 à 20.05 ans, qui |
| Limites directes | 19.95 à 20.05 ans, qui | 19.95 à 20.05 ans, qui |
Les exemples bilatéraux et à limite directe définissent la même plage de valeurs. L'exemple unilatéral présente une plage totale plus réduite et une limite inférieure différente.
Tolérances géométriques et références de référence
La dimension seule ne suffit pas à décrire toutes les exigences fonctionnelles. Un alésage peut avoir un diamètre acceptable si son axe est mal positionné. Une surface d'appui peut avoir une hauteur acceptable si sa planéité est insuffisante.
La norme GD&T permet de contrôler ces caractéristiques. La planéité évalue la forme d'une surface sans référence. La position et la perpendicularité permettent de relier les éléments à un système de référence spécifié. Le profil contrôle la variation admissible d'une ligne ou d'une surface.
Appliquez le cadre de contrôle complet des caractéristiques, y compris l'ordre des références et les modificateurs d'état des matériaux. Une tolérance de position ne peut être interprétée comme une tolérance générale plus/moins sur chaque coordonnée.
Quelles sont les tolérances d'usinage CNC standard ?
Les tolérances d'usinage CNC standard peuvent correspondre aux spécifications générales d'un dessin ou aux exigences de service par défaut d'un fournisseur. Leur application dépend de la norme indiquée, de la classe de tolérance, des dimensions de l'élément et des exigences de la commande.
Tolérances générales et notes de dessin
Les tolérances générales simplifient les dessins en couvrant les dimensions applicables sans indication de tolérance individuelle. La norme ISO 2768-1:1989 est une référence pour les tolérances linéaires et angulaires générales. Ses classes et plages de valeurs déterminent la tolérance applicable.
La lecture d'une tolérance générale exige donc plus que la simple recherche d'une valeur standard connue. Il convient d'identifier l'édition et la classe citées, de repérer la catégorie de dimension et l'intervalle de taille pertinents, et de vérifier si une exigence particulière s'applique à la caractéristique.
Il convient également de distinguer les tolérances dimensionnelles générales des spécifications géométriques générales. La norme ISO 2768-2:1989 a été retirée et remplacée par la norme ISO 22081:2021. Ce nouveau document adopte une approche différente des spécifications générales ; il est donc recommandé de revoir les notes des dessins existants plutôt que de les modifier mécaniquement.
Respectez la définition du produit convenue pour ce projet. Si un dessin ancien est toujours spécifié, clarifiez toute incertitude avec l'équipe d'ingénierie responsable avant d'en modifier les exigences.
Caractéristiques par défaut du fournisseur et exigences spécifiques aux fonctionnalités
Un fournisseur peut indiquer une tolérance par défaut pour certaines caractéristiques sans les spécifier individuellement. Cette tolérance par défaut peut dépendre du mode de livraison, du matériau, de la taille de la pièce ou des conditions de devis.
Pour un logement de palier critique, une interface d'étanchéité ou un dispositif de positionnement, indiquez clairement le contrôle requis. Assurez-vous que le devis le mentionne et que l'inspection permette de le vérifier dans l'état requis de la pièce.
| Source des exigences | Rôle typique | Que confirmer |
| Note générale sur le dessin | Couvre les dimensions non spécifiées applicables | Norme, édition, classe et étendue |
| Appel individuel | Définit une exigence fonctionnelle particulière | Limites, références, modificateurs et état final |
| devis du fournisseur | Consigne le périmètre de fabrication accepté | Exigences incluses et exceptions convenues |
Une dimension critique spécifiée individuellement peut donc nécessiter un contrôle différent de celui des caractéristiques adjacentes couvertes par une note générale. Appliquer la spécification la plus stricte à l'ensemble de la pièce peut modifier considérablement le périmètre de fabrication.
Comment les tolérances d'usinage déterminent-elles l'ajustement des pièces ?
L'ajustement dépend des limites combinées des éléments d'accouplement. L'évaluation du jeu ou de l'interférence minimale et maximale permet de déterminer si les dimensions sélectionnées supportent l'assemblage, le mouvement ou le maintien prévus.
Ajustements de dégagement, de transition et d'interférence
Un ajustement avec jeu permet un espace entre l'arbre et l'alésage. Un ajustement de transition peut produire un jeu ou un serrage selon les dimensions d'accouplement réelles. Un ajustement serré crée un chevauchement dimensionnel qui doit être pris en compte lors de l'assemblage.
Choisissez la pièce adaptée à la fonction requise. Un arbre mobile, un élément de positionnement amovible et un manchon fixé de manière permanente ont des exigences différentes. La lubrification, la charge, la méthode d'assemblage et la température de fonctionnement peuvent également influencer le choix.
Pour un calcul d'espace libre basé uniquement sur les dimensions, prenons comme hypothèse :
- Limites d'alésage : 20.000 à 20.020 mm
- Limites de l'arbre : 19.970 à 19.990 mm
- Jeu minimal : 20.000 − 19.990 = 0.010 mm
- Jeu maximal : 20.020 − 19.970 = 0.050 mm
Les dimensions limites garantissent un dégagement suffisant dans cet exemple. La conception doit également respecter les exigences de forme et d'alignement.
La norme ISO 286 définit un système de spécification des limites et des ajustements. Dans une désignation telle que H7/g6, les lettres identifient les positions des zones de tolérance par rapport à la dimension nominale, et les chiffres identifient les classes de tolérance. Les limites effectives dépendent également de la plage de dimensions nominales.
Les lettres majuscules identifient les classes de tolérance des alésages, tandis que les lettres minuscules identifient les classes d'arbres. Dans un système basé sur les alésages, la zone d'alésage sélectionnée est conservée et la classe d'arbre est modifiée pour obtenir l'ajustement requis. Spécifiez les deux caractéristiques d'accouplement lorsque l'assemblage dépend de leurs limites combinées, puis consultez le tableau applicable pour connaître le diamètre nominal réel.
Exigences d'empilement des tolérances et d'assemblage
Un jeu d'assemblage peut dépendre de plusieurs dimensions, chacune étant variable. Une analyse de la pire des situations évalue leurs combinaisons extrêmes en fonction de la contribution de chaque dimension au jeu.
Prenons l'exemple d'un ensemble axial illustratif séparé, dont toutes les dimensions sont exprimées en millimètres :
| Élément de pile | Dimension nominale et tolérance | Contribution à l'écart |
| Espace de logement | 30.00 ± 0.05 | Ajoute de l'espace disponible |
| Spacer | 10.00 ± 0.02 | Occupe l'espace |
| insérer | 19.80 ± 0.03 | Occupe l'espace |
L'écart nominal est de 30.00 − 10.00 − 19.80 = 0.20 mm. L'écart minimal est de 29.95 − 10.02 − 19.83 = 0.10 mm. L'écart maximal est de 30.05 − 9.98 − 19.77 = 0.30 mm. Cet empilement simplifié suppose des composants rigides et parfaitement emboîtés dans les mêmes conditions de référence.
Si l'écart requis est inférieur à cette plage, examinez les dimensions à l'origine de la variation. Il peut être préférable de modifier le système de positionnement ou de réduire le nombre de dimensions contribuant à cette variation plutôt que de resserrer chaque élément.
Les méthodes d'empilement statistique reposent sur des hypothèses supplémentaires concernant le comportement du processus. Leur sélection doit s'appuyer sur des données probantes relatives à la variabilité et au risque d'assemblage acceptable.
Quels sont les facteurs qui influencent la tolérance d'usinage réalisable ?
La tolérance réalisable dépend du matériau, de la géométrie de la pièce, de l'outillage, du bridage, des conditions thermiques et du processus de fabrication complet. Une exigence simple pour une pièce peut s'avérer difficile à respecter pour une autre de même dimension nominale.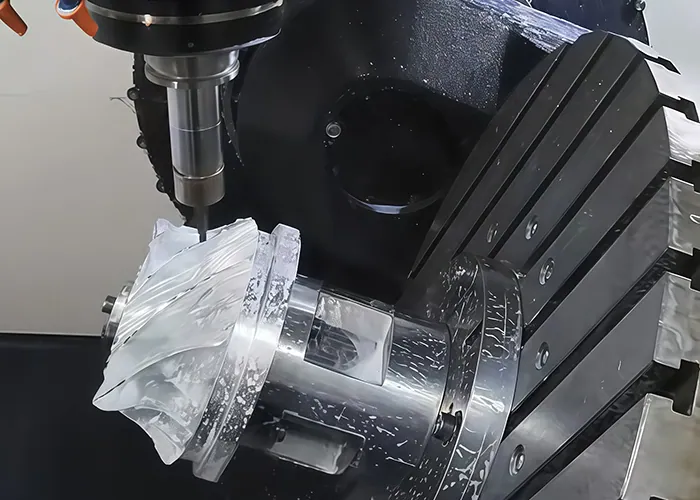
Comportement des matériaux et comportement thermique
La rigidité du matériau et son comportement à la coupe influencent la réaction d'une pièce lors de l'usinage. Les contraintes résiduelles peuvent également engendrer des déformations lors de l'enlèvement de matière, notamment pour les pièces présentant des sections irrégulières ou ayant subi un enlèvement de matière important.
Les matières plastiques nécessitent une attention particulière en ce qui concerne la dilatation thermique, la flexibilité et, pour les qualités sensibles à l'humidité, le conditionnement. La nuance de matériau et les conditions d'inspection doivent être prises en compte conjointement lors de la définition des exigences dimensionnelles.
Les dimensions d'une pièce mesurée à chaud peuvent varier lors de sa stabilisation. Pour les applications exigeantes, les plans d'usinage et de mesure doivent tenir compte de la température plutôt que de considérer toutes les mesures comme directement comparables.
Géométrie des éléments, outillage et bridage
Les parois minces peuvent se déformer sous l'effet des forces de coupe ou de serrage. Les alésages et cavités profonds peuvent nécessiter des outils plus longs, ce qui complique l'accès et le contrôle de la rigidité. L'usure et le faux-rond des outils peuvent également influencer les dimensions et la géométrie finales.
La multiplicité des configurations pose un autre problème lorsque des caractéristiques contrôlées sont liées entre différentes faces. Le processus doit préserver ou rétablir les références nécessaires.
Choisissez le procédé de fabrication adapté à la caractéristique recherchée. Un alésage peut nécessiter un alésage, un réalésage ou un rodage après ébauche. D'autres surfaces peuvent nécessiter une rectification ou une autre opération de finition. Le choix doit tenir compte des dimensions, de la forme, de l'accessibilité et du matériau requis.
Traitements de surface et état final de la pièce
Les revêtements, le plaquage, l'anodisation et autres traitements peuvent modifier des dimensions contrôlées. Leurs effets dépendent du traitement et de l'état de surface ; il convient donc de convenir de la tolérance d'usinage et des conditions d'acceptation finales avant la production.
Identifiez les dimensions applicables après finition et les surfaces qui doivent être masquées ou traitées différemment. Un trou contrôlé avant revêtement peut ne plus refléter son état à la livraison.
La rugosité de surface est une exigence distincte de la tolérance dimensionnelle. Lorsque les deux influent sur le fonctionnement, il convient de les spécifier toutes deux et de choisir des méthodes de fabrication et de contrôle adaptées.
Pourquoi des tolérances d'usinage plus strictes coûtent-elles plus cher ?
Des tolérances plus strictes peuvent engendrer des coûts supplémentaires, nécessitant des réglages plus précis, des opérations d'usinage additionnelles, une surveillance accrue et des contrôles plus rigoureux. L'impact sur les coûts dépend de la caractéristique et du procédé spécifiques, et non de la seule valeur de la tolérance.
Préparation, usinage et opérations supplémentaires
Une plage de tolérance plus réduite peut nécessiter une préparation plus poussée pour garantir la stabilité du processus. Cela peut inclure la mise au point d'un dispositif de fixation, des essais de coupe, le préréglage des outils et des contrôles avant le lancement de la production.
Lors de l'usinage, le fournisseur peut être amené à contrôler plus rigoureusement l'état des outils ou à ajouter des opérations de finition. Pour certaines caractéristiques, le respect d'exigences plus strictes implique de passer d'un fraisage ou d'un tournage classique à un processus nécessitant des équipements et une configuration différents.
La quantité commandée est également importante. L'effort de préparation est réparti différemment entre un prototype et une production en série. Un devis pertinent doit tenir compte de la quantité réelle et du plan de fabrication.
Effort d'inspection et risque de production
L'inspection devient plus complexe lorsque la tolérance disponible est faible par rapport à l'incertitude de mesure. Des réglages supplémentaires, un contrôle environnemental ou des mesures spécialisées peuvent s'avérer nécessaires.
Une plage d'acceptation étroite peut également réduire la marge de manœuvre en cas de variation du processus. Le fournisseur doit prendre en compte le suivi, les ajustements et le risque de retouches ou de rejets.
| Modification des exigences | Travail supplémentaire que cela pourrait engendrer | Zone de coûts affectée |
| diamètre ou forme d'alésage plus serré | Finition et jaugeage dédiés | Configuration et usinage |
| localisation plus précise liée au datum | Localisation et vérification plus contrôlées | Fixation et inspection |
| Dimensions finales après revêtement | Coordination des indemnités et des vérifications finales | Finition et contrôle qualité |
| Des rapports individuels pour chaque partie | Mesures supplémentaires et traitement des enregistrements | Inspection et documentation |
Concentrez vos efforts là où ils sont utiles à la fonction. Un logement de palier critique et une surface de dégagement externe ne nécessitent pas forcément le même niveau de contrôle.
Lors de la comparaison des devis, vérifiez que les fournisseurs ont bien inclus le même état final et le même périmètre de vérification. Un prix d'usinage inférieur peut exclure une opération de finition ou un rapport d'inspection requis par le plan. Préciser ces éléments rend la comparaison plus pertinente que de se baser uniquement sur le prix unitaire.
Comment choisir et spécifier la tolérance d'usinage appropriée ?
Commencez par définir les exigences fonctionnelles et d'assemblage, évaluez les variations d'assemblage, puis confirmez une méthode de fabrication et de contrôle pratique. Intégrez les contrôles critiques sur le dessin et utilisez des exigences générales appropriées pour les autres caractéristiques.
Commencez par les exigences fonctionnelles et d'accouplement
Identifiez la fonction de chaque élément contrôlé. Sert-il à positionner un autre composant, à maintenir un jeu de fonctionnement, à retenir un roulement ou à supporter un joint d'étanchéité ? Utilisez la réponse pour déterminer quelles variations sont importantes.
Vérifiez les limites de la pièce d'accouplement et l'empilement correspondant. Tenez compte des conditions de fonctionnement susceptibles de modifier l'ajustement ou l'alignement.
Vérifiez également si la dimension de l'élément est calculée par rapport à la référence pertinente pour l'assemblage. Le contrôle direct d'une distance fonctionnelle permet de réduire la dépendance aux dimensions intermédiaires. Ceci facilite la fabrication et la vérification de l'exigence sans modifier la tolérance d'assemblage.
Pour les caractéristiques non critiques, choisissez des exigences qui permettent une fabrication économique tout en préservant la fonction prévue. Tout assouplissement d'une tolérance doit faire l'objet d'une analyse technique de ses conséquences.
Spécifiez les références, les caractéristiques critiques et l'inspection.
Utilisez des dimensions et des contrôles géométriques qui expriment les relations fonctionnelles. Définissez les références nécessaires et évitez d'ajouter des exigences redondantes et difficiles à interpréter.
Précisez comment chaque caractéristique critique sera vérifiée. Un micromètre peut convenir pour les dimensions accessibles, tandis que la position ou le profil liés à une référence peuvent nécessiter une mesure de coordonnées. La texture de surface et le fonctionnement du filetage requièrent des méthodes spécifiques.
En cas de résultats limites ou très proches, il convient de s'accorder sur la méthode de mesure et la règle de décision de conformité. La résolution de l'instrument à elle seule ne permet pas de déterminer si la méthode est appropriée.
Précisez l'état requis des pièces, le périmètre d'échantillonnage et les exigences en matière de rapports. Ces décisions doivent figurer dans les exigences du projet suffisamment tôt pour influencer le plan de processus.
Préparez une demande de devis claire pour TiRapid
Envoyez à TiRapid le dessin actuel et le modèle CAO correspondant, ainsi que les informations relatives au matériau, au traitement de surface, à la quantité et aux exigences de livraison.
Identifiez les interfaces critiques et les documents d'inspection nécessaires pour l'expédition. Si une tolérance est encore en cours d'évaluation, décrivez l'exigence fonctionnelle afin que la discussion puisse porter sur les besoins réels de la pièce.
Avant de passer commande, veuillez confirmer par écrit les tolérances acceptées et les éventuelles exceptions. Cela permettra aux services d'ingénierie, de production et d'achat de disposer d'une base commune pour évaluer le devis et réceptionner les pièces.
FAQ
Un plus grand nombre de décimales signifie-t-il toujours une tolérance plus stricte ?
Non. Le nombre de décimales peut déterminer une tolérance par défaut si le cartouche du dessin le précise. Sinon, ce sont les limites indiquées, les notes générales et les normes applicables qui définissent l'exigence. L'ajout de zéros supplémentaires ne suffit pas à établir une tolérance plus faible.
La rugosité de surface est-elle la même chose que la tolérance d'usinage ?
Non. La rugosité décrit la texture de surface, tandis que les tolérances dimensionnelles et géométriques déterminent les autres caractéristiques. Une surface lisse peut néanmoins présenter des dimensions ou une position incorrectes. Spécifiez séparément les exigences relatives au fonctionnement de la fonction.
Un fournisseur peut-il modifier une tolérance spécifiée sans approbation ?
Toute modification proposée doit être examinée et approuvée par le client responsable ou l'autorité de conception avant sa fabrication. La modification doit être consignée dans le plan, la commande ou le registre des écarts contrôlés convenus.
Conclusion
Les tolérances d'usinage traduisent les exigences fonctionnelles en limites mesurables. Un choix judicieux établit un lien entre les dimensions et la géométrie des éléments, les pièces en contact, les variations d'assemblage, les conditions de fabrication et le contrôle. Un contrôle rigoureux est particulièrement utile lorsqu'il garantit une fonction spécifique.
TiRapid propose un usinage CNC de précision 3 et 5 axes pour les pièces complexes en métal et en plastique technique. Nous analysons les tolérances critiques, les exigences des matériaux et les besoins de contrôle afin d'élaborer des plans de fabrication adaptés aux prototypes et aux petites séries. Envoyez-nous vos plans, votre modèle CAO et les spécifications de votre projet pour obtenir des conseils de fabrication et un devis personnalisé.
















