
L'usinage CNC de pièces plastiques complexes est une méthode de fabrication essentielle dans l'industrie de précision moderne. Il est largement utilisé dans les secteurs des équipements médicaux, des semi-conducteurs, des machines d'automatisation, de l'aérospatiale, de l'électronique haut de gamme et autres. Comparées aux composants plastiques ordinaires, les pièces structurelles complexes présentent généralement des parois fines, des cavités profondes, de multiples perforations, des surfaces courbes irrégulières et des exigences d'ajustement de haute précision, ce qui impose des exigences accrues en matière de technologie d'usinage et de contrôle des processus. Lors de la production, le choix des matériaux, la conception des trajectoires d'usinage, l'adaptation des outils et les méthodes de bridage influent directement sur les résultats d'usinage finaux. Une planification de processus inadéquate peut entraîner des problèmes tels que des écarts dimensionnels, des déformations, une qualité de surface dégradée, voire la mise au rebut des pièces.
Préparation avant l'usinage CNC de pièces complexes en plastique
L'usinage de pièces plastiques complexes ne se résume pas à programmer une machine CNC et à lancer la découpe. Une préparation minutieuse est indispensable avant tout usinage. Compte tenu de la diversité des matières plastiques et des spécificités des pièces, qui requièrent des méthodes d'usinage différentes, une analyse préliminaire permet de s'assurer du bon déroulement du processus. Une préparation adéquate réduit les problèmes d'usinage et améliore la précision des pièces ainsi que la productivité.
Analyser les caractéristiques structurelles de la pièce
Les pièces en plastique complexes possèdent généralement des caractéristiques structurelles que les composants ordinaires n'ont pas, telles que :
- Structures en forage profond ;
- Zones à parois minces ;
- surfaces d'ajustement de précision ;
- Positions d'usinage multidirectionnelles ;
- Surfaces courbes irrégulières.
Ces structures influent directement sur le mouvement de l'outil et la difficulté d'usinage. Par exemple, lors de l'usinage d'une pièce en plastique présentant des rainures profondes et des zones à parois minces, il est essentiel de prendre en compte non seulement la possibilité pour l'outil d'atteindre la position d'usinage, mais aussi la prévention des déformations dues aux forces de coupe. Si la zone à paroi mince n'est pas suffisamment soutenue pendant l'usinage, des variations dimensionnelles peuvent apparaître lors des contrôles ultérieurs, même si les dimensions initiales sont conformes aux exigences. Par conséquent, avant l'usinage, la structure de la pièce doit être analysée à l'aide d'un modèle 3D afin de déterminer au préalable les zones nécessitant des outils spéciaux, des supports auxiliaires ou des ajustements de la séquence d'usinage.
Sélectionner les matériaux plastiques appropriés
Les différents matériaux plastiques présentent des caractéristiques d'usinage différentes, et le choix du matériau influe directement sur la stratégie d'usinage.
Les plastiques techniques courants comprennent :
POM (Polyoxyméthylène) : Bonne stabilité dimensionnelle, convient aux composants de précision ;
PA (Nylon) : Bonne résistance à l'usure mais sujet à l'absorption d'humidité ;
PEEK : Excellente résistance aux hautes températures et aux produits chimiques ;
PC : Haute transparence mais sujet aux contraintes lors de l’usinage ;
ABS : Bonne usinabilité et large gamme d’applications.
Si les propriétés du matériau ne sont pas adaptées à l'environnement de travail, la pièce finie risque de ne pas répondre aux exigences de l'application. Par exemple, si un composant doit fonctionner à haute température pendant une période prolongée et qu'un plastique ordinaire est choisi, l'usinage peut se dérouler sans problème, mais une déformation peut survenir lors de l'utilisation. Par conséquent, avant l'usinage, le matériau doit être sélectionné en fonction des exigences de résistance de la pièce, des conditions de température, des exigences de résistance à l'usure et de l'environnement de travail.
Élaborer un plan de processus d'usinage
La fabrication de pièces complexes nécessite généralement plusieurs étapes d'usinage. Elles passent souvent par l'ébauche, la semi-finition, la finition, les ajustements nécessaires et des procédures d'inspection afin d'atteindre progressivement la précision dimensionnelle, la qualité de surface et les exigences d'assemblage spécifiées dans les plans.
Les processus courants comprennent :
- Ébauche pour enlever le surplus de matière ;
- Semi-finition pour ajuster les dimensions ;
- Finition pour atteindre la précision ;
- Traitement de surface pour améliorer les performances.
Une séquence d'usinage appropriée permet de réduire les déformations dues à la relaxation des contraintes internes. Par exemple, lors de l'usinage de grandes plaques de plastique, un usinage direct aux dimensions finales en une seule étape peut entraîner un gauchissement après la relaxation des contraintes internes. Il est donc recommandé d'utiliser des méthodes d'usinage par étapes afin d'amener progressivement la pièce aux spécifications de conception requises.
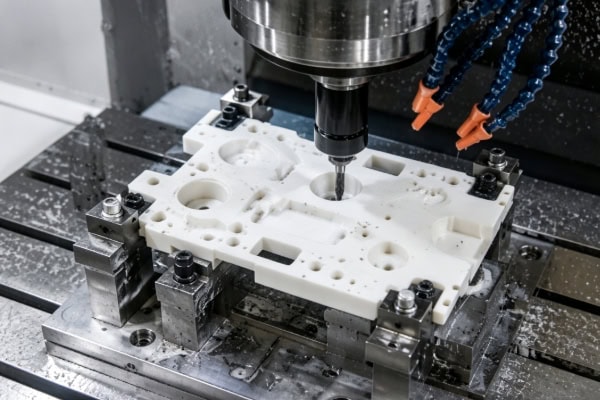
Processus d'usinage CNC pour pièces plastiques complexes
L'usinage de pièces plastiques complexes doit être planifié en fonction des capacités des équipements, des caractéristiques des matériaux et de la structure des pièces. Comparées aux composants simples, les pièces complexes exigent une attention particulière aux trajectoires d'outil, aux conditions de coupe et au contrôle dimensionnel lors de l'usinage afin de garantir la stabilité de chaque étape du processus.
Développer le programme d'usinage CNC
Le programme d'usinage détermine la trajectoire de l'outil et constitue un facteur déterminant de la qualité d'usinage. Il définit non seulement la séquence de déplacement de l'outil et les méthodes de coupe, mais influe également directement sur la précision dimensionnelle, l'état de surface et l'efficacité globale d'usinage de la pièce. La qualité de la programmation est essentielle au bon déroulement du processus d'usinage. Par conséquent, avant tout usinage, la conception de la trajectoire de l'outil, les paramètres d'avance et la séquence de coupe doivent être vérifiés à plusieurs reprises afin d'éviter les écarts d'usinage ou le gaspillage de matière dus à des erreurs de programmation.
La conception du programme doit prendre en compte :
- itinéraires de déplacement des outils ;
- séquence de coupe ;
- Tolérance d'usinage ;
- Paramètres de vitesse de broche et d'avance.
L'usinage de pièces complexes à surfaces courbes nécessite généralement un logiciel de FAO pour générer les trajectoires d'outil 3D. Ces trajectoires doivent être planifiées avec précision en tenant compte des variations de surface, des dimensions de l'outil, des tolérances d'usinage et des plages de déplacement de la machine. L'optimisation des trajectoires par stratification, zonage et ajustement de la séquence permet à l'outil de couvrir la zone cible avec plus de précision, de réduire les passes répétées et les déplacements à vide, d'améliorer l'efficacité d'usinage et de contribuer à une meilleure qualité des surfaces courbes, tout en simplifiant les opérations de finition ultérieures.
Si la conception de la trajectoire d'outil est inadaptée, cela peut entraîner :
- Augmentation du temps d'usinage ;
- Coupes répétées à l'outil ;
- Qualité de surface réduite.
Une conception optimale de la trajectoire d'outil permet non seulement de réduire les mouvements à vide et les déplacements inutiles, améliorant ainsi l'efficacité globale de l'usinage, mais aussi de garantir des conditions de coupe plus stables. Ceci réduit efficacement les vibrations, minimise l'usure de l'outil et améliore encore la qualité de surface et la précision dimensionnelle des pièces.
Sélectionner les outils d'usinage appropriés
L'usinage des plastiques impose des exigences élevées aux outils de coupe. Ces derniers doivent non seulement posséder des arêtes de coupe suffisamment affûtées, mais aussi offrir une bonne résistance à l'usure, une évacuation efficace des copeaux et une grande stabilité de coupe. Les plastiques étant sujets à des problèmes tels que l'adhérence de l'outil, l'échauffement, la formation de bavures et les rayures superficielles lors de l'usinage, un choix d'outil inapproprié peut affecter directement la précision dimensionnelle et la qualité d'aspect des pièces. Par conséquent, lors de l'usinage, il est essentiel de sélectionner les types d'outils et les paramètres de coupe adaptés au matériau, à la structure de la pièce et aux exigences de précision afin de garantir un processus plus stable et plus efficace.
Les outils de coupe courants comprennent :
- Fraises à une seule flûte ;
- Fraises à deux cannelures ;
- Pinces coupantes à nez sphérique ;
- Outils de finition.
Des outils de coupe bien affûtés permettent de réduire la compression du matériau et la chaleur de coupe. Par exemple, lors de l'usinage de matériaux comme l'acrylique et le polycarbonate, sujets à la génération de chaleur, des outils insuffisamment affûtés peuvent entraîner la fusion du matériau et le collage de l'outil. Pour les matériaux à haute résistance, tels que les plastiques renforcés de fibres de verre, des outils présentant une meilleure résistance à l'usure sont nécessaires pour garantir la stabilité de l'usinage.
Contrôle de la déformation pendant l'usinage
Lors de l'usinage CNC, les pièces plastiques complexes sont souvent affectées par des facteurs tels qu'une rigidité relativement faible du matériau, une épaisseur de paroi irrégulière et une répartition instable de la force de coupe. Ces facteurs peuvent engendrer des déformations, notamment dans les structures à parois minces, les cavités profondes et les zones non supportées, où des problèmes tels que le gauchissement, les écarts dimensionnels et une précision de surface réduite sont plus susceptibles de se produire.
Les méthodes de contrôle courantes comprennent :
- Réduire la quantité de matériau enlevée à chaque passage ;
- Ajout de supports auxiliaires ;
- Optimisation des méthodes de serrage ;
- Utilisation de procédés d'usinage par étapes.
Pour les pièces structurelles à parois minces, il est généralement nécessaire de conserver des supports ou des surépaisseurs d'usinage lors des premières étapes. Grâce à une coupe par étapes et un ajustement progressif, ces supports peuvent être supprimés lors de la phase finale. Cette méthode améliore efficacement la rigidité globale de la pièce pendant l'usinage et réduit les déformations, les vibrations et les écarts dimensionnels dus aux forces de coupe, aux forces de serrage ou à la relaxation des contraintes du matériau, améliorant ainsi la stabilité d'usinage et la précision finale de la pièce.

Technologies de processus
L'usinage complexe de pièces en plastique repose non seulement sur la précision des machines à commande numérique, mais aussi sur les caractéristiques du matériau et l'expérience de l'opérateur. La dureté, la ténacité, la résistance à la chaleur et la stabilité dimensionnelle des matières plastiques étant très variables, les paramètres d'usinage ne peuvent être standardisés. Il est donc nécessaire d'adapter les stratégies de processus à la structure de la pièce, au type de matériau et aux exigences d'usinage. Une application appropriée des technologies d'usinage permet de résoudre efficacement les problèmes courants tels que la déformation, les vibrations, la mauvaise qualité de surface, les bavures excessives et les écarts dimensionnels.
Lors de l'usinage de pièces à parois minces, de pièces à cavités profondes et de composants à surfaces courbes irrégulières, un contrôle insuffisant de la vitesse de coupe, de l'avance, du mode de serrage et du choix de l'outil peut facilement nuire à la précision et à la qualité d'aspect des pièces. Par conséquent, seule une combinaison optimale des performances des équipements, de la conception des processus et de l'expérience pratique en usinage permet aux fabricants de garantir la stabilité et la qualité finale de l'usinage de pièces plastiques complexes.
Technologie de découpe de précision à grande vitesse
Les matières plastiques se prêtent généralement bien aux méthodes de coupe à grande vitesse. Leur dureté étant généralement inférieure à celle des métaux, le choix judicieux de la vitesse de broche et des paramètres d'avance permet non seulement d'améliorer l'efficacité d'usinage, mais aussi de réduire la compression et le frottement entre l'outil et le matériau, limitant ainsi les risques de bavures, d'adhérence de l'outil et de défauts de finition. Pour les pièces plastiques exigeant une grande précision dimensionnelle et une excellente qualité d'aspect, la coupe à grande vitesse offre souvent des résultats d'usinage plus stables.
L'usinage à grande vitesse peut :
- Améliorer l'efficacité de l'usinage ;
- Réduire la résistance à la coupe ;
- Améliorer la qualité de la surface.
Cependant, l'usinage à grande vitesse n'implique pas une augmentation illimitée de la vitesse de broche. Des ajustements doivent être effectués en fonction du type de matériau, de la géométrie de l'outil et des dimensions de la pièce.
Par exemple : le POM peut généralement être usiné à des vitesses de coupe plus élevées, tandis que les plastiques haute performance tels que le PEEK nécessitent des conditions d’usinage plus stables.
Technologie d'usinage multi-axes
Certaines pièces plastiques complexes nécessitent un usinage multidirectionnel. Elles peuvent exiger non seulement le fraisage, le rainurage et le perçage des surfaces planes, mais aussi l'usinage de précision des surfaces latérales, inclinées et courbes. Du fait de leur structure complexe, les équipements trois axes traditionnels requièrent souvent de multiples réglages et repositionnements, ce qui peut accroître les erreurs de positionnement et le temps d'usinage.
Les machines traditionnelles à trois axes peuvent nécessiter plusieurs réglages, tandis que l'usinage à cinq axes peut :
- Réduisez le nombre de configurations ;
- Améliorer la précision du positionnement ;
- Machiner des surfaces courbes complexes.
Par exemple, des produits complexes tels que les composants aérospatiaux et les pièces structurelles médicales peuvent bénéficier d'un usinage de surface courbe continue plus lisse grâce à un traitement multi-axes.
Technologie d'inspection de précision
Après l'usinage de pièces complexes, un contrôle rigoureux de la qualité est indispensable. Ce contrôle porte généralement sur la précision dimensionnelle, les tolérances géométriques, la rugosité de surface et la performance d'assemblage des zones critiques. Au besoin, des outils tels que des machines à mesurer tridimensionnelles, des pieds à coulisse et des micromètres sont utilisés. Grâce à ce contrôle exhaustif, les problèmes potentiels, comme les écarts d'usinage, les bavures, les déformations ou les défauts de surface, sont rapidement détectés, garantissant ainsi la conformité des pièces finales aux exigences de conception et aux normes d'application.
Les méthodes d’inspection courantes comprennent :
- Mesure par machine à mesurer tridimensionnelle (MMT) ;
- Inspection au pied à coulisse de haute précision ;
- Mesure au micromètre ;
- Test de rugosité de surface.
L'inspection permet de vérifier si les dimensions sont conformes aux exigences de conception et d'empêcher que des pièces défectueuses n'entrent dans la phase d'assemblage.
Méthodes pour améliorer la qualité de traitement des pièces en plastique complexes
La qualité d'usinage des pièces plastiques complexes est influencée par de multiples étapes de fabrication. Elle dépend non seulement de la précision des équipements, de l'état des outils et des paramètres de processus, mais aussi de l'expérience des opérateurs, de la gestion sur site et des capacités de contrôle du processus. Du fait des caractéristiques des matières plastiques, telles que leur sensibilité thermique, leur déformation facile et leur rigidité relativement faible, des opérations d'usinage inappropriées peuvent facilement entraîner des écarts dimensionnels, des surfaces rugueuses, des bavures excessives ou des déformations locales. Par conséquent, il est essentiel d'établir un flux de production stable, standardisé et reproductible. Grâce à une gestion systématique de la préparation avant usinage, du contrôle pendant l'usinage et de l'inspection après usinage, les risques de production peuvent être efficacement réduits, les taux de retouche et de rebut minimisés, la constance des pièces et la stabilité des lots améliorées, et l'efficacité globale de la production ainsi que la qualité des produits optimisées.
Optimisation des paramètres d'usinage
Les différents matériaux plastiques requièrent des paramètres d'usinage spécifiques. Il est impossible d'appliquer systématiquement la même vitesse de broche, la même avance et la même profondeur de passe à tous les matériaux. La dureté, la ténacité, la conductivité thermique et les caractéristiques de déformation thermique variant considérablement d'un plastique à l'autre, des ajustements ciblés doivent être effectués en fonction des propriétés du matériau lors de l'usinage. Seule une optimisation continue des paramètres, basée sur les performances du matériau, permet de stabiliser le processus d'usinage et d'atteindre une précision dimensionnelle et une qualité de surface supérieures.
Les paramètres suivants doivent être ajustés :
- Vitesse de broche ;
- Débit d'alimentation ;
- Profondeur de coupe ;
- Méthode de refroidissement.
Des paramètres appropriés peuvent réduire :
- Fusion des matériaux ;
- Vibrations de l'outil ;
- Formation de bavures ;
- Écart dimensionnel.
Lors de l'usinage, les paramètres doivent être optimisés en continu en fonction des performances de coupe réelles, de l'état du matériau et des variations de la structure de la pièce, plutôt que d'utiliser systématiquement les mêmes données. En effet, différents lots de matériaux peuvent présenter des variations de dureté, de ténacité et de stabilité thermique, tandis que l'usure de l'outil, les conditions de fonctionnement de la machine et la température ambiante peuvent également influencer le résultat final. Par conséquent, en production, il est indispensable de surveiller en permanence la qualité de surface, la précision dimensionnelle et la stabilité de coupe, et d'ajuster en temps réel les paramètres clés tels que la vitesse de broche, l'avance et la profondeur de passe. Seuls des essais répétés et une optimisation dynamique permettent de garantir la qualité d'usinage et l'efficacité de la production de pièces plastiques complexes.
Améliorer la méthode de maintien des pièces
Les pièces plastiques complexes présentent généralement une rigidité relativement faible et sont donc susceptibles de se déformer élastiquement sous l'effet de forces extérieures. Par conséquent, la méthode de bridage influe directement sur la stabilité d'usinage, la précision dimensionnelle et la qualité de surface. Une force de bridage excessive peut endommager la surface de la pièce ou provoquer des déformations locales pendant l'usinage. À l'inverse, une force de bridage insuffisante peut entraîner un déplacement de la pièce sous l'effet des forces de coupe, affectant ainsi la trajectoire d'usinage et les dimensions finales. Il convient donc, lors de l'usinage, de sélectionner une méthode de bridage adaptée à la structure de la pièce, aux caractéristiques du matériau et aux exigences d'usinage, tout en garantissant une répartition uniforme de la force, un positionnement précis et un support suffisant.
Les méthodes courantes incluent :
- Aspiration par le vide ;
- Installations sur mesure ;
- Serrage souple des mâchoires ;
- Supports auxiliaires.
Un bridage adéquat permet de réduire les mouvements des pièces et d'améliorer la précision d'usinage.
Renforcer le post-traitement après usinage
Après usinage, certaines pièces en plastique nécessitent généralement une série d'opérations de post-traitement afin d'améliorer leur aspect, leur stabilité dimensionnelle et leurs performances. Les méthodes courantes de post-traitement comprennent l'ébavurage, le chanfreinage, le polissage, le nettoyage et les finitions de surface nécessaires. Ces procédés permettent non seulement d'améliorer la régularité des arêtes et de réduire les interférences lors de l'assemblage, mais aussi de rendre les surfaces des pièces plus lisses et plus esthétiques, répondant ainsi aux exigences d'applications plus élevées.
Les traitements courants comprennent:
- Ébavurage ;
- Polissage;
- Sablage ;
- Nettoyage superficiel.
Ces traitements peuvent améliorer l'aspect des pièces et optimiser leurs performances d'utilisation.
Questions Fréquemment Posées
Quelle précision d'usinage peut-on atteindre pour des pièces complexes en plastique grâce à l'usinage CNC ?
La précision d'usinage des pièces plastiques complexes dépend du matériau, des performances de l'équipement, de la structure de la pièce et du procédé d'usinage. Les pièces plastiques courantes atteignent généralement une précision d'environ ±0.05 mm. Après optimisation du procédé et utilisation d'équipements de précision, certaines pièces peuvent atteindre une précision de ±0.01 mm à ±0.02 mm. Pour les composants plastiques de précision utilisés dans les équipements médicaux, les équipements pour semi-conducteurs et les systèmes d'automatisation, la précision doit être contrôlée de manière exhaustive en fonction de la stabilité du matériau et des méthodes d'inspection.
Conclusion
L'usinage CNC de pièces plastiques complexes est une technologie de fabrication exigeant une maîtrise rigoureuse des processus. Seule la combinaison des caractéristiques des matériaux, des spécificités structurelles, des performances des équipements et de l'expérience en usinage permet d'obtenir des résultats stables et fiables. Face à la demande croissante de composants légers, de haute précision et résistants à la corrosion dans l'industrie manufacturière, le champ d'application de l'usinage CNC des plastiques s'étend. Pour les pièces plastiques aux structures complexes et aux exigences de haute précision, seule la mise en place de processus d'usinage scientifiques et l'optimisation continue des détails de production permettent d'améliorer l'efficacité d'usinage, de réduire les rebuts et de garantir la conformité des pièces aux exigences des différentes applications.
















