
Le fraisage de contour est une technologie clé pour la création de formes complexes et de structures courbes de haute précision. Il est largement utilisé dans des secteurs tels que l'aérospatiale, la fabrication de moules et les implants médicaux, où des surfaces 3D complexes et des contours lisses sont requis. Contrairement aux méthodes de fraisage traditionnelles, le fraisage de contour se concentre sur une découpe précise suivant la forme de la pièce, ce qui le rend idéal pour les géométries complexes et les finitions de surface de haute qualité.
Ce guide vous permettra de découvrir la définition, le déroulement du processus, les outils courants et les applications typiques du fraisage de contour, en soulignant ses avantages techniques et sa valeur pratique dans divers secteurs industriels.
Organisateur Ce que Is Cen tournée Mmalade ?
Le fraisage de contour est une méthode d'usinage CNC qui utilise le contour extérieur ou la surface spatiale de la pièce comme trajectoire cible pour l'usinage. Il est souvent utilisé pour la fabrication de pièces de précision présentant des géométries bidimensionnelles ou tridimensionnelles complexes. Contrairement au fraisage traditionnel, qui se concentre sur l'usinage de plans ou de cavités internes, le fraisage de contour privilégie une découpe ordonnée et continue le long de trajectoires caractéristiques telles que les courbes extérieures, les chanfreins, les parois inclinées et les congés, afin d'obtenir des structures précises et des arêtes nettes.
Dans ma pratique d'usinage, le fraisage de contours est largement utilisé dans la fabrication de moules, d'équipements médicaux, de pièces de structure aéronautique et de boîtiers mécaniques, notamment pour contrôler la précision géométrique (généralement requise à ± 0.01 mm) et la rugosité de surface (Ra 0.4 μm ou moins). Ses principaux avantages sont une excellente contrôlabilité des trajectoires, la diversité des surfaces de coupe et l'efficacité et la qualité de l'usinage.
De plus, le fraisage de contours est souvent utilisé en conjonction avec des machines-outils CNC à liaison multiaxes (3, 4 ou 5 axes). Grâce à des outils tels que les fraises à tête sphérique et les fraises à bec rond, une grande liberté de mouvement est obtenue sur des surfaces inclinées, des surfaces courbes et des contours non plans. Comparé au fraisage en bout traditionnel, réservé à l'usinage de contours rectangulaires, le fraisage de contours permet de traiter la quasi-totalité des usinages structurels de contours non droits.
Il convient de noter qu'il diffère sensiblement du fraisage d'empreintes : ce dernier se concentre sur l'enlèvement de matière interne et sert principalement à la réalisation de trous et de rainures, tandis que le fraisage de contours privilégie la conservation de la forme et vise à obtenir des contours lisses et nets. Lorsque l'intégrité esthétique, la précision d'assemblage ou la continuité de surface du produit doivent être garanties, je privilégie généralement le fraisage de contours.
En général, le fraisage de contours est non seulement le principal moyen d'usinage de produits très complexes, mais aussi un procédé essentiel pour améliorer la qualité de surface, la cohérence géométrique et l'interchangeabilité des pièces. Comprendre ses caractéristiques essentielles, ses exigences en matière d'équipement et ses applications typiques est la seule voie vers l'usinage CNC haut de gamme.
Contour Mmalade Ptraiter
Le fraisage de contour ne consiste pas simplement à « suivre un bord », mais constitue un processus d'usinage CNC complet. De la définition de la trajectoire d'outil dans le programme CNC à la sélection des outils et des paramètres de coupe, en passant par le bridage, le refroidissement et la lubrification de la pièce, l'usinage par couches successives, la finition et le contrôle dimensionnel final, chaque étape joue un rôle déterminant dans la qualité et l'efficacité du produit fini. D'après mon expérience, un processus de fraisage de contour stable permet d'atteindre une précision de ±0.01 mm, une rugosité de surface Ra de 0.4 μm et un taux de rebut inférieur à 1 %.
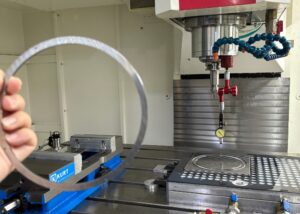
Le processus commence généralement par l'extraction des contours du modèle CAO et la planification des trajectoires dans un logiciel de FAO. Des trajectoires d'outil efficaces sont ensuite développées en tenant compte du diamètre de l'outil, de son orientation (avalante ou conventionnelle) et de l'avance. L'étape suivante est la sélection et le paramétrage de l'outil. Je choisis généralement une fraise à bout sphérique ou à bout rond en fonction du type de matériau et des exigences de surface, et je règle une vitesse de broche (par exemple, 6000 12000 à 800 1500 tr/min) et une avance (par exemple, XNUMX à XNUMX XNUMX mm/min) raisonnables.
Vient ensuite le serrage de la pièce et le contrôle des erreurs. Pour les bandes longues ou les structures à parois minces, j'utilise une stratégie de positionnement en 3 points et de serrage par patin souple afin d'éviter les vibrations et les déformations. Lors de l'usinage, j'utilise généralement une méthode de coupe par couches, avec une profondeur de coupe de 0.3 à 0.8 mm par couche, afin de réduire la charge sur l'outil et d'améliorer la régularité des contours. La méthode de refroidissement dépend du matériau et de l'outil. Par exemple, le MQL est utilisé pour l'usinage de l'aluminium, et le refroidissement haute pression pour les alliages de titane.
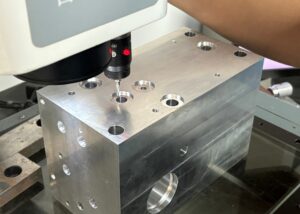
Enfin, en combinant la finition et la mesure sur machine, je surveille les écarts dimensionnels en temps réel afin de garantir que le produit répond aux exigences de précision du plan. Le processus complet de fraisage de contour améliore non seulement la qualité des pièces, mais constitue également la base essentielle de l'efficacité et de la répétabilité de la production. La maîtrise de cette approche systématique est essentielle pour passer du fraisage traditionnel à l'usinage de haute précision.
Différents Types Of Cen tournée Mmalade Pprocédés
Le fraisage de contours n'est pas un processus unique, mais un processus systématique composé de plusieurs étapes d'usinage. Chaque étape – de l'ébauche à la semi-ébauche, en passant par la semi-finition, la finition et la superfinition – comporte des tâches distinctes, dont l'objectif est d'équilibrer le taux d'enlèvement de matière, l'efficacité d'usinage et la qualité de surface. Sur des projets concrets, j'ai constaté qu'une optimisation raisonnable de la trajectoire d'outil et des paramètres de coupe de chaque étape en fonction des exigences du produit permet d'améliorer l'efficacité globale de l'usinage d'environ 30 % tout en maintenant une précision dimensionnelle de ± 0.01 mm. H3 Ébauche et semi-ébauche
Semi-Ffinition
Marge de contrôle pour garantir la précision
En semi-finition, je réserve généralement une surépaisseur de 0.3 à 0.5 mm. Cette étape, qui fait le lien entre l'ébauche et la finition, permet de corriger efficacement les ondulations de surface et les erreurs dimensionnelles. En particulier pour les surfaces complexes ou les pièces de grandes dimensions, un contrôle raisonnable des surépaisseurs permet de stabiliser la tolérance finale à ± 0.02 mm et d'éviter les risques de surcharge ou de sous-dimensionnement ultérieurs.
Choisissez une lame courte
Je privilégie les outils à bout sphérique à arêtes courtes, comme les fraises à bout sphérique de φ6-φ10 mm ou les fraises à arêtes chanfreinées. Ces outils sont plus rigides et offrent une bonne résistance aux vibrations. Pour chaque matériau, je choisis différents matériaux et revêtements, comme le carbure cémenté + revêtement TiAlN, qui peut prolonger la durée de vie de l'outil de 30 % lors de l'usinage d'acier moulé ou d'alliage de titane.
Réglage des paramètres pour une vitesse constante
Le réglage des paramètres doit tenir compte à la fois de l'efficacité et de la stabilité. Je règle généralement la profondeur de coupe ap entre 0.5 et 1.5 mm et la largeur de coupe ae entre 40 et 60 % du diamètre de l'outil. Pour les alliages d'aluminium, une vitesse de 8000 12000 à 1000 1500 tr/min et une avance de 4000 6000 à XNUMX XNUMX mm/min peuvent être utilisées ; pour l'acier, la vitesse est contrôlée entre XNUMX XNUMX et XNUMX XNUMX tr/min afin d'éviter toute déformation thermique.
Séquence de parcours d'outil
J'utilise souvent des tracés de découpe de contours ou de calques équidistants sur l'axe Z pour éviter les irrégularités de texture dues à la découpe inversée. La séquence de découpe est contrôlée dans une seule direction, avec une entrée et une sortie lentes, en particulier sur les surfaces 3D. L'utilisation d'un tracé de transition à courbe continue peut améliorer efficacement la cohérence de la surface.
Protection thermique contre les sauts de couteau
Les températures élevées nuisent à la précision. J'utilise généralement un refroidissement atomisé ou une lubrification MQL pour réduire les écarts dus à la dilatation thermique de l'outil. Lors des usinages longs, je définis des points d'arrêt pour vérifier la dérive thermique et programme les trajectoires de compensation de l'outil dans les angles intérieurs afin d'éviter les résidus de matière et l'écaillage de la surface.
Ffinition
Les buts de précision d'abord
La tâche principale de l'étape de finition est d'obtenir la taille et la qualité de surface finales. Je contrôle généralement la tolérance à ±0.01 mm, voire ±0.005 mm pour les pièces haut de gamme telles que les connecteurs aéronautiques ou les boîtiers médicaux. À ce stade, toute erreur de trajectoire, usure de l'outil ou déformation thermique doit être maîtrisée dans une plage très étroite.
Couper lentement avec un couteau
Je privilégie les fraises à boulets de petit diamètre ou les fraises d'angle R de 1 à 4 mm de diamètre, particulièrement stables sur les surfaces courbes 3D ou les structures présentant de nombreux chanfreins. Des fraises de petite taille réduisent les efforts de coupe et les vibrations, ce qui est idéal pour les pièces à parois fines et facilement déformables. Pour les pièces en titane ou en acier inoxydable, la coupe lente avec un petit couteau est ma stratégie principale pour garantir une finition lisse.
Les paramètres sont doux et stables
La finition ne se résume pas à l'efficacité d'enlèvement de matière, mais à la stabilité de la coupe. Je contrôle généralement la profondeur de coupe ap à 0.2-0.5 mm et la largeur de coupe ae à 20 % maximum du diamètre de l'outil. La vitesse de broche est réglée entre 6000 12000 et 500 1000 tr/min et l'avance entre XNUMX et XNUMX XNUMX mm/min pour garantir la répétabilité et la prévisibilité de chaque passe.
Évitez les chocs lors de la coupe
J'utilise généralement la même trajectoire de coupe descendante et de transition douce pour éviter les arrêts brusques ou les coupes inversées. Le type de trajectoire d'outil couramment utilisé est « ligne de contour + affinement de projection », notamment sur les surfaces de forme libre à courbure variable, ce qui permet d'éviter les ruptures de grain ou les mutations et d'améliorer la cohérence globale et la qualité de l'aspect.
La douceur dépend de la lubrification
La lubrification est essentielle pour améliorer la qualité de surface. Pour l'usinage des alliages d'aluminium, j'utilise une lubrification par brouillard d'huile et un soufflage d'air puissant pour obtenir une rugosité de surface de Ra0.4-0.6 μm ; pour l'acier inoxydable et les plastiques techniques, je privilégie la microlubrification associée à un nettoyage intermittent des copeaux afin d'éviter leur accumulation et les rayures secondaires sur la lame.
Détection d'erreur
Enfin, j'utiliserai une jauge tridimensionnelle ou à contact pour revérifier les dimensions clés. Pour les pièces exigeantes, une compensation d'outil automatique et une correction des coordonnées en temps réel seront intégrées au programme afin de garantir que les erreurs d'usinage restent dans les limites de tolérance définies. La vérification régulière de l'état d'usure de l'outil est également une garantie importante de la stabilité de la finition.
Super Ffinition
Juste pour la surface ultime
Lorsque les clients exigent une rugosité de surface inférieure à Ra0.2 μm, ou une surface de qualité optique sans traces de couteau visibles, j'adopte une stratégie de superfinition. Ce procédé est très courant sur des pièces telles que les empreintes de moules, les surfaces aéronautiques et les implants orthopédiques. L'objectif principal est d'améliorer la précision de l'assemblage et les performances de surface tout en réduisant les coûts de post-traitement.
De très petits outils, des chemins très étroits
J'utilise généralement un outil à tête sphérique ultra-fine de φ0.5-1.5 mm et un pas de 0.05-0.1 mm pour la finition des contours. La trajectoire est principalement basée sur le principe de « lissage + micro-chevauchement ». Le parcours de l'outil est comparable à un « balayage de surface ». Chaque couche est comme un chiffon de polissage qui brosse délicatement la surface, sans laisser de traces mécaniques.
Vitesse élevée, faible avance
La vitesse doit atteindre 12000 20000 à 300 600 tr/min, l'avance est contrôlée entre 0.1 et XNUMX mm/min et la profondeur de coupe maximale est de XNUMX mm ou moins. Bien que ce réglage soit peu efficace, il permet de minimiser les vibrations et l'accumulation de chaleur, essentielles à l'obtention d'un effet miroir.
La chose la plus importante est la « stabilité »
J'accorde une attention particulière à l'état de la machine-outil et au contrôle de la température ambiante. La machine-outil doit être équipée d'un système de compensation thermique et d'une vis de haute précision. Le liquide de refroidissement doit être maintenu à une température constante pour éviter les fluctuations dimensionnelles dues aux dilatations et contractions thermiques. Parallèlement, je resserre les brides avant chaque superfinition afin de garantir l'absence de débris ou de corps flottants entre la pièce et l'établi.
Détection par optique
Après le traitement, j'utilise généralement un interféromètre à lumière blanche ou une tête de balayage tridimensionnelle pour une mesure sans contact afin de vérifier l'état de surface et la topographie 3D. Pour les pièces nécessitant une certification de qualité médicale, des tests de contraintes résiduelles et une vérification de la propreté sont également requis afin de garantir l'absence de particules résiduelles et de contamination de surface.
Fraisage 2D vs. 3D
Fraisage 2D : solution efficace pour les géométries régulières
Dans mon travail quotidien, le fraisage de contours 2D est principalement utilisé pour l'usinage de formes géométriques planes telles que les contours extérieurs, les rainures, les structures d'épaulement, etc. Il est particulièrement adapté aux boîtiers mécaniques, aux plaques et aux pièces structurelles. Son parcours est simple, sa vitesse d'usinage rapide et sa large gamme d'outils sont adaptés à la production en série.
J'utilise souvent des fraises à fond plat ou des fraises à nez rond, avec des trajectoires de hauteur égale ou unilatérales, combinées à un contrôle de précision à 0.1 mm près, et je peux rapidement répondre aux normes pour des matériaux tels que l'acier au carbone, l'alliage d'aluminium et l'ABS.
Fraisage 3D : le foyer des surfaces complexes et des courbes libres
Le fraisage de contours 3D est une méthode indispensable pour la résolution de structures spatiales complexes (telles que les cavités de moules, les aubes et les structures profilées de coques). La trajectoire de l'outil se déplace non seulement dans la direction XY, mais combine également la trajectoire à profondeur variable de l'axe Z pour créer une surface de forme libre.
En usinage 3D, je privilégie l'utilisation d'une fraise sphérique et d'un chemin de liaison à cinq axes, avec un pas de couche de 0.01 mm, pour réaliser un fraisage d'enveloppe continu de la surface. L'usinage de contours 3D est particulièrement indispensable pour un ajustement précis, notamment lors de l'usinage d'alliages de titane aéronautiques et d'implants orthopédiques.
Les paramètres sont sensiblement différents des exigences de la machine-outil
| Articles de comparaison | Fraisage de contours 2D | Fraisage de contours 3D |
| Objet de traitement | Contours plans réguliers, fentes | Surface courbe, surface inclinée, forme libre |
| Type d'outil | Couteau plat, couteau à nez rond | Fraises à tête sphérique, fraises coniques, fraises à angle composé |
| Gamme de précision | Généralement ± 0.05 mm | Jusqu'à ± 0.01 mm, selon la capacité de liaison à cinq axes |
| Difficulté de programmation | Simple, 2.5 axes suffisent | Élevé, le système CAM doit prendre en charge le traitement de surface et l'évitement des interférences |
| Efficacité du traitement | Élevé, adapté au lot | Moyen à faible, adapté aux pièces personnalisées à haute valeur ajoutée |
| Applications courantes | Cadre de coque, plaque de support, pièces fendues | Pièces complexes telles que moules, implants médicaux, composants aérodynamiques, etc. |
Comment choisir 2D ou 3D
Lorsque le client ne fournit qu'un dessin structurel de base et que l'exigence de tolérance est de ± 0.05 mm, je donnerai la priorité au fraisage 2D pour réduire les coûts ; mais lorsqu'il s'agit de surfaces de forme libre ou de la nécessité de contrôler les transitions d'assemblage, je choisirai la 3D sans hésitation et j'utiliserai la numérisation 3D et la relecture pendant le traitement pour garantir une correspondance précise de la morphologie.
Commun Tool Types
Fort de mes nombreuses années d'expérience en fraisage de contours, j'ai pu constater que le choix de l'outil influence non seulement la précision et l'efficacité de l'usinage, mais aussi directement la qualité de surface et la durée de vie du produit. Les différentes étapes d'usinage (ébauche, semi-finition, finition) nécessitent des outils aux structures et matériaux variés. En particulier pour les contours complexes ou les matériaux à haute dureté, la forme, le revêtement et la structure de l'outil déterminent la réussite ou l'échec du projet.
Interchangeable Btous Head Tool
Cette structure d'outillage se compose d'un porte-outil et d'une tête d'outil interchangeable, adaptée à l'usinage de contours tridimensionnels de haute précision. Je l'utilise généralement pour… Usinage CNC 5 axes pour traiter les surfaces de moules ou les structures de cadres en alliage de titane.
Avantages:
Réduisez les coûts globaux des outils : remplacez uniquement les têtes d'outils usées
Connexion à haute rigidité, adaptée aux scènes à forte charge
applications : cavité de moule, pièces de structure aéronautique complexes
Performances de précision : la rugosité de surface peut atteindre Ra0.4 μm ou moins
Solide Btous End Mmaux
Adapté au traitement de contours hautement dynamiques, je préfère l'utiliser avec une broche à grande vitesse (> 15,000 XNUMX tr/min), particulièrement adapté à la découpe de métaux tendres tels que l'aluminium et le cuivre.
Avantages :
Haute concentricité, adapté au traitement de micro-caractéristiques
Aucune interface de tête d'outil pour éviter les erreurs de serrage
Applications : Implants médicaux, pièces délicates de composants électroniques
Taille typique : Les diamètres des outils varient de Ø0.5 mm à Ø12 mm
Couteaux à lame circulaire
Ce type d'outil utilise une plaquette ronde indexable et convient à l'ébauche et au fraisage de contours de précision moyenne. Je l'utilise plus fréquemment pour l'usinage de l'acier inoxydable ou de l'acier haute dureté.
Avantages:
Coupe douce et peu de vibrations
L'angle de la lame est flexible et réglable pour s'adapter à différentes profondeurs de coupe.
Inconvénients : Ne convient pas aux angles R très petits ou aux éléments détaillés
Indexable Btous End Tool
Combinant une géométrie à tête sphérique et une structure de plaquette indexable, il prend en compte à la fois le traitement topographique 3D et l'économie de plaquette. Je le recommande pour les projets de contournage à volume élevé, sensibles aux coûts d'utilisation des outils.
Avantages:
Facile à remplacer, pas besoin de remplacer l'ensemble
Convient pour l'usinage de pièces en acier et d'alliages à haute température.
Limitation : Une grande précision de serrage de l'outil est requise.
Le Ddifférence Between Roughing Tools And Ffinition Tools
Lors de la mise en place de la bibliothèque d'outils, je distinguerai strictement les outils utilisés pour l'usinage d'ébauche et de finition afin d'éviter l'accumulation de marques d'usinage ou d'erreurs.
Outils d'usinage d'ébauche : la plupart d'entre eux adoptent un grand angle d'hélice, une conception à forte élimination des copeaux, un grand diamètre d'outil et une surépaisseur d'usinage généralement de 0.5 à 1.5 mm.
Outil de finition : petit rayon de pointe, revêtement d'outil adapté aux exigences de surface élevées, adapté à la coupe légère, précision jusqu'à ± 0.01 mm
ACTIVITES Facteurs Affectant Cen tournée Mmalade
Dans les projets de fraisage de contours, j'optimise systématiquement les propriétés des matériaux, les performances de la machine-outil, l'état de l'outil, les paramètres de coupe et le contrôle du refroidissement, qui sont des variables clés. Ces facteurs influencent directement la qualité de surface, l'efficacité de l'usinage, la stabilité dimensionnelle et la durée de vie de l'outil. En particulier lors de l'usinage multiaxes et dans des conditions de courbes complexes, toute incohérence peut entraîner une accumulation d'erreurs, la mise au rebut de la pièce ou l'interruption de l'usinage.
Type d'ouvrage And Usinabilité
Les différents matériaux présentent des caractéristiques d'usinage très différentes pour le fraisage de contours. Par exemple :
Alliage d'aluminium : conductivité thermique élevée, convient au fraisage à grande vitesse, vitesse de coupe recommandée > 400 m/min.
Alliage de titane : sujet à la formation d’arêtes vives et à la déformation thermique, il est recommandé d’utiliser une faible profondeur de coupe et plusieurs méthodes de coupe légères.
Inox :Un écrouissage sévère nécessite l'utilisation d'outils résistants à l'usure et une lubrification appropriée.
Je définis généralement la stratégie de trajectoire de l'outil et la méthode de refroidissement en fonction de la dureté HB du matériau, de sa conductivité thermique et de ses propriétés de rupture de copeaux.
Machine Tool Rrigidité And Control Système
La rigidité des machines-outils est l'un des principaux facteurs influençant la précision et la stabilité de l'usinage. Lorsque j'utilise un centre d'usinage vertical à trois ou cinq axes, j'accorde une attention particulière aux paramètres suivants :
Puissance et couple de la broche
La structure du rail de guidage est-elle un rail linéaire ou un rail dur ?
Si le système CNC dispose d'une compensation en temps réel (comme Siemens 840D ou FANUC 31i)
n'est pas suffisamment rigide, cela provoquera des vibrations, une déformation du contour et même une rupture de l'outil, en particulier lorsque la pièce est grande ou serrée avec de longs porte-à-faux.
Outil Life And Cflotter Technologie
Lorsque j'évalue la durée de vie d'un outil, je me concentre sur l'uniformité de l'usure, l'écaillage du revêtement et la fissuration thermique. Les principaux revêtements actuels sont :
TiAlN : Résistant aux hautes températures, convient à la découpe à sec
AlCrN : Convient à l'acier inoxydable et aux matériaux durs
Revêtement DLC :Faible frottement, adapté à l'aluminium.
Pendant le traitement, si l'usure des bords dépasse 0.1 mm, je remplacerai immédiatement l'outil pour éviter les dérives dimensionnelles et les brûlures de surface.
L'influence Of Chuiler Strategy On Ptraitement
Le liquide de refroidissement réduit non seulement la température, mais affecte également la lubrification et l'évacuation des copeaux. Pour l'usinage des contours, j'utilise souvent les trois méthodes suivantes :
Liquide de refroidissement interne haute pression (70–120 bar) : pour les cavités profondes et les rainures complexes
Refroidissement par brumisation : utilisé pour la finition, rugosité de surface < Ra 0.8 µm
MQL (Lubrification en quantité minimale) :Excellent dans les applications exigeantes environnementales ou en alliage d'aluminium.
Un refroidissement incorrect peut entraîner un épuisement de l'outil, une accumulation de bavures et des discontinuités de contour.
Match Feed Rmangé To Cprononcer Dprofondeur
Lors du réglage de l'avance et de la profondeur de coupe, j'insiste sur le principe d'adéquation matériau-outil-équipement. Par exemple :
Alliage d'aluminium : profondeur de coupe 1.0–2.5 mm, avance 800–1500 mm/min
Alliage de titane : profondeur de coupe 0.2-0.5 mm, avance 200-400 mm/min
Une avance trop rapide et une profondeur de coupe insuffisante réduisent l'efficacité de l'usinage ; sinon, l'outil risque d'être endommagé ou la surface brûlée. Après avoir optimisé l'adaptation, j'ai réduit le temps de cycle de plus de 15 %.
Application Scénarios Of Cen tournée Mmalade
Le fraisage de contours n'est pas seulement un moyen d'usiner des courbes et des contours complexes, mais aussi un procédé essentiel pour obtenir des pièces de haute qualité dans l'industrie de précision. Qu'il s'agisse d'usinage léger de pièces structurelles aéronautiques ou de la réalisation de cavités complexes dans l'industrie du moulage, je trouve que le fraisage de contours est quasiment irremplaçable. Il joue un rôle déterminant, notamment dans les situations exigeant une précision de ± 0.01 mm, une transition naturelle des surfaces tridimensionnelles et une rugosité de surface inférieure à Ra 0.8 μm.
Voici quelques applications industrielles typiques que j'ai résumées :
| Industrie de l'application | Type de pièce | Exigences clés | Avantages du fraisage de contours |
| Industrie aerospatiale | Structures de nervures, cadres et pièces de revêtement renforcés | Léger, haute résistance, intégrité de surface | Convient aux surfaces courbes 3D, aux grands changements d'épaisseur et nécessite une liaison à cinq axes |
| Fabrication de moules | Cavité de moule d'injection, moule d'emboutissage, structure d'électrode | Cavité complexe, haute précision, coins nets | Capable de réaliser un formage de haute précision de contours de surface de forme libre |
| Dispositifs médicaux | Implants orthopédiques, structures d'instruments chirurgicaux | Haute propreté, biocompatibilité, cohérence dimensionnelle | Convient pour l'alliage de titane, exigences de surface élevées, lot flexible |
| Automobile et électronique | Coque, pièces décoratives, supports de liaison | Qualité d'aspect, dimensions d'assemblage, transition de courbe | Surface lisse, bords nets, finition avant polissage |
Avantages And Limitations
Le fraisage de contours offre une grande flexibilité et une grande précision lors de l'usinage. Je choisirais presque systématiquement ce procédé pour les pièces aux formes complexes, exigeant une précision de ± 0.01 mm et une rugosité de surface inférieure à Ra 0.4 μm. Cependant, je sais aussi qu'il ne convient pas à tous les scénarios. Le fraisage de contours présente encore des défis en termes de programmation, d'équipement requis et de maîtrise des coûts. Par conséquent, il est essentiel d'évaluer pleinement ses avantages et ses limites pour améliorer l'efficacité globale de la production et réduire les risques.
Avantages
Cohérence de haut niveau
Grâce à des machines-outils à liaison multiaxes et à un contrôle de trajectoire d'outil de haute précision, le fraisage de profils permet d'usiner en continu des profils 3D complexes et d'éviter les écarts de précision dus aux changements de processus. En pratique, nous avons obtenu une répétabilité stable de ± 0.005 mm pour des profilés de coque en aluminium de grandes dimensions.
Excellente qualité de surface
Dans les étapes de finition et de super finition, avec des paramètres de coupe et des méthodes de lubrification optimisés, les qualités de surface de Ra 0.2–0.4 μm sont la norme, ce qui est particulièrement adapté aux pièces médicales et automobiles avec des exigences strictes en matière de vision et d'ajustement.
Capable de traiter des structures complexes,
Qu'il s'agisse d'une surface de forme libre, d'une cavité intérieure à angle vif ou d'une zone étroite, le fraisage de contour peut être réalisé en optimisant la trajectoire de l'outil et en utilisant un outil à extrémité sphérique de petit diamètre pour obtenir une conception structurelle difficile à réaliser avec le traitement traditionnel.
Limitation
complexité de programmation élevée
, en particulier dans le traitement des contours 3D et des conversions multi-facettes, le parcours de l'outil doit s'adapter avec précision à la limite du modèle, ce qui nécessite généralement un support logiciel CAO/FAO avancé et un long temps de débogage du programme.
Exigences élevées en matière de performances des machines-outils Afin
pour maintenir une trajectoire stable de l'outil dans la courbe, un centre d'usinage à haute rigidité, à grande vitesse et à faibles vibrations et un CNC une plate-forme avec un bon système de servocommande est nécessaire.
Le coût de traitement élevé
Cela ne se reflète pas seulement dans la consommation d'outils, les heures de programmation et l'investissement en équipement, mais inclut également des coûts cachés tels que l'optimisation des processus, la découpe d'essai et le réglage des machines, ce qui est particulièrement évident dans la production d'essai en petits lots.
FAQ
Qu'est-ce que le profilage en fraisage ?
En fraisage, le profilage désigne l'usinage du contour extérieur ou de la surface courbe complexe d'une pièce. Je l'utilise généralement pour les éléments 2D ou 3D sur les pièces aéronautiques, de moulage ou automobiles. Avec des tolérances aussi serrées que ± 0.01 mm et une rugosité de surface inférieure à Ra 0.4 μm, le profilage garantit une haute précision et une excellente finition dans les applications critiques.
Quels sont les trois types de fraisage ?
Les trois principaux types de fraisage que j'utilise en usinage CNC sont le surfaçage, le rainurage et le profilage. Le surfaçage cible les surfaces planes, le rainurage les rainures, tandis que le profilage façonne les contours extérieurs. Chaque méthode possède des parcours d'outils et des stratégies d'avance spécifiques, choisis en fonction de la géométrie, des tolérances et des propriétés du matériau de la pièce.
Qu'est-ce qu'un profil de moulin ?
Un profil de fraise décrit la forme ou la géométrie usinée le long du bord ou du contour d'une pièce. Dans mon travail, il s'agit généralement de parcours d'outils générés pour suivre précisément un contour 2D ou 3D. Ces profils sont programmés dans un logiciel de FAO et exécutés avec des fraises à bout hémisphérique ou à rayon d'angle pour une précision dimensionnelle constante et des transitions fluides.
Quelle est la différence entre le profilage et le fraisage ?
Le fraisage est un procédé d'usinage général utilisant des outils rotatifs pour enlever de la matière, tandis que le profilage est un sous-ensemble axé sur l'usinage de contours. J'utilise le fraisage général pour les surfaces et les rainures, mais le profilage cible spécifiquement les trajectoires d'arêtes ou les courbes de forme libre. Le profilage exige une plus grande précision de parcours et est courant pour les pièces avec des tolérances de ± 0.01 mm.
Le fraisage de profils est-il une opération de fraisage courante ?
Oui, le fraisage de profils est l'une des opérations d'usinage CNC les plus courantes que je réalise, notamment dans les secteurs de l'aérospatiale, du moulage et du médical. Sa capacité à créer des contours complexes, des chanfreins et des éléments 3D le rend idéal pour les applications de haute précision. Je l'utilise souvent avec des machines 5 axes et des outils à bout sphérique pour une précision et une efficacité supérieures.
Quelle est la différence entre Profiler et Sampler ?
Un profileur est un parcours d'outil CNC qui suit le contour d'une pièce, tandis qu'un échantillonneur désigne un dispositif ou une méthode d'extraction de données représentatives. En fabrication, les profileurs créent des géométries, tandis que les échantillonneurs évaluent la qualité ou les propriétés. J'utilise les profileurs pour les coupes de précision, mais on trouve généralement les échantillonneurs dans les laboratoires de contrôle qualité ou d'essais.
Conclusion
Le fraisage de profils est essentiel pour l'usinage de contours complexes, offrant précision et excellent état de surface. Grâce à l'optimisation des outils de coupe et des paramètres, ainsi qu'à l'utilisation d'une programmation FAO avancée sur des machines rigides, j'atteins une précision de ±0.01 mm et une rugosité Ra de 0.4 μm sur des matériaux tels que l'aluminium, l'acier inoxydable et les alliages de titane. Ce procédé est idéal pour des secteurs comme l'aérospatiale, le médical et l'électronique, mais requiert des machines-outils, une programmation et un contrôle de processus de pointe.
Chez TiRapid , nous proposons un usinage CNC de précision pour répondre à vos besoins en fraisage de profils. Téléchargez votre conception pour obtenir une solution sur mesure alliant performance et qualité optimales.















