
Un logement usiné peut présenter une surface de montage plane, un logement profond, un logement de palier et des trous taraudés. Un arbre peut nécessiter des diamètres finis, des rainures et un alésage axial. Chaque élément impose des contraintes différentes à l'outil de coupe ; la fabrication d'une pièce complète requiert donc généralement plusieurs outils fonctionnant selon une séquence prédéfinie.
La compréhension des outils d'usinage CNC permet aux ingénieurs d'évaluer la faisabilité de la fabrication et aux acheteurs de poser des questions pertinentes sur un processus proposé. Ce guide explique les principales familles d'outils, comment les sélectionner en fonction des exigences des pièces et comment les systèmes de fixation d'outils et de pièces contribuent à leur performance.
Que sont les outils d’usinage CNC ?
Les outils d'usinage à commande numérique (CNC) servent à façonner et à finir des pièces sur des machines à commande numérique. Les principaux outils de coupe comprennent les fraises, les outils de tournage, les forets, les outils d'alésage, les alésoirs et les outils de filetage. Leur géométrie et leur application déterminent les caractéristiques qu'ils peuvent produire.
La machine CNC assure le contrôle du mouvement, de la puissance et du positionnement. L'outil de coupe entre en contact avec la matière. En fraisage, la fraise tourne généralement en suivant une trajectoire programmée. En tournage conventionnel, la pièce tourne contre un outil qui se déplace sur sa surface.
Le terme « outils de coupe CNC » désigne spécifiquement les outils qui enlèvent de la matière par coupe. Une définition plus large de l'outillage CNC inclut également les porte-outils, les dispositifs de fixation et les équipements de réglage. Une pince de serrage maintient l'outil de coupe, un dispositif de fixation positionne la pièce et une sonde permet d'effectuer des mesures. Ces dispositifs de support ont des fonctions différentes de celles de l'outil de coupe lui-même.
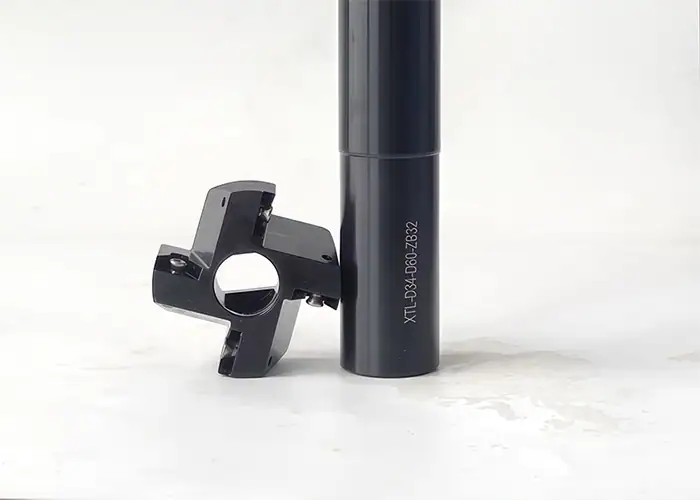
Quels sont les principaux types d'outils d'usinage CNC ?
Les principales familles d'outils sont organisées autour du fraisage, du tournage, du perçage, du filetage, du rainurage et de la finition des bords. Sélectionnez une famille en fonction de la caractéristique requise, puis évaluez l'outil spécifique en fonction des exigences d'accès, de matériau et de dessin.
| Opération | Outils communs | Caractéristiques typiques | Vérification de sélection principale |
| Fraisage | Fraises en bout, fraises à surfacer | Visages, poches, murs, profils | accès au coupeur et au porte-outil |
| Tournant | plaquettes et porte-plaquettes de tournage | Diamètres extérieurs, épaulements, faces d'extrémité | Géométrie des bords et support de la pièce |
| Forage Horizontaux | Forets hélicoïdaux, forets spécialisés pour trous profonds | Trous initiaux | Évacuation en profondeur et en copeaux |
| Forage | Barres d'alésage, têtes d'alésage réglables | Alésages agrandis ou finis | Rigidité et allocation disponible |
| Alésage | Alésoirs | Dimensions et surface du trou fini | Qualité du trou précédent |
| Threading | Tarauds, fraises à fileter, plaquettes de filetage | Filetages internes et externes | Spécifications du filetage et profondeur utile |
| Rainurage et séparation | plaquettes de rainurage, lames de séparation | Évidements, rainures pour bague de retenue, entailles de séparation | Contrôle de la largeur, de la portée et des copeaux |
| Finition des bords | Fraises à chanfreiner, fraises à fraiser, outils d'ébavurage | Chanfreinage, sièges de vis, ébavurage | Géométrie et accès aux bords spécifiés |
Fraises
Les fraises permettent d'usiner des surfaces planes, des poches, des rainures, des parois et des formes profilées. Les fraises en bout utilisent leurs arêtes de coupe et leurs bords périphériques pour diverses opérations. Les fraises à surfacer produisent généralement des faces larges et planes, souvent à l'aide d'inserts interchangeables.
Pour un logement, une fraise en bout peut usiner une cavité interne tandis qu'une fraise à surfacer prépare la surface de montage. Le diamètre de la fraise influe sur l'accès aux angles, et l'ensemble outil-pièce doit être dégagé des parois et des fixations environnantes. Ces contraintes peuvent influencer la conception de la pièce avant l'usinage.
Pour une comparaison plus détaillée des profils de fraises sphériques, à rayon d'angle, à rainurer et autres, consultez notre guide sur les types de fraises.
Outils de tournage et de dressage
Les outils de tournage permettent d'usiner des pièces rotatives telles que des arbres, des manchons et des bagues. Le tournage extérieur permet d'obtenir des diamètres extérieurs et des profils étagés. Le dressage produit des surfaces d'extrémité, tandis que les outils de profilage appropriés permettent de suivre les épaulements, les conicités et les contours.
De nombreux ensembles de tournage associent une plaquette interchangeable à un porte-plaquette. Ce dernier positionne et supporte la plaquette, tandis que la géométrie de celle-ci, le matériau de coupe et le rayon de bec influencent la qualité de la coupe et la formation des copeaux. Ces deux éléments doivent être adaptés à la direction d'approche disponible et aux caractéristiques environnantes.
L'ébauche et la finition imposent des contraintes différentes à l'outil de coupe. Une géométrie conçue pour des passes importantes peut ne pas maîtriser efficacement l'évacuation des copeaux lors d'une passe de finition légère. La planification doit adapter l'outil à l'avance et à la profondeur de passe réelles, tout en tenant compte de la rigidité de la pièce. Un arbre mince peut nécessiter un support supplémentaire et une stratégie de coupe différente de celle requise pour une douille courte et rigide.
Outils de forage
Les forets créent des trous en pénétrant dans la pièce. Parmi les options courantes, on trouve les forets monoblocs et ceux à pointes ou plaquettes interchangeables. Les forets hélicoïdaux sont largement utilisés, tandis que les outils spécialisés pour trous profonds sont destinés aux applications où la portée, le guidage et l'arrosage nécessitent une approche particulière.
La profondeur du trou, la surface d'entrée, les conditions de sortie et l'évacuation des copeaux sont des critères de sélection essentiels. Une entrée inclinée peut engendrer une charge inégale sur les arêtes de coupe. Les copeaux piégés dans un trou profond peuvent endommager l'outil ou la surface du trou. La géométrie de l'outil, l'alimentation en liquide de refroidissement et le cycle de perçage doivent donc être optimisés.
Une opération de repérage peut faciliter l'obtention d'un point d'entrée adapté à certains forets, mais sa géométrie doit être compatible avec le foret. Elle ne doit pas être systématiquement ajoutée à chaque parcours de perçage. De même, le perçage seul peut suffire à satisfaire une exigence de trou de dégagement. Une finition supplémentaire est justifiée lorsque le dessin ou la démonstration de la capacité du procédé l'exige.
Outils ennuyeux
Les outils d'alésage servent à agrandir ou à finir un trou existant. Un tour utilise généralement une barre d'alésage à l'intérieur d'une pièce en rotation, tandis qu'un centre d'usinage peut utiliser une tête d'alésage rotative. Les systèmes d'alésage de précision réglables permettent de définir le diamètre de coupe pour obtenir l'alésage souhaité.
L'alésage est utile pour les logements de paliers, les emplacements de bagues et autres éléments internes dont le diamètre et la relation avec la géométrie environnante sont importants. Avec une surépaisseur appropriée et un montage stable, cette opération permet d'améliorer la géométrie du trou et de définir son axe par rapport à la machine.
L'accès et la rigidité sont des contraintes importantes. Un alésage de petit diamètre limite celui de la barre, tandis qu'un alésage profond augmente le porte-à-faux nécessaire. L'ensemble obtenu doit néanmoins permettre l'évacuation des copeaux et résister à la déformation. Il convient d'évaluer la barre et le porte-barre en tenant compte des forces de coupe, du jeu et du support de la pièce.
Outils d'alésage
Les alésoirs permettent de finir un trou préalablement usiné en enlevant une surépaisseur relativement faible. Leurs multiples arêtes de coupe permettent d'obtenir les dimensions et l'état de surface requis pour un trou préparé, ce qui les rend utiles pour le positionnement et la réalisation de perçages répétitifs.
L'opération précédente est essentielle. Le trou doit présenter une surépaisseur suffisante pour l'alésoir choisi, et l'outil doit y pénétrer correctement aligné. Un jeu insuffisant ou irrégulier peut empêcher l'alésoir de couper de manière uniforme.
L'alésage ne doit pas corriger les défauts de positionnement ou de rectitude du trou d'origine. Si le positionnement ou l'alignement est primordial, une préparation différente ou un alésage peuvent s'avérer nécessaires. Le choix entre alésage et réalésage dépend du plan et de l'état du trou existant.
Tarauds et fraises à fileter
Les tarauds de coupe permettent de réaliser des filetages intérieurs dans des trous préparés. Les tarauds à pointe hélicoïdale dirigent généralement les copeaux vers l'avant dans les trous débouchants, tandis que les tarauds à goujures hélicoïdales les évacuent vers l'arrière dans les trous borgnes. Le matériau et la géométrie du trou déterminent le choix du taraud le plus adapté.
Les tarauds à formage créent le filetage par déplacement de matière ductile au lieu de couper des copeaux. Ils nécessitent un matériau de pièce compatible, une préparation de trou contrôlée et une lubrification appropriée. Leur fonctionnement sans copeaux ne les rend pas interchangeables avec les tarauds à coupe.
Les fraises à fileter réalisent des filetages selon une trajectoire hélicoïdale coordonnée. Elles nécessitent un mouvement machine compatible et un dégagement suffisant pour que l'outil de coupe puisse s'insérer et suivre sa trajectoire. Lorsque la conception de l'outil le permet, une fraise à fileter peut réaliser des filetages de différents diamètres avec le même pas et la même forme.
Le taraudage permet souvent d'obtenir directement un filetage intérieur de diamètre constant. Le fraisage de filetage offre un réglage programmé du diamètre et peut s'avérer utile lorsque la maîtrise des copeaux ou la disponibilité d'une gamme de diamètres rendent cette flexibilité précieuse.
Vérifiez la désignation du filetage, la classe de tolérance et la profondeur utile du filetage. Un trou borgne nécessite un dégagement suffisant pour l'outil sélectionné et pour toute géométrie de pointe de perçage dépassant la profondeur du filetage. Il est également possible de réaliser des filetages extérieurs sur des pièces tournées à l'aide d'inserts filetés spécifiques.
Outils de rainurage et de séparation
Les outils de rainurage permettent de réaliser des cavités sur les diamètres extérieurs, les alésages intérieurs ou les faces d'extrémité. Ils servent notamment à la réalisation de gorges pour bagues de retenue, de gorges pour joints d'étanchéité et de jeux. Les outils de tronçonnage permettent de séparer une pièce usinée d'une barre ou d'une section restante.
L'insert et son support (lame ou porte-lame) doivent être adaptés à la largeur, à la profondeur et à la direction d'approche de la rainure. Un outil conçu pour une rainure extérieure peut ne pas convenir à une rainure frontale ou à un logement intérieur. La présence d'épaulements à proximité peut également gêner le porte-lame, même si l'arête de coupe semble accessible.
Ces opérations permettent de concentrer les efforts de coupe dans un espace restreint. Veillez à maintenir l'assemblage aussi rigide que possible et prévoyez une voie d'évacuation des copeaux. Lors du tronçonnage, il est également essentiel de prendre en compte la stabilité de la pièce et le contrôle du composant séparé.
Outils de chanfreinage et d'ébavurage
Les outils de chanfreinage permettent de créer des arêtes angulaires précises. Les fraises à fraiser produisent des cavités coniques, souvent destinées aux têtes de vis. Les outils d'ébavurage éliminent les résidus de matière sur une arête après une autre opération. Leurs fonctions se chevauchent parfois, mais la géométrie finale requise détermine le choix de l'outil.
Un dessin peut nécessiter un chanfrein coté à une ouverture et un simple ébavurage à une autre. Agrandir les deux bords simultanément peut modifier une surface fonctionnelle ou réduire la profondeur de filetage utile.
Les bords arrière et les intersections de trous doivent faire l'objet d'une attention particulière lors de la planification. Un outil de coupe atteignant l'avant d'un trou peut ne pas atteindre sa sortie ou une intersection interne. Des outils spécialisés de chanfreinage arrière ou d'ébavurage transversal permettent de traiter les cas accessibles, tandis que d'autres caractéristiques peuvent nécessiter une méthode de finition différente. Il est important de définir les exigences relatives aux bords suffisamment tôt pour prévoir l'accès et l'inspection nécessaires.
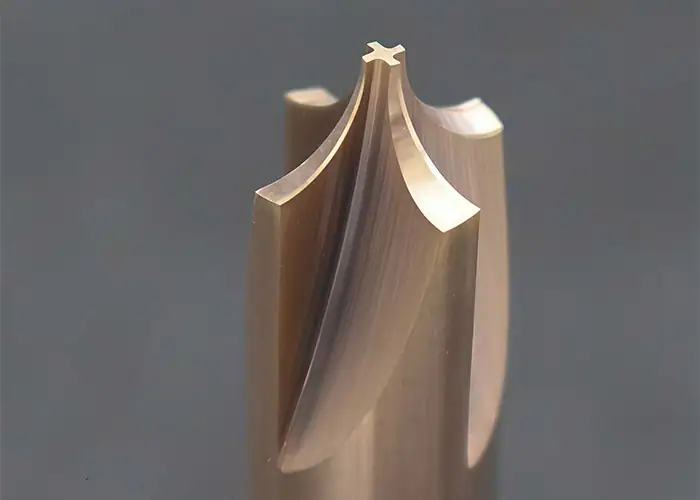
Comment choisir les outils CNC en fonction des exigences des pièces ?
Choisissez les outils d'usinage CNC en associant chaque caractéristique à son matériau, aux exigences dimensionnelles, aux contraintes d'accès et à la quantité de production. Vérifiez ensuite si la machine et l'ensemble d'outillage complet peuvent réaliser l'opération prévue de manière fiable.
Commencez par la géométrie et l'accès aux fonctionnalités
Commencez par identifier la pièce à usiner et la direction d'usinage. Un alésage, une rainure frontale et un trou borgne taraudé peuvent être proches l'un de l'autre tout en nécessitant des approches très différentes.
Vérifiez l'espace balayé par l'ensemble, y compris la tige, le porte-outil et les rallonges. Prévoyez également les temps d'entrée, de sortie et d'évacuation des copeaux. Un outil conforme à la forme CAO finale peut néanmoins entrer en collision lors de son approche.
Les vérifications utiles en matière de dessin et de modélisation comprennent :
- Des caractéristiques dissimulées derrière les épaules ou des ouvertures étroites.
- Alésages profonds qui limitent le diamètre et la rigidité de la barre.
- Filetages avec peu d'espace au-delà de la profondeur de filetage complète requise.
- Bords devenus inaccessibles après une autre opération.
Lorsque l'accès nécessite un outil particulièrement long ou spécialisé, discutez d'un ajustement possible avant de finaliser la conception. Une petite modification d'une ouverture ou d'un dégagement peut créer un parcours d'usinage plus pratique.
Adapter le processus aux exigences de taille, d'emplacement et de finition
Le diamètre, la position, la forme et l'état de surface d'un trou sont des exigences distinctes. Le respect de la tolérance de diamètre ne garantit ni le bon positionnement de l'axe ni la conformité de la surface aux spécifications de finition.
Il convient de définir les critères d'acceptation séparément avant de choisir une méthode de finition. Un alésage peut satisfaire aux exigences dimensionnelles tout en ne respectant pas les exigences de cylindricité ou de position. L'opération et la configuration doivent prendre en compte toutes les spécifications applicables, y compris les relations entre les éléments et tout système de référence spécifié.
Planifiez l'inspection en fonction des mêmes exigences. Un comparateur d'alésage permet de mesurer le diamètre, mais cette mesure seule ne permet pas d'établir la position par rapport à une référence. Une mesure de coordonnées ou une autre méthode appropriée peut être nécessaire pour déterminer la position et les relations géométriques. Une texture de surface spécifiée requiert également une méthode de vérification appropriée. Le choix conjoint de l'opération de finition et de la méthode d'inspection évite de considérer une simple mesure de diamètre comme une preuve de conformité totale.
Adapter la géométrie de l'outil et le matériau de coupe à la pièce à usiner
Précisez l'alliage et son état plutôt que d'utiliser une étiquette générale comme « métal » ou « plastique ». La dureté, le comportement des copeaux, l'abrasivité et la tendance à adhérer au tranchant influencent le choix de l'outil.
En tournage, le choix de la nuance de l'outil et la géométrie du brise-copeaux doivent être adaptés au matériau et aux conditions de coupe. Un tranchant adapté à un alliage d'aluminium ductile peut s'avérer inadapté à une coupe interrompue dans de l'acier trempé. Pour les forets et les tarauds, la conception de la goujure et du tranchant doit également permettre une bonne évacuation des copeaux produits par le matériau.
L'acier rapide et le carbure offrent différentes combinaisons de ténacité, de résistance à l'usure et de performances. Les revêtements doivent être adaptés au substrat, à la pièce et à l'application. Un outil revêtu n'est pas systématiquement la meilleure option pour tous les matériaux.
Utilisez les recommandations du fabricant d'outils comme point de départ, puis définissez les conditions de coupe pour la configuration réelle. Copier une vitesse ou une avance d'une autre opération sans vérifier l'état du matériau, l'engagement de l'outil et l'arrosage peut compromettre un choix pourtant judicieux.
Prendre en compte la quantité de production et la gestion des outils
Le prototypage privilégie souvent les outils disponibles et un processus flexible permettant d'intégrer les modifications de conception. Un outil dédié devient plus intéressant lorsqu'une conception stable et un volume de commande prévu justifient les exigences de préparation et de remplacement.
Pour la production en série, évaluez comment les outils seront identifiés, préréglés, inspectés et remplacés. Définissez quels outils contrôlent les caractéristiques critiques et comment l'usure sera détectée avant que ces caractéristiques ne dépassent leurs limites. Les plaquettes ou outils de remplacement doivent faire l'objet d'une procédure de réglage contrôlée afin de garantir la constance du processus après un changement.
Il convient de comparer le coût total de fabrication plutôt que le seul prix d'achat de l'outil de coupe. Les coûts pertinents incluent la mise en place, le temps d'usinage, les changements d'outils, le contrôle qualité et les conséquences des retouches ou des pièces mises au rebut. Les équipes d'approvisionnement peuvent s'enquérir de la capacité de l'outillage proposé à assurer la continuité des commandes et des modifications qui nécessiteraient une nouvelle vérification du processus.
Comment les systèmes de maintien d'outils et de pièces supportent-ils les outils CNC ?
Le porte-outil fixe et positionne l'outil de coupe, tandis que le dispositif de maintien de la pièce assure sa localisation et son support. Ces deux éléments influent sur la capacité de l'outil sélectionné à réaliser la caractéristique souhaitée de manière constante, notamment lorsque la portée ou la rigidité de la pièce sont limitées.

Porte-outils, pinces et réglage des outils
Les outils rotatifs utilisent des mandrins, des pinces ou d'autres porte-outils compatibles pour se fixer à la broche. Les plaquettes de tournage et les barres d'alésage utilisent des porte-outils adaptés à la tourelle ou à l'interface machine. La fixation doit assurer une adhérence, un dégagement et une rigidité suffisants pour l'opération.
Pour un ensemble rotatif, le faux-rond influe sur la régularité de l'engagement des arêtes de coupe. Des surfaces de contact propres, un assemblage correct et un serrage approprié permettent de le contrôler. La longueur d'outil non supportée doit être réduite au minimum dans les limites permises par la fonction et le jeu du porte-outil, tout en respectant la longueur de serrage spécifiée.
La longueur, le diamètre et les décalages de l'outil doivent correspondre à l'assemblage réel. Le préréglage et la mesure en machine facilitent cette configuration. Un décalage précis ne peut compenser un porte-outil instable, et un porte-outil rigide ne peut corriger une dimension d'outil mal saisie.
Dispositifs de fixation, références et supports de pièces
Un dispositif de fixation détermine le positionnement et le maintien de la pièce pendant l'usinage. Ses surfaces de positionnement doivent être compatibles avec la stratégie de référence choisie, notamment lorsque la position d'un élément dépend d'une opération antérieure.
Le système de serrage doit résister aux efforts de coupe sans déformer la pièce. Les parois minces et les sections élancées peuvent nécessiter un support local ou une séquence d'usinage différente afin que l'enlèvement de matière n'expose pas une zone flexible à des forces de coupe importantes.
L'accès, le support et la mesure doivent rester compatibles tout au long du parcours. Pour les pièces susceptibles de se déformer sous serrage, le plan d'inspection doit également définir les conditions de maintien requises. Mesurer un composant fortement serré peut masquer un mouvement apparaissant après desserrage.
Comment les outils CNC sont-ils combinés pour usiner une pièce complète ?
La fabrication d'une pièce complète repose sur l'assemblage d'outils adaptés à ses caractéristiques et sur la planification de chaque opération en amont de la suivante. La séquence d'usinage doit préserver les surfaces de positionnement utiles, prévoir les marges de finition nécessaires et garantir l'accessibilité des éléments critiques.
Exemple de boîtier avec trous et filetages de précision
Prenons l'exemple d'un boîtier en aluminium comportant une face de montage, un logement interne, un alésage de précision et des trous de fixation taraudés. Un plan d'outillage possible attribue un rôle différent à chaque opération :
| Fonction de pièce | Outil possible | Objectif du processus |
| Face de montage | Moulin à visage | Délimiter une surface destinée au montage ou à un emplacement ultérieur |
| Poche intérieure | Fraise en bout | Retirer le stock interne et finir les murs accessibles |
| trous de dégagement et de guidage | Perceuse | Percer des trous à la dimension finale ou préparer pour une autre opération |
| Alésage de précision | Outil de finition ou alésoir | Terminez le forage en suivant un tracé adapté à ses exigences. |
| Fils de fixation | Taraud de coupe ou fraise à fileter | Produire le filetage utilisable spécifié |
| bords d'ouverture | Outil de chanfreinage ou d'ébavurage | Établir les conditions de bord requises |
La décision cruciale réside dans l'interaction entre ces opérations. Si la position d'un alésage est spécifiée par rapport à la face de montage, le montage doit établir cette relation. Si l'usinage laisse une paroi mince autour de l'alésage, le planificateur doit tenir compte de la variation de rigidité avant le dimensionnement final.
La préparation du filetage influe également sur les opérations ultérieures. La profondeur du trou doit être adaptée à la méthode de filetage choisie, et la finition des bords doit garantir la profondeur de filetage requise. Le plan final doit préciser les surfaces sur lesquelles le logement sera positionné et comment les relations critiques seront vérifiées.
Exemple d'arbre ou de bague tourné(e)
Un arbre étagé peut nécessiter un tournage extérieur, un dressage, un perçage axial, un rainurage et un filetage extérieur. Une bague peut comporter un alésage intérieur. Un outil de tronçonnage permet de séparer l'un ou l'autre composant de la barre.
La configuration détermine le fonctionnement conjoint de ces outils. Les opérations d'usinage réalisées sur une pièce conservée dans une configuration commune partagent les mêmes conditions de positionnement. Les opérations réalisées après transfert nécessitent une méthode spécifique de positionnement et de support de la pièce.
Pour une bague à paroi mince, l'usinage du diamètre extérieur et de l'alésage exige une attention particulière aux déformations dues au serrage et aux efforts de coupe. Pour un arbre élancé, l'enlèvement de matière peut réduire sa rigidité avant l'obtention des diamètres finaux. Ces contraintes peuvent modifier la séquence d'ébauche, la surépaisseur de finition ou le dispositif de support.
Le plan d'outillage ne se limite donc pas à une simple liste de fraises. Il doit établir un lien entre les arêtes et les porte-outils choisis, la matière première, le bridage, la séquence d'opérations et les exigences de contrôle de la pièce finie.
FAQ
Comment l'usure des outils affecte-t-elle l'usinage CNC ?
L'usure des outils peut entraîner des dérives dimensionnelles, une dégradation de l'état de surface et une qualité de pièces irrégulière. Le contrôle de l'usure et le remplacement ou l'indexage des outils avant qu'ils ne dépassent les limites d'utilisation contribuent à maintenir la répétabilité.
Qu'est-ce qu'un décalage d'outil en usinage CNC ?
La correction d'outil est une valeur enregistrée dans la commande numérique pour tenir compte de la géométrie de l'outil, comme sa longueur ou son rayon. Les corrections d'usure permettent de petites corrections dimensionnelles à mesure que l'arête de coupe s'use.
Qu'est-ce qu'un outil motorisé sur une machine CNC ?
L'usinage par outils motorisés utilise des outils rotatifs sur un tour ou un centre de tournage à commande numérique pour le fraisage, le perçage et le taraudage. Il permet d'usiner davantage de pièces en une seule opération, réduisant ainsi les transferts entre machines.
Conclusion
Le choix des outils d'usinage CNC commence par la compréhension des exigences de chaque fonction. Fraises, outils de tournage, forets, outils d'alésage, alésoirs et outils de filetage ont chacun une fonction spécifique. Une méthode efficace consiste à les combiner avec des porte-outils adaptés, un support de pièce approprié et un contrôle qualité permettant de vérifier le résultat obtenu.
TiRapid propose un usinage CNC de précision pour les pièces métalliques et plastiques techniques sur mesure, avec suivi de production et contrôle dimensionnel pour les prototypes et les petites séries. Envoyez-nous votre modèle CAO, votre dessin, les spécifications du matériau, la quantité et vos exigences critiques pour discuter d'une solution d'usinage adaptée et obtenir un devis.
















