
Un micromètre est un instrument de mesure de précision conçu pour mesurer des dimensions très petites avec une grande exactitude – généralement jusqu'à 0.01 mm, et même 0.001 mm pour les modèles haut de gamme. Si vous vous êtes déjà demandé ce qu'est un micromètre et pourquoi il est important en usinage, la réponse réside dans sa capacité à fournir des mesures contrôlées et répétables, essentielles lorsque des tolérances serrées sont critiques. En usinage CNC, j'utilise un micromètre lorsque l'ajustement, le fonctionnement ou la performance d'un assemblage dépendent de la régularité dimensionnelle d'une pièce.
Ce guide explique comment les machines CNC sont utilisées dans les ateliers d'usinage réels, les types sur lesquels les ingénieurs s'appuient, et comment la précision des mesures est définie, contrôlée et protégée en atelier.
Qu'est-ce qu'un micromètre ?
Un micromètre est un instrument de mesure de haute précision utilisé pour vérifier les petites dimensions linéaires avec une excellente exactitude et répétabilité. Il est conçu pour mesurer les pièces par pression de contact contrôlée, garantissant ainsi des résultats de mesure stables et constants. Les micromètres sont généralement disponibles en versions mécaniques (analogiques) et numériques et sont largement utilisés dans le contrôle de précision.
En usinage CNC , les micromètres jouent un rôle crucial dans la vérification des dimensions des pièces pendant la production et le contrôle qualité. Ils sont généralement utilisés pour mesurer :
-
Diamètres extérieurs des arbres, des axes, des sièges de paliers et des bossages cylindriques
-
Épaisseur du matériau, comme les plaques, les nervures, les marches ou les parois minces
-
Dimensions de profondeur ou dimensions internes lors de l'utilisation de micromètres de profondeur ou de micromètres d'intérieur
Comparativement aux pieds à coulisse, les micromètres offrent une résolution et une précision de mesure nettement supérieures. Lorsque les tolérances dimensionnelles sont inférieures à environ ±0.02 mm, les pieds à coulisse ne permettent souvent pas d'obtenir une répétabilité fiable pour le contrôle qualité.
Par exemple, lors de l'usinage d'un tourillon de palier avec une tolérance de ±0.005 mm, le contrôle dimensionnel doit être extrêmement précis et stable. Si un pied à coulisse peut afficher une valeur de mesure, il ne permet pas de confirmer avec fiabilité une précision au micron près. Dans de telles situations, le micromètre devient un outil de contrôle indispensable en usinage CNC.
Micromètre vs Micron
Les termes micromètre et micron sont souvent confondus dans le contexte de l'ingénierie, mais ils désignent des choses différentes.
Un micromètre peut désigner soit :
-
Un instrument de mesure de précision utilisé en usinage et en contrôle
-
Une unité de longueur (également appelée micron), notée μm
En unités de mesure, 1 μm équivaut à 0.001 mm.
Lorsqu'un dessin technique spécifie une tolérance telle que ±5 μm, cela correspond à une variation dimensionnelle admissible de ±0.005 mm. La valeur indique l'unité de tolérance, tandis que le micromètre est couramment utilisé pour vérifier cette dimension lors du contrôle.
Qu'est-ce qu'un micromètre d'intérieur et quelle est l'unité de mesure du micromètre ?
En métrologie, les termes « micromètre » et « unité micrométrique (μm) » sont souvent confondus car ils désignent des choses différentes. L'un est un instrument de mesure de précision utilisé pour le contrôle des machines-outils, tandis que l'autre est une unité servant à décrire des dimensions extrêmement petites.
Un micromètre d'intérieur est un instrument de mesure de précision utilisé pour mesurer des dimensions internes telles que les diamètres de trous, d'alésages et de paliers. Il est couramment utilisé en usinage et contrôle CNC lorsque des mesures internes précises sont requises.
L'unité micromètre, notée μm, équivaut à un millionième de mètre ou à 0.001 millimètre. Elle est couramment utilisée dans les dessins techniques pour définir des tolérances très faibles. Par exemple, ±5 μm équivaut à ±0.005 mm.
En termes simples, un micromètre d'intérieur est un outil de mesure, tandis que le μm est une unité de mesure.
À quoi sert un micromètre ?
Un micromètre sert à mesurer des dimensions très petites avec une grande précision. Il est couramment utilisé en usinage et en contrôle qualité pour vérifier que les pièces respectent les tolérances des plans techniques. Grâce à la pression de contact stable et à la haute résolution qu'il offre, le micromètre est indispensable pour le contrôle des dimensions critiques en usinage CNC.
1. Mesure des diamètres extérieurs
L'une des applications les plus courantes du micromètre est la mesure du diamètre extérieur de pièces cylindriques telles que les arbres, les axes, les tourillons de paliers et les bossages de précision. En usinage CNC, les machinistes utilisent fréquemment un micromètre d'extérieur pour vérifier que le diamètre d'un arbre respecte les tolérances requises avant l'assemblage.
2. Mesure de l'épaisseur du matériau
Les micromètres sont fréquemment utilisés pour mesurer l'épaisseur de matériaux tels que les tôles, les pièces en plastique, les plaques, les nervures ou les parois minces. Grâce à la pression de contact contrôlée exercée par leurs surfaces de mesure, cet outil permet d'obtenir des mesures stables et répétables, même pour des pièces fines ou fragiles.
3. Inspection des dimensions internes
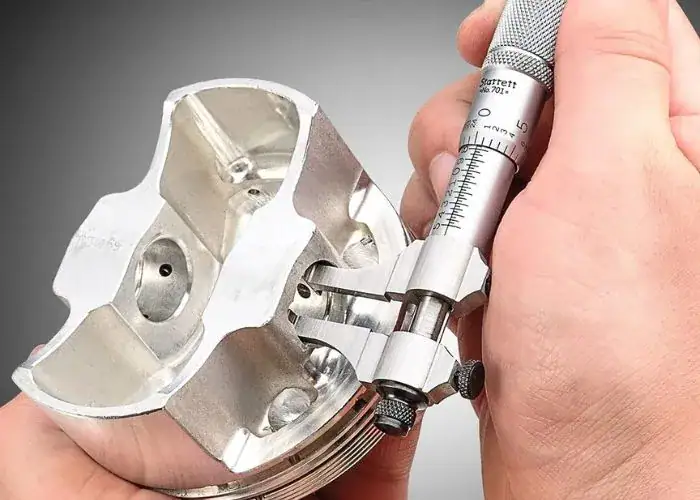
Équipés du modèle approprié, les micromètres permettent également de mesurer des dimensions internes. Les micromètres d'intérieur sont couramment utilisés pour mesurer le diamètre des alésages, des trous et des logements de paliers. Cela permet aux ingénieurs de vérifier que les caractéristiques internes sont conformes aux spécifications de conception.
4. Fonctionnalités de mesure de la profondeur
Les micromètres de profondeur servent à mesurer la profondeur des rainures, des poches, des lamages ou des trous borgnes dans les pièces usinées. Ces mesures sont importantes pour vérifier les opérations d'usinage telles que le fraisage ou le perçage.
5. Vérification des tolérances serrées
Les micromètres sont particulièrement utiles lorsque des pièces nécessitent un contrôle dimensionnel précis. Nombre d'entre eux offrent une résolution de mesure de 0.01 mm, voire de 0.001 mm, ce qui les rend adaptés aux tâches d'inspection de précision dans l'usinage CNC, la fabrication aérospatiale, les composants automobiles et d'autres industries de haute précision.
En fournissant des mesures précises et répétables, les micromètres aident les ingénieurs et les machinistes à s'assurer que les composants répondent aux exigences de conception et fonctionnent correctement lors de l'assemblage.
Comment fonctionne un micromètre ?
Comprendre le fonctionnement d'un micromètre est essentiel en usinage de précision et en contrôle qualité. Sa précision repose sur un mécanisme à vis de haute précision qui convertit la rotation en un déplacement linéaire contrôlé. Même les micromètres numériques s'appuient sur ce même principe mécanique. Lorsque les ingénieurs comprennent ce principe, ils peuvent se fier aux mesures et identifier les erreurs potentielles telles que l'usure, le jeu ou une force de mesure irrégulière.
Un micromètre convertit un mouvement de rotation en un mouvement linéaire précis grâce à une vis usinée avec précision. Dans un micromètre métrique standard :
- Pas de vis : 0.5 mm par tour complet
- Divisions du dé à coudre : 50
- Résolution : 0.01 mm par division
Chaque graduation du dé correspond à un mouvement précis de la broche. Cette relation mécanique garantit une mesure cohérente et une grande répétabilité lorsque la technique appropriée est appliquée.
Principales parties d'un micromètre
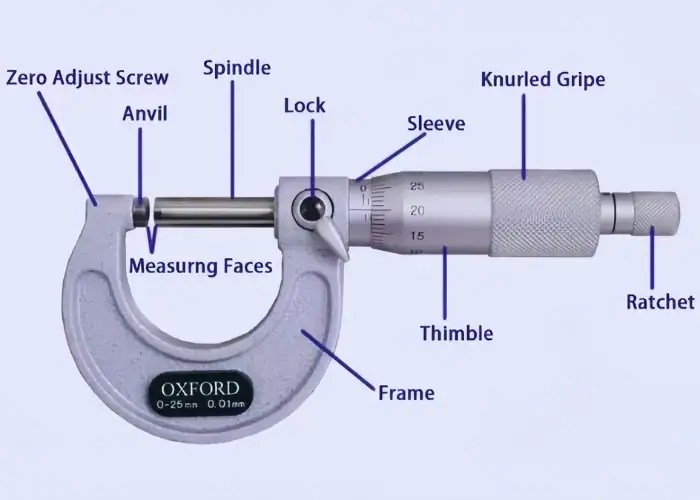
Un micromètre est composé de plusieurs composants de précision qui fonctionnent ensemble pour fournir des mesures dimensionnelles très précises. La connaissance de chaque composant permet de contrôler la force, l'alignement et la répétabilité lors de l'inspection. comme une force excessive, un mauvais alignement ou une interprétation incorrecte de l'échelle.
1. cadre
Le bâti est le corps rigide en forme de C qui maintient l'ensemble du système de mesure. Il assure l'alignement entre l'enclume et la broche et garantit la stabilité structurelle nécessaire à une mesure précise.
Les cadres de haute qualité sont généralement fabriqués en acier trempé ou en alliages afin de minimiser la déformation. Une plus grande rigidité réduit la flexion due à la pression de mesure, améliorant ainsi la stabilité de la mesure.
2. Enclume
L'enclume est la surface de mesure fixe sur laquelle la pièce à usiner entre en contact avec l'un des côtés de l'outil. Elle sert de point de référence principal pour chaque mesure.
Comme l'enclume est en contact direct avec la surface de la pièce, toute contamination (bavures, poussière, film d'huile ou résidus de placage) peut introduire une erreur de mesure. Il est donc essentiel de maintenir l'enclume propre et en bon état pour obtenir des résultats fiables.
3. broche
La broche est la surface de mesure mobile qui avance vers l'enclume lorsque le tambour tourne. Elle offre la surface de contact réglable servant à fixer la pièce à usiner pendant la mesure.
Les broches sont généralement trempées et rectifiées avec précision. Avec le temps, l'usure ou l'endommagement du filetage à l'intérieur du mécanisme de la broche peuvent entraîner un écart systématique ; c'est pourquoi un étalonnage régulier est recommandé dans les environnements d'usinage de précision.
4. Manchon / Canon
Le manchon, également appelé corps, contient l'échelle de mesure principale. Il comporte les graduations de référence permettant de lire la valeur de la dimension principale.
Ces graduations représentent des incréments de mesure plus importants, tandis que l'échelle du dé à coudre offre des subdivisions plus fines pour des lectures précises.
5. Dé à coudre
Le dé à coudre est la pièce rotative qui permet de déplacer la broche vers l'avant ou vers l'arrière. En tournant, l'échelle du dé à coudre affiche des graduations fractionnaires.
La rotation fluide du dé à coudre permet un positionnement précis de la broche et permet aux utilisateurs de mesurer des dimensions avec une haute résolution.
6. Cosse à cliquet ou à friction
La butée à cliquet contrôle la force de mesure appliquée à la pièce. Une fois la pression de contact correcte atteinte, le cliquet se bloque pour empêcher un serrage supplémentaire.
Ce mécanisme garantit une force de mesure constante, ce qui est essentiel lors de la mesure de parois minces, de matériaux mous ou de surfaces polies où une pression excessive pourrait fausser la lecture.
7. verrouillage
Le blocage de la broche permet de maintenir la position de mesure après le contact de la broche avec la pièce. Cette fonction est utile pour consigner les mesures ou pour retirer le micromètre de la pièce avant la lecture.
8. Conseil pratique de mesure
En pratique, lors des contrôles, la force de mesure est souvent sous-estimée. Pour mesurer des pièces minces, des plastiques souples ou des pièces très polies, une pression irrégulière peut à elle seule engendrer des variations de mesure notables.
L'utilisation systématique du mécanisme à cliquet contribue à maintenir des résultats de mesure stables et reproductibles.
8 types de micromètres
Les micromètres utilisés en contrôle de précision se répartissent généralement en huit grandes catégories, chacune conçue pour des tâches de mesure spécifiques en usinage CNC. Ces micromètres permettent aux ingénieurs de mesurer avec précision les diamètres extérieurs, les alésages intérieurs, les profondeurs, les filetages et les surfaces complexes. Le choix du type approprié améliore la précision des mesures, leur répétabilité et l'efficacité du contrôle.
Le tableau ci-dessous récapitule les 8 types de micromètres et leurs applications CNC typiques :
|
micromètre Type
|
Typique CNC Application
|
|
1. Micromètre extérieur
|
Arbres, axes, diamètres extérieurs
|
|
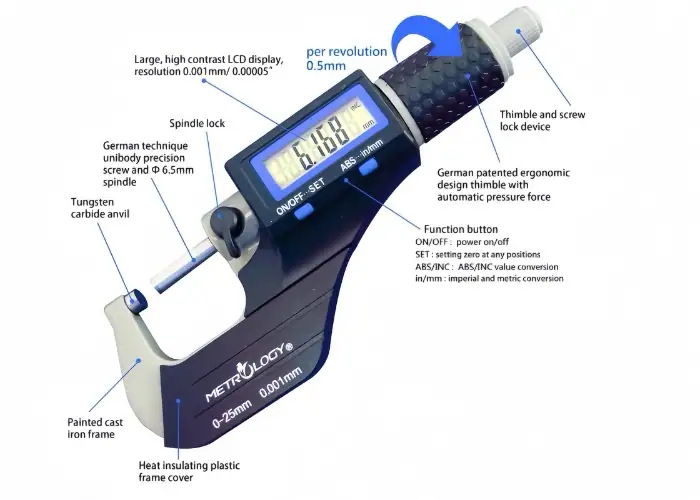
2. Micromètre numérique
|
Inspection par lots, enregistrement des données SPC
|
|
3. Micromètre d'intérieur
|
Alésages, logements de paliers
|
|
4. Micromètre de profondeur
|
Poches, lamages, profondeurs de marche
|
|
5. Micromètre à filetage
|
diamètre du pas de filetage
|
|
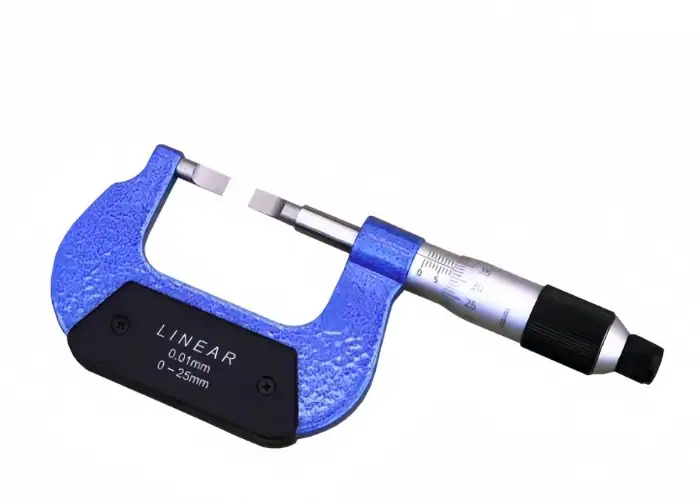
6. Micromètre à lame
|
Rainures et fentes étroites
|
|
7. Micromètre à bille
|
Surfaces courbes ou sphériques
|
|
8. Micromètre d'établi
|
Configurations d'inspection à haute stabilité
|
Comment choisir la plage de mesure micrométrique appropriée pour un contrôle précis ?
Choisir la plage de mesure appropriée du micromètre est une étape cruciale pour un contrôle dimensionnel précis. En usinage CNC, la précision de mesure dépend non seulement de la résolution de l'outil, mais aussi du choix d'un micromètre dont la plage de mesure est adaptée à la caractéristique contrôlée. L'utilisation d'une plage adéquate améliore la rigidité de l'outil, la stabilité de l'alignement et le contrôle de la force de mesure, ce qui contribue à réduire les erreurs de mesure et garantit des résultats de contrôle fiables.
Sélectionnez la plus petite plage de mesure appropriée
Les micromètres d'extérieur sont généralement fabriqués avec des plages de mesure fixes de 25 mm, telles que 0–25 mm, 25–50 mm, 50–75 mm, etc. Lors de la mesure d'une caractéristique, les ingénieurs et les machinistes doivent toujours sélectionner la plus petite plage permettant de couvrir entièrement la dimension cible.
Une plage de mesure plus réduite offre plusieurs avantages. Les micromètres à châssis court sont généralement plus rigides et plus faciles à aligner, ce qui améliore la stabilité des mesures. Ils permettent également un meilleur contrôle de la force de mesure appliquée par la broche, contribuant ainsi à éviter les mesures incohérentes.
Pourquoi la plage de mesure influe-t-elle sur la précision ?
Les micromètres à grande plage de mesure sont généralement moins rigides et plus sensibles aux erreurs d'alignement. Même avec une haute résolution, une longueur de cadre excessive peut légèrement affecter la stabilité de la mesure. C'est pourquoi choisir un micromètre adapté à la plage de mesure est un moyen simple mais très efficace d'améliorer la fiabilité des contrôles.
Dans les environnements de production CNC pratiques, une sélection appropriée de la plage de mesure aide les machinistes à obtenir des mesures plus cohérentes, à réduire les erreurs de répétabilité et à éviter les ajustements inutiles lors du contrôle qualité.
5 facteurs qui affectent la précision des mesures lors du contrôle CNC
La précision des mesures en contrôle CNC est influencée par cinq facteurs clés : la température, la force de mesure, l’alignement, l’état de surface et la technique de l’opérateur. Même avec des instruments de haute précision comme les micromètres, ces variables peuvent engendrer des erreurs de mesure si elles ne sont pas correctement maîtrisées. Comprendre et gérer ces facteurs permet d’améliorer la répétabilité, de réduire les variations dimensionnelles et de garantir des résultats de contrôle fiables.
1.Température
Les métaux se dilatent et se contractent en fonction de la température. L'acier se dilate d'environ 11 µm par mètre et par degré Celsius, ce qui signifie que même de faibles variations de température peuvent influencer les mesures dimensionnelles lors d'inspections de précision.
Les pièces fraîchement usinées conservent souvent la chaleur des opérations de coupe. Mesurer ces pièces immédiatement peut donner des résultats légèrement surestimés. En refroidissant, la dimension peut diminuer, ce qui engendre des mesures incohérentes.
Pour un contrôle fiable, l'instrument de mesure et la pièce doivent se stabiliser à une température proche de la température ambiante avant la mesure finale. Dans de nombreux environnements de contrôle, 20 °C est la température de référence standard.
2. Mesure de la force
La force de mesure influe directement sur les mesures dimensionnelles, notamment lors du contrôle de parois minces ou de matériaux tendres. Une pression excessive de la broche peut légèrement comprimer la surface et entraîner une valeur de mesure inférieure.
Les micromètres sont équipés d'un cliquet ou d'une bague de friction pour garantir une pression de contact constante. L'utilisation du mécanisme à cliquet plutôt que le serrage manuel de la bague permet de maintenir une force de mesure reproductible et d'éviter un serrage excessif.
Ce contrôle devient particulièrement important lors de la mesure d'éléments délicats tels que des sections minces, des composants en plastique ou des surfaces polies.
3. Alignement
Pour obtenir des mesures précises, il est indispensable d'aligner correctement les faces de mesure du micromètre avec la surface de la pièce. Si la broche et l'enclume sont en contact avec la pièce de biais, la mesure ne reflétera pas la dimension réelle.
Un mauvais alignement peut se produire lorsque l'outil est incliné ou lorsque la pièce est mal positionnée. Une technique courante consiste à faire basculer doucement le micromètre autour du point de mesure afin de repérer la position où la lecture est maximale. Cette position correspond généralement à la dimension réelle.
4. État de surface
L'état de surface influe directement sur la précision de la mesure. Les bavures, les marques d'usinage grossières, les résidus de liquide de refroidissement ou les couches de placage peuvent empêcher un contact optimal entre les faces du micromètre et la surface de la pièce.
Même une petite bavure peut modifier la mesure de plusieurs microns. Avant de mesurer des caractéristiques critiques, la pièce doit être nettoyée, dégraissée et légèrement ébavurée. Un contact régulier entre les surfaces de mesure contribue à améliorer la fiabilité des mesures.
5. Techniques de l'opérateur
La technique de l'opérateur joue un rôle majeur dans la répétabilité des mesures. Même avec un même instrument, une manipulation incohérente peut produire des lectures différentes.
Une bonne pratique de mesure consiste notamment à aligner soigneusement le micromètre, à utiliser systématiquement le mécanisme à cliquet et à répéter la mesure plusieurs fois pour confirmer le résultat. Les machinistes expérimentés développent souvent une routine de mesure rigoureuse qui minimise les variations dues à l'intervention humaine.
Sources courantes d'erreurs de mesure
La précision des mesures au micromètre peut être affectée par plusieurs erreurs d'inspection courantes. Dans les environnements CNC, des facteurs tels que les différences de température, une force de mesure excessive, un mauvais alignement, la contamination de surface ou une technique d'opérateur incohérente peuvent introduire un biais de mesure.
Le tableau ci-dessous récapitule les sources d'erreurs typiques, leurs causes et le type d'écart de lecture qu'elles peuvent produire lors du contrôle :
| Facteur | Cause typique | Résultat |
|---|---|---|
| 1.Température | Mesure des parties chaudes | Lectures surdimensionnées |
| 2. Mesure de la force | Broche trop serrée | Lectures sous-dimensionnées |
| 3. Alignement | Outil non perpendiculaire | Valeurs incohérentes |
| 4. État de surface | Bavures ou film d'huile | fausse mesure |
| 5. Technique de l'opérateur | Pression de contact incohérente | Mauvaise répétabilité |
Ce guide de référence rapide aide les inspecteurs à identifier les sources potentielles d'erreur de mesure avant de se fier à une lecture.
Comment lire un micromètre ?
Méthode de lecture du micromètre étape par étape
Un micromètre combine les valeurs de deux échelles pour produire une mesure précise. Le manchon indique la dimension de base, tandis que le tambour permet une mesure fine. Suivre une procédure claire permet d'éviter les erreurs de lecture courantes.
Un processus de lecture typique comprend trois étapes :
1. Lisez la dimension principale sur l'échelle du manchon.
Repérez la dernière graduation en millimètres visible à gauche de la ligne de référence. Elle représente la valeur de base de la mesure.
2. Ajoutez la marque de 0.5 mm si elle a dépassé la ligne de référence.
Si la marque du demi-millimètre est visible au-delà de la ligne de référence, ajoutez 0.5 mm à la lecture.
3. Ajoutez la lecture du dé à coudre.
L'échelle du dé à coudre permet une mesure précise, généralement de 0.01 mm par division sur un micromètre métrique. Alignez le repère du dé à coudre avec la ligne de référence pour déterminer la valeur décimale.
Répéter la mesure une ou deux fois permet de confirmer le résultat et de réduire le risque d'erreurs d'inspection.
Exemple de lecture au micromètre
Par exemple, si l'échelle du manchon indique 12 mm, que la marque de 0.5 mm est visible et que le dé à coudre est aligné à 28 divisions, la mesure finale est calculée comme suit :
12 mm + 0.5 mm + 0.28 mm = 12.78 mm
La répétition de la mesure permet de confirmer sa répétabilité et garantit la fiabilité de la lecture pour un contrôle CNC de précision.
Erreurs de lecture courantes
La plupart des erreurs de micromètre lors du contrôle par commande numérique ne proviennent pas de l'instrument lui-même, mais de la technique employée. Même un micromètre correctement étalonné peut donner des résultats incorrects si la pièce est mal positionnée, si la force de mesure est irrégulière ou si la séquence de lecture est trop rapide. L'élaboration d'une procédure de mesure rigoureuse est essentielle pour un contrôle fiable des tolérances.
Quand choisir un micromètre plutôt que d'autres outils ?
Il convient de choisir un micromètre lorsque l'on exige une grande précision de mesure et des résultats d'inspection fiables. Comparé aux instruments de mesure classiques tels que les pieds à coulisse, le micromètre offre une force de mesure contrôlée, une géométrie de contact stable et une meilleure répétabilité, ce qui le rend plus adapté aux vérifications dimensionnelles de précision.
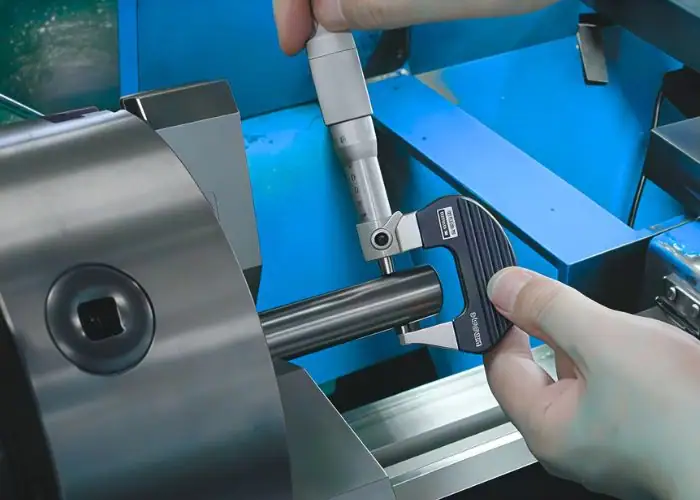
Les micromètres sont couramment utilisés dans les situations suivantes :
-
Inspection de tolérance stricte
Lorsque les variations dimensionnelles doivent être contrôlées à quelques microns près, les micromètres offrent la précision nécessaire pour vérifier les composants CNC de précision. -
Mesurer de petits diamètres ou une épaisseur
Ils sont idéaux pour contrôler les diamètres d'arbres, les parois minces, les plaques de précision et autres petites dimensions linéaires nécessitant une mesure stable. -
Vérification de l'ajustement serré et des sièges de roulement
De nombreux assemblages mécaniques reposent sur des ajustements précis. Les micromètres permettent aux ingénieurs de vérifier que les arbres et les alésages respectent les spécifications d'interférence ou de jeu requises. -
Inspection finale et contrôle qualité
Les micromètres sont souvent utilisés lors du contrôle du premier article et de la vérification dimensionnelle finale pour garantir que les pièces respectent les plans techniques et les limites de tolérance. -
Vérifier l'usure ou les variations dimensionnelles
Dans les environnements de maintenance ou de production, les micromètres aident à détecter les petites variations dimensionnelles causées par l'usure, la déformation ou la dérive d'usinage.
Grâce à leur grande précision, leur force de mesure contrôlée et leur excellente répétabilité, les micromètres sont indispensables chaque fois qu'une vérification dimensionnelle précise est requise dans l'usinage CNC et le contrôle technique.
Applications d'un micromètre
Le micromètre est largement utilisé dans les mesures de précision exigeant une grande exactitude et une excellente répétabilité. Dans l'usinage CNC moderne, il joue un rôle essentiel pour vérifier les dimensions critiques lors de la production, du contrôle et de l'inspection. Sa haute résolution permet aux ingénieurs et aux machinistes de s'assurer que les pièces usinées respectent les tolérances strictes.
Les applications courantes des micromètres comprennent :
-
Mesure des diamètres extérieurs des arbres, des axes, des portées de paliers et des éléments cylindriques
-
Vérifier l'épaisseur des matériaux, tels que les plaques métalliques, les nervures, les parois minces et les surfaces étagées.
-
Contrôle des diamètres ou profondeurs internes à l'aide de micromètres d'intérieur ou de micromètres de profondeur
-
Vérification des tolérances de précision pendant l'usinage et contrôle qualité final
En usinage CNC, la précision dimensionnelle influe directement sur les performances des pièces et la qualité de l'assemblage. Lorsque les tolérances sont très serrées, de l'ordre de ±0.01 mm ou moins, les micromètres offrent des mesures plus stables et fiables que les pieds à coulisse classiques.
Par exemple, lors de l'usinage de composants de précision tels que les tourillons de paliers ou les surfaces d'étanchéité, les ingénieurs utilisent des micromètres pour garantir que les dimensions finales restent dans les tolérances spécifiées. Cela contribue à maintenir la qualité du produit, à réduire les erreurs d'usinage et à assurer des performances constantes dans les assemblages mécaniques.
FAQ
Quelle est la précision d'un micromètre par rapport à celle d'un pied à coulisse ?
Un micromètre est généralement 5 à 10 fois plus précis qu'un pied à coulisse standard. La plupart des pieds à coulisse ont une résolution d'environ 0.02 mm et une précision de mesure typique de ±0.02 à 0.03 mm, ce qui est suffisant pour le contrôle dimensionnel courant et la vérification des réglages.
Les micromètres offrent généralement une précision de ±0.002 à 0.01 mm, selon la qualité de l'outil et la plage de mesure. Cette précision accrue les rend particulièrement adaptés au contrôle des tolérances serrées des machines CNC, comme les tourillons de paliers, les diamètres d'arbres et les composants ajustés par pression.
Pourquoi les micromètres sont-ils plus précis ?
Les micromètres offrent une précision accrue grâce à leur mécanisme à vis de précision et à leur conception structurelle rigide. Le tambour rotatif entraîne une broche à filetage fin qui convertit la rotation en un mouvement linéaire extrêmement faible. Ceci permet à l'instrument de mesurer des différences dimensionnelles infimes avec une grande précision.
La plupart des micromètres comportent également une butée à cliquet ou une bague de friction, ce qui garantit une force de mesure constante. Ceci évite une pression excessive sur la pièce et améliore la répétabilité des mesures lors du contrôle.
Qu'est-ce qu'un micromètre numérique ?
Un micromètre numérique est un instrument de mesure de précision qui affiche les valeurs de mesure sur un écran numérique plutôt que sur une échelle mécanique. Son principe de fonctionnement interne est similaire à celui d'un micromètre mécanique, mais l'affichage numérique élimine les erreurs de lecture et accélère les mesures lors des contrôles.
Les micromètres numériques sont largement utilisés en usinage CNC pour le contrôle par lots, la vérification du premier article et les mesures en cours de production, où la vitesse et la cohérence des données sont essentielles. De nombreux modèles offrent également la commutation mm/pouce, la mise à zéro et la sortie de données pour les systèmes SPC.
Quel est le symbole d'un micromètre ?
Le symbole de l'unité micromètre est le μm, qui représente un millionième de mètre. En unités métriques, 1 μm équivaut à 0.001 mm. Cette unité est couramment utilisée dans les dessins techniques et les spécifications de tolérance où de très faibles variations dimensionnelles doivent être maîtrisées.
Il est important de noter que μm représente l'unité de mesure, et non l'instrument de mesure lui-même. Le micromètre est simplement l'appareil utilisé pour vérifier les dimensions exprimées en microns.
Conclusion
Les micromètres jouent un rôle important dans le contrôle de précision des machines à commande numérique. Comparés aux pieds à coulisse, ils offrent une précision accrue, une meilleure répétabilité et une force de mesure contrôlée, ce qui les rend particulièrement adaptés à la vérification de tolérances serrées et de dimensions critiques.
Chez TiRapid , le contrôle de précision et l'usinage CNC sont étroitement liés tout au long du processus de fabrication. De la validation du prototype à la production, un contrôle au micromètre près garantit la stabilité dimensionnelle et la fiabilité de l'assemblage. Si vous développez des composants CNC à tolérances critiques, n'hésitez pas à partager vos plans avec l'équipe d'ingénierie de TiRapid pour une analyse technique.
















