
Les limites, les ajustements et les tolérances définissent les variations dimensionnelles acceptables et les relations d'assemblage entre les composants mécaniques. Les limites établissent les dimensions maximales et minimales autorisées, les tolérances définissent les variations admissibles et les ajustements déterminent comment deux pièces s'assemblent ou se déplacent ensemble.
Ce guide explique les limites, les ajustements et les tolérances, y compris leurs définitions, la terminologie de base, les types de tolérance, les ajustements d'ingénierie, les systèmes à base d'alésage et à base d'arbre, les tableaux de tolérance ISO et des exemples de calculs pratiques.
Que sont les limites, les ajustements et les tolérances ?
Les limites, les ajustements et les tolérances sont des concepts d'ingénierie utilisés pour maîtriser les variations dimensionnelles et garantir le bon assemblage et le bon fonctionnement des composants fabriqués. Les limites spécifient les dimensions maximales et minimales admissibles, les tolérances définissent les variations dimensionnelles tolérées et les ajustements décrivent la relation résultante entre les pièces assemblées. Ensemble, ils assurent une fabrication homogène, l'interchangeabilité des composants et des performances mécaniques fiables.
Définition des limites, des ajustements et des tolérances
La définition des limites, ajustements et tolérances repose sur trois concepts liés mais distincts. Une limite définit une dimension admissible, une tolérance définit l'intervalle entre ces limites, et un ajustement décrit la relation entre deux éléments en contact.
Prenons l’exemple d’un arbre conçu avec un diamètre nominal de 25 mm et des dimensions acceptables comprises entre 24.980 mm et 24.993 mm. Ces deux valeurs constituent ses limites dimensionnelles, tandis que leur différence, 0.013 mm, représente la tolérance dimensionnelle.
Lors de l'assemblage de l'arbre dans un alésage, les plages dimensionnelles combinées déterminent si les composants présentent un jeu, un risque d'interférence ou une interférence certaine. C'est pourquoi le choix de l'ajustement doit prendre en compte les deux composants et non une seule pièce.
| Long | Définition | Exemple d'ingénierie |
| Limiter | Taille maximale ou minimale autorisée | arbre de 24.980 à 24.993 mm |
| Tolérance | Différence entre les limites supérieures et inférieures | 0.013 mm |
| Forme | Relation dimensionnelle entre les pièces d'accouplement | Dégagement ou interférence |
| Taille de base | Dimension de référence théoriquement exacte | 25.000 mm |
| Taille actuelle | Dimensions mesurées de la fonction finie | 24.987 mm |
Différences entre limites, ajustements et tolérances
La principale différence réside dans le fait que les limites et les tolérances décrivent les dimensions admissibles d'un élément individuel, tandis que les ajustements décrivent la relation entre les éléments en contact. Un arbre peut respecter sa tolérance spécifiée, mais ne pas s'assembler correctement si l'alésage correspondant ne répond pas à ses exigences.
Les limites définissent les bornes dimensionnelles acceptables. La tolérance détermine l'amplitude de cette plage de tolérance, et l'ajustement établit le résultat fonctionnel global lors de l'assemblage de deux pièces fabriquées.
Une méthode efficace pour définir les limites, les ajustements et les tolérances consiste à les intégrer au processus de fabrication : les limites déterminent l’acceptation, les tolérances déterminent la capabilité du processus et les ajustements déterminent les performances d’assemblage. Ces trois éléments doivent être pris en compte dès la conception.
Pourquoi les limites, les ajustements et les tolérances sont importants dans la fabrication
Les limites, les ajustements et les tolérances sont essentiels car ils permettent aux fabricants de produire des composants interchangeables tout en préservant leur fonctionnalité mécanique. Sans variation dimensionnelle définie, les pièces provenant de machines ou de lots de production différents pourraient nécessiter un ajustement individuel lors de l'assemblage.
La question de l'importance des tolérances en fabrication est étroitement liée à l'efficacité de la production. Des tolérances appropriées réduisent les exigences de précision inutiles tout en garantissant le bon fonctionnement des interfaces, des logements de paliers, des arbres et des dispositifs de positionnement.
Des tolérances trop serrées peuvent augmenter le temps d'usinage, les efforts de contrôle et les taux de rebut. Des tolérances trop larges peuvent provoquer des vibrations, une usure prématurée, un mauvais alignement ou une défaillance d'assemblage. L'objectif est de spécifier la tolérance requise par la fonction.
Quels sont les termes de base utilisés dans les notions de limites, d'ajustements et de tolérances ?
Les termes de base utilisés en matière de limites, d'ajustements et de tolérances comprennent la dimension de base, la dimension nominale, la dimension réelle, les limites supérieure et inférieure, les écarts, la tolérance, l'état de matière maximal et l'état de matière minimal. Ces termes décrivent comment les dimensions sont spécifiées, fabriquées, mesurées et évaluées. Leur compréhension est indispensable avant de consulter des tableaux de tolérances ou de calculer les ajustements alésage-arbre.
Taille de base, taille nominale et taille réelle
La dimension de base est la dimension théoriquement exacte à partir de laquelle sont établies les limites et les écarts dimensionnels. Dans une désignation d'ajustement alésage-arbre ISO, les deux composants accouplés partagent généralement la même dimension de base.
La dimension nominale est une désignation pratique utilisée pour identifier un composant ou un produit. Dans de nombreux dessins techniques, les dimensions nominales et les dimensions de base sont numériquement identiques, mais ces termes ne sont pas toujours interchangeables dans tous les contextes techniques.
La dimension réelle correspond à la dimension mesurée de l'élément fabriqué. Par exemple, un arbre spécifié à une dimension de base de 25 mm peut avoir un diamètre réel mesuré de 24.989 mm, valeur qui doit être comparée à ses limites admissibles.
| Terme de dimension | Sens | Exemple |
| Taille nominale | Taille désignée ou identifiée | Tige de 25 mm |
| Taille de base | Référence exacte pour les écarts | 25.000 mm |
| Taille actuelle | Dimensions de fabrication mesurées | 24.989 mm |
| Limite supérieure | Dimension maximale acceptable | 24.993 mm |
| Limite inférieure | Dimension minimale acceptable | 24.980 mm |
Limites supérieure et inférieure de la taille
Les limites supérieure et inférieure définissent les dimensions admissibles d'un élément fabriqué. La limite supérieure correspond à la plus grande dimension acceptée, tandis que la limite inférieure correspond à la plus petite dimension acceptée.
Pour un trou dont le diamètre spécifié est compris entre 25.000 mm et 25.021 mm, tout diamètre en dehors de cette plage ne respecte pas les dimensions requises. Un diamètre mesuré de 25.012 mm est conforme aux spécifications.
Les dimensions seules ne permettent pas de contrôler entièrement la géométrie d'un élément. Un trou peut respecter le diamètre mesuré tout en présentant une circularité, une rectitude ou une position inacceptables, selon les exigences du dessin et la norme de tolérancement applicable.
Écarts supérieurs, inférieurs et fondamentaux
L'écart supérieur correspond à la différence algébrique entre la dimension maximale admissible et la dimension de base. L'écart inférieur correspond à la différence entre la dimension minimale admissible et la dimension de base.
L'écart fondamental définit la position d'une zone de tolérance par rapport à la ligne zéro représentant la dimension de base. Dans le système ISO, la lettre figurant dans la désignation de tolérance identifie la position de cette zone.
Par exemple, un trou H présente une déviation inférieure nulle, tandis qu'un arbre h présente une déviation supérieure nulle. Un arbre g possède une zone de tolérance inférieure à sa dimension nominale, ce qui le rend adapté à certains ajustements avec jeu.
Les principales relations sont :
- Écart supérieur = Limite supérieure − Taille de base
- Écart inférieur = Limite inférieure − Taille de base
- Tolérance dimensionnelle = Écart supérieur − Écart inférieur
- Tolérance dimensionnelle = Limite supérieure − Limite inférieure
Pour un trou H7 de 25 mm de diamètre compris entre 25.000 et 25.021 mm, la tolérance supérieure est de +0.021 mm et la tolérance inférieure est de 0 mm. Sa tolérance totale est de 0.021 mm.
Allocation, condition matérielle maximale et condition matérielle minimale
Le jeu est la différence dimensionnelle intentionnelle entre des pièces s'emboîtant les unes dans les conditions maximales de matière. Pour un ajustement avec jeu, il correspond au jeu minimal ; pour un ajustement serré, il représente le serrage maximal lorsqu'il est exprimé par une différence négative.
La condition de matière maximale (MMC) est atteinte lorsqu'une pièce contient la plus grande quantité de matière possible dans les limites dimensionnelles autorisées. Pour un arbre, il s'agit de son diamètre maximal ; pour un alésage, de son diamètre minimal.
La condition de moindre matière (LMC) décrit la condition inverse. Un arbre atteint la LMC à son plus petit diamètre admissible, tandis qu'un alésage atteint la LMC à son plus grand diamètre admissible.
| Fonctionnalité | État matériel maximal | État le moins matériel |
| Arbre | diamètre maximal autorisé | diamètre minimal autorisé |
| Trou | diamètre minimal autorisé | diamètre maximal autorisé |
| Largeur externe | largeur maximale autorisée | largeur minimale admissible |
| fente interne | largeur minimale admissible | largeur maximale autorisée |
Pour illustrer les tolérances et les jeux, prenons l'exemple d'un ajustement H7/g6 de 25 mm. Le diamètre minimal de l'alésage est de 25.000 mm et le diamètre maximal de l'arbre est de 24.993 mm. Leur différence induit un jeu minimal, ou tolérance positive, de 0.007 mm.
Quels sont les différents types de tolérances d'ingénierie ?
Les principaux types de tolérance en ingénierie comprennent la tolérance unilatérale, la tolérance bilatérale, le dimensionnement limite et la tolérance géométrique. Les tolérances unilatérales et bilatérales contrôlent les variations dimensionnelles par rapport à une dimension de référence. Le dimensionnement limite spécifie directement les limites dimensionnelles admissibles, tandis que les tolérances géométriques contrôlent des caractéristiques telles que la forme, l'orientation, la position et le faux-rond.
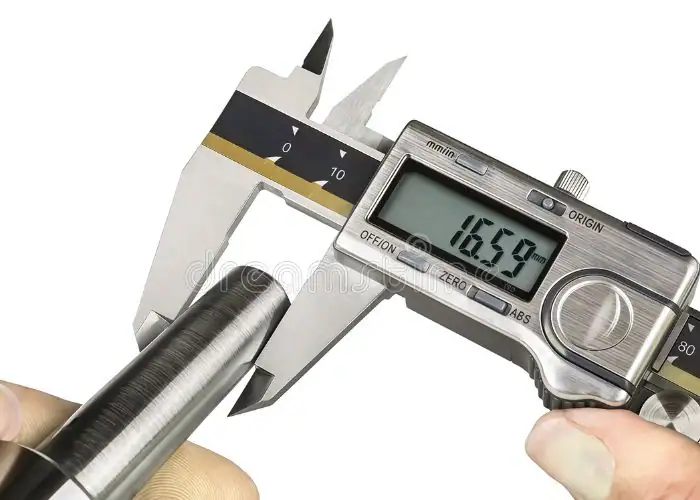
Tolérance unilatérale
La tolérance unilatérale autorise une variation dimensionnelle dans une seule direction par rapport à la dimension de référence spécifiée. L'écart autorisé peut être positif ou négatif, selon les exigences de fabrication et fonctionnelles.
Par exemple, un trou spécifié comme 25.000 +0.020/0.000 mm peut varier de 25.000 à 25.020 mm. Sa limite inférieure est égale à la taille de base, tandis que la variation autorisée s'étend dans le sens positif.
Le système de tolérance unilatérale est utile lorsqu'une caractéristique ne doit pas dépasser une limite dimensionnelle particulière. Cependant, le sens de tolérance choisi doit être déterminé en fonction de l'ajustement souhaité et des exigences de fabrication.
Tolérance bilatérale
La tolérance bilatérale autorise une variation dimensionnelle de part et d'autre d'une dimension de référence spécifiée. Elle peut être symétrique, avec des écarts positifs et négatifs égaux, ou asymétrique, avec des écarts admissibles différents.
Par exemple, un arbre spécifié à 25.000 ±0.010 mm a des dimensions acceptables comprises entre 24.990 et 25.010 mm. La tolérance totale est donc de 0.020 mm.
Les tolérances bilatérales sont courantes pour les dimensions d'usinage générales où une variation dans les deux directions est acceptable. Cependant, il ne faut pas appliquer automatiquement des tolérances symétriques aux éléments en contact qui nécessitent un jeu ou un rapport d'interférence spécifique.
| Type de tolérance | Exemple | Limite inférieure | Limite supérieure |
| Unilatéral positif | 25.000 + 0.020/0.000 | 25.000 | 25.020 |
| Négatif unilatéral | 25.000 +0.000/−0.020 | 24.980 | 25.000 |
| Symétrie bilatérale | 25.000 0.010 ± | 24.990 | 25.010 |
| Asymétrique bilatérale | 25.000 +0.015/−0.005 | 24.995 | 25.015 |
| Dimensions limites | 24.980-25.000 | 24.980 | 25.000 |
Cotation limite et tolérances géométriques
Le dimensionnement limite spécifie directement les dimensions maximales et minimales admissibles, sans recourir à une notation plus/moins. Il définit ainsi une plage d'acceptation claire pour la fabrication et le contrôle.
Le tolérancement géométrique contrôle des caractéristiques que les seules limites dimensionnelles ne permettent pas toujours de décrire correctement. Selon la norme de dessin, il peut s'agir de la planéité, de la rectitude, de la perpendicularité, de la position, de la circularité et du faux-rond.
Par exemple, un arbre peut avoir un diamètre acceptable mais un faux-rond excessif. Dans ce cas, la tolérance dimensionnelle seule ne garantit pas les performances requises du palier. Un contrôle géométrique supplémentaire peut s'avérer nécessaire pour assurer un assemblage fonctionnel.
Quels sont les trois principaux types d'ajustements ?
Les trois principaux types d'ajustements techniques sont l'ajustement avec jeu, l'ajustement de transition et l'ajustement serré. L'ajustement avec jeu crée un espace entre les composants assemblés, l'ajustement de transition peut présenter un léger jeu ou un serrage, et l'ajustement serré garantit un recouvrement dimensionnel. Le type d'ajustement approprié dépend des exigences des composants : mouvement, positionnement précis ou maintien d'une liaison solide.
L'ajustement des pièces est particulièrement important pour les arbres et les trous, mais les mêmes principes s'appliquent également à certaines largeurs d'accouplement, fentes et autres caractéristiques dimensionnelles.
Les trois catégories sont déterminées par la position relative des deux zones de tolérance. Leur désignation seule ne suffit pas à définir l'ensemble des exigences de fabrication ; les classes de taille et de tolérance de base doivent également être précisées.
| Type d'ajustement | Relation dimensionnelle | Application typique |
| Coupe de dégagement | Le trou est au moins aussi grand que l'arbre dans les conditions limites | Composants coulissants ou rotatifs |
| Coupe de transition | Un léger jeu ou une légère interférence est possible. | Assemblages de localisation précis |
| Coupe interférence | La tige est toujours plus grosse que le trou. | Joints pressés ou ajustés par frettage |
Compatibilité avec dégagement : Compatibilité avec course, glissement et positionnement
Les ajustements avec jeu permettent d'obtenir une différence diamétrale non négative entre les pièces assemblées, et ce, dans les plages de tolérance spécifiées. Ils sont utilisés lorsque l'assemblage, le démontage, le glissement ou la rotation nécessitent un jeu.
Les ajustements rotatifs sont utilisés pour les composants qui se déplacent l'un par rapport à l'autre. Selon la vitesse, la charge, la lubrification et la précision requises, on peut les qualifier d'ajustements rotatifs lâches, libres ou serrés.
Les ajustements avec jeu de glissement et de positionnement sont couramment utilisés pour guider les mouvements ou assurer un positionnement précis. Un ajustement serré avec jeu de glissement permet un mouvement contrôlé, tandis qu'un ajustement plus lâche offre une plus grande liberté mais peut réduire la précision du positionnement.
Le jeu approprié doit tenir compte de la température de fonctionnement, de la lubrification, de la flexion de l'arbre, de l'état de surface et de la fonction mécanique prévue.
Ajustements de transition : Assemblage précis et positionnement exact
Les ajustements de transition présentent des zones de tolérance de perçage et d'arbre qui se chevauchent, ce qui signifie que les composants assemblés peuvent présenter un léger jeu ou un léger frottement. Le résultat dépend des dimensions réelles des pièces.
Ces ajustements sont utiles pour un positionnement précis lorsqu'un jeu excessif est indésirable, mais qu'un ajustement serré permanent n'est pas nécessaire. Les applications typiques comprennent certains composants de positionnement, les moyeux et les assemblages mécaniques de précision.
Un exemple d'ajustement intermédiaire est une combinaison H7/k6 de 25 mm. Selon les dimensions réelles, l'ajustement peut varier de 0.015 mm à 0.019 mm en termes de jeu. L'état final de l'assemblage ne peut être prédit à partir de la seule dimension nominale.
Ajustements serrés : ajustements par pression, par entraînement et par force
L'ajustement serré crée un chevauchement dimensionnel car le diamètre minimal de l'arbre est supérieur au diamètre maximal de l'alésage. L'assemblage nécessite donc que les composants se déforment élastiquement, se dilatent ou se contractent thermiquement, ou subissent un autre procédé d'assemblage contrôlé approprié.
Les ajustements serrés sont couramment utilisés pour les bagues, les engrenages et certains assemblages mécaniques. Les ajustements d'entraînement et les ajustements forcés décrivent généralement des conditions d'assemblage de plus en plus exigeantes, bien que la terminologie et les détails de classification dépendent de la norme applicable.
Un exemple d'ajustement serré est une combinaison H7/p6 de 25 mm. Les plages spécifiées produisent un ajustement diamétralement théorique compris entre 0.001 et 0.035 mm.
L'interférence requise doit être vérifiée en fonction de la résistance du matériau, de l'épaisseur de la paroi, de la géométrie du joint, de la force d'assemblage, de la température de fonctionnement et des performances de maintien requises.
Comment fonctionnent les systèmes à base de trous et les systèmes à base d'arbres ?
Les systèmes de tolérance par alésage et par arbre sont des méthodes normalisées pour la sélection des tolérances d'assemblage. Dans un système par alésage, la tolérance minimale de l'alésage est nulle et différents ajustements sont obtenus en modifiant la zone de tolérance de l'arbre. Dans un système par arbre, la tolérance maximale de l'arbre est nulle et la zone de tolérance de l'alésage est ajustée pour obtenir l'ajustement requis.
Système à base perforée
Le système de tolérance des alésages utilise une zone de tolérance désignée par la lettre H majuscule, dont la limite inférieure correspond à la dimension de base. Différentes zones de tolérance d'arbre sont ensuite sélectionnées pour obtenir l'ajustement requis.
Par exemple, H7/g6 crée un ajustement avec jeu, H7/k6 un ajustement de transition et H7/p6 un ajustement serré pour des dimensions de base appropriées. La spécification du trou H7 reste inchangée quelle que soit la classe d'arbre.
Les systèmes à alésage standardisé sont souvent privilégiés car les forets, alésoirs, outils d'alésage et calibres de contrôle standardisés permettent d'obtenir des dimensions d'alésage standardisées. Cela simplifie la planification de la fabrication lorsque plusieurs configurations d'arbres partagent une même exigence d'alésage.
Système de base d'arbre
Le système d'arbre de base utilise une zone de tolérance d'arbre désignée par la lettre minuscule h, dont la limite supérieure correspond à la dimension de base. La zone de tolérance d'alésage varie afin d'obtenir le rapport d'assemblage souhaité.
Cette approche peut s'avérer utile lorsqu'il est nécessaire de maintenir un diamètre d'arbre standard, comme c'est le cas pour certains arbres achetés, matériaux en stock ou composants qui ne peuvent pas être redimensionnés de manière économique.
Par exemple, une combinaison G7/h6 permet d'obtenir un jeu tout en conservant la classe de tolérance h6 de l'arbre. Le diamètre de l'alésage est ajusté sans modifier la désignation de l'arbre.
Différences entre les systèmes à base de trous et les systèmes à base d'arbres
La principale distinction réside dans la référence fixe. Les conceptions à base de trous conservent la classe de trous H constante, tandis que les conceptions à base d'arbres conservent la classe d'arbres h constante.
Les systèmes à alésage simplifient souvent la fabrication lorsque les alésages sont réalisés à l'aide d'outillage de taille standard. Les systèmes à arbre peuvent s'avérer plus pratiques lorsque plusieurs composants doivent s'assembler et fonctionner avec un seul arbre standardisé.
| Comparaison | Système à base perforée | Système de base d'arbre |
| Composant de référence | Trou | Arbre |
| Désignation standard | H | h |
| Écart nul | déviation inférieure du trou | déviation supérieure de l'arbre |
| Caractéristique variable | Arbre | Trou |
| Avantage typique | Production de trous standardisée | Utilisation normalisée des arbres |
| Exemple | H7/g6 | G7/h6 |
Aucun des deux systèmes n'est systématiquement plus précis. Le choix de la méthode dépend de la disponibilité des composants, des techniques d'usinage, des exigences d'assemblage et du coût total de fabrication.
Comment lire les tableaux de limites, d'ajustements et de tolérances ?
Les tableaux de limites, d'ajustements et de tolérances se lisent en identifiant la dimension de base, la lettre de tolérance, le degré de tolérance et les écarts supérieurs et inférieurs correspondants. La lettre détermine la position de la zone de tolérance, tandis que le nombre indique sa largeur normalisée. Les valeurs sont ensuite converties en limites dimensionnelles réelles afin d'évaluer l'ajustement prévu.
La norme ISO 286 fournit un système largement utilisé pour les tolérances dimensionnelles linéaires et les ajustements normalisés. Ses tables aident les ingénieurs à spécifier des relations alésage-arbre cohérentes sans avoir à calculer chaque écart individuellement.
La norme ISO 286-1 définit le système et la terminologie sous-jacents, tandis que la norme ISO 286-2 fournit des tableaux des classes de tolérance normalisées et des écarts limites. Il convient de ne pas les confondre avec les recommandations d'ajustement de la norme ASME B4.1 sans consulter la norme applicable.
Classes de tolérance ISO et écarts fondamentaux
Les classes de tolérance ISO définissent la largeur d'une zone de tolérance normalisée. Plus la valeur numérique est petite, plus la tolérance dimensionnelle est généralement stricte pour une plage de dimensions donnée.
Les niveaux de tolérance couramment rencontrés en usinage de précision comprennent IT5, IT6, IT7, IT8 et IT9, bien que le niveau approprié dépende de la caractéristique et du processus de fabrication.
L'écart fondamental indique la position de la zone de tolérance par rapport à la dimension de base. La lettre détermine la position, le numéro de grade la largeur. Ces deux éléments sont nécessaires pour déterminer la plage dimensionnelle admissible complète.
| Gamme de tailles ISO | IT6 | IT7 | IT8 |
| Plus de 6 à 10 mm | 9 micromètre | 15 micromètre | 22 micromètre |
| Plus de 10 à 18 mm | 11 micromètre | 18 micromètre | 27 micromètre |
| Plus de 18 à 30 mm | 13 micromètre | 21 micromètre | 33 micromètre |
| Plus de 30 à 50 mm | 16 micromètre | 25 micromètre | 39 micromètre |
| Plus de 50 à 80 mm | 19 micromètre | 30 micromètre | 46 micromètre |
Les valeurs ci-dessus illustrent les largeurs de tolérance standard. Les dimensions maximales et minimales réelles dépendent également de la lettre de tolérance et de la taille de base.
Comprendre les tableaux de tolérance des alésages et des arbres
Les tableaux de tolérance des alésages et des arbres indiquent les écarts admissibles pour des plages dimensionnelles normalisées. Les désignations des alésages utilisent des lettres majuscules, tandis que celles des arbres utilisent des lettres minuscules.
Pour lire correctement un tableau, repérez d'abord la plage de diamètres de base. Identifiez ensuite la classe de tolérance requise et convertissez les écarts de micromètres en millimètres si nécessaire.
Par exemple, 21 µm équivalent à 0.021 mm. Si un trou H7 de 25 mm présente des écarts de 0 et +21 µm, son diamètre admissible est de 25.000–25.021 mm.
Référence rapide : Sélection d’écarts à la norme ISO 286 pour les dimensions de base supérieures à 18 à 30 mm
| La désignation | Fonctionnalité | Écart inférieur | Écart supérieur |
| H7 | Trou | 0 micromètre | +21 µm |
| g6 | Arbre | −20 µm | −7 µm |
| h6 | Arbre | −13 µm | 0 micromètre |
| k6 | Arbre | +2 µm | +15 µm |
| p6 | Arbre | +22 µm | +35 µm |
Ces valeurs s'appliquent à la plage de dimensions et aux classes de tolérance indiquées. Pour tout autre diamètre ou classe, il convient de se référer aux tableaux de normes correspondants.
Lecture des désignations d'ajustement courantes telles que H7/g6 et H7/p6
La désignation d'ajustement associe le diamètre de base aux classes de tolérance de l'alésage et de l'arbre. Par exemple, Ø25 H7/g6 spécifie un diamètre de base de 25 mm, un alésage H7 et un arbre g6.
La lettre H majuscule désigne la zone de tolérance des alésages, tandis que la lettre g minuscule désigne la zone de tolérance de l'arbre. Les chiffres 7 et 6 indiquent leurs classes de tolérance respectives.
Pour un diamètre de base de 25 mm, H7/g6 garantit un jeu suffisant, tandis que H7/p6 provoque un frottement. H7/k6 représente un ajustement de transition où les dimensions réelles déterminent s'il y a jeu ou frottement.
| Désignation d'ajustement | Limites de trous | Limites de l'arbre | Type d'ajustement |
| Ø25 H7/g6 | 25.000 – 25.021 mm | 24.980 – 24.993 mm | Remorques en liquidation |
| Ø25 H7/k6 | 25.000 – 25.021 mm | 25.002 – 25.015 mm | Transition |
| Ø25 H7/p6 | 25.000 – 25.021 mm | 25.022 – 25.035 mm | Interférence |
Comment calcule-t-on les limites, les ajustements et les tolérances ?
Les limites, ajustements et tolérances sont calculés en déterminant les dimensions admissibles supérieures et inférieures de chaque élément d'accouplement, puis en comparant les dimensions extrêmes de l'alésage et de l'arbre. La différence entre le diamètre de l'arbre et celui de l'alésage est exprimée par un signe : les valeurs positives indiquent un jeu, tandis que les valeurs négatives indiquent un serrage.
Ces calculs permettent aux ingénieurs d'évaluer le comportement de l'assemblage avant la fabrication. Ils sont particulièrement utiles pour le choix des ajustements d'arbres, le contrôle des composants achetés et la vérification de la conformité aux plans.
Formules pour les limites supérieures, les limites inférieures et les tolérances
Les limites dimensionnelles d'une caractéristique sont calculées en ajoutant ses écarts admissibles à sa dimension de base. La tolérance totale correspond à la différence entre les limites dimensionnelles supérieure et inférieure.
Les formules de base sont :
- Limite supérieure = Taille de base + Écart supérieur
- Limite inférieure = Taille de base + Écart inférieur
- Tolérance = Limite supérieure − Limite inférieure
- Tolérance = Écart supérieur − Écart inférieur
À titre d’exemple de tolérance limite, considérons une dimension de 25 000 mm avec des écarts de +0.015 mm et −0.005 mm.
Limite supérieure = 25.000 + 0.015 = 25.015 mm
Limite inférieure = 25.000 − 0.005 = 24.995 mm
Tolérance = 25.015 − 24.995 = 0.020 mm
La dimension finale doit respecter les limites spécifiées. Une dimension hors de cette plage ne satisfait pas à la tolérance dimensionnelle indiquée.
Calcul du dégagement ou de l'interférence maximale et minimale
Les jeux maximal et minimal sont calculés à partir des dimensions extrêmes de l'alésage et de l'arbre. Ce même calcul permet également d'identifier les éventuelles interférences lorsque le résultat est négatif.
Jeu maximal = Diamètre maximal du trou − Diamètre minimal de l'arbre
Jeu minimal = Diamètre minimal du trou − Diamètre maximal de l'arbre
Si la marge minimale est négative, sa valeur absolue représente l'interférence maximale possible.
Pour un ajustement serré garanti :
Interférence minimale = Diamètre minimal de l'arbre − Diamètre maximal du trou
Interférence maximale = Diamètre maximal de l'arbre − Diamètre minimal du trou
Il s'agit de différences de diamètre théoriques. Elles ne correspondent pas à la force d'assemblage ni à la pression de contact, qui nécessitent des considérations supplémentaires relatives aux matériaux et à la géométrie.
Exemples concrets d'ajustements alésage-arbre
Les problèmes typiques d'ajustement et de tolérances consistent à calculer les dimensions extrêmes d'un trou et d'un arbre afin de déterminer leur relation d'assemblage.
Les exemples suivants utilisent un diamètre de base commun de 25 mm. Cela permet de comparer directement les trois catégories d'ajustement.
Exemple 1 : Ajustement avec jeu — Ø25 H7/g6
Limites de perçage = 25.000–25.021 mm
Limites de l'arbre = 24.980–24.993 mm
Jeu minimal = 25.000 − 24.993 = 0.007 mm
Jeu maximal = 25.021 − 24.980 = 0.041 mm
Résultat : L'assemblage présente toujours un jeu diamétral compris entre 0.007 et 0.041 mm.
Exemple 2 : Ajustement de transition — Ø25 H7/k6
Limites de perçage = 25.000–25.021 mm
Limites de l'arbre = 25.002–25.015 mm
Jeu maximal = 25.021 − 25.002 = 0.019 mm
Interférence maximale = 25.015 − 25.000 = 0.015 mm
Résultat : L'assemblage peut présenter un jeu allant jusqu'à 0.019 mm ou une interférence allant jusqu'à 0.015 mm.
Exemple 3 : Ajustement par interférence — Ø25 H7/p6
Limites de perçage = 25.000–25.021 mm
Limites de l'arbre = 25.022–25.035 mm
Interférence minimale = 25.022 − 25.021 = 0.001 mm
Interférence maximale = 25.035 − 25.000 = 0.035 mm
Résultat : L'assemblage présente toujours une interférence diamétrale théorique comprise entre 0.001 et 0.035 mm.
| Type d'ajustement | Autorisation minimale signée | Autorisation maximale signée | Résultat |
| H7/g6 | +0.007 millimètre | +0.041 millimètre | Dédouanement garanti |
| H7/k6 | −0.015 mm | +0.019 millimètre | Dégagement ou interférence |
| H7/p6 | −0.035 mm | −0.001 mm | Interférence garantie |
Les valeurs positives indiquent un jeu, tandis que les valeurs négatives indiquent un frottement. Les limites décrivent les combinaisons de dimensions, et non la force d'assemblage résultante.
Pour les lecteurs recherchant des problèmes résolus sur les limites, les ajustements et les tolérances (format PDF), ces calculs détaillés illustrent directement la méthode. Les mêmes formules peuvent être appliquées à différentes dimensions de base après avoir calculé les écarts types appropriés.
Comment les notions de limites, d'ajustements et de tolérances sont-elles appliquées en usinage CNC ?
En usinage CNC, les limites, les ajustements et les tolérances sont appliqués en définissant les dimensions acceptables des éléments, en sélectionnant les ajustements fonctionnels d'assemblage, en contrôlant les opérations de fabrication et en vérifiant les pièces finies par contrôle dimensionnel. Ils sont particulièrement importants pour les arbres, les supports de paliers, les bagues, les alésages de positionnement et autres composants dont les performances dépendent de la précision des ajustements.
Choisir les pièces adaptées aux arbres, roulements et bagues
Le choix de l'ajustement commence par la fonction requise de l'assemblage. Les composants conçus pour tourner ou coulisser nécessitent généralement un jeu approprié, tandis que les composants positionnés avec précision ou assemblés de manière permanente peuvent nécessiter des ajustements de transition ou serrés.
Un arbre coulissant dans une bague lisse peut nécessiter un jeu contrôlé pour assurer la lubrification et le mouvement. Une bague emmanchée à force et installée dans un logement peut nécessiter un serrage pour empêcher toute rotation ou tout déplacement axial indésirable.
Le montage des paliers exige une attention particulière, car il dépend du sens de la charge, de la conception du palier, de la température de fonctionnement et de la rotation de la charge par rapport à la bague. Il convient de privilégier les recommandations du fabricant aux exemples de montage génériques.
Facteurs clés dans le choix de la taille
Mouvement relatif : Déterminer si les composants doivent tourner, glisser ou rester immobiles.
Charge mécanique : Prendre en compte le couple, les forces radiales, les forces axiales et les vibrations.
Température de fonctionnement : Évaluer la dilatation thermique des deux matériaux de contact.
Méthode d'assemblage : Envisager un assemblage manuel, un pressage contrôlé ou un assemblage thermique.
Exigences d'entretien : Tenir compte de la lubrification, de l'usure, de la maintenance et du démontage.
Spécification des tolérances fonctionnelles sur les dessins techniques
Les tolérances fonctionnelles doivent être spécifiées en fonction des exigences d'assemblage plutôt que d'appliquer les valeurs les plus strictes possibles à chaque dimension. Le dessin doit indiquer la dimension de base, la désignation de la tolérance, la norme applicable et les exigences géométriques critiques.
Pour les concepteurs qui se demandent comment indiquer les tolérances sur un dessin, une approche simple consiste à utiliser les désignations d'ajustement ISO normalisées lorsque cela est approprié, ou à spécifier explicitement les écarts supérieurs et inférieurs. Les dimensions non critiques sur le plan fonctionnel peuvent souvent être exprimées à l'aide de tolérances générales appropriées.
Par exemple, un arbre de précision peut exiger une tolérance de diamètre de 6 mm (IT6), tandis qu'une longueur externe non critique peut tolérer une variation bien plus importante. La distinction entre dimensions critiques et non critiques améliore l'efficacité de la production et évite les coûts inutiles.
Les plans techniques doivent également définir les références pertinentes, l'état de surface, la circularité, la position ou les exigences de faux-rond lorsque ces éléments influent sur le fonctionnement. Un diamètre correct ne garantit pas à lui seul un assemblage correct des composants.
Mesure et contrôle des pièces usinées CNC
Le contrôle dimensionnel confirme que les composants usinés CNC finis respectent leurs limites dimensionnelles et leurs exigences géométriques spécifiées. La méthode de contrôle dépend du type de caractéristique, de l'amplitude de tolérance, du matériau et du volume de production.
Les micromètres sont couramment utilisés pour mesurer avec précision le diamètre des arbres, tandis que les comparateurs d'alésage, les calibres à bouchon étalonnés et les machines à mesurer tridimensionnelles permettent le contrôle des alésages. La production en grande série peut nécessiter des calibres fonctionnels dédiés ou des systèmes de mesure spécialisés.
La température, la propreté des pièces, la force de mesure, l'étalonnage et la technique de l'opérateur influencent tous la fiabilité de la mesure. Pour les ajustements serrés, l'incertitude d'inspection doit être suffisamment faible pour permettre des décisions d'acceptation pertinentes.
| Fonctionnalité | Méthode d'inspection typique | Objectif principal de vérification |
| Diamètre de l'arbre | Micromètre extérieur | Limites de taille |
| Diamètre du trou | calibre d'alésage ou calibre de bouchon étalonné | Dimensions internes |
| Position du trou | MMT ou mesure de position appropriée | Alignement de l'assemblage |
| faux-rond de l'arbre | comparateur à cadran ou appareil de mesure de la rondeur | Précision de rotation |
| surface de contact plane | Plaque de surface ou machine à mesurer tridimensionnelle (MMT) | Planéité et contact |
| Ajustement de production | Jauge fonctionnelle GO/NO-GO | Vérification des limites |
Un processus d'usinage CNC fiable associe une coupe contrôlée à un contrôle approprié. Pour les éléments d'assemblage critiques, la mesure du premier article et la surveillance continue du processus permettent d'identifier les variations avant la production en grande série.
FAQ
Comment calculer le jeu minimal et maximal entre un trou et un arbre ?
Le jeu minimal se calcule en soustrayant le diamètre maximal admissible de l'arbre du diamètre minimal admissible de l'alésage. Le jeu maximal correspond au diamètre maximal de l'alésage moins le diamètre minimal de l'arbre. Pour un ajustement H7/g6 de 25 mm, l'alésage mesure entre 25.000 et 25.021 mm et l'arbre entre 24.980 et 24.993 mm. Le jeu minimal est de 0.007 mm et le jeu maximal de 0.041 mm. Il s'agit de valeurs diamétrales. Le jeu de fonctionnement réel dépend également de la température, de la géométrie et des conditions d'assemblage.
Quelle est la différence entre les systèmes d'ajustement basés sur le trou et ceux basés sur la tige ?
Le système basé sur les alésages utilise la classe de tolérance H pour les alésages comme référence et adapte la classe de tolérance de l'arbre pour obtenir différents ajustements. Le système basé sur l'arbre utilise la classe H pour l'arbre comme référence et adapte la classe de tolérance des alésages. Les systèmes basés sur les alésages sont courants car l'usinage standardisé des alésages simplifie la production. Les systèmes basés sur l'arbre peuvent s'avérer utiles lors de l'utilisation d'arbres standardisés ou de composants achetés. Le choix de la meilleure approche dépend de la disponibilité de l'outillage, de la conception des composants, des exigences d'assemblage et du coût de fabrication.
Comment lire les désignations de compatibilité ISO telles que H7/g6 ?
La désignation ISO indique les dimensions de base et les classes de tolérance des éléments d'accouplement. Dans Ø25 H7/g6, 25 mm est le diamètre de base, H7 spécifie la classe de tolérance de l'alésage et g6 celle de l'arbre. Les lettres majuscules désignent les alésages, tandis que les lettres minuscules désignent les arbres. À 25 mm, H7 autorise une tolérance de 25.000 à 25.021 mm et g6 une tolérance de 24.980 à 24.993 mm. Ceci produit un ajustement avec jeu. Il est impératif de toujours consulter les tableaux ISO 286 appropriés, car les écarts admissibles dépendent de la plage dimensionnelle de base.
Comment la température affecte-t-elle le jeu et l'ajustement serré ?
Les variations de température permettent d'ajuster les dimensions car les composants assemblés se dilatent ou se contractent selon leur coefficient de dilatation thermique. Par exemple, l'aluminium se dilate d'environ 23 × 10⁻⁶/K, tandis que l'acier se dilate généralement d'environ 12 × 10⁻⁶/K. Pour un boîtier en aluminium de 25 mm avec un arbre en acier, une élévation de température uniforme de 40 °C pourrait augmenter le jeu diamétral d'environ 0.011 mm dans un modèle simple sans contrainte. Le comportement réel dépend de la géométrie, des contraintes mécaniques, des gradients de température et des propriétés des matériaux. Les effets thermiques doivent donc être pris en compte dans les assemblages de précision.
Comment vérifier que les pièces usinées CNC respectent les tolérances d'ajustement requises ?
La vérification nécessite la mesure des éléments d'accouplement et la comparaison de leurs dimensions réelles avec les tolérances spécifiées. Les arbres peuvent être contrôlés à l'aide de micromètres étalonnés, tandis que les alésages peuvent nécessiter des comparateurs d'alésage, des calibres à bouchon ou un appareil de mesure tridimensionnelle. Pour un ajustement de 25 mm H7/g6, l'alésage et l'arbre doivent tous deux respecter leurs plages de tolérance respectives. Les assemblages critiques peuvent également nécessiter un contrôle de la circularité, du positionnement et du faux-rond. Une vérification fiable repose sur un équipement étalonné, des conditions de mesure contrôlées, une incertitude de contrôle appropriée et des résultats documentés.
Conclusion
Les limites, les ajustements et les tolérances définissent les relations dimensionnelles qui permettent aux composants mécaniques de s'assembler, de se déplacer et de fonctionner de manière fiable. La compréhension des limites dimensionnelles, des écarts, des classes de tolérance et des trois principaux types d'ajustements aide les ingénieurs à sélectionner les combinaisons alésage-arbre appropriées.
Chez TiRapid , nous proposons des services d'usinage et de fabrication CNC de précision pour les composants métalliques et plastiques sur mesure. Notre équipe prend en charge le fraisage CNC, le tournage, l'évaluation des tolérances, l'analyse DFM et le contrôle dimensionnel afin d'aider nos clients à obtenir des pièces précises, un ajustement fiable et une qualité constante.
















