
Les équipements de chargement et de déchargement automatiques reposent sur divers composants de précision pour réaliser les opérations de prélèvement, de transfert, de positionnement et de mise en place des pièces. Certains composants, comme ceux des bras robotisés, présentent des exigences dimensionnelles spécifiques. Pour les concepteurs d'équipements et les équipes d'approvisionnement, l'usinage des pièces influe non seulement sur les performances d'assemblage, mais aussi sur les charges liées aux mouvements, le choix des matériaux, la fabricabilité des structures, les méthodes d'inspection et les délais de livraison. Développer une solution d'usinage adaptée à la position de travail et aux conditions de charge de chaque composant permet de réduire les ajustements ultérieurs et d'améliorer l'efficacité du développement des équipements.
Quelles pièces des équipements de chargement et de déchargement automatiques sont adaptées à l'usinage CNC ?
Les systèmes de chargement et de déchargement automatiques comprennent plusieurs modules fonctionnels pour le mouvement, le positionnement et le support. Les priorités d'usinage varient selon les composants et doivent être déterminées en fonction de leurs applications spécifiques.
Pièces pour bras robotique et pince
Les bras et les pinces robotisés sont chargés de saisir et de transférer les pièces, tandis que les relations dimensionnelles entre les zones de connexion affectent directement les performances de mouvement.
- Connecteurs pour bras robotisés : L’accent est mis sur le contrôle des dimensions des trous de fixation, des trous d’arbre et des surfaces de connexion.
- Bases de préhension : Déterminer la structure de montage en fonction des spécifications de l’actionneur et de la pièce.
- Composants de la pince : La position de contact et le jeu d'ouverture doivent correspondre à la forme de la pièce.
L'usinage précis des composants de mouvement contribue à maintenir des opérations de préhension stables.
Composants de positionnement et de guidage
Les mécanismes de positionnement établissent les références de la pièce et guident son mouvement, ce qui rend les ajustements dimensionnels importants lors de l'usinage.
- Blocs de positionnement : Définir la référence de la pièce. Un écart dimensionnel excessif peut affecter la précision du positionnement répétitif.
- Positionnement des goupilles : Contrôlez les dimensions et le rapport de position entre les goupilles et les trous pour assurer un assemblage correct.
- Composants de guidage : Concevoir des dégagements et des surfaces de contact appropriés en fonction du sens du mouvement.
Une structure de positionnement bien conçue contribue à maintenir un cycle de chargement et de déchargement stable.
Montage et transport des pièces de structure
Les plaques de base, les supports et les composants de convoyage assurent la fixation et la résistance aux charges. Leur qualité d'usinage peut influencer les relations de montage entre les différents modules.
| Type de pièce | Matériaux communs | principales exigences d'usinage |
| Connecteurs pour bras robotiques | Alliage d'aluminium, acier | Position des trous, concentricité, planéité |
| Bases antidérapantes | Alliage d'aluminium, acier | Dimensions de montage, espacement des trous |
| blocs de positionnement | Acier, acier inoxydable | Dimensions de positionnement, précision d'ajustement |
| Composants du guide | POM, acier, acier inoxydable | Jeu, résistance à l'usure |
| plaques de base de montage | Alliage d'aluminium, acier | Planéité, positions des trous |
| Pièces du mécanisme de convoyage | Alliage d'aluminium, acier, plastiques techniques | Précision dimensionnelle, précision d'assemblage |
Les différentes applications des pièces nécessitent des spécifications distinctes en matière de matériaux, de précision d'usinage et d'état de surface.
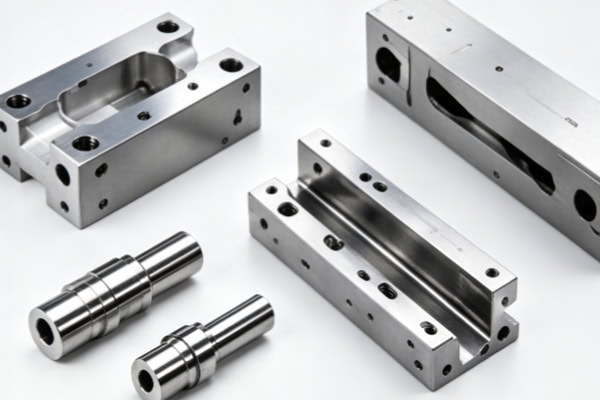
Comment garantir la précision d'usinage des pièces d'équipements de chargement et de déchargement automatiques ?
Les mécanismes de chargement et de déchargement automatiques impliquent de multiples mouvements continus. Les dimensions clés étant interdépendantes, la production exige un processus de contrôle de précision rigoureux.
Vérifier les plans et les structures avant l'usinage
Avant la production en série, les conceptions des pièces doivent être analysées du point de vue de la fabrication afin d'identifier les problèmes susceptibles d'affecter l'usinage et l'assemblage. Lors de la validation des tolérances critiques, il convient de distinguer les dimensions générales des dimensions importantes liées aux bras robotisés, aux préhenseurs et aux mécanismes de positionnement. Pour le contrôle des parois minces et des rainures profondes, il est essentiel d'évaluer la rigidité d'usinage, l'accès aux outils et les conditions d'évacuation des copeaux. Lors de la définition des références d'usinage, il est nécessaire de planifier les surfaces de positionnement et les méthodes de bridage en fonction des relations d'assemblage. Un examen préliminaire approfondi permet de réduire les modifications fréquentes du processus en cours d'usinage.
Sélectionner les méthodes d'usinage CNC en fonction de la structure
Les exigences relatives au nombre de surfaces d'usinage et aux angles d'outil varient selon les pièces. Le type de machine doit être choisi en fonction de la structure géométrique.
- CNC 3 axes : Convient pour le montage de plaques, de supports et de dispositifs de fixation conventionnels.
- CNC 4 axes : Convient aux pièces nécessitant un usinage multidirectionnel.
- CNC 5 axes : Convient aux surfaces courbes complexes, aux structures à plusieurs faces et aux composants pour lesquels les réglages répétitifs doivent être minimisés.
- Tournage CNC : Convient aux arbres, manchons et autres pièces rotatives.
L'adaptation de la méthode d'usinage à la structure de la pièce permet de contrôler l'efficacité de l'usinage et la régularité dimensionnelle.
Contrôler les dimensions critiques après usinage
Après la fabrication, un contrôle ciblé doit être effectué conformément aux plans techniques et aux exigences d'assemblage.
- Diamètre et espacement des trous : Vérifiez la précision des connexions mécaniques et des positions de montage.
- Planéité et perpendicularité : Vérifiez si les points de référence de montage répondent aux exigences d'assemblage.
- Concentricité et précision de position : concentrez-vous sur l’ajustement entre les composants rotatifs et les mécanismes de mouvement.
- Inspection par machine à mesurer tridimensionnelle (MMT) : Convient aux pièces présentant des structures complexes ou des exigences de haute précision.
Les résultats de l'inspection fournissent des données dimensionnelles claires pour l'assemblage des pièces.
Comment choisir les matériaux pour les pièces d'équipements de chargement et de déchargement automatiques ?
Le choix du matériau détermine le poids, la résistance, la résistance à l'usure et les performances d'usinage de la pièce. Il doit être basé sur la vitesse de déplacement, la charge et l'environnement d'exploitation.
Alliages d'aluminium pour structures mobiles
Les composants tels que les connecteurs de bras robotisés, les bases de fixation et les plaques de montage doivent généralement être légers afin de réduire les contraintes sur les mécanismes de mouvement. L'alliage d'aluminium 6061 convient aux supports, aux plaques de base et aux connecteurs classiques, tandis que l'alliage d'aluminium 7075 est adapté aux structures légères exigeant une résistance accrue. Le traitement de surface des alliages d'aluminium peut être choisi en fonction des exigences de résistance à l'usure, de protection contre la corrosion ou d'esthétique. Pour les mécanismes de mouvement à grande vitesse, une maîtrise du poids des pièces contribue à améliorer la réponse dynamique globale.
Acier et plastiques techniques pour des applications spécifiques
Les différentes zones fonctionnelles ont des priorités différentes en matière de matériaux, ce qui permet aux composants porteurs et aux composants coulissants d'utiliser des systèmes de matériaux différents.
- Acier : Convient au positionnement et à la connexion de composants nécessitant une capacité de charge et une résistance à l'usure élevées.
- Acier inoxydable : Convient aux environnements humides ou aux zones exposées aux risques de corrosion.
- POM : Convient à certaines structures de guidage à faible friction et résistantes à l’usure.
- PEEK : Convient aux composants spécialisés nécessitant une résistance à la température et à l’usure plus élevée.
Le choix des matériaux en fonction des conditions de fonctionnement permet d'adapter les performances des pièces à l'environnement de travail de l'équipement.
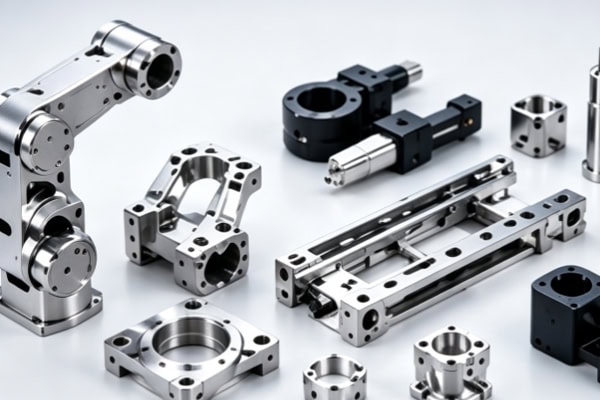
Comment choisir un fournisseur d'usinage pour les pièces d'équipements de chargement et de déchargement automatiques ?
Les projets d'équipements d'automatisation comprennent généralement la vérification de la conception, l'assemblage de prototypes et la production en série. La capacité du fournisseur à assurer un soutien continu peut influencer l'efficacité de l'exécution du projet.
Évaluer les capacités d'usinage multi-axes et de fabrication de précision
Lors de l'achat de services d'usinage, vérifiez si le fabricant dispose d'équipements et de procédés capables de traiter différentes structures de pièces.
- Usinage 3 axes, 4 axes et 5 axes : Répond aux exigences de fabrication de pièces présentant différents niveaux de complexité structurelle.
- Fraisage CNC de précision : Gère les positions de trous, les fentes, les surfaces courbes et les profils complexes.
- Tournage CNC : concerne les composants rotatifs tels que les arbres et les manchons.
Une gamme raisonnable de capacités d'usinage peut réduire le besoin de coordonner un projet avec plusieurs fournisseurs.
Évaluer les capacités de conception pour la fabrication (DFM), d'inspection et de livraison par lots
Outre les équipements d'usinage, le soutien technique et la gestion de la production influent également sur la mise en œuvre du projet.
- Analyse DFM : identifier les risques potentiels de fabrication avant la production.
- Contrôle dimensionnel : Utiliser les données de mesure pour confirmer que les caractéristiques critiques répondent aux exigences du dessin.
- Production de prototypes et de petites séries : faciliter l’assemblage et la vérification fonctionnelle par les équipes de R&D.
- Transition vers la production de masse : Permettre la poursuite des solutions de pièces validées dans les commandes suivantes.
Une coordination efficace entre l'ingénierie et la production peut contribuer à raccourcir la transition entre la validation du prototype et l'approvisionnement formel.
La conception des pièces d'équipements de chargement et de déchargement automatiques implique des mécanismes de mouvement, des systèmes de positionnement et des structures porteuses. Les solutions d'usinage doivent être développées en fonction de plans, de tolérances et de conditions de fonctionnement spécifiques. TiRapid propose des services de fraisage CNC de précision, d'usinage 5 axes, de tournage et de prototypage jusqu'à la production, appuyés par une analyse DFM et des processus d'inspection qualité, afin d'offrir aux fabricants d'équipements d'automatisation un soutien en usinage depuis le développement des pièces jusqu'à la livraison en production.
















