
Le perçage CNC est un procédé d'usinage de précision utilisé pour créer des trous précis dans les pièces métalliques et en plastique technique. Il est couramment employé pour les supports, les boîtiers, les collecteurs, les fixations, les dissipateurs thermiques et les assemblages, où la position, la profondeur et la qualité du filetage, ainsi que le contrôle des bavures, influent sur l'ajustement et la fiabilité. Ce procédé facilite également le chiffrage, l'usinage et le contrôle qualité.
Ce guide explique le fonctionnement du perçage CNC, les opérations de perçage courantes, l'influence des matériaux sur la qualité du perçage, les détails de conception à maîtriser, la gestion des tolérances et des contrôles, ainsi que les informations à fournir lors de la commande de pièces percées CNC. Ces informations doivent être vérifiées dès le début si le perçage a une incidence sur l'assemblage ou l'ajustement.
Qu'est-ce que le perçage CNC?
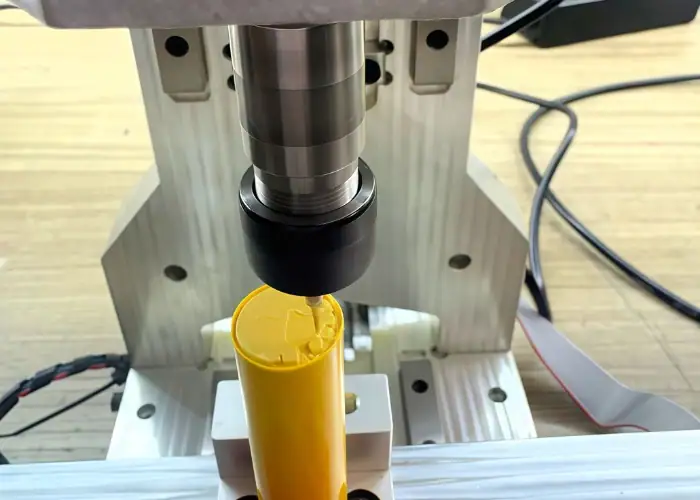
Le perçage CNC est une méthode d'usinage à commande numérique qui utilise des outils de coupe rotatifs pour créer des trous à des emplacements programmés. La machine contrôle la vitesse de broche, l'avance, la trajectoire de l'outil, la hauteur de retrait et la profondeur de perçage, permettant ainsi la production de trous répétitifs avec une précision constante, que ce soit pour une pièce unique ou un lot complet. Elle favorise une planification de production fiable.
Contrairement au perçage manuel, le perçage CNC suit les données numériques issues des dessins CAO et des logiciels FAO. Il est ainsi parfaitement adapté à la réalisation d'entraxes de boulons, de trous de goujons, de trous taraudés, d'orifices de ventilation, de canaux de fluides et autres éléments devant s'aligner parfaitement avec les pièces en contact lors de l'assemblage ou de l'utilisation finale. On obtient ainsi un équilibre optimal entre précision, délai de livraison et coût d'usinage.
Le perçage CNC est souvent combiné au fraisage CNC, au tournage CNC, au taraudage, à l'alésage, au lamage, au chanfreinage et à l'ébavurage. L'intégration de ces procédés dans un flux de production unique réduit les erreurs de manipulation, améliore l'alignement des pièces et contribue à la production efficace de pièces finies de précision. Ceci est particulièrement important pour les prototypes, les petites séries et les commandes récurrentes.
Comment fonctionne le perçage CNC ?
Un projet de perçage CNC débute par l'analyse du dessin, du fichier 3D, du matériau, des dimensions et profondeurs du trou, des tolérances, du filetage et de l'état de surface requis. Le plan d'usinage définit ensuite la séquence d'outillage, le mode de bridage, le système d'arrosage, le cycle de perçage, l'évacuation des copeaux et la méthode de contrôle. Ceci permet de réduire les risques de rebuts, de retouches et de problèmes d'assemblage.
Programmation et contrôle de la position des trous
Les données CAO définissent la géométrie de la pièce et les caractéristiques des perçages, tandis que le logiciel FAO convertit ces caractéristiques en instructions machine. Le programme contrôle les coordonnées, l'ordre d'usinage, les profondeurs, les retraits, les vitesses de broche, les avances et les cycles afin que chaque perçage soit réalisé à la position exacte. Ceci réduit les risques de rebuts, de retouches et de problèmes d'assemblage.
Une bonne programmation permet d'éviter les erreurs évitables dans les perçages et les éléments d'assemblage critiques. Les cercles de boulonnage, les trous de goujons, les trous borgnes, les trous transversaux et les trous taraudés doivent être vérifiés avec soin, car une petite erreur de coordonnées ou de profondeur peut affecter l'assemblage de la pièce finie. Ceci est particulièrement utile lorsque la pièce doit s'emboîter parfaitement avec les composants correspondants.
Pour les pièces complexes, le perçage peut être programmé simultanément avec le fraisage ou le tournage dans une même configuration. Ceci améliore l'alignement entre les trous et les faces usinées, réduit l'accumulation des tolérances et évite les manipulations supplémentaires liées au déplacement de la pièce entre différentes machines. Le processus reste ainsi maîtrisé sans allonger inutilement le temps d'usinage.
Outillage, dispositifs de maintien de la pièce et liquide de refroidissement
Le choix de l'outil dépend du matériau, du diamètre et de la profondeur du trou, de la tolérance, de l'état de surface et des exigences du filetage. Parmi les outils courants, on trouve les forets hélicoïdaux, les forets à centrer, les forets en carbure, les alésoirs, les tarauds, les fraises à fileter, les fraises à chanfreiner et les fraises à lamage, chacun ayant une fonction spécifique. Ceci est particulièrement utile lorsque la pièce doit s'ajuster parfaitement aux composants qui s'y ajoutent.
Un bridage stable empêche la pièce de bouger, de vibrer ou de se plier pendant le perçage. Ceci est essentiel pour les tôles minces, les plastiques souples, les petits composants, les pièces longues et les perçages serrés, où la pression de serrage ou la force de perçage peuvent modifier les dimensions finales. Le processus reste ainsi maîtrisé sans allonger inutilement le temps d'usinage.
Le liquide de refroidissement permet de contrôler la chaleur de coupe, d'évacuer les copeaux et de prolonger la durée de vie de l'outil. Il est particulièrement utile lors du perçage de l'acier inoxydable, du titane, des trous profonds ou des matériaux qui chauffent rapidement, car les copeaux coincés et les températures élevées peuvent endommager le foret et la paroi du trou. Il permet ainsi de maîtriser le processus sans allonger inutilement le temps d'usinage.
Opérations courantes de perçage CNC
Le perçage CNC englobe plusieurs opérations connexes, et pas seulement le simple perçage de trous. Certaines pièces nécessitent des trous de dégagement, tandis que d'autres requièrent des filetages, des alésages de précision, des logements à fond plat, des logements de vis fraisés ou des trous profonds exigeant des cycles spécifiques et un contrôle rigoureux du processus. Ceci permet aux acheteurs et aux ingénieurs de mieux appréhender le processus, de la conception au devis.
Forage de base et forage en profondeur
Le perçage standard permet de créer un trou cylindrique à l'aide d'un foret rotatif. Il est utilisé pour les trous de fixation, les trous de dégagement, les trous d'aération, les passages de fluides et les éléments d'assemblage courants ne nécessitant ni finition particulière ni ajustement serré au-delà des tolérances d'usinage habituelles. Cela permet à TiRapid d'évaluer la faisabilité du projet avant d'établir un devis.
Le perçage de précision permet de contrôler le point de départ avant que le foret principal ne pénètre dans le matériau. Il empêche le foret de dévier sur la surface, ce qui est utile pour des positionnements précis, des surfaces inclinées, des matériaux durs et des motifs de perçage répétitifs. Il améliore également la régularité lors de la réutilisation de la même pièce et réduit les risques de production.
Le perçage par à-coups est utilisé pour les trous profonds ou lorsque l'évacuation des copeaux est difficile. Le foret pénètre dans le matériau par étapes et se retire au cours du cycle, permettant ainsi aux copeaux de se fragmenter et au liquide de refroidissement d'atteindre la zone de coupe au lieu de s'accumuler au fond du trou. C'est un détail, certes, mais qui peut éviter des problèmes de production coûteux et garantir une planification de production stable.

Filetage et finition de précision des trous
Le taraudage crée un filetage interne après le perçage du pré-trou approprié. Le diamètre du foret de taraudage doit correspondre au diamètre du filetage, au pas, au matériau et à l'engagement requis, car un trou trop petit risque de casser le taraud, tandis qu'un trou trop grand peut fragiliser le filetage. Cela permet au fournisseur de choisir un processus fiable et d'éviter les retouches inutiles.
L'alésage améliore la précision du diamètre des trous et l'état de surface interne. Il est fréquemment utilisé pour les trous de goujons, les trous de positionnement, les ajustements de roulements et d'arbres, ainsi que pour les assemblages de précision nécessitant un contrôle plus rigoureux que celui offert par le perçage standard. Il garantit également une qualité d'assemblage plus prévisible et contribue à une planification de production stable.
Le lamage crée un logement à fond plat pour les vis à tête creuse ou les têtes de boulons, tandis que le fraisage crée un logement conique pour les vis à tête plate. Les plans doivent préciser le diamètre, la profondeur, l'angle et la tolérance afin que les fixations s'emboîtent correctement après usinage. Ils doivent être vérifiés avant la validation du devis. Cela permet une planification de production fiable.

Perçage CNC vs alésage, perçage et taraudage
Le perçage CNC est souvent la première étape de la création d'un trou, mais ce n'est pas toujours l'opération finale. Certaines pièces nécessitent une meilleure précision de diamètre, des surfaces internes plus lisses, un filetage précis ou un alignement amélioré après le perçage initial. Comprendre la différence entre le perçage, l'alésage, le taraudage et le réalésage permet aux ingénieurs de choisir le procédé approprié avant d'établir un devis.
| Processus | Objectif principal | Idéal pour |
| Perçage CNC | Crée le trou initial | trous de dégagement, trous de fixation, passages de fluides, trous de ventilation |
| Alésage | Améliore la taille des trous et l'état de surface | Trous de goujon, trous de goupille, trous de positionnement de précision, trous H7 |
| Forage | Agrandit ou corrige un trou existant | Alésages de haute précision, ajustements de roulements, trous alignés |
| Tapotement | Crée des threads internes | Trous de vis, inserts filetés, fixations d'assemblage |
Quand le forage standard est-il suffisant ?
Le perçage standard est généralement suffisant lorsque le trou sert à la fixation générale, au dégagement, à la circulation d'air, au passage de fluides ou à un assemblage non critique. Dans ces cas, un ajustement très précis n'est pas nécessaire et la précision de perçage CNC standard répond souvent aux exigences fonctionnelles. Cela permet de maîtriser les temps et les coûts d'usinage.
Pour les trous simples, les principaux points à prendre en compte sont le diamètre, la profondeur, la position, la maîtrise des bavures et le fait qu'il s'agisse d'un trou borgne ou traversant. Si la pièce ne nécessite que le passage de vis ou des points de fixation basiques, des opérations de finition supplémentaires ne sont généralement pas nécessaires. Une annotation claire sur le dessin technique peut aider le fournisseur à éviter un sur-usinage du trou.
Toutefois, le perçage standard ne doit pas être utilisé comme méthode finale pour tous les trous. Si le trou est déterminant pour l'alignement, supporte un arbre, maintient une goupille, assure l'étanchéité d'un fluide ou influe sur la répétabilité de l'assemblage, il peut être nécessaire d'aléser, de percer ou d'appliquer une méthode de contrôle plus rigoureuse. Ces points doivent être examinés avant le lancement de la production.
Quand utiliser l'alésage ou le réalésage ?
L'alésage est utilisé lorsqu'un trou percé nécessite une meilleure précision de diamètre et une surface intérieure plus lisse. Il est courant pour les trous de goujons, les trous de positionnement et les éléments d'assemblage de précision où un trou percé standard serait trop rugueux ou trop lâche pour l'ajustement requis. Le trou est généralement percé légèrement sous-dimensionné au préalable.
L'alésage est souvent utilisé lorsque le trou exige une plus grande précision d'alignement, de rectitude, de circularité ou de positionnement. Il permet de corriger un trou existant et de réaliser un alésage plus précis pour les roulements, les bagues, les arbres et les pièces d'assemblage de précision. L'alésage est plus lent que le perçage, mais il offre un meilleur contrôle des caractéristiques critiques.
Si un perçage requiert un ajustement précis, tel qu'un ajustement serré (H7, ajustement serré, ajustement de transition ou ajustement pour roulement), le dessin doit indiquer clairement la tolérance. Cela permet au fournisseur d'opter pour un perçage suivi d'un alésage, un perçage suivi d'un perçage plus long, ou une autre méthode de finition, au lieu de supposer qu'un perçage standard suffit.
Quand utiliser le taraudage ou le fraisage de filetage ?
Le taraudage est utilisé après le perçage pour créer un filetage interne destiné aux vis, boulons ou autres éléments de fixation filetés. Le diamètre du trou pré-percé doit correspondre à la taille du filetage et à l'état du matériau, car un diamètre de foret de taraudage incorrect peut entraîner des filetages fragiles, surdimensionnés ou la casse du taraud lors de l'usinage. Ceci est particulièrement important pour les trous borgnes.
Le fraisage de filetage peut s'avérer plus avantageux pour les filetages de grand diamètre, les matériaux difficiles, les pièces à parois minces ou les composants de grande valeur où la casse d'un taraud serait coûteuse. Il offre également un meilleur contrôle de la profondeur de filetage et permet parfois de réaliser des filetages de diamètres différents avec la même famille d'outils. Bien que plus long, ce procédé réduit les risques.
Pour les trous taraudés, le dessin doit indiquer le diamètre du filetage, le pas, la profondeur utile du filetage, la profondeur totale du trou, la classe de tolérance et préciser si le trou est borgne ou débouchant. Si un revêtement ou une anodisation est prévu après usinage, cela doit également être mentionné, car la finition peut affecter l'ajustement final du filetage.
Conseils de conception pour le perçage CNC
Une bonne conception des perçages rend le perçage CNC plus rapide, plus propre et plus économique. Avant la production, les ingénieurs doivent examiner le diamètre, la profondeur, l'espacement, l'épaisseur de paroi, la distance au bord, le sens d'accès, la tolérance, les caractéristiques du filetage et déterminer si des opérations secondaires sont réellement nécessaires. Cela permet au fournisseur de choisir un processus fiable et d'éviter les retouches inutiles.
Profondeur du trou et distance au bord
Le perçage de trous très profonds est plus difficile car les copeaux sont difficiles à évacuer et l'outil risque de dévier pendant la coupe. De la chaleur peut également s'accumuler à l'intérieur du trou, réduisant la durée de vie de l'outil et créant des surfaces internes rugueuses ou un contrôle imprécis de la profondeur dans les zones difficiles d'accès. Cela améliore le contrôle lors de l'inspection du premier article.
Une profondeur de perçage adaptée améliore la stabilité d'usinage et réduit les coûts. Si un perçage profond est nécessaire, le dessin doit clairement indiquer la profondeur totale de perçage, la profondeur utile, la tolérance, la forme du fond et préciser si le trou est borgne ou débouchant, afin de permettre une planification optimale du processus. Ceci aide le fournisseur à choisir un processus fiable et à éviter les retouches inutiles.
Des trous trop proches d'un bord peuvent fragiliser la pièce, provoquer des éclats ou réduire la résistance du filetage. Une marge de matière suffisante autour du trou améliore la résistance, soutient le foret lors de sa sortie de la pièce et contribue à réduire les bavures, les fissures, les déformations et les problèmes d'arrachement. Cela permet au fournisseur de choisir un processus stable et d'éviter les retouches inutiles.
Filetages, chanfreins et tolérances
Les trous taraudés doivent indiquer le diamètre du filetage, le pas, la profondeur utile du filetage, la profondeur totale de perçage et s'il s'agit d'un trou borgne ou débouchant. Sans ces informations, le fournisseur risque de ne pas déterminer le degré d'engagement du filetage ni le dégagement d'outil nécessaires. Cela améliore la maîtrise de l'usinage et simplifie le devis, l'usinage et le contrôle qualité.
Les lamages, fraisages, surfaçages, chanfreins et ébavurages doivent être clairement spécifiés. Ces caractéristiques influent sur la fixation, l'aspect, l'ajustement et la sécurité des bords, notamment lors de l'utilisation répétée de vis ou de goupilles. Elles réduisent les risques de production. Il est important de le vérifier dès le début si le perçage a une incidence sur l'assemblage ou l'ajustement.
La tolérance doit être adaptée à la fonction du trou. Les trous de dégagement peuvent généralement utiliser des tolérances générales, tandis que les trous de goujon, les trous de roulement, les éléments d'étanchéité et les trous d'alignement critiques peuvent nécessiter un alésage, un perçage, un contrôle de position GD&T ou une inspection spéciale. Cela permet au fournisseur de choisir un processus stable et d'éviter les retouches inutiles. Cela améliore le contrôle de l'usinage.
Matériaux et applications du perçage CNC
Le perçage CNC peut être utilisé pour de nombreux métaux et plastiques techniques, mais chaque matériau se comporte différemment lors de la coupe. La dureté, la ténacité, la résistance à la chaleur, la formation des copeaux et l'écrouissage influent sur le choix de l'outil, la vitesse d'avance, la vitesse de broche, la stratégie de lubrification et les exigences de contrôle. Cela facilite également la planification des devis, l'usinage et le contrôle.
Métaux et plastiques techniques
L'aluminium est l'un des matériaux les plus faciles et les plus courants pour le perçage CNC. Il se découpe rapidement, offre une excellente qualité de perçage et est largement utilisé pour les boîtiers, les supports, les plaques, les fixations, les dissipateurs thermiques et les pièces légères nécessitant des trous de montage ou d'assemblage précis. Il est important de vérifier la précision du perçage dès le début, car cela a une incidence sur l'assemblage ou l'ajustement. Cela permet de réduire les risques liés à la production.
L'acier inoxydable, l'acier au carbone, l'acier à outils et le titane exigent un contrôle de processus plus rigoureux que l'aluminium. Selon leur dureté et leur sensibilité à la chaleur, ils peuvent nécessiter un montage précis, des outils affûtés, un liquide de refroidissement, des forets en carbure, l'électroérosion, la rectification ou des vitesses de coupe plus lentes. Ceci permet une meilleure analyse de la fabricabilité avant l'usinage et favorise une planification de production stable.
Les plastiques techniques tels que le POM, le nylon, le PTFE, le PEEK, le PPSU, l'Ultem, l'acrylique et le PVDF peuvent également être percés. L'utilisation d'outils affûtés, un serrage précis et une maîtrise de la température sont essentiels, car certains plastiques se déforment, s'ébrèchent, fondent ou se fissurent autour des bords des trous. Ceci permet d'optimiser la précision, les délais et les coûts d'usinage, et d'améliorer le contrôle lors de l'inspection du premier article.
Applications industrielles
Les équipements d'automatisation et industriels utilisent des trous percés par commande numérique pour les fixations, supports, pinces, supports de capteurs, plaques de guidage, boîtiers, châssis, corps de vannes, pièces de pompes, collecteurs et composants de machines nécessitant un assemblage répétable et un alignement stable. Ceci est essentiel pour les prototypes, les petites séries et les commandes répétées, car cela permet d'éviter les reprises inutiles.
Les composants électroniques et robotiques peuvent nécessiter des perçages pour les dissipateurs thermiques, les boîtiers, les connecteurs, les fixations de circuits imprimés, le cheminement des câbles, les joints, les supports, les fixations de capteurs, les pinces et les structures légères. La précision des perçages influe sur les performances d'assemblage et de mouvement. Cela offre à l'opérateur une base plus claire pour la configuration et le contrôle, et favorise une planification de production stable.
Les pièces destinées aux secteurs de l'aérospatiale, du médical, de l'automobile et des sports motorisés exigent souvent des perçages précis, des arêtes nettes, un contrôle rigoureux du filetage et un contrôle fiable. Dans ces industries, la qualité du perçage influe sur la sécurité, l'ajustement, la durée de vie et la conformité du composant final. Elle réduit ainsi les risques de rebuts, de retouches et de problèmes d'assemblage, et favorise une planification de production stable.
Tolérances et contrôle de la qualité
La précision du perçage CNC dépend de l'état de la machine, du bridage, du faux-rond de l'outil, du comportement du matériau, de la profondeur de perçage, des paramètres de coupe et de la méthode de contrôle. Les trous courants peuvent se contenter d'une tolérance standard, tandis que les trous de goujons, les trous de roulements, les filetages et les éléments d'étanchéité requièrent un contrôle plus strict. Ce détail doit être clairement indiqué sur le plan ou la demande de devis.
Diamètre, position et profondeur
Le diamètre d'un trou dépend du diamètre du foret, du faux-rond, de l'usure de l'outil, du comportement du matériau et de la chaleur de coupe. Le perçage standard convient à la plupart des trous de dégagement, mais les ajustements serrés peuvent nécessiter un alésage, un perçage ou une autre opération de finition pour améliorer les dimensions et la qualité de surface. Cela permet de maîtriser le processus sans augmenter inutilement le temps d'usinage.
La position des trous influe sur l'assemblage et l'alignement. Pour les entraxes de boulons, les goujons et les pièces d'accouplement, la tolérance de position peut être plus importante que le diamètre seul ; il est donc essentiel d'indiquer clairement les références et les positions exactes sur le dessin. Ceci est particulièrement utile lorsque la pièce doit s'emboîter parfaitement avec les composants d'accouplement et contribue à une planification de production fiable.
La profondeur des trous borgnes et la profondeur du filetage doivent être vérifiées avec soin car elles influent sur l'engagement et le jeu des fixations. Un trou borgne nécessite une profondeur de perçage supérieure à la profondeur utile du filetage ; le dessin ne doit donc pas confondre la profondeur totale avec la profondeur utile du filetage. Ceci permet de garantir le bon fonctionnement de la pièce et la qualité de l'inspection finale, et d'éviter des retouches inutiles.
Inspection des bavures et des filetages
Les bavures sont fréquentes sur les bords des trous percés, notamment à la sortie de l'outil du matériau. Leur taille dépend du matériau, du tranchant du foret, de la vitesse d'avance, de l'usure de l'outil, du support sous la pièce et de la présence ou non d'une brèche dans le trou. Ce processus reste maîtrisé et évite les temps d'usinage superflus, favorisant ainsi une planification de production stable.
L'inspection peut s'effectuer à l'aide de calibres à broches, de calibres à bouchon, de comparateurs d'alésage, de calibres de filetage, d'une machine à mesurer tridimensionnelle (MMT), d'un pied à coulisse, d'un micromètre ou par contrôle visuel. Les alésages critiques doivent faire l'objet d'exigences d'inspection claires, notamment lorsque les bavures, la position, l'ajustement ou la qualité du filetage influent sur le fonctionnement du produit. Ceci permet aux acheteurs et aux ingénieurs de mieux appréhender le processus, de la conception au devis, et d'améliorer la maîtrise de l'usinage.
Une mauvaise qualité de filetage peut provenir d'un diamètre de foret inadapté, de tarauds usés, d'une mauvaise évacuation des copeaux, d'une vitesse de taraudage incorrecte ou d'une profondeur de trou borgne insuffisante. Les calibres de filetage permettent de vérifier la conformité du filetage fini aux normes requises avant l'assemblage des pièces. Cela aide TiRapid à évaluer la faisabilité du projet avant d'établir un devis, réduisant ainsi les risques liés à la production.
Que doit contenir une demande de devis pour le perçage CNC ?
Une demande de devis claire permet au fournisseur d'établir un prix précis et d'éviter les suppositions. Pour les projets de perçage CNC, fournissez des plans 2D, des fichiers CAO 3D, la nuance de matériau, la quantité, les diamètres et profondeurs des trous, les tolérances, les détails du filetage, les exigences de référence et les attentes en matière de finition de surface. Cela permet au fournisseur de choisir un processus fiable et d'éviter les retouches inutiles.
Il convient également de préciser si les trous sont borgnes ou débouchants, si un filetage est nécessaire et si des lamages, des fraisages, des chanfreins, des surfaçages ou un ébavurage sont requis. Pour les trous critiques, indiquez les exigences de contrôle et les informations relatives à la pièce d'accouplement. Ce détail peut paraître anodin, mais il permet d'éviter des problèmes de production coûteux et des reprises inutiles.
Si la pièce nécessite une finition après le perçage, il est important de le préciser dès le début. L'anodisation, la passivation, le plaquage, la peinture ou tout autre revêtement peuvent affecter le diamètre des trous, l'ajustement du filetage ou le jeu d'assemblage ; il convient donc d'envisager le procédé final avant le début de l'usinage. Cela permet d'éviter les suppositions susceptibles d'augmenter les coûts ou de retarder la livraison, et améliore la maîtrise de l'usinage.
FAQ
Quelle est la différence entre le perçage CNC et le fraisage CNC ?
Le perçage CNC consiste principalement à créer des trous à l'aide d'outils de perçage rotatifs, tandis que le fraisage CNC enlève de la matière pour créer des cavités, des rainures, des contours, des surfaces planes et des formes complexes. De nombreuses pièces de précision utilisent les deux procédés dans une même opération afin que les trous soient parfaitement alignés avec les faces fraisées et autres éléments fonctionnels. Il convient de vérifier ces informations avant de finaliser le devis.
Quand faut-il aléser un trou percé ?
Un trou percé peut nécessiter un alésage lorsqu'il requiert une tolérance de diamètre plus serrée, une finition intérieure plus lisse ou un ajustement précis pour des goujons, des arbres, des bagues ou des assemblages de précision. Les trous de dégagement standard ne nécessitent généralement pas d'alésage, sauf si le plan spécifie une tolérance ou un ajustement particulier. Il convient de le vérifier avant de finaliser le devis.
Le perçage CNC peut-il créer des trous taraudés ?
Oui. Le perçage CNC crée le pré-trou adéquat, et le taraudage ou le fraisage de filetage crée le filetage intérieur. Le dessin doit préciser la taille du filetage, le pas, la profondeur utile du filetage, la profondeur totale du trou et s'il est borgne ou débouchant, afin que le fournisseur puisse choisir la méthode de filetage appropriée. Cela l'aide à sélectionner les outils et le procédé adéquats.
Le perçage CNC peut-il être utilisé pour les trous profonds ?
Oui. Le perçage CNC permet de réaliser des trous profonds, mais ce procédé nécessite souvent des cycles de perçage par à-coups, un outillage spécialisé, une alimentation efficace en liquide de refroidissement et une évacuation soignée des copeaux. Le diamètre du trou, le rapport profondeur/diamètre, le type de matériau et les tolérances requises influencent la stratégie d'usinage et la qualité du trou obtenu. Cela contribue à réduire les risques d'usure de l'outil et de défauts de perçage.
Conclusion
Le perçage CNC est un procédé d'usinage essentiel pour la réalisation de trous précis, de filetages, de lamages, de fraisages et d'assemblages de précision. La qualité du résultat dépend de la conception du trou, du comportement du matériau, du choix de l'outil, de la rigidité du montage, des paramètres de coupe, de la maîtrise des bavures et de la planification des contrôles. Ce procédé facilite également la cotation, l'usinage et le contrôle qualité.
Chez TiRapid , nous proposons des services d'usinage CNC (perçage, fraisage, tournage, taraudage, alésage et usinage de précision) pour les pièces en métal et en plastique technique. Transmettez-nous vos plans 2D, vos fichiers 3D, vos spécifications de matériaux, les quantités et les dimensions des perçages ; notre équipe vous aidera à identifier la solution d'usinage la plus adaptée à votre projet, vous évitant ainsi des reprises inutiles.
















