
Die Oberflächenrauheitstabelle ist eine der nützlichsten Referenzen, um die Oberflächenbeschaffenheit zu verstehen, Rauheitswerte zu vergleichen und Zeichnungsanforderungen mit realen Fertigungsentscheidungen zu verknüpfen. Sie unterstützt Ingenieure, Einkäufer und Produktionsteams dabei, die Oberflächenqualität besser zu interpretieren, Messstandards zu bewerten und Oberflächenanforderungen auszuwählen, die der Bauteilfunktion, den Prozessfähigkeiten und den Kostenerwartungen entsprechen.
In diesem Leitfaden werden die wichtigsten Symbole, Werte, Messmethoden und Auswahlprinzipien für Anwendungen im Maschinenbau, in der CNC-Bearbeitung und in der Produktion erläutert.
Was ist ein Oberflächenrauheitsdiagramm?
Ein Oberflächenrauheitsdiagramm ist ein Nachschlagewerk zum Vergleich von Oberflächengütewerten, Symbolen und Messparametern. Es unterstützt Ingenieure, Einkäufer und Hersteller beim Verständnis der Rauheitsgrade und bei der Auswahl geeigneter Oberflächen für verschiedene Bearbeitungs- und Fertigungsanwendungen.
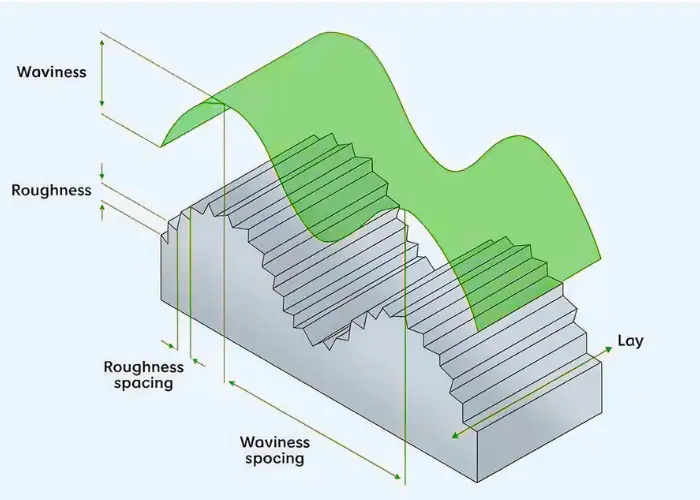
Um ein Oberflächenrauheitsdiagramm korrekt zu verwenden, ist es wichtig zu verstehen, was Oberflächenrauheit, Welligkeit und Oberflächenstruktur in der Ingenieurpraxis bedeuten. Oberflächenrauheit unterscheidet sich von Welligkeit und Oberflächenstruktur. Rauheit beschreibt die kleinskalige Textur, Welligkeit bezieht sich auf größere und weiter auseinanderliegende Abweichungen, und die Oberflächenstruktur beschreibt die Hauptrichtung des Oberflächenmusters.
Diese Unterscheidung ist wichtig, da die Oberflächenrauheit direkten Einfluss auf Passgenauigkeit, Dichtigkeit, Reibung, Verschleiß, Beschichtungsverhalten und Aussehen hat. In der Ingenieurpraxis ist die Oberflächenrauheit häufig eine funktionale und nicht nur eine visuelle Anforderung.
Warum ist die Oberflächenrauheit in der Technik und Fertigung wichtig?
Die Oberflächenrauheit ist von Bedeutung, da sie direkten Einfluss auf Passgenauigkeit, Dichtheit, Gleitfähigkeit, Verschleiß und die Leistung eines Bauteils im praktischen Einsatz hat. In der Konstruktion und Fertigung trägt die Festlegung der optimalen Rauheitsanforderungen dazu bei, Funktion, Qualität, Bearbeitungskosten und Produktionseffizienz in Einklang zu bringen.
Eine raue Oberfläche kann Reibung, Leckagerisiko und Verschleiß erhöhen, während eine glattere Oberfläche die Kontaktqualität und das Erscheinungsbild verbessern kann. Glatter bedeutet jedoch nicht immer besser, wenn die Anwendung dies nicht erfordert.
In der Fertigung beeinflusst die Oberflächenrauheit auch Bearbeitungszeit, Werkzeugzustand und Fertigungskosten. Eine zu strenge Oberflächengüteanforderung kann die Kosten erhöhen, ohne die Funktion des Bauteils zu verbessern.
Erläuterung der Oberflächenrauheitsparameter
Die Oberflächenrauheit wird durch verschiedene Parameter beschrieben, von denen jeder ein anderes Merkmal des Oberflächenprofils hervorhebt. Es ist wichtig, die Bedeutung dieser Werte zu verstehen, bevor man Oberflächen vergleicht, Diagramme interpretiert oder Anforderungen an die Oberflächenrauheit in technischen Zeichnungen festlegt.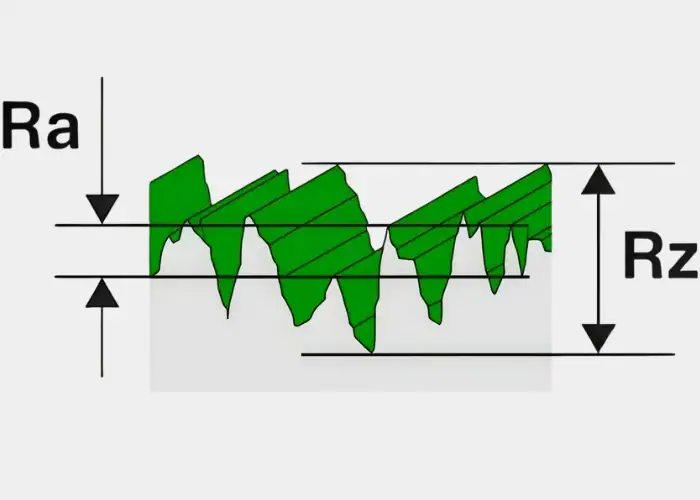
1. Ra Oberflächenrauheit
Ra ist der am häufigsten verwendete Rauheitsparameter in technischen Zeichnungen, Bearbeitungsnormen und Prüfberichten. Er stellt den arithmetischen Mittelwert der absoluten Profilabweichungen von der Mittellinie über die Auswertungslänge dar und eignet sich daher gut zur Beschreibung der allgemeinen Oberflächenglätte.
Da Ra einfach, allgemein anerkannt und leicht über verschiedene Prozesse vergleichbar ist, wird es häufig zur allgemeinen Oberflächengütekontrolle in der Zerspanung eingesetzt. Es eignet sich gut, wenn es darum geht, einen gleichmäßigen durchschnittlichen Oberflächenzustand festzulegen, anstatt sich auf einzelne Spitzen oder Täler zu konzentrieren.
2. Rz Oberflächenrauheit
Rz misst den mittleren Höhenunterschied zwischen den höchsten Spitzen und den tiefsten Tälern innerhalb der Messlänge. Im Vergleich zu Ra legt es mehr Wert auf lokale Extremwerte, was es nützlich macht, wenn das Oberflächenkontaktverhalten wichtiger ist als die allgemeine durchschnittliche Oberflächengüte.
Der Rz-Wert wird häufig dort eingesetzt, wo Dichtungsleistung, Oberflächenkontakt oder lokales Funktionsverhalten wichtiger sind als das Gesamtbild. Selbst wenn zwei Oberflächen einen ähnlichen Ra-Wert aufweisen, können sich ihre Rz-Werte dennoch so stark unterscheiden, dass sie die Funktion des Bauteils im praktischen Einsatz beeinflussen.
3. Rt und Rmax
Rt bezeichnet die Gesamthöhe des Rauheitsprofils über die gesamte Messlänge, während Rmax üblicherweise die maximale Höhe zwischen einem einzelnen Gipfel und einem Tal im Messbereich angibt. Diese Parameter konzentrieren sich stärker auf die größten Unebenheiten der Oberfläche.
Sie sind besonders nützlich, wenn isolierte Extremwerte die Leistung beeinträchtigen können, beispielsweise bei Dichtungen, Gleitkontakt oder Bauteilen, die empfindlich auf Kratzer, tiefe Vertiefungen oder scharfe Spitzen reagieren. In diesen Fällen beschreibt die mittlere Rauheit allein den tatsächlichen Funktionszustand der Oberfläche möglicherweise nicht vollständig.
4. RMS-Oberflächenrauheit
RMS, oft auch als Rq abgekürzt, ist der quadratische Mittelwert der Oberflächenabweichungen. Er wird anders als Ra berechnet und gewichtet größere Abweichungen stärker, wodurch er stärker auf größere Oberflächenunregelmäßigkeiten reagiert.
Der RMS-Wert findet sich gelegentlich in älteren Zeichnungen, Normen oder branchenspezifischen Spezifikationen. Obwohl er mit dem Ra-Wert verwandt ist, sind die beiden Werte nicht identisch und sollten nicht ohne Prüfung der in der Zeichnung oder im Prüfverfahren verwendeten Norm oder Anforderung ausgetauscht werden.
5. Wichtigste Unterschiede zwischen Ra, Rz, Rt und RMS
Ra zeigt die mittlere Rauheit, Rz die mittlere Höhe zwischen höchsten und niedrigsten Erhebungen, Rt die Gesamthöhe des Profils und RMS hebt größere Abweichungen durch eine andere Berechnungsmethode hervor. Jeder Parameter beschreibt einen anderen Aspekt des Oberflächenprofils, anstatt lediglich dieselben Informationen zu wiederholen.
Die korrekten Parameter hängen von der Anwendung und den Anforderungen an die Oberfläche ab. Manche Teile benötigen lediglich eine allgemeine Oberflächenbeschaffenheit, während bei anderen ein genauerer Einblick in lokale Unebenheiten, das Dichtungsverhalten, die Kontaktleistung oder das mögliche Vorhandensein tieferer Vertiefungen und schärferer Erhebungen erforderlich ist.
Einheiten und Wertinterpretation der Oberflächenrauheit
Die Oberflächenrauheit wird üblicherweise in Mikrometern (µm) oder Mikrozoll (µin) angegeben und ist für die Bearbeitung und Fertigung unerlässlich. Niedrigere Werte bedeuten in der Regel glattere Oberflächen, während höhere Werte auf rauere Oberflächen mit deutlicheren Werkzeugspuren hinweisen.
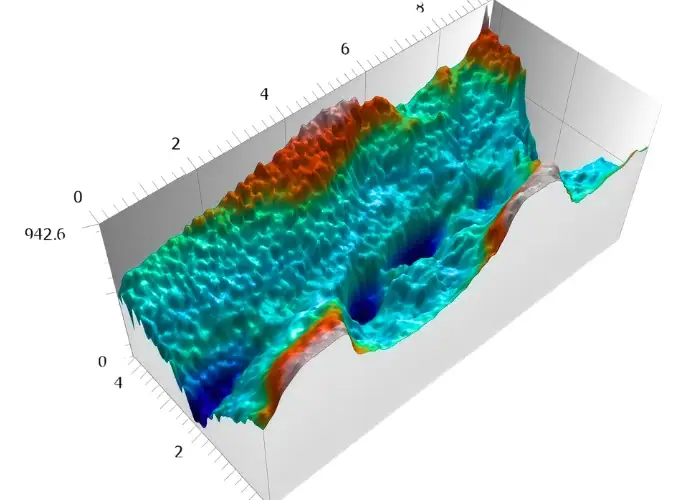
Gängige Ra-Werte sind beispielsweise 0.8, 1.6, 3.2 und 6.3 µm. In der Praxis sollten diese Werte jedoch nicht allein als Maßstab genommen werden, da die korrekte Oberflächengüte weiterhin von der Bauteilfunktion, dem Material, dem Bearbeitungsprozess und den Produktionskosten abhängt.
Beispielsweise ist Ra 0.8 feiner als Ra 3.2. Ein niedrigerer Wert kann die Dichtigkeit oder das Aussehen verbessern, aber er kann auch die Bearbeitungszeit und die Kosten erhöhen, wenn die Anwendung dies eigentlich nicht erfordert.
Gängige Oberflächenrauheitswerte in der CNC-Bearbeitung
Gängige Oberflächenrauheitswerte in der CNC-Bearbeitung werden üblicherweise anhand der Bauteilfunktion, der Oberflächenrelevanz und der Fertigungskosten ausgewählt. Die folgende Tabelle zeigt, wie gängige Ra-Werte typischerweise für Dichtflächen, Passbereiche, allgemein bearbeitete Oberflächen und weniger wichtige Merkmale verwendet werden:
| Ra-Wert | Beende das Level | Typischer Einsatz in der CNC-Bearbeitung |
| Ra 0.8 | Ende | Dichtflächen, präzise Passbereiche, hochwertigere Sichtflächen |
| Ra 1.6 | Mittelfein | Allgemeine Funktionsflächen, Präzisionsgehäuse, Passungsmerkmale |
| Ra 3.2 | Allgemein | Standardmäßig bearbeitete Teile, Außenflächen, unkritische Schnittstellen |
| Ra 6.3 | rau | Strukturelle Bereiche, Auflageflächen, bearbeitete Oberflächen mit niedriger Priorität |
Diagramm der Oberflächenrauheit
Eine Oberflächenrauheitskarte dient als praktische Referenz für den Vergleich von Oberflächengüten, die Umrechnung von Einheiten und die Abstimmung von Rauheitsanforderungen mit realistischen Fertigungsmöglichkeiten. Sie hilft Ingenieuren und Einkäufern außerdem, Werte besser zu verstehen und Oberflächen auszuwählen, die sowohl den funktionalen als auch den produktionstechnischen Anforderungen entsprechen.
Die folgende Tabelle zeigt gängige Oberflächenrauheitswerte, Einheitenumrechnung, typische Anwendungsbereiche und Bearbeitungsreferenzen:
| Qualität der Oberflächenbeschaffenheit | Ra (µm) | Ra (µin) | Typisches Erscheinungsbild | Typische Verwendung | Gemeinsame Prozessreferenz |
| Sehr gut | 0.2 | 8 | Sehr glatt, poliert wie | Präzisionsdichtung oder feinste Funktionsflächen | Feinschleifen |
| Ende | 0.4 | 16 | Glatte, präzise Oberfläche | Hochwertige, maschinell bearbeitete Oberfläche | Feinschleifen / Reiben / Feindrehen |
| Standardstrafe | 0.8 | 32 | Kontrollierte Oberflächenbearbeitung | Präzisionsteile und kontrollierte Schnittstellen | Feinschleifen / Feindrehen / EDM |
| Medium | 1.6 | 63 | Allgemeine technische Ausführung | Gängige technische Oberflächen | Reiben / Feindrehen / Standardfräsen |
| Allgemein | 3.2 | 125 | Sichtbare Werkzeugspuren | Standard-Bearbeitungsteile | Standardfräsen |
| rau | 6.3 | 250 | Gröbere Bearbeitungsstruktur | Grobe Bearbeitung oder unkritische Bereiche | Schruppfräsen / Schruppdrehen / EDM |
| Sehr grob | 12.5 | 500 | Starke Werkzeugspuren oder raue Oberflächenbeschaffenheit | Grobe Bearbeitung vor der späteren Weiterverarbeitung | Grob bearbeitete oder vorbearbeitete Oberflächen |
Referenz für Oberflächenrauheitsparameter
| Parameter | Bedeutung | Beste Nutzung |
| Ra | Arithmetische mittlere Rauheit | Allgemeine Oberflächenspezifikation |
| Rz | Durchschnittliche Gipfel-Tal-Höhe | Funktionsprüfung von Kontakt und Abdichtung |
| RMS / Rq | Quadratischer Mittelwert der Rauheit | Legacy-Spezifikationen oder spezielle Standards |
| Rt | Gesamtrauhigkeit | Extremoberflächenbewertung |
Symbole für Oberflächenbeschaffenheit und Zeichnungsbeschriftungen
Symbole und Zeichnungsangaben zur Oberflächenbeschaffenheit sind unerlässlich, da sie zeigen, wo eine Oberflächenbeschaffenheitsanforderung gilt und wie diese Oberfläche kontrolliert werden soll. Sie helfen auch dabei zu kommunizieren, ob für das Bauteil eine Bearbeitung, ein Materialabtrag oder ein bestimmter Rauheitswert erforderlich ist.
Symbole für die Oberflächenbeschaffenheit
Symbole für Oberflächenbeschaffenheiten geben an, dass eine Oberfläche eine bestimmte Textur oder einen bestimmten Oberflächenzustand erfordert. Zusätzliche Linien oder Hinweise können angeben, ob Materialabtrag erforderlich oder unzulässig ist. Ein Symbol ohne Wertangabe liefert unvollständige Informationen. Die vollständige Beschriftung sollte den Parameter, den Wert und gegebenenfalls prozess- oder schichtbezogene Anforderungen enthalten.
Symboltabelle für Oberflächenrauheit
| Symboltyp | Bedeutung |
| Grundlegendes Oberflächentextursymbol | Es besteht eine Anforderung an die Oberflächenstruktur. |
| Materialentfernung erforderlich | Die Oberfläche muss bearbeitet oder verarbeitet werden. |
| Materialentnahme nicht gestattet | Oberflächenbearbeitung ohne Materialabtrag |
| Symbol mit Rauheitswert | Spezifische Anforderungen an die Oberflächenbearbeitung zugewiesen |
Rauheitsangaben auf Zeichnungen lesen
Eine Rauheitsangabe wird üblicherweise anhand des Symbols, des Rauheitsparameters, des Wertes und etwaiger Zusatzhinweise zum Prozess oder zur Oberflächenrichtung interpretiert. Eine vollständige Überprüfung sollte auch die Funktion der Oberfläche berücksichtigen, da Dichtflächen, kosmetische Bereiche und Gleitflächen selbst bei ähnlichen Werten eine sehr unterschiedliche Interpretation erfordern können. Häufige Fehler bei der Spezifikation von Oberflächenbeschaffenheiten
Ein häufiger Fehler ist die Anwendung derselben feinen Oberflächengüte auf alle Oberflächen, ohne zu prüfen, ob dies für das Bauteil tatsächlich erforderlich ist. Ein weiterer Fehler ist die Verwechslung von Ra und Rz oder die Missachtung des Einheitensystems. Auch Überdimensionierung ist üblich. Eine sehr feine Oberflächengüte kann die Bearbeitungszeit und den Prüfaufwand erhöhen, ohne die Leistung des Bauteils tatsächlich zu verbessern.
Wie man die Oberflächenrauheit misst?
Die Oberflächenrauheit sollte mit einer Methode gemessen werden, die der Bauteilgeometrie, den geforderten Parametern und dem Prüfzweck entspricht. Kontakt- und berührungslose Messverfahren weisen jeweils unterschiedliche Stärken auf, daher beeinflusst die Wahl des Messverfahrens die Genauigkeit und Zuverlässigkeit der Ergebnisse unmittelbar.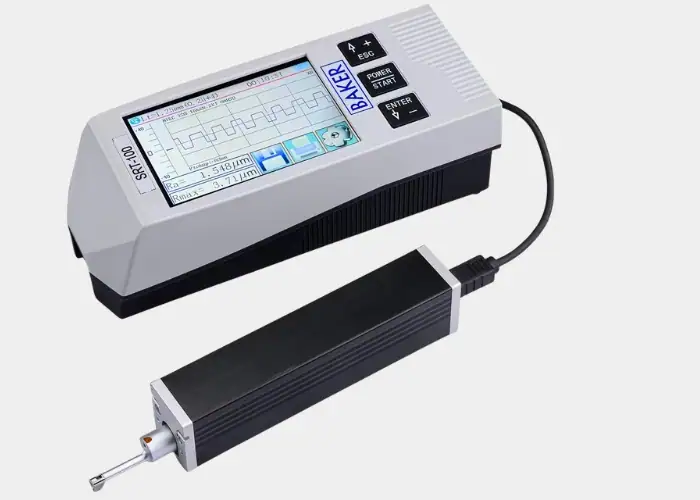
1.Kontaktprofilometer
Ein taktiles Profilometer verwendet einen Tastkopf, um die Oberfläche abzutasten und das Profil aufzuzeichnen. Es ist eines der am weitesten verbreiteten Werkzeuge zur Messung von Ra, Rz und ähnlichen Parametern. Diese Methode eignet sich gut für viele bearbeitete Teile, jedoch müssen Tastkopfzugänglichkeit, Messrichtung und Tastspitzengröße auf das zu messende Merkmal abgestimmt sein.
2.Berührungslose Messmethoden
Berührungslose Systeme nutzen optische, Laser- oder andere sensorbasierte Technologien zur Oberflächenmessung ohne physischen Kontakt. Diese Methoden eignen sich besonders für empfindliche oder leicht beschädigbare Oberflächen. Sie ermöglichen schnelle und detaillierte Analysen, jedoch müssen Einrichtung, Kalibrierung und Oberflächenreflexion sorgfältig kontrolliert werden, um zuverlässige Daten zu erhalten.
3.Tragbares Oberflächenrauheitsmessgerät
Ein tragbares Prüfgerät eignet sich für schnelle Kontrollen in der Fertigung oder bei der Wareneingangsprüfung. Es ermöglicht die Überprüfung von Rauheitswerten, ohne das Werkstück zu einer kompletten Messstation transportieren zu müssen. Dadurch ist es praktisch für die Prozessüberwachung, allerdings muss das Gerät die Genauigkeits- und Parameteranforderungen der Zeichnung erfüllen.
4.Vergleich der Oberflächenbeschaffenheit
Ein Oberflächenkomparator ist ein Referenzblock, der zum visuellen oder haptischen Vergleich der Oberflächenbeschaffenheit dient. Er eignet sich schnell und einfach für grobe Zwischenprüfungen. Er ersetzt jedoch keine instrumentelle Messung, wenn engere Grenzwerte oder formale Prüfprotokolle erforderlich sind.
5.Die richtige Messmethode auswählen
Die geeignete Methode hängt von der Bauteilgröße, der Zugänglichkeit der Oberfläche, dem Rauheitsparameter, der geforderten Genauigkeit und dem Zweck der Messung (Prozesskontrolle oder Endprüfung) ab. Bei hohen funktionalen Anforderungen ist in der Regel eine kontrolliertere Methode vorzuziehen. Für allgemeine Fertigungsprüfungen können schnellere, mobile Messmethoden ausreichend sein.
Oberflächenrauheit durch Bearbeitungsprozess
Unterschiedliche Bearbeitungsverfahren erzeugen naturgemäß unterschiedliche Oberflächengüten. Daher sollte die Rauheit stets in Verbindung mit dem verwendeten Fertigungsverfahren betrachtet werden. Drehen, Fräsen, Schleifen und EDM erzeugen jeweils unterschiedliche Texturen, bieten unterschiedliche Möglichkeiten und erfordern unterschiedliche Oberflächengüteanforderungen.
1. Oberflächengüte nach dem Fräsen
Beim Fräsen bleibt oft eine sichtbare Frässpur auf der Oberfläche zurück. Die Oberflächengüte hängt vom Zustand des Fräsers, der Fräsbahn, dem Vorschub pro Zahn und der Maschinensteifigkeit ab. Plane und konturierte Oberflächen können unterschiedliche Texturen aufweisen, insbesondere bei Rattern oder Durchbiegung während des Fräsens.
2. Oberflächenbeschaffenheit beim Drehen
Beim Drehen entsteht häufig ein regelmäßiges Oberflächenmuster entlang zylindrischer Konturen. Die Oberflächengüte wird maßgeblich von Vorschubgeschwindigkeit, Schneidplattengeometrie, Werkzeugverschleiß und Maschinenstabilität beeinflusst. Feindrehen ermöglicht gute Oberflächengüten bei stabiler Aufspannung und präziser Steuerung der Schnittparameter.
3. Oberflächengüte des Schleifens
Schleifen ist weit verbreitet, wenn ein Bauteil sowohl eine feine Oberfläche als auch Maßgenauigkeit aufweisen muss. Es wird häufig für gehärtete Werkstoffe, Dichtungsbereiche und Präzisionskontaktflächen gewählt. Schleifen ist langsamer und spezialisierter als die allgemeine Bearbeitung, kann aber bei Bedarf eine sehr gleichmäßige Oberflächengüte liefern.
EDM und andere Spezialverfahren
EDM und ähnliche Verfahren ermöglichen die Herstellung detaillierter Strukturen und Geometrien aus harten Materialien. Die Oberflächengüte hängt jedoch stark von den Prozesseinstellungen und den Nachbearbeitungsschritten ab. Diese Oberflächen erfordern oft eine besondere Prüfung, da sie ohne zusätzliche Bearbeitung möglicherweise nicht für die endgültige Funktion geeignet sind.
Diagramm zur Oberflächenrauheit nach Bearbeitungsprozess
| Prozess | Typischer Oberflächenbereich | Notizen |
| Fräsen | Mittel bis grob/fein | Abhängig von der Bahn, der Steifigkeit und dem Werkzeugverschleiß |
| Drehung | Fein bis mittel | Beeinflusst durch die Geometrie von Vorschub und Einsätzen |
| Schleifen | Sehr fein bis fein | Saubere Verarbeitung und präzise Maßhaltigkeit |
| EDM | Variable | Hängt von den Einstellungen und den Skim-Passes ab. |
Faktoren, die die Oberflächenrauheit bei der Bearbeitung beeinflussen
Die Oberflächenrauheit bei der CNC-Bearbeitung lässt sich nicht durch eine einzelne Einstellung steuern, da das Endergebnis vom gesamten Bearbeitungssystem abhängt. Schnittgeschwindigkeit, Vorschub, Werkzeug, Materialverhalten, Maschinenstabilität und Kühlmittel wirken zusammen und beeinflussen so das Oberflächenergebnis.
1. Schnittgeschwindigkeit
Die Schnittgeschwindigkeit beeinflusst die Wärmeentwicklung, die Spanbildung und die Wechselwirkung der Schneide mit dem Werkstückmaterial. Ist die Geschwindigkeit zu gering, kann der Schnitt instabil werden und es kann leichter zu Aufbauschneiden kommen. Ist die Geschwindigkeit zu hoch, kann übermäßige Hitze die Schneide beschädigen und die Oberflächengüte beeinträchtigen.
Der richtige Drehzahlbereich trägt zur Verbesserung der Oberflächenqualität bei, indem er einen gleichmäßigeren Schnittvorgang und einen stabileren Spanabfluss ermöglicht. Bei der CNC-Bearbeitung sollte die Schnittgeschwindigkeit stets in Verbindung mit der Werkstoffart, dem Werkzeugzustand und dem Bearbeitungsziel gewählt werden und nicht als isolierte Einstellung betrachtet werden.
2. Vorschubgeschwindigkeit
Die Vorschubgeschwindigkeit ist einer der wichtigsten Einflussfaktoren auf die Oberflächenrauheit, da sie den Abstand und die Tiefe der Werkzeugspuren auf dem Werkstück direkt verändert. Im Allgemeinen führt eine höhere Vorschubgeschwindigkeit zu einer raueren Oberfläche, während eine niedrigere Vorschubgeschwindigkeit eine feinere und gleichmäßigere Oberfläche erzeugt.
Die Vorschubgeschwindigkeit sollte jedoch optimiert und nicht einfach nur reduziert werden. Ist der Vorschub zu gering, sinkt die Produktivität und die Zerspanung kann bei manchen Werkstoffen ineffizienter werden. Das beste Ergebnis erzielt man in der Regel durch ein ausgewogenes Verhältnis von Oberflächenqualität, Bearbeitungszeit, Spanabnahme und Werkzeugverhalten.
3. Werkzeuggeometrie und Werkzeugverschleiß
Die Werkzeuggeometrie hat einen wesentlichen Einfluss auf die Oberflächenbeschaffenheit. Schneidkantenradius, Spanwinkel, Schneidkantenschärfe und Schneidplattendesign beeinflussen, wie das Werkzeug das Material bearbeitet und welche Oberflächenstruktur entsteht. Ein Werkzeug mit besser geeigneter Geometrie kann die Oberflächengüte oft verbessern, ohne dass die Maschine oder das Material gewechselt werden muss.
Der Werkzeugverschleiß ist ebenso wichtig. Wenn die Schneide abgenutzt, ausgebrochen oder instabil wird, kann sich die Oberflächengüte schnell verschlechtern. Daher erfordern oberflächenkritische Bearbeitungen in der Regel nicht nur die korrekte Werkzeuggeometrie, sondern auch einen stabilen Werkzeugzustand beim letzten Bearbeitungsgang.
4. Werkstückmaterial
Unterschiedliche Werkstoffe reagieren unter gleichen Schnittbedingungen unterschiedlich, weshalb dasselbe Programm nicht immer bei allen Legierungen die gleiche Oberflächenqualität liefert. Aluminium, Edelstahl, Titan und Gusseisen weisen jeweils unterschiedliche Härte, Duktilität, thermisches Verhalten und Spanbildungseigenschaften auf.
Diese Unterschiede beeinflussen die Schnittqualität, die Wärmeentwicklung und die Oberflächenform. Bei der Festlegung der Anforderungen an die Oberflächengüte sollten das Materialverhalten stets zusammen mit dem Werkzeug, den Schnittdaten und der geforderten Bauteilfunktion berücksichtigt werden.
5. Maschinenstabilität und -einrichtung
Maschinenstabilität und Einrichtungsqualität beeinflussen die Oberflächenrauheit direkt. Selbst bei korrekten Schnittparametern können mangelnde Steifigkeit der Spindel, der Vorrichtung, der Werkstückspannung oder des Werkzeugvorschubs zu Rattern, Vibrationen und unregelmäßigen Werkzeugspuren auf der bearbeiteten Oberfläche führen.
Bei vielen realen Bearbeitungsproblemen wird eine mangelhafte Oberflächengüte weniger durch die programmierten Werte als vielmehr durch mechanische Instabilität der Aufspannung verursacht. Eine steife Maschine, sichere Spannvorrichtungen und eine gut gestützte Werkstückgeometrie sind oft notwendig, um eine gleichbleibende Oberflächenqualität von Werkstück zu Werkstück zu gewährleisten.
6. Kühlmittel und Schmierstoffe
Kühlmittel und Schmierstoffe tragen zur Wärmeregulierung, Reibungsreduzierung und verbesserten Spanabfuhr beim Zerspanen bei. In vielen Fällen verbessern sie auch die Oberflächengüte, indem sie Materialverschmierungen verringern, den Werkzeugverschleiß senken und einen stabileren Schnittvorgang gewährleisten.
Unzureichende Schmierung kann zu Aufbauschneiden, Schleifgeräuschen, lokalem Ausreißen und ungleichmäßiger Oberflächenbeschaffenheit führen, selbst bei scheinbar angemessener Schnittgeschwindigkeit und Vorschubgeschwindigkeit. Daher sollte die Kühlmittelstrategie auf das Material, die Werkzeuge und die Oberflächenanforderungen abgestimmt sein und nicht als zweitrangiges Detail behandelt werden.
Wie wählt man die richtige Oberflächenbeschaffenheit für sein Bauteil aus?
Die Wahl der richtigen Oberflächenbeschaffenheit für ein Bauteil sollte sich nach dessen Funktion im praktischen Einsatz richten. Dabei sollten die kritischen Oberflächeneigenschaften berücksichtigt werden und prüfen, ob die gewünschte Oberflächenbeschaffenheit Dichtung, Verschleiß, Passung, Beweglichkeit oder Aussehen verbessert. Eine praxisorientierte Entscheidung sollte zudem die Bearbeitbarkeit, den Prüfaufwand, das Materialverhalten und die gesamten Produktionskosten einbeziehen, sodass die finale Anforderung funktional, herstellbar und wirtschaftlich ist.
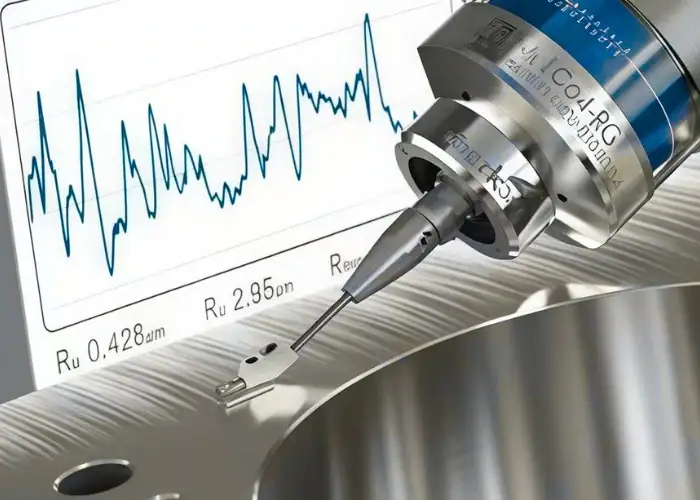
1.Funktionale Oberflächen
Funktionale Oberflächen sollten in der Regel zuerst geprüft werden, da sie die Funktion des Bauteils im Betrieb direkt beeinflussen. Wenn eine Oberfläche die Abdichtung, Bewegung, den Kontakt, den Verschleiß oder die Lastübertragung steuert, sollte ihre Rauheitsanforderung entsprechend dieser Funktion und nicht standardmäßig gewählt werden.
In der Praxis rechtfertigen diese Oberflächen oft eine strengere Oberflächenkontrolle, da eine mangelhafte Oberflächenstruktur die Leistung beeinträchtigen kann, selbst wenn die Abmessungen stimmen. Entscheidend ist, ob die Oberflächenbeschaffenheit die Funktion des Bauteils beeinflusst, und nicht nur, wie die Oberfläche aussieht.
2.Kosmetische Oberflächen
Kosmetische Oberflächen sollten gemäß den Erwartungen an die sichtbare Qualität, den Kundenanforderungen und dem gewünschten Erscheinungsbild des Endprodukts spezifiziert werden. Diese Oberflächen erfordern möglicherweise eine sauberere und gleichmäßigere Oberfläche, jedoch nicht immer die gleiche Präzision wie Funktionsflächen.
Die Entscheidung sollte darauf basieren, was der Kunde tatsächlich sehen wird und wie die Oberfläche nach dem Beschichten, Eloxieren, Galvanisieren oder Polieren aussieht. In vielen Fällen lässt sich das Erscheinungsbild verbessern, ohne unnötig enge Bearbeitungsrauheitswerte anzuwenden.
3.Dichtungs- und Gleitflächen
Dicht- und Gleitflächen erfordern in der Regel eine sorgfältigere Auswahl der Oberflächenbeschaffenheit, da die Rauheit direkten Einfluss auf Leckage, Reibung, Verschleiß und das Langzeitverhalten der Oberfläche hat. Diese Bereiche benötigen oft glattere und stabilere Oberflächen als die umliegenden, weniger kritischen Flächen.
Bei der Entscheidung sollten die Betriebsbedingungen des Bauteils, wie z. B. Flüssigkeitsabdichtung, wiederholte Bewegung, Kontaktbelastung oder Schmierung, berücksichtigt werden. Wenn die Oberflächenrauheit die Leistung im Laufe der Zeit beeinflussen kann, sollte diesem Aspekt bei der Spezifikation Priorität eingeräumt werden.
4.Merkmale mit engen Toleranzen
Merkmale mit engen Toleranzen sollten zusammen mit der Oberflächenbeschaffenheit geprüft werden, da Maßgenauigkeit allein keine gute Montageleistung gewährleistet. Ein Bauteil kann die Größenbeschränkungen einhalten, aber dennoch eine schlechte Leistung erbringen, wenn die Oberflächenbeschaffenheit Passung, Ausrichtung oder Kontaktverhalten beeinträchtigt.
Aus diesem Grund benötigen Präzisionsbohrungen, Bezugsflächen, Positionierstufen und andere toleranzempfindliche Merkmale oft Oberflächengüteanforderungen, die ihrer Montage- oder Positionierungsfunktion entsprechen. Die Entscheidung sollte funktionsbezogen und nicht nur nach Zeichnungspraxis getroffen werden.
5.Ausgewogenheit von Oberflächengüte, Kosten und Herstellbarkeit
Die beste Oberflächengüte ist in der Regel diejenige, die eine ausreichende Oberflächenqualität für die tatsächlichen Anforderungen gewährleistet, ohne unnötige Bearbeitungsschwierigkeiten oder Prüfkosten zu verursachen. Niedrigere Ra-Werte erscheinen auf dem Papier oft sicherer, können aber die Zykluszeit, den Werkzeugbedarf und die Produktionskosten erhöhen.
Eine bessere Konstruktionsentscheidung ergibt sich aus der Trennung kritischer von nicht kritischen Oberflächen und der gezielten Kontrolle nur dort, wo sie einen echten Mehrwert schafft. Dieser Ansatz trägt dazu bei, dass das Bauteil gleichzeitig funktional, herstellbar und kostengünstig bleibt.
Beispiele für Oberflächenrauheit in realen Anwendungen
Die Oberflächenrauheit lässt sich leichter spezifizieren, wenn sie mit realen Bauteilen, realen Funktionen und konkreten Anwendungsfällen in Verbindung gebracht wird, anstatt sie nur als Zahl in einer Tabelle zu betrachten. Praktische Beispiele helfen Ingenieuren und Einkäufern zu verstehen, wie Rauheitswerte in der Produktion eingesetzt werden.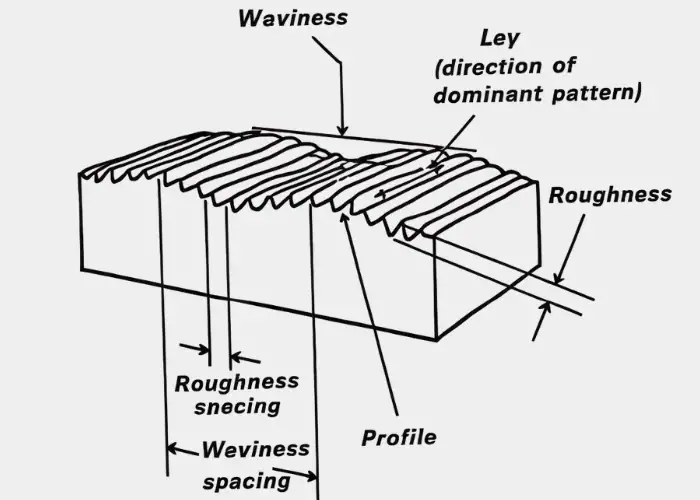
Oberflächenrauheit bei CNC-gefrästen Gehäusen
Bei CNC-gefrästen Gehäusen wird üblicherweise eine Oberflächenrauheit von Ra 3.2 für allgemeine Oberflächen verwendet. Dichtflächen und Auflageflächen erfordern jedoch oft eine feinere Oberflächengüte, um eine korrekte Montage, präzise Positionierung und zuverlässige Dichtleistung zu gewährleisten. Daher können an einem Gehäuseteil in verschiedenen Bereichen unterschiedliche Anforderungen an die Oberflächengüte gestellt werden.
Veränderungen der Oberflächenbeschaffenheit nach der Nachbearbeitung
Geformte, galvanisierte, eloxierte oder beschichtete Teile können nach der Weiterverarbeitung einen anderen Oberflächenzustand aufweisen. Daher sollte die Endbearbeitung stets im Lieferzustand und nicht nur im bearbeiteten Zustand geprüft werden.
Materialbedingte Unterschiede in der Oberflächenbeschaffenheit
Edelstahl, Aluminium und Präzisionsbauteile erfordern oft unterschiedliche Oberflächenbehandlungsverfahren, da sich ihr Materialverhalten, ihre Anwendungsanforderungen und ihre Prozessreaktion unterscheiden. Derselbe Oberflächenwert führt bei verschiedenen Materialien möglicherweise nicht zum gleichen praktischen Ergebnis.
Übliche Rauheitswerte in der Realteilkonstruktion
In vielen praktischen Konstruktionen kann eine allgemein bearbeitete Oberfläche eine Rauheit von Ra 3.2 zulassen, während eine Dichtfläche oder Kontaktfläche eine Rauheit von Ra 0.8 oder feiner erfordern kann. Dieser Unterschied verdeutlicht, warum die Rauheit funktionsabhängig sein und nicht gleichmäßig über das gesamte Bauteil verteilt werden sollte.
Häufige Fragen zur Oberflächenrauheit in der Fertigung
In der realen Fertigungspraxis treten Fragen zur Oberflächenrauheit häufig dann auf, wenn Teams gleichzeitig Oberflächenqualität, Bearbeitungsmöglichkeiten, Produktionskosten und Zeichnungsvorgaben abwägen müssen. Diese Probleme ergeben sich üblicherweise bei Angebotserstellung, Prozessplanung, Qualitätskontrolle und Kundenkommunikation. Viele dieser Probleme lassen sich reduzieren, wenn die Anforderungen an die Oberflächenrauheit frühzeitig sowohl aus technischer als auch aus fertigungstechnischer Sicht geprüft werden.
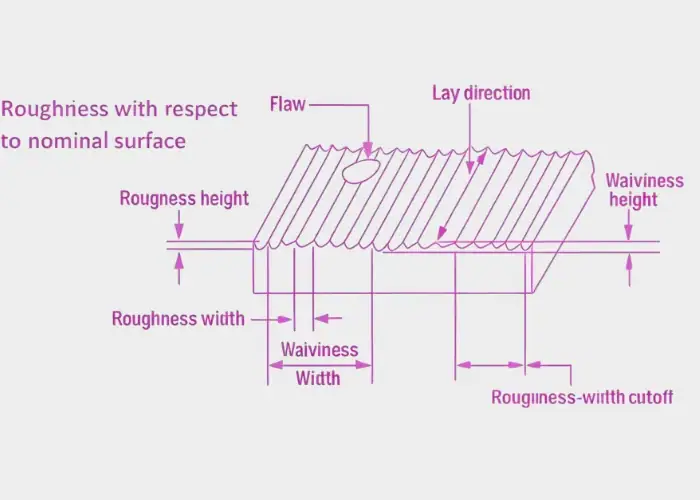
Kostenauswirkungen der Oberflächenrauheit
Eine der häufigsten Fragen in der Fertigung betrifft den Einfluss der Oberflächenrauheit auf die Kosten. In der Praxis erfordern feinere Oberflächen oft geringere Vorschubgeschwindigkeiten, stabilere Aufspannungen, bessere Werkzeuge und mitunter zusätzliche Nachbearbeitungsschritte wie Schleifen, Polieren oder Feinbearbeitung.
Aus diesem Grund kann eine strengere Anforderung an die Oberflächenrauheit die Bearbeitungszeit, den Prüfaufwand und den Werkzeugverschleiß schnell erhöhen. Daher sollte die Oberflächenrauheit funktionsabhängig spezifiziert und nicht einfach als niedrigstmöglicher Wert gewählt werden.
Niedrigere Ra-Werte und bessere Oberflächengüte
Eine weitere häufig gestellte Frage ist, ob ein niedrigerer Ra-Wert immer ein besseres Bauteil bedeutet. Die Antwort lautet: Nein. Eine glattere Oberfläche kann zwar die Dichtigkeit, das Aussehen oder die Gleiteigenschaften verbessern, aber nur dann, wenn diese Eigenschaften im Betrieb tatsächlich relevant sind.
Wenn der niedrigere Wert die Bauteilleistung nicht verbessert, kann die zusätzliche Anforderung lediglich die Kosten erhöhen, ohne einen echten technischen Mehrwert zu schaffen. In der Fertigung ist die beste Oberflächengüte in der Regel diejenige, die für die Funktion ausreichend ist, und nicht diejenige, die einfach die beste ist.
Sekundäre Auswirkungen der Oberflächenbearbeitung auf den Oberflächenzustand
Teams fragen häufig auch, ob Anodisieren, Galvanisieren, Strahlen, Beschichten oder Polieren die endgültige Oberflächenbeschaffenheit verändert. In den meisten Fällen lautet die Antwort: Ja. Die Nachbearbeitung kann die Textur, den Glanz, das Kontaktverhalten und den gemessenen Rauheitswert des gelieferten Teils verändern.
Aus diesem Grund sollte die Oberflächenrauheit sowohl im bearbeiteten als auch im endgültigen Lieferzustand überprüft werden, sofern dies in der Zeichnung oder Anwendung erforderlich ist. Eine Oberfläche, die vor der Bearbeitung akzeptabel erscheint, kann nach Abschluss des gesamten Bearbeitungsprozesses anders aussehen.
Verwirrung um Parameter, Einheiten und Referenzwerkzeuge
Ein weiteres häufiges Problem ist die Verwechslung von Rauheitsparametern, Einheiten und Vergleichswerkzeugen. Teams verwechseln möglicherweise Ra mit Rz, Mikrometer mit Mikrozoll oder verlassen sich auf Umrechnungstabellen, ohne vorher zu prüfen, welcher Parameter in der Zeichnung tatsächlich benötigt wird.
Umrechnungstabellen und -rechner sind hilfreich, jedoch nur, wenn die Spezifikation bereits eindeutig ist. Vor der Verwendung eines Nachschlagewerks sollten die benötigten Parameter, Werte, Einheiten und Prüfmethoden unbedingt bestätigt werden, um Angebotsfehler, Prozessabweichungen oder Inspektionsstreitigkeiten zu vermeiden.
Frühe technische Überprüfung in der Oberflächenplanung
Viele dieser Fragen werden erst dann zu Problemen, wenn sie zu spät besprochen werden. Werden die Anforderungen an die Rauheit frühzeitig geprüft, können die Teams überprüfen, ob der Wert der Bauteilfunktion entspricht, ob der Prozess dies effizient umsetzen kann und ob die Zeichnung den richtigen Parameter angibt.
Diese Art von Überprüfung trägt dazu bei, Nacharbeiten zu reduzieren, unnötige Anforderungen an die Oberflächengüte zu vermeiden und die Kommunikation zwischen Entwicklung, Produktion und Lieferanten zu verbessern. In realen Projekten spart eine frühzeitige Abstimmung in der Regel mehr Kosten als die Korrektur von Rauheitsentscheidungen nach Beginn der Bearbeitung.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Ra und Rz?
Ra gibt die mittlere Oberflächenrauheit an, während Rz die Abweichung zwischen höchsten und niedrigsten Werten beschreibt. Daher reagiert Rz oft empfindlicher auf lokale Oberflächenextreme als Ra. Zwei Oberflächen können denselben Ra-Wert aufweisen, aber dennoch unterschiedliche Rz-Werte zeigen. Aus diesem Grund hängt der korrekte Parameter von der konkreten Funktion des Bauteils ab.
Wie wird die Oberflächenrauheit üblicherweise gemessen?
Die Oberflächenrauheit wird üblicherweise mit einem Profilometer, einem Messgerät, einem Komparator oder optischen Verfahren gemessen. Die geeignete Methode hängt von der Geometrie des Bauteils, den geforderten Parametern und dem Prüfzweck ab. Kontaktmessverfahren sind gängig für bearbeitete Teile und die Standard-Rauheitsmessung. Berührungslose Verfahren eignen sich für empfindliche, weiche oder stark detaillierte Oberflächen.
Was ist ein typischer Ra-Wert für bearbeitete Teile?
Eine typische bearbeitete Oberfläche weist je nach Bearbeitungsverfahren eine Rauheit (Ra) zwischen 1.6 und 3.2 auf. Feinere Oberflächen mit Ra 0.8 oder darunter sind bei kritischen Dichtungs- oder Kontaktflächen üblich. Auch gröbere Werte können bei unkritischen oder allgemeinen technischen Oberflächen akzeptabel sein. Der optimale Zielwert hängt von Funktion, Toleranz, Material und Kostenvorstellungen ab.
Wozu ist ein Oberflächenrauheitsdiagramm nützlich?
Eine Oberflächenrauheitskarte hilft beim Vergleich von Oberflächengüten, Einheiten, Symbolen und Rauheitswerten. Sie erleichtert die Verknüpfung von Zeichnungsangaben mit Prozessfähigkeit und Prüfanforderungen. Ingenieure und Einkäufer können sie nutzen, um Überspezifizierungen oder Fehlinterpretationen von Oberflächenanforderungen zu vermeiden. Sie ist ein praktisches Werkzeug, um Funktion, Herstellbarkeit und Produktionskosten in Einklang zu bringen.
Fazit
Ein Oberflächenrauheitsdiagramm ist in der Zerspanung und Fertigung ein unverzichtbares Nachschlagewerk, da es Ingenieuren, Einkäufern und Produktionsteams hilft, Oberflächenrauheitswerte zu vergleichen, Rauheitsparameter zu verstehen und fundiertere Entscheidungen hinsichtlich Messung und Spezifikation zu treffen. Das Wissen, wie man Symbole liest, Ra- und Rz-Werte auswertet und die Oberflächenanforderungen an die Bauteilfunktion anpasst, trägt dazu bei, Kosten zu senken und die Bearbeitungsqualität zu verbessern.
Bei TiRapid bieten wir zuverlässige CNC-Bearbeitung und kundenspezifische Fertigung für hochwertige Bauteile. Senden Sie uns Ihre Zeichnungen oder CAD-Dateien, um die optimale Oberflächenbearbeitung für Ihr Projekt zu finden.
















