
CNC-Drehmaschinen sind automatisierte Bearbeitungssysteme, die mithilfe einer computergesteuerten numerischen Steuerung (CNC) Maschinenbewegungen und Bearbeitungsvorgänge steuern. Die Spindel dreht das Werkstück, während sich die Schneidwerkzeuge entlang programmierter Achsen bewegen, um Material abzutragen und die gewünschte Geometrie zu erzeugen. Im Vergleich zu konventionellen Drehmaschinen verfügen CNC-Drehmaschinen über numerische Steuerungen, Servoantriebe, automatische Werkzeugwechsler, Positionsrückmeldesysteme und programmierbare Bearbeitungsfunktionen. Dadurch können Produktionsprozesse kontinuierlich nach vordefinierten Programmen ablaufen. Eine typische CNC-Drehmaschine besteht aus Maschinenbett, Spindelstock, Spindelsystem, Spannfutter, Werkzeugrevolver, Schneidwerkzeugen, Schlitten, Führungsbahnen, Kugelgewindetrieben, Reitstock, CNC-Steuerung, Servomotoren, Kühlsystem, Schmiersystem und Schutzgehäuse. Verschiedene Maschinen können zusätzlich angetriebene Werkzeuge, eine Gegenspindel, eine C-Achsen-Steuerung, automatische Stangenvorschübe und In-Prozess-Prüfeinrichtungen umfassen. Diese Komponenten arbeiten nicht unabhängig voneinander. Sie bilden über mechanische Strukturen, elektrische Steuerungssysteme und Bearbeitungssoftware ein komplettes Fertigungssystem. Die Spindel liefert die Drehbewegung, das Spannfutter fixiert das Werkstück, der Revolver wählt und positioniert die Schneidwerkzeuge, die Schlitten und Kugelgewindetriebe steuern die Werkzeugbewegung, und das CNC-System koordiniert den gesamten Bearbeitungsprozess. Das Verständnis der grundlegenden Komponenten von CNC-Drehmaschinen hilft Herstellern, geeignete Maschinen auszuwählen, die Anlagen ordnungsgemäß zu warten, potenzielle Fehler zu erkennen und effizientere Bearbeitungsprozesse zu entwickeln.
Hauptstruktur der CNC-Drehmaschine
Die mechanische Struktur von CNC-Drehmaschinen bildet die Grundlage für Unterstützung, Positionierung, Kraftübertragung und Schnittkraftaufnahme. Während der Bearbeitung rotiert die Spindel mit hoher Geschwindigkeit, während sich das Schneidwerkzeug entlang der programmierten Bahn bewegt. Bei unzureichender Maschinensteifigkeit, nachlassender Führungsgenauigkeit oder übermäßigem Spiel in den Antriebskomponenten können Probleme wie Vibrationen, Maßabweichungen und mangelhafte Oberflächengüte auftreten. Moderne CNC-Drehmaschinen verwenden daher in der Regel steife Maschinenstrukturen in Kombination mit Führungsbahnen, Schlitten und Kugelgewindetrieben, um eine stabile Werkzeugbewegung zu gewährleisten. Diese Systeme ermöglichen es der Maschine, Außendrehen, Plandrehen, Innenbohren, Einstechen, Gewindeschneiden und andere Bearbeitungsvorgänge mit gleichbleibender Genauigkeit durchzuführen. Die Fertigungsqualität, die Montagegenauigkeit und die Langzeitstabilität der mechanischen Struktur haben einen direkten Einfluss auf die Gesamtbearbeitungsleistung von CNC-Drehmaschinen.
Maschinenbett und -sockel
Das Maschinenbett ist eines der wichtigsten Bauteile einer CNC-Drehmaschine. Spindelstock, Führungsbahnen, Schlitten und Reitstock sind auf dem Maschinenbett montiert oder mit diesem verbunden. Das Bett muss ausreichend steif und stabil sein, um den Schnittkräften und den beim Bearbeiten entstehenden Vibrationen standzuhalten. Ein steifes Maschinenbett reduziert die Verformung und trägt zu einer stabilen Verbindung zwischen Schneidwerkzeug und Werkstück bei. Einige CNC-Drehmaschinen verwenden Schrägbettkonstruktionen, um die Späneabfuhr zu verbessern und das automatisierte Be- und Entladen sowie Wartungsarbeiten zu erleichtern.
- Unterstützt den Spindelstock und die Bewegungssysteme
- Gewährleistet die Gesamtsteifigkeit der Maschine
- Stützt Führungsschienen und Rutschen
- Reduziert Bearbeitungsschwingungen
- Verbessert die langfristige Maschinenstabilität
- Gewährleistet die Installationsgenauigkeit
- Verbessert die Schnittkraftverteilung
Obwohl das Maschinenbett nicht direkt am Schneidprozess beteiligt ist, bildet es die strukturelle Grundlage des gesamten Bearbeitungssystems. Bei Präzisions-CNC-Drehmaschinen kann die Stabilität des Betts die relative Position von Spindel, Revolver und Bewegungsachsen beeinflussen. Veränderungen der Maschinenaufstellung oder der Fundamentbedingungen über längere Zeiträume können ebenfalls die Maßgenauigkeit beeinträchtigen, weshalb eine korrekte Maschinenaufstellung und -nivellierung von entscheidender Bedeutung sind.
Führungsbahnen, Gleitschienen und Kugelgewindetrieb
Führungen und Schlitten steuern die lineare Werkzeugbewegung. Gängige Bewegungsrichtungen sind die X- und die Z-Achse. Die Z-Achse verläuft in der Regel parallel zur Spindelachse und steuert die axiale Werkzeugbewegung, während die X-Achse die radiale Bewegung und den Bearbeitungsdurchmesser steuert. Kugelgewindetriebe wandeln die Drehbewegung von Servomotoren in eine lineare Schlittenbewegung um und gewährleisten eine präzise Positionierung während der Bearbeitung.
- Steuert die axiale Werkzeugbewegung
- Steuert die radiale Werkzeugbewegung
- Verbessert die Positionierungsgenauigkeit
- Verringert das Getriebespiel
- Gewährleistet die Wiederholbarkeit
- Unterstützt die kontinuierliche automatische Bearbeitung
Der Zustand der Führungsbahnen, die Genauigkeit der Kugelgewindespindel und die Schmierung beeinflussen die Bewegungsstabilität. Bei Verschleiß der Führungsbahnen oder übermäßigem Spiel im Kugelgewindetrieb kann der tatsächliche Werkzeugweg vom programmierten Weg abweichen. Im täglichen Produktionsbetrieb müssen die Führungsbahnen sauber gehalten, die Schmierung regelmäßig überprüft und die Positioniergenauigkeit der Maschine gemäß den Wartungsanforderungen kontrolliert werden.
Spindel- und Werkstückspannsystem von CNC-Drehmaschinen
Das Spindelsystem ist eines der zentralen Antriebssysteme von CNC-Drehmaschinen. Es treibt das Spannfutter und das Werkstück während der Bearbeitung an. Ein wesentlicher Unterschied zum Fräsen beim Drehen besteht darin, dass das Werkstück in der Regel von der Spindel gedreht wird, während das Schneidwerkzeug kontrollierte Vorschubbewegungen ausführt. Spindeldrehzahl, Rotationsstabilität und Werkstückspannung beeinflussen direkt die Schnittleistung, die Oberflächenqualität und die Maßgenauigkeit. Ein Spannfutter oder eine Spannzange wird üblicherweise an der Vorderseite der Spindel montiert, um verschiedene Werkstücktypen zu fixieren. Moderne Drehzentren können zusätzlich über eine C-Achsen-Steuerung, eine Gegenspindel oder angetriebene Werkzeuge verfügen, wodurch komplexere Bearbeitungsvorgänge auf einer einzigen Maschine möglich sind.
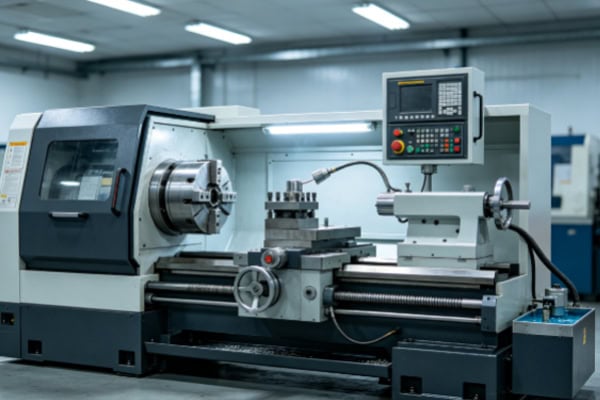
Spindelstock- und Spindelsystem
Der Spindelstock ist üblicherweise an einem Ende des Maschinenbetts montiert und enthält die Spindel, Lager, Antriebskomponenten und zugehörige Getriebemechanismen. Die Spindel wird von einem Motor angetrieben, während das CNC-System ihre Drehzahl und Drehrichtung entsprechend den Bearbeitungsanforderungen steuert. Die Spindelgenauigkeit hat maßgeblichen Einfluss auf Rundheit, Konzentrizität und Oberflächenqualität. Bei der Hochgeschwindigkeitsbearbeitung müssen zudem Spindelbalance und thermische Stabilität berücksichtigt werden.
Das Spindelsystem muss ausreichend Rotationssteifigkeit gewährleisten und gleichzeitig unterschiedliche Werkstoffe und Werkstückabmessungen aufnehmen können. Aluminiumlegierungen erfordern unter Umständen relativ hohe Spindeldrehzahlen, während Edelstahl und legierter Stahl in der Regel sorgfältig abgestimmte Drehzahlen in Abhängigkeit von Werkzeugleistung und Schnittbedingungen erfordern. Ein stabiler Spindellauf trägt zur Reduzierung von Vibrationen und zur Aufrechterhaltung einer gleichbleibenden Schnittleistung bei.
Spannfutter und Spannzangen
Das Spannfutter fixiert das Werkstück an der Spindel, sodass es sich zuverlässig mit ihr dreht. Gängige Spannvorrichtungen sind Drei- und Vierbackenfutter sowie Spannzangen. Dreibackenfutter eignen sich für viele regelmäßige Drehteile, Vierbackenfutter ermöglichen die unabhängige Einstellung der Backen für eine flexible Positionierung, und Spannzangen werden häufig für Stangenmaterial und kleine Präzisionsteile verwendet. Die Spannkraft sollte entsprechend dem Material und der Geometrie des Werkstücks gewählt werden. Eine zu geringe Spannkraft kann zum Verrutschen des Werkstücks führen, während eine zu hohe Kraft dünnwandige Bauteile verformen kann.
- Sichert das Werkstück
- Gewährleistet Rotationsstabilität
- Reduziert Einrichtungsfehler
- Verbessert die Wiederholgenauigkeit
- Unterstützt verschiedene Werkstückgrößen
- Ermöglicht die Serienproduktion
Die richtige Wahl der Werkstückspannung verbessert die Stabilität beim CNC-Drehen. Bei Präzisionsbauteilen sollten zudem Bezugsflächen, Bearbeitungszugaben und die Bauteilsteifigkeit berücksichtigt werden, um eine stabile Werkstückpositionierung während des gesamten Bearbeitungsprozesses zu gewährleisten.
Reitstock und Zentriermechanismus
Der Reitstock befindet sich gegenüber dem Spindelstock und dient hauptsächlich zur Abstützung langer oder schlanker Werkstücke. Lange Wellen, die nur vom Spannfutter gehalten werden, können sich während der Bearbeitung verbiegen oder vibrieren. Ein Reitstock in Kombination mit einer Spitze sorgt für zusätzliche Stabilität und reduziert Verformungen bei der Bearbeitung. Einige CNC-Drehmaschinen verwenden programmierbare Reitstöcke, die sich automatisch bewegen und positionieren lassen, wodurch die Produktionseffizienz bei der Serienbearbeitung gesteigert wird.
- Stützt lange Wellen
- Reduziert Bearbeitungsschwingungen
- Minimiert die Werkstückdurchbiegung
- Verbessert die Bearbeitungsstabilität schlanker Wellen.
- Verbessert die Oberflächenqualität
- Verbessert die Dimensionskonsistenz
Bei kurzen Werkstücken ist der Reitstock unter Umständen nicht erforderlich. Bei schlanken Wellen und langen Bauteilen kann die korrekte Verwendung des Reitstocks die Bearbeitungsstabilität deutlich verbessern.
Schneidwerkzeuge und automatisches Werkzeugwechselsystem
Schneidwerkzeuge sind die direkten Bearbeitungselemente von CNC-Drehmaschinen. Unterschiedliche Werkstücke erfordern unterschiedliche Werkzeuge für das Schruppen, Schlichten, Plandrehen, Innenbohren, Einstechen, Abstechen und Gewindeschneiden. Moderne CNC-Drehmaschinen verwenden in der Regel einen Revolver, der mehrere Schneidwerkzeuge aufnehmen kann und das benötigte Werkzeug automatisch gemäß dem Programm auswählt. Der Revolver dreht sich, um das ausgewählte Werkzeug an die Bearbeitungsposition zu bringen. Dadurch werden manuelle Werkzeugwechselzeiten reduziert und die Effizienz der kontinuierlichen Produktion gesteigert.
Werkzeugrevolver und Werkzeugaufnahmesystem
Der Werkzeugrevolver ist eine Schlüsselkomponente des automatischen Werkzeugwechselsystems. Er enthält üblicherweise mehrere Werkzeugstationen, die den Einsatz verschiedener Werkzeuge je nach Maschinenkonfiguration ermöglichen. Der Revolver muss nicht nur schnelle Werkzeugwechsel gewährleisten, sondern auch eine präzise und wiederholgenaue Werkzeugpositionierung sicherstellen. In der Serienfertigung ermöglicht eine gut durchdachte Werkzeugkonfiguration die Durchführung mehrerer Bearbeitungsvorgänge in einer einzigen Aufspannung.
- Externe Drehwerkzeuge installieren
- Innenbohrwerkzeuge installieren
- Nutwerkzeuge installieren
- Trennwerkzeuge montieren
- Gewindeschneidwerkzeuge installieren
- Formularwerkzeuge konfigurieren
- Unterstützungsgesteuerte Tools auf ausgewählten Maschinen
Durch die optimale Konfiguration des Revolverkopfes werden Werkzeugwechsel und Nebenzeiten reduziert, wodurch Schrupp-, Vorschlicht- und Schlichtbearbeitungen effizienter durchgeführt werden können. Drehzentren mit angetriebenen Werkzeugen können zudem Bohr-, Fräs- und Gewindeschneidvorgänge ausführen und so die Bearbeitungsmöglichkeiten einer einzelnen Maschine erweitern.
Drehwerkzeuge und Wendeschneidplattensysteme
Drehwerkzeuge bestehen im Allgemeinen aus Werkzeughaltern, Wendeschneidplatten und Spannvorrichtungen. Moderne CNC-Bearbeitung verwendet üblicherweise Wendeschneidplatten, deren Material, Beschichtung, Eckenradius und Spanbrechergeometrie entsprechend dem Werkstückmaterial und den Bearbeitungsanforderungen ausgewählt werden. Bei der Bearbeitung von Kohlenstoffstahl sind Verschleißfestigkeit und Schnittstabilität wichtig. Aluminiumlegierungen erfordern in der Regel scharfe Schneidkanten und eine effektive Spanabfuhr. Edelstahl erfordert ein ausgewogenes Verhältnis von Zähigkeit, Verschleißfestigkeit und Schneidkantenfestigkeit.
Der Zustand der Werkzeuge beeinflusst direkt die Bauteilabmessungen und die Oberflächenqualität. Mit zunehmendem Verschleiß der Wendeschneidplatten können die Schnittkräfte steigen und die Oberflächenrauheit sich verschlechtern. Fertigungsteams können anhand der Bearbeitungsmenge, der Schnittzeit und des tatsächlichen Verschleißzustands Werkzeugwechselstandards festlegen, um eine gleichbleibende Zerspanungsleistung zu gewährleisten.
CNC-Steuerungs- und Antriebssysteme
Die CNC-Steuerung ist die zentrale Komponente, die die automatisierte Bearbeitung ermöglicht. Nach Eingabe eines Bearbeitungsprogramms durch den Bediener interpretiert die Steuerung die Anweisungen und koordiniert Spindel, Servomotoren, Revolver und Bewegungsachsen entsprechend dem programmierten Werkzeugweg. Das CNC-System übernimmt die Programmausführung, die Koordinateneinstellungen, die Werkzeugkompensation, die Spindeldrehzahl, den Vorschub, die Alarmüberwachung und die Programmspeicherung.
CNC-Bedienfeld
Das Bedienfeld ist eine wichtige Schnittstelle zwischen Bediener und Maschine. Es umfasst üblicherweise ein Display, eine Tastatur, Funktionstasten und Bedienschalter. Über das Bedienfeld können Bediener Bearbeitungsprogramme aufrufen, Parameter ändern, Werkstückkoordinaten festlegen, Werkzeugkompensationswerte eingeben und Maschinenalarme überprüfen.
- Eingabe und Aufruf von CNC-Programmen
- Bearbeitungskoordinaten festlegen
- Werkzeugkompensation anpassen
- Spindeldrehzahl einstellen
- Einstellparameter
- Maschinenstatus überwachen
- Alarminformationen prüfen
- Programmdateien verwalten
Die Bediener sollten die Parameter gemäß der Maschinendokumentation und den Produktionsanforderungen konfigurieren. Falsche Koordinateneinstellungen, Werkzeugkompensationswerte oder eine falsche Programmauswahl können zu Bearbeitungsfehlern führen.
Servomotoren und Antriebsmechanismen
Servomotoren treiben die X- und Z-Achse sowie weitere Bewegungssysteme an und ermöglichen so die präzise Bewegung der Schneidwerkzeuge gemäß den CNC-Vorgaben. Die Servoantriebe regeln den Motorbetrieb anhand der Befehle der CNC-Steuerung, während die Positionsrückmeldung eine genaue Bewegungssteuerung gewährleistet. Servo-Ansprechverhalten, Positioniergenauigkeit und Betriebsstabilität beeinflussen die Leistung beim CNC-Drehen.
Hochpräzise Servosysteme ermöglichen es Schneidwerkzeugen, programmierten Bahnen gleichmäßig zu folgen und Positionierfehler zu reduzieren. Für Präzisionsgewinde, kleine Stufen und Bauteile mit engen Toleranzen bildet eine stabile Servobewegung eine wichtige Grundlage für eine zuverlässige Bearbeitung.
Positionsrückmelde- und Messsysteme
Positionsrückmeldesysteme erfassen die tatsächliche Position der Maschinenachsen und senden diese Information an die CNC-Steuerung zurück. Dadurch kann die Maschine die Bewegung überwachen und die Positioniergenauigkeit und Wiederholgenauigkeit verbessern. Einige moderne Maschinen verwenden zudem Spindelencoder, um die Spindeldrehung mit den Gewindeschneidvorgängen zu synchronisieren.
Bei Fehlfunktionen des Rückkopplungssystems können Positionierungsfehler, Probleme bei der Gewindebearbeitung oder Maßabweichungen auftreten. Rückkopplungssensoren, Kabel und zugehörige elektrische Verbindungen sollten daher regelmäßig in die Gerätewartung einbezogen werden.
Hilfssysteme und Sicherheitsstrukturen
Neben der mechanischen Struktur, Spindel, Revolver und Steuerung benötigt eine CNC-Drehmaschine Kühlmittel, Schmierstoffe, Späneabfuhr, Hydraulik-, Elektro- und Sicherheitssysteme. Diese Hilfssysteme führen den Schneidprozess nicht direkt durch, sind aber unerlässlich für den kontinuierlichen Maschinenbetrieb und eine kontrollierte Bearbeitungsumgebung. Moderne CNC-Drehmaschinen verwenden üblicherweise geschlossene Schutzstrukturen, die den Bearbeitungsbereich isolieren und gleichzeitig Späne und Kühlmittel zurückhalten.
Kühlmittelsystem
Beim Zerspanen entsteht erhebliche Wärme. Das Kühlsystem zirkuliert Kühlschmierstoff, um die Temperaturen von Werkstück und Werkzeug zu senken und gleichzeitig Schmierung und Späneabfuhr zu verbessern. Eine adäquate Kühlung verringert das Risiko thermischer Verformung und kann die Werkzeugstandzeit sowie die Oberflächenqualität erhöhen.
- Reduziert die Schnitttemperatur
- Verbessert die Werkzeugbetriebsbedingungen
- Reduziert thermische Verformung
- Unterstützt die Spanabfuhr
- Verbessert bearbeitete Oberflächen
- Verlängert die Werkzeuglebensdauer
Unterschiedliche Werkstoffe und Schnittparameter erfordern geeignete Kühlstrategien. Hochgeschwindigkeitsdrehen, Tieflochbearbeitung und schwer zerspanbare Werkstoffe können eine Hochdruck- oder gezielte Kühlmittelzufuhr erfordern.
Schmiersystem
Führungsbahnen, Kugelgewindetriebe, Lager und andere bewegliche Bauteile benötigen eine angemessene Schmierung. Automatische Schmiersysteme können kritische Stellen in voreingestellten Intervallen mit Schmierstoff versorgen und so Reibung und Verschleiß reduzieren und gleichzeitig einen stabilen Lauf gewährleisten.
Unzureichende Schmierung kann den Verschleiß von Führungsbahnen und Kugelgewindetrieben beschleunigen, während übermäßige Schmierung zu Verunreinigungen und Wartungsproblemen führen kann. Hersteller sollten den vom Maschinenbauer empfohlenen Schmierstofftyp und Wartungsplan verwenden.
Chip-Evakuierungssystem
Beim Drehen entstehen kontinuierliche oder diskontinuierliche Späne, die vom Späneabfuhrsystem aus dem Bearbeitungsbereich entfernt werden. Gängige Lösungen sind Schneckenförderer, Kettenförderer und verschiedene Spänesammelsysteme. Eine effektive Späneabfuhr verhindert, dass sich Späne um Werkzeug und Werkstück ansammeln, und reduziert so Kratzer und Bearbeitungsbehinderungen.
Bei der Bearbeitung von Edelstahl, Aluminium- und Kupferlegierungen ist der Spanform und -abfuhr besondere Aufmerksamkeit zu widmen. Eine geeignete Spanbrechergeometrie, die richtigen Schnittparameter und eine geeignete Spanabfuhreinrichtung können die Produktionsbedingungen kontinuierlich verbessern.
Schutztüren und Sicherheitsstrukturen
CNC-Drehmaschinen sind in der Regel mit geschlossenen Schutzvorrichtungen und Sicherheitstüren ausgestattet, um rotierende Werkstücke, Schneidwerkzeuge, Späne und Kühlmittel von den Bedienern fernzuhalten. Sichtfenster bestehen üblicherweise aus für Werkzeugmaschinen geeigneten Materialien, sodass die Bediener den Bearbeitungsprozess überwachen können. Die Schutzeinrichtungen müssen während des Betriebs intakt bleiben, und beschädigte Sichtfenster müssen vor der Weiterverwendung der Maschine ausgetauscht werden.
Eine vollständige Sicherheitskapselung verringert das Risiko von herumfliegenden Spänen, Kühlmittelspritzern und unerwartetem Lösen des Werkstücks und bietet gleichzeitig eine kontrollierte Umgebung für die automatisierte Bearbeitung.
Koordinierter Betrieb von CNC-Drehmaschinenkomponenten
CNC-Drehmaschinen benötigen für die Bearbeitung keine einzelne Komponente. Maschinenbett, Spindel, Spannfutter, Revolver, Schlitten, Führungsbahnen, Kugelgewindetriebe, Reitstock, CNC-Steuerung, Servoantriebe, Kühlsystem, Schmiersystem und Späneabfuhr arbeiten zusammen, um den Bearbeitungsprozess zu ermöglichen. Sobald die Bearbeitung beginnt, spannt das Spannfutter das Werkstück in die Spindel ein. Die Spindel dreht das Werkstück gemäß dem Programm. Die CNC-Steuerung sendet Bewegungsbefehle an das Servosystem. Die X- und Z-Achse bewegen das Schneidwerkzeug entlang der programmierten Bahn. Der Revolver wählt das passende Werkzeug aus. Das Kühlsystem sorgt für Kühlung und Schmierung, und die Späneabfuhr entfernt die beim Schneiden entstehenden Späne. Nur wenn diese Systeme koordiniert zusammenarbeiten, kann die CNC-Drehbearbeitung eine kontinuierliche, präzise und effiziente Produktion gewährleisten.
Koordination zwischen mechanischen und elektrischen Systemen
Mechanische Strukturen stützen und übertragen die Bewegung, während das elektrische Steuerungssystem Bewegungsbefehle generiert und koordiniert. Diese Systeme müssen präzise zusammenarbeiten, um sicherzustellen, dass die Schneidwerkzeuge dem programmierten Pfad folgen. Maschinensteifigkeit, Führungsgenauigkeit, Zustand der Kugelumlaufspindel und Servo-Ansprechverhalten beeinflussen die tatsächliche Werkzeugbahn.
Bei der CNC-Präzisionsbearbeitung sollte die Instandhaltung der Maschinen nicht ausschließlich auf einzelne Komponenten beschränkt sein. Auch das Zusammenspiel von Mechanik und Steuerungstechnik muss überprüft werden. Regelmäßige Positioniergenauigkeitsprüfungen, Spindelinspektionen und Revolver-Wiederholgenauigkeitsprüfungen tragen zur Aufrechterhaltung der Maschinenleistung bei.
Abstimmung zwischen Spindel, Werkzeugen und Schnittparametern
Spindeldrehzahl, Werkzeugzustand, Vorschub und Schnitttiefe stehen in engem Zusammenhang. Eine zu hohe Spindeldrehzahl kann die Wärmeentwicklung und den Werkzeugverschleiß erhöhen, während eine zu niedrige Drehzahl die Produktivität verringern kann. Ein zu hoher Vorschub kann die Oberflächenqualität beeinträchtigen, ein zu niedriger Vorschub hingegen die Bearbeitungszeit verlängern. Werkzeugmaterial, Werkstückmaterial und Maschinensteifigkeit sollten bei der Wahl der Schnittparameter berücksichtigt werden.
Durch die optimale Abstimmung dieser Bedingungen kann die Maschine eine stabile Schnittleistung aufrechterhalten und gleichzeitig Vibrationen, abnormalen Werkzeugverschleiß und Maßabweichungen reduzieren.
Integration von Automatisierung mit CNC-Drehmaschinen
Mit der Entwicklung intelligenter Fertigungstechnologien lassen sich CNC-Drehmaschinen mit automatischen Stangenzuführungen, robotergestützten Be- und Entladesystemen, Systemen zur Prozessinspektion und Produktionsmanagementplattformen integrieren. Automatische Stangenzuführungen gewährleisten die kontinuierliche Rohmaterialversorgung, Roboter übernehmen das Be- und Entladen der Werkstücke, Inspektionssysteme überwachen kritische Maße und Produktionsmanagementsysteme erfassen Bearbeitungsmengen und Maschinenstatus.
Diese Art der Automatisierung reduziert manuelle Hilfsarbeiten, erhöht die Maschinenauslastung und verbessert die Konsistenz der Serienfertigung. Für Automobilkomponenten, Teile von Automatisierungsanlagen, elektronische Steckverbinder, Hydraulikkomponenten, Präzisionswellen und Buchsen hat sich das automatisierte CNC-Drehen zu einer wichtigen Lösung zur Steigerung der Fertigungseffizienz entwickelt.
Die grundlegenden Komponenten von CNC-Drehmaschinen umfassen die Maschinenstruktur, das Spindelsystem, die Werkstückspannung, das Schneidwerkzeugsystem, die CNC-Steuerung, das Servoantriebssystem und Hilfssysteme wie Kühlmittel, Schmierung, Späneabfuhr und Sicherheitseinrichtungen. Das Maschinenbett bildet eine stabile Basis, die Spindel dreht das Werkstück, das Spannfutter fixiert das Bauteil, der Revolver ermöglicht schnelle Werkzeugwechsel, Führungsbahnen und Kugelgewindetriebe steuern die Werkzeugbewegung, die CNC-Steuerung koordiniert die Bearbeitungsvorgänge, das Servosystem führt die Bewegungsbefehle präzise aus und die Hilfssysteme gewährleisten einen kontinuierlichen Maschinenbetrieb. Unterschiedliche CNC-Drehmaschinen können unterschiedliche Konfigurationen aufweisen. Moderne Drehzentren können angetriebene Werkzeuge, Gegenspindeln, C-Achsen-Steuerung, automatische Stangenvorschübe und In-Prozess-Prüfsysteme umfassen. Das Verständnis dieser Kernkomponenten hilft CNC-Bearbeitungsunternehmen, die richtige Maschinenauswahl zu treffen, geeignete Bearbeitungsprozesse zu entwickeln und eine effektive Wartung durchzuführen. Für Hersteller, die in der langfristigen Präzisionsserienfertigung tätig sind, ist die Instandhaltung aller Systeme und die Gewährleistung einer stabilen Abstimmung zwischen den Komponenten unerlässlich, um die Genauigkeit, Produktivität, Automatisierungsfähigkeit und die Gesamteffizienz der CNC-Drehbearbeitung zu maximieren.
















