
CNC-Drehen findet breite Anwendung im Präzisionsmaschinenbau, bei Automobilkomponenten, Automatisierungsanlagen, Elektronik und Industriearmaturen. Für Unternehmen, die kundenspezifische Wellen, Metallhülsen, Gewindeverbindungen und präzise rotierende Bauteile benötigen, beeinflusst die Oberflächenrauheit Reibung, Passgenauigkeit, Dichtleistung und Lebensdauer. Selbst wenn ein Bauteil die in der technischen Zeichnung festgelegten Maßvorgaben erfüllt, können sichtbare Werkzeugspuren, Grate oder lokale Kratzer die Montage und den Anlagenbetrieb beeinträchtigen. Die Auswahl geeigneter Schneidwerkzeuge, die Optimierung der Bearbeitungsparameter, die Kontrolle von Werkstückschwingungen und die Implementierung zuverlässiger Prüfverfahren verbessern die Oberflächengüte beim CNC-Drehen, reduzieren Nacharbeit und Ausschuss und erhöhen die Fertigungskonstanz.
Faktoren, die die Oberflächenrauheit beim CNC-Drehen beeinflussen
Die Oberflächenrauheit beim CNC-Drehen wird üblicherweise anhand von Parametern wie Ra und Rz bewertet. Ra stellt den arithmetischen Mittelwert der absoluten Profilabweichungen dar und wird häufig in technischen Zeichnungen angegeben. Unterschiedliche Bauteile erfordern unterschiedliche Oberflächengüten. Bei allgemeinen Strukturbauteilen steht die Bearbeitungseffizienz im Vordergrund, während Lagerpassungen, Dichtflächen und Gleitflächen eine strengere Oberflächenqualitätskontrolle erfordern. Das Verständnis der Hauptfaktoren, die die Rauheit beeinflussen, hilft Herstellern, effektivere Bearbeitungsprozesse zu entwickeln.
Schnittgeschwindigkeit und Vorschub
Schnittgeschwindigkeit und Vorschub beeinflussen die Schnittbedingungen, den Werkzeugverschleiß und die Oberflächenbeschaffenheit unmittelbar. Ein höherer Vorschub führt in der Regel zu deutlicheren geometrischen Bearbeitungsspuren, während eine Reduzierung des Vorschubs die theoretische Oberflächenrauheit verbessern kann, allerdings mitunter die Bearbeitungszeit verlängert. Die Schnittgeschwindigkeit beeinflusst die Schnitttemperatur, die Aufbauschneidenbildung und den Werkzeugverschleiß, wobei verschiedene Werkstoffe unterschiedlich auf Änderungen der Schnittgeschwindigkeit reagieren.
- Passen Sie die Vorschubgeschwindigkeit entsprechend an: Bei Präzisionswellen, -hülsen und -verbindern, die eine hohe Oberflächengüte erfordern, kann die Vorschubgeschwindigkeit beim Schlichten reduziert werden, sofern die Produktionsanforderungen dies zulassen. Berücksichtigen Sie dabei auch den Werkzeugspitzenradius, die Materialeigenschaften und den Werkzeugzustand, um durch ungeeignete Einstellungen bedingte Instabilitäten der Oberflächenqualität zu vermeiden.
- Wählen Sie eine geeignete Schnittgeschwindigkeit: Bei gut zerspanbaren Werkstoffen wie Aluminiumlegierungen kann die Schnittgeschwindigkeit gemäß den Werkzeugempfehlungen und den Maschineneigenschaften gewählt werden. Bei der Bearbeitung bestimmter Edelstahlsorten ist besonderes Augenmerk auf die Schnittwärme und Kaltverfestigung zu legen, um übermäßigen Werkzeugverschleiß und Oberflächenfehler durch ungeeignete Schnittgeschwindigkeiten zu vermeiden.
- Die Schnitttiefe kontrollieren: Bei der Feinbearbeitung wird in der Regel eine angemessene Schnitttiefe verwendet, um stabile Schnittbedingungen zu gewährleisten. Ist die Schnitttiefe zu gering, kann das Werkzeug am Material reiben oder es verformen, anstatt es effektiv zu schneiden. Eine zu große Schnitttiefe kann die Schnittkräfte erhöhen und Vibrationen oder Maßabweichungen verursachen.
- Parameterkombinationen prüfen: Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeuggeometrie stehen in Wechselwirkung. Anstatt nur einen Parameter anzupassen, sollten Hersteller die Kombination durch Probebearbeitungen überprüfen, um ein optimales Verhältnis zwischen Oberflächenrauheit, Zykluszeit und Werkzeugstandzeit zu erzielen.
Bei Seriendrehaufträgen mit CNC-Bearbeitung sollten die Schnittparameter und die Ergebnisse der Oberflächenprüfung während der Erstteilfertigung erfasst werden. Durch die Anwendung bewährter Prozesse auf nachfolgende Teile und die Anpassung der Bearbeitungsprozesse an den Werkzeugverschleiß lassen sich Schwankungen der Oberflächenqualität zwischen den Chargen reduzieren.
Schneidwerkzeugmaterial und Geometrie der Werkzeugspitze
Werkzeugmaterial, Schneidkantenschärfe, Eckenradius und Spanbrecherdesign beeinflussen die bearbeitete Oberfläche. Übermäßiger Werkzeugverschleiß kann zu Schleifspuren, Kratzern oder Materialausrissen führen. Ein ungünstiges Verhältnis zwischen Werkzeuggeometrie und Vorschubgeschwindigkeit kann ebenfalls sichtbare periodische Bearbeitungsspuren verursachen. Die Werkzeugauswahl sollte daher dem Werkstückmaterial, der Teilegeometrie und der geforderten Oberflächenrauheit entsprechen.
- Geeignete Werkzeugmaterialien auswählen: Bei der Bearbeitung von Aluminiumlegierungen sind Werkzeugschärfe und die Kontrolle der Aufbauschneide wichtig. Bei Edelstahl müssen Verschleißfestigkeit, Zähigkeit und Hitzebeständigkeit gemeinsam berücksichtigt werden. Schwer zerspanbare Werkstoffe wie Titanlegierungen erfordern zudem eine Bewertung der Werkzeugstabilität unter hohen Temperaturen und Schnittkräften.
- Wählen Sie einen geeigneten Werkzeugnasenradius: Unter geeigneten Bedingungen kann ein größerer Werkzeugnasenradius die theoretische Oberflächenrauheit verbessern. Er kann jedoch auch die radialen Schnittkräfte erhöhen, wodurch schlanke Wellen und dünnwandige Bauteile anfälliger für Vibrationen werden. Die endgültige Auswahl sollte die Werkstücksteifigkeit, den Vorschub und die Maschinenstabilität berücksichtigen.
- Verschleißte Werkzeuge sollten umgehend ausgetauscht werden: Mit zunehmendem Gebrauch nutzen sich die Schneidkanten von Schneidwerkzeugen ab und werden stumpfer. Dies kann zu erhöhten Schnittkräften und einer geringeren Oberflächenqualität führen. Durch die Dokumentation der Werkzeugstandzeiten, die Überwachung von Veränderungen der bearbeiteten Oberfläche und den Austausch der Werkzeuge nach Erreichen festgelegter Grenzwerte lässt sich das Risiko von Rauheitsfehlern in der Serienfertigung reduzieren.
- Prüfen Sie die Werkzeuginstallation: Eine falsche Werkzeughöhe, ein zu großer Werkzeugüberstand und eine unzureichende Klemmung können die Schnittstabilität beeinträchtigen. Durch Minimierung unnötigen Überstands und Sicherstellung einer sicheren Werkzeuginstallation lassen sich Vibrationen und unebene Oberflächenmuster reduzieren.
Bei hochpräzisen CNC-Drehteilen sollte das Werkzeugmanagement in standardisierte Produktionsabläufe integriert werden. Einheitliche Werkzeugspezifikationen, Aufzeichnungen zur Werkzeugstandzeit und regelmäßige Werkzeugprüfungen verbessern die Wiederholgenauigkeit und minimieren Schwankungen der Oberflächenqualität aufgrund von Unterschieden im Werkzeugzustand.
Werkstücksteifigkeit und Maschinenstabilität
Selbst bei geeigneten Schnittparametern können instabile Werkstückspannung, schlechter Maschinenzustand oder übermäßige Vibrationen die Erzielung einer gleichmäßigen Oberflächengüte verhindern. Schlanke Wellen, dünnwandige Hülsen und Bauteile mit kleinem Durchmesser reagieren besonders empfindlich auf Schnittkräfte und können Rattermarken, lokale Welligkeit oder Maßänderungen aufweisen.
Die Werkstückspannung sollte entsprechend dem Durchmesser, der Länge, der Wandstärke und der Bearbeitungsposition geplant werden. Schlanke Wellen erfordern gegebenenfalls einen Reitstock oder eine andere geeignete Abstützmethode. Dünnwandige Hülsen benötigen sorgfältig kontrollierte Spannkräfte, um Verformungen zu vermeiden. Spannbacken, weiche Spannbacken und Positionierflächen müssen sauber gehalten werden, damit Späne und Schmutz die Positioniergenauigkeit nicht beeinträchtigen.
Der Zustand der Maschinenspindel, der Verschleiß der Führungsbahnen, die Steifigkeit des Revolvers und die Qualität der Wartung können die Bearbeitungsergebnisse beeinflussen. Regelmäßige Überprüfungen des Spindelbetriebs, der Spannvorrichtungsgenauigkeit und kritischer Maschinenkomponenten helfen, Vibrationsquellen zu identifizieren. Tritt eine regelmäßige Welligkeit der Oberfläche auf, sollten Maschine, Werkzeug, Werkstückspannung und Schnittparameter überprüft werden, anstatt sich nur auf die Reduzierung des Vorschubs zu verlassen.
Methoden zur Verbesserung der Oberflächengüte beim CNC-Drehen
Die Verbesserung der Oberflächengüte beim CNC-Drehen erfordert eine abgestimmte Prozessplanung, die Optimierung der Schnittparameter, ein effizientes Kühlmittelmanagement und eine präzise Steuerung der Bearbeitungsreihenfolge. Unterschiedliche Werkstoffe und Bauteilgeometrien erfordern unterschiedliche Bearbeitungsstrategien. Ein effektiver Oberflächenbearbeitungsprozess sollte die Zeichnungsvorgaben erfüllen und gleichzeitig Vibrationen, thermische Verformungen und Werkzeugverschleiß minimieren.
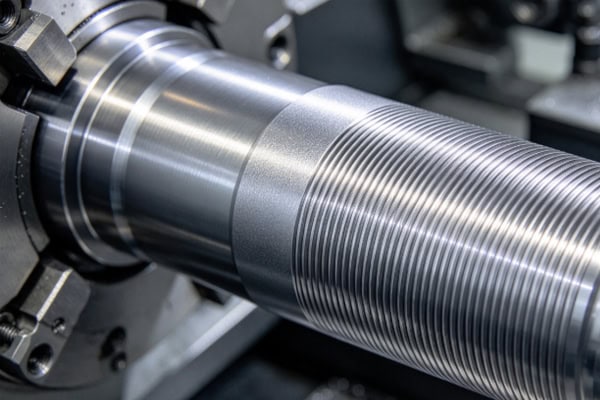
Optimierung der Schrupp- und Schlichtbearbeitung
Schruppen und Schlichten dienen unterschiedlichen Fertigungszwecken. Beim Schruppen wird überschüssiges Material effizient abgetragen, während beim Schlichten die endgültigen Abmessungen und die Oberflächenqualität erzielt werden. Sind die Bearbeitungszugaben ungünstig gewählt oder ist das Werkstück vor dem Schlichten noch verformungsanfällig, kann die Oberflächenrauheit ungleichmäßig werden.
- Achten Sie auf ein angemessenes Schlichtzugabe: Lassen Sie beim Schruppen eine geeignete Materialmenge stehen, die vom Werkstückmaterial, den Abmessungen und den nachfolgenden Bearbeitungsschritten abhängt. Zu viel Zugabe erhöht die Belastung beim Schlichten, während zu wenig Zugabe einen stabilen Schnitt verhindern und die Oberflächenqualität sowie die Maßhaltigkeit beeinträchtigen kann.
- Planen Sie die Bearbeitungsreihenfolge: Bei Drehteilen mit Stufen, Nuten, Innenbohrungen und Gewinden ordnen Sie die Bearbeitungsschritte entsprechend der Bauteilgeometrie an. Flächen, die Rundlaufgenauigkeit oder präzise Passungen erfordern, sollten unter stabilen Positionierungsbedingungen bearbeitet werden, um Fehler durch wiederholtes Aufspannen zu minimieren.
- Kontrolle der Schlichtbelastung: Sorgen Sie beim Schlichten für gleichmäßige und stabile Schnittbedingungen. Vermeiden Sie häufiges Ein- und Ausfahren des Werkzeugs sowie große Schwankungen der Schnittbelastung durch ungleichmäßige Aufmaße. Optimieren Sie bei schlanken Wellen und dünnwandigen Bauteilen die Lagerung und die Bearbeitungsabläufe, um Verformungen zu minimieren.
- Vermeiden Sie unnötige Nachbearbeitungen: Wenn mit geeigneten Werkzeugen und optimierten Schnittparametern die geforderte Oberflächenrauheit erreicht werden kann, sind zusätzliche Polier- oder Nachbearbeitungsvorgänge unter Umständen nicht erforderlich. Ist für die Funktion des Bauteils eine feinere Oberfläche notwendig, wählen Sie gemäß den Zeichnungsvorgaben ein geeignetes Nachbearbeitungsverfahren.
Die klare Trennung von Schrupp- und Schlichtbearbeitung verbessert die Prozessstabilität und verhindert unnötige Kosten, die durch die Kompensation von Problemen in früheren Arbeitsgängen entstehen.
Kühlmittel und Schmierstoffe effektiv einsetzen
Die beim Zerspanen entstehende Wärme beeinflusst den Werkzeugverschleiß, die Maßhaltigkeit des Werkstücks und die Oberflächenbeschaffenheit. Durch geeignete Kühlung und Schmierung lassen sich die Temperaturen in der Zerspanungszone senken, der Spanabtransport verbessern und die Reibung zwischen Werkzeug und Werkstück unter geeigneten Bedingungen verringern. Die Kühlmethode muss jedoch auf das Material, das Werkzeug und die Bearbeitungsparameter abgestimmt sein. Eine alleinige Erhöhung des Kühlmittelstroms garantiert keine bessere Oberflächengüte.
- Sorgen Sie für eine stabile Kühlmittelzufuhr: Bei Bearbeitungsvorgängen, die Kühlmittel erfordern, muss sichergestellt werden, dass dieses die Bearbeitungszone effektiv erreicht. Eine unzureichende Kühlmittelpositionierung oder ein ungleichmäßiger Durchfluss können lokale Temperaturschwankungen verursachen, die die Werkzeugstandzeit und die Bearbeitungskonsistenz beeinträchtigen.
- Kühlmittel sauber halten: Späne, Verunreinigungen und Ölreste im Kühlmittel können die Bearbeitungsbedingungen beeinträchtigen und das Risiko von Oberflächenkratzern erhöhen. Wartungssysteme und Kühlmittelzustand regelmäßig prüfen, um eine stabile Produktion zu gewährleisten.
- Die Kühlmethoden müssen dem Material angepasst werden: Aluminiumlegierungen, Edelstahl und Titanlegierungen weisen unterschiedliche Schneideigenschaften auf. Wählen Sie die Kühlmethoden gemäß den Empfehlungen des Werkzeugherstellers und den Prozessbedingungen. Bei manchen Bearbeitungsvorgängen ist eine effektive Spanabfuhr und Wärmeableitung wichtiger als eine bloße Erhöhung der Kühlmittelmenge.
- Thermische Einflüsse auf die Maße vermeiden: Bei Teilen mit engen Toleranzen ist der Temperaturanstieg während der kontinuierlichen Bearbeitung zu überwachen. Gegebenenfalls sind Zykluszeiten, Kühlbedingungen und Prüfverfahren anzupassen, um den Einfluss von Temperaturänderungen auf die Maßmessungen zu minimieren.
Das Kühlmittelmanagement sollte in die Anlagenwartung und die Prozessdokumentation integriert werden. Stabile Kühlbedingungen tragen dazu bei, übermäßigen Werkzeugverschleiß und Oberflächenfehler zu reduzieren und gleichzeitig die Qualitätskonstanz in der kontinuierlichen Produktion zu verbessern.
Kontrolle von Graten, Kratzern und Restspänen
Oberflächenfehler werden nicht immer durch Schnittparameter verursacht. Grate, Ausrisse, Spannspuren und Beschädigungen durch unsachgemäße Handhabung können ebenfalls Aussehen, Montage und Endabnahme beeinträchtigen. Präzisionsgedrehte Teile erfordern daher geeignete Schutzmaßnahmen während der gesamten Bearbeitung, Reinigung, Prüfung und Verpackung.
Grate treten häufig an Bauteilkanten, Nutausgängen und Schnittkanten auf. Sie lassen sich durch Optimierung der Werkzeugwege, Anpassung der Schnittparameter und geeignete Entgratungsmaßnahmen minimieren. Bei Teilen mit kleinen Öffnungen oder komplexen Kanten sollten zulässige Fasenmaße und Gratgrenzen definiert werden, um Beschädigungen kritischer Merkmale durch das Entgraten zu vermeiden.
Späne können beim Bearbeiten oder beim Handhaben, Reinigen und Transportieren von Werkstücken entstehen. Durch das umgehende Entfernen von Spänen vom Werkstück und den Vorrichtungen mit geeigneten Reinigungswerkzeugen sowie durch das Vermeiden von Kollisionen der Metallteile lassen sich unerwünschte Kratzer reduzieren. Produkte mit hohen optischen Anforderungen benötigen gegebenenfalls Schutzvorrichtungen oder eine geeignete Verpackung, um Transportschäden zu vermeiden.
Wenn ein Bauteil anodisiert, galvanisiert oder anderweitig oberflächenbehandelt werden muss, ist vor Beginn der Bearbeitung der Zusammenhang zwischen der erforderlichen Oberflächenrauheit und dem jeweiligen Bearbeitungsprozess zu klären. Manche Oberflächenbehandlungen können tiefe Kratzer oder ausgeprägte Werkzeugspuren nicht vollständig beseitigen; daher muss der gewünschte Oberflächenzustand gegebenenfalls in einem früheren Fertigungsschritt erreicht werden.
Oberflächenrauheitsprüfung und Qualitätsmanagement beim CNC-Drehen
Ein geeigneter Bearbeitungsprozess muss durch Inspektion verifiziert werden. Bei Präzisionsbauteilen mit strengen Oberflächenanforderungen reicht eine Sichtprüfung allein nicht aus, um zuverlässig festzustellen, ob die Rauheit den Zeichnungsvorgaben entspricht. Die Auswahl geeigneter Messgeräte, die Definition von Prüfpunkten und die Implementierung konsistenter Prozesskontrollen tragen dazu bei, Bearbeitungsergebnisse zuverlässig zu bewerten und zu verhindern, dass fehlerhafte Teile in die Montage gelangen.
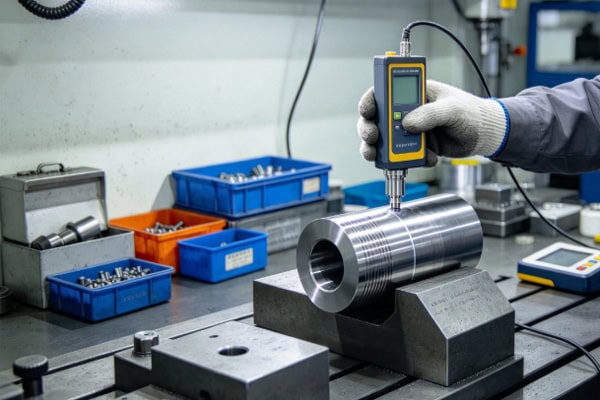
Wählen Sie eine geeignete Methode zur Messung der Oberflächenrauheit.
Das Prüfverfahren ist anhand der Bauteilgeometrie, der Oberflächenlage, der Zeichnungsparameter und der Akzeptanzkriterien auszuwählen. Gängige Verfahren sind taktile Profilometer zur Messung von Oberflächenprofilen und gegebenenfalls optische Messgeräte zur Oberflächenanalyse.
- Kontaktgeräte zur Oberflächenrauheitsmessung: Ein Tastkopf bewegt sich entlang eines vorgegebenen Messpfads, um Oberflächenprofildaten zu erfassen und Rauheitsparameter zu berechnen. Wählen Sie die korrekte Messrichtung, die Auswertelänge und die Grenzwellenlänge und stellen Sie sicher, dass das Werkstück sauber und sicher positioniert ist.
- Optische Messgeräte: Für bestimmte Mikrostrukturen, spezielle Oberflächen oder Bereiche, die für eine taktile Messung ungeeignet sind, können optische Messverfahren in Betracht gezogen werden. Vor der Verwendung sind die Messfähigkeit, der zulässige Messbereich und die Kompatibilität des Geräts mit den Abnahmekriterien der Zeichnung zu prüfen.
- Standardisieren Sie die Messbedingungen: Messort, Messrichtung und Werkstückzustand können die Ergebnisse beeinflussen. Bei zylindrisch gedrehten Oberflächen legen Sie die Messrichtung gemäß den geltenden Normen und Zeichnungsvorgaben fest und verwenden Sie wiederholbare Messpunkte.
- Geräte kalibrieren und warten: Messgeräte müssen regelmäßig kalibriert und gewartet werden. Ein abgenutzter Tastkopf, ein fehlerhafter Gerätezustand oder uneinheitliche Bedienungsabläufe können Messfehler und unzuverlässige Qualitätsbewertungen verursachen.
Die Prüfergebnisse sind mit den in der technischen Zeichnung angegebenen Parametern und geltenden Normen zu vergleichen. Falls die Zeichnung Ra, Rz oder einen anderen Parameter vorgibt, ist die Prüfung gemäß dieser Vorgabe durchzuführen und nicht unterschiedliche Rauheitsparameter als austauschbar zu behandeln.
Einführung der Erstmusterprüfung und Prozessüberwachung
Ein durchgängiges Qualitätsmanagement sollte die Erstmusterprüfung, die Fertigungsbegleitende Prüfung und die Endabnahme umfassen. Die Erstmusterprüfung überprüft, ob das Programm, die Werkzeuge, die Spannmethode und die Schnittparameter den Anforderungen entsprechen. Die Fertigungsbegleitende Prüfung hilft, Probleme zu erkennen, die durch Werkzeugverschleiß, Änderungen des Maschinenzustands oder Schwankungen der Bearbeitungsbedingungen verursacht werden.
- Erstmusterprüfung: Vor Beginn der Serienproduktion sind die kritischen Abmessungen, die Oberflächenrauheit, die Gewinde und die relevanten geometrischen Toleranzen zu prüfen. Sobald die Ergebnisse den Anforderungen entsprechen, kann die Produktion mit dem verifizierten Verfahren fortgesetzt werden.
- Prozessbegleitende Stichproben: Die Stichprobenhäufigkeit ist anhand des Auftragsvolumens, des Teilerisikos und der Qualitätsanforderungen festzulegen. Bei Bauteilen, die empfindlich auf Werkzeugverschleiß reagieren oder strenge Anforderungen an die Oberflächenqualität stellen, sind Rauheitsänderungen genau zu überwachen und die Prüfintervalle gegebenenfalls zu verkürzen.
- Rückverfolgbarkeit von Fehlern: Wenn die Oberflächenqualität die Anforderungen nicht erfüllt, sollten die Teilecharge, der Maschinenzustand, die Werkzeugnutzung und die Bearbeitungsparameter dokumentiert werden. Die Untersuchung der Ursache und die Umsetzung von Korrekturmaßnahmen tragen dazu bei, wiederkehrende Fehler zu vermeiden.
- Qualitätsaufzeichnungen führen: Für Teile, die eine gleichbleibende Chargenlieferung erfordern, sollten relevante Prüfdaten, Prozessänderungen und Korrekturmaßnahmen dokumentiert werden. Diese Aufzeichnungen gewährleisten die Rückverfolgbarkeit und helfen, die Qualität bei zukünftigen Aufträgen zu überprüfen.
Die Kombination von Rauheitsprüfung und Bearbeitungsprozessdaten erleichtert das frühzeitige Erkennen von Qualitätstrends und reduziert Ausschuss- und Nacharbeitskosten.
Wählen Sie einen zuverlässigen Lieferanten für Präzisions-CNC-Drehmaschinen.
Für Unternehmen, die Präzisionsdreharbeiten auslagern, haben die Anlagenkapazitäten, die Prozesserfahrung und die Qualitätsmanagementverfahren des Lieferanten direkten Einfluss auf die Oberflächengüte. Bei Kaufentscheidungen sollte daher mehr als nur der Stückpreis berücksichtigt werden. Es ist außerdem wichtig sicherzustellen, dass der Lieferant über die erforderlichen Bearbeitungs- und Prüfkapazitäten verfügt, um die Zeichnungsvorgaben zu erfüllen.
Bei der Lieferantenbewertung ist zu prüfen, ob die Lieferanten über CNC-Drehmaschinen verfügen, die für die Zielwerkstoffe und die Bauteilgeometrie geeignet sind, ob sie geeignete Werkzeuge und Schnittparameter entwickeln können und ob sie über geeignete Geräte zur Oberflächenrauheitsmessung verfügen. Bei Bauteilen, die präzise Passungen erfordern, ist sicherzustellen, dass der Lieferant die vorgegebenen Maße, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit versteht und die vereinbarten Prüfprotokolle bereitstellen kann.
Bei Angebotsanfragen geben Sie bitte vollständige technische Zeichnungen, Materialgüten, Rauheitsparameter, Toleranzvorgaben, Bestellmengen und Liefertermine an. Falls das Produkt spezielle Oberflächenbehandlungen, Entgratungsstandards oder Prüfberichte erfordert, teilen Sie uns diese Anforderungen bitte im Voraus mit. Klare technische Informationen ermöglichen es Lieferanten, die Machbarkeit des Prozesses zu beurteilen und reduzieren Angebotsfehler und nachfolgende Änderungen.
Eine gleichbleibende Oberflächenqualität beim CNC-Drehen hängt von geeigneten Schnittparametern, passenden Werkzeugen, zuverlässiger Werkstückspannung, effektiver Kühlung und Schmierung sowie standardisierten Prüfverfahren ab. Die Optimierung der Nachbearbeitung, die Minimierung von Vibrationen, die Kontrolle des Werkzeugverschleißes und die regelmäßige Messung der Oberflächenrauheit verbessern die Gleichmäßigkeit und Zuverlässigkeit von Präzisionsbauteilen. Bei kundenspezifischen Bearbeitungsprojekten tragen klar definierte Zeichnungsanforderungen und ein Lieferant mit nachgewiesener Prozess- und Qualitätskontrollkompetenz dazu bei, Bearbeitungsgenauigkeit, Liefertermine und Fertigungskosten in Einklang zu bringen.
















