Turbolaufräder sind schnell rotierende Bauteile, deren Leistung maßgeblich von der Schaufelgeometrie, der Massenverteilung, dem Oberflächenzustand und dem Verhältnis zwischen Nabe und Drehachse abhängt. Bereits geringe Bearbeitungsfehler können den Luftstrom verändern, Vibrationen verstärken, den Wirkungsgrad des Verdichters verringern oder das endgültige Auswuchten erschweren.
Dieser Leitfaden erläutert den Bearbeitungsprozess von Turbolaufrädern – von der Konstruktion und Materialauswahl über die 5-Achs-CNC-Schruppbearbeitung, die Schaufelbearbeitung, die CAM-Werkzeugwegsteuerung und das Auswuchten bis hin zur Endkontrolle. Er behandelt außerdem die Bearbeitungsrisiken, die die Schaufelgenauigkeit, die Oberflächengüte, die Maßhaltigkeit und die reproduzierbare Produktionsqualität beeinflussen können.
Was ist ein Turbo-Laufrad?
Ein Turbolader-Laufrad ist ein schnell rotierendes Rad mit mehreren gekrümmten Schaufeln, das die einströmende Luft beschleunigt und verdichtet. In Turboladeranwendungen beeinflussen seine aerodynamische Geometrie und Rotationsgenauigkeit direkt den Luftstrom, das Ansprechverhalten, den Wirkungsgrad und die Vibrationen, weshalb eine präzise Bearbeitung besonders wichtig ist.
Wie funktionieren Turbo-Laufräder?
Ein Turbolader-Laufrad, oft auch Verdichterrad genannt, rotiert mit sehr hoher Geschwindigkeit und saugt Luft in die Mitte des Rades. Die gekrümmten Schaufeln beschleunigen die Luft nach außen zum größeren Außendurchmesser hin.
Beim Austritt der Luft aus dem Laufrad wird die Geschwindigkeit durch die umgebende Verdichtergeometrie in erhöhten Druck umgewandelt. Die komprimierte Luft kann dann mit höherer Dichte dem Motor zugeführt werden.
Da die Schaufeln den Lufteintritt, die Beschleunigung und den Austritt aus dem Rad steuern, kann die Schaufelform nicht als dekorative Oberfläche betrachtet werden. Profilgenauigkeit und -konstanz von Schaufel zu Schaufel sind funktionale Anforderungen.
Was sind die Hauptmerkmale eines Turbo-Laufrads?
Zu den Hauptmerkmalen gehören die Nabe, die Mittelbohrung bzw. die Wellenschnittstelle, die Schaufelwurzeln, die Vorderkanten, die Hinterkanten, die Schaufelspitzen und die Strömungskanäle zwischen benachbarten Schaufeln.
Viele Turbolaufräder verwenden dreidimensional verdrillte Schaufeln, deren Winkel und Krümmung sich vom Einlass zum Außendurchmesser hin verändern. Diese Geometrie erzeugt enge Bereiche, die mit herkömmlichen Drei-Achs-Fräsverfahren schwer zugänglich sind.
Die Zentrierbohrung und die Nabe sind gleichermaßen wichtig. Selbst wenn jedes Schaufelblatt präzise gefertigt ist, können eine ungenaue Bohrungskonzentrizität oder ein zu hoher Rundlauf die rotierende Masse von der vorgesehenen Achse ablenken.
Warum ist Bearbeitungsgenauigkeit bei hohen Geschwindigkeiten wichtig?
Bei hohen Drehzahlen können bereits kleine geometrische und Massenfehler erhebliche Zentrifugalkräfte erzeugen.
Geringfügige Unterschiede in der Schaufeldicke, ungleichmäßiger Materialabtrag oder eine außermittige Bohrung können zu Restunwuchten führen. Oberflächenfehler oder abrupte Geometrien am Schaufelfuß können ebenfalls lokale Spannungskonzentrationen verursachen.
Bei der Bearbeitung von Turbolaufrädern müssen daher sowohl die Abmessungen als auch die Symmetrie beachtet werden. Ein einwandfreies Bauteil zeichnet sich nicht nur durch die Einhaltung der Einzelabmessungen aus; das gesamte Laufrad muss sich wie ein einziges, ausgewuchtetes Rotationssystem verhalten.
Wie beeinflusst die Konstruktion eines Turbolaufrads die Bearbeitung?
Die Auslegung von Turbolaufrädern bestimmt maßgeblich den Bearbeitungsaufwand. Schaufelkrümmung, Dicke, Fußgeometrie, Ein- und Auslassdurchmesser, Schaufelanzahl und Kanalbreite beeinflussen Werkzeugzugänglichkeit, Werkzeuglänge, Schnittkräfte, Zykluszeit und das Kollisionsrisiko. Eine aerodynamisch optimierte Auslegung muss dennoch einen praktikablen Bearbeitungsweg ermöglichen.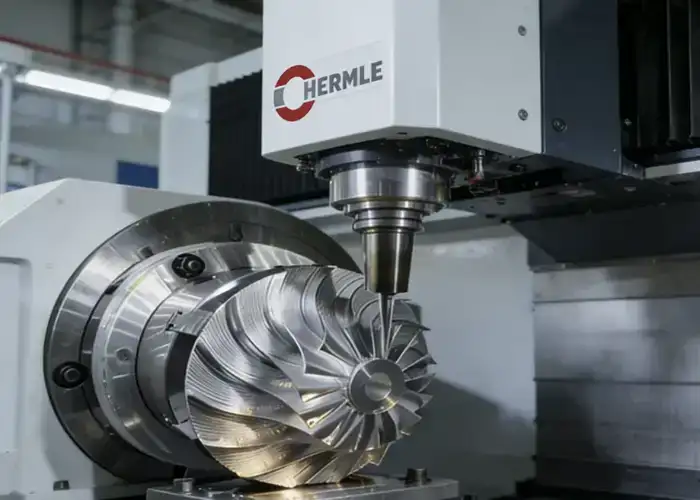
Klingenprofil, Krümmung und Winkel
Die Schaufeln von Turbolaufrädern weisen normalerweise komplexe Freiformflächen anstelle einfacher Wände mit konstantem Winkel auf.
Da das Werkzeug der Schaufel folgt, muss seine Ausrichtung kontinuierlich angepasst werden, um den Kontakt aufrechtzuerhalten und gleichzeitig benachbarte Schaufeln zu vermeiden. Dies ist einer der Gründe, warum die simultane 5-Achs-Bearbeitung häufig für die Laufradgeometrie eingesetzt wird. Das CAMWorks-Beispiel von Hawk Ridge verwendet ebenfalls 5-Achs-Strategien, um zwischen den Schaufeln zu schruppen und die gekrümmten Oberflächen fertig zu bearbeiten, wobei die Werkzeugachse aktiv gesteuert wird.
Eine stärkere Krümmung bedeutet im Allgemeinen eine größere Werkzeugachsenbewegung. Dies erhöht die Komplexität der CAM-Programmierung und macht die Kollisionsprüfung wichtiger.
Schaufeldicke und Wurzelgeometrie
Dünne Schaufeln reduzieren die rotierende Masse und unterstützen die aerodynamische Gestaltung, verringern aber auch die Steifigkeit des Bauteils während der Bearbeitung.
Wird Material von beiden Seiten eines dünnen Sägeblatts abgetragen, können die Schnittkräfte den verbleibenden Abschnitt verformen. Dies kann zu Profilfehlern, Verjüngungen, Vibrationsspuren oder einer ungleichmäßigen Hinterkante führen.
Der Schaufelfuß erfordert besondere Aufmerksamkeit, da er den Übergang von einer dünnen aerodynamischen Oberfläche zur deutlich dickeren Nabe bildet. Eine geeignete Verrundungsgeometrie verbessert sowohl die strukturelle Leistungsfähigkeit als auch den Zugang zum Schneidwerkzeug.
Einlass- und Auslassdurchmesser
Der Einlassdurchmesser beeinflusst die Geometrie in der Nähe der Schaufeleintrittskante, während der Außendurchmesser den Schaufelspitzenbereich und die maximale Radgröße definiert.
Diese Abmessungen beeinflussen, wie tief der Fräser in die Strömungskanäle eindringen muss und wie viel Freiraum zwischen dem Werkzeughalter und benachbarten Schneidmessern zur Verfügung steht.
Große Außendurchmesser bieten zwar mehr Arbeitsraum, erhöhen aber auch den Einfluss von Radialfehlern und Massenschwankungen bei hohen Rotationsgeschwindigkeiten.
Anzahl der Klingen und Kanalbreite
Durch das Hinzufügen weiterer Lamellen kann der verfügbare Platz zwischen benachbarten Flächen verringert werden.
Enge Kanäle erfordern unter Umständen Werkzeuge mit kleinerem Durchmesser oder größerer Reichweite. Diese Werkzeuge sind weniger steif und anfälliger für Durchbiegung und Vibrationen.
Eine dichte Schaufelanordnung kann daher die Bearbeitungszeit verlängern, selbst wenn der Gesamtdurchmesser des Laufrads unverändert bleibt. Die CAM-Strategie muss sowohl den Zugang zum Schneidwerkzeug als auch den Freiraum für die Halterung berücksichtigen.
Rotationssymmetrie und Massenverteilung
Ein Turbolaufrad ist rotationssymmetrisch, daher sollte die Bearbeitung diese Symmetrie so weit wie möglich erhalten.
Wenn an einem Sägeblatt mehr Material abgetragen wird als an den anderen oder wenn der Werkzeugverschleiß zu einer allmählichen Profiländerung um die Scheibe herum führt, kann die endgültige Massenverteilung ungleichmäßig werden.
Die Musterung der Werkzeugwege trägt zur Konsistenz bei. Im CAMWorks-Beispiel wird ein Schaufelbereich programmiert und anschließend mithilfe eines kreisförmigen Musters um das Laufrad wiederholt, wodurch die Abweichungen zwischen den programmierten Sektoren reduziert werden.
Welche Materialien werden für Turbolaufräder verwendet?
Die Werkstoffe für Turbolaufräder müssen ein ausgewogenes Verhältnis zwischen geringer rotierender Masse, Festigkeit, Temperaturbeständigkeit, Dauerfestigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit aufweisen. Aluminium wird häufig für Verdichterräder verwendet, während Titan- und Nickelbasislegierungen gewählt werden, wenn eine höhere Festigkeit oder Temperaturbeständigkeit den zusätzlichen Bearbeitungsaufwand rechtfertigt.
Aluminiumlegierungen
Aluminiumlegierungen bieten eine geringe Dichte und gute Bearbeitbarkeit, wodurch sie sich gut für leichte Kompressorlaufräder eignen.
Ihre geringeren Schnittkräfte ermöglichen relativ schnelles Fräsen und effizienten Materialabtrag. Dies ist vorteilhaft, wenn große Materialmengen zwischen den Messern abgetragen werden müssen.
Die Hauptrisiken bei der Bearbeitung sind die Durchbiegung dünner Klingen, die Gratbildung an feinen Kanten und Verformungen, wenn der Rohling oder der Prozess Eigenspannungen aufweist.
Titanlegierungen
Titan bietet ein hohes Festigkeits-Gewichts-Verhältnis, eine gute Korrosionsbeständigkeit und eignet sich gut für Anwendungen, bei denen stärkere, leichtere Bauteile benötigt werden.
Ti-6Al-4V ist eine gängige Titanlegierung, die für Turbinen und Laufräder verwendet wird. ForceBeyond beschreibt beispielsweise Titan-Turbinenlaufräder aus Ti-6Al-4V, die im Gussverfahren mit anschließender präziser 5-Achs-CNC-Bearbeitung hergestellt werden.
Die Bearbeitung von Titan ist anspruchsvoller als die von Aluminium, da die Schnittwärme nahe der Werkzeugschneide konzentriert bleibt. Werkzeugwahl, Schnittgeschwindigkeit, Kühlmittelzufuhr, Eingriffspunkt und Standzeitmanagement gewinnen daher an Bedeutung.
Legierungen auf Nickelbasis
Nickelbasierte Legierungen können für Hochtemperatur-Turbomaschinenbauteile ausgewählt werden, bei denen die Hitzebeständigkeit wichtiger ist als niedrige Bearbeitungskosten.
Diese Werkstoffe erzeugen hohe Schnittkräfte und behalten ihre Festigkeit auch bei erhöhten Schnitttemperaturen. Der Werkzeugverschleiß kann daher rapide ansteigen, wenn die Parameter zu aggressiv sind.
Bei komplexen Laufradschaufeln erfordert die lange Werkzeugeingriffszeit in Verbindung mit dem schwierigen Materialverhalten kontrollierte Schnittbedingungen.
Edelstahl und andere Werkstoffe
Edelstahl kann dort eingesetzt werden, wo Korrosionsbeständigkeit und mechanische Festigkeit erforderlich sind.
Sie erzeugen im Allgemeinen höhere Schnittkräfte als Aluminium und können bei schlecht kontrollierten Schnittbedingungen kaltverfestigt werden.
Die Materialauswahl sollte sich stets an den tatsächlichen Betriebsbedingungen des Turboladers orientieren und nicht allein an der einfachen Bearbeitbarkeit.
Rohlinge aus Knüppeln, Schmiedeteilen und Gussteilen
Ein bearbeitetes Laufrad kann aus einem Rohling, einem Schmiedeteil oder einem Gussteil hergestellt werden.
Die Bearbeitung von Rohlingen bietet Flexibilität für Prototypen, Kleinserien und Designänderungen, führt aber zu einem höheren Materialabtrag. Schmiedeteile hingegen können günstige mechanische Eigenschaften aufweisen und gleichzeitig den Materialüberschuss reduzieren.
Gegossene oder endkonturnahe Rohlinge reduzieren den Materialabtrag bei größeren Stückzahlen, allerdings muss der Bearbeitungsplan Gussabweichungen und gegebenenfalls erforderliche Materialprüfungen vor der Präzisionsbearbeitung berücksichtigen.
Warum wird für die Bearbeitung von Turbolaufrädern eine 5-Achs-CNC-Maschine verwendet?
Die 5-Achs-CNC-Bearbeitung ermöglicht es dem Fräser, auch verdrehte Schaufeln, enge Kanäle und wechselnde Oberflächenwinkel zu bearbeiten und dabei die Werkzeugausrichtung kontinuierlich zu steuern. Dadurch lassen sich Nachspannvorgänge reduzieren, die Passung zwischen Schaufeln und Nabe verbessern und komplexe Laufradgeometrien in einer einzigen Aufspannung bearbeiten.
Zugang zu verdrehten Klingenoberflächen
Die Schaufeln eines Turbolaufrads ändern ihre Ausrichtung von der Wurzel zur Spitze.
Eine Drei-Achs-Maschine kann nicht immer einen günstigen Werkzeugwinkel über diese Oberflächen aufrechterhalten, ohne das Werkstück neu zu positionieren.
Die Fünf-Achsen-Bewegung ermöglicht es dem Werkzeug, sich zu neigen und dabei der Klinge zu folgen, wodurch die Schneide in einer effektiveren Ausrichtung gehalten wird.
Bearbeitung schmaler Klingenkanäle
Der Raum zwischen den Klingen ist einer der am schwierigsten zu bearbeitenden Bereiche.
Durch Neigen des Werkzeugs wird eine kürzere effektive Reichweite und ein besserer Zugang zu tiefer liegenden Abschnitten des Strömungskanals ermöglicht.
Dadurch kann die Steifigkeit des Werkzeugs verbessert und die Wahrscheinlichkeit verringert werden, dass der Halter mit einem benachbarten Sägeblatt in Kontakt kommt.
Reduzierung von Rüstzeiten und Datenübertragungsfehlern
Mehrere Aufspannungen führen jedes Mal zu zusätzlichen Positionierungsfehlern, wenn das Teil erneut eingespannt wird.
Die Fertigung von Nabe, Kanälen und Schaufeloberflächen in einer kontrollierten Fünf-Achs-Anlage trägt dazu bei, deren Beziehung zur Rotationsachse zu erhalten.
Weniger Aufspannung vereinfacht auch die Inspektion, da mehr Merkmale auf dasselbe Bearbeitungsbezugssystem Bezug nehmen können.
Kontrolle der Werkzeugausrichtung und Oberflächengüte
Bei der Fünf-Achs-Bearbeitung geht es nicht nur darum, schwierige Oberflächen zu erreichen.
Die Werkzeugausrichtung bestimmt, welcher Teil des Schneidwerkzeugs die Klinge berührt. Ein ungünstiger Kontaktpunkt kann die Schwankungen der effektiven Schnittgeschwindigkeit erhöhen, Spuren hinterlassen oder die Oberflächenqualität beeinträchtigen.
Die kontrollierte Neigung trägt dazu bei, einen stabilen Eingriff des Schneidmessers auch bei wechselnder Klingenkrümmung aufrechtzuerhalten.
Was ist der Bearbeitungsprozess für Turbolaufräder?
Ein typischer Bearbeitungsprozess für Turbolaufräder umfasst die CAD-Prüfung, die Rohlingsvorbereitung, die Festlegung der Bezugspunkte, die Naben- und Bohrungsbearbeitung, die 5-Achs-Schruppbearbeitung, die Vorschlichtbearbeitung, die Schaufelbearbeitung, das Entgraten und die abschließende Qualitätskontrolle. Die Abfolge sollte in den frühen Bearbeitungsphasen eine ausreichende Steifigkeit gewährleisten und gleichzeitig die empfindlichsten Schaufeloberflächen für die kontrollierte Endbearbeitung freihalten.
CAD-Modell- und Bearbeitungsprüfung
Die Bearbeitung beginnt mit dem genehmigten dreidimensionalen Modell und den Zeichnungsvorgaben.
Der Programmierer prüft die Schaufelkrümmung, die minimale Kanalbreite, den Werkzeugzugang, die Nabengeometrie, die Bohrungsmerkmale, die Verrundungsradien und die Oberflächen, die einer Endkontrolle bedürfen.
In dieser Phase geht es darum, Bereiche zu identifizieren, in denen Werkzeuglänge, Halterspiel, Klingenflexibilität oder Schneidwerkzeuginterferenzen ein Fertigungsrisiko darstellen könnten.
Rohlingsvorbereitung und Bezugseinrichtung
Der Rohling wird mit ausreichendem Bearbeitungszugabe für die Nabe, den Schaufelbereich und die Bezugsflächen vorbereitet.
Stabile Bezugspunkte sollten frühzeitig festgelegt werden. Die Mittelachse ist besonders wichtig, da die spätere Schaufelstrukturierung, die Bohrungsbearbeitung, die Rundlaufprüfung und das Auswuchten alle von derselben Drehachse abhängen.
Eine sichere Werkstückspannung ist erforderlich, jedoch darf die Klemmung keine Verformung des Werkstücks verursachen.
Bearbeitung von Nabe, Bohrung und Referenzmerkmalen
Die Nabe und die Zentrierbohrung stellen wichtige geometrische Beziehungen her, bevor die Schaufelbearbeitung beginnt.
Je nach Ausführung kann die Bohrung in einem späteren Arbeitsgang gebohrt, ausgebohrt, gerieben, interpoliert oder fertiggestellt werden.
Die Konzentrizität zwischen Bohrung und bearbeitetem Schaufelsystem ist wichtiger als die Betrachtung der Bohrung als isolierten Durchmesser.
5-Achsen-Schruppen zwischen den Schneidplatten
Beim Schruppen wird der größte Teil des Materials zwischen benachbarten Schneidmessern entfernt.
Bei entsprechender Zugänglichkeit ist in der Regel ein größeres, stabileres Werkzeug vorzuziehen. Der Werkzeugweg sollte einen ausreichenden Materialabstand um die Schneidkanten und Wurzelverrundungen für die spätere Nachbearbeitung gewährleisten.
Ultirapid beschreibt eine ähnliche Vorgehensweise, bei der zunächst die Nabe und die Kanäle grob bearbeitet werden, wobei kontrolliert Material für die anschließende Präzisionsbearbeitung der Schaufeln übrig bleibt.
Halbfertigstellung der Klingenkanäle
Durch das Vorbearbeiten wird ein gleichmäßigerer Spielraum vor dem letzten Sägeschnitt geschaffen.
Dieser Schritt ist deshalb wertvoll, weil die Bearbeitungswerkzeuge gleichmäßiger arbeiten, wenn sie auf vorhersehbares Material treffen, anstatt auf große Abweichungen, die durch das Schruppen entstanden sind.
Durch die Vorbearbeitung können auch lokale Zugangsprobleme aufgedeckt werden, bevor die endgültige Oberfläche entsteht.
Endbearbeitung von Klinge und Nabe
Bei der Klingenbearbeitung werden kleinere Werkzeuge und ein engerer Überstand verwendet, um der endgültigen aerodynamischen Geometrie zu folgen.
Kugelkopf- oder konische Kugelkopfwerkzeuge eignen sich häufig für gekrümmte Oberflächen und Wurzelbereiche. Auch Ultirapid sieht Kugelkopfwerkzeuge und die gleichzeitige Fünf-Achsen-Bewegung als Schlüsselelemente für die Klingenbearbeitung.
Die Bearbeitungsstrategie sollte eine gleichmäßige Bewegung gewährleisten und plötzliche Werkzeugachsenänderungen vermeiden, die Spuren auf dem Sägeblatt hinterlassen können.
Entgraten und Nachbearbeitung
Nach der Bearbeitung werden die Klingenkanten und zugänglichen Übergänge sorgfältig entgratet.
Bei diesem Verfahren müssen lose Grate entfernt werden, ohne kritische Vorder- oder Hinterkanten über die Konstruktionsvorgaben hinaus abzurunden.
Reinigung, Polieren, Beschichten, Wärmebehandlung oder andere Nachbearbeitungsprozesse werden erst dann angewendet, wenn dies vom Material und der Anwendung erforderlich ist.
Wie werden CAM-Werkzeugwege für die Bearbeitung von Laufrädern geplant?
Die CAM-Programmierung für die Bearbeitung von Laufrädern muss steuern, wo der Fräser die Schaufel berührt, wie sich die Werkzeugachse bewegt, wie das Werkzeug in enge Kanäle ein- und ausfährt und wie Kollisionen vermieden werden. Die Qualität des Werkzeugwegs beeinflusst direkt die Schaufelgeometrie, die Oberflächengüte, die Bearbeitungszeit und das Risiko, eine bereits bearbeitete Oberfläche zu beschädigen.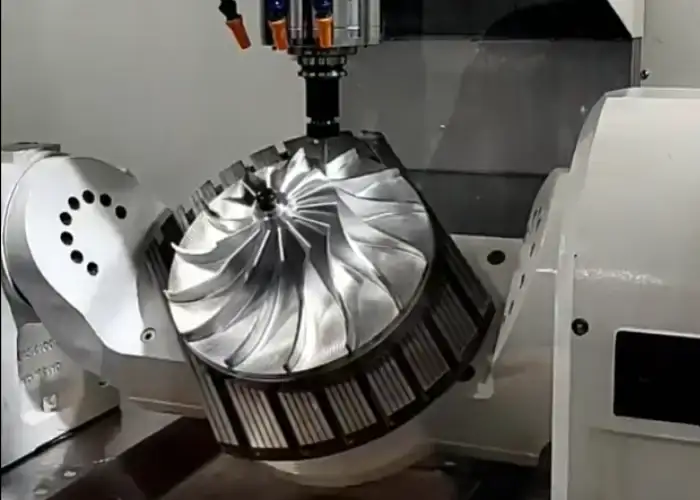
Schruppbearbeitungswege zwischen den Messern
Die Schruppbearbeitung beginnt mit der Festlegung des Volumens zwischen benachbarten Schaufeln.
Das CAM-System kann Schaufeloberflächen und Wurzelbereiche als Antriebs- oder Begrenzungsflächen nutzen, sodass Material abgetragen wird, ohne die endgültige Geometrie zu beschädigen.
Hawk Ridge demonstriert eine Strategie der Strömungslinien zwischen Oberflächen für die Schruppbearbeitung von Turbolaufrädern, wobei die obere und untere Oberfläche den Bearbeitungsbereich definieren.
Werkzeugwege für die Klingenbearbeitung
Die Endbearbeitung der Klinge erfordert eine gleichmäßige, kontinuierliche Bewegung entlang der gekrümmten Oberfläche.
Der Pfad sollte einen gleichmäßigen Abstand beibehalten, damit die Höhe der Muscheln und die Oberflächenstruktur vorhersehbar bleiben.
Abrupte Richtungsänderungen sollten minimiert werden, da sie zu Verweilmarken oder plötzlichen Änderungen der Schnittlast führen können.
Werkzeugachsen- und Neigungssteuerung
Die Fünf-Achsen-Programmierung ermöglicht es, das Werkzeug relativ zur Schnittrichtung zu neigen.
Ziel ist es, einen guten Schneidkontakt aufrechtzuerhalten und gleichzeitig den Fräser und den Halter von benachbarten Klingen fernzuhalten.
Das Beispiel von Hawk Ridge nutzt eine explizite Seitenneigungssteuerung, um das Werkzeug entlang der Klingenwände auszurichten, anstatt sich nur auf die Schneidspitze zu verlassen.
Kerben- und Kollisionsprüfung
Ein mathematisch korrekter Werkzeugweg kann dennoch unsicher sein, wenn der Halter oder der Werkzeugkörper eine andere Oberfläche berührt.
Bei der Überprüfung der Schneidkanten sollten daher auch die umliegenden Klingen, die Nabe, das Halterspiel und die Bewegungen der Verbindungsglieder zwischen den Schneidvorgängen berücksichtigt werden.
Automatische Kippfunktionen können hilfreich sein, die resultierende Bewegung muss jedoch noch auf Gleichmäßigkeit und die Grenzen der Maschinenachse überprüft werden.
Werkzeugwegmuster um das Laufrad
Da sich die Klingen um die Rotationsachse wiederholen, kann oft ein verifizierter Bearbeitungsbereich um das Rad herum strukturiert werden.
Dadurch wird der Programmieraufwand reduziert und die Strategie für jede Klinge bleibt konsistent.
Das Muster sollte sich auf die wahre Laufradachse beziehen, damit der Winkelabstand korrekt bleibt.
Maschinensimulation und Nachbearbeitungsverifikation
Die Werkzeugwegsimulation sollte nach Möglichkeit die tatsächliche Maschinenkonfiguration berücksichtigen.
Die virtuelle Bearbeitung hilft dabei, Drehachsenbegrenzungen, Halterinterferenzen, Tischkollisionen und unerwartete Rückzugsbewegungen zu erkennen, bevor das Metall geschnitten wird.
Hawk Ridge empfiehlt ausdrücklich, den generierten Code durch eine virtuelle Fünf-Achs-Maschine laufen zu lassen, um sowohl die Werkzeugwegsicherheit als auch die Ausgabe des Postprozessors zu überprüfen.
Wie werden Schneidwerkzeuge für die Bearbeitung von Turbolaufrädern ausgewählt?
Die Werkzeugauswahl hängt vom Material, der Kanalbreite, der Schaufelkrümmung, der Reichweite, den Oberflächenanforderungen und dem Bearbeitungsstadium ab. Beim Schruppen kommt es auf Steifigkeit und Materialabtrag an, während beim Schlichten Werkzeuge benötigt werden, die gekrümmte Schaufeloberflächen ohne übermäßige Durchbiegung oder Behinderung durch den Halter erreichen können.
Schaftfräser für die Schruppbearbeitung
Starre Schaftfräser oder Rundkopffräser eignen sich gut zum Abtragen von Material zwischen den Schneiden, wenn der Zugang zum Kanal ausreichend ist.
Größere Durchmesser verbessern die Steifigkeit und ermöglichen höhere Materialabtragsraten.
Das Werkzeug sollte noch genügend Material für die Vorbearbeitung und die finale Oberflächenerzeugung übrig lassen.
Kugelkopfwerkzeuge für gebogene Klingenoberflächen
Kugelkopfwerkzeuge eignen sich gut für Freiform-Schneidflächen, da die abgerundete Schneide der sich ändernden Krümmung folgen kann.
Besonders hilfreich sind sie im Bereich von Klingenwurzeln und Verrundungen, wo Werkzeuge mit flacher Spitze keinen kontinuierlichen Kontakt herstellen können.
Der Werkzeugdurchmesser sollte ein Gleichgewicht zwischen Oberflächenqualität, Zugänglichkeit und Steifigkeit herstellen.
Werkzeuglänge, Steifigkeit und Halterspiel
Das Werkzeug muss lang genug sein, um die tiefste Stelle zu erreichen, ohne dass der Halter die umgebende Geometrie berührt.
Ein zu großer Überhang verringert jedoch die Steifigkeit und erhöht die Vibrationen.
Durch die Fünf-Achsen-Neigung kann der erforderliche Auszug oft reduziert werden, indem der Freiraum für die Halterung verbessert wird.
Werkzeugverschleiß- und Austauschkontrolle
Der Werkzeugverschleiß beeinflusst sowohl die Oberflächenstruktur als auch die Geometrie.
Mit zunehmender Abnutzung der Schneidkante steigen die Schnittkräfte, und es können Vibrationen, Grate oder Maßabweichungen am Sägeblatt auftreten.
Bei der Serienfertigung sind geplante Werkzeugstandzeiten zuverlässiger als das Abwarten auf sichtbare Werkzeugausfälle.
Was sind die größten Herausforderungen bei der Bearbeitung von Turbolaufrädern?
Die größten Schwierigkeiten bei der Bearbeitung von Turbolaufrädern ergeben sich aus engen Strömungskanälen, verdrillten Schaufeloberflächen, der Flexibilität dünner Querschnitte, der großen Werkzeugreichweite, der kontinuierlichen Fünf-Achs-Bewegung und dem materialabhängigen Werkzeugverschleiß. Diese Faktoren interagieren, sodass die Verbesserung eines Parameters ohne Berücksichtigung der anderen das Problem lediglich verlagert.
Enge Kanäle und eingeschränkter Werkzeugzugang
Mit abnehmendem Abstand der Schaufeln zur Nabe hin wird der Werkzeugzugang zunehmend eingeschränkt.
Kleine Fräser passen zwar in den Kanal, sind aber nicht so stabil wie größere Werkzeuge.
Der Programmierer muss Zugänglichkeit, effektive Fräserlänge, Halterabstand und akzeptable Zykluszeit in Einklang bringen.
Durchbiegung und Vibration dünner Klingen
Eine Klinge verliert an Steifigkeit, wenn umgebendes Material entfernt wird.
Wird eine Seite zu aggressiv bearbeitet, kann dies dazu führen, dass die Klinge vom Fräser weggelenkt wird und auf der gegenüberliegenden Seite ein Profilfehler entsteht.
Ausgewogene Bearbeitung, leichte Schlichtbearbeitungen, scharfe Werkzeuge und kontrollierter Werkzeugeinsatz tragen dazu bei, diesen Effekt zu reduzieren.
Werkzeuginterferenz und Kollisionsrisiko
Bei gleichzeitiger Bewegung können sich Schneidwerkzeug, Halter, Spindel und Maschinenkopf benachbarten Klingen annähern.
Das Kollisionsrisiko ist daher höher als beim normalen dreiachsigen Taschenfräsen.
CAM-Kollisionsprüfung und vollständige Maschinensimulation sind wesentliche Bestandteile des Programmierworkflows und keine optionalen abschließenden Prüfungen.
Hitze und Werkzeugverschleiß bei schwierigen Werkstoffen
Titan- und Nickelbasislegierungen erzeugen mehr Wärme und Werkzeugspannung als Aluminium.
Zu starker Eingriff kann den Fräser beschädigen, die Klingenablenkung erhöhen und zu unsauberen Oberflächen führen.
Schnittparameter, Kühlmittelzufuhr, Werkzeugbeschichtungen und Austauschintervalle sollten auf das Material abgestimmt sein, anstatt ein universelles Laufradprogramm zu verwenden.
Gleichbleibende Klingenoberflächenqualität
Die Oberflächenqualität muss von der ersten bis zur letzten Klinge gleichbleibend sein.
Werkzeugverschleiß, Maschinentemperatur, sich ändernder Eingriff und Werkzeugachsenbewegung können allesamt sichtbare oder messbare Unterschiede hervorrufen.
Ein stabiler Produktionsprozess kontrolliert diese Variablen, anstatt sich auf das Polieren zu verlassen, um Bearbeitungsprobleme im Nachhinein zu kaschieren.
Wie werden die Genauigkeit der Klinge und die Oberflächengüte kontrolliert?
Die Genauigkeit der Schaufel wird durch stabile Bezugspunkte, vorhersehbare Aufmaße, steife Werkzeuge, korrekte Werkzeugachsenausrichtung und geeignete Bearbeitungswege sichergestellt. Die Oberflächenqualität muss zusammen mit dem Schaufelprofil betrachtet werden, da aggressives Polieren zwar das Aussehen verbessern, aber gleichzeitig die aerodynamische Geometrie verändern kann.
Genauigkeit des Klingenprofils
Das Schaufelprofil bestimmt, wie genau die fertige Oberfläche der CAD-Geometrie entspricht.
Je nach Größe und Spezifikation können CMM-Scanning, optische Systeme oder spezielle Schaufelmessmethoden zum Einsatz kommen.
Bei der Inspektion sollten Stichproben an mehreren Stellen der Schaufeln genommen werden, anstatt nur eine repräsentative Schaufel zu prüfen.
Vorder- und Hinterkantensteuerung
Vorder- und Hinterkanten sind relativ dünn und können bei der maschinellen Bearbeitung oder der manuellen Nachbearbeitung leicht beschädigt werden.
Zu starkes Entgraten kann die Kantenform verändern, während unzureichendes Entgraten zu losem Material führen kann.
Diese Bereiche erfordern kontrollierte Schnitte und eine sorgfältig definierte Kantenbearbeitung.
Genauigkeit von Klingenwurzel und Verrundung
Die Wurzel verbindet das Blatt mit der Nabe und ist oft sowohl geometrisch als auch strukturell von Bedeutung.
Mit zunehmender Verengung des Kanals wird der Werkzeugzugang erschwert, wodurch Hinterschneidungen oder Restmaterial entstehen können.
Die richtige Fräsergröße und eine präzise Werkzeugachsensteuerung tragen dazu bei, die geplante Verrundung beizubehalten, ohne die Nabe zu beschädigen.
Konzentrizität von Nabe und Bohrung
Die Nabe und die Mittelbohrung bilden den Drehbezugspunkt des Laufrads.
Mangelhafte Rundlaufgenauigkeit kann selbst bei korrekter Schaufelgeometrie zu radialem Rundlauffehler führen.
Bohrung, Nabe und Schaufelmuster sollten daher als zusammenhängende Merkmale und nicht als unabhängige Abmessungen betrachtet werden.
Oberflächenrauheit und Werkzeugspuren
Die Schaufeloberflächen müssen so glatt sein, dass sie den aerodynamischen und zeichnerischen Anforderungen genügen.
Sichtbares Rattern, abrupte Spitzen oder tiefe Schneidspuren können auf instabiles Schneiden oder ungeeignete Überstandshöhe hinweisen.
Die endgültigen Anforderungen an die Oberflächenbeschaffenheit sollten aus der Zeichnung hervorgehen; eine unnötig niedrige Rauheitsvorgabe kann die Zykluszeit erheblich verlängern.
Welche Auswuchtmethoden werden verwendet?
Die Auswuchtung von Laufrädern dient der Kontrolle der Restmassenexzentrizität nach der Bearbeitung. Die statische Auswuchtung identifiziert eine schwerere Seite in einer Ebene, während die dynamische Auswuchtung die rotierende Unwucht in mehreren Ebenen bewertet. Hochgeschwindigkeits-Turbolaufräder erfordern in der Regel eine abschließende Auswuchtungsprüfung, da bereits geringe Massenunterschiede bei Betriebsdrehzahl erhebliche Vibrationen verursachen können.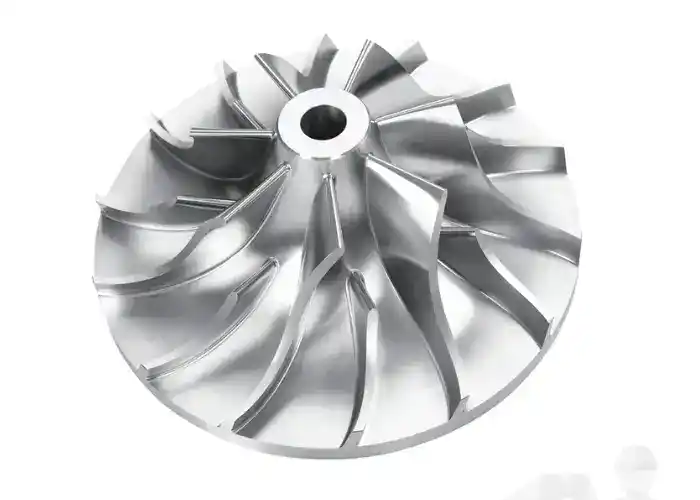
Warum die Balance bei Turbolaufrädern wichtig ist
Durch die Unwucht entsteht bei zunehmender Drehzahl eine Zentrifugalkraft.
Dies kann zu verstärkten Vibrationen, erhöhter Lagerbelastung, Geräuschentwicklung und Materialermüdung am Turbolader führen.
Eine gute geometrische Bearbeitung verringert den Korrekturaufwand, aber die Bearbeitungsgenauigkeit allein ersetzt nicht das Auswuchten.
Statisches vs. dynamisches Auswuchten
Die statische Auswuchtung ermittelt, ob der Massenschwerpunkt von der Rotationsachse abweicht.
Bei der dynamischen Auswuchtung wird auch die Massenverteilung entlang des rotierenden Bauteils berücksichtigt und gekoppelte Unwuchten erkannt, die bei einer einfachen statischen Überprüfung möglicherweise nicht auftreten.
Die erforderliche Methode sollte sich nach der Teilespezifikation und der Funktionsweise des Laufrads in der Endmontage richten.
Wie eine Gleichgewichtskorrektur durchgeführt wird
Bei der Korrektur wird üblicherweise eine kontrollierte Menge Material an einer zugelassenen Ausgleichsstelle entfernt oder angepasst.
Material sollte nicht willkürlich von den Funktionsflächen der Schaufeln entfernt werden, da dies die aerodynamische Geometrie verändern oder das Bauteil schwächen kann.
Das Zeichnungs- oder Auswuchtverfahren sollte zulässige Korrekturbereiche definieren.
Wann sollte die Auswuchtung während der Produktion überprüft werden?
Das Auswuchten erfolgt im Allgemeinen nach den Bearbeitungsschritten, die die endgültige Massenverteilung bestimmen.
Wenn sich die Masse durch spätere Beschichtung, Politur oder Montage deutlich verändert, muss die Auswuchtung möglicherweise erneut überprüft werden.
Ultirapid integriert außerdem die dynamische Auswuchtungsprüfung nach der Bearbeitung und Reinigung in seine Laufradinspektionssequenz.
Wie wird ein fertiges Turbo-Laufrad geprüft?
Die Endabnahme sollte die Schaufelgeometrie, das Verhältnis von Nabe zu Bohrung, den Rundlauf, den Oberflächenzustand, die Materialintegrität und die Restwuchtung überprüfen. Da keine einzelne Prüfmethode alle Risiken abdeckt, müssen Maßmessung, Oberflächenprüfung und Wuchtung auf die Zeichnung und die Anwendung abgestimmt sein.
CMM- und Schaufelprofilprüfung
Mit Koordinatenmessgeräten lassen sich Schaufelprofile, Nabengeometrie, Bohrungsposition und zugehörige Bezugspunkte messen.
Bei komplexen Freiformflächen liefern mehrere Messpunkte oder Scanmethoden ein besseres Bild als wenige isolierte Dimensionen.
Der Prüfbezugspunkt sollte mit dem funktionalen Drehbezugspunkt übereinstimmen.
Bohrungs-, Rundlauf- und Konzentrizitätsprüfung
Die Mittelbohrung, die Wellenschnittstelle und die äußere Geometrie sollten sich um die vorgesehene Achse drehen.
Die Rundlaufprüfung hilft dabei, Fehler zu erkennen, die durch die Bohrungsposition, Einrichtungsfehler, Verformungen oder ungleichmäßige Oberflächenbearbeitung verursacht werden können.
Diese Bedingungen stehen in direktem Zusammenhang mit dem Gleichgewichtsverhalten.
Oberflächenrauheitsprüfung
Die Oberflächenrauheit sollte dort gemessen werden, wo es in der Zeichnung angegeben ist.
Eine Sichtprüfung allein reicht nicht aus, um die Ra-Anforderung zu bestätigen.
Messrichtung und -ort sollten zwischen Erstmuster und Nachproduktion ebenfalls gleich bleiben.
Material- und Fehlerprüfung
Materialzertifikate können die angegebene Legierung und den Zustand bestätigen.
Für kritische Anwendungen können zusätzliche zerstörungsfreie Prüfverfahren vorgeschrieben werden, um Risse oder innere Defekte im Rohling oder Fertigteil zu erkennen. Ultirapid integriert die Fehlerprüfung und Materialverifizierung in seinen umfassenderen Prozess zur Qualitätssicherung von Laufrädern.
Abschließende dynamische Saldenprüfung
Das Endergebnis der Auswuchtung bestätigt, ob das fertige Laufrad die erforderliche Restunwuchtgrenze einhält.
Die Ausgleichsdatensätze sollten der korrekten Teilerevision und Produktionscharge zugeordnet werden.
Dies ist besonders wichtig, wenn Nachbestellungen ein bereits freigegebenes Rad reproduzieren müssen.
Welche häufigen Fehler treten bei der Bearbeitung von Turbolaufrädern auf?
Zu den häufigsten Defekten an Turbolaufrädern zählen Schaufelprofilfehler, Rattern, übermäßige Werkzeugspuren, Wurzelausfransungen, Bohrungsrundlauf und Restunwucht. Die meisten dieser Probleme hängen eher mit der Prozessstabilität, der Werkzeugzugänglichkeit, dem Zustand der Werkzeuge oder der Einrichtungsstrategie zusammen als mit einem einzelnen CNC-Parameter.
Fehler im Klingenprofil
Profilfehler können durch Werkzeugdurchbiegung, Klingendurchbiegung, falsche Werkzeugachsensteuerung oder ungleichmäßiges Materialzugabe entstehen.
Das Risiko steigt in engen Kanälen, wo die Schneidwerkzeuge länger und kleiner werden.
Halbfertig- und gleichmäßig fertiges Rohmaterial tragen zur Reduzierung von Abweichungen bei.
Rattern und Oberflächenwerkzeugspuren
Durch das Rattern entstehen sich wiederholende Spuren und es können auch geometrische Fehler auftreten.
Häufige Ursachen sind übermäßiger Werkzeugüberhang, geringe Steifigkeit der Schneide, instabile Schnittparameter oder verschlissene Werkzeuge.
Die Lösung sollte die Schnittstabilität berücksichtigen, anstatt sich nur auf das Nachpolieren zu verlassen.
Klingenwurzelausfransung oder -unterschnitt
Kerben entstehen, wenn das Werkzeug oder der Halter in eine Oberfläche eindringt, die unberührt bleiben sollte.
Die Blattwurzeln sind besonders empfindlich, weil mehrere Oberflächen auf engstem Raum zusammenlaufen.
Vor dem Programmstart sind präzise CAM-Begrenzungen, eine Überprüfung der Riefenbildung und eine geeignete Werkzeugachsensteuerung erforderlich.
Bohrungs- und Rundlauffehler
Bohrungsfehler können durch mangelhafte Bezugsübertragung, Werkstückspannung, thermische Einflüsse oder eine ungeeignete Nachbearbeitung entstehen.
Da die Bohrung die Rotationsachse vorgibt, können bereits kleine Positionsfehler das gesamte Laufrad beeinträchtigen.
Die kritische Bohrungsbearbeitung sollte daher als funktionaler Arbeitsgang geplant werden.
Übermäßiges Restungleichgewicht
Restunwucht kann durch ungleichmäßige Bearbeitung der Schaufeln, Materialabweichungen, eine außermittige Bohrung oder ungleichmäßige manuelle Nachbearbeitung entstehen.
Durch Auswuchten lässt sich ein begrenzter Massenfehler korrigieren, große Korrekturen deuten jedoch in der Regel darauf hin, dass der Bearbeitungsprozess überprüft werden sollte.
Das beste Ergebnis erzielt man, wenn man ein geometrisch und materiell konsistentes Rad herstellt, bevor mit der Auswuchtkorrektur begonnen wird.
Wie wirken sich die Bearbeitungsanforderungen auf Kosten und Lieferzeit aus?
Die Bearbeitungskosten von Turbolaufrädern hängen von Material, Schaufelkomplexität, Werkzeugzugänglichkeit, Toleranzen, Oberflächengüte, Bearbeitungszeit der Fünf-Achs-Maschine, Werkzeugkosten, Auswuchten und Qualitätskontrolle ab. Am effektivsten lassen sich die Kosten kontrollieren, indem man die Anforderungen an die tatsächlichen aerodynamischen, montagetechnischen und rotationsmechanischen Funktionen definiert, anstatt für jede Oberfläche die engstmögliche Toleranz anzuwenden.
Material- und Rohlingszustand
Die Bearbeitung von Rohlingen erfordert zwar einen erheblichen Materialabtrag, bietet aber Flexibilität für Prototypen und Konstruktionsänderungen.
Geschmiedete oder endkonturnahe Rohlinge können die Bearbeitungszeit verkürzen, erfordern aber möglicherweise zusätzlichen Beschaffungsaufwand, Werkzeugbedarf oder eine Materialprüfung.
Titan- und Nickellegierungen erhöhen im Vergleich zu Aluminium auch den Werkzeug- und Maschinenaufwand.
Schaufelgeometrie und Kanalzugänglichkeit
Komplexe Klingenkrümmungen und enge Kanäle erfordern in der Regel kleinere Fräser, eine größere Reichweite und eine stärkere Fünf-Achsen-Bewegung.
Dies verlängert sowohl die Programmier- als auch die Bearbeitungszeit.
Eine kleine Designänderung, die den Zugang zum Schneidwerkzeug verbessert, kann manchmal die Kosten senken, ohne die funktionale Geometrie der Klinge zu verändern.
Anforderungen an Toleranz und Oberflächenbeschaffenheit
Enge Anforderungen an Profil, Bohrung, Rundlauf und Oberfläche erfordern zusätzliche Bearbeitungs- und Prüfvorgänge.
Sehr feine Oberflächengüten erfordern zudem kleinere Zustellungen, was die Anzahl der Werkzeugdurchgänge erhöht.
Die Spezifikationen sollten aerodynamische Oberflächen und kritische Schnittstellen von nichtfunktionalen Bereichen unterscheiden.
Werkzeug- und 5-Achs-Bearbeitungszeit
Die Fünf-Achs-Bearbeitung reduziert zwar die Rüstzeiten, erfordert aber teurere Anlagen und eine komplexere CAM-Programmierung.
Spezielle Werkzeuge mit großer Reichweite, konische Kugelmühlen und häufiger Werkzeugwechsel können die Kosten zusätzlich beeinflussen.
Durch die Reduzierung manueller Neupositionierungen und die Beibehaltung der Bezugsbeziehungen kann die Fünf-Achs-Bearbeitung jedoch wirtschaftlicher sein als mehrere einfachere Aufspannungen für komplexe Turbolaufräder.
Auswuchten und Inspektionsanforderungen
Dynamisches Auswuchten, CMM-Inspektion, Oberflächenrauheitsmessung, Materialzertifizierung und zerstörungsfreie Prüfverfahren verlängern die Fertigungszeit.
Diese Kontrollen sollten von Anfang an in den Prozessplan einbezogen werden und nicht erst nach der Bearbeitung als optionale Arbeit behandelt werden.
Klare Prüfanforderungen machen Angebots- und Produktionsplanung zuverlässiger.
Häufig gestellte Fragen
Kann ein Turbo-Laufrad auf einer 3-Achs-CNC-Maschine gefertigt werden?
Einfache Naben- oder Referenzmerkmale lassen sich auf Drei-Achs-Maschinen fertigen, komplexe Turbolaufradschaufeln erfordern jedoch in der Regel eine Fünf-Achs-Bearbeitung für eine praktikable Zugänglichkeit. Die simultane Werkzeugachsensteuerung ermöglicht es dem Fräser, den verdrillten Schaufeloberflächen zu folgen und dabei benachbarte Schaufeln sowie den Werkzeughalter zu umgehen.
Welches Material eignet sich am besten für ein bearbeitetes Turbo-Laufrad?
Es gibt kein optimales Material. Aluminium ist aufgrund seines geringen Gewichts und seiner guten Bearbeitbarkeit attraktiv für Verdichterräder, während Titan in anspruchsvollen Anwendungen ein besseres Verhältnis von Festigkeit zu Gewicht bietet. Nickelbasierte Legierungen eignen sich, wenn Temperaturbeständigkeit im Vordergrund steht. Die Betriebsbedingungen sollten die Materialwahl bestimmen, bevor die Bearbeitungskosten berücksichtigt werden.
Wie lässt sich die Klingendurchbiegung während der Bearbeitung reduzieren?
Die Durchbiegung des Schneidmessers lässt sich reduzieren, indem man ein gleichmäßiges Schlichtzugabemaß beibehält, steife und scharfe Werkzeuge verwendet, die Schnittkräfte begrenzt, eine geeignete Werkzeugausrichtung wählt und aggressive Schlichtschnitte an dünnen Werkstücken vermeidet. Die Bearbeitungsreihenfolge sollte zudem die Schneidmesserunterstützung so lange wie möglich vor der endgültigen Schlichtbearbeitung gewährleisten.
Ist nach der CNC-Bearbeitung eine dynamische Auswuchtung erforderlich?
Bei Hochgeschwindigkeits-Turbinenlaufrädern ist die Überprüfung der Auswuchtung in der Regel ein wichtiger letzter Qualitätsschritt, sofern dies in den Konstruktionsspezifikationen vorgeschrieben ist. CNC-Bearbeitung kann eine gute Rotationssymmetrie erzeugen, jedoch können Materialabweichungen, Bohrungsfehler, Schaufelabweichungen und die Nachbearbeitung dennoch Restunwuchten verursachen, die gemessen und korrigiert werden müssen.
Fazit
Die Bearbeitung von Turbolaufrädern erfordert mehr als die Herstellung komplexer Schaufeloberflächen auf einer Fünf-Achs-Maschine. Schaufelgeometrie, Werkzeugzugänglichkeit, Materialverhalten, Aufmaß, Werkzeugachsensteuerung, Bohrungskonzentrizität, Oberflächengüte und Massenverteilung beeinflussen die endgültige Leistung. Ein zuverlässiger Prozess verbindet CAD-Prüfung, CAM-Simulation, stabiles Schruppen, kontrolliertes Schaufelfinish, Maßprüfung und Auswuchten, um aerodynamische Geometrie und Rotationsqualität gleichermaßen zu gewährleisten.
Bei TiRapid bieten wir präzise CNC-Bearbeitung und Fertigungsdienstleistungen für komplexe Laufräder und Hochleistungsrotationskomponenten. Unsere Kompetenzen umfassen Mehrachsenbearbeitung, Unterstützung bei der Materialauswahl, DFM (Design for Manufacturing), Maßprüfung, Koordination der Oberflächenbearbeitung und kontrollierte Serienfertigung. So unterstützen wir unsere Kunden dabei, eine gleichbleibende Schaufelgeometrie, zuverlässige Qualität und eine effiziente Projektabwicklung zu gewährleisten.