
Ein Gasverteiler in Halbleiteranlagen mag auf den ersten Blick weniger kritisch erscheinen als ein Wafer oder eine Kammer, spielt aber eine entscheidende Rolle im Gasversorgungssystem. Er leitet verschiedene Gase zu den benötigten Stellen, wobei interne Kanäle, Anschlussöffnungen, Dichtungsnuten und Befestigungslöcher oft in einem einzigen Metallbauteil untergebracht sind. Schon geringfügige Abweichungen in der Lochposition oder eine fehlerhaft bearbeitete Dichtfläche können zu Leckagen, Störungen oder Installationsproblemen führen. Für Käufer ist die Herstellung eines Verteilers nur der Anfang. Entscheidend sind Maßstabilität, saubere interne Kanäle, eine zuverlässige Gasversorgung und eine gleichbleibende Qualität aller Teile einer Produktionscharge.
Was macht die CNC-Bearbeitung von Halbleiter-Gasverteilern schwierig?
Die größte Herausforderung bei Gasverteilern besteht darin, dass viele kritische Merkmale im Inneren des Bauteils verborgen sind. Von außen mag das Teil wie ein einfacher Metallblock mit einigen Bohrungen aussehen. In der Fertigung kann es jedoch tiefe Bohrungen, sich kreuzende Kanäle, Gewindeanschlüsse, Dichtungsnuten und präzise Montageflächen erfordern. Wird die Bearbeitungsreihenfolge nicht sorgfältig geplant, können nachfolgende Prozesse wie die Kanalbearbeitung, das Entgraten, die Reinigung und die Prüfung deutlich erschwert werden.
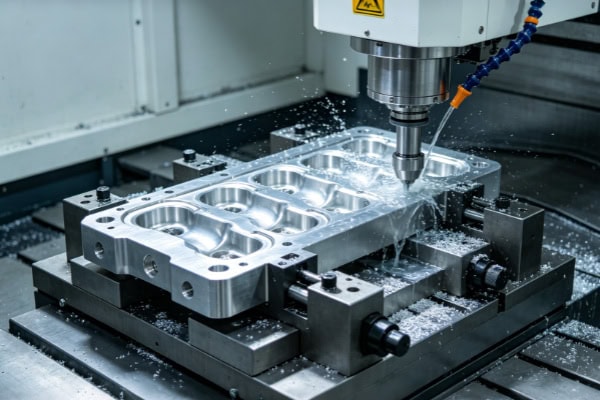
Interne Gaskanäle stellen eine zentrale Herausforderung bei der Bearbeitung dar.
Die internen Gaskanäle gehören zu den wichtigsten Merkmalen eines Verteilers. Unterschiedliche Bohrungen müssen präzise verbunden werden, und Kanäle, die getrennt bleiben sollen, dürfen nicht versehentlich ineinander stoßen. Nach der Tieflochbearbeitung müssen Grate und Bearbeitungsrückstände sorgfältig entfernt werden. Andernfalls kann die Reinigung der internen Kanäle unnötig erschwert werden.
- Stabilität der Bohrlochpositionen gewährleisten: Tiefe und Richtung eines Bohrlochs beeinflussen die Verbindung interner Kanäle. Komplexe Strukturen erfordern eine sorgfältige Werkzeugwegplanung vor Bearbeitungsbeginn.
- Kontrolle der sich kreuzenden Gaswege: Wenn sich mehrere Gaswege im Inneren des Verteilers kreuzen, muss deren Positionsbeziehung genau bleiben, anstatt dass eine manuelle Korrektur nach der Bearbeitung erforderlich ist.
- Entfernen Sie innere Grate sorgfältig: Kleine Grate in Gaskanälen mögen unbedeutend erscheinen, können sich aber während des Betriebs lösen und zu unerwünschten Partikelverunreinigungen führen.
- Prüfen Sie die Werkzeugzugänglichkeit im Voraus: Einige tiefe und enge Bereiche können mit einer Standardwerkzeugkonfiguration nicht zuverlässig bearbeitet werden, daher sollte die Werkzeugzugänglichkeit bereits ab der 3D-Modellierungsphase überprüft werden.
Nach der Bearbeitung der Kanäle sollte durch eine Inspektion sichergestellt werden, dass die innere Struktur der Konstruktion entspricht. Für Käufer ist ein Foto der Außenansicht wenig aussagekräftig. Wichtige Maßangaben und Inspektionsergebnisse sind bei der Bewertung eines Bearbeitungslieferanten wesentlich hilfreicher.
Anschlussöffnungen und Dichtungsnuten können nicht allein anhand der Abmessungen beurteilt werden.
Gasverteiler für Halbleiteranwendungen werden häufig mit Ventilen, Leitungen oder anderen Gasverteilungsmodulen verbunden. Daher beeinflusst die Qualität der Anschlussöffnungen die Installation maßgeblich. Dichtungsnuten nehmen zwar nur eine kleine Fläche ein, erfüllen aber eine wichtige Funktion. Nutbreite, Nuttiefe und Oberflächenbeschaffenheit der Nut müssen den vorgegebenen Anforderungen entsprechen.
| Gebiet | CNC-Bearbeitung Fokus | Häufiges Installationsproblem |
| Gasanschlüsse | Lochdurchmesser, Gewinde, Position | Schwierige Montage der Steckverbinder |
| Dichtungsnuten | Breite, Tiefe, Oberflächenbeschaffenheit | Mangelhafte Dichtungsinstallation |
| Montagelöcher | Lochabstand, Positioniergenauigkeit | Fehlausrichtung der Ausrüstung |
| Referenzflächen | Flachheit, dimensionale Beziehung | Spalten nach der Montage |
| Innere Gänge | Durchmesser, Tiefe, Konnektivität | Anomalischer Gasfluss oder fehlgeschlagene Prüfung |
Die Materialauswahl beeinflusst die Bearbeitung eines Gasverteilers.
Beim Kauf eines Gasverteilers reicht es selten aus, dem Lieferanten einfach zu sagen: „Bearbeitung gemäß Zeichnung.“ Aluminiumlegierungen, Edelstähle und andere Spezialmetalle weisen unterschiedliche Bearbeitungseigenschaften auf, weshalb Werkzeuge, Schnittparameter, Kühlmethoden und Gratkontrolle angepasst werden müssen. Auch Halbleiterbauteile unterliegen strengen Reinheitsanforderungen; daher sollten Materialauswahl, Oberflächenbehandlung und Reinigungsspezifikationen gemeinsam besprochen werden.
Die Bearbeitung von Aluminiumlegierungen erfordert eine sorgfältige Grat- und Oberflächenkontrolle.
Aluminiumlegierungen eignen sich gut für komplexe Gaskanalstrukturen, jedoch kann das relativ weiche Material bei ungenauen Werkzeugbedingungen zu Graten, Aufbauschneiden oder Bearbeitungsspuren führen. Bei Bauteilen mit hohen Anforderungen an die Oberflächenbeschaffenheit ist zudem auf die Bearbeitungseinrichtung und den Handhabungsprozess zu achten, um Kratzer auf den Oberflächen zu vermeiden.
Edelstahl stellt höhere Anforderungen an den CNC-Bearbeitungsprozess
Bauteile aus Edelstahl erfordern oft eine präzisere Bearbeitung. Werkzeugverschleiß, Wärmeentwicklung und Gratbildung in Bohrungen müssen sorgfältig überwacht werden. Tiefe Bohrungen, Feingewinde und dicht angeordnete Anschlüsse stellen besondere Anforderungen. Bei der Serienfertigung ist auch die Werkzeugstandzeit zu berücksichtigen, da allmählicher Werkzeugverschleiß die Maßhaltigkeit beeinträchtigen kann.
Die Anforderungen an Oberflächenbehandlung und Reinigung sollten frühzeitig bestätigt werden.
Ein Gasverteiler muss vor der Auslieferung möglicherweise gereinigt, passiviert, anodisiert oder anderweitig oberflächenbehandelt werden. Das geeignete Verfahren hängt vom Material und den Betriebsanforderungen der Anlage ab. Hier können Kommunikationslücken leicht zu Verzögerungen führen: Die Bearbeitung kann bereits abgeschlossen sein, wenn der Kunde spezielle Reinigungsanforderungen stellt. Die Klärung dieser Details bereits in der Angebotsphase kann später viel unnötigen Aufwand ersparen.
Was sollte nach der CNC-Bearbeitung überprüft werden?
Die Prüfung eines Gasverteilers sollte über die reine Messung einiger Außenmaße mit einem Messschieber hinausgehen. Die für die Installation und den Betrieb entscheidenden Merkmale sind häufig die Position der Anschlüsse, die internen Kanäle, die Dichtungsbereiche und die Dichtheit. Bei Präzisionsbauteilen der Halbleiterindustrie bedeutet das Bestehen einer ersten Stichprobenprüfung nicht automatisch, dass die gesamte Produktionscharge gleichbleibend ist. Kritische Maße müssen daher auch während der Bearbeitung kontinuierlich überwacht werden.
Wichtige Abmessungen erfordern klare Inspektionsprotokolle
Gasanschlüsse und Gewinde: Prüfen Sie Durchmesser, effektive Tiefe und Anschlussgeometrie anhand der technischen Zeichnung.
- Positionen der Befestigungslöcher: Achten Sie genau auf den Lochabstand und die Positionsbeziehungen, um Ausrichtungsprobleme bei der Gerätemontage zu vermeiden.
- Dichtungsbereiche: Nuttiefe, Nutbreite und Oberflächenbeschaffenheit sollten alle in den Inspektionsumfang einbezogen werden.
- Interne Gänge: Überprüfen Sie die Tiefe und die Verbindungen kritischer Gänge, sofern dies in der Konstruktionsplanung erforderlich ist.
- Bezugsflächen: Ebenheit und Maßbeziehungen sollten stabil bleiben, insbesondere wenn der Verteiler einen direkten Kontakt zu einem anderen Gerätemodul haben muss.
Wenn nur ein Teil einer Charge die geforderten Maße erfüllt, werden Käufer verständlicherweise Bedenken hinsichtlich der Produktionsstabilität haben. Eine sinnvolle Prüfung beschränkt sich nicht nur auf die Bereitstellung von Zahlenwerten. Sie sollte aufzeigen, wie kritische Maße gemessen, Dichtheitsprüfungen durchgeführt und signifikante Abweichungen innerhalb der Charge festgestellt werden.
Durch die Dichtigkeitsprüfung wird festgestellt, ob das Teil einsatzbereit ist.
Ein Gasverteiler dient dem Transport von Prozessgasen, und kleine interne Leckagen sind nicht immer visuell erkennbar. Druckhalteprüfungen, Dichtheitsprüfungen oder andere spezifizierte Verfahren können gemäß den Kundenanforderungen durchgeführt und die Ergebnisse dokumentiert werden. Bei Verteilern mit komplexen internen Kanälen und mehreren Anschlüssen sollte auch der Prüfaufbau sorgfältig geprüft werden, um sicherzustellen, dass alle Kanäle und Dichtstellen korrekt konfiguriert sind.
Serienfertigung erfordert Konsistenz
Die Maßgenauigkeit eines Prototyps ist nur ein Ausgangspunkt. In der Serienfertigung können Maschinenbedingungen, Werkzeugverschleiß und wiederholte Vorrichtungswechsel zu Veränderungen führen. Ein stabiler Fertigungsprozess sollte daher kritische Maße kontinuierlich überwachen, anstatt erst nach Fertigstellung der gesamten Serie alle Details zu prüfen.
| Inspektionsgegenstand | Schwerpunkte | Wert für den Kunden |
| Maßkontrolle | Lochdurchmesser, Tiefe, Gesamtabmessungen | Bestätigt die Einhaltung der Zeichnung |
| Positionsinspektion | Lochabstände, Portpositionen | Unterstützt eine präzise Montage |
| Oberflächeninspektion | Grate, Kratzer, Rauheit | Reduziert Probleme in der nachgelagerten Verarbeitung |
| Dichtigkeitsprüfung | Leckagezustand, Druckhaltung | Überprüft die Zuverlässigkeit des Gaspfads |
| Chargenprüfung | Variation der kritischen Dimensionen | Kontrolliert die Produktionskonsistenz |
Welche Fragen sollten Sie beim Kauf von Halbleiter-Gasverteilern stellen?
Beim Kauf solcher Präzisionsbauteile ist der Preis nicht der einzige Vergleichsfaktor. Entscheidend für den Projektfortschritt ist, ob der Lieferant komplexe Zeichnungen interpretieren, Bearbeitungsrisiken frühzeitig erkennen und einen genehmigten Prozess in der Serienfertigung zuverlässig umsetzen kann. Bereits in der Angebotsphase empfiehlt es sich, Werkstoffgüte, 2D-Konstruktionszeichnung, 3D-Modell, kritische Toleranzen, Kanaldesign, Dichtungsanforderungen und Prüfnormen gemeinsam anzugeben. Dies optimiert die technische Kommunikation erheblich.

Hat der Lieferant tatsächlich Präzisions-Gaswegkomponenten gefertigt?
Manche Lieferanten verfügen zwar über Erfahrung mit herkömmlichen Aluminium- oder Stahlteilen, haben aber nur begrenzte Erfahrung mit Halbleiterbauteilen, die dichte interne Kanäle und präzise Dichtungsbereiche aufweisen. Käufer können sich daher nach ähnlichen Projekten, verfügbaren Bearbeitungsmaschinen, Methoden zur Maßprüfung und Dichtheitsprüfung erkundigen, anstatt sich nur auf allgemeine Unternehmensprofile zu verlassen.
Wie wird der Lieferant nach der Musterfreigabe die Konsistenz gewährleisten?
Nach der Validierung des Prototyps sollten die freigegebenen Bearbeitungsbezugspunkte, das Werkzeugverfahren und die Anforderungen an die kritische Prüfung idealerweise in die Serienproduktion übernommen werden. Wird der Prozess von Produktionslauf zu Produktionslauf wiederholt angepasst, steigt die Wahrscheinlichkeit von Maßabweichungen zwischen den Chargen. Bei langfristigen Beschaffungsbeziehungen können Käufer zudem die Prüfhäufigkeit für kritische Maße, das Berichtsformat und die Verfahren zum Umgang mit fehlerhaften Teilen festlegen.
Die eigentliche Herausforderung bei der Herstellung von Gasverteilern für die Halbleiterindustrie liegt in der Kontrolle der Details: Interne Kanäle müssen präzise bearbeitet, Anschlüsse und Dichtungsnuten für eine zuverlässige Montage ausgelegt, Oberflächen und Innenbereiche den Reinheitsanforderungen genügen und die Serienproduktion maßgenau erfolgen. Eine klare Kommunikation von Zeichnungen, Materialien, Anforderungen an die Dichtheitsprüfung und Reinigungsspezifikationen bereits in der Einkaufsphase trägt wesentlich zu einem reibungslosen Produktionsablauf bei. TIRAPID bietet präzise CNC-Bearbeitung und Prüfunterstützung für Gasverteiler in der Halbleiterindustrie und unterstützt Kunden dabei, den Übergang von der Prototypenvalidierung zur Serienproduktion zuverlässiger zu gestalten.
















