
Aluminiumlegierungsbauteile in Leiterplattenanlagen werden an verschiedenen Stellen eingesetzt, und die unterschiedlichen Komponenten stellen unterschiedliche Anforderungen an Maßgenauigkeit und Festigkeit. Für die Entwicklungs- und Beschaffungsteams der Anlagen erfordert die Bauteilfertigung eine umfassende Berücksichtigung der gesamten Fertigungsbedingungen. Die Entwicklung einer auf die jeweilige Anwendung abgestimmten Bearbeitungslösung kann strukturelle Anpassungen und Montageprobleme reduzieren und somit die Anlagenentwicklung effizienter gestalten.
Welche Aluminiumlegierungsteile in Leiterplattenanlagen eignen sich für die CNC-Bearbeitung?
Leiterplattenfertigungsanlagen enthalten eine Vielzahl struktureller und funktionaler Komponenten. Da die verschiedenen Teile unterschiedliche Funktionen erfüllen, müssen die Bearbeitungsprozesse entsprechend ihrer spezifischen Strukturen geplant werden.
Montageplatten und Ausrüstungsstrukturteile
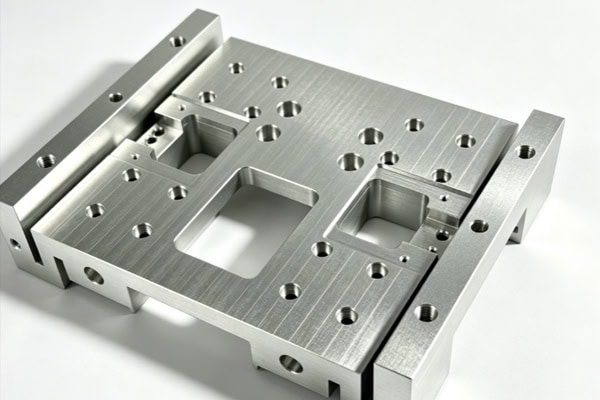
Montageplatten und Strukturbauteile dienen hauptsächlich der Befestigung und Abstützung der Module. Die wichtigsten Bearbeitungsanforderungen betreffen Ebenheit, Lochpositionen und Gesamtabmessungen.
- Geräte-Montageplatten: Gewindebohrungen, Positionierbohrungen und Montageschlitze müssen präzise bearbeitet werden, um sicherzustellen, dass andere Module an den vorgesehenen Positionen installiert werden können.
- Tragrahmen: Es gilt, ein Gleichgewicht zwischen Leichtbauweise und struktureller Steifigkeit zu finden, um merkliche Verformungen während des Gerätebetriebs zu vermeiden.
- Verbindungsplatten: Lochabstände und Verbindungsflächen müssen konstant bleiben, um die Anzahl der Fehler nach der Montage mehrerer Komponenten zu reduzieren.
Die korrekte Kontrolle der Strukturabmessungen trägt zur Verbesserung der Montagestabilität von Leiterplattenanlagen bei.
Leiterplattenhalterungen und Positionierungskomponenten
Die Bearbeitung, Prüfung und Montage von Leiterplatten erfordern eine präzise Positionierung. Vorrichtungsbauteile aus Aluminiumlegierung müssen entsprechend den Leiterplattenabmessungen und Prozessanforderungen konstruiert werden.
- Grundplatten für Vorrichtungen: Gefertigt mit Positionierlöchern, Befestigungslöchern und Durchgangsschlitzen, um eine stabile Montagegrundlage für Leiterplatten oder Funktionsmodule zu bieten.
- Positionierungsbasen: Fokus auf die Kontrolle der dimensionalen und positionellen Beziehungen der Positionierungsflächen.
- Führungsstrukturen: Der Freiraum muss entsprechend der Bewegungsrichtung kontrolliert werden, um ein Blockieren während des Betriebs zu vermeiden.
Durch die Abstimmung der Positionierstruktur auf die Bewegungsanforderungen der Anlage kann die Wiederholgenauigkeit der Werkstückpositionierung verbessert werden.
Gemeinsame Teile und Bearbeitungsprioritäten
Bauteile aus Aluminiumlegierungen können sich in ihrer Struktur erheblich unterscheiden. Bei der Beschaffung lassen sich die Bearbeitungsprioritäten anhand der Funktion der einzelnen Bauteile schnell ermitteln.
| Teil typ | Gängige Aluminiumlegierungen | Wichtigste Bearbeitungsüberlegungen |
| Montageplatten | 6061, 6082 | Ebenheit, Lochpositionen, Gewinde |
| Befestigungsgrundplatten | 6061, 7075 | Positioniergenauigkeit, Lochabstand, Ebenheit |
| Führungsschienenfüße | 6061, 7075 | Passmaße, Parallelität |
| Verbindungskomponenten | 6061, 7075 | Lochpositionen, Rechtwinkligkeit, Montagegenauigkeit |
| Wärmeableitungsstrukturen | 6063, 6061 | Wärmeableitungsflächen, Nutbreite, Oberflächenqualität |
| Präzisionsstützkomponenten | 7075, 6082 | Steifigkeit, Maßgenauigkeit, Positionsgenauigkeit |
Die Auswahl von Werkstoffen und Bearbeitungsstandards entsprechend der Funktion der einzelnen Teile ist sinnvoller als die Auswahl von Werkstoffen ausschließlich auf Basis der Materialkosten.
Wie lässt sich die Genauigkeit von Aluminiumlegierungsteilen für Leiterplattenanlagen kontrollieren?
Bauteile für Leiterplatten weisen häufig zahlreiche Bohrungen, Schlitze und Bezugsflächen auf. Selbst geringfügige Bearbeitungsabweichungen können die nachfolgende Montage beeinträchtigen, daher muss die Genauigkeit bereits in der Prozessplanungsphase sichergestellt werden.
Vor der Bearbeitung DFM- und Zeichnungsprüfungen durchführen
Vor der maschinellen Bearbeitung sollte die Bauteilstruktur aus fertigungstechnischer Sicht überprüft werden, wobei besonderes Augenmerk auf dünne Wände, tiefe Hohlräume, dichte Lochmuster und spezielle Toleranzen zu legen ist.
- Prüfen Sie die kritischen Maße: Unterscheiden Sie zwischen allgemeinen Maßen und solchen, die sich direkt auf die Montage auswirken.
- Bearbeitungsbezugspunkte bestätigen: Geeignete Positionierungsflächen entsprechend der endgültigen Montagebeziehung des Teils bestimmen.
- Dünnwandige Strukturen optimieren: Bearbeitungsbedingte Verformungen durch unzureichende lokale Steifigkeit verhindern.
- Prüfen Sie die Zugänglichkeit der Werkzeuge: Reduzieren Sie Bearbeitungsschwierigkeiten, die durch tiefe Nuten, Innenecken und ähnliche Merkmale verursacht werden.
Durch die frühzeitige Identifizierung von Herausforderungen in der Fertigung können Nacharbeiten und Zeichnungsänderungen vermieden werden.
Wählen Sie das Bearbeitungsverfahren entsprechend der Teilestruktur aus.
Aluminiumlegierungen bieten eine gute Bearbeitbarkeit, aber komplexe Leiterplattenkomponenten erfordern dennoch geeignete CNC-Maschinen und Werkzeuge, die auf ihren Strukturen basieren.
- 3-Achsen-CNC: Geeignet für herkömmliche Montageplatten, Grundplatten und Halterungen.
- 4-Achs-CNC: Geeignet für Teile mit multidirektionalen Bohrungen oder seitlichen Merkmalen.
- 5-Achs-CNC: Geeignet für komplexe gekrümmte Oberflächen, mehrseitige Strukturen und Teile, bei denen wiederholte Aufspannungen minimiert werden müssen.
- Präzisionsfräsen: Geeignet für die Bearbeitung von Nuten, Löchern, Stufen und komplexen Profilen.
Durch die Abstimmung der Bearbeitungsmaschinen auf die Bauteilstruktur lässt sich Genauigkeit, Effizienz und Kosten leichter in Einklang bringen.
Kritische Maße nach der Bearbeitung prüfen
Nach der Bearbeitung sind die Maße und die geometrische Genauigkeit anhand der Zeichnungen zu überprüfen. Lochdurchmesser und -abstände sind zu kontrollieren, um die korrekte Montage von Leiterplattenhalterungen und Gerätemodulen sicherzustellen. Ebenheit und Parallelität sind zu prüfen, um den Zustand der Montageflächen und Führungsflächen zu bestätigen. Positionsgenauigkeit und Rechtwinkligkeit sind zu überprüfen, um den Zusammenhang zwischen Lochmustern und Verbindungsstrukturen zu bestätigen. Die CMM-Prüfung eignet sich für Präzisionsbauteile aus Aluminiumlegierungen mit komplexen Strukturen und strengen Maßvorgaben.
Wie sollten Werkstoffe und Oberflächenbehandlungen für Aluminiumlegierungsteile in Leiterplattenanlagen ausgewählt werden?
Die Güte der Aluminiumlegierung und das Nachbearbeitungsverfahren beeinflussen Festigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit und Aussehen des Bauteils. Die Auswahl sollte sich nach dem konkreten Anwendungsbereich richten.
Aluminiumlegierungen entsprechend Belastung und Struktur auswählen
Verschiedene Aluminiumlegierungen weisen unterschiedliche Leistungseigenschaften auf. Die Bauteile der Ausrüstung sollten auf die erforderliche Belastung und die Bearbeitungsstruktur abgestimmt sein.
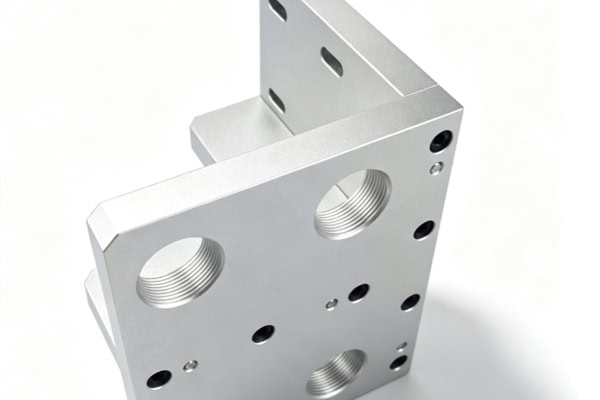
- Aluminiumlegierung 6061: Geeignet für gängige Konstruktionen wie Montageplatten, Halterungen und Verbinder.
- Aluminiumlegierung 6082: Geeignet für Gerätekomponenten, die ein gewisses Maß an Festigkeit und struktureller Stabilität erfordern.
- Aluminiumlegierung 7075: Geeignet für Präzisionsbauteile, die eine hohe Festigkeit bei gleichzeitig geringem Gewicht erfordern.
Durch die Abstimmung der Materialeigenschaften auf die tatsächlichen Belastungsbedingungen wird ein Gleichgewicht zwischen struktureller Zuverlässigkeit und Gewichtsreduzierung der Ausrüstung geschaffen.
Oberflächenbehandlung entsprechend der Betriebsumgebung bestimmen
Neben der Maßgenauigkeit benötigen Leiterplattenbauteile je nach Betriebsbedingungen und optischen Anforderungen geeignete Oberflächenbehandlungen.
- Anodisieren: Kann die Oberflächenhärte und Korrosionsbeständigkeit von Aluminiumlegierungen verbessern.
- Sandstrahlen: Kann die Oberflächenstruktur und die Gleichmäßigkeit des Erscheinungsbildes verbessern.
- Präzisionsbearbeitete Oberflächen: Geeignet für Teile, die eine bestimmte Ebenheit, Oberflächenrauheit oder Montagekontaktflächen erfordern.
- Kundenspezifische Oberflächenbehandlungen: Können je nach Verschleißfestigkeit, Isolationsanforderungen oder Aussehensanforderungen ausgewählt werden.
Durch die Abstimmung der Oberflächenbehandlung auf die Betriebsumgebung kann die langfristige Oberflächenleistung der Teile verbessert werden.
Welche Kompetenzen sollten Sie bei einem Lieferanten von Aluminiumlegierungsteilen für Leiterplattenanlagen erwarten?
Projekte für Leiterplattenanlagen durchlaufen üblicherweise die Phasen Prototypenprüfung, strukturelle Anpassungen und Serienfertigung. Lieferanten müssen während dieser Phasen durchgängige Unterstützung in den Bereichen Bearbeitung und Entwicklung gewährleisten.
Bewertung der Präzisionsbearbeitungsmöglichkeiten von Aluminiumlegierungen
Bei der Beschaffung von Bearbeitungsdienstleistungen ist darauf zu achten, ob der Anbieter komplexe Aluminiumlegierungsstrukturen zuverlässig bearbeiten kann. Mehrachsige CNC-Bearbeitung sollte Teile unterschiedlicher Komplexität abdecken, Dünnwandbearbeitung das Verformungsrisiko minimieren, präzise Loch- und Nutbearbeitung die Montageanforderungen von Vorrichtungen, Montageplatten und Verbindungselementen erfüllen und integrierte Oberflächenbehandlungsmöglichkeiten die Kommunikationskosten für die Nachbearbeitung reduzieren.
Bewertung des Übergangs von Prototypen zur Serienproduktion
Bei der Entwicklung von Leiterplattenausrüstung müssen Abmessungen oder Strukturen oft auf der Grundlage von Testmontageergebnissen angepasst werden, weshalb die Reaktionsfähigkeit des Lieferanten im Engineering ein wichtiger Faktor ist.
- DFM-Überprüfung: Identifizieren Sie im Vorfeld schwer zerspanbare Strukturen und potenzielle Fertigungsrisiken.
- Schnelles Prototyping: Erleichterung von Montagetests durch F&E-Teams.
- Maßprüfung: Anhand der Prüfdaten wird bestätigt, dass die kritischen Maße den Zeichnungsvorgaben entsprechen.
- Serienfertigung: Validierte Teilelösungen stabil in nachfolgende Aufträge einfließen lassen.
Eine reibungslose Abstimmung zwischen Prototypen, Inspektion und Serienproduktion kann die wiederholte Kommunikation reduzieren, nachdem ein Projekt in die Serienproduktionsphase eintritt.
Die Fertigungsqualität von Aluminiumlegierungsteilen für Leiterplattenanlagen beeinflusst die Positionierung von Vorrichtungen, die Modulinstallation, den Anlagenbetrieb und die Wartungseffizienz. In der Produktion müssen Materialien und Prozesse anhand der Bauteilstruktur, der Betriebslasten und der Zeichnungsvorgaben festgelegt werden. TiRapid bietet integrierte Fertigungsdienstleistungen zur Unterstützung von Leiterplattenanlagenherstellern bei der Präzisionsbearbeitung von Bauteilen.
















