
Pirinç işleme, mükemmel işlenebilirliği, korozyon direnci ve çekici görünümü nedeniyle yaygın olarak değer görmektedir. Genellikle otomotiv, havacılık, tıp ve elektrik uygulamalarında hassas parçaların üretiminde kullanılır. Bu makale, işleme teknikleri, temel parametreler, yüzey işlemleri ve tipik zorluklar da dahil olmak üzere pirinç işlemede dikkate alınması gereken önemli noktaları vurgulamaktadır.
Pirinç Nedir?
Pirinç, mükemmel işlenebilirliği, kararlılığı ve elektriksel özellikleri sayesinde CNC işlemede yaygın olarak kullanılan bir bakır-çinko alaşımıdır. Düşük kesme direnci ve yüksek hassasiyet kapasitesiyle elektronik, otomotiv, tıp ve dekoratif sektörlerde bileşen üretimi için idealdir.
Pirinç Uygunluğu Fveya CNC İşleme
Pirinç, sünekliği, düşük sürtünme katsayısı ve kararlı mikro yapısı nedeniyle CNC işleme için en uygun metallerden biridir. İşlenebilirlik derecesi %100'dür (C360), bu da alüminyumdan (%70) veya paslanmaz çelikten (%50) önemli ölçüde daha yüksektir.
Uygunluk Özellikleri:
Üstün kesme performansı: Düşük kesme direnci, yüksek hızlı ilerlemelere (400–600 SFM) olanak tanıyarak, sıkı toleransları korurken çevrim süresini azaltır.
Boyutsal kararlılık: İşleme sırasında minimum deformasyon, pirinci karmaşık ve ince cidarlı parçalar için uygun hale getirir. Bir keresinde 0.8 mm kalınlığında bir pirinç gövdeyi 12,000 rpm'de mükemmel bir kararlılıkla işledim.
Yüksek elektrik iletkenliği: Terminaller, konektörler ve sensör gövdeleri için idealdir.
Mükemmel korozyon direnci: Su tesisatı bileşenleri, vanalar ve dış mekan donanımları için uygundur.
Avantajlar Of Pirinç ICNC İşleme
Mükemmel İşlenebilirlik
Düşük kesme kuvveti, takım ömrünü %30-50 oranında artırır.
Uygun aletlerle Ra 0.4–1.6 μm aralığında yüzey pürüzlülüğü elde edilebilir.
C360 pirincinin metal kaldırma oranı, paslanmaz çeliğe göre 2-3 kat daha yüksektir.
Daha Hızlı İşleme Döngüleri
Daha yüksek besleme hızlarına ve devir sayılarına olanak tanır:
Kesme hızı: 400–600 SFM
Besleme hızı: 0.005–0.015 IPR
Bir üretim partisinde, alüminyumun pirinçle değiştirilmesi, çevrim süresini %22 oranında azalttı.
Üstün Yüzey Kalitesi
Pirinç doğal olarak pürüzsüz yüzeyler sağlar, birçok parça ikinci bir parlatma işlemine ihtiyaç duymaz.
Ölçüsel durağanlık
Yüksek ısı iletkenliği, ısı birikimini azaltır ve deformasyonu en aza indirir.
Valf göbekleri, terminaller, mikro dişliler ve konektör gövdeleri gibi hassas parçalar için idealdir.
Maliyet etkinliği
Daha hızlı işleme + uzun takım ömrü = %15-30 daha düşük üretim maliyeti.
Paslanmaz çelik ve diğer sert metallere göre daha ekonomiktir.
Emlaklar Of Pirinç Fveya CNC İşleme
Pirinç işleme, malzemenin mükemmel elektriksel ve termal iletkenliğinden faydalanır; bu da onu ısı dağıtımı ve elektrik bağlantı parçaları için ideal kılar. Çinko, nemli veya tuzlu ortamlarda korozyon direncini artırırken, yüksek süneklik karmaşık geometrileri destekler. Çelik kadar güçlü olmasa da, pirinç birçok genel uygulama için uygun dengeli bir mukavemet-sertlik profili sunar.
| Mülk Kategorisi | Anahtar Parametre | Tipik değerler | Uygulama Odağı |
| Elektiriksel iletkenlik | Elektriksel İletkenlik (% IACS) | %25–28 IACS | Elektrik bağlantı elemanları, terminaller, kontaklar |
| Termal iletkenlik | Termal İletkenlik (W/m·K) | 105–125 W/m·K | Isı emiciler, ısı transfer bileşenleri |
| Korozyon Direnci | Korozyon notu | Yüksek (nemli veya deniz ortamları için uygundur) | Su tesisatı armatürleri, vanalar, denizcilik donanımı |
| Şekillendirilebilirlik / Esneklik | Uzama (%) | 25-45% | Derin çekme yöntemiyle üretilen parçalar, bükülmüş bileşenler, şekillendirilmiş şekiller |
| Güç | Çekme Dayanımı (MPa) | 250-500 MPa | Yapısal parçalar, yük taşıyıcı bileşenler |
| Sertlik | Sertlik (HRB) | 60–90 HRB | Aşınma parçaları, dişli parçalar, hassas geçmeler |
nelerdir CNC İşlemede Kullanılan Yaygın Pirinç Alaşımları
Farklı pirinç alaşımları, işlenebilirlik, mukavemet, korozyon direnci ve maliyet açısından benzersiz avantajlar sunar. Bu farklılıkları anlamak, mühendislerin uygulamaları için en uygun malzemeyi seçmelerine, işleme verimliliğini artırmalarına, maliyetleri düşürmelerine ve CNC ile işlenmiş parçaların optimum performansını sağlamalarına yardımcı olur.
C360 – Serbest Kesim Pirinç
C360 yaklaşık %3 kurşun içerir, bu da ona olağanüstü işlenebilirlik kazandırır ve CNC tornalama için en yaygın kullanılan pirinç alaşımı olmasını sağlar.
Anahtar Özellikler:
~%60 Bakır, ~%35 Çinko
Üstün işlenebilirlik için %2.5-3 Pb
Çekme dayanımı: ~350 MPa
C260'a göre %25-40 daha hızlı işleme
En İyi Uygulamalar:
Vidalar, vanalar, elektrik konektörleri, yüksek hacimli tornalama parçaları.
10,000'den fazla tornalanmış parçanın yer aldığı bir projede, kesme hızının optimize edilmesi toplam işleme süresini %38 oranında azalttı.
C260 – Pirinç (Kartuş Pirinci)
70/30 pirinç olarak bilinen C260, olağanüstü süneklik özelliği sayesinde soğuk şekillendirme ve bükme için idealdir.
Anahtar Özellikler:
~%70 Bakır, ~%30 Çinko
Çekme dayanımı: ~310 MPa
Uzama: ≥ %30
Kurşunsuz ve çevre dostu
En İyi Uygulamalar:
Elektrik aksamları, klipsler, donanımlar, dekoratif parçalar.
Şekillendirilebilirliği C360'a göre daha üstün olduğu için, preslenmiş parçalar için genellikle C260'ı öneriyoruz.
C464 – Deniz Piyadeleri
C464 yaklaşık %1 kalay içerir ve bu da deniz suyunda korozyon direncini önemli ölçüde artırır.
Anahtar Özellikler:
~%60 Bakır, ~%39 Çinko, %1 Kalay
Çekme dayanımı: ~450 MPa
Çinko kaybına ve tuzlu su korozyonuna karşı mükemmel direnç.
En İyi Uygulamalar:
Deniz pervaneleri, vanalar, rulmanlar, ısı eşanjörleri.
Desteklediğimiz deniz pompası projelerinde, C464 standart pirince kıyasla kullanım ömrünü iki katına çıkardı.
C220 – Ticari Bronz
C220, %90'ın üzerinde bakır içerir; bu da ona kırmızımsı bir ton ve iyi bir mukavemetle birlikte mükemmel korozyon direnci kazandırır.
Anahtar Özellikler:
~%90 Bakır, ~%10 Çinko
Çekme dayanımı: ~275 MPa
Mükemmel bükme ve kaynak performansı
En İyi Uygulamalar:
Dekoratif donanımlar, mimari bileşenler, kabartmalı paneller, müzik aleti parçaları.
Daha zengin rengi sayesinde C220, üst düzey estetik ürünler için popüler bir tercih haline gelmiştir.
CNC pirinç işleme öncesinde hangi ön işlem adımları gereklidir?
Pirinç işleme başlamadan önce uygun hazırlık şarttır, çünkü farklı pirinç alaşımları (C360, C260, C464, C220) işlenebilirlik, sertlik ve süneklik açısından farklılık gösterir. Etkili ön işlem, takım aşınmasını azaltır, parça deformasyonunu önler, stabiliteyi artırır ve yüksek kaliteli sonuçlar sağlar. Aşağıda, işleme öncesi gerekli adımlar için profesyonel ve pratik bir kontrol listesi bulunmaktadır.
Alaşımların Tanımlanması ve Sertifikalandırılması
Farklı pirinç kaliteleri işleme sırasında farklı davranışlar sergiler.
Anahtar adımlar:
C360 Serbest Kesim Pirincini onaylayın (en iyi işlenebilirlik, %2.5–3 kurşun).
C260 Pirinç'i onaylayın (yüksek süneklik ancak düşük işlenebilirlik).
C464 Denizcilik Pirinci'ni (kalay katkılı korozyon direnci, kesilmesi daha zor) onaylayın.
Malzeme test sertifikalarını talep edin ve bileşim doğrulamasını gerçekleştirin.
Gerilim Giderme Tavlaması
Ekstrüzyon veya çekme işleminden kaynaklanan artık gerilim, işleme sırasında deformasyona neden olabilir.
Tipik koşullar:
Sıcaklık: 250–300°C
Bekleme süresi: 1-2 saat
İnce cidarlı, uzun şaftlı ve yüksek hassasiyetli pirinç parçalar için idealdir.
Temizleme ve Yağdan Arındırma
Malzemenin temizlenmesi, bağlantı elemanlarının stabilitesini artırır ve kenarlarda birikmiş aşınmayı azaltır.
Yöntem:
Alkol veya etanol ile silme
Hafif alkali temizlik
Hassas parçalar için ultrasonik temizleme
Ön Kesim ve Pay Planlaması
Doğru malzeme boyutlandırması, israfı ve işleme süresini azaltır.
Önerilen ödenekler:
Yüzey payı: 0.3–0.5 mm
Dış kontur: 0.5–1.0 mm
C360 daha az denge payına ihtiyaç duyarken, C260/C464 daha fazla denge payına ihtiyaç duyar.
Sertlik ve Malzeme Homojenliği Kontrolü
Sertlikteki farklılıklar talaş oluşumunu ve yüzey kalitesini etkiler.
Tipik sertlik:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
Fikstür Hazırlığı
Pirinç yumuşaktır ve deformasyona yatkındır.
Öneriler:
Yumuşak çeneler veya koruyucu takozlar kullanın.
İnce duvarlar için vakumlu bağlantı parçaları kullanın.
Uzun parçalar için punta desteği kullanın.
Soğutma ve Yağlama Sistemi Kurulumu
Pirinç işleme makineleri hızlı çalışır ancak soğutmadan yine de fayda görür.
Önerilen sıvılar:
Suda çözünebilen soğutucu
Üstün sonuç için hafif kesme yağı
Düşük yük altında C360 için kuru kesim kabul edilebilir.
CAM Simülasyonu ve Takım Yolu Optimizasyonu
Pirinç, yüksek devir sayısına olanak tanır, bu nedenle programlamanın optimize edilmesi gerekir.
Kontrol Listesi:
HSM / uyarlanabilir takım yollarını kullanın
C360 için kesme hızını ve ilerleme hızını artırın.
İnce cidarlı pirinç parçalar için yan kuvvetleri azaltın.
Pirinç Malzemenin CNC İşlenmesinde Dikkate Alınması Gereken Başlıca Parametreler
Pirinç işlemede, kesme hızı, ilerleme hızı, takım seçimi ve kesme derinliğinin optimize edilmesi, yüzey kalitesini, hassasiyeti, takım ömrünü ve işleme stabilitesini doğrudan etkiler. C360, C260 ve C464 gibi alaşımlar sertlik, süneklik ve kurşun içeriği bakımından farklılık gösterdiğinden, bu parametrelerin ince ayarı çok önemlidir.
kesme Hızı
Kesme hızı, işleme verimliliğini ve yüzey bütünlüğünü etkileyen temel bir faktördür.
Önerilen Kesme Hızları:
C360: 350–600 SFM (106–183 m/dak)
C260: 250–450 SFM (76–137 m/dak)
Mühendislik Prensibi:
Pirinç, düşük sürtünme ve iyi talaş oluşumu sayesinde yüksek kesme hızlarına olanak tanır, ancak aşırı ısı takım aşınmasını hızlandırabilir.
Gerçek Örnek:
C360 konnektör işleme sırasında kesme hızının 300'den 500 SFM'ye çıkarılması, işlem süresini %22 oranında azalttı ve yüzey kalitesini Ra 1.2 μm'den 0.6 μm'ye yükseltti.
Besleme Oranı Optimizasyonu
İlerleme hızı, talaş kırılmasını, çapak oluşumunu ve boyutsal tekrarlanabilirliği etkiler.
Önerilen Yem Oranları:
Son işlem: 0.03–0.08 mm/dev
Kaba işleme: 0.08–0.20 mm/dev
İlke:
Çok düşük ilerleme hızı sürtünmeye ve çapaklanmaya neden olurken, çok yüksek ilerleme hızı ise belirgin takım izleri bırakır.
Mühendislik İpucu:
Derin oyuklarda, takım titreşimini ve kenarların yuvarlaklaşmasını önlemek için sabit bir ilerleme hızı sağlayın.
Hassas İşleme ve Takım Seçimi
Doğru takım geometrisi, hassasiyeti ve yüzey parlaklığını belirler.
En İyi Araç Seçenekleri:
Malzeme: Kaplamasız karbür
Geometri: 10–20° tırmık açısı, keskin kenarlar, cilalı oluklar
Parmak frezeler: 40° helis açılı 2-3 kanallı.
Bu neden işe yarıyor:
Pirinç, kaplamasız keskin aletleri tercih eder; kaplamalar ekstra sürtünmeye neden olabilir.
Sonuç Örneği:
Üç kanallı, kaplamasız karbür uçlu freze, C260 parçanın pürüzlülüğünü Ra 1.6 μm'den 0.4 μm'ye düşürdü.
Kesme Derinliği ve Adım Aralığı Kontrolü
Titremeyi önlemek ve ince yüzeyler elde etmek için kesme derinliği ve adım aralığı hassas olmalıdır.
Önerilen Kesme Derinliği (DOC):
Kaba işleme: 0.5–1.5 mm
Son işlem: 0.1–0.4 mm
Önerilen Adım Atma Yöntemi:
Son işlem: Takım çapının %10-30'u
İlke:
Daha küçük adım aralığı, yüzey kalitesini iyileştirir ve dalgalanma izlerini azaltır.
Pratik Örnek:
C360 dekoratif parçalarında %15'lik bir adım aralığı kullanılması, cilalama gerektirmeden neredeyse ayna gibi, "işlenmiş gibi" bir yüzey elde edilmesini sağladı.
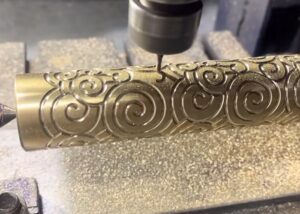
Yüzey Cilası Seçenekleri Fveya CNC İşlenmiş Pirinç
Pirinç işlemede yüzey işlemesi çok önemlidir çünkü görünümü, korozyon direncini, aşınma performansını ve uzun vadeli dayanıklılığı doğrudan etkiler. Doğru yüzey işlemi, estetiği artırır, korumayı iyileştirir ve CNC işleminden sonra fonksiyonel performansı optimize eder.
Polisaj
Parlatma, pirinç için en yaygın kullanılan son işlem yöntemlerinden biridir ve pürüzsüz, parlak ve ayna gibi bir görünüm elde etmek için kullanılır.
Kilit noktaları:
Elde edilebilecek pürüzlülük : Ra 0.2–1.2 μm
Kullanım alanları : lüks donanım, aydınlatma bileşenleri, dekoratif parçalar
Çalışma prensibi : Aşındırıcılar, yansıtıcılığı artırmak için mikro kusurları giderir.
Faydaları : Görünümü iyileştirir ve korozyon direncini hafifçe artırır.
Örnek:
Yüksek kaliteli dekoratif C360 pirinç bileşenler için, çok aşamalı parlatma işlemi yüzey pürüzlülüğünü 32 Ra'dan yaklaşık 8 Ra'ya düşürebilir.
Toz Boya ve Elektrokaplama
Kaplamalar ve elektroliz işlemleri, performans odaklı uygulamalar için ek koruma sağlar ve görünümü iyileştirir.
Yaygın kaplama metalleri:
Nikel — yüksek sertlik ve aşınma direnci
Krom — ayna gibi parlak yüzey, yüksek korozyon direnci
Altın/Gümüş — üst düzey elektronik veya dekoratif kullanım için
Toz boya kaplamanın avantajları:
3-5 kat daha yüksek korozyon direnci
Özelleştirilebilir renkler
Uygulamalar:
Elektronik, denizcilik donanımı, tıbbi cihazlar, korozyona karşı hassas parçalar
Bileme ve Parlatma
Bileme işlemi, gelişmiş işlevsel performans için kontrollü mikro dokular sağlar.
Temel özellikler:
Çapraz tarama deseni oluşturur
Tipik pürüzlülük : Ra 0.4–0.8 μm
Yağlamayı ve boyutsal tutarlılığı iyileştirir.
Kullanım Durumları:
Hidrolik parçalar, kayar mekanizmalar, valf gövdeleri, hassas delikler
Kumlama
Kumlama işlemi, temiz ve mat bir yüzey oluşturur veya kaplama yapışmasını iyileştirir.
Detaylar:
Malzeme seçenekleri : cam boncuklar, garnet
Yüzey pürüzlülüğü aralığı : Ra 1.5–4.0 μm
İşleme izlerini giderir ve düzgün bir doku sağlar.
Uygulamalar:
Dekoratif mat yüzeyler, kaplama öncesi ön işlem, hafif çapak alma
Sık Karşılaşılan Zorluklar IPirinç İşleme Zve Nasıl TOnları Çözün
Pirinç, mükemmel işlenebilirliğiyle bilinmesine rağmen, C360, C260 ve C464 gibi alaşımlar arasındaki farklılıklar CNC işleme sırasında zorluklar yaratabilir. Hızlandırılmış takım aşınması, ısı birikimi ve yüzey kusurları gibi sorunlar, hassasiyeti, yüzey kalitesini ve takım ömrünü olumsuz etkileyebilir.
Alet Aşınmasıyla İlgili Zorluklar
Soruna Genel Bakış
Kurşunlu alaşımların (örneğin C360) yüksek hızlı işlenmesi, yine de kademeli olarak yan ve talaş yüzeyi aşınmasına neden olabilir.
C260 ve C464 gibi daha sert pirinç türleri, özellikle derin kesimlerde veya sürekli tornalama işlemlerinde takım aşınmasını hızlandırır.
Çözümler
Yüksek sertlik ve aşınma direncine sahip karbür takımlar kullanın.
Yapışmayı ve sürtünmeyi en aza indirmek için tırmık açısını artırın ve keskin kesme kenarlarını koruyun.
Orta düzeyde ilerleme hızlarıyla daha yüksek kesme hızlarında çalışarak, talaş birikimini azaltın.
Aşırı soğutma yapmadan sıcaklığı ve sürtünmeyi azaltmak için MQL veya sis soğutucu kullanın.
Isı Üretimi ve Soğutma Sorunları
Soruna Genel Bakış
Pirinç ısıyı iyi iletir, ancak yüksek hızlı veya derin kesim işlemleri sırasında yine de bölgesel sıcak noktalar oluşabilir.
Aşırı ısı, boyut kaymasına, takımın yumuşamasına veya kesici kenarda mikro kırılmalara neden olur.
Çözümler
Tekrarlanan temas kaynaklı ısı artışlarını önlemek için sürekli takım yolları kullanın.
Isı dağılımının istikrarlı olması için kesme derinliğini (DOC) ve adım aralığını azaltın.
Kesme bölgesini doğrudan soğutmak için yüksek basınçlı soğutucu veya MQL kullanın.
Yüksek Verimli İşleme (HEM) kullanarak takım yollarını optimize edin ve yük ile ısı yoğunluğunu azaltın.
Yüzey Kusurlarının Kontrolü
Soruna Genel Bakış
Yaygın yüzey kusurları şunlardır:
çapak
kocaman
gevezelik işaretleri
Bu sorunlar genellikle körelmiş takımlar, düşük ilerleme hızı, makine titreşimi veya uygunsuz kesme parametrelerinden kaynaklanır.
Çözümler
Sürtünme nedeniyle malzeme yırtılmasını önlemek için besleme hızını artırın.
Çapak oluşumunu en aza indirmek için keskin kesiciler kullanın ve uçları düzenli olarak değiştirin.
Bağlantı elemanlarını güçlendirerek ve alet çıkıntısını en aza indirerek titreşimi azaltın.
İkinci çapak alma işlemine harcanan zamanı azaltmak için hafif pahlar ekleyin.
Ne Başvurular Uygun mu?veya CNC İşlenmiş Pirinç Parçalar
CNC işlenmiş pirinç parçalar, mükemmel işlenebilirliği, korozyon direnci ve estetik görünümü nedeniyle yaygın olarak kullanılmaktadır. Otomotiv ve elektrik uygulamalarında pirinç, radyatör petekleri ve konektörler gibi bileşenler için mukavemet ve yüksek iletkenlik sağlar. Ayrıca havacılık ve tıp alanlarında hassasiyet ve antimikrobiyal performansı nedeniyle de değerlidir.
| Uygulama | Kullanım çantası | Anahtar özellikler |
| Otomotiv ve Elektrik | Pirinç, radyatör petekleri ve elektrik bağlantı elemanları gibi otomotiv bileşenlerinde kullanılır. | Mukavemet, korozyon direnci, iletkenlik |
| Havacılık ve Tıp | Pirinç, havacılık ve uzay sanayinde yüksek hassasiyet gerektiren parçalar için ve tıp alanında antimikrobiyal cerrahi aletler için kullanılır. | Hassasiyet, dayanıklılık, antimikrobiyal özellikler |
| Dekoratif ve Mimari | Pirinç, kapı kolları ve aydınlatma armatürleri gibi dekoratif ve mimari unsurlarda kullanılır. | Estetik cazibe |
| Sıhhi Tesisat ve Isıtma | Pirinç, korozyona dayanıklılığı ve uzun ömürlülüğü nedeniyle musluk, vana ve bağlantı parçaları gibi sıhhi tesisat bileşenlerinde yaygın olarak kullanılmaktadır. | Korozyon direnci, dayanıklılık |
| Müzik Enstrümanları | Pirinç, akustik özellikleri nedeniyle trompet, saksafon ve trombon gibi müzik aletlerinin üretiminde kullanılır. | Akustik özellikler, şekillendirilebilirlik |
| Denizcilik Endüstrisi | Pirinç, tuzlu su korozyonuna karşı direnci nedeniyle pervaneler, burçlar ve bağlantı parçaları gibi denizcilik bileşenlerinde kullanılır. | Korozyon direnci, mukavemet |
| Endüstriyel ve Hidrolik | Pirinç, yüksek basınçlı ortamlarda dayanıklılığı ve işlenebilirliği nedeniyle hidrolik bağlantı parçaları ve vanalarda kullanılır. | Dayanıklılık, yüksek işlenebilirlik |
| Tüketici Elektroniği | Pirinç, mükemmel iletkenliği nedeniyle tüketici elektroniğinde konektörlerde, anahtarlarda ve terminallerde kullanılır. | Elektriksel iletkenlik, işlenebilirlik |
| Enerji endüstrisi | Pirinç, dayanıklılığı ve iletkenliği nedeniyle enerji sistemlerinde, özellikle güç iletim ve dağıtım bileşenlerinde kullanılır. | Mukavemet, iletkenlik, dayanıklılık |
| Takı ve Moda | Pirinç, estetik değeri ve kolay şekillendirilebilirliği nedeniyle mücevher ve moda aksesuarlarında kullanılır. | Estetik çekicilik, şekillendirilebilirlik |
SSS
Pirinç Good FYoksa işleme mi?
Evet, pirinç, yüksek işlenebilirliği, düşük sürtünmesi ve kolay kesimi nedeniyle işleme için mükemmel bir malzemedir. 100'lük bir işlenebilirlik derecesine sahip olan (standart olarak C360 pirinç kullanılarak), pirinç hızlı malzeme kaldırma ve minimum takım aşınması sağlar. Esnekliği, korozyon direnci ve karmaşık şekillere dönüştürülebilme özelliği, özellikle elektronik, otomotiv ve tesisat gibi sektörlerde yüksek hassasiyet ve karmaşık tasarımlar gerektiren parçalar için CNC işleme için ideal hale getirir.
Ne Is The Mağrıyan Tolerans Fveya pirinç?
Pirinç parçalar için tipik işleme toleransı, karmaşıklığa ve uygulamaya bağlı olarak ±0.001″ (0.025 mm) ile ±0.005″ (0.127 mm) arasında değişir. Elektrik konektörleri veya havacılık bileşenleri gibi yüksek hassasiyet gerektiren uygulamalar için ±0.0005″ (0.0127 mm) gibi daha dar toleranslar elde edilebilir. Tolerans, kullanılan pirinç alaşımı, işleme yöntemi, takım durumu ve parça geometrisi gibi faktörlere bağlıdır. Düzenli kalite kontrolleri ve optimize edilmiş işleme parametreleri, pirinç parçalar için mümkün olan en iyi toleransı sağlayabilir.
Neden Şimdi Is BRass Mcevher Muygulanabilir To Bbronz?
Pirinç, bileşimi nedeniyle bronzdan daha kolay şekillendirilebilir. Pirinç, bakır ve çinkodan oluşur ve çinko içeriği alaşımı daha yumuşak ve işlenmesi daha kolay hale getirir. Bu, pirincin çatlamadan kolayca şekillendirilmesini sağlar. Öte yandan bronz, bakır ve kalay alaşımıdır ve kalay içeriği sertliğini ve mukavemetini artırır, bu da şekillendirilebilirliğini azaltır. Sonuç olarak, pirinç karmaşık şekillendirme gerektiren uygulamalar için daha uygundur, bronz ise mukavemet ve dayanıklılık açısından daha iyidir.
Neden Şimdi Is BRass Hyakmak To Eya Of Its Cbileşenler?
Pirinç, alaşımlama işlemi sayesinde bakır ve çinko gibi ayrı ayrı bileşenlerinden daha serttir; bu işlem, malzemeyi güçlendiren katı bir çözelti oluşturur. Pirinçteki çinko içeriği, saf bakıra kıyasla genel sertliği artıran kristal bir yapı oluşturur. Ek olarak, çinkonun varlığı bakırın dövülebilirliğini azaltarak alaşımı daha sert ve deformasyona karşı daha dirençli hale getirir. Pirincin sertliği, bakırın çinkoya oranıyla da etkilenebilir; daha yüksek çinko içeriği genellikle sertliği artırırken sünekliği biraz azaltır.
Ne Are Some Tips For Mağrıyan BRass Cbileşenler?
Pirinç parçaları işlerken, daha fazla dayanıklılık ve daha iyi bir yüzey kalitesi için keskin karbür takımlar kullanmak önemlidir. Pirinç alaşımına bağlı olarak, genellikle 80 ila 150 SFM (dakikada yüzey fit) arasında değişen optimum kesme hızlarını koruyun. Takım aşınmasını ve yüzey kusurlarını önlemek için orta düzeyde ilerleme hızları kullanın. Isı oluşumunu kontrol etmek ve malzeme deformasyonunu azaltmak için hava veya kesme sıvıları gibi uygun soğutma yöntemleri uygulayın. Parça kalitesini ve verimliliğini korumak için takım durumunu düzenli olarak izleyin ve işleme parametrelerini ayarlayın.
Sonuç
Pirinç CNC işleme, işleme kolaylığı, korozyon direnci ve estetik görünüm gibi avantajlar sunarak çeşitli sektörler için idealdir. Pirincin özelliklerini anlayarak ve doğru alaşımları, aletleri ve yüzey işlemlerini seçerek yüksek kaliteli sonuçlar elde edebilirsiniz. Otomotiv, havacılık veya dekoratif uygulamalarda olsun, CNC işleme hassas bileşenler için güvenilir ve uygun maliyetli bir çözüm sunar. Verimlilik, dayanıklılık ve hassasiyet elde etmek için işleme parametrelerinizi optimize edin ve en iyi uygulamaları izleyin. Pirinç işleme yeteneklerinizi en üst düzeye çıkarmaya hazır mısınız? Nasıl yardımcı olabileceğimizi konuşalım!















