
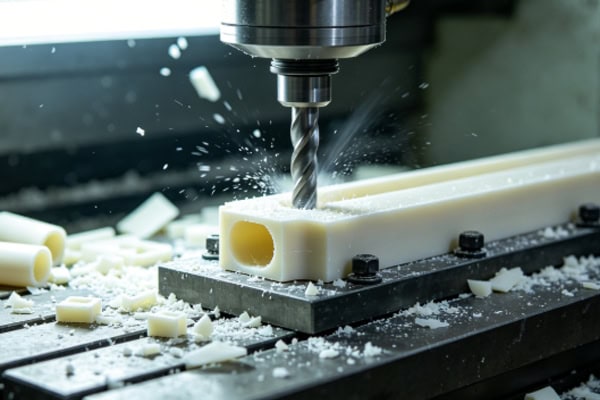
CNC plastik işleme, CNC tezgahlarını temel alan ve kesici takımların hareketini bir program aracılığıyla kontrol ederek plastik malzemeleri hassas bir şekilde kesen bir üretim yöntemidir. Elektronik kasalar, tıbbi parçalar, mekanik yapısal bileşenler ve endüstriyel prototip geliştirme alanlarında yaygın olarak kullanılmaktadır. Geleneksel işleme yöntemlerine kıyasla, CNC plastik işleme yüksek esneklik, istikrarlı hassasiyet ve hızlı prototipleme gibi avantajlara sahip olmakla birlikte, süreç kontrolüne de daha yüksek talepler getirmektedir.
CNC Plastik İşlemenin Özü
-
CNC Plastik İşleme Tanımı
CNC plastik işleme, plastik malzemeler üzerinde kesme, frezeleme, delme ve diğer işleme işlemlerini gerçekleştirmek için takım tezgahı kesici takımlarını kontrol etmek üzere bir bilgisayar sayısal kontrol sistemi kullanan bir üretim sürecini ifade eder. Temelinde, dijital programlar (G-kodu) aracılığıyla takım yolunun hassas kontrolü yer alır ve böylece karmaşık yapısal parçaların yüksek hassasiyetli işlenmesi sağlanır. Enjeksiyon kalıplamanın aksine, CNC işleme kalıp gerektirmez ve istenen şekli doğrudan levha veya çubuk malzemeden kesebilir; bu da onu küçük ölçekli üretim ve ürün geliştirme aşamaları için çok uygun hale getirir.
-
Plastik İşlemenin Özellikleri
Plastik malzemeler düşük erime noktaları, düşük sertlikleri ve yüksek ısı hassasiyetleri ile karakterize edilir; bu da onları işleme sırasında sıcaklık, kesme kuvvetleri ve sıkıştırma kuvvetlerinin etkilerine daha duyarlı hale getirir. Örneğin, işleme sırasında oluşan ısı, malzemenin yumuşamasına ve deforme olmasına neden olabilirken, düzensiz sıkıştırma basıncı da çarpılmaya yol açabilir. Bu nedenle, CNC plastik işleme sadece bir "kesme problemi" değil, aynı zamanda bir "malzeme kontrol problemi"dir.
-
Süreç Akışının Önemi
CNC plastik işleme süreçlerinde, işlem akışının rasyonelliği doğrudan nihai kaliteyi belirler. İşlem tasarımı mantıksızsa, ekipman hassasiyeti yüksek olsa bile, boyut sapmaları, yüzey pürüzlülüğü veya yapısal istikrarsızlık gibi sorunlar ortaya çıkabilir. Bu nedenle, standartlaştırılmış süreçler istikrarlı üretimin temelini oluşturur.
İşleme Operasyon Akışı
-
Ürün Tasarımı ve CNC Programlama
CNC plastik işleme sürecinin ilk adımı ürün tasarımı ve program oluşturmadır. Mühendisler, 3 boyutlu modellemeyi tamamlamak ve CAM yazılımında takım yollarını oluşturmak için CAD yazılımı kullanmalıdır. Bu aşamada, aşırı ince yapılardan kaçınmak, keskin köşe tasarımlarını azaltmak ve işleme deformasyonu riskini azaltmak için duvar kalınlığı homojenliğini optimize etmek gibi plastik malzemelerin özellikleri tam olarak dikkate alınmalıdır. Program oluşturulduktan sonra, takım yolunun rasyonelliğini kontrol etmek ve takım çarpışmalarını veya aşırı kesmeyi önlemek için simüle edilmiş işleme gereklidir.
-
Malzeme Hazırlama ve Ön İşlem
İşleme başlamadan önce, plastik malzemenin incelenmesi ve ön işlemden geçirilmesi gerekir. Bu, malzemenin boyutlarının gereksinimleri karşıladığının doğrulanmasını, yüzey çatlaklarının veya kusurlarının kontrol edilmesini ve iç gerilimi gidermek için tavlama işleminin gerekli olup olmadığının belirlenmesini içerir. Yüksek higroskopik malzemeler için, işleme sırasında hava kabarcıklarını veya boyut değişikliklerini önlemek için kurutma da gereklidir.
-
Sıkıştırma, Konumlandırma ve Ekipman Hata Ayıklama
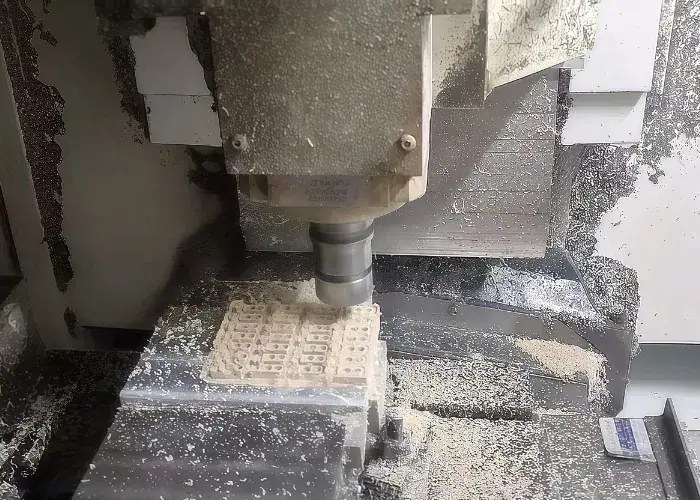
Malzeme sabitleme, işleme doğruluğunu etkileyen çok önemli bir adımdır. Sıkıştırma işlemi, deformasyona yol açabilecek bölgesel aşırı sıkılığı önlemek için düzgün bir kuvvet sağlamalıdır. İnce plakalar veya geniş yüzey alanlı iş parçaları için genellikle vakum adsorpsiyonu veya çok noktalı destek yöntemleri kullanılır. Aynı zamanda, ekipmanın kararlı bir çalışma durumunda olduğundan emin olmak için takım tezgahı ayarı, sıfır noktası kalibrasyonu ve takım durumu kontrolleri gereklidir.
-
Aşamalı CNC İşleme Uygulaması
Gerçek işleme genellikle üç aşamaya ayrılır: kaba işleme, yarı ince işleme ve ince işleme. Kaba işleme, esas olarak fazla malzemeyi hızlı bir şekilde çıkarmak ve temel şekli oluşturmak için kullanılır; yarı ince işleme, yapıyı stabilize etmek ve iç gerilimi azaltmak için kullanılır; ince işleme ise son boyut kontrolü ve yüzey kalitesi optimizasyonu için kullanılır. Bu aşamalı yaklaşım, tek kesimle ilişkili riskleri etkili bir şekilde azaltır.
-
Son İşlem ve Kalite Kontrolü
İşleme sonrasında, iç gerilimin kademeli olarak azalması için iş parçası bir süre bekletilmelidir. Daha sonra, tasarım gereksinimlerine uygunluğu doğrulamak için kumpaslar, koordinat ölçüm makineleri veya projektörler kullanılarak boyut kontrolü yapılır. Yüksek hassasiyetli parçalar için, nihai tutarlılığı sağlamak amacıyla ikincil son işlem uygulanabilir.
Kaliteyi Etkileyen Başlıca Kontrol Noktaları
-
Kesme Parametrelerinin Bilimsel Olarak Ayarlanması
İş mili hızı, ilerleme hızı ve kesme derinliği gibi kesme parametreleri, işleme kalitesini etkileyen temel faktörlerdir. Aşırı iş mili hızı ısı üreterek malzemenin yumuşamasına yol açabilir; yetersiz ilerleme hızı ise sürtünme süresini artırarak ısı birikimine neden olabilir. Bu nedenle, sabit parametreler kullanmak yerine, farklı plastik malzemelerin özelliklerine dayalı dinamik ayarlamalar gereklidir.
-
Alet Seçimi ve Aşınma Kontrolü
Takım durumu, kesme performansını doğrudan etkiler. Keskin kesici takımlar kesme direncini ve ısı oluşumunu azaltırken; körelmiş takımlar sürtünmeyi artırarak pürüzlü yüzeylere veya hatta malzemenin yanmasına yol açabilir. Plastik işleme için, kesme ısısını azaltmak ve talaş kaldırma verimliliğini artırmak amacıyla genellikle tek kenarlı veya özel plastik takımlar önerilir.
-
Termal Yönetim ve Çip Çıkarma Optimizasyonu
Plastikler sıcaklığa karşı oldukça hassastır, bu nedenle işleme sırasında ısı birikimi kontrol edilmelidir. Bu, uzun süreli kesme bekleme süresini azaltmak için takım yolunun optimize edilmesi ve yardımcı soğutma için hava soğutmasının kullanılmasıyla sağlanabilir. Ayrıca, işleme alanında ikincil sürtünmeyi ve talaşlardan kaynaklanan ısı oluşumunu önlemek için iyi bir talaş kaldırma tasarımı çok önemlidir.
-
Fikstür Tasarımı ve Gerilim Kontrolü
Bağlantı elemanları sadece iş parçasını yerinde tutmakla kalmaz, aynı zamanda işleme deformasyonunu da doğrudan etkiler. Aşırı sıkıştırma kuvveti, gerilim serbest bırakıldıktan sonra deformasyona neden olabilir; dengesiz sıkıştırma ise hassasiyeti etkileyen titreşimlere yol açabilir. Bu nedenle, yerel basınç yoğunlaşmasını azaltmak için yumuşak dolgu ile birlikte düzgün bir kuvvet tasarımı benimsenmelidir.
Malzeme, işleme sonuçlarını neden belirler?
-
Yüksek Stabiliteli Mühendislik Plastikleri
POM ve PEEK, CNC plastik işlemede yaygın olarak kullanılan yüksek performanslı malzemelerdir. POM (Polimer Oksit), mükemmel boyutsal kararlılık ve aşınma direnci sunarak hassas mekanik parçalar için uygundur; PEEK (Polyester Effortless) ise yüksek sıcaklık direnci ve yüksek mukavemetiyle havacılık ve tıp gibi üst düzey alanlar için uygundur. Bu malzemeler daha pahalı olsa da, en iyi işleme kararlılığını sunarlar.
-
Geleneksel Mühendislik Plastikleri
ABS ve PC, yaygın olarak kullanılan genel amaçlı malzemelerdir. ABS, iyi işleme performansı ve düşük maliyeti sayesinde yapısal bileşenler için uygundur; PC ise iyi şeffaflık ve mukavemete sahiptir, ancak işleme ısısına karşı daha hassastır ve sıkı parametre kontrolü gerektirir.
-
Kolay İşlenebilir ancak Hassas Malzemeler
PMMA (Akrilik) ve PVC nispeten kolay işlenebilir malzemelerdir, ancak ısıya ve gerilime karşı çok hassastırlar ve çatlama, deformasyon veya beyazlama gibi sorunlara yatkındırlar. Bu nedenle, işleme sırasında daha hassas proses kontrolü gereklidir ve gerilim yoğunlaşması en aza indirilmelidir.
-
Malzeme Seçiminin Temel Prensipleri
Pratik uygulamalarda, malzeme seçimi, ürünün kullanım amacı, hassasiyet gereksinimleri ve maliyet bütçesiyle birlikte kapsamlı bir şekilde değerlendirilmelidir. Yüksek hassasiyet gerektiren projelerde kararlı malzemeler, görünüm gerektiren projelerde şeffaf malzemeler ve maliyet hassasiyeti gerektiren projelerde ise performans ve ekonomi arasında bir denge kurulması gerekir.
Sık Sorulan Sorular
Farklı üreticilerin CNC plastik işleme sonuçları arasında neden bu kadar büyük bir hassasiyet farkı var? Birçok müşteri, aynı çizimlerin farklı üreticiler tarafından işlendiğinde önemli ölçüde farklı sonuçlar verdiğini görüyor. Bunun temel nedeni, takım seçimi, kesme parametre ayarları, fikstür tasarımı ve malzeme taşıma yöntemleri de dahil olmak üzere proses kontrol yeteneklerindeki farklılıklardır. Aynı ekipman kullanıldığında bile, yetersiz deneyim veya standart dışı işlemler boyut sapmalarına, yüzey pürüzlülüğüne veya deformasyona yol açabilir. Bu nedenle, CNC işlemenin kararlılığı sadece ekipmana değil, aynı zamanda genel beceri seviyesine ve birikmiş deneyime de bağlıdır.
Sonuç olarak;
CNC plastik işleme, ilk tasarım ve programlamayı, ara malzeme hazırlığını ve işleme kontrolünü ve son muayene ve stabilizasyon işlemini kapsar. Her aşama birbirine bağlıdır ve vazgeçilmezdir. Herhangi bir adım titizlikle ele alınmazsa, hatalı boyutlara, deformasyona veya tatmin edici olmayan yüzey kalitesine yol açabilir. Dahası, plastikler sıcaklığa ve gerilime karşı oldukça hassastır, bu da işleme sürecini metallere göre daha karmaşık hale getirir ve daha hassas parametre kontrolü ve daha rasyonel fikstür tasarımı gerektirir. Ek olarak, farklı malzemeler arasındaki önemli farklılıklar, mükemmel işleme teknikleriyle bile, uygun olmayan malzeme seçiminin ideal sonuçlara ulaşmayı zorlaştıracağı anlamına gelir.
















