
Vad Is Vrida
Svarvning är processen att skära genom att rotera arbetsstycket och mata verktyget i förhållande till det. Den är lämplig för alla symmetriska roterande delar. Från medicinska mikronålar med en diameter på 0.5 mm till industriella hylsor med en diameter på 500 mm har jag genomfört hela processen från grovbearbetning till finbearbetning genom svarvning.
Enligt statistik genomgår mer än 65 % av metalldelarna i vår verkstad minst en svarvningsprocess.
Varför är det så vanligt? Svarvning är inte bara effektivt, utan kan också stabilt uppnå en dimensionstolerans på ±0.01 mm eller till och med ±0.005 mm. Med rätt verktyg och programmeringsstrategier kan man också kontrollera ytjämnheten Ra <0.8 μm, vilket möter behoven hos högklassiga industrier som flyg, medicin och optik. För att verkligen bemästra svarvning måste man börja med fyra kärnlänkar: fastspänning av arbetsstycket, verktygsinstallation, skärkontroll och kvalitetskontroll. Låt mig prata om dem en efter en.
Arbetsstycke Clampning
Det första steget vid svarvning är att fixera råmaterialet ordentligt på maskinverktyget. De fastspänningsmetoder vi vanligtvis använder är trebackschuck, fyrbackschuck, hydraulisk klämma eller fjäderhylsa. Det specifika valet beror på materialets storlek, form och krav på bearbetningsnoggrannhet. Till exempel, vid bearbetning av tunnväggiga hylsor i rostfritt stål föredrar jag att använda en anpassad mjukbackschuck med ett dubbdocksstöd för att förhindra fastspänningsdeformation. Om fastspänningsexcentriciteten överstiger 0.01 mm kommer det att direkt påverka den slutliga bearbetningsnoggrannheten.
Verktyget Iinstallation
Svarvverktyg delas grovt in i utvändiga svarvverktyg, invändiga svarvverktyg, spårverktyg och gängverktyg. Jag kombinerar dem vanligtvis enligt delarnas egenskaper och verktygens slitstyrka. Verktygsspetsens höjd måste vara strikt i linje med arbetsstyckets centrum under installationen, annars kommer det att uppstå konfel eller verktygskantbrott. Vi använder verktygsinställningsinstrumentet för att exakt ställa in verktygskoordinatsystemet och använder kalibreringsstången för att verifiera upprepade gånger för att säkerställa att varje verktyg kan skära exakt in i bearbetningsbanan.
Skärande Process
I själva skärprocessen är spindelhastighet, matningshastighet och skärdjup de tre kärnparametrarna. Till exempel, vid svarvning av aluminiumlegeringar använder jag en höghastighetsspindel på mer än 3000 rpm för att förbättra ytkvaliteten; medan bearbetning av titanlegeringar kräver att hastigheten minskas och matningshastigheten kontrolleras mellan 0.05–0.1 mm/varv för att förhindra att värmeackumulering bränner verktyget. För att undvika vibrationer använder jag ofta verktyg med negativ spånvinkel i grovbearbetningssteget för att förbättra styvheten och väljer verktyg med positiv spånvinkel i finbearbetningssteget för att förbättra finishen.
Kvalitativa Inspektion And Pöst-Processing
Efter svarvning går varje del igenom kvalitetskontrollen. Vi använder huvudsakligen skjutmått, mikrometrar, CMM-koordinatmätare och ytjämnhetsmätare för storleks- och ytkontroll. För delar med viktiga dimensionstoleranser mindre än ±0.01 mm utför jag 100 % inspektion och för register. Vissa högpresterande arbetsstycken kräver även efterföljande polering, gradning eller värmebehandling för att uppnå de slutliga funktions- och utseendestandarderna.
Detta är min grundläggande förståelse för svarvteknik. Varje till synes enkel bearbetning innehåller faktiskt en hög grad av kontroll över fastspänning, verktyg, parametrar och testning. Om man vill uppnå det ultimata inom svarvning räcker det inte att bara förstå principerna, utan man måste också kontinuerligt optimera varje detalj i praktiken.
20 Vanliga typer Of Svarvningsoperationer
I de CNC-bearbetningsprojekt jag har deltagit i kräver mer än 70 % av de roterande delarna en kombination av flera svarvoperationer för att uppnå önskad form och funktion. Man kanske tror att "svarvning" bara handlar om att skära en yttre cirkel eller borra ett hål, men i själva verket är operationerna inom detta område mycket mer än så. Enligt vår statistik över bearbetningsdata under de senaste tre åren involverar varje precisionsaxeldel i genomsnitt minst 6 olika svarvoperationer . Varje operation – oavsett om det är grovsvarvning, fasning, konsvarvning eller gängning, räffling eller spårfräsning – har specifika bearbetningsändamål och tekniska krav.
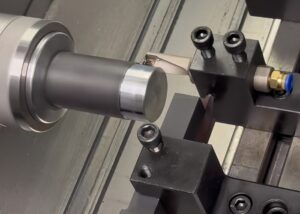
Till exempel kan stegsvarvning snabbt skapa strukturella steg; konsvarvning är lämplig för konisk passning; och gängsvarvning måste matcha standardkuggprofiler och toleranskvaliteter. Jag stötte en gång på en komplex medicinteknisk detalj som använde 10 svarvoperationer i bara ett program, vilket involverade toleranskontroll, ytfinish och hållfasthetsmatchning, och varje steg kunde inte gå fel. För att effektivt kunna svara på dessa olika behov kommer vi att korrekt anropa motsvarande verktygsbana och strategi under CAM-programmering baserat på detaljens funktionella struktur.
Följande är en klassificering av de 20 typer av svarvoperationer som jag använder oftast i den dagliga bearbetningen. Du kan förstå det som "kärngrammatikbiblioteket" för CNC-svarvoperationer – behärska dem, så kommer du att behärska svarvningens språk:
Allmänt Turning
I den dagliga bearbetningen är vanlig svarvning nästan en av de vanligaste grundläggande operationerna jag använder. Oavsett om det gäller bearbetning av axlar, hylsor eller flänsar, är det utgångspunkten. Kärnan i svarvning är att uppnå storleksbearbetningen av den yttre cirkeln eller det inre hålet genom att rotera arbetsstycket och mata det ensidiga verktyget längs en rak linje. De 3-axliga och 5-axliga CNC-svarvar som vanligtvis används i vår verkstad kan styra noggrannheten till ±0.005 mm i den dagliga driften.
Vi ägnar särskild uppmärksamhet åt verktygsval och optimering av skärparametrar. Vid konventionell svarvning ställer jag in skärhastigheten (Vc), matningshastigheten (f) och skärdjupet (ap) enligt materialets hårdhet och krav på detaljens ytkvalitet. Till exempel, vid bearbetning av den yttre cirkeln av rostfritt stål 304 är den rekommenderade skärhastigheten 80–120 m/min och matningen styrs till 0.15–0.25 mm/varv för att säkerställa att finhackningen ligger under Ra 1.6.
Allmän svarvning är inte bara lämplig för grovbearbetning, utan även för finbearbetning – nyckeln är att välja rätt verktygsnosradie och stigningsvinkel.
Steg Turning
När jag stöter på axeldelar med gradvis förändrade diametrar, såsom motoraxlar eller vevstak för medicinska kopplingar, är stegsvarvning den ideala lösningen. Den justerar verktygets radiella skärdjup i sektioner för att få arbetsstycket att uppvisa flera olika stegdiametrar.
Denna process kräver extremt hög noggrannhet i matningspositionering och repeterbarhet. Jag använder vanligtvis en CNC-svarv med ett digitalt dubbdocksstöd för att säkerställa att övergången mellan olika steg är smidig och fri från vibrationer. Till exempel, för en Φ30-Φ20-Φ10 trestegsaxel, om designtoleransen är ±0.01 mm, väljer vi styrläget som absolut koordinatprogrammering och använder CMM för att mäta om måtten efter varje verktygsbyte för att säkerställa att stegskillnadens noggrannhet ligger inom ±0.005 mm.
Dessutom används stegsvarvning också ofta i förbehandlingsprocessen för delar med flera diametrar, såsom transmissionsaxlar och kolvstänger.
Avsmalning Turning
Vid bearbetning av lutande delar, såsom formpinnar, koniska kugghjulsaxlar och medicinska injektionskopplingar, är konsvarvning en viktig färdighet för mig. Vi uppnår detta vanligtvis på två sätt: det ena är att justera verktygshållarens vinkel, och det andra är att använda programmering för att ställa in den synkrona ändringen av XZ-koordinater. På CNC-svarvar föredrar jag det andra alternativet eftersom det bättre kan kontrollera konans lutning och dimensionstolerans.
Om vi tar en struktur med en längd på 60 mm och en kona som gradvis ändras från Φ20 till Φ10 som exempel, använder vi vanligtvis G01-instruktionen för linjär interpolering med lutningsberäkning för att uppnå en dimensionstolerans på ±0.01 mm, och kombinerar den med ett precisionssvarvverktyg för långsam bearbetning för att kontrollera matningen inom 0.05 mm/varv.
Den största utmaningen vid konsvarvning är att förhindra verktygshopp eller ytrepor i slutet, så jag kommer att använda minimal matning och dubbelriktad svarvning i slutet av processen för att eliminera verktygsmärken.
Avfasning Turning
Avfasning kan verka som en liten detalj, men jag tror alltid att den avgör det "första intrycket" av en del. Oavsett om det gäller mekanisk passform, monteringsvägledning eller för att undvika grader och skärskador, är avfasning extremt viktigt. Speciellt vid bearbetning av medicinska delar, kontakthus eller precisionsformar kan avfasning inte hanteras nonchalant.
Jag använder vanligtvis standardverktyg på 45° eller 30° för fasningsoperationer , och vinklarna och dimensionerna måste strikt följa ritningarnas krav. Till exempel kontrolleras dimensionsnoggrannheten för fasning 1×45° inom ±0.05 mm, vilket är ett grundläggande krav. I det automatiserade svarvprogrammet kommer vi att lägga till ett separat G01-kommando för att styra fasningsbanan för att förhindra vibrationsmärken eller kollapsade vinklar under snabb bearbetning.
Om det är en funktionell avfasning för flyg- eller medicinska scenarier, kommer jag också att ordna med att CMM verifierar överlappningen av avfasningsvinkeln och start- och slutpunkterna för att säkerställa att det inte finns någon avvikelse i slutmonteringen.
Contour Turning
När jag bearbetar komplexa kurvor eller friformade delar, såsom turbinaxelhus, ortopediska implantat eller specialformade delar, är kontursvarvning den ideala metoden. Den gör att verktyget kan följa den programmerade banan, mata i både radiell och axiell riktning och uppnå kontinuerlig bearbetning av alla konturer.
Kärnsvårigheten med kontursvarvning ligger i noggrannheten i banprogrammeringen och maskinverktygets interpoleringsförmåga. Jag använder vanligtvis G02/G03 (cirkulär interpolering) eller G01 interpoleringsläge med finpunktsprogrammering, plus 0.01 mm verktygskompensationskontroll för att uppnå konturnoggrannhet inom ±0.02 mm.
Vi kombinerar även 3D CAD-modellering med CAM för att automatiskt generera programbanor, särskilt för oregelbunden konturbearbetning på 5-axliga multifunktionsmaskiner. Bra kontursvarvning återspeglar inte bara teknisk styrka, utan förbättrar också detaljernas utseende och funktion avsevärt.
Ansikte Turning
Ändsvarvning är en av utgångspunkterna i min bearbetning, särskilt för den initiala ytbehandlingen av stångmaterial eller skurna ämnen. Oavsett om det gäller efterföljande borrning, fasning eller koaxialkontroll, är en plan och vertikal ändyta grunden för all precisionsbearbetning.
I praktiken skulle jag använda ett svarvverktyg med en nosradie på 0.4R, en spindelhastighet på 400–800 varv/min och en matningshastighet på 0.1 mm/varv för grovbearbetning, och sedan använda en mindre matning (0.03 mm/varv) för att säkerställa att ytjämnheten når Ra 0.8 μm eller mindre.
Samtidigt använder vi ändsvarvning för att säkerställa att delarnas totala längd är jämn. Speciellt vid batchbearbetning kontrollerar jag noggrannheten med hjälp av CNC-dubbdockan och laserverktygsinställningsanordningen för att minimera fel från mänskliga ingripanden.
stickning
I mina bearbetningsprojekt är spårfräsning en till synes enkel men mycket teknisk operation. Oavsett om det gäller att tillverka ett spår för en låsringsring, ett O-ringsspår eller bearbeta ett skärspår, är noggrannhet och finish nyckeln till att utvärdera hantverksnivån. Generellt sett väljer jag en speciell spårfräs med en bredd på 1.0–3.0 mm och justerar matningen efter spårdjup och material.
För rostfritt stål och titan brukar jag hålla skärhastigheten på 80–120 m/min och använda invändig kylvätska för att förhindra överhettning och urflisning. Vid bearbetning av djupa spår matar jag också i flera steg för att undvika sidoböjning av verktyget och hålla spårbotten plan.
Dessutom ägnar jag under spårfräsningsprocessen särskild uppmärksamhet åt retardationen av verktygets in- och utgångspunkter för att undvika grader eller skuldror på spårkanterna. Speciellt vid bearbetning av medicinska delar måste spårets ojämnhet kontrolleras inom Ra 1.6 μm för att uppfylla rengörings- och monteringskraven.
Cut Off
Avskärning är det mest "finishkrävande men högrisk" steget vid CNC-svarvning . Om operationen är felaktig kommer det inte bara att skada den färdiga produkten, utan också orsaka att verktyget går sönder. Jag använder vanligtvis ett speciellt avskärningsverktyg med en bredd på 2.0–3.0 mm och intern kylvätska eller oljeinsprutningsfunktion för att säkerställa smidig spånavgång och snabb värmeborttagning.
För att minska deformationen av den återstående änden ställer jag in skärhastigheten på cirka 50 % av den normala skärhastigheten, till exempel 150 m/min vid bearbetning av aluminiumlegering, och ställer in G04-programsegmentet på paus + långsam reträtt för att förbättra stabiliteten hos spetsen.
Avancerad utrustning kan också uppnå vibrationsfri synkron skärning genom roterande mitt- eller subspindelfastspänning, med jämna snitt och nästan ingen efterföljande trimning. För mig representerar utmärkt skärteknik den rigorösa efterbehandlingen av hela detaljbearbetningsprocessen.
Tråd Turning
Gängsvarvning ställer höga krav på verktyg, spindelsynkronisering och programdesign. Den metod jag använder oftast är CNC-gängsvarvning, med G76- eller G32-programmering för att styra stigning, matningsdjup och återgångsbana.
Vid bearbetning av standard metriska gängor (som M10×1.5) ställer jag vanligtvis in den första snittmatningen till 0.2 mm och minskar sedan den med cirka 20 % för varje snitt. De två sista snitten är till för rengöring för att säkerställa sidoväggens noggrannhet och gängans överdel. Spindelhastigheten bör hållas konstant på 500–800 varv/min under hela processen för att undvika problem med "slumpmässiga tänder" eller "felaktiga tänder".
Om det är en invändig gänga eller en fin gänga använder jag ett härdat skär (t.ex. TiAlN-beläggning) och ett digitalt verktygskompensationssystem för att säkerställa att toleransen kontrolleras vid ISO 6g eller högre. Även om gängan är liten är den en av de mest krävande strukturerna i hela detaljen och kan inte ignoreras.
Lettring
Enligt min mening är räffling, även om det inte innebär skärning, en mycket skicklig formningsprocess. Den använder ett räfflat hjul för att extrudera regelbundet nät eller raka linjer på arbetsstyckets yta, främst för att förbättra greppet eller uppnå mekanisk passform.
De typer av räffling jag ofta bearbetar är rak, diagonal och diamantformad, vilka ofta används i medicintekniska produkter, verktygshandtag eller precisionsknoppar. Vanligtvis kontrolleras räfflingens stigning till 0.5–1.2 mm, valsdjupet är cirka 0.2–0.4 mm, och trycket måste kontrolleras ordentligt för att undvika materialslöhet eller sprickbildning i kanten.
Jag brukar ställa in den räfflade hjulets hastighet på 100-300 varv/min och se till att kylningen är tillräcklig för att förhindra lokal överhettning och repor på ytan. Visuell skönhet är bara resultatet. Stabilt valstryck och balanserad matningshastighet är nyckeln till jämn räffling.
Drilling
Borrning är en av de vanligaste grundoperationerna i min dagliga bearbetning, men den har också en betydande teknisk tröskel. Den konventionella borrdiametern varierar från Ø1 mm till Ø30 mm, men de komplexa detaljer jag ofta möter kan kräva en håldiameternoggrannhet på ±0.05 mm.
För att kontrollera girningen skulle jag välja en kombination av centrumborrpositionering + stegborrförhål, först styra huvudborren för att skära stadigt och sedan gradvis expandera hålet. Borr i snabbstål (HSS) är lämpliga för aluminium och plast, medan borr i koboltlegering eller belagda hårdmetaller är mer lämpade för stål och rostfritt stål.
Borrhastigheten och matningen beror på materialet. Till exempel, när jag bearbetar aluminium brukar jag ställa in skärhastigheten på 100–120 m/min och matningen på 0.1–0.2 mm/varv, och använda riktad och intermittent spånavgång för att förhindra att borrspånansamling orsakar verktygsbrott eller brännskador på hålväggen.
brotschning
Om du letar efter hög precision och spegelblank yta på håldiametern, då är brotschning definitivt det sista kritiska steget. I de medicinska precisionsdelar eller kopplingsdelar jag arbetar med, kan brotschning kontrollera håldiametern inom H7-toleransen (t.ex. Ø10±0.015 mm) och uppnå en ytjämnhet på Ra 0.4–0.8 μm.
Jag använder vanligtvis raka eller spiralformade brotschar, beroende på arbetsstyckets material och håldjup. Till exempel, vid brotschning av rostfritt stål skulle jag använda en TiN-belagd brotsch med en hastighet på 200–300 varv/min och en matning på 0.05–0.1 mm/varv.
Även om brotschning är en ytbehandlingsprocess måste förborrningen vara på plats och förhålets storlek måste kontrolleras till att vara 0.2–0.3 mm mindre än den slutliga håldiametern, annars kommer otillräcklig brotschmån att orsaka vibrationer eller excentriskt slitage. Jag utför vanligtvis storleks- och koncentricitetskontroller före och efter brotschning för att säkerställa att det slutliga hålet helt uppfyller monteringskraven.
Boring
Inom precisionsbearbetning är borrning bara början. Den efterföljande borrprocessen är det som verkligen avgör hålets positionsnoggrannhet och finish. Speciellt vid bearbetning av hål med stor diameter, djupa hål eller koaxiella hål väljer jag nästan alltid borrning för att finjustera de geometriska dimensionerna.
Diametrarna på de borrhål jag vanligtvis bearbetar varierar från Ø8 mm till Ø100 mm, med en noggrannhet som generellt kontrolleras inom ±0.01 mm och en ytjämnhet på Ra 0.4–0.8 μm. Om kunden har högre krav använder jag ett finborrverktyg eller ett CNC-borrverktyg och en strategi med låg hastighet och hög matning, där hastigheten hålls vid 150–300 varv/min och matningshastigheten kontrolleras vid 0.05–0.2 mm/varv.
För djupa hål med ett längd-djupförhållande på mer än 5:1 kommer jag att använda en stegvis förborrningsstrategi och utrusta den med ett internt kylsystem för att undvika hålnedböjning på grund av termisk deformation eller dålig spånavgång. Efter varje borrning kommer jag att använda en tredimensionell koordinat- eller innerdiametermikrometer för att kontrollera håldiametern och cylindriciteten igen och säkerställa att de uppfyller standarderna.
Tappning
Gängan är själva själen i förbindningen, och gängtappning är det viktigaste steget för att ge liv åt hålet. I mitt arbete med precisionstillverkning är felmarginalen vid invändig gängtappning extremt liten, och en trasig gängtapp kan skrapa hela detaljen.
Till skillnad från formade gängor är gängning en skärande process och används vanligtvis för metaller som stål, rostfritt stål, aluminium och titanlegeringar. Om man tar M6×1-gängan som exempel, bör den förborrade håldiametern för gänghålet kontrolleras till Ø5.0 mm, och felet bör inte överstiga ±0.05 mm, annars är risken för att gängkanten biter eller böjs vid gängning extremt hög.
De gängtappningsmetoder jag vanligtvis använder inkluderar manuell gängning, maskingängning och extruderingsgängning. Extruderingsgängtappar är särskilt lämpliga för aluminiumlegeringar och mässing, vilket kan ge högre gänghållfasthet och ytfinish. Gängtappningshastigheten styrs till 100-300 varv/min, och matningsmetoden måste vara synkron matning för att undvika dragning eller flisning.
Dessutom, för djuphålsgängning (djup som överstiger 3 gånger stigningen), använder jag stegvis gängning eller dubbel spångängning för att säkerställa jämn spånavgång och längre livslängd för gängtapparna. Efter gängning använder jag vanligtvis en gängpluggmätare för att kontrollera gängkvaliteten hål för hål för att säkerställa att det inte finns någon avvikelse i skruvpassningen.
Excentrisk Turning
Excentrisk svarvning är en nödvändig teknik vid bearbetning av delar med flera olika axlar, såsom excentriska axlar, kamaxlar eller pumprotorer. Svårigheten med denna process ligger i styrningen av spänncentrumet.
Jag använder vanligtvis en fyrkäftschuck med en excentrisk spindel för positionering för att säkerställa att varje segment av den icke-koncentriska yttercirkeln kan justeras exakt med svarvspindelns centrum. Vid programmering måste ett oberoende origo ställas in för varje excentriskt segment, och koordinatsystemväxlingshantering måste användas, såsom G54 och G55.
Till exempel, för en konstruktion med en excentricitet på 5 mm, under noggrannhetskravet på ±0.01 mm, kan eventuella fastspänningsfel orsaka dimensionsavvikelse eller rotationsobalans. Därför måste vi rikta in punkt för punkt med mätarens pekare efter fastspänning och registrera koordinatförskjutningen för att säkerställa att varje svarvsegment är noggrant och stabilt.
Flera olika Ssyrlig Ttråd Turning
Vid tillverkning av snabbroterande eller högeffektiva transportdelar (såsom kulventilmuttrar, skruvtransportörer och medicinflaskkapsyler) är flergångsgängor en viktig strukturform. Denna typ av gänga har vanligtvis två eller flera startpunkter, så att gängan kan röra sig längre i en rotationscykel.
När jag bearbetar den här typen av gänga beräknar jag först fasvinkeln för varje startpunkt (t.ex. 180° eller 120°) och implementerar det sedan genom spindelpositionering + segmenterat G76-gängprogram. Till exempel, när jag bearbetar M24×3-gängor med tre startar, ställer jag in tre uppsättningar gängstartprogram och växlar programkörning efter spindelindexering.
Skärparametrarna måste justeras efter materialet för att undvika överlappning vid gängans rot, särskilt för precisionsdelar av plast eller aluminium. För att uppnå en stigningsnoggrannhet på ±0.03 mm kommer jag också att dubbelkontrollera med en tandmätare och ett mikroskop för att säkerställa att tandformen, tandtoppen och tandroten är kompletta och enhetliga.
Spiral Groove Turning
Denna operation används för att bearbeta strukturer som spiralfjäderspår, oljespår och kylspiralkanaler. Det är nödvändigt att styra den axiella matningen och arbetsstyckets rotation samtidigt för att uppnå en spiralbana.
Jag använder vanligtvis G03/G02-båginterpolering i kombination med lutningsberäkning för kontroll i svarvcentret. Till exempel, vid bearbetning av kylspiralspår, är stigningen inställd på 5 mm och djupet kontrollerat till 1 mm. Det är nödvändigt att säkerställa att positionen för varje cirkel är konsekvent utan hopp eller felskärning. Denna operation används mestadels för formytelsekylsystem eller insprutningsmunstycksdelar.
Icke-cirkulär Contour Turning
Används för att tillverka elliptiska, hjärtformade eller andra oregelbundna roterande delar, såsom kompressionskammare och hjärtformade hjul i motorer. Denna operation kräver vanligtvis synkron spindelstyrning (SPM) och anpassad baninterpolering.
På TiRapid använder vi en komposit CNC-fräsmaskin för att uppnå denna typ av bearbetning, och kombinerar 3D-modelleringsdata med CAM-banor för att säkerställa att det icke-cirkulära konturfelet kontrolleras inom ±0.02 mm. Denna operation används ofta i kompressorer, pumphus, instrumenttransmissionsstrukturer etc.
yta Textur Turning
I en del avancerad konsumentelektronik och medicintekniska produkter behöver kunderna delar med visuell dekoration eller funktionella texturer på ytan, såsom halkfria linjer och dekorativa mönster.
Jag använder mikromatning + specialtexturblad för att uppnå fina vågiga texturer med en matningshastighet på 0.01 mm, vilket ofta används för knoppar, höljen, kirurgiska verktyg etc. Texturdjupet kontrolleras till 0.02–0.05 mm, och visuell konsistens är särskilt viktig.
Spegel Turning
När kunder kräver att ytan ska uppnå ultimat jämnhet (t.ex. Ra < 0.1 μm) använder jag diamantsvarvverktyg + ultralåg matning för spegelsvarvning, vilket ofta används för optiska komponenter, halvledarsubstrat och medicinska förpackningar.
Vridhastigheten behöver vanligtvis reduceras till 100–200 varv/min, matningen kontrolleras under 0.005 mm/varv och oljebaserat kylmedel används för att minska friktionen. Efter bearbetning använder vi ofta vita ljusinterferometrar för att detektera den mikroskopiska ytstrukturen och säkerställa att den uppfyller optiska kvalitetsstandarder.
Hur To Välj THögersvängningsoperationen
Vid faktisk bearbetning beror valet av svarvoperation på flera dimensioner såsom material, noggrannhet, tolerans, ytkvalitet och detaljstruktur. Varje operation har sina tillämpliga scenarier.
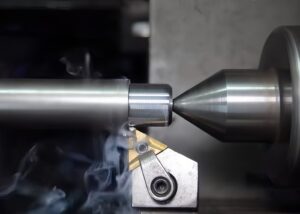
Genom följande klassificeringstabell kan jag snabbt avgöra vilken svarvningsmetod som bäst uppfyller de aktuella projektbehoven och säkerställer den bästa balansen mellan effektivitet, kvalitet och kostnad:
| Klassificeringsdimension | Urval bas | Rekommenderad åtgärdstyp |
| Material Typ | Aluminium, koppar och andra mjuka material | Allmän svarvning, stegsvarvning, borrning, gängning |
| Hårda material som stål, rostfritt stål, titan etc. | Uppborrning, gängsvarvning, fasning, spårfräsning, avstickning | |
| Noggrannhetskrav | ±0.1 mm eller mer | Allmän svarvning, planfräsning, räffling |
| ±0.01 mm och strängare | Uppborrning, gängsvarvning, brotschning, konsvarvning, profilsvarvning | |
| Ytsträvhet | Ra > 1.6 μm (grov yta) | Allmän svarvning, vändsvarvning |
| Ra ≤ 0.8 μm (precisionsyta) | Borrning, spegelsvarvning, borrning + finbearbetning, konisk finbearbetning | |
| Form och strukturella egenskaper | Flersektioners diameter, axel | Stegsvarvning, fasning, spårfräsning |
| Konisk, icke-cirkulär, friformad yta | Konsvarvning, profilsvarvning, icke-cirkulär profilsvarvning, spiralspårsvarvning | |
| Inre hål, djupt hål | Borrning, borrning, brotschning, gängning | |
| Monterings-/anslutningsgänga | Gängsvarvning, gängtappning, räffling |
Huvudsida Equipment And Terktyg Rbligatoriskt For Turning
För att uppnå effektiv och stabil CNC-svarvning är valet av bearbetningsutrustning och verktyg mycket viktigt. Oavsett om det gäller grovbearbetning eller tillverkning av precisionsdelar fokuserar jag alltid på tre kärnkonfigurationer: svarvkropp, skärverktyg samt fastspännings- och hjälpsystem. Denna utrustning avgör direkt bearbetningsnoggrannheten, ytkvaliteten, effektiviteten och stabiliteten. Utifrån min långsiktiga produktionspraxis kan en rimlig konfiguration av utrustning öka kvalificeringsgraden för detaljer till mer än 98 % och förkorta bearbetningscykeln med upp till 30 %.
Nedan kommer jag att förklara i detalj användningsområdena och prioriteringarna för olika viktiga utrustningar:
Låt
Svarven är kärnan i hela svarvsystemet. Jag använder huvudsakligen två typer: vanliga CNC-svarvar och CNC-kompoundsvarvar och fräscentra. För standardkomponenter i batchformat, när bearbetningscykeln är hög, kan en 3-axlig eller 4-axlig svarv uppfylla kraven. När jag stöter på komplexa strukturdelar, såsom delar som utför flera processer samtidigt, föredrar jag att använda Y-axlig kompoundsvarvnings- och fräsutrustning. Våra huvudmodeller är japanska Mazak och inhemska Hision, med en repeterbar positioneringsnoggrannhet på upp till ±0.002 mm, vilket är särskilt lämpligt för de höga precisionskraven för medicinska och flygrelaterade produkter.
Single EDGE TLOL
Vid svarvning är det enskäriga verktyg som utför de viktigaste skäruppgifterna. Olika material, olika former och olika precisionsnivåer har strikta krav på verktygets material och geometriska parametrar. De verktyg jag använder dagligen inkluderar:
Karbid B -blad : lämpliga för höghållfasta material som 304 rostfritt stål och titanlegeringar.
PCD/CBN -verktyg : används för aluminium, koppar och härdat stål med hög hårdhet, Ra kan kontrolleras under 0.4 μm.
Utbytbart verktygshållarsystem : förbättrar verktygsbyteseffektiviteten avsevärt, särskilt lämpligt för små serier och beställningar av flera varianter.
Jag kommer också att ställa in huvudavböjningsvinkeln, verktygsnosradien och verktygsförlängningen enligt svarvningstypen (yttercirkel, ändyta, invändigt hål, gänga etc.) för att säkerställa att det inte finns något vibrationsmärke eller eggkollaps under bearbetningen.
Tre-Jaw Chuck, Treservdel, Feeding Ssystemprogram And Other Ahjälpande Devices
Spänn- och stödsystemet avgör arbetsstyckets stabilitet. Den trekäftiga ihåliga hydraulchucken som jag ofta använder kan uppnå en repeterbar spännnoggrannhet på ±0.01 mm, vilket är särskilt lämpligt för axeldelar med höga koaxialitetskrav. När arbetsstyckets längd överstiger 3 gånger diametern använder jag vanligtvis dubbdocksstödet för att förhindra nedböjning eller hopp under bearbetningen.
Dessutom är den automatiska stångmataren ett verktyg för att förbättra effektiviteten i massproduktion, vilket kan minska fastspänningstiden avsevärt och är lämplig för olika modeller med stångdiametrar på Ø5-Ø60 mm. För stora projekt inom flyg- eller medicinska delar utrustar vi även subspindeln + automatisk materialmottagningsenhet för att uppnå obevakad kontinuerlig bearbetning och öka produktionskapaciteten med upp till 40 %.
Analys Of Key CUtting Parameters
Vid svarvning är skärhastighet, matningshastighet och skärdjup de tre kärnparametrar som direkt påverkar bearbetningseffektivitet, ytkvalitet och verktygslivslängd. När jag konfigurerar programmet måste jag vetenskapligt justera dessa parametrar enligt materialtyp, bearbetningsmetod och precisionskrav för att säkerställa bearbetningsstabilitet och produktkonsistens.
| Parameternamn | engelska termer | Definition | Exempel på vanliga spisar (stål) | Justeringsförslag |
| Skärhastighet | Skärhastighet (Vc) | Den relativa linjära hastigheten för kontaktpunkten mellan verktyget och arbetsstycket, i m/min | 80–180 m/min | Hårda material → låg hastighet, mjuka material som aluminiumlegering → hög hastighet, höga krav på ytjämnhet → bearbetning med medelhastighet |
| Inmatningshastighet | Matningshastighet (f) | Avståndet som verktyget rör sig i matningsriktningen per varv, i mm/varv | 0.05–0.3 mm/varv | Hög ytjämnhet → låg matning, grovbearbetning → hög matning |
| Klippdjup | Skärdjup (ap) | Verktygets inträngningsdjup i arbetsstycket varje gång det skär, i mm | 0.2 – 3.0 mm | Ta det större värdet för grovbearbetning och det mindre värdet för finbearbetning; justera dynamiskt efter material- och styvhetsförhållanden |
Typer Of Material Sotjänlig For Turning
Vid svarvning är valet av rätt skärparametrar ett viktigt steg för att bestämma produktkvalitet och bearbetningseffektivitet. Oavsett om du har att göra med höghållfasta titanlegeringar eller mjuka, lättsmälta plaster finns det tydliga tekniska standarder för skärhastigheter, matningshastigheter och skärdjup för olika material . Om parametrarna inte är korrekt inställda kommer det inte bara att leda till att ytjämnheten överstiger standarden och att storleken blir okontrollerbar, utan också till att verktygsslitaget ökar och till och med skadar utrustningen.
Tabell över rekommenderade svarvparametrar för metallmaterial
| Material Typ | Skärhastighet Vc (m/min) | Matningshastighet f (mm/varv) | Skärdjup ap (mm) | Bearbetar förslag |
| aluminium~~POS=TRUNC | 200-400 | 0.15-0.35 | 0.5-3.0 | Mjukt material, smidig spånborttagning, lämplig för grovbearbetning med hög hastighet och slät ytfinish |
| Kolstål | 100-180 | 0.1-0.3 | 0.5-2.0 | Konventionella material, var uppmärksam på verktygsslitage och kylkontroll |
| Syrafast | 60-120 | 0.08-0.2 | 0.3-1.5 | Kraftig deformationshärdning kräver användning av vassa verktyg och lägre hastigheter för att kontrollera temperaturökningen |
| Titanlegering | 30-70 | 0.05-0.15 | 0.2-1.0 | Svårbearbetade material, kräver litet skärdjup + starkt kylsystem för att förhindra verktygsbrott |
Rekommenderad Turning Parameters For Plastics And Cmittemot Material
| Material Typ | Skärhastighet Vc (m/min) | Matningshastighet f (mm/varv) | Skärdjup ap (mm) | Bearbetar förslag |
| ABS, POM | 150-250 | 0.2-0.4 | 0.5-3.0 | Bra skärprestanda, enkel spånborttagning, använd vassa verktyg för att undvika eggsmältning |
| Nylon (PA) | 100-200 | 0.2-0.35 | 0.5-2.5 | Lätt att deformera, tillräcklig kylning och marginal krävs |
| PTFE, PEEK | 80-150 | 0.1-0.25 | 0.3-1.5 | Material med låg styvhet, lätt att grada, kräver låghastighetsfinish |
| Kolfiber/glasfiberkompositmaterial | 50-100 | 0.05-0.15 | 0.2-0.8 | Stort slitage, diamantverktyg rekommenderas, och ytskiktet bearbetas mestadels med "halvsvarvning + slipning". |
Fördelar And Limitationer Of Turning TEKNIK
Under mina många års praktiska bearbetningserfarenhet har svarvningsteknik alltid varit en av de viktigaste och mest använda teknikerna inom precisionstillverkning. Dess fördel är att den snabbt kan uppnå högprecision och hög repeterbarhet i bearbetning. Svarvning är dock inte ett universalmedel . Den är mer lämplig för roterande kroppsstrukturer, men den är kraftlös för specialformade delar eller stora platta delar. Samtidigt orsakar den kontinuerliga skärprocessen snabbt slitage på verktyget, och det blir fler metallflisor under bearbetningen, vilket också innebär att materialutnyttjandegraden är låg. Att förstå dessa fördelar och begränsningar kan hjälpa oss att välja svarvning eller andra alternativa processer mer vetenskapligt när vi designar och formulerar processer.
Följande är en jämförelsetabell över fördelar och nackdelar med svarvprocesser:
| projektet | Fördelar | Begränsningar |
| Bearbetningsnoggrannhet | Upp till ±0.005 mm, lämplig för höga precisionskrav | Begränsat stöd för icke-roterande strukturer |
| Bearbetningseffektivitet | CNC-system + automatisk verktygsväxling, kan realisera batchkontinuerlig bearbetning | Verktyget slits snabbt och behöver bytas ut ofta |
| Produktionscykel | Flexibel programmering, snabb maskindrift, lämplig för snabb prototyptillverkning och tillverkning av små serier | Bearbetning av överdimensionerade eller komplexa strukturer är inte lika flexibel som fräsning |
| Materialanpassningsförmåga | Kan bearbeta de flesta metaller och vissa tekniska plaster | Skärparametrarna måste justeras efter materialet för att kontrollera verktygets livslängd och ytkvalitet. |
| Kostnadskontroll | Låg kostnad och enkel justering i små serier | Det finns mycket bearbetningsavfall, särskilt i grovbearbetningssteget, materialutnyttjandegraden är låg. |
Gemensam Prånar And Solutioner In Turning
I själva bearbetningsprocessen stöter svarvning ofta på problem som verktygsvibrationer, dimensionsinstabilitet, överdriven ytjämnhet och spåntrassling . Om det inte åtgärdas i tid kommer det inte bara att påverka detaljernas kvalitet, utan kan också skada verktyget eller till och med maskinverktyget.
Som CNC-ingenjör har jag sammanfattat min erfarenhet av att lösa problem i frontlinjen under åren. Utifrån de tre dimensionerna problemmanifestation, orsaksanalys och åtgärdsstrategi har jag systematiskt sorterat ut följande vanliga problem och lösningar:
| frågetyp | Typiska manifestationer | Möjliga orsaker | Hur man hanterar det |
| Storlek utanför toleransen | Bearbetningsstorleken är för stor eller för liten och överskrider toleranszonen. | Termisk deformation av arbetsstycket, verktygsslitage, koordinatförskjutning | Använd verktygskompensation/koordinatkompensation; byt verktyg regelbundet; kontrollera kylningen före och efter bearbetning |
| Dålig ytjämnhet | Det finns vibrationsmärken, repor och grader på ytan | Verktygspassivering, orimliga skärparametrar, hårda fläckar i materialet | Byt verktyg; minska matningshastigheten; optimera skärhastigheten; använd finbearbetningsparametrar |
| Bladvibrationer | Verktyget vibrerar och arbetsstyckets yta har tydliga vågor | Verktygsstången är för lång, klämkraften är otillräcklig och arbetsstyckets överhäng är för långt | Förkorta verktygsöverhänget; förstärk fastspänningen; öka stödet för dubbdockan |
| Chip-trassling | Spånor lindas runt arbetsstycket eller verktyget, vilket påverkar bearbetningen eller orsakar repor på ytan | Materialet har hög plasticitet, spånorna är inte lätta att bryta och det finns inget spånbrytarspår | Använd spånbrytarverktyg; öka intermittent skärning; använd kylvätska för att underlätta spånborttagning |
| Snabbt verktygsslitage | Kort användningstid, kraftigt slitage på bladspetsen | Skärhastigheten är för hög, materialets hårdhet är hög, kylningen är otillräcklig | Minska skärhastigheten; byt bladmaterial som passar materialet; optimera kylningsmetoden |
| Verktygsflisning | Verktyget går sönder eller kollapsar plötsligt | Bearbetningsparametrarna är för radikalt inställda, matningshastigheten är instabil och det finns inneslutningar i materialet. | Minska matningshastigheten; förbättra jämnheten i matningsbanan; byt verktygsmaterial |
| Stora fluktuationer i arbetsstyckets storlek | Storleksavvikelsen för arbetsstycken i samma sats är stor | Dålig termisk expansionskontroll, programfel, klämdeformation | Termisk stabilisering före varje bearbetningssats; programverifiering; fixturoptimering |
| Skärvärmen är för hög | Arbetsstycket blir varmt, dimensionerna är instabila och ytan ändrar färg | Otillräcklig kylvätska, verktygsslitage, för höga skärparametrar | Öka kylvätskeflödet; kontrollera verktygets skick; minska skärdjup och hastighet |
Genom analys och kontinuerlig optimering av ovanstående problem har jag effektivt förbättrat utbytet och verktygslivslängden vid svarvning. Om du stöter på liknande problem kan du hänvisa till tabellen ovan för snabb diagnos och åtgärd för att säkerställa en smidig och effektiv produktionsprocess.
Vanliga frågor
Vad är processen att möta och vända sig?
Planfräsning och svarvning är två grundläggande svarvoperationer som jag använder för att forma och finbearbeta cylindriska delar. Vid planfräsning flyttar jag skärverktyget vinkelrätt mot arbetsstyckets axel för att skapa en plan yta – vanligtvis det första steget. På en CNC-svarv kombinerar jag ofta båda stegen i ett program för att uppnå precision inom ±0.01 mm.
Vad är syftet med att möta operationen?
Huvudsyftet med en planfräsning i mitt arbete är att producera en perfekt plan och vinkelrät yta i änden av ett arbetsstycke. Detta säkerställer korrekt längdreferens och korrekt placering för montering. Jag utför vanligtvis planfräsning först för att eliminera materialojämnheter och förbereda detaljen för vidare bearbetning, vilket uppnår en ytjämnhet så låg som Ra 0.8 μm.
Hur skiljer sig en borrningsoperation från en svarvningsoperation?
Borrning och svarvning kan se lika ut men tjäna olika syften. Vid svarvning skär jag ytterdiametern på ett arbetsstycke; vid borrning förstorar eller finbearbetar jag ett befintligt invändigt hål. Borrning kräver större styvhet och använder ofta en enpunktsborrstång. Jag använder borrning för invändiga toleranser inom ±0.01 mm, särskilt på djupa hål eller precisionshål.
Vad betyder svarvning vid bearbetning
Svarvning i bearbetning avser processen där jag roterar ett arbetsstycke medan ett enpunktsverktyg avlägsnar material för att forma cylindriska former. Denna operation utförs på en svarv och är kärnan i att skapa axlar, bussningar eller höljen. Med korrekta parametrar – som en skärhastighet på 100–300 m/min – kan jag uppnå toleranser på ±0.005 mm på stål- eller aluminiumdelar.
CSLUTSATS
Även om svarvning är i hög grad automatiserad ligger nyckeln till framgång i erfarenheten och noggrannheten bakom varje process. Problem som vibrationer, dimensionsavvikelser, ytjämnheter och spåntrassling härrör ofta från flera faktorer, vilket kräver justeringar av utrustning, verktyg, parametrar, kylning och bearbetning. För mig är svarvning mer än bara att "ta bort material" – det är en balans mellan precision, effektivitet och stabilitet.
På TiRapid fokuserar vi på att kontinuerligt optimera dessa detaljer för att säkerställa högkvalitativa och konsekventa resultat. Om du vill förbättra svarvkvaliteten kan vår expertis inom CNC-bearbetning hjälpa dig. Ladda upp din design för att få en skräddarsydd lösning för dina tillverkningsbehov.
















