
Utrustning för olje- och gasutvinning arbetar under krävande förhållanden, inklusive tunga belastningar, starka vibrationer, högt tryck och exponering för komplexa medier. Tillverkningskvaliteten hos kritiska komponenter påverkar direkt utrustningens effektivitet, livslängd och driftssäkerhet. Med utvecklingen av djupbrunnsborrning, offshore-olje- och gasprojekt och smarta oljefält kräver utrustning högre standarder för dimensionsnoggrannhet, materialegenskaper, strukturell hållfasthet och batchkonsistens.
Konventionella bearbetningsmetoder kan ha svårt att uppfylla dessa krav konsekvent. CNC-precisionsbearbetning använder numerisk programmering, precisionssvarvning och fräsning, djuphålsbearbetning och strikt kvalitetskontroll för att tillverka komponenter enligt tekniska specifikationer. Dessa lösningar stöder borrsystem, brunnshuvudutrustning, borrhålsverktyg och hjälpmaskiner för oljefält.
Viktiga fördelar med högtillförlitlig CNC-bearbetning för olje- och gasutvinningsutrustning
Utrustning för olje- och gasutvinning består vanligtvis av borrkraftsystem, styrenheter för brunnshuvuden, borrhålsverktyg, hydrauliska ställdon och hjälpstödstrukturer. Olika komponenter måste motstå vridbelastningar, axialtryck, stötar och långvarig friktion. Vissa delar utsätts också för vätesulfid, saltvatten och andra korrosiva medier.
CNC-bearbetning gör det möjligt för tillverkare att utveckla dedikerade processer baserade på komponentgeometri och driftskrav. Det minskar variationer orsakade av manuella operationer och förbättrar konsistensen i kritiska dimensioner och kontaktytor.
Precisionsbearbetning förbättrar driftsstabiliteten hos kritiska komponenter
Transmissionsaxlar, anslutningsleder, styrhylsor och ställdonskomponenter i olje- och gasutvinningsutrustning kräver ofta hög dimensionsnoggrannhet och exakta anliggningsytor.
Axelkomponenternas koncentricitet, cylindricitet och ytfinish påverkar rotationsstabiliteten. Gängnoggrannhet och vinkelräthet mot ändytan hos förbindningsförband påverkar monteringskvaliteten och förbindningens tillförlitlighet. CNC-svarvning, fräsning, slipning och borrning kan tillverka kritiska dimensioner med konsekventa bearbetningsreferenser, vilket minskar avvikelser orsakade av manuella operationer.
De viktigaste fördelarna med precisionsbearbetning inkluderar:
- Förbättrad dimensionskonsekvens: Numeriska program styr bearbetningsbanor och skärparametrar, vilket hjälper till att upprätthålla stabila dimensioner över produktionsbatcher.
- Bättre komponentpassning: Noggrann kontroll av axeldiametrar, hålstorlekar, gängor och positioneringsfunktioner minskar problem som orsakas av för stort eller otillräckligt monteringsspel.
- Minskade ytdefekter: Lämpliga verktygsval och skärparametrar hjälper till att minimera vibrationer, grader och lokala bearbetningsskador.
- Repeterbar tillverkning: Verifierade bearbetningsprogram och processparametrar kan sparas för framtida reservdelar och upprepade produktionsorder.
För olje- och gasutrustning som är i kontinuerlig drift bidrar en jämn bearbetningskvalitet till att minska onormalt slitage och oplanerade driftstopp. Toleransnivåer bör bestämmas utifrån faktiska komponentfunktioner för att undvika onödiga precisionskrav.
Höghållfasta material stöder krävande utvinningsförhållanden
Djupbrunnsborrning, oljefält till havs och mycket korrosiva olje- och gasmiljöer ställer höga krav på utrustningsmaterial. Komponenter kan utsättas för mekaniska belastningar, korrosiva medier, temperaturfluktuationer och upprepade stötar samtidigt.
CNC-bearbetning kan bearbeta olika konstruktionsmetaller, men skillnader i hårdhet, seghet, värmeledningsförmåga och deformationshärdningsbeteende kräver specifika verktygs- och skärstrategier.
Vanliga materialalternativ inkluderar:
- Legerat stål: Lämplig för transmissionsaxlar, bärande leder, mekaniska kontakter och andra komponenter som kräver hög hållfasthet.
- Rostfritt stål: Används för utrustningshöljen, anslutningsstrukturer och hjälpkomponenter som kräver korrosionsbeständighet. Lämplig kvalitet beror på driftsmiljön.
- Nickelbaserade legeringar: Lämpliga för utvalda komponenter som utsätts för höga temperaturer och korrosiva förhållanden, även om skärvärme och verktygsslitage kräver noggrann kontroll.
- Titanlegeringar: Används för specialkomponenter där viktminskning och höga hållfasthets-/viktförhållande är viktiga. Bearbetning kräver noggrann temperatur- och deformationskontroll.
Materialval bör inte enbart förlita sig på materialnamn eller hårdhet. Tillverkare måste verifiera materialstandarder, värmebehandlingsförhållanden, mediesammansättning, driftstemperaturer och konstruktionsbelastningar. För sura miljöer bör motståndskraft mot sulfidspänningssprickbildning och andra relevanta egenskaper utvärderas enligt tillämpliga materialstandarder och miljökrav.
Anpassad tillverkning stöder olika olje- och gasutvinningssystem
Olika oljefält har olika geologiska förhållanden, brunnsdjup, utvinningsmetoder och utrustningskonfigurationer. Standardkomponenter kanske inte uppfyller alla projektkrav.
CNC-bearbetning stöder kundanpassad tillverkning baserad på kundlevererade 2D-ritningar, CAD-filer eller 3D-modeller. Komponentlängder, anslutningsdimensioner, gängspecifikationer, oljepassagepositioner och monteringsgränssnitt kan justeras enligt projektets krav.
För underhållsprojekt för äldre utrustning kan även ersättningskomponenter tillverkas med hjälp av verifierade fysiska dimensioner och teknisk dokumentation. Detta bidrar till att förbättra tillgången på reservdelar och underhållseffektiviteten.
Anpassad bearbetning stöder prototyptillverkning i små serier, specialspecifikationsordrar och upprepad produktion, vilket gör den lämplig för utrustningstillverkare, leverantörer av oljefältstekniska tjänster och underhållsföretag.
Bearbetningsmetoder och tillämpningar av viktiga komponenter för olje- och gasutvinning
Högtillförlitlig bearbetning kräver att tillverkningsprocesser väljs utifrån komponentgeometri, materialtillstånd och faktiska driftskrav.
Olika komponenter har olika belastningsförhållanden. Roterande transmissionsdelar kräver koncentricitet och dynamisk balans. Hydrauliska komponenter kräver exakta invändiga hål och tätningsytor. Borrförbindningar kräver exakt gänggeometri och lastbärande sektioner.
Genom att organisera bearbetningsoperationer korrekt, välja lämplig utrustning och upprätta inspektionsplaner kan tillverkare förbättra komponenternas kvalitet och konsistens.
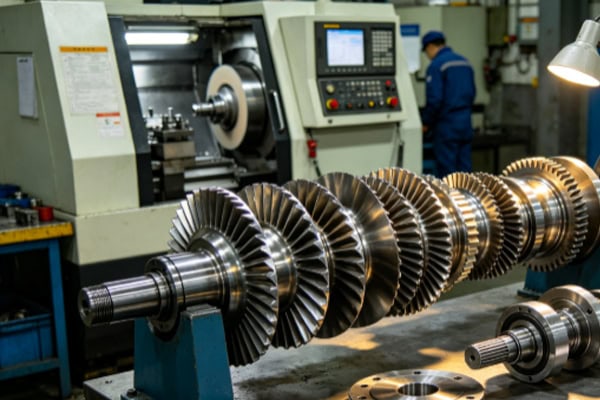
CNC-bearbetningsarbetsflöde och viktiga processkontroller
Komponenter för olje- och gasutvinning genomgår vanligtvis materialverifiering, ämnesberedning, grovbearbetning, finbearbetning, värmebehandlingskoordinering och slutlig inspektion. För höghållfasta material och komplexa komponenter bör bearbetningssvårigheter, materialtillägg och arbetshållningsstabilitet utvärderas i förväg.
Vanliga tillverkningsprocedurer inkluderar:
- Utvärdering av tekniska ritningar: Bekräfta mått, toleranser, gängstandarder, materialkvaliteter, värmebehandlingskrav och kritiska monteringsfunktioner.
- Material- och ämnesinspektion: Kontrollera materialcertifikat, ytbeskaffenhet och erforderliga materialegenskaper för att säkerställa att ämnena uppfyller orderspecifikationerna.
- Grovbearbetning och utgångspunktsfastställande: Ta bort större materialskillnader och skapa stabila positioneringsreferenser för efterföljande finbearbetning.
- Precisionssvarvning och fräsning: Kompletta kritiska funktioner som ytterdiametrar, invändiga hål, ändytor, spår, gängor och komplexa profiler.
- Värmebehandling och ytbehandling: Anordna kylning, anlöpning eller andra lämpliga processer enligt tekniska krav. Välj ytskyddsmetoder baserat på driftsförhållanden.
- Slutkontroll och leverans: Verifiera mått, geometriska toleranser, ytkvalitet och specificerade material- eller prestandakrav. Förbered kvalitetsdokumentation.
För djuphålskomponenter bör tillverkare kontrollera borrdiameter, rakhet, koncentricitet och spånavgång. Komponenter med lång axel kräver lämpliga stödpositioner för att minska böjning och vibrationer under bearbetning. För material med hög hårdhet bör verktygssorter, matningshastigheter och kylmetoder justeras efter faktiska skärförhållanden.
En tydligt definierad processväg hjälper till att minska osäkerheten under produktionen. För kritiska lastbärande komponenter kan produktion av första artikeln och processvalidering användas för att bekräfta bearbetningsstrategin innan batchtillverkning påbörjas.
Bearbetningsapplikationer för borrning och komponenter till borrhålsverktyg
Borrsystem är beroende av olika mekaniska komponenter för att överföra kraft, ansluta borrverktyg, styra riktning och utföra borrhålsoperationer.
Vanliga komponenter inkluderar borrverktygskopplingar, transmissionsaxlar, styrkomponenter, stabilisatoranslutningar och borrhålsverktygshus. Dessa delar kan utsättas för vridmoment, stötar, axiella belastningar och cykliska vibrationer, vilket kräver lämplig materialstyrka, gängnoggrannhet och strukturell integritet.
CNC-svarvning kan producera precisionsytterdiametrar, ändytor och anslutningsgängor, medan CNC-fräsning är lämplig för kilspår, plana ytor och specialiserade anslutningsprofiler.
För långa eller högprecisionskomponenter i transmissionen måste koncentricitet och rakhet kontrolleras noggrant. Borranslutningsgängor bör inspekteras med hjälp av specificerade gängstandarder och mått för att bekräfta att anslutningsdimensioner och passform uppfyller de tekniska kraven.
Bearbetningsapplikationer för brunnshuvudkontroll och hydrauliska ställdonkomponenter
Brunnshuvudets styrsystem och hydraulisk utrustning reglerar vätskepassager, styr mekanisk rörelse och upprätthåller stabil utrustningsdrift.
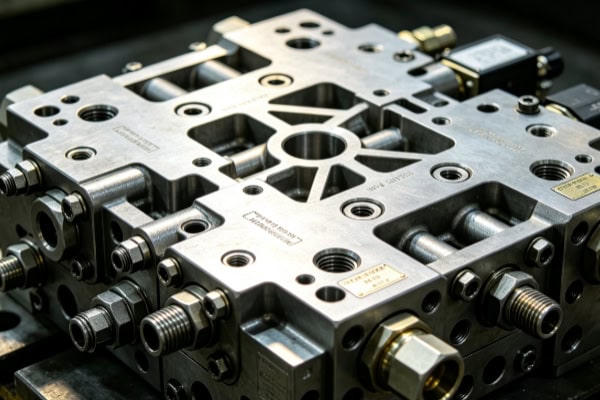
Relaterade komponenter inkluderar hydraulcylindrar, kolvstänger, ventilmonteringsplattor, ställdonkontakter och fästen för tryckregleringsmoduler. Dessa delar innehåller ofta precisionshål, tätningsspår, korsande oljekanaler och flera monteringsgränssnitt.
CNC-borrning och precisionssvarvning kan kontrollera cylinderborrning och kolvstångsdimensioner samt ytkvalitet. Borr- och fräsprocesser används för att tillverka oljekanaler, monteringshål och anslutningsstrukturer.
För hydrauliska tätningsytor måste dimensioner, toleranser och ytjämnhet uppfylla tätningskonstruktionens krav. Bearbetningsfel kan annars orsaka läckage eller onormalt slitage. Komponenter som ingår i en tryckgräns måste också genomgå den tryckprovning och läckagekontroll som krävs enligt gällande konstruktionsspecifikationer.
Vanliga komponenter för olje- och gasutvinning och deras bearbetningskrav
Olika utrustningskomponenter har olika funktioner, belastningsförhållanden och tillverkningsutmaningar. Tillverkare bör välja material och processer utifrån specifika tillämpningar snarare än att använda identiska bearbetningsparametrar för varje komponent.
| Komponenttyp | Vanliga material | Huvudsakliga bearbetningsprocesser | Viktiga kvalitetskrav | Tillämpningar |
| Borrverktygsfogar | Seghärdningsstål | CNC-svarvning, gängbearbetning, värmebehandling | Gängnoggrannhet, koncentricitet, materialstyrka | Anslutningar för borrverktyg |
| Borrhålstransmissionsaxlar | Legerat stål, utvalda rostfria stål | CNC-svarvning, fräsning, slipning | Rakhet, cylindricitet, ytkvalitet | Kraftöverföring nere i borrhålet |
| Hydrauliska cylindrar | Legerat stål, rostfritt stål | Borrning, svarvning, borrning | Borrningsmått, rundhet, tätningspassning | Hydraulisk styrning av brunnshuvudet |
| Kolvstänger | Legerat stål, rostfritt stål | Svarvning, slipning, ytbehandling | Rakhet, ytjämnhet, slitstyrka | Hydrauliska ställdon |
| Höljen för borrhålsverktyg | Rostfritt stål, legerat stål | CNC-svarvning och fräsning, djuphålsbearbetning | Väggtjocklek, koncentricitet, anslutningsmått | Verktyg för mätning och drift av borrhål |
| Monteringsfästen för utrustning | Aluminiumlegering, rostfritt stål | CNC-fräsning, borrning, gängning | Hålpositionsnoggrannhet, strukturell styvhet, monteringsmått | Övervaknings- och hjälputrustning |
Prestanda- och tillförlitlighetssäkring för bearbetning av olje- och gasutvinningsutrustning
Komponenter för olje- och gasutvinning måste bibehålla stabil prestanda under långvarig drift. Att uppfylla ritningsmåtten är bara grunden för kvalitetsgodkännande. Materialegenskaper, värmebehandlingsresultat, ytförhållanden, utmattningsbelastningar och faktiska monteringsförhållanden måste också beaktas.
För kritiska komponenter med säkerhetsrelaterade funktioner bör en fullständig inspektions- och verifieringsplan upprättas enligt tillämpliga standarder för att bekräfta att delarna uppfyller konstruktionskraven under specificerade driftsförhållanden.
Precisionsinspektion, materialverifiering och tillförlitlighetskontroll
Komponenter med hög tillförlitlighet kräver ett spårbarhetssystem av hög kvalitet som täcker hela tillverkningsprocessen, från råmaterial till slutleverans.
För transmissionsaxlar, borrverktygskopplingar och hydrauliska ställdonskomponenter bör inspektionspunkter väljas utifrån deras strukturella egenskaper. Koordinatmätningsmaskiner, rundhetsprovare, ytjämnhetsprovare, gängmätare och hårdhetsprovare kan användas för att verifiera kritiska dimensioner och bearbetningsförhållanden.
Viktiga kvalitetskontrollprocedurer inkluderar:
- Dimensions- och geometrisk toleransinspektion: Kontrollera ytterdiametrar, innerdiametrar, längder, hålpositioner, koncentricitet, rundhet och rakhet för att säkerställa att konstruktionstoleranserna överensstämmer.
- Gäng- och anslutningsinspektion: Använd specialiserade mått för att verifiera gängspecifikationer, profiler och passformsförhållanden mot tekniska krav.
- Verifiering av materialegenskaper: Granska materialcertifikat och utför nödvändiga kontroller av hårdhet, mekaniska egenskaper eller kemisk sammansättning enligt projektets krav.
- Yt- och defektinspektion: Kontrollera om det finns grader, sprickor, repor och bearbetningsmärken. Utför lämplig oförstörande provning vid behov.
- Kvalitetskontroll av värmebehandling: Verifiera hårdhet, deformation och relevanta egenskaper efter värmebehandling för att säkerställa att de slutliga dimensionerna och prestandan inte påverkas negativt.
- Funktions- och trycktestning: Utför trycktester, läckagetester och annan funktionell verifiering av hydrauliska, tryckbärande eller tätande komponenter enligt tekniska specifikationer och tillämpliga standarder.
Tillförlitlig kvalitetshantering hjälper till att minska antalet produkter som inte uppfyller kraven och ger korrekt information för framtida underhåll av utrustning och utbyte av reservdelar. För kritiska olje- och gaskomponenter bör tillverkare behålla information om materialbatcher, bearbetningsregister, inspektionsrapporter och andra nödvändiga spårbarhetsdokument.
Förutom dimensionskontroll måste slitstyrka, korrosionsbeständighet och utmattningsprestanda utvärderas enligt faktiska driftsförhållanden. Komponenter som utsätts för cyklisk belastning under längre perioder kräver uppmärksamhet på spänningskoncentrationer runt filéer, skuldror, gängrötter och förändringar i tvärsnitt.
För komponenter som utsätts för korrosiva medier bör materialval och ytskydd bestämmas utifrån medietyp och driftsmiljö.
Genom precisions-CNC-bearbetning, lämplig processplanering och strikt kvalitetsverifiering kan tillverkare förbättra konsistensen och driftsäkerheten hos kritiska komponenter för olje- och gasutvinning. Dessa lösningar hjälper utrustningstillverkare och leverantörer av oljefältstjänster att minska underhållsrisker och förbättra effektiviteten i fältdriften.
















