
Propellerbearbetning är processen att tillverka eller ytbehandla propellerblad, nav, axlar och monteringsdetaljer för att uppfylla specificerade dimensioner och ytkrav. Eftersom propellerblad innehåller vridna profiler, variabel krökning och komplexa övergångar, påverkar bearbetningsnoggrannheten direkt bladgeometri, balans och monteringspassning. CNC-fräsning, särskilt 5-axlig bearbetning, används ofta för att styra dessa krävande funktioner.
Den här guiden förklarar metoder för propellerbearbetning, lämpliga material och hela CNC-tillverkningsprocessen. Den täcker även skillnaderna mellan CNC- och manuell bearbetning, planering av verktygsbanor, mätning av bladstigning, bearbetningsutmaningar, dimensionsinspektion och kvalitetskontroll.
Vad är propellerbearbetning?
Propellerbearbetning är en precisionstillverkningsprocess som avlägsnar material från ett gjutgods, smide eller massivt arbetsstycke för att skapa de specificerade bladytorna, navfunktionerna och monteringsgeometrin. Den använder CNC-svarvning, fräsning, fleraxlig bearbetning och kontrollerad ytbehandling för att uppnå den erforderliga dimensions- och ytnoggrannheten.
Huvudsakliga propellerkomponenter och bladgeometri
En propeller består huvudsakligen av blad och ett centralt nav. Viktiga bladfunktioner inkluderar tryckytan, sugbacken, framkanten, bakkanten, rotfilén och spetsen. Navet innehåller monteringsgränssnittet som ansluter enheten till dess axel eller drivsystem.
Bladgeometri beskrivs med hjälp av diameter, stigning, kordalängd, tjockleksfördelning, lutning och skevhet. Dessa parametrar avgör hur bladet interagerar med den omgivande vätskan och hur mekaniska belastningar överförs till navet.
Vid bearbetning är bladroten och de krökta ytorna särskilt krävande. Deras föränderliga krökning och begränsade verktygsåtkomst kräver noggrann CAD-geometri, stabil arbetsupphängning och noggrant planerade finbearbetningsoperationer.
Hur bladhöjd och profil påverkar prestandan?
Bladstigning är den teoretiska axiella sträckan en propeller rör sig framåt under ett varv utan att slira. Bladprofilen beskriver formen och tjockleken på enskilda sektioner. Båda påverkar dragkraftsgenerering, hydrodynamisk belastning, kavitationsbeteende och vibrationer.
Vid en viss radie är den geometriska stigningen relaterad till den lokala stigvinkeln. Olika bladsektioner kan ha olika stigvinklar, även när propellern är konstruerad med en ungefär konstant stigning.
Bearbetningsfel kan ändra lokala bladvinklar eller tjockleksfördelning. Dessa skillnader kan påverka det avsedda flödet och belastningen, vilket gör noggrann profilåtergivning viktig för konsekvent propellerprestanda.
Vilka propellerkomponenter kan CNC-frästas?
CNC-bearbetning kan tillverka eller ytbehandla propellerblad, nav, axelhål, monteringsgränssnitt, axlar och utvalda prototypkomponenter. Lämplig process beror på komponentdimensioner, material, ytkomplexitet och om arbetet involverar en ny del eller ett befintligt gjutgods.
CNC-fräsning används vanligtvis för komplexa bladytor, medan CNC-svarvning och -borrning ofta är lämpliga för rotationsfunktioner.
Marina propellerblad och nav
Marina propellerblad och nav är viktiga tillämpningar av precisions-CNC-bearbetning. En gjuten propeller kan kräva betydande materialborttagning innan dess slutliga bladgeometri och monteringsytor uppfyller konstruktionskraven.
Bladbearbetning omfattar tryckytan, sugbacken, rotövergångarna och ytterkanterna. Eftersom dessa ytor har varierande krökning måste verktygsorienteringen kontrolleras för att undvika störningar och oönskade profilfel.
Navet kräver vanligtvis bearbetade ändytor, hål, koner eller andra lokaliseringsfunktioner. Att fastställa navaxeln noggrant ger en tillförlitlig referens för efterföljande bladoperationer och slutlig inspektion.
Propelleraxlar och monteringsgränssnitt
Propelleraxlar är främst roterande komponenter, vilket gör CNC-svarvning lämplig för att producera axeldiametrar, skuldror, gängor, konor och lagergränssnitt.
Monteringsfunktioner kan även inkludera kilspår, flänsar, bulthål och precisionskontaktytor. Dessa funktioner måste tillverkas i enlighet med den valda kopplings- och axelanslutningsdesignen.
De viktigaste kraven är funktionell passform och uppriktning. Ett exakt bearbetat blad kan inte kompensera för ett navhål eller axelgränssnitt som skapar oacceptabel excentricitet eller monteringsproblem.
Anpassade propellrar och prototypkomponenter
Anpassade propellrar och prototypkomponenter kan CNC-frästas när en befintlig design är olämplig eller en ny geometri kräver utvärdering. Exempel inkluderar små propellrar, experimentella blad, komponenter i modellskala och specialiserade mekaniska gränssnitt.
Bearbetning direkt från massivt material kan vara praktiskt för prototyper eller små komponenter eftersom det undviker vissa verktygskrav i samband med gjutning. Materialutnyttjandegraden och bearbetningstiden kan dock vara betydligt högre.
En prototyp bör reproducera de avsedda funktionella egenskaperna snarare än att bara likna den färdiga delen. Viktiga överväganden inkluderar bladets tjocklek, monteringsnoggrannhet, ytbeskaffenhet och kompatibilitet med den planerade inspektionsmetoden.
Vilka material används vid propellerbearbetning?
Vanliga material för propellerbearbetning inkluderar nickel-aluminiumbrons, manganbrons, rostfritt stål, aluminiumlegeringar och utvalda titanlegeringar. Materialvalet beror på korrosionsbeständighet, hållfasthet, utmattningsprestanda, vikt, driftsmiljö och bearbetningskostnad.
Marina propellrar använder ofta kopparbaserade legeringar eftersom de ger en användbar kombination av korrosionsbeständighet och mekanisk prestanda. Andra material kan vara bättre lämpade för mindre, specialiserade eller icke-marina tillämpningar.
Brons- och kopparlegeringar för marina propellrar
Nickel-aluminiumbrons används ofta inom marin framdrivning eftersom det kombinerar god korrosionsbeständighet med styrka och hållbarhet. Manganbrons och relaterade kopparlegeringar används också för tillverkning av propellrar.
Dessa material levereras vanligtvis som gjutgods. Bearbetningsplanen måste ta hänsyn till materialtillstånd, gjutgods, potentiella ytdefekter och geometrin hos de färdiga bladen.
Skärparametrar och verktyg bör väljas för den specifika legeringen. Även närbesläktade kopparlegeringar kan skilja sig åt i hårdhet, skärbeteende och verktygsslitage, så en bearbetningsstrategi bör inte automatiskt tillämpas på varje bronssort.
Rostfritt stål, aluminium och titanlegeringar
Rostfritt stål kan väljas för propellrar eller relaterade komponenter där dess hållfasthet, korrosionsbeständighet eller tillämpningskrav motiverar dess användning. Bearbetningsförhållandena beror på den specifika rostfria stålsorten.
Aluminiumlegeringar erbjuder lägre densitet och relativt effektiv bearbetning, vilket gör dem attraktiva för utvalda lättviktsprototyper och komponenter. Deras lämplighet för marin användning måste utvärderas med avseende på korrosion, mekanisk belastning och miljöexponering.
Titanlegeringar ger hög specifik hållfasthet och korrosionsbeständighet i vissa miljöer, men de är dyrare och svårare att bearbeta. Skärvärme, verktygsslitage och ytintegritet kräver noggrann kontroll.
Hur materialegenskaper påverkar bearbetbarheten?
Materialegenskaper påverkar skärkrafter, verktygsslitage, ytjämnhet, spånbildning och bearbetningstid. Hårdhet ensamt är inte tillräckligt för att förutsäga om ett propellermaterial kommer att vara lätt att bearbeta.
Värmeledningsförmåga, deformationshärdning, legeringssammansättning och mikrostruktur kan påverka bearbetningsprocessen. Gjutgods kan också innehålla variationer i bearbetningstillägg eller lokala materialförhållanden.
En användbar materialjämförelse är:
| Material | Huvudfördel | Bearbetningsövervägande | Typisk Applikation |
| Nickel-aluminiumbrons | Marin korrosionsbeständighet | Verktygsslitage och gjutvariabilitet | Marina propellerblad |
| Manganbrons | Styrka och marin serviceanvändning | Legeringsberoende skärbeteende | Marina propellrar |
| Rostfritt stål | Styrka och korrosionsbeständighet | Värme- och deformationshärdning | Specialiserade propellrar och axlar |
| aluminium~~POS=TRUNC | Låg vikt och god bearbetbarhet | Grader och möjlig distorsion | Prototyper och lättviktsdelar |
| Titanlegering | Hög specifik styrka | Värmekoncentration och verktygsslitage | Specialiserade komponenter |
Materialvalet bör alltid följa godkända design- och driftskrav, snarare än enbart bekvämligheten med bearbetningen.
Hur jämför sig CNC- och manuell propellerbearbetning?
CNC-propellerbearbetning använder programmerade verktygsrörelser för att producera repeterbar bladgeometri, medan manuell bearbetning i högre grad förlitar sig på operatörsstyrd skärning, slipning och finbearbetning. CNC är generellt sett bättre lämpad för komplexa, repeterbara profiler, medan manuella metoder fortfarande är användbara för utvalda korrigeringar och finbearbetningsoperationer.

Konventionell bearbetning och manuell efterbehandling
Konventionell bearbetning används ofta för åtkomliga navytor, hål och andra enkla funktioner. Manuell slipning och montering kan också användas för lokala justeringar eller ytkorrigering.
Manuell bearbetning av blad kräver noggrann mätning och kontrollerad materialborttagning. Överdriven slipning kan förändra bladets tjocklek, eggform eller stigningsrelaterad geometri, vilket gör upprepad inspektion nödvändig.
Dessa metoder kan vara värdefulla för reparation och ytbehandling, men de blir mindre effektiva när stora friformsytor måste noggrant matcha en detaljerad CAD-modell över flera blad.
3-axlig kontra 5-Axlad CNC-bearbetning
3-axliga CNC-maskiner är effektiva för navytor, åtkomliga hål, borrning och utvalda bladfunktioner. De är ofta ekonomiska när verktyget kan nå de önskade ytorna utan överdriven ompositionering.
5-axliga CNC-maskiner ger ytterligare kontroll över verktygsorienteringen. Detta gör dem särskilt användbara för vridna blad, krökta rotövergångar och områden där navet eller intilliggande blad begränsar verktygsåtkomst.
5-axlig CNC-bearbetning garanterar inte automatiskt bättre noggrannhet. Verktygskalibrering, maskindynamik, fixturering, interpolering och CAM-programmering avgör fortfarande om processen kan reproducera den erforderliga geometrin.
| Metod | Huvudstyrka | Huvudbegränsning | Lämpligt arbete |
| Manuell efterbehandling | Lokal korrigering | Operatörsberoende konsistens | Reparation och slutjustering |
| 3-axlig CNC | Effektiv enkel geometri | Begränsad verktygsorientering | Hubbar och tillgängliga funktioner |
| Indexerad fleraxlig CNC | Flera kontrollerade orienteringar | Begränsad kontinuerlig omorientering | Valda bladregioner |
| Simultan 5-axlig CNC | Kontinuerlig verktygsorientering | Större programmeringskomplexitet | Komplexa bladytor |
Hur man väljer rätt bearbetningsmetod?
Bearbetningsmetoden bör väljas utifrån bladets geometri, tillgänglighet, dimensionskrav och produktionsvolym. Enkla axelfunktioner kräver inte nödvändigtvis 5-axlig utrustning.
För ett komplext blad bör ingenjörer undersöka verktygets räckvidd, interferens med intilliggande blad, krav på ytbehandling och antalet uppställningar som behövs.
En effektiv process kan kombinera svarvning för navet, 3-axlig bearbetning för tillgängliga funktioner och 5-axlig finbearbetning för bladen. Denna metod kan minska onödig bearbetningstid samtidigt som noggrannheten hos kritiska ytor bevaras.
Hur CNC-frästs propellrar?
Propellrar CNC-frästs genom CAD/CAM-förberedelse, arbetsstyckespositionering, navbearbetning, grovbearbetning av blad, rot- och kantbearbetning, precisionsfinish och dimensionsinspektion. Operationssekvensen är utformad för att bibehålla noggranna referenser och förhindra distorsion medan material avlägsnas från arbetsstycket.
Vid bearbetning av fartygspropeller är utgångsmaterialet ofta ett gjutgods med betydande tilläggsmått. Bearbetningsplanen måste därför ta hänsyn till både den slutliga geometrin och den inkommande detaljens skick.
CAD/CAM-programmering och planering av verktygsbanor
CAD/CAM-programmering omvandlar propellerns tredimensionella geometri till maskinbanor. Noggranna modeller måste definiera tryckyta, sugback, bladrötter, kanter och monteringsgränssnitt.
Verktygsbanan bestämmer skärriktning, verktygsingrepp, översteg, bearbetningstillägg och verktygsorientering. För 5-axliga operationer måste CAM-systemet också ta hänsyn till verktygshållaren, maskinens gränser och eventuell störning av angränsande blad.
Simulering är avgörande för att kontrollera kollisioner, överrörelse och områden med oskuret material. Den lämpligaste verktygsbanan följer den faktiska ytan och maskinkraven snarare än att anta att en universell skärriktning är idealisk för varje propeller.
Arbetshållning och propelleruppsättning
Propellerinställningen fastställer förhållandet mellan arbetsstycket, maskinens koordinater och designutgångspunkterna. Navaxeln och valda referensytor används vanligtvis för att skapa ett konsekvent bearbetningskoordinatsystem.
Fixturer måste hålla arbetsstycket säkert samtidigt som skärverktyget kan komma åt de ytor som krävs. Stora propellrar medför ytterligare utmaningar på grund av sin massa, bladspann och begränsade stödpunkter.
Före bearbetning bör ingenjörer kontrollera fastspänningsstabilitet, arbetsstyckets spelrum, maskinrörelse och fixturinterferens. En uppställning som är noggrann när den är stillastående måste också förbli stabil under skärkrafter.
Propellernav och borrbearbetning
Navbearbetning inkluderar vanligtvis planfräsning, svarvning, borrning, konfräsning och förberedelse av kilspår eller andra monteringsdetaljer. De korrekta operationerna beror på propellerkonstruktionen.
Att fastställa exakta navreferensytor är viktigt eftersom dessa egenskaper påverkar efterföljande uppställning och förhållandet mellan propellern och dess axel.
För gränssnitt med eller utan nyckel måste måtten följa den faktiska monteringsspecifikationen. Borrningsgeometri, kontaktyta, uppriktning och fästanordning bör inte antas från en generisk propellerkonstruktion.
Grovbearbetning av bladets yta och baksida
Grovbearbetning av blad avlägsnar överflödigt material från tryck- och sugytorna samtidigt som tillräckligt med material för finbearbetning bevaras. Stora maringjutgods kan kräva omfattande grovbearbetning innan bladprofilerna når sin slutliga form.
Bearbetning av båda sidor måste planeras noggrant eftersom borttagning av material förändrar den lokala styvheten och kan påverka arbetsstyckets stabilitet.
En balanserad grovbearbetningsstrategi minskar kraftiga lokala skärningar och bevarar stöd där det behövs. Mellankontroller kan identifiera oväntade materialvariationer, gjutningsdefekter eller geometri som kräver justering före finbearbetning.
Bearbetning av bladrot, framkant och bakkant
Bladroten förbinder bladet med navet och innehåller ofta komplexa filéer. Dessa övergångar är svåra att bearbeta eftersom det tillgängliga verktygsutrymmet kan begränsas av intilliggande ytor.
Fram- och bakkanter kräver också kontrollerad bearbetning. Deras slutliga former måste matcha den godkända bladgeometrin utan att lämna oavsiktliga grader, plan ytor eller överdriven materialavverkning.
Kulfräsverktyg och andra lämpliga fräsverktyg kan användas beroende på krökning och åtkomst. Skärstrategier bör undvika abrupta verktygsrörelser, kollisioner och överdrivna skärbelastningar nära tunna eggsektioner.
5-Axisbladsfinish och ytoptimering
5-axlig skärfinbearbetning används för att producera den slutliga friformsgeometrin med kontrollerad verktygsorientering. Korrekt verktygspositionering kan förbättra åtkomst, bibehålla lämplig skärkontakt och minska onödiga bearbetningsmärken.
Finbearbetningsparametrar inkluderar fräsdiameter, verktygslutning, översteg, matning och återstående material. Kulfräsning kan vara lämpligt för krökta områden, medan andra verktygstyper kan förbättra effektiviteten där ytgeometrin tillåter.
Ytoptimering bör verifieras genom mätning snarare än enbart visuellt utseende. Det färdiga bladet måste uppfylla de specificerade profil-, tjockleks-, stignings- och ytkraven, utan överdriven polering som förändrar den avsedda formen.
Vilka är de största utmaningarna vid propellerbearbetning?
De största utmaningarna vid propellerbearbetning är komplexa friformsytor, begränsad verktygsåtkomst, nedböjning av tunna blad, vibrationer, stigningsfel och ytdefekter. Dessa problem kräver lämplig maskinkapacitet, stabila fixturer, exakta verktygsbanor och inspektion genom hela tillverkningsprocessen.
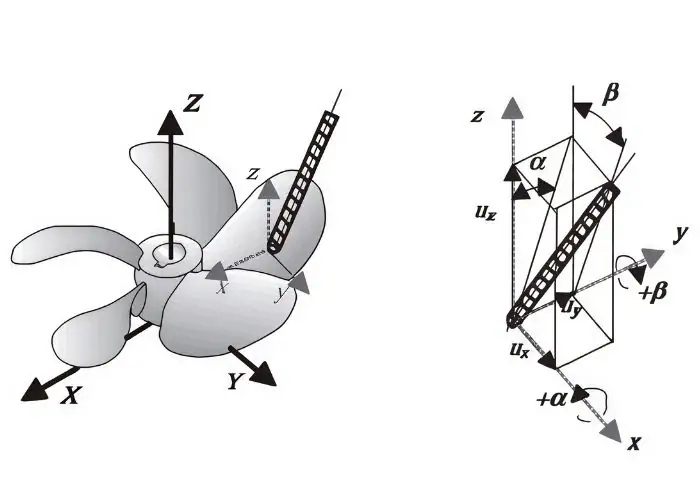
Komplexa böjda ytor och verktygstillgänglighet
Propellerbladen har kontinuerliga förändringar i krökning, vridning och sektionstjocklek. Dessa fria formegenskaper är svåra att bearbeta effektivt med en fast verktygsorientering.
Navet, intilliggande blad och bladrotövergångar kan begränsa åtkomsten. En verktygsbana som når det yttre bladet kan kollidera med arbetsstycket eller fixturen när roten närmar sig.
5-axlig positionering och kollisionssimulering hjälper till att åtgärda dessa problem. Maskinens rörelse, spindelspel, verktygslängd och fixturdesign måste dock kontrolleras tillsammans innan operationen frisläpps.
Tunnbladsavböjning och bearbetningsvibrationer
Tunna propellerblad kan böjas av under skärkrafter, särskilt nära spetsen eller andra områden som inte stöds. Överdriven böjning kan skapa tjockleksvariationer, vibrationsmärken eller profilfel.
Problemet blir allvarligare när material avlägsnas och bladets styvhet minskar. Tunga finbearbetningar kan därför ge inkonsekventa resultat även när maskinen i sig är noggrann.
Ingenjörer kan kontrollera denna risk genom att minska skärkrafterna, justera verktygsbanorna, bevara tillfälligt stöd där det är lämpligt och välja lämpliga finbearbetningsparametrar. Inspektionen bör bekräfta att bladet återgår till den erforderliga geometrin efter att bearbetningsbelastningarna har avlägsnats.
Bladhöjdsnoggrannhet och profilkonsistens
Noggrannhet i stigning kräver att de färdiga bladsektionerna reproducerar de angivna vinkel- och geometriska förhållandena. Fel kan uppstå på grund av CAD/CAM-data, uppriktning, verktygsböjning eller felaktig materialborttagning.
Konsekvens mellan bladen är lika viktigt. Skillnader i sektionsform, tjocklek eller stigning kan påverka lastfördelningen och kan bidra till vibrationer eller obalanserade driftsförhållanden.
Tillverkare bör använda definierade mätradier och referensdata. Att jämföra faktiska mätningar med den godkända konstruktionen ger en mer tillförlitlig utvärdering än att bara inspektera bladets övergripande utseende.
Ytfinish och bearbetningsdefekter
Ytfinishen påverkar bladets gränsyta och kan påverka vätskeflödet. Verktygsmärken, vågighet, grader och lokala ytskador kan också avslöja bearbetningsinstabilitet.
Typiska orsaker inkluderar olämplig övergång, verktygsslitage, vibrationer, dålig verktygsorientering och inkonsekventa skärkrafter. Ytdefekter kan vara särskilt svåra att korrigera nära tunna kanter och böjda övergångar.
Krav på ytbehandling bör specificeras enligt tillämpningen. Överdriven polering är inte alltid fördelaktigt om det ändrar kritisk tjocklek eller egggeometri.
| Bearbetningsutmaning | Möjligt resultat | Rekommenderad kontroll |
| Komplex bladkrökning | Profilavvikelse | Noggranna CAM-verktygsbanor |
| Begränsad verktygsåtkomst | Kollisionsrisk | 5-axlig simulering |
| Tunn bladavböjning | Tjockleksfel | Kontrollerade skärkrafter |
| Vibration och chatter | Ytvågighet | Stabila fixtur- och skärparametrar |
| Navfeljustering | Rotationsfel | Tillförlitliga bearbetningsdatum |
| Överdriven polering | Geometriförändring | Kontrollerad efterbehandling och inspektion |
Hur verifieras noggrannheten och kvaliteten vid propellerbearbetning?
Propellerbearbetningens noggrannhet och kvalitet verifieras genom dimensionsinspektion, stigningsmätning, jämförelse av bladprofiler, ytbedömning och specificerade balanseringskontroller. Inspektionsplanen måste överensstämma med propellerkonstruktionen, tillämpliga standarder och den faktiska omfattningen av tillverkningsarbetet.
Dimensionsinspektion bekräftar geometrin hos en bearbetad komponent. Balansering och utvärdering av driftsprestanda tar upp ytterligare krav och bör inte behandlas som utbytbara mått.
Dimensionskontroll av nav och bladprofiler
Navinspektion kontrollerar viktiga dimensioner såsom borrdiameter, kongeometri, ändytors uppriktning och monteringsfunktionernas positioner. Dessa funktioner styr den mekaniska passformen mellan propellern och dess drivsystem.
Vid inspektion av bladet utvärderas sektionens geometri, tjocklek, diameter och specificerade ytkoordinater. Beroende på storlek och tillgänglighet kan lämplig utrustning inkludera koordinatmätare, optisk skanning eller specialiserade propellermätningssystem.
Inspektionsresultaten ska referera till den godkända CAD-modellen eller ritningen. Mätutrustningen måste också ha tillräcklig kapacitet för de angivna toleranserna.
Mätning och beräkning av propellerhöjd
Propellerstigning kan utvärderas genom att mäta geometrin hos definierade bladsektioner. Den lokala stigningsvinkeln och mätradien kan användas för att beräkna geometrisk stigning.
För en spiralformad referenslinje är förhållandet:
P = 2πr × tan(β)
Här är P den geometriska stigningen, r är avståndet från rotationsaxeln och β är den lokala stigningsvinkeln i förhållande till rotationsplanet.
Samma formel gäller för en idealiserad lokal bladsektion, men den faktiska inspektionen måste följa den angivna referensgeometrin och mätproceduren. För marina propellrar kan stigningen utvärderas vid flera radiella positioner snarare än att härledas från en enda punkt.
Inspektion av ytkvalitet och bladgeometri
Ytinspektion kontrollerar ojämnheter, verktygsmärken, grader, vågighet och lokala skador. Geometrisk inspektion verifierar att det färdiga bladet överensstämmer med sin avsedda tredimensionella form.
En yta med låg uppmätt ytjämnhet kan fortfarande ha en felaktig profil. Därför måste ytjämnhet och geometrisk noggrannhet kontrolleras som separata egenskaper.
För tillämpliga marina propellrar anger ISO 484 tillverkningstoleranskrav avseende stigning, bladgeometri och andra egenskaper. Lämplig standarddel, utgåva och noggrannhetsklass måste bekräftas för varje projekt.
Propellerbalansering och praktisk validering
Propellerbalansering utvärderar massfördelningen runt rotationsaxeln. Statisk balansering identifierar vissa massobalansförhållanden, medan dynamisk balansering kan bedöma obalansbeteendet under rotation.
Balanseringskraven beror på propellerstorlek, driftshastighet, monteringskonfiguration och tillämplig specifikation. Ett dimensionellt noggrant blad balanseras inte automatiskt.
Praktisk validering kan också innefatta monteringskontroller, rundgångsmätningar, vibrationsprovning eller prestandatester. Dessa aktiviteter bör utföras av lämpligt utrustade specialister vid behov och är separata från vanlig CNC-dimensionell inspektion.
Vad påverkar kostnaden för propellerbearbetning och leverantörsvalet?
Kostnaden för propellerbearbetning beror huvudsakligen på material, propellerstorlek, bladgeometri, bearbetningstid, toleranskrav, inspektionsomfattning och produktionskvantitet. Leverantörsvalet bör fokusera på bevisad kapacitet för den erforderliga komponenten snarare än enbart maskinspecifikationer eller offertpris.
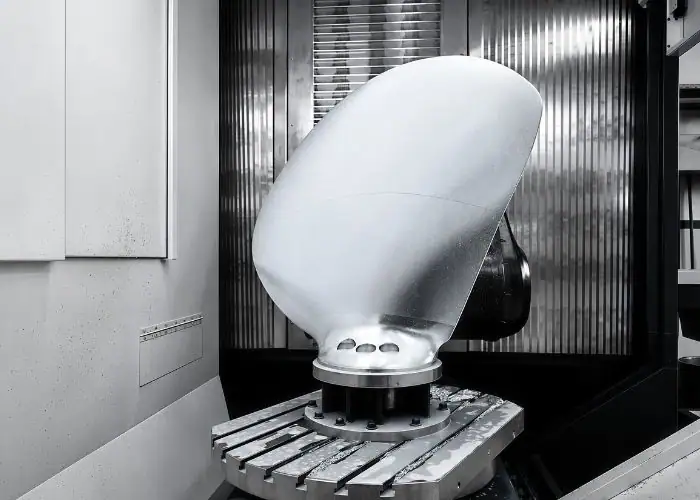
Det lägsta bearbetningspriset kanske inte inkluderar komplex inspektion, efterbehandling, förberedelser för montering eller specialiserad hantering. Dessa skillnader bör beaktas vid utvärdering av ett tillverkningsförslag.
Material, bladkomplexitet och bearbetningstid
Materialkostnaden beror på legeringstyp, råmaterialstorlek, tillgänglighet och mängden material som avlägsnas. Stora gjutgods och komponenter i solida ämnen kan ha mycket olika tillverkningskostnadsstrukturer.
Bladets komplexitet påverkar också programmering och maskintid. Djupa rotövergångar, begränsad verktygsåtkomst och krav på finbearbetning ökar generellt antalet operationer.
Verktygsslitage, fixturförberedelse och maskinkapacitet kan påverka slutkostnaden. En liten precisionspropeller och ett stort marint gjutgods bör inte utvärderas med samma bearbetningsantaganden.
Tolerans-, inspektions- och produktionskrav
Snäva toleranser ökar tillverkningssvårigheterna när de kräver ytterligare efterbehandlingspass, kontrollerade uppställningar eller mer detaljerad inspektion.
Inspektionskostnaderna varierar beroende på komponentstorlek, mättäthet, utrustningskrav och dokumentation. Specialiserad bladmätning och balansering är separata tjänster som kan kräva separat planering.
Prototyper, reservdelar och produktionsbatcher har också olika kostnadsstrukturer. Upprepad produktion kan fördela programmerings- och fixturkostnader över fler komponenter, men bara när design och process förblir stabila.
CNC-bearbetningskapacitet och leverantörsutvärdering
En lämplig leverantör bör ha förståelse för komplex ytbearbetning, materialbeteende, arbetshållning och mätning av kritiska mekaniska egenskaper. Relevant tillverkningserfarenhet är mer användbar än ett generellt påstående om hög precision.
För bearbetning av anpassade propellerblad bör köpare beakta maskinens storlek, axelkonfiguration, CAM-kapacitet, maximal arbetsstyckesvikt och inspektionsutrustning. Stora marina propellrar kan kräva specialistutrustning utöver den vanliga precisionsverkstadens kapacitet.
Leverantörsutvärdering bör skilja på CNC-bearbetning från gjutning, balansering, hydrodynamisk testning och marin certifiering. En tillförlitlig tillverkningsplan definierar tydligt vilka operationer som utförs internt och vilka som kräver kvalificerat externt stöd.
Vanliga frågor
Kan en propeller CNC-frästas från massiv metall istället för gjutgods?
Ja. Små eller specialiserade propellrar kan bearbetas från solid metall, särskilt för prototyper eller lågvolymsproduktion. Till exempel kan bearbetning av ett blad med en total diameter på 80 mm undvika den initiala kostnaden för ett dedikerat gjutmönster. Bearbetning av solida metaller avlägsnar dock mer material och kan kräva längre bearbetningstid. Större marinpropellrar är ofta mer ekonomiska att tillverka från gjutgods med lämplig bearbetningstillägg. Materiallämplighet och strukturella prestanda måste fortfarande verifieras.
Hur mycket bearbetningsmån bör lämnas på ett propellerblad?
Finbearbetningsmånet beror på material, bladstorlek, gjutningsnoggrannhet, verktygsdiameter och fixturstyvhet. Det finns inget tillförlitligt universellt värde för varje propeller. Till exempel kan en liten prototyp använda en slutlig mån på några tiondels millimeter, medan en stor gjutning kan kräva en annan grov- och finbearbetningsstrategi. Månet bör vara tillräckligt för att ta bort tidigare verktygsmärken och geometriska fel utan att skapa onödig skärkraft eller bladböjning.
Kan en skadad propeller bearbetas om efter reparation?
Ja, vissa skadade propellrar kan bearbetas om efter en godkänd reparation, förutsatt att tillräckligt med material och strukturell integritet finns kvar. Vanligt arbete kan innebära att återställa bulthål, monteringsytor eller lokaliserad bladgeometri. Reparationsproceduren måste ta hänsyn till den ursprungliga legeringen, skadans plats och eventuella svets- eller värmerelaterade förändringar. Efter bearbetning kräver det reparerade området dimensionsinspektion och eventuella ytterligare kontroller som anges av reparationsmyndigheten. Allvarliga skador kan göra utbyte säkrare än ytterligare materialborttagning.
Förbättrar ett mjukare propellerblad alltid effektiviteten?
Nej. En jämnare yta garanterar inte högre effektivitet om bladets stigning, profil, tjocklek eller egggeometri är felaktig. Ytjämnhet är bara en del av konstruktionen. Till exempel kan polering minska ett Ra-värde från 1.6 µm till 0.8 µm, men att ta bort för mycket material nära en tunn egg kan skapa ett allvarligare geometriskt fel. Det korrekta målet är att uppfylla de godkända yt- och dimensionskraven, inte att uppnå lägsta möjliga ytjämnhet.
Slutsats
Propellerbearbetning kräver noggrann kontroll av bladgeometri, materialbeteende, verktygsbanor och dimensionsnoggrannhet. CNC-svarvning och fräsning kan producera exakta navegenskaper, medan fleraxlig bearbetning förbättrar åtkomsten till komplexa bladytor och rotövergångar. Framgångsrik tillverkning är beroende av stabil arbetsupphängning, lämpliga grov- och finbearbetningsstrategier samt inspektion av stigning, profil, tjocklek och ytkvalitet. Ingenjörer bör också separera bearbetningskapacitet från specialiserad balansering och validering av driftsprestanda när de väljer en leverantör.
På TiRapid erbjuder vi precisions-CNC-bearbetning och tillverkningstjänster för specialanpassade propellerkomponenter, axlar, nav och komplexa mekaniska delar. Våra tjänster inom CNC-fräsning, svarvning, fleraxlig bearbetning och dimensionsinspektion stöder noggrann tillverkning av prototyper och produktionskomponenter.















