
Vad Is A BBjörn Holle?
Enligt min erfarenhet av precisionsbearbetning av detaljer är bottenhål en ofta förekommande men lätt underskattad strukturell design. Blindhål är inte "osynliga" hål, utan hål som bara är öppna på ena sidan och inte penetrerar hela arbetsstycket, och botten är stängd. Det används ofta i gängade hål för fästelement, installationshål för styrstift, lufttryckskontrollhål etc., och är särskilt lämpligt för delar som inte kan påverka baksidans strukturella integritet.
Ur ett designperspektiv är bottenhål mer komplexa än genomgående hål eftersom de har strikta krav på djup, bottenform, gängintegritet etc. Till exempel, vid bearbetning av ett gängat bottenhål med en diameter på M6 är det vanligtvis nödvändigt att reservera ett extra utrymme på 1.5 gånger stigningen som en buffert för gängtappning. Om tillräckligt djup inte reserveras är det lätt att orsaka ofullständig gängtappning eller till och med trasiga gängtappar.
Statistik visar att sannolikheten för att bottenhål gör misstag i massproduktion är cirka 20 % högre än för genomgående hål. Vanliga problem inkluderar spånretention, borrningsavvikelser, ojämn hålbotten eller otillräckligt gängdjup. Därför, även om bottenhål är små, är de den koncentrerade förkroppsligandet av design- och bearbetningsprecisionskontroll. Varje rimlig design och stabil bearbetning av bottenhål är ett sant test av tillverkningsförmågan.
Den borrar vanligtvis bara till ett visst djup och penetrerar inte arbetsstycket.
Den används ofta för att skruva i skruvar, placera stift, ventilation etc.
Jämfört med genomgående hål är bottenhål mer komplicerade att bearbeta och har mindre utrymme för fel.
Ocuco-landskapet Davvikelse BÅren BBjörn Holjor And Other Holjor
I många projekt inom produktstrukturdesign och bearbetning av delar som jag har deltagit i är användningsfrekvensen för bottenhål nästan densamma som för genomgående hål, men skillnaderna i struktur och bearbetningslogik mellan de två är mycket betydande. Bottenhål avser hål som endast är öppna på ena sidan och inte penetrerar hela materialtjockleken, medan genomgående hål är helt penetrerande hål; denna strukturella skillnad påverkar direkt deras tillverkningsmetoder, monteringstillämpningar och mekaniska egenskaper.
Till exempel kan genomgående hålsgängtappar användas under gängningsprocessen, och spånorna kan matas ut smidigt från botten, vilket avsevärt minskar risken för trådbrott. Blindhål kräver användning av speciella spiralspår eller extruderingsgängtappar för att säkerställa att spånorna kan matas ut uppåt och inte blockerar hålets botten. Enligt våra verkstadsdata kommer felfrekvensen för bottenhålsgängning att öka till cirka 12 % om spånorna inte avlägsnas i tid under bearbetningsprocessen, vilket är mycket högre än de 5 % för genomgående hål.
Dessutom förväxlas ofta bottenhål med försänkta hål och steghål. Försänkta hål är hål med förstorade öppningar för att skruvhuvudet ska kunna sjunka ner i materialet. De är tvåstegshål med en struktur som "stor öppning och liten botten". Steghål, å andra sidan, har två eller flera hålsektioner med olika diametrar i axiell riktning och är lämpliga för montering av komponenter med axelansatser eller stopp. Bottenhål är vanligtvis endimensionella, bottenslutna strukturer som fokuserar mer på djup- och axiell koncentricitetskontroll.
Generellt sett har bottenhål lägre tolerans för bearbetningsfel än andra håltyper, och faktorer som spånborttagning, gängdjup och hålbottenform måste beaktas under konstruktionen. Det är dessa till synes detaljerade skillnader som avgör delarnas tillförlitlighet och funktionella realisering.
Som Iindustrier Use BBjörn Vias
Blindhål används ofta eftersom de kan utföra fäst-, positionerings- eller ventilationsfunktioner utan att förstöra delens form och strukturella integritet. Jag har exponerats för tillämpningen av blindhål i projekt inom många branscher, särskilt inom form-, fordons-, flyg-, medicin- och elektronikindustrin.
Följande är en klassificeringsbeskrivning av flera typiska tillämpningsscenarier:
| Branschkategori | Applikationsscenario | Skäl till att använda blinda vias |
| Formtillverkning | Skruvmontering och positionering av styrpelare för formsprutnings- och pressgjutningsformar | Förhindra penetration av formen och undvik att påverka formningsområdet |
| Bil- och flygdelar | Motorhölje, anslutningsfäste, flygkroppsstruktur | Kompakt struktur och fast yta, utan att påverka den totala styrkan |
| Medicintekniska produkter | Minimalinvasiva anordningar, gängade hål för implantat | Exakt positionering för att undvika perforering som påverkar biokompatibiliteten |
| Hemelektronik | Mobiltelefonhölje, kameramodul, sensorfäste | Bibehåll utseendet och förbättra strukturell stabilitet |
Dessa industrier har höga krav på delarnas tillförlitlighet och kompakta struktur, och bottenhål uppfyller precis deras dubbla behov vad gäller funktion och design.
Hur Are BBjörn Holjor Pbearbetad?
Bearbetningsmetoden för bottenhål är inte densamma för alla, utan anpassas efter hålets djup, precision och materialegenskaper. Den skiljer sig från genomgående hål och kan inte förlita sig på den genomgående strukturen för att underlätta spånborttagning och positionering. Därför är jag, när jag bearbetar bottenhål, mest bekymrad över hur man kontrollerar djupet noggrant, hur man effektivt avlägsnar spånor och hur man säkerställer bottens integritet . Oavsett om man använder CNC-maskiner eller manuell utrustning är det centrala målet att säkerställa att bottenhålet uppfyller de erforderliga funktionsstandarderna, särskilt när det gäller felkontroll inom ±0.05 mm och tillförlitlig spånborttagning.
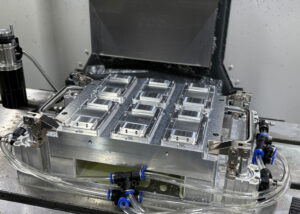
Nedan kommer jag att i detalj analysera de vanliga bearbetningsmetoderna och de viktigaste kontrollteknikerna:
Introduktion till vanliga borrmetoder och verktyg
Bearbetningsmetoden för bottenhål beror på kraven på noggrannhet och effektivitet:
Handborrar är lämpliga för grovbearbetning, men har dålig precision och används främst i situationer där monteringstoleranserna inte är strikta.
Bänkborren är lämplig för små och medelstora detaljer. Djupet kan styras manuellt med en begränsare och är lämplig för allmänt bruk i verkstaden.
CNC-borrmaskiner eller CNC-fräsmaskiner stöder automatisk styrning av borrdjupet, med en repeterbarhetsnoggrannhet på upp till ±0.02 mm, vilket gör dem till förstahandsvalet för batchbearbetning av bottenhål.
Om bottenhålet kräver tolerans H7 eller högre, använder vi en upprymmare eller ett borrverktyg för sekundär bearbetning för att förbättra innerväggens kvalitet och dimensionskonsistensen.
Hur kontrollerar man borrdjupet?
Nyckeln till bottenhålsbearbetning är att djupet inte ska vara för djupt eller för litet.
Jag använder vanligtvis CNC-maskiner för att ställa in det exakta borrdjupet. Om det till exempel är inställt på 10.2 mm kan maskinverktyget utföra det upprepade gånger och stabilt, och felet kontrolleras inom ±0.05 mm.
På icke-CNC-utrustning utförs manuell styrning via begränsningsringar, mekaniska stopp eller tillägg av djupmätare. Även om detta är ineffektivt är det lämpligt för lågkostnadssituationer.
Vid bearbetning av icke-metalliska eller mjuka material måste även återfjädring eller lokal expansion beaktas för att förhindra genomborrning.
Hur tar man bort spånor från blindhål?
Spånorna kan inte naturligt tränga ner i hålets botten och utmatas, vilket är det vanligaste bearbetningsproblemet vid bottenhål.
Jag använder vanligtvis en spiralspårborr, som kan rulla ut spånorna längs spåret och förbättra spånborttagningseffektiviteten.
För djupa bottenhål (djup > 3x håldiametern) skulle jag tidsbestämma verktygets utdragning under borrprocessen och använda kylvätska eller högtrycksgas för att underlätta spånavgången.
Om spånor blir kvar i botten av hålet, kommer det att orsaka att gängtappningen går sönder eller att den efterföljande monteringen blir ofullständig. Därför måste spånorna i botten av hålet rengöras manuellt eller med luftblåsning efter varje bearbetning.
Dessa till synes grundläggande behandlingar avgör faktiskt om ett bottenhål kan fungera stabilt i faktiska tillämpningar. De är de viktigaste punkterna som jag strikt måste följa vid all precisionsbearbetning.
Hur To Tap A BBjörn Holle?
Blindhålsgängning är mycket mer komplicerat än genomgående hålsgängning. Nyckeln är inte bara att kunna "skruva in", utan också att kunna "skruva in" och att inte bryta gängtappen lätt. Det jag lägger mest vikt vid vid den faktiska bearbetningen är om gängdjupet är tillräckligt starkt, om gängtappen är lämplig för bottenhålet och hur man säkerställer att gängan är intakt och inte lätt att skala av. Generellt sett är det säkrare att utforma gängans effektiva ingreppslängd till 1 till 1.5 gånger skruvens diameter. Blindhål kan inte penetreras, så utrymmet för gängning är mer begränsat, spånborttagning är svår och tråden är mer benägen att fastna och gå sönder. Vid denna tidpunkt är rätt gängtappval och bearbetningsmetod avgörande.
Hur man utformar gängdjupet för att säkerställa fasthet
När jag konstruerar bottenhålsgängning ser jag vanligtvis till att det effektiva gängdjupet är minst lika med skruvens diameter. Till exempel, med en M6-skruv krävs ett minsta effektivt gängdjup på 6 mm, med ett idealiskt intervall på 6–9 mm.
Om konstruktionen tillåter skulle jag välja 1.2 gånger djupet som standard för att öka förbindningsstyrkan.
Du kan dock inte bara fortsätta att fördjupa gängan. Om djupet överstiger 1.5 gånger ökar det bearbetningstiden och kostnaden, och det gör det också lättare för gängtappen att gå sönder eller försvåra spånborttagning.
Vilka specialgängtappar finns det för bottenhål?
För bottenhål använder jag vanligtvis en spiralspårgängtapp eller en bottenhålsgängtapp, som kan bära spånorna uppåt och undvika att hålet täpps till.
Ju större spiralspårvinkeln är, desto starkare spånavgångsförmåga, vilket är lämpligt för djuphålsbearbetning. Observera dock att deras livslängd är något kortare än för rakspårsgängtappar.
Även om rakspårsgängtappar har låga kostnader, är deras spånborttagningsriktning nedåt, vilket gör dem olämpliga för bottenhål och benägna att gå sönder eller få ofullständiga gängor på grund av dålig spånborttagning.
På CNC-maskiner kan man även använda en formgängtapp (spånfri) för att forma gängan genom att klämma materialet, vilket är särskilt lämpligt för mjuka metallmaterial som aluminium eller mässing.
Tips för att förhindra trådavskalling
Innan jag gängar rengör jag noggrant spånorna i hålet och kontrollerar om det nedre hålets storlek är korrekt. Om den är för liten kommer gängan att fastna, och om den är för stor kommer tandformen att vara ofullständig.
Smörjning är ett viktigt steg, särskilt vid bearbetning av stål- eller rostfria ståldelar måste speciell smörjolja för gängning användas för att minska friktion och temperaturökning.
Det är särskilt viktigt att kontrollera matningsrytmen vid manuell gängning: vartannat varv måste du mata tillbaka ett halvt varv för att tömma spånorna och undvika att gängtappen fastnar.
Vid CNC-gängning är det viktigt att ställa in lämplig matningshastighet och backhastighet för att undvika att gängtappen träffar botten, särskilt i små hål (som under M3).
Enligt min mening är bottenhålsgängning inte bara att "skruva ut gängor", utan en process som är starkt beroende av gängtappval, bearbetningsparametrar och spånavverkningskontroll. Eventuella fel i någon länk kan leda till att arbetsstycket skrapas eller att utrustningen skadas.
Vad Sborde We Pay Auppmärksamhet To Whöna Designering BBjörn Holles?
I de projekt jag deltar i dagligen underskattas ofta utformningen av bottenhål. Faktum är att även om det är litet, har det en djupgående inverkan på montering, hållfasthet och bearbetningssvårigheter hos delarna. Jag påminner ofta kunderna: bottenhål är inte så enkla som att "rita en cirkel och gräva ett hål". Bearbetningstillägg, hållayout och inspektionskrav måste beaktas i ritningsstadiet. Speciellt vid CNC-precisionsbearbetning kan ett fel vid bottenhålet direkt leda till att hela arbetsstycket kasseras. Rimlig design är nyckeln till att minska senare problem och förbättra monteringseffektiviteten.
Lämna lite marginal längst ner i hålet, borra inte igenom
På ritningarna rekommenderar jag vanligtvis att lämna minst 0.5-1 mm material längst ner i botten av bottenhålet, vilket inte bara förhindrar att borren oavsiktligt penetrerar, utan också förbättrar bottenhållfastheten.
Till exempel, vid bearbetning av ett bottenhål med ett djup på 20 mm, ställ in borrdjupet på 19 mm för att säkerställa tillräcklig tolerans under drift.
Speciellt vid gängtappning måste det finnas 2-3 tänder kvar i botten av hålet för att tappen ska rotera, annars kommer tänderna att gå sönder eller gå sönder.
Rimlig utformning av hålpositioner och hålavstånd för att förhindra bearbetningskonflikter
Om bottenhålen är för nära varandra kan problem som tunna väggar, svaga strukturer eller spånansamling lätt uppstå under bearbetningen.
Jag brukar ställa in hålets centrumavstånd till att vara större än dubbelt så stort som hålets diameter. Till exempel bör centrumavståndet för M6-bottenhål inte vara mindre än 12 mm, vilket gynnar spånborttagning och hållfasthetsfördelning.
Dessutom bör fixturfixering och verktygsmatningsväg beaktas för att undvika att konstruktionen blir för kompakt och därmed omöjliggör CNC-bearbetning.
Krav för ytjämnhet, avfasning och toleranser måste anges
Jag stöter ofta på kunder vars ritningar inte anger toleranser, vilket resulterar i avvikelser mellan den färdiga produkten och monteringen. Det rekommenderas att toleransen för bottenhålet kontrolleras inom ±0.05 mm.
Det rekommenderas att gängade hål markeras med standardspecifikationer som ”M6x1 – 6H” för att undvika missförstånd vid bearbetning.
Om det inte finns några speciella krav på den avfasade delen är den generellt inställd på 0.5×45° för att undvika vassa kanter som kan skada personer eller orsaka monteringssvårigheter.
För hål som behöver tätas eller monteras exakt bör även ytjämnhetsvärdet (t.ex. Ra1.6) specificeras tydligt för att förbättra monteringspassningen.
I allmänhet är det inte bara en återspegling av ingenjörens ansvarskänsla att designa ett blindhål som är lätt att använda, lätt att bearbeta och lätt att montera, utan det påverkar också direkt produktens konsistens och kundnöjdheten. Även om blindhålet är litet kan det inte tolerera någon slarv.
Hur To Detc The Size And QVALITET Of BBjörn Holles?
Dimensionsnoggrannheten och den interna kvaliteten hos bottenhål påverkar direkt delarnas funktionella tillförlitlighet. I den faktiska produktionen har jag sett många fall där skruvar inte kan dras åt, monteringen är dålig eller gängningen misslyckas på grund av otillräcklig mätning. Jämfört med genomgående hål är bottenhål svårare att mäta och inspektera, men så länge man behärskar rätt inspektionsverktyg och metoder kan man säkerställa att bottenhålen både håller standarden och är stabila. Speciellt vid batchbearbetning avgör huruvida inspektionsprocessen är standardiserad om utbytet kan kontrolleras över 98 %.
Vanligt förekommande djupmätningsverktyg
Det finns tre verktyg jag ofta använder för att mäta bottenhålsdjup: djupmätare, digitalt skjutmått och koordinatmätmaskin (CMM).
Digitala skjutmått är de vanligaste verktygen på plats, lämpliga för situationer där håldjupet är mindre än 150 mm och noggrannhetskravet är ±0.1 mm.
Om hålet är djupare eller om högre noggrannhet (±0.01 mm) krävs rekommenderas att använda en CMM eller ett djupmätare med finjusteringsfunktion.
Vissa kunder kräver att varje sats av första styckes bottenhål inspekteras med trekoordinatmätning och att en testrapport utfärdas för att uppfylla ISO-kvalitetssystemkraven.
Inspektionsmetod efter tappning
Efter att gängningen är klar använder jag vanligtvis en go/no go-mätare för att kontrollera gängorna, vilket är det mest intuitiva och pålitliga sättet.
Gåmåttet ska skruvas in smidigt till det effektiva djupet, och stoppmåttet ska inte skruvas in i mer än 2 gängor, annars anses den ha för stor gänga.
För kritiska delar kommer jag även att använda gängringstolkar och momentnycklar för att kontrollera att bindningsstyrkan uppfyller konstruktionskraven.
Vissa precisionsdelar (som medicintekniska produkter) kräver också ett endoskop eller en liten sond för att kontrollera om det finns skräp i botten av hålet och bearbetningsgrader.
Hur man undviker vanliga defekter i bottenhål
Slöa verktyg är den främsta orsaken till hålkollaps och gängbrott. Jag rekommenderar att man kontrollerar borrar och gängtappar var 100:e–200:e hål.
För djuphålsgängning ställer jag in en lämplig spånborttagningsfrekvens och använder ett högtryckskylsystem för att avlägsna spånor för att förhindra hålblockering eller verktygsbrott.
Inställningen av bearbetningsparametrar är också avgörande, särskilt matningshastighet och spindelhastighet. Det rekommenderas att inte satsa blint på hastighet, utan att prioritera noggrannhet.
Instruktioner för automatisk paus och spånborttagning kan läggas till i CNC-programmet för att säkerställa att varje bottenhål är "rent, komplett och kvalificerat" efter bearbetning.
Detektering av blindhål handlar inte bara om storlek, det är också den sista kontrollpunkten för att säkerställa stabil prestanda för hela detaljen. Noggrann design, exakt bearbetning och standardiserade tester krävs för att verkligen göra blindhålet "djupt men inte blunt".
Vad Are The Dsvårigheter In Processing BBjörn Holes? Hur To Soliv Tfålla?
Även om ett bottenhål ser ut som ett "ostansat hål" är det mycket svårare att bearbeta än ett genomgående hål. Jag har stött på fall där verktyget har fastnat på grund av dålig spånborttagning och monteringen misslyckats på grund av otillräckligt gängdjup, och kundreturfrekvensen skjutit i höjden direkt. I slutändan är den vanligaste källan till problem med bottenhål att de är "osynliga" och "oåterkalleliga".
Här kommer jag att kombinera min erfarenhet för att diskutera de viktigaste svårigheterna och lösningarna vid bottenhålsbearbetning i tre kategorier:
Problem med svår spånutmatning
Det största problemet är att utrymmet i bottenhålet är begränsat, och spånor tenderar att samlas i botten av hålet, vilket orsakar värmeackumulering och ökat verktygsslitage.
Jag rekommenderar att använda en spiralspårborr eller gängtapp för att automatiskt bära spånorna uppåt, och samtidigt använda höghastighetsspolning av kylvätska eller intermittent verktygsåterdragning för att effektivt minska sannolikheten för hålblockering.
Vid bearbetning av djupa hål (t.ex. djup > 3 gånger diametern) rekommenderas flerstegsmatning, det vill säga att borra en sektion och dra tillbaka en sektion för att säkerställa att spånorna matas ut i tid.
För icke-metalliska delar med ett bottenhålsdjup som överstiger 30 mm kommer jag även att använda spånutsugning med negativt tryck i kombination med spånborttagningsfunktionen för att förbättra spånborttagningseffektiviteten.
Otillräckligt gängdjup
Vid ritningskonstruktioner markerar många ingenjörer bara det totala djupet och ignorerar gängans effektiva ingreppsdjup. Som ett resultat biter skruvarna bara två gånger under monteringen och lossnar så fort de dras åt.
Jag brukar bekräfta före bearbetning: det effektiva gängdjupet ≥ 1.2 gånger skruvdiametern (t.ex. M6-skruvar, gängdjupet är minst 7.2 mm).
Vid bearbetning, välj en spiralspårgängtapp och ställ in Z-axelns djup och buffertavstånd i CNC-programmet för att säkerställa att gängningen är komplett utan kvarvarande tänder.
Kvaliteten och bindningsstyrkan hos bottenhålsgängor kan också förbättras genom **dubbelgängning (grovgängning + fingängning)**.
Lösningar för borravvikelser och restmaterial i botten av hålet
Borrningsavvikelser uppstår ofta i små hål eller hårda material, särskilt när centrumborren inte används för positionering. Jag hade mycket problem i början, och nu insisterar jag på att använda centrumborren för förpositionering.
Valet av verktygsvinkel är också avgörande, och det rekommenderas att använda ett självcentrerande borr (t.ex. ett 135° vasst vinkelborr) för att minska avvikelsen.
Problemet med kvarvarande material i botten av hålet uppstår ofta på grund av ofullständig bearbetning eller spånstuds. Jag ställer in bottendetekteringsmängden till 0.2 mm mer än måldjupet för att säkerställa att hålets botten är ren.
en återinspektion av bottenhålssonden efter bearbetning eller använd en liten fräs för att rengöra bottenrester.
Även om bottenhålsbearbetning är vanligt förekommande, döljer den många detaljer: om bearbetningsmetoden inte väljs korrekt är verktyget lätt att gå sönder; om designstorleken inte beaktas tydligt kan monteringen kasseras. Att behärska lämpliga bearbetningstekniker och designspecifikationer är en oumbärlig grundläggande färdighet för varje ingenjör.
Översikt Of The Afördelar And Limitationer Of BBjörn Vias
| Klassificering | Innehåll |
| Fördelen | – Lämplig för konstruktioner där strukturen inte kan penetreras, såsom tätade hålrum, utvändiga ytor etc. – Sparar utrymme för delar och underlättar kompakt design – Förbättrar strukturell styrka och undviker skador på integriteten |
| begränsa | – Hög bearbetningssvårigheter, djupnoggrannheten måste kontrolleras – Svår spånborttagning, lätt att orsaka verktygsstopp – Låg feltolerans, lätt att orsaka skrotning på grund av avvikelse |
Praktisk Aråd For Eingenjörer
| skede | Föreslaget innehåll |
| Före design | – Ange om det är ett bottenhål och fastställ dess funktion (infästning, placering eller ventilation) – Ställ in gängdjupet, vanligtvis 1–1.5 gånger skruvdiametern |
| Bearbetning | – Använd specialverktyg (t.ex. spiralgängtappar) – Använd kylvätska eller intermittent spånborttagning – Kontrollera hastighet och matning för att undvika borrningsavvikelser |
| Besiktningsstadiet | – Använd verktyg som djupmätare, start-/stoppmätare och koordinatmätare för att kontrollera punkt för punkt – Hoppa inte över några inspektionssteg, särskilt inte gängnoggrannhet och håldjup. |
Vanliga frågor
Vad är en bottenhålsgängtapp?
En bottenhålsgängtapp är ett specialverktyg för gängning av icke-genomgående hål.
Jag använder bottengängtappar eller spiralgängtappar för bottenhål. De möjliggör full gängskärning nära botten utan att skada hålet. Bottengängtappar griper vanligtvis in 1–2 gängor tidigt och är viktiga när hela gänglängden måste uppnås i trånga utrymmen.
Vad är skillnaden mellan ett genomgående hål och ett blindhål?
Ett genomgående hål går helt igenom en del, medan ett bottenhål slutar vid ett definierat djup.
I mitt dagliga arbete använder jag genomgående hål när bultar eller stift måste gå helt igenom. Blindhål väljs när strukturell integritet eller estetik kräver att baksidan förblir orörd. Blindhål är svårare att bearbeta och inspektera, särskilt när de är djupare än 3× diameter.
Vad är blindhålsmetoden?
Blindhålsmetoden avser kontrollerad bearbetning och gängning av ett icke-penetrerande hål.
I praktiken beräknar jag först det erforderliga djupet (gängingrepp + glapp), sedan använder jag CNC-djupkontroll eller stopp. Jag använder spiralborrar och brotschar för finbearbetning, följt av spånavgående gängtappar. Till exempel kräver gängning M6 i bottenhål 5.0 mm förborrning och exakt 10 mm gängdjup.
Hur mäter man ett blindhål?
Blindhålsdjup mäts med hjälp av djupmätare, skjutmått eller koordinatmätmaskiner.
Jag föredrar digitala djupkaliprar för snabba kontroller eller CMM för ±0.01 mm noggrannhet. För gängade hål bekräftar jag gängdjupet med hjälp av go/no go-mätare. För högprecisionsbottenhål påverkar jämnt verktygsslitage och rena inre ytor också den verkliga djupnoggrannheten.
Hur man drar ut lager från blindhål?
För att dra ut ett lager ur ett bottenhål, använd en invändig lageravdragare eller ett glidhammare.
Jag brukar sätta in en blindlageravdragare med expanderande käftar inuti lagrets innerdiameter. När den är åtdragen kan en glidhammare hjälpa till att dra ut den utan att skada huset. För snäva toleranser förvärmer jag huset till 60–80 °C för att minska friktionen innan det tas bort.
















