
TiRapids galleri för standardfinisher
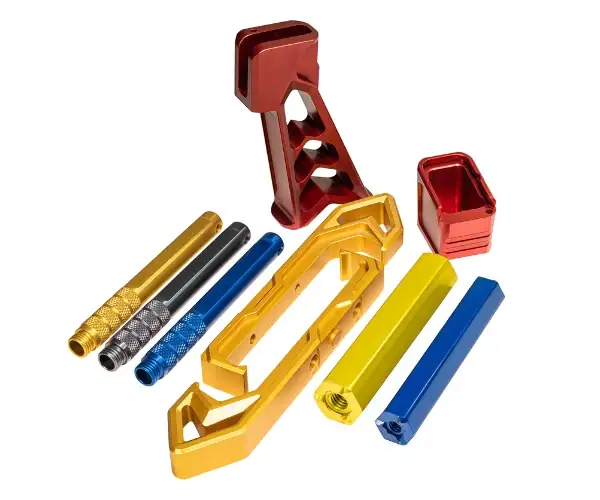
TiRapids ytbehandlingar
TiRapids online-offertsystem låter användare anpassa material, funktioner, ytfinish och projektanteckningar för specialtillverkade delar. Vi erbjuder ett brett utbud av standardbehandlingsalternativ för flera processer, med tydligt stöd för olika utseende- och funktionsbehov. För projekt som kräver mer flexibilitet kan flera ytbehandlingar också ordnas baserat på delkrav, vilket gör TiRapid till en bekväm lösning från en enda källa för både tillverkning och ytbehandling.
Om ett specifikt alternativ för efterbehandling eller efterbehandling behövs men inte visas på offertsidan kan TiRapid fortfarande hjälpa till. Användare kan kontakta vårt team direkt eller välja alternativet "Annat" under offertprocessen för att beskriva särskilda krav och begära ytterligare granskning.
Populära ytbehandlingar för metall
Standard
Delarna levereras rengjorda och avgradade, utan ytterligare ytbehandling. Detta alternativ är lämpligt när ingen kosmetisk eller skyddande ytbehandling krävs och delen kommer att förbli i sitt bearbetade skick.
Typ II anodisering
Typ II-anodisering förbättrar korrosionsbeständigheten och kan även fungera som bas för färg eller andra sekundära ytbehandlingar. Beläggningstjockleken varierar vanligtvis från 0.0002 tum till 0.0012 tum och uppfyller generellt MIL-A-8625 / MIL-PRF-8625 typ II, klass 2.
Färganodisering använder färgämnen för att ändra utseendet på delytorna. På grund av processvariationer kan anodiserade färger inte matchas exakt med specifika Pantone- eller RAL-standarder. Typ II-anodiserade beläggningar kan också slitas med tiden och kan gradvis blekna eller blekas när de utsätts för långvarigt direkt solljus.
Typ III hårdlackerad anodisering
Typ III hårdlackerad anodisering skapar en tjockare och mer slitstark beläggning än standardanodisering. Den används ofta när extra hållbarhet och ytskydd behövs, och den kan också användas som bas för färg eller andra ytbehandlingar. Beläggningstjockleken är vanligtvis cirka 0.002 tum och överensstämmer generellt med MIL-A-8625 / MIL-PRF-8625 typ III, klass 1 eller klass 2.
Eftersom beläggningen är tjockare ser den färdiga färgen ofta mörkare ut än med standardanodisering. Även klar eller opigmenterad hårdlacksanodisering kan göra detaljens yta mörkare. Beroende på legering, ytbeskaffenhet och processvariabler kan det naturliga utseendet variera från ljusgrå till mörkgrå eller brun. Precis som med andra anodiserade ytbehandlingar är exakt Pantone- eller RAL-färgmatchning inte möjlig.
Kromatomvandling (kemifilm)
Kromatkonverteringsbeläggning, även känd som kemisk film, förbättrar korrosionsbeständigheten samtidigt som den bibehåller ytledningsförmågan, vilket gör den till ett vanligt val för delar som också behöver elektrisk prestanda. Den kan också användas som bas för färg. Denna ytbehandling ger en väldigt liten tjocklek, vanligtvis runt 0.00001 tum till 0.00004 tum, och uppfyller vanligtvis MIL-DTL-5541 typ I eller II, klass 1A eller klass 3, beroende på specifikation. Om andra krav, såsom MIL-DTL-81706, behövs, bör de tydligt anges i delritningen.
Typ I-kromatomvandling innehåller sexvärt krom och ger vanligtvis delen ett gyllene eller brunt utseende. Typ II innehåller inte sexvärt krom och är i allmänhet klar, så den har liten effekt på den ursprungliga ytfärgen.
Pulverbeläggning
Pulverlackering ger en kontinuerlig, hållbar och skyddande yta genom att applicera torrt pulver jämnt på detaljens yta och sedan härda det med värme. Det används ofta när både ytskydd och dekorativt utseende är viktigt. Typisk beläggningstjocklek varierar från 0.006 tum till 0.012 tum och överensstämmer generellt med ASTM D7803 samt olika MIL- och FDE-specifikationer.
Pulverlackering finns i en mängd olika färger och glansnivåer, vilket gör den lämplig för både funktionella och kosmetiska tillämpningar. Den väljs ofta för metalldelar som behöver förbättrad hållbarhet, bättre yttäckning och ett mer färdigt utseende.
Andra metallfinisher vi erbjuder
Svartoxid
Svartoxid är en konverteringsbeläggning som används på järnmetaller som stål och rostfritt stål. Den mörknar materialets yttre yta och används ofta för att minska bländning och förbättra utseendet. Den kan också ge en blygsam ökning av korrosionsbeständigheten samtidigt som den har minimal effekt på delens dimensioner.
Elektro
Elektropolering är en elektrokemisk ytbehandlingsprocess som används för att jämna ut och ljusa upp metallytor, särskilt rostfritt stål. Den hjälper till att förbättra utseendet samtidigt som den minskar risken för korrosion genom att ta bort ett tunt ytskikt. Typisk materialavverkning är cirka 0.0001 tum till 0.0025 tum, och processen överensstämmer generellt med ASTM B912-02.
Värmebehandling
Värmebehandling används för att förbättra de mekaniska egenskaperna hos metalldelar. Beroende på material och tillämpning kan detta inkludera värmebehandling, glödgning, spänningsavlastning eller andra termiska processer. Den erforderliga behandlingen bör specificeras i anmärkningsavsnittet eller på den medföljande ritningen. Tillämpliga standarder kan inkludera ASTM B917 för aluminiumlegeringar och AMS-H-6875 / AMS 2759 för stål.
Passivering
Passivering är en klar kemisk behandling som huvudsakligen används för korrosionsbeständiga rostfria stål i 200-serien, 300-serien och utskiljningshärdade. Den avlägsnar fritt järn från ytan för att förbättra korrosionsbeständigheten utan att märkbart ändra dimensionerna. Beläggningstjockleken är extremt liten, vanligtvis runt 0.0000001 tum, och kan uppfylla standarder som ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 eller AMS 2700.
Elektrolös nickelplätering
Elektrolös nickelplätering applicerar ett enhetligt nickelskikt på detaljytan, inklusive komplexa eller oregelbundna geometrier. Det används ofta för att förbättra korrosionsbeständighet, oxidationsbeständighet och slitageprestanda. Den färdiga ytan ser vanligtvis ljusare och mer enhetlig ut. Beläggningstjockleken börjar vanligtvis vid 0.0001 tum och kan överensstämma med ASTM B733, typ IV, SC1, klass 1 som standard, eller AMS 2404 när det anges. För andra nickelpläteringskrav kan finishalternativet "Övrigt" väljas för manuell granskning.
Guld plätering
Förgyllning ger stark korrosions- och anlöpningsbeständighet tillsammans med låg kontaktmotstånd, utmärkt konduktivitet och god lödbarhet. Det används ofta för elektriska och högpresterande applikationer där ytans tillförlitlighet är viktig. Visuellt ger det delen ett guldfärgat utseende. Standardspecifikationen är vanligtvis MIL-G-45204 och ASTM B488, med en vanlig tjocklek från 0.00002 tum till 0.00005 tum. Förgyllning tjockare än 0.00005 tum kräver vanligtvis manuell offert och granskning.
Silverplätering
Silverplätering är en elektropläterad yta som erbjuder mycket hög elektrisk ledningsförmåga och god lödbarhet. Den ger också korrosionsbeständighet, även om ytan kan mattas med tiden. Denna ytbehandling ger delen ett silverfärgat utseende och används ofta för ledande tillämpningar. Typisk beläggningstjocklek varierar från 0.00002 tum till 0.0003 tum, och processen överensstämmer generellt med AMS QQ-S-365D.
Zinkplätering
Zinkplätering används ofta på kolstål och andra rostbenägna legeringar för att förbättra korrosionsbeständigheten. Det är en ledande metallisk beläggning och väljs ofta som en standard skyddande ytbehandling för stålkomponenter. Zinkplätering uppfyller generellt ASTM B633-15 Service Class 1 (SC1), med en typisk beläggningstjocklek på cirka 0.0002 tum. Det färdiga utseendet har vanligtvis en ljus silverglans.
Media tumlade
Mediatrumling är en batchbehandlingsprocess som använder vibrerande media för att ta bort grader, mjuka upp vassa kanter och förbättra den övergripande ytjämnheten. Det kan också minska synliga maskinmärken på externa ytor, vilket resulterar i ett renare och mer enhetligt utseende. Delar större än 8 cm kan kräva manuell granskning beroende på geometri och hanteringsförhållanden.
Pulverbeläggning
Pulverlackering skapar en kontinuerlig skyddande yta genom att applicera torrt pulver jämnt på delns yta och härda det med värme. Det används ofta när både hållbarhet och utseende är viktigt. Typisk beläggningstjocklek är cirka 0.006 tum till 0.012 tum, och ytbehandlingen uppfyller generellt ASTM D7803 tillsammans med olika MIL- och FDE-specifikationer. Ett brett utbud av färger och glansnivåer finns tillgängliga. Ytterligare pulverlackeringsalternativ kan ses i vårt galleri med pulverlackeringsytor.
Våtmålning
Våtmålning ger en kontinuerlig skyddande färgyta med sprayad eller manuellt applicerad flytande färg. Vattenbaserade eller lösningsmedelsbaserade beläggningar kan användas beroende på tillämpning. Denna ytbehandling väljs ofta när färganpassning, visuellt utseende eller extra ytskydd krävs.
Annan specialanpassad efterbehandling
För projekt som kräver specialbehandling utöver standardalternativen kan även specialanpassade behandlingar ordnas. Beroende på process och krav på komponenter kan detta inkludera skyddande, dekorativa eller applikationsspecifika behandlingar. Om önskad ytbehandling inte finns med i listan kan den specificeras via alternativet "Annat" för ytterligare granskning och offert.
TiRapid kan också stödja ett brett utbud av anpassade efterbehandlingskrav via online-offertsystemet genom att välja "Övrigt" från rullgardinsmenyn för efterbehandling. Det här alternativet gör det möjligt för kunder att begära ytterligare efterbehandlingslösningar utöver våra standarderbjudanden. Vanliga anpassade efterbehandlingar och relaterade tjänster inkluderar:
- Tennplätering
- Kopparplätering
- Adhesiva primers / BR-127 / CARC
- Tunnfilmssmörjmedel
- Zinkfosfatbeläggningar
- Precisionsrengöring/Ultraljudsrengöring/Syrgasrengöring
- Magnetisk partikelinspektion
- Inspektion av fluorescerande penetrant
- Ultraljudsinspektion
- Kadmiumplätering
- Hård förkromning
- Avsluta maskering
- Och mer
Se fler exempel på våra metallfinisher
Populära 3D-utskriftsfinisher
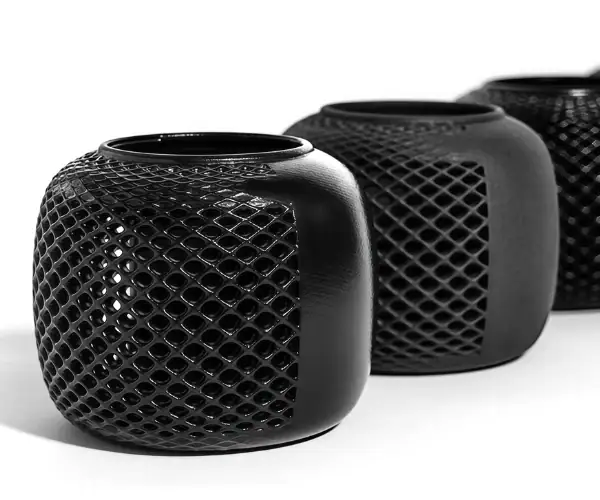
Ångutjämning
Ångutjämning ger 3D-utskrivna delar en mer enhetlig och förseglad yta med en slät halvblank yta. Det används ofta för att förbättra ytans utseende och kan även kombineras med färgning för ytterligare visuell förbättring.
Finns som standardalternativ för:
- Selektiv lasersinterning (SLS)
- HP Multi Jet Fusion (MJF)
Färgfärgning
Färginfärgning förändrar delens yttre utseende genom att den doppas i en färglösning som penetrerar cirka 0.010 tum in i ytan. Små färgvariationer kan förekomma från en sats till en annan på grund av process- och materialskillnader.
Finns som standardalternativ för:
- Selektiv lasersinterning (SLS)
- HP Multi Jet Fusion (MJF) – Endast svart
Nickelplätering
Nickelplätering erbjuds som en sekundär koppar- och nickelpläteringsprocess där ett 0.004″ till 0.006″ tjockt nickellager appliceras på detaljytan. Det används ofta för att förbättra hållbarhet, styvhet och slitstyrka. Denna ytbehandling är huvudsakligen funktionell snarare än dekorativ, och det slutliga utseendet är vanligtvis grov nickel.
Finns som standardalternativ för:
- Selektiv lasersinterning (SLS)
3D-utskriftsfinisher efter process
Selektiv lasersintring (SLS) ytbehandling
Standard
Delarna rengörs genom avpulverning, inklusive sandblästring och manuell pulverborttagning. Standard SLS-finishen har ett vitt matt utseende med en lätt texturerad yta.
Media tumlade
Denna finish börjar med standard SLS-ytan och lägger till trumling av slipmedel. Trumlingen hjälper till att minska synliga tillväxtlinjer och kan mjuka upp vassa kanter, vilket ger detaljen en mer enhetlig äggskalliknande finish.
Färgfärgning
Delarna doppas i en färglösning som penetrerar cirka 0.010 tum in i den yttre ytan och ändrar delens färg. Som med de flesta färgade ytbehandlingar kan små variationer förekomma från sats till sats, inklusive svart.
Tumlad media, färgad svart
Det här alternativet kombinerar svartfärgning med trumling av slipmedel. Det hjälper till att minska synliga tillväxtlinjer samtidigt som det mjukar upp kanterna och ger detaljen ett mörkare utseende.
Ångutjämning
Ångutjämning är en automatiserad efterbehandlingsmetod som förbättrar ytkvaliteten genom att ändra de flesta områden från matt till halvblank. Den hjälper också till att försegla ytan, förbättra den kosmetiska konsistensen och stödja ett produktionsklart utseende. Ångutjämnade SLS-delar kan också färgas.
Nickelplätering
Nickelplätering finns som en sekundär koppar- + nickelpläteringsprocess som lägger till en 0.004″–0.006″ nickelbeläggning. Denna ytbehandling används främst för att förbättra styvhet, hållbarhet och slitstyrka snarare än kosmetiskt utseende. Slutresultatet är en grov nickelfinish.
Övrigt
Ytterligare SLS-efterbehandlingsalternativ kan också vara tillgängliga beroende på projektets behov. Dessa kan inkludera anpassad efterbehandling som slipning, målning eller plätering. Speciella önskemål kan skickas in för manuell granskning.
HP Multi Jet Fusion (MJF) ytbehandlingar
Standard
MJF-delar avpulveras med sandblästring och manuell pulverborttagning. Standardfinishen är vanligtvis grå matt med en fin texturerad yta.
Färgad svart
Delarna placeras i en färglösning som mörkar utsidan. Den slutliga färgen är i allmänhet jämn, men små variationer mellan batcherna kan fortfarande förekomma.
Ångutjämning
Ångutjämning för MJF-delar förbättrar ytan från matt till en renare halvblank finish. Det hjälper också till att försegla ytan, förbättra konsistensen och ge ett mer raffinerat utseende för produktionstillämpningar. Ångutjämnade delar kan också färgas.
Övrigt
Ytterligare MJF-ytbehandlingsalternativ som slipning, målning eller plätering kan finnas tillgängliga på begäran. Anpassade krav kan skickas in för manuell granskning.
PolyJet-ytbehandlingar
Standard
Stödmaterial tas bort och delar rengörs efter tryckning. Den färdiga ytan är generellt slät, med ett matt till halvblankt utseende.
Övre yta, glansig
Efter borttagning och rengöring av stödet lämnas uppåtvända ytor med en glansig yta, medan de återstående områdena behåller ett matt till halvblankt utseende.
Övrigt
Extra PolyJet-efterbehandlingsalternativ, som slipning eller annan specialbearbetning, kan också vara tillgängliga beroende på projektets krav.
Stereolitografiska (SLA) ytbehandlingar
Matte
Underlagda ytor slipas lätt med sandpapper med kornstorlek 220 eller 320 och blästras sedan för att skapa en jämnare matt finish.
Natural
Stödda ytor slipas lätt med sandpapper med kornstorlek 220 eller 320 för att förbättra ytkvaliteten. Vissa slipmärken kan finnas kvar på stödda områden.
Strippa och skicka
Stödda områden kan uppvisa små märken efter borttagning av stödet, inklusive ljusa rutnätsliknande prickar eller mindre ytliga defekter.
Snabbt klart
Endast underlagda ytor slipas, så synliga lager kan finnas kvar. En högblank klarlack appliceras sedan för att förbättra den övergripande glansen.
Övrigt
Ytterligare SLA-efterbehandlingstjänster kan inkludera slipning, polering, målning, plätering eller eftertermisk bearbetning, beroende på delens krav.
FDM-ytbehandlingar (Fused Deposition Modeling)
Standard
FDM-delar tillverkas med stödstrukturer som tas bort under efterbehandlingen. De färdiga delarna har vanligtvis fina synliga lagerlinjer på ytan.
Övrigt
Ytterligare ytbehandlingsalternativ som slipning eller målning kan vara tillgängliga för FDM-delar när ett annat ytutseende önskas.
Carbon DLS™-ytbehandlingar
Standard
Delar i kolfiber DLS har vanligtvis en matt till halvblank yta beroende på tryckriktningen. Efter tryckning tas stöden bort och delarna rengörs. Stödda områden slipas lätt med sandpapper med kornstorlek 220 eller 320 för att förbättra ytkvaliteten, även om slipmärken fortfarande kan vara synliga.
Övrigt
Andra efterbehandlingsalternativ kan också vara tillgängliga beroende på applikation och kosmetiska krav.
Direktlasersintring av metall (DMLS) ytbehandlingar
Standard
Stödstrukturerna tas bort och detaljen blästras för att uppnå en mer enhetlig yta. Typisk ytjämnhet är cirka 150–400 µin Ra.
Övrigt
Ytterligare DMLS-finishalternativ, såsom CNC-bearbetning av utvalda funktioner eller polering, kan erbjudas baserat på delens geometri och projektkrav.
Metallbindemedelssprutbehandlingar
Zirblast
Denna standardfinish ger ett ljust, matt metalliskt utseende som sträcker sig från brons till grått. Utseendet kommer från en keramisk pärlblästringsprocess med zirkoniumsilikatmedium.
Antik brons
Efter trumlingspolering appliceras en värmepatina för att skapa en kopparliknande yta med mörkare grå områden i områden som är svårare att nå för media. Delarna förseglas före leverans.
Damaskus stål
En värmepatina appliceras på en blästrad yta, vilket resulterar i ett jämnt mörkgrått matt utseende. Delarna förseglas före leverans.
Medeltida tenn
Denna finish kombinerar värmepatina och trumlingspolering för att skapa en mörkgrå yta med några bronsfärgade detaljer på upphöjda detaljer. Delarna förseglas före leverans.
Tumble polerad
Delarna trumlas för att få en halvblank polerad yta. Färgen framstår som ljus bronsfärgad, med mörkare grå områden i försänkta eller svåråtkomliga delar. Små glipor kan fortfarande innehålla spår av poleringsmedium.
Wheat Penny
En värmepatina följt av blästring skapar en jämn, matt, kopparliknande yta. Delarna förseglas före leverans.
Se våra 3D-utskriftsmaterial och ytbehandlingar
Formsprutningsfinish
TiRapid erbjuder standardalternativ för formsprutning av plast, allt från blanka och släta till matta och texturerade ytor. Eftersom ytbehandlingen appliceras i formhålan överförs den direkt till den gjutna delen under produktionen.
Våra standardalternativ för formbehandling inkluderar:
- Plastindustrins sällskap (SPI) Formbehandlingar
- Mold-Tech-texturer
- VDI-texturer
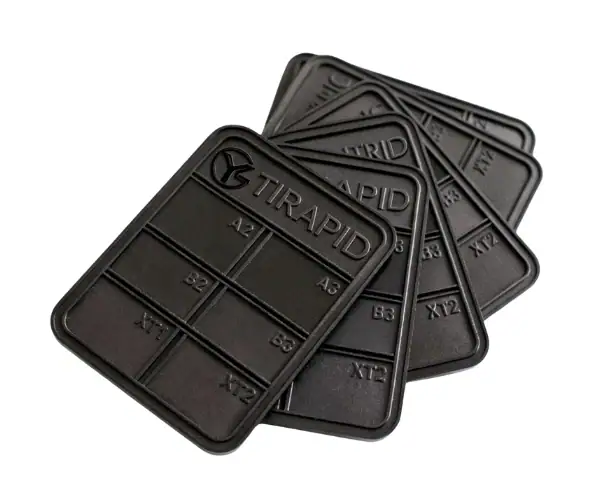
Formsprutningsfinish i detalj
SPI A-ytor
SPI A-1
SPI A-1 är en premiumgjutfinish som produceras genom diamantpolering med kornstorlek 3, 6000. Den skapar en mycket högglanspolerad yta och används ofta för delar som kräver maximal glans eller optisk klarhet. Den genomsnittliga ytjämnheten är cirka 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 är tillverkad med diamantpolering av grad 6, 3000 grit, för att uppnå en högglanspolerad yta. Den används ofta för gjutna delar som behöver ett slätt, raffinerat utseende och kan även användas för transparenta applikationer. Den genomsnittliga ytjämnheten är cirka 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 använder diamantpolering med kornstorlek 15 och 1200 grit för att skapa en hög- till medelhög polerad yta. Den är lämplig för delar som kräver en renare visuell finish men inte den högsta optiska kvaliteten. Den genomsnittliga ytjämnheten är vanligtvis 0.050–0.100 µm Ra.
SPI B-ytor
SPI B-1
SPI B-1 är en slipad formgjutningsfinish med 600 grit som ger en medelblank yta. Den ger ett jämnare utseende än lägre SPI-kvaliteter samtidigt som den förblir mindre reflekterande än en diamantpolerad yta. Den genomsnittliga ytjämnheten är cirka 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 är en slipad yta med 400-korns korn som används för att skapa en medelglans. Den väljs ofta för gjutna delar som behöver ett kontrollerat och jämnt ytutseende utan högblank effekt. Den genomsnittliga ytjämnheten är cirka 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 är en slipad yta med 320 kornstorlek som ger en medel- till lågpolerad yta. Den används ofta när en lägre poleringsnivå är acceptabel samtidigt som den bibehåller ett relativt enhetligt gjutet utseende. Den genomsnittliga ytjämnheten är cirka 0.28–0.32 µm Ra.
SPI C-ytbehandlingar
SPI C-1
SPI C-1 är en 600-stens ytbehandling som skapar en yta med låg polering. Den väljs ofta för gjutna delar som kräver en mer funktionell ytbehandling med begränsad ytglans. Den genomsnittliga ytjämnheten är cirka 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 är en 400-stens ytbehandling som resulterar i en lågpolerad yta med ett mer dämpat utseende. Den används ofta för allmänna detaljer där kosmetisk polering är mindre kritisk. Den genomsnittliga ytjämnheten är cirka 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 är en 320-stens ytbehandling som ger en yta med lägre polering och en synbart grövre textur än högre SPI-kvaliteter. Den är lämplig för applikationer där en enkel funktionell ytbehandling föredras. Den genomsnittliga ytjämnheten är vanligtvis 0.63–0.70 µm Ra.
SPI D-ytbehandlingar
SPI D-1
SPI D-1 är en torrblästrad yta med glaspärlor för att skapa en satinliknande yta. Den används ofta när en icke-blank yta med lätt textur önskas. Den genomsnittliga ytjämnheten är cirka 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 är en torrblästrad yta med #240 oxid för att skapa en mattare och mer texturerad yta. Den väljs vanligtvis när ett matt utseende föredras framför polerade ytor. Den genomsnittliga ytjämnheten är cirka 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 är en torrblästrad ytbehandling med #24 oxid för att skapa en grövre, matt yta. Den väljs vanligtvis för gjutna delar som kräver en grov, matt textur. Den genomsnittliga ytjämnheten varierar från 3.20–18.00 µm Ra.
Populära Mold-Tech-ytbehandlingar
Standex Engraving Mold-Tech är ett standardiserat system för gjutformstexturering som vanligtvis används för kommersiella och produktionsmässiga plastdelar. Det väljs ofta när en gjuten produkt behöver en kontrollerad matt textur istället för en polerad yta. Mold-Tech-texturer är organiserade i flera serier och identifieras med texturnummer och texturdjup. I många projekt är serie A-texturer särskilt populära eftersom de erbjuder fina till grova matta ytor utan att kräva mer specialiserade konstruerade textureringsmetoder.
Nedan följer flera vanliga Mold-Tech-ytbehandlingar som finns tillgängliga via TiRapid:
MT-11010
MT-11010 ger en matt finish med ett texturdjup på cirka 0.001 tum.
MT-11020
MT-11020 skapar en grov matt finish med ett texturdjup på cirka 0.0015 tum.
MT-11030
MT-11030 producerar en grövre matt yta med ett texturdjup på cirka 0.002 tum.
VDI (EDM) Ytbehandlingar
VDI 3400 ytfinish, allmänt känd som VDI-finish, är en standard för gjutformstextur som utvecklats av den tyska ingenjörsföreningen (Verein Deutscher Ingenieure). Den används ofta för att definiera matta gjutformstexturer som produceras genom elektrisk urladdningsbearbetning (EDM). VDI-ytbehandlingar kan variera från relativt fina texturer till mycket grövre mattkornighet beroende på vald kvalitet, vilket gör dem till ett vanligt val för gjutna delar som behöver enhetliga texturerade ytor.
VDI 12
En 600-stens lågpolerad yta med en genomsnittlig ytjämnhet på 0.40 µm Ra.
VDI 15
En 400-stens lågpolerad yta med en genomsnittlig ytjämnhet på 0.56 µm Ra.
VDI 18
En glaspärlblästrad satinfinish med en genomsnittlig ytjämnhet på 0.80 µm Ra.
VDI 21
En #240 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 1.12 µm Ra.
VDI 24
En #240 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 1.60 µm Ra.
VDI 27
En #240 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 2.24 µm Ra.
VDI 30
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 3.15 µm Ra.
VDI 33
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 4.50 µm Ra.
VDI 36
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 6.30 µm Ra.
VDI 39
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 9.00 µm Ra.
VDI 42
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 12.50 µm Ra.
VDI 45
En #24 oxidblästrad matt yta med en genomsnittlig ytjämnhet på 18.00 µm Ra.
Läs mer om ytbehandlingar för formsprutning av plast
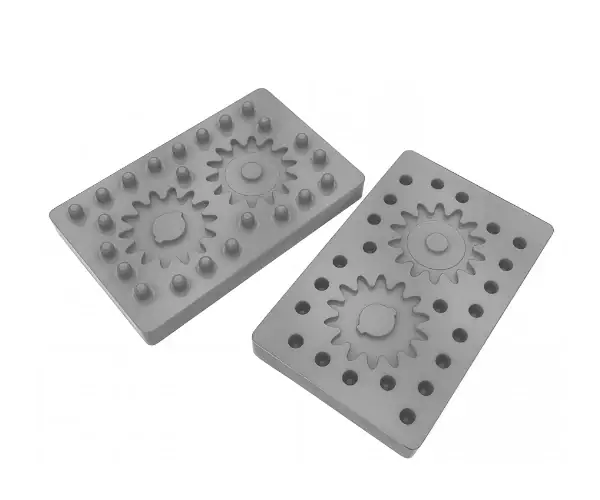
Uretan- och silikongjutningsfinisher
På TiRapid kan uretangjutna delar tillverkas i styva, flexibla eller gummiliknande former beroende på valt uretanmaterial. Vi erbjuder en mängd olika färgalternativ, inklusive transparent som standardval, tillsammans med svart och anpassad färgmatchning. Delar kan också levereras med en slät standardfinish eller uppgraderas med anpassade efterbehandlingstjänster som målning och montering av hårdvara för att bättre möta projektets krav.
Alternativ för gjuten uretan och silikonfinish
Matt/Frostad
Detta är en standardfinish där mastermönstret lätt förbereds för att skapa ett matt eller frostat utseende på de slutgiltiga gjutna delarna. Effekten kan variera något beroende på om materialet är ogenomskinligt eller genomskinligt.
Halvmatt
För en halvblank yta får mastermönstret ytterligare ytbehandling för att ge ett jämnare resultat. Detta skapar gjutna delar med en renare yta och ett mer förfinat visuellt utseende.
Högblank
En högblank yta kräver mer omfattande bearbetning av mastermönstret för att uppnå en mycket slät yta. Vid gjutning kan denna yta producera glansiga delar och är särskilt lämplig för applikationer som kräver ett klarare eller mer polerat utseende.
Strukturerad
TiRapid kan även erbjuda texturerade ytbehandlingar för gjutna uretan- och silikondelar med hjälp av utvalda SPI- och Mold-Tech-standarder. Dessa texturer är utformade för att skapa ett gjutet utseende som liknar formsprutade komponenter.
Custom
För projekt som kräver ytterligare efterbehandling eller sekundära operationer kan TiRapid även stödja anpassade alternativ som installation av hårdvara, övergjutning och målning. Om en specifik ytbehandling behövs kan den begäras för manuell granskning under offertprocessen.
