
5 Axis CNC-bearbetningstjänster
Förkorta ledtiderna | minska uppställningstider och tillverka mycket komplexa delar med 5-axlig CNC-bearbetning – där hastighet möter precision.
5 Axis CNC-bearbetningstjänster
Om du behöver snabb, exakt och komplex CNC-bearbetning är TiRapids 5-axliga CNC-bearbetningstjänster den perfekta lösningen. Med avancerad 5-axlig teknik kan vi slutföra flerytorsbearbetning i en enda uppställning, vilket avsevärt förbättrar detaljnoggrannheten samtidigt som vi sparar både tid och kostnader för våra kunder.
Med omfattande erfarenhet av bearbetning av både metall- och plastdelar levererar TiRapid högkvalitativa produkter med komplexa geometrier. Vi stöder allt från specialanpassade prototyper till storskalig produktion och kan leverera brådskande projekt på så lite som 48 timmar, vilket ger ditt företag en konkurrensfördel.
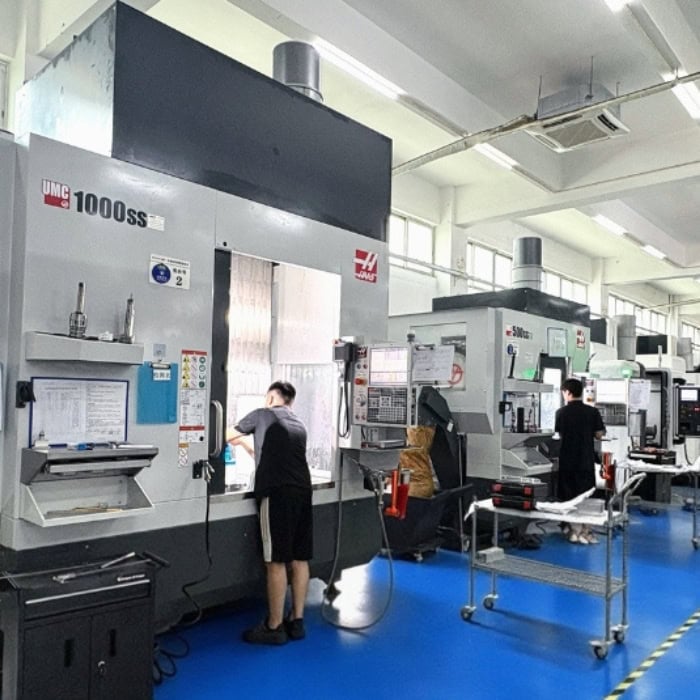
Vad är 5-axlig CNC-bearbetning?
5-axlig CNC-bearbetning är en avancerad CNC-process (computer numeric control) där skärverktyget kan röra sig längs fem olika axlar samtidigt. Till skillnad från traditionella 3-axliga maskiner som endast arbetar i X-, Y- och Z-riktningarna, har 5-axliga CNC-maskiner två roterande axlar (A och B). Detta gör att skärverktyget inte bara kan röra sig uppåt-neråt, åt vänster-höger och framåt-bakåt, utan även att luta och rotera.
Den extra flexibiliteten gör att verktyget kan nå flera sidor av en detalj i en enda uppställning, vilket minskar behovet av ompositionering och minimerar uppriktningsfel. Till exempel kan tillverkning av ett motorhjul eller ventilkåpa kräva flera uppställningar på en 3-axlig maskin, men med en 5-axlig CNC-fräsmaskin kan det slutföras i en enda körning.
6 viktiga fördelar med 5-axlig CNC-bearbetning
1. Flersidig bearbetning i en uppställning för högre noggrannhet
Med traditionell 3-axlig bearbetning behöver delar ofta tas bort, roteras och spännas fast flera gånger för att bearbeta olika ytor. Varje gång delen flyttas finns det en liten risk att förlora uppriktningen, vilket kan orsaka fel och påverka den slutliga precisionen. Däremot tillåter 5-axlig CNC-bearbetning att skärverktyget når flera sidor av en del i bara en uppställning. Detta sparar inte bara tid utan säkerställer också att hela delen bearbetas under samma referenspunkt, vilket leder till mycket högre dimensionsnoggrannhet och geometrisk konsistens.
2. Enklare produktion av komplexa geometrier
Vissa delar, särskilt inom industrier som flyg- eller fordonsindustrin, har mycket invecklade konstruktioner – såsom vinklade hål, djupa hålrum, böjda ytor eller impellerblad . På en 3-axlig maskin kan dessa former endast uppnås genom att använda flera uppställningar eller till och med flera maskiner. Med 5-axlig CNC-bearbetning ger de extra roterande axlarna (A och B) verktyget mer rörelsefrihet, vilket gör att det kan skära i vinklar och orienteringar som är omöjliga med en 3-axlig maskin. Detta innebär att tillverkare kan producera mycket komplexa och organiska former med större effektivitet och mindre ansträngning.
3. Kortare bearbetningstid och ledtid
Eftersom 5-axliga maskiner kan utföra flera operationer i en uppställning går den totala bearbetningsprocessen mycket snabbare. Istället för att lägga tid på att ompositionera detaljen och ställa in fixturer kan maskinen helt enkelt rotera eller luta arbetsstycket till rätt orientering och fortsätta skära. Detta minskar cykeltiden för varje detalj med upp till en tredjedel eller mer. För kunderna innebär detta kortare projektledtider , snabbare prototypframställning och snabbare leverans av produktionsorder. Det innebär också att tillverkare kan ta på sig fler jobb på samma tid.
4. Bättre ytfinish och konsistens
Ytfinishen på en detalj påverkas starkt av hur stabil skärprocessen är. Vid 3-axlig bearbetning behövs ofta långa verktyg för att nå djupa områden, vilket kan orsaka vibrationer och lämna verktygsmärken på detaljen. Vid 5-axlig bearbetning innebär möjligheten att luta verktyget eller detaljen att kortare, styvare skärverktyg kan användas. Detta minskar vibrationer och håller verktyget i bästa skärvinkel. Resultatet är en jämnare ytfinish, färre synliga verktygsmärken och jämn kvalitet i varje batch.
5. Längre verktygslivslängd och lägre kostnader
Att använda kortare verktyg förbättrar inte bara ytfinishen utan minskar även verktygsnedböjning och slitage. Detta förlänger skärverktygens livslängd och sparar pengar på utbyten. Eftersom 5-axlig bearbetning kräver färre uppställningar och mindre hantering minskar behovet av dyra specialfixturer och sänker den totala arbetskostnaden. Kombinationen av längre verktygslivslängd, färre fixturer och snabbare bearbetningscykler innebär att varje del produceras till en lägre kostnad per enhet, vilket är särskilt värdefullt för högprecisions- och komplexa delar.
6. Omfattande användning i avancerade industrier
Fördelarna med 5-axlig CNC-bearbetning gör den oumbärlig i industrier där precision och komplexitet är avgörande. Inom fordonssektorn används den för motordelar, transmissionshus och specialanpassade prestandakomponenter. Inom flyg- och rymdindustrin är den avgörande för turbinblad, konstruktionsdelar och impeller. Medicinindustrin förlitar sig på 5-axlig bearbetning för implantat, kirurgiska instrument och proteser, där noggrannhet direkt kan påverka patientsäkerheten. Även vid formtillverkning är 5-axlig bearbetning avgörande för att producera högkvalitativa hålrum och kylkanaler. Dessa tillämpningar bevisar att 5-axlig bearbetning inte bara är en uppgradering – det är en nödvändighet för modern tillverkning.
Materialalternativ
Se vår omfattande materiallista. Om materialet du söker inte finns med här, är du välkommen att kontakta oss för att diskutera dina specifika behov.
Ytbehandlingsalternativ för 5-axliga bearbetade delar
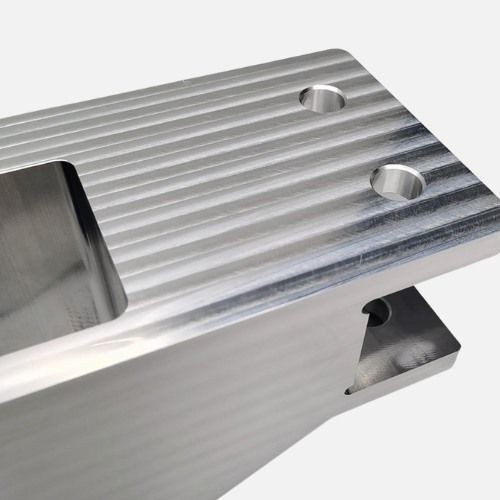
Bearbetningsyta
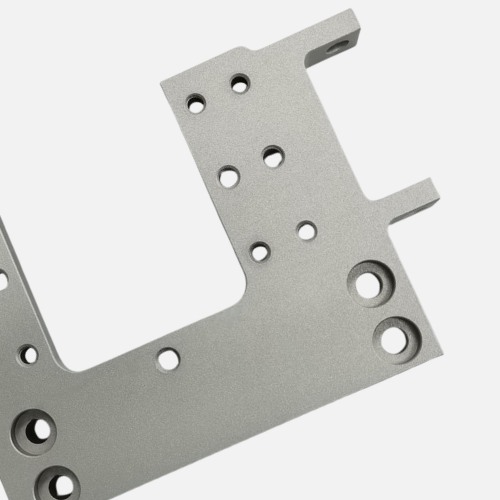
Sandblästring
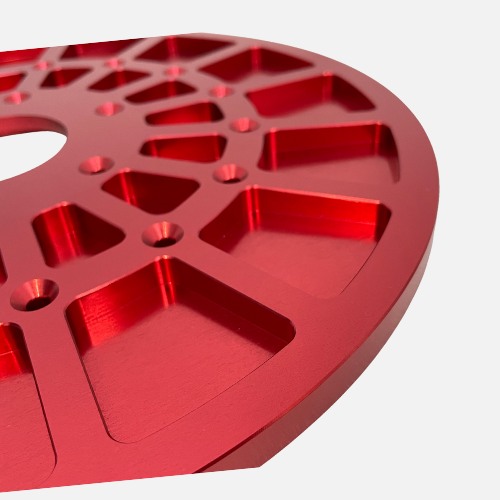
Anodisering av typ 2 ytbehandling
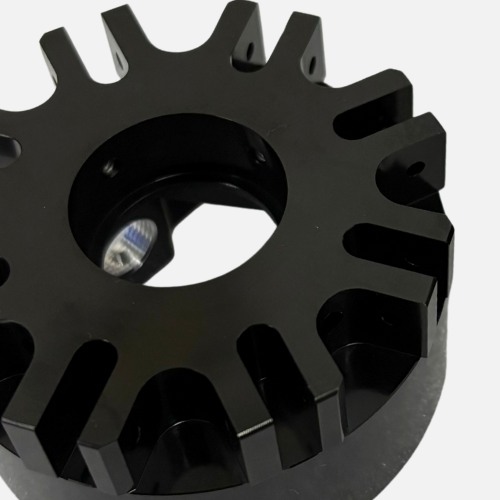
Anodiserad typ 3 ytbehandling
Varför välja TiRapid för 5-axliga CNC-bearbetningsdetaljer
Kvalitetssäkring – Stabil och verifierad precision
Kostnadsfördel – Transparent och effektivt
Kundsupport – Snabb respons och fullservice
Fallstudier: visar upp våra framgångshistorier
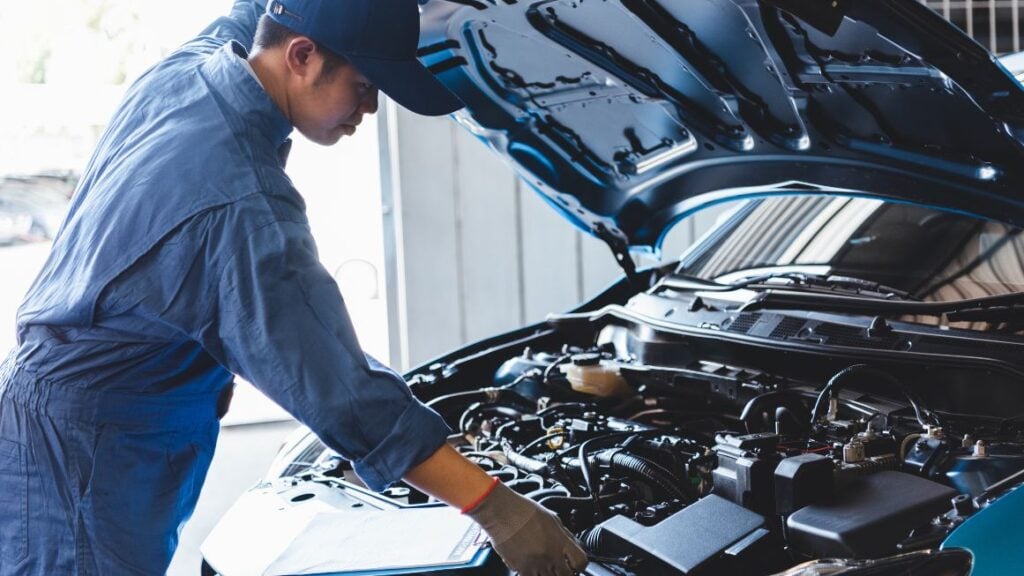
Vårt partnerskap med bildelar
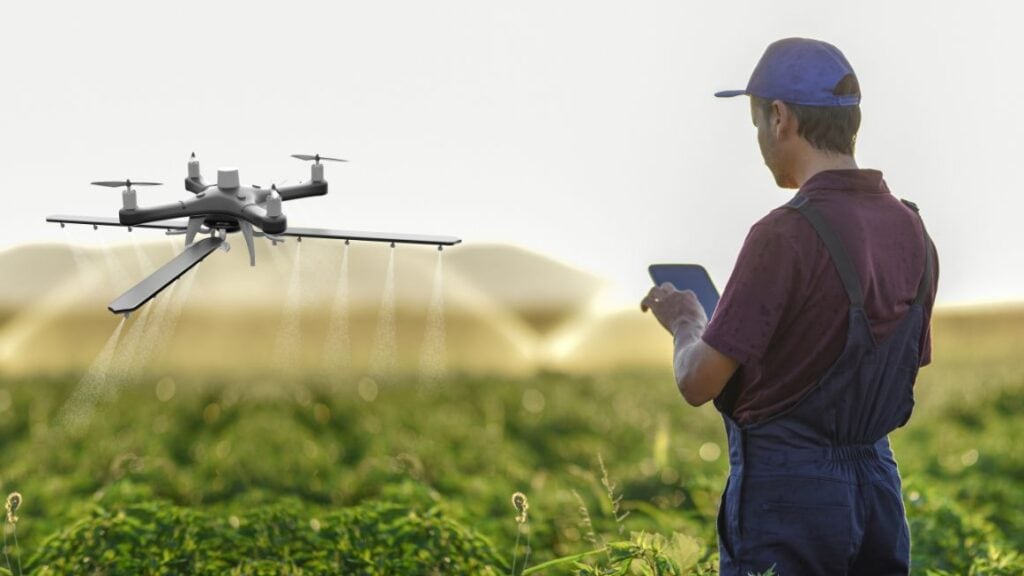
Vårt samarbete med UAV-delar och en ledande drönartillverkare
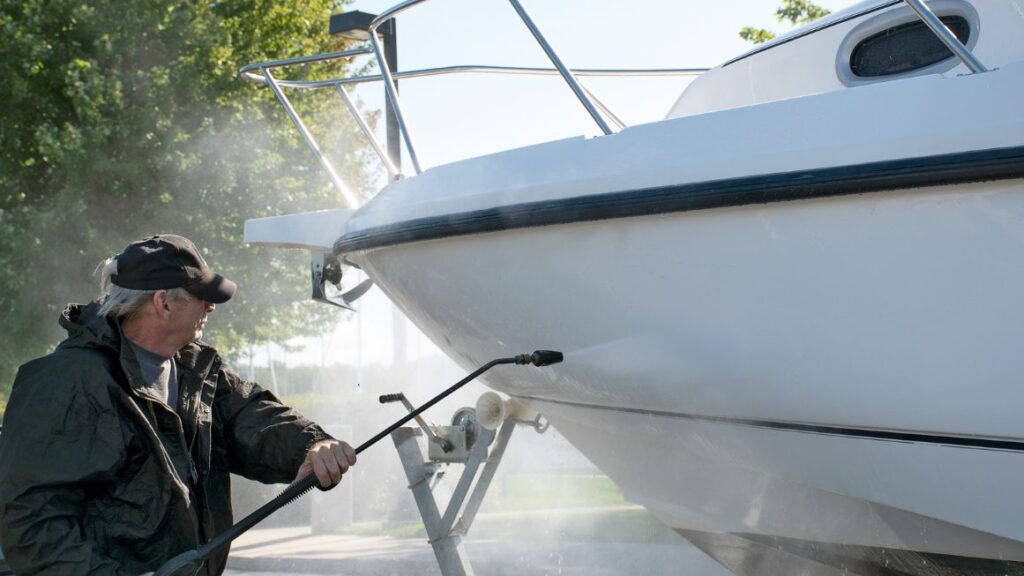
Vår tillverkning av marina delar för en global varvstillverkare
Vanliga frågor om 5-axlig CNC-bearbetning
Vilka är de 5 axlarna på en CNC-maskin?
En 5-axlig CNC-maskin är ett avancerat bearbetningsverktyg som kan förflytta ett skärverktyg eller ett arbetsstycke längs fem olika axlar samtidigt. Jämfört med traditionella 3-axliga maskiner (X, Y och Z) har en 5-axlig maskin två roterande axlar, vanligtvis kallade A och B (eller ibland A och C, beroende på konfigurationen).
X-axel – vänster- och högerrörelse
Y-axel – rörelse framåt och bakåt
Z-axel – upp- och nedåtgående rörelse
A-axel – rotation runt X-axeln
B-axel – rotation runt Y-axeln
Detta utökade rörelseområde gör att verktyget kan närma sig arbetsstycket från praktiskt taget alla riktningar, vilket möjliggör produktion av mycket komplexa delar med större noggrannhet, färre uppställningstider och kortare bearbetningstider.
5-axlig CNC-bearbetning är särskilt värdefull för industrier som flyg-, fordons- och medicintekniska produkter, där komplexa geometrier och snäva toleranser krävs.
Vilka faktorer påverkar kostnaden för 5-axlig CNC-bearbetning?
Kostnaden för 5-axlig CNC-bearbetning beror på flera viktiga faktorer snarare än ett fast pris per detalj. Till skillnad från vanlig 3-axlig bearbetning kräver 5-axlig teknik mer avancerad utrustning, programmering och precision, vilket kan påverka den totala kostnaden. De viktigaste faktorerna inkluderar:
Materialtyp – Olika metaller och plaster varierar i pris och bearbetbarhet. Hårdare material som titan eller rostfritt stål kräver lägre skärhastigheter och specialverktyg, vilket ökar bearbetningskostnaderna.
Delkomplexitet – Mycket invecklade geometrier, underskärningar eller friformsytor kräver längre bearbetningstid och mer avancerad programmering, vilket höjer priset.
Tolerans och ytfinish – Snävare toleranser (t.ex. ±0.005 mm) och fina ytfinisher kräver ytterligare operationer, CMM-inspektion och kvalitetssäkring, vilket ökar kostnaden.
Produktionsvolym – Prototypframställning eller lågvolymproduktion är vanligtvis dyrare per del, medan större kvantiteter drar nytta av skalfördelar.
Maskintid och uppställning – 5-axliga maskiner minskar uppställningstiden jämfört med 3-axliga, men timpriset för 5-axlig utrustning är högre. Komplexa uppställningstider eller långa cykeltider ökar kostnaderna.
Ledtid – Brådskande eller expressbeställda beställningar kostar ofta mer på grund av prioriterad schemaläggning och övertid.
Generellt sett är 5-axlig CNC-bearbetning dyrare än 3-axlig bearbetning, men det minskar uppställningstider avsevärt, förbättrar precisionen och förkortar den totala ledtiden, vilket ofta resulterar i en lägre total projektkostnad för komplexa delar.
Vad är den typiska toleransen för 5-axlig CNC-bearbetning?
Den typiska toleransen för 5-axlig CNC-bearbetning beror på material, geometri, maskinkapacitet och inspektionsmetoder. Generellt sett:
Standardtolerans : ±0.01 mm (±0.0004 tum) är uppnåelig för de flesta metall- och plastdelar.
Hög precisionstolerans : ±0.005 mm (±0.0002 tum) kan uppnås med avancerade 5-axliga maskiner, strikt processkontroll och CMM-verifiering (koordinatmätmaskin).
Ytfinish : 5-axlig bearbetning förbättrar också ytkvaliteten och når ofta Ra 0.8–1.6 μm utan ytterligare polering.
Viktiga faktorer som påverkar toleransen inkluderar :
Materialtyp – Hårda material som titan eller härdat stål kan öka toleransvariationen på grund av verktygsslitage.
Delkomplexitet – Djupa håligheter, tunna väggar eller friformsytor kräver noggranna verktygsbanstrategier.
Maskin- och verktygsskick – Nyare 5-axliga maskiner med styva spindlar och kortare skärverktyg ger högre noggrannhet.
Inspektionsmetod – Med hjälp av avancerad CMM-utrustning säkerställs att alla kritiska dimensioner verifieras och inom toleransområdet.
Kort sagt erbjuder 5-axlig CNC-bearbetning överlägsen noggrannhet jämfört med 3-axlig bearbetning eftersom delar kan bearbetas i en enda uppställning, vilket minimerar ompositioneringsfel.
| Bearbetningstyp | Typisk tolerans | Hög precisionstolerans | Ytfinish | Installationstider | Tillämpningar |
|---|---|---|---|---|---|
| 3-axlig CNC | ±0.02 mm (±0.0008 tum) | ±0.01 mm (±0.0004 tum) | Ra 1.6–3.2 μm | Flera inställningar krävs | Enkla delar, plana ytor, grundläggande fräsning och borrning |
| 5-axlig CNC | ±0.01 mm (±0.0004 tum) | ±0.005 mm (±0.0002 tum) | Ra 0.8–1.6 μm | Enkel uppställning (flersidig bearbetning) | Komplexa geometrier, flyg- och rymdteknik, fordonsindustrin, medicin, formar |
Hur lång tid tar 5-axlig CNC-bearbetning?
Ledtiden för 5-axlig CNC-bearbetning beror på detaljens komplexitet, det använda materialet och den önskade ytfinishen. Enkla prototyper kan ofta färdigställas inom 1–3 dagar , medan mer komplexa komponenter med snäva toleranser eller flera efterbehandlingsprocesser kan ta 1–2 veckor . På TiRapid erbjuder vi snabba prototyptjänster, och i brådskande fall kan produktion och leverans slutföras på så lite som 48 timmar , vilket säkerställer att du uppfyller dina projektdeadlines.
Vilka material kan användas vid 5-axlig CNC-bearbetning?
5-axlig CNC-bearbetning stöder en mängd olika material, vilket gör den lämplig för en mängd olika industrier. Vanliga metaller inkluderar aluminium, rostfritt stål, titan, mässing, koppar och magnesium. För plast används alternativ som ABS, PEEK, nylon, Delrin (POM) och polykarbonat i stor utsträckning. Denna flexibilitet gör att vi kan tillverka både lätta prototyper och hållbara, högpresterande komponenter för industrier som flyg- och rymdindustrin, fordonsindustrin, medicintekniska produkter och formtillverkning.