
Что такое пассивация? Среди множества методов защиты металлов от коррозии пассивация является одним из наиболее распространённых и эффективных. Образуя плотную защитную оксидную плёнку на поверхности металла, она значительно повышает коррозионную стойкость, сохраняя при этом внешний вид и структурную целостность. В этой статье мы подробно рассмотрим пассивацию, её принципы, преимущества и типичные области применения. Независимо от того, являетесь ли вы инженером, производителем или читателем, интересующимся технологиями защиты от коррозии, вы найдёте здесь ответы и поймёте, почему пассивация стала надёжным решением во многих отраслях.
Что Is Pассивация
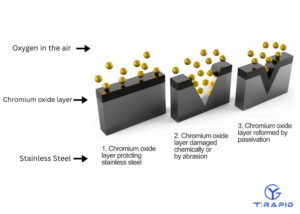
Пассивация — это распространённый процесс обработки металлических поверхностей, обычно применяемый к нержавеющей стали и некоторым сплавам. Его основной принцип заключается в использовании кислотного раствора (например, азотной или лимонной кислоты) для удаления свободного железа и других примесей с поверхности металла, что способствует образованию однородной, плотной оксидной плёнки (в основном оксида хрома) на поверхности металла . Эта защитная плёнка эффективно изолирует металл от внешней среды и повышает его коррозионную стойкость.
Пассивация не только подходит для отраслей с чрезвычайно высокими требованиями к чистоте и долговечности, таких как аэрокосмическая промышленность, производство медицинских приборов и пищевых продуктов, но и соответствует международным стандартам, таким как ASTM A967 и AMS 2700.
Основная ценность пассивности
Повышенная коррозионная стойкость: эффективно предотвращает появление ржавчины и точечной коррозии, а также повышает устойчивость деталей в суровых условиях.
Увеличенный срок службы деталей: защитный слой уменьшает деградацию материала и значительно продлевает срок службы металлических компонентов.
Улучшите чистоту поверхности: уменьшите количество остатков загрязнений, сделайте поверхность более гладкой и легкой для очистки и ухода.
Соответствие отраслевым стандартам: соблюдение требований международных стандартов, таких как ASTM A967 и AMS 2700, гарантирует, что детали соответствуют строгим системам качества.
Что такое Тhe Working Pпринципы Из Пассивация
Суть пассивации заключается в активации защитных свойств металла посредством химических реакций. Пассивация не создаёт искусственно защитный слой, а удаляет поверхностные загрязнения, позволяя металлу образовать плотную, равномерную естественную оксидную плёнку, защищающую от коррозии. Хотя толщина этой оксидной плёнки составляет всего несколько нанометров, она определяет способность металла сохранять длительную стабильность во влажных, коррозионных или высокочистых средах.
1. поверхность Cсклонность And Iпримеси REmoval
В процессе металлообработки (например, токарной обработки , фрезерования и сварки) на поверхности часто остаются свободные атомы железа, смазочно-охлаждающие жидкости, масла или сварочные брызги. Эти остатки могут повредить целостность естественной оксидной пленки, образуя «коррозионные ямки». В процессах пассивации обычно используются растворы азотной или лимонной кислоты для растворения свободных атомов железа и примесей с минимальным повреждением подложки.
2. Формирование Of Cхром-Rич OXide Fильм
При очистке поверхности хром, содержащийся в нержавеющей стали, вступает в реакцию с кислородом воздуха, образуя тонкую пленку оксида хрома (Cr₂O₃).
Толщина: обычно всего 1–5 нанометров, невидима невооруженным глазом.
Характеристики: прозрачный, плотный, инертный.
Функция: блокирует кислород и влагу, препятствует дальнейшему окислению и значительно повышает стойкость к коррозии.
3. функция Of The Pассивация Lвчера
Повышенная коррозионная стойкость: снижает возникновение точечной, щелевой и межкристаллитной коррозии.
Улучшить устойчивость поверхности: гарантировать, что металл останется устойчивым в соляных брызгах, жаркой и влажной среде, а также в химических средах.
Улучшенная очищаемость: гладкая поверхность без остатков легко чистится и соответствует требованиям фармацевтической и пищевой промышленности.
Соответствие стандартам: Процесс должен соответствовать международным стандартам, таким как ASTM A967 и AMS 2700, чтобы гарантировать безопасное и надежное применение в медицине, авиации и других областях.
Пассивацию можно понимать как «пробуждение механизма самовосстановления нержавеющей стали»: сначала удаляются поверхностные загрязнения, а затем металлу предоставляется возможность свободно образовать защитную оксидную плёнку. Это похоже на снятие повреждённой кожи с последующим самовосстановлением новой, что в конечном итоге обеспечивает более надёжную защиту.
Что Are The Pпроцессы Of Pассивация Process
Пассивация — это не единичное действие, а набор упорядоченных химических и физических этапов. Ее основная задача — тщательная очистка металлической поверхности, удаление потенциальных источников коррозии и образование стабильной защитной пленки на воздухе.
Хотя у разных производителей могут быть различия в деталях процесса, стандартизированный процесс пассивации обычно включает следующие основные этапы:
1. очищающий
Удалите масло, охлаждающую жидкость, сварочный шлак и твердые частицы, чтобы полностью очистить поверхность металла. К распространённым методам относятся щелочная очистка, ультразвуковая очистка или очистка растворителем.
Назначение: Предотвратить влияние примесей на последующую кислотную обработку и обеспечить полный контакт между кислотой и субстратом.
2. Кислота Treatment
Погрузите детали в раствор азотной или лимонной кислоты, чтобы растворить свободное железо и другие примеси на поверхности.
Процесс получения азотной кислоты: традиционный метод, высокая эффективность, но строгие требования к охране окружающей среды и эксплуатации.
Процесс с использованием лимонной кислоты: более экологичный и безопасный для операторов, он становится все более популярным в последние годы.
Функция: Устраняет потенциальные источники коррозии и создает условия для образования новой пассивирующей пленки.
3. Промыть
После травления тщательно промойте детали деионизированной или чистой водой, чтобы предотвратить появление остатков кислоты.
Функция: Предотвращение вторичной коррозии и обеспечение плавного протекания последующего процесса окисления.
4. Сушка And Natural Oxidation
После промывки детали сушатся и подвергаются воздействию воздуха, где на их поверхности естественным образом образуется равномерная оксидная пленка, богатая хромом (Cr₂O₃).
Эта прозрачная защитная пленка толщиной в нанометр является основным достижением пассивации, значительно повышая коррозионную стойкость деталей, сохраняя чистый внешний вид и продлевая срок их службы.
Пассивация и другие виды обработки поверхности
В станках с ЧПУ детали часто должны соответствовать как высоким требованиям к точности , так и к высокой коррозионной стойкости . К распространенным методам обработки поверхности относятся пассивация, анодирование, травление и гальваническое покрытие. Хотя все эти процессы направлены на улучшение характеристик и срока службы деталей, их механизмы и области применения значительно различаются. Понимание этих различий может помочь инженерам и производителям сделать оптимальный выбор, исходя из своих конкретных потребностей.
Пассивация против анодирования : Пассивация — это химический процесс, при котором кислота удаляет поверхностные загрязнения, позволяя металлу естественным образом образовать прозрачную защитную оксидную пленку. Она широко применяется для нержавеющей стали и высоконикелевых сплавов. Практически не изменяет внешний вид и размеры детали, но значительно улучшает коррозионную стойкость. В отличие от этого, анодирование — это электрохимический процесс, широко используемый для алюминия и титана, в результате которого образуется более толстый и плотный оксидный слой, который не только противостоит коррозии, но и обладает декоративными и изоляционными свойствами.
Пассивация против травления : Основная цель травления — удаление окалины, ржавчины или загрязнений, образовавшихся во время сварки и термообработки, что позволяет восстановить естественный металлический цвет поверхности. Это скорее процесс очистки, чем защитная мера. Пассивация, с другой стороны, после очистки поверхности образует защитную пленку, направленную на повышение коррозионной стойкости.
Пассивация против гальванического покрытия : Пассивация не добавляет новый слой к металлической поверхности, а использует присущие материалу свойства для образования естественной защитной пленки. Гальваническое покрытие, с другой стороны, наносит слой металла (например, никеля, хрома или цинка) на подложку, улучшая не только коррозионную стойкость, но и внешний вид, а в некоторых случаях даже электропроводность. Однако гальваническое покрытие изменяет размер и толщину детали, и этот процесс дороже.
Что Мaterials Can Be Pассивированный
Пассивация подходит не для всех металлов. Она в первую очередь предназначена для коррозионно-стойких металлов, обладающих способностью к самопассивации и образованию устойчивой оксидной пленки на поверхности. Благодаря удалению свободного железа и примесей кислотной обработкой эти металлы быстро образуют равномерный, плотный оксидный слой, повышающий общую коррозионную стойкость. Это особенно актуально для нержавеющей стали, титановых сплавов и сплавов с высоким содержанием никеля, где процесс пассивации не только продлевает срок службы компонентов, но и обеспечивает соответствие строгим стандартам в таких отраслях, как медицина, пищевая промышленность и аэрокосмическая промышленность.
В таблице ниже приведено краткое описание материалов, широко применяемых в данной области , и их характеристик:
| Материал Категория | Типичные оценки/примеры | Особенности и применимые сценарии |
| Нержавеющая сталь | 304, 316, 17-4PH | Самый распространенный пассивирующий материал, широко используемый в медицинских приборах, пищевой промышленности и химическом оборудовании. 316 демонстрирует лучшую стойкость к хлоридной коррозии, тогда как 17-4PH обычно используется в деталях аэрокосмической техники. |
| Титан и сплавы | Ti-6Al-4V и т.д. | Он обладает превосходной биосовместимостью и широко используется в имплантируемых медицинских устройствах и деталях аэрокосмической техники. Пассивация дополнительно повышает коррозионную стойкость и стабильность поверхности. |
| Сплавы с высоким содержанием никеля | Инконель, Хастеллой | Он превосходно работает в условиях высоких температур, сильных кислот и щелочей и подходит для эксплуатации в условиях высокой коррозионности, например, в химическом и энергетическом оборудовании. |
| Другие коррозионно-стойкие металлы | Хромовый сплав, ниобиевый сплав и т. д. | Данное применение является относительно узкоспециализированным, но имеет важное значение в особых промышленных условиях (таких как атомная энергетика и глубоководная техника). |
Преимущества Of Pассивация
В процессе обработки и транспортировки,
Наши изделия часто повреждаются или загрязняются свободным железом, что приводит к риску локальной коррозии. Процесс пассивации химически устраняет эти потенциальные опасности и формирует равномерную, стабильную защитную оксидную пленку на поверхности металла, обеспечивая долгосрочную надежность. Преимущества пассивации выходят за рамки коррозионной стойкости и включают в себя увеличение срока службы, улучшение внешнего вида и соответствие международным стандартам.
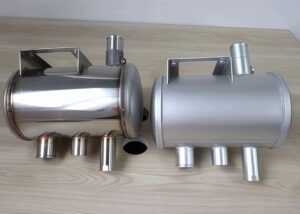
Преимущества пассивации охватывают множество аспектов: технические характеристики, срок службы изделия, чистоту, эстетику и соответствие нормативным требованиям. Для производителей эти преимущества означают сокращение числа ремонтов, снижение затрат на техническое обслуживание и повышение удовлетворенности клиентов.
| преимущество | иллюстрировать | Отраслевые применения |
| Улучшение коррозионной стойкости | Равномерно образует оксидную пленку, которая эффективно противостоит соляному туману, влаге и химической коррозии. | Детали для кораблей и самолетов |
| Продлить срок службы | Предотвращение точечной и щелевой коррозии, а также сокращение брака деталей | Медицинские имплантаты, автомобильные двигатели |
| Улучшить чистоту | Удаляет остаточное железо и загрязняющие вещества, снижая рост бактерий. | Оборудование для пищевой промышленности, фармацевтическое оборудование |
| последовательный внешний вид | Поверхность становится ярче и чище, уменьшаются изменения цвета и пятна. | Бытовая электроника, декоративные детали |
| Соответствовать международным стандартам | Соответствует ASTM A967, AMS 2700 и другим стандартам | Медицинские приборы, аэрокосмическая промышленность |
Недостатки And Lимитации Of Pассивация
Хотя пассивация даёт множество преимуществ, она не является «универсальным антикоррозионным решением». Она не может кардинально изменить свойства металлов. и Существуют определённые ограничения по типам металлов. Не все материалы подходят. . Неправильная эксплуатация может привести к чрезмерной коррозии или образованию остатков чистящих средств на поверхности деталей, а также оказать негативное воздействие на окружающую среду. Для производственных компаний пассивация означает дополнительные процессы и производственные затраты, поэтому в реальных условиях применения необходимо найти компромисс между затратами и выгодами.
Понимание ограничений пассивации может помочь инженерам принимать более обоснованные решения на этапах проектирования и выбора материалов. При принятии решения о применении процесса пассивации компании обычно учитывают назначение продукта, условия эксплуатации и требования заказчика, чтобы решить, стоит ли добавлять этот этап.
| ограничение | иллюстрировать | Потенциальное воздействие |
| Непостоянная защита | Пассивирующая пленка может постепенно разрушаться в условиях повышенной концентрации соли, высокой влажности и других средах. | Сокращенный срок службы, требующий технического обслуживания |
| Ограниченная сфера применения | Не очень эффективен для таких металлов, как углеродистая сталь и алюминий. | Требуется специальное покрытие или другая обработка |
| Процессные риски | Чрезмерная кислотная коррозия или неполная очистка могут повредить детали. | Влияет на производительность и внешний вид |
| Повышенные затраты | Требуются дополнительные процессы и расходные материалы, что увеличивает срок поставки. | Не подходит для массовое производство |
| Давление окружающей среды | Кислота и жидкие отходы требуют строгой утилизации, что увеличивает затраты на охрану окружающей среды. | Влияние на корпоративное соответствие |
Лучшие практики Fили пассивация In Обработка на станках с ЧПУ
При обработке на станках с ЧПУ на деталях часто остаются остатки смазочно-охлаждающей жидкости, мелкая железная стружка, масляные пятна и следы нагрева после фрезерования, токарной обработки и сверления. Эти остатки могут легко повредить естественный защитный слой металла, подвергая риску коррозионно-стойкие нержавеющую сталь или титановые сплавы. Значение процесса пассивации заключается в его «последствиях»: это не просто этап травления, а критически важный процесс восстановления и повышения коррозионной стойкости металла.
В таких отраслях, как медицина, пищевая промышленность и аэрокосмическая промышленность, к деталям предъявляются чрезвычайно высокие требования к чистоте поверхности и коррозионной стойкости, и даже малейший дефект может представлять угрозу безопасности. Поэтому компании внедряют стандартизированный процесс пассивации после обработки на станках с ЧПУ, чтобы продлить срок службы деталей и обеспечить соответствие международным стандартам, таким как ASTM A967 и AMS 2700, повышая конкурентоспособность продукции на мировом рынке.
Контент передового опыта
Пассивировать Iнемедленно Aосле Processing
Металлические поверхности после обработки становятся очень реактивными. Длительное воздействие воздуха или влаги может привести к вторичному окислению или коррозии. Своевременная пассивация минимизирует риск адгезии загрязнений и точечной коррозии.
Выбирайте The ACID Tип Aогласно To Industry Needs
Лимонная кислота : Экологически чистая и безопасная, широко используется в медицинской и пищевой промышленности.
Азотная кислота : действует быстрее и подходит для промышленного и аэрокосмического секторов, требующих более высокой эффективности.
Строго Control The Process Parameters
Включая концентрацию кислоты, температуру и время погружения. Слишком длительное или слишком продолжительное время обработки может вызвать чрезмерную коррозию, а слишком короткое время обработки может привести к неполному удалению свободного железа.
Для тщательного ополаскивания рекомендуется использовать деионизированную или сверхчистую воду, чтобы избежать образования остатков хлорид-ионов и солей и обеспечить чистоту поверхности.
Завершенный Dучаствовав And Fоснов уверены, верны Of Uуниформа OXide Fильм
После высыхания на поверхности образуется наноразмерная оксидная пленка, богатая хромом (обычно оксидом хрома), которая является окончательным защитным барьером процесса пассивации.
Распространенные ошибки и как их избежать
| Часто задаваемые вопросы | в результате | Как избежать |
| Отсроченная пассивация после обработки | Ямки и ржавчина на поверхности | Пассивация завершена в течение 24 часов после обработки |
| Использование неправильной кислоты | Поверхностная коррозия или плохая производительность | Выбирайте кислоту на основе материала и отраслевых стандартов |
| Неправильный контроль процесса | Чрезмерная коррозия или неполная пленка | Строго контролировать концентрацию, температуру и время |
| Неполное ополаскивание | Остаточные загрязнения ускоряют коррозию | Используйте деионизированную воду и увеличьте время ополаскивания. |
| Недостаточная сушка | Неравномерный слой пленки и локальные разрушения | Используйте горячий воздух или сушите в чистой среде. |
Области применения Iпромышленность Of Pассивация
Пассивация — необходимый этап во многих отраслях. Поскольку детали всё чаще используются в высокоточных, высокочистых и экстремальных условиях, коррозионная стойкость поверхности, чистота и срок службы напрямую определяют эксплуатационные характеристики и безопасность изделия. Пассивация не только улучшает внешний вид и прочность деталей, но и, что ещё важнее, соответствует строгим стандартам таких отраслей, как медицина, пищевая и аэрокосмическая.
| индустрии | Типичные детали применения | Значение пассивации |
| медицинские приборы | Имплантаты, хирургические инструменты, стоматологические инструменты | Улучшить биосовместимость и предотвратить коррозию, ведущую к инфекции или отторжению имплантата |
| Аэрокосмическая индустрия | Детали двигателя, крепежные элементы, конструктивные детали | Сохраняют коррозионную стойкость в экстремальных условиях, таких как высокая температура, высокая влажность и солевой туман, продлевая срок службы |
| Пищевая | Трубы, клапаны, баки, компоненты трансмиссии | Содержите поверхности в чистоте, избегайте загрязнений и соблюдайте правила безопасности пищевых продуктов. |
| Полупроводники и фармацевтика | Реакционные сосуды, транспортные трубопроводы, компоненты из нержавеющей стали высокой чистоты | Убедитесь, что поверхность свободна от загрязнений, соответствует требованиям сверхвысокой чистоты окружающей среды и не допускает загрязнения продукта. |
От медицины и авиации до пищевой промышленности и высокотехнологичных отраслей — пассивация используется практически во всех областях, где чистота и коррозионная стойкость имеют решающее значение. Она не только повышает эксплуатационные характеристики изделий, но и служит важнейшей гарантией соблюдения нормативных требований и доступа к рынку.
Часто задаваемые вопросы (FAQ)
Что такое процесс пассивации?
Пассивация — это контролируемая химическая обработка, при которой я использую кислоты, например, азотную или лимонную, для удаления свободного железа из нержавеющей стали. Это приводит к образованию тонкого, плотного слоя оксида хрома, обычно толщиной 2–5 нанометров, который повышает коррозионную стойкость. В моих проектах по обработке на станках с ЧПУ пассивация продлевает срок службы деталей на 30–50% по сравнению с необработанными деталями, особенно в суровых условиях.
Каковы недостатки пассивации?
По моему опыту, пассивация не является постоянной. Защитный оксидный слой может со временем разрушаться под воздействием хлоридов или механического износа. Кроме того, это увеличивает стоимость и время обработки, обычно на 5–10%. Кроме того, ненадлежащий контроль условий кислотной ванны может привести к перетравливанию, образованию отложений или снижению целостности поверхности, особенно на прецизионных компонентах.
В чем разница между пассивацией и цинкованием?
Пассивация заключается в химическом удалении поверхностных загрязнений и укреплении естественной оксидной плёнки на нержавеющей стали, в то время как гальванизация подразумевает покрытие стали слоем цинка толщиной обычно 50–100 микрон. В моих проектах пассивация повышает чистоту и соответствует стандарту ASTM A967, в то время как гальванизация обеспечивает более надёжную барьерную защиту, но снижает точность размеров, что делает её непригодной для деталей с жёсткими допусками.
Какой химикат используется для пассивации?
Чаще всего я использую для пассивации азотную кислоту (HNO₃) и лимонную кислоту (C₆H₈O₇). Растворы азотной кислоты имеют концентрацию от 20 до 50% и действуют быстрее, а лимонная кислота более экологична и безопасна в использовании. В зависимости от стандарта, например, ASTM A967 или AMS 2700, я подбираю правильную формулу для достижения равномерного образования оксида хрома на нержавеющих поверхностях.
Удалит ли пассивация ржавчину?
Пассивация не удаляет толстый слой ржавчины или окалины. Вместо этого она удаляет свободное железо и поверхностные загрязнения, которые могут привести к образованию ржавчины в будущем. Если на детали уже есть видимая ржавчина, я сначала использую травление или механическую очистку, чтобы удалить её, а затем применяю пассивацию, чтобы предотвратить повторное появление. В моей практике пассивация увеличивает коррозионную стойкость в 3–5 раз по сравнению с необработанной сталью.
Заключение
Пассивация — это экономичный и надежный метод обработки поверхности, особенно подходящий для нержавеющей стали и других высокопрочных сплавов. Она не только повышает коррозионную стойкость и срок службы, но и помогает компаниям соответствовать строгим международным стандартам качества и безопасности. Это важнейший процесс в современном производстве. Если вы ищете экономичное и эффективное решение для защиты поверхности, пассивация, несомненно, является лучшим выбором.















