
Обработка лопаток позволяет получить или усовершенствовать профиль, элементы крепления и кромки, обеспечивающие плотное прилегание лопатки к сборке и взаимодействие с рабочей жидкостью. Задача состоит в контроле этих параметров, в то время как удаление материала изменяет жесткость заготовки. Гладкая поверхность недостаточна, если ее профиль, толщина или положение относительно основания неправильны.
Данное руководство посвящено механической обработке металлических лопаток турбин и компрессоров. В нем объясняется, как исходная заготовка и материал влияют на процесс, когда помогает одновременное пятиосевое фрезерование, где необходимы другие процессы и как определить требования к контролю качества. Инженеры и заказчики могут использовать эти принципы для подготовки более четких чертежей и сравнения производственных предложений.
Что такое обработка лезвий?
Обработка лопаток — это контролируемое удаление материала, используемое для создания или финишной обработки аэродинамических и крепежных элементов лопатки. Она может включать обработку профиля крыла из цельного материала или выборочную финишную обработку литой или кованой заготовки. Необходимые операции зависят от конструкции лопатки, материала и исходных условий.

Обработка из цельного материала и заготовок, близких к окончательной заготовке.
Обработка цельного материала обеспечивает практичный способ изготовления некоторых деталей, компонентов компрессоров и лопаток, геометрические и материальные характеристики которых соответствуют этому подходу. В процессе формируется профиль крыла путем удаления материала вокруг поддерживаемой заготовки.
Заготовка, близкая к окончательной, уже содержит большую часть формы лопасти. Обработка может быть сосредоточена на корне, платформе, кончике, уплотнительных элементах и отдельных областях профиля, а не на создании каждой поверхности с нуля. Входящая геометрия и припуск на обработку становятся важными, поскольку заготовка не является точной копией номинальной CAD-модели.
Многие лопатки турбин реактивных двигателей в ступенях высокого давления изготавливаются методом литья по выплавляемым моделям, включая направленно затвердевшие или монокристаллические формы, где это требуется. Фрезерование аналогичной внешней формы из обычного прутка не позволяет воспроизвести структуру этого материала. Сложные внутренние каналы охлаждения могут быть сформированы в процессе литья с использованием керамических стержней, после чего проводятся механическая обработка и другие операции финишной обработки.
Отдельные лопасти и цельные лопастные детали
Отдельная лопатка может удерживаться за основание, временные элементы или соответствующее крепление. В лопаточном диске лопатки интегрированы с диском, поэтому соседние лопатки ограничивают доступ режущего инструмента. Рабочие колеса также содержат расположенные близко друг к другу каналы для потока, но их геометрия и функционирование требуют отдельного технологического планирования.
Данное руководство посвящено отдельным лопаткам и принципам обработки, общим для соответствующих деталей турбомашин. Лопатки турбины следует выбирать по их фактическому типу, а не рассматривать как единое взаимозаменяемое семейство.
Как геометрия и материалы влияют на этот процесс?
Геометрия лезвия определяет доступ, опору и взаимосвязь между функциональными поверхностями. Материал определяет характер резания и подходящие маршруты обработки. Рассмотрите оба аспекта одновременно, поскольку траектория движения инструмента, подходящая для доступной демонстрационной детали из алюминия, может оказаться непригодной для тонкого никелевого сплава, используемого в серийном производстве.
Требования к аэродинамическому профилю, корневой части и кромке.
Профиль крыла меняет кривизну и сечение по всей длине. Поверхности давления и разрежения, кручение, хорда и распределение толщины должны оставаться неизменными в соответствии с проектом. Измерение общей длины и ширины не позволяет установить, был ли изготовлен желаемый профиль крыла.
Корневая часть и платформа устанавливают механические и геометрические связи с конструкцией. Их положение относительно профиля крыла имеет такое же значение, как и их индивидуальные размеры. Передняя и задняя кромки также требуют четко определенных профилей, а не указания сделать каждую кромку максимально острой.
| Область лезвия | Производственный концерн | Требование для уточнения |
| аэродинамические поверхности | Изменение кривизны и контакта режущего инструмента. | Профиль, определение сечения и текстура поверхности. |
| Тонкие срезы | Прогиб при удалении заготовки | Толщина и приемлемые условия контроля |
| Корневой каталог и платформа | Соотношение размеров крепления и базовых параметров | Геометрия, местоположение и ориентация |
| Передняя и задняя кромки | Заусенцы, перерезка и закругление | Толщина кромки, радиус и допустимое смешивание. |
| Наконечник или обшивка, если таковые имеются. | Доступ и взаимосвязь с соседними объектами. | Требования к готовой геометрии и сборке |
Выбор материала и обрабатываемость
Спецификация материала должна определяться эксплуатационными требованиями компонента. Титановые сплавы важны во многих областях применения компрессоров и вентиляторов, в то время как никелевые суперсплавы используются в более горячих зонах турбин. Для лопаток паровых турбин можно использовать подходящие нержавеющие или легированные стали в зависимости от конструкции и условий эксплуатации.
| Материальная семья | Соответствующий контекст применения | Рассмотрение механической обработки |
| Суперсплавы на основе никеля | Компоненты горячей части, для которых подходят указанный сплав и конструкция. | Концентрация тепла, упрочнение при обработке и износ инструмента. |
| Титановые сплавы | Много компонентов компрессора и вентилятора | Нагрев в зоне резания, сцепление инструмента и гибкость заготовки. |
| Нержавеющие и легированные стали | Соответствующие конструкции лопаток паровых турбин и промышленных турбин | Марка стали, твердость, силы резания и выбор инструмента. |
| Алюминиевые сплавы | Выбранные модели для разработки и подходящие для низкотемпературных применений. | Контроль заусенцев и деформация тонких срезов |
Одного лишь семейства сплавов недостаточно для полной спецификации. Необходимо указать точный сорт, форму заготовки, условия термообработки и применимые требования к материалу. Изменение сплава или технологического процесса изготовления заготовки может повлиять как на обрабатываемость, так и на пригодность компонента к эксплуатации.
Как работает процесс обработки лезвий?
План обработки лопатки обычно начинается с проверки модели и чертежа, за которым следует подготовка базовых элементов, контролируемая черновая обработка, получистовая обработка и чистовая обработка. Последовательность должна обеспечивать сохранение опоры при установлении необходимого соотношения между профилем крыла и элементами крепления. Литая заготовка и цельная слиток не обязательно будут обрабатываться по одному и тому же маршруту.
Проанализируйте модель и определите источники информации.
Убедитесь, что модель, созданная с помощью системы автоматизированного проектирования (САПР), и чертеж описывают одну и ту же версию. Определите управляемые поверхности профиля крыла, расположение сечений, границы корневой части, границы обработки и элементы, которые должны остаться неизменными. Устраните недостающие определения кромок перед программированием.
Система автоматизированного проектирования и производства (CAM) преобразует геометрию изделия в запланированные операции резки. Перед генерацией траекторий необходимо подтвердить единицы измерения модели, непрерывность поверхности, определения инструмента и оставшийся припуск. Предварительный просмотр траектории движения инструмента, выглядящий аккуратно, не гарантирует соответствие запрограммированной геометрии или допуска обработки чертежу.
Продумайте, как производственные ориентиры соотносятся с контрольными точками. Временный зажимной элемент может помочь в производстве, не становясь при этом проектной точкой. И наоборот, фиксация готового корня полезна только в том случае, если приспособление надежно фиксирует его без повреждений или деформаций.
Конструкция приспособления также должна обеспечивать доступ для последующих операций. Зажим, надежно удерживающий заготовку, может препятствовать доступу к платформе после завершения обработки профиля крыла. Если деталь необходимо перемещать между приспособлениями, необходимо обеспечить повторяемый эталонный путь перемещения и защитить обработанные контактные поверхности. Убедитесь, что освобожденная деталь, а не только ее зажатая форма, соответствует заданным условиям приемки.
Для заготовок, близких к окончательной обработке, убедитесь в наличии достаточного количества материала в предполагаемых зонах чистовой обработки. Входной контроль формы может выявить неправильное расположение материала или локальный дефицит до начала дорогостоящей механической обработки. Перемещение заготовки для улучшения припуска на обработку должно при этом сохранять заданное соотношение с функциональными элементами.
Грубый, но не теряющий прочности.
Черновая обработка удаляет основной объем материала, сохраняя при этом достаточный заготовку и жесткость для последующих операций. Цель включает в себя предсказуемое зацепление режущего инструмента, эффективное удаление стружки и стабильность заготовки при изменении ее поперечного сечения.
Последовательность обработки, при которой одна тонкая сторона обрабатывается, а другая остается толстой, может привести к неблагоприятному балансу сил и жесткости. В зависимости от конструкции, поэтапное удаление материала с противоположных сторон или пошаговая обработка вдоль лезвия могут обеспечить лучшую поддержку.
Не следует предполагать, что удаление большего количества материала на ранних этапах всегда сокращает полный цикл. Дополнительная вибрация, повреждение поверхности или деформация могут привести к дополнительным работам по финишной обработке и контролю качества. Полезным показателем является надежность готового изделия, а не только скорость черновой обработки.
Полуфабрикат для предсказуемой окончательной резки
Получистовая обработка приближает заготовку к ее окончательной форме и обеспечивает контролируемое распределение остаточного материала. Равномерный припуск на чистовую обработку помогает избежать резких изменений нагрузки при резании по всей поверхности профиля крыла.
На этом этапе также можно проверить состояние заготовки, инструмента и изменения размеров, прежде чем поверхность станет трудновосстановимой. Если лезвие сместилось после снятия зажима или предыдущей операции, выясните причину, прежде чем применять общее смещение инструмента.
Удаление материала может перераспределить остаточные напряжения, а резка может вызвать дополнительные приповерхностные эффекты. Полуфабрикатная обработка не устраняет эти напряжения автоматически. Любая термическая обработка или этап стабилизации должны соответствовать техническим характеристикам материала и утвержденному технологическому процессу производства.
Завершите формирование аэродинамического профиля и защитите кромки.
Финишная обработка обеспечивает заданный профиль и текстуру за счет контролируемого контакта режущего инструмента с поверхностью. Планируйте подход, выход, переход и перемещения таким образом, чтобы инструмент не задерживался и не совершал резких изменений направления в чувствительных зонах.
Передняя и задняя кромки требуют особого внимания, поскольку контакт инструмента с поверхностью и локальная жесткость могут быстро меняться. Необходимо сохранять заданную толщину и радиус как при механической обработке, так и при последующей зачистке. Визуально чистая кромка может быть неприемлемой, если при сглаживании удаляется слишком много материала.
Проверяйте элементы, которые могут быть скрыты или изменены в ходе последующих операций. Например, проверка поверхности перед нанесением покрытия может способствовать контролю процесса, в то время как для окончательной приемки может потребоваться дополнительная проверка после нанесения покрытия и обработки кромок.
В каких случаях для обработки лезвий необходим 5-осевой станок с ЧПУ?
Одновременная пятиосевая обработка на станках с ЧПУ полезна, когда необходимо непрерывно изменять ориентацию инструмента для обработки изогнутой поверхности лезвия. Доступные элементы могут обрабатываться с помощью методов фиксированных осей или индексации. Выбор конфигурации станка следует основывать на геометрии, вылете, жесткости и потребностях проверки, а не рассматривать количество осей как гарантию качества.

Индексированное позиционирование и одновременное перемещение
При индексированной обработке, или обработке по схеме 3+2, вращательное позиционирование задает ориентацию перед операцией резки с фиксированной ориентацией. Одновременная пятиосевая обработка позволяет изменять ориентацию инструмента относительно детали во время резки.
Непрерывное управление ориентацией может улучшить доступ вокруг профилей крыла и уменьшить потребность в длинных инструментах или многократном перепозиционировании. Однако оно также накладывает ограничения на движение станка, которые необходимо учитывать при программировании. Ограничения на вращательное перемещение, быстрые изменения ориентации и доступный зазор могут повлиять на практический вариант решения.
Меньшее количество переналадок может помочь сохранить взаимосвязи элементов, но пятиосевой станок не гарантирует, что вся деталь лезвия будет обработана за один зажим. Возможно, потребуется демонтаж элементов крепления заготовки, а для специализированных операций может потребоваться другое оборудование.
Проверьте полное движение механизма.
Проверьте режущий инструмент, держатель, зажимное приспособление, заготовку и соответствующие компоненты станка. Наконечник инструмента может следовать за заданной поверхностью, в то время как держатель приближается к платформе или вращающийся узел приближается к пределу хода.
Моделирование программы ЧПУ, прошедшей постобработку, помогает оценить код, предназначенный для реального станка, включая движения, вносимые в процессе постобработки. В моделировании необходимо использовать репрезентативные длины инструмента, держатели, заготовку, приспособления и конфигурацию станка.
Моделирование помогает в планировании, но не измеряет фактические силы резания и не подтверждает конечный профиль. Проверка настройки и контролируемый контроль первой детали остаются необходимыми для подтверждения того, что физический процесс соответствует плану.
Какие инструменты и траектории обработки подходят для обработки поверхностей лезвий?
Выбор инструмента должен соответствовать местной кривизне, вылету инструмента, материалу и требуемому результату обработки поверхности. Для обработки различных геометрических форм используются методы шарового фрезерования, закругления режущей кромки, фрезерования боковой поверхности и обработки сегментов окружности. Подходящая стратегия обеспечивает полезный контакт режущей кромки без чрезмерного отклонения, столкновений или неконтролируемых изменений в зацеплении.
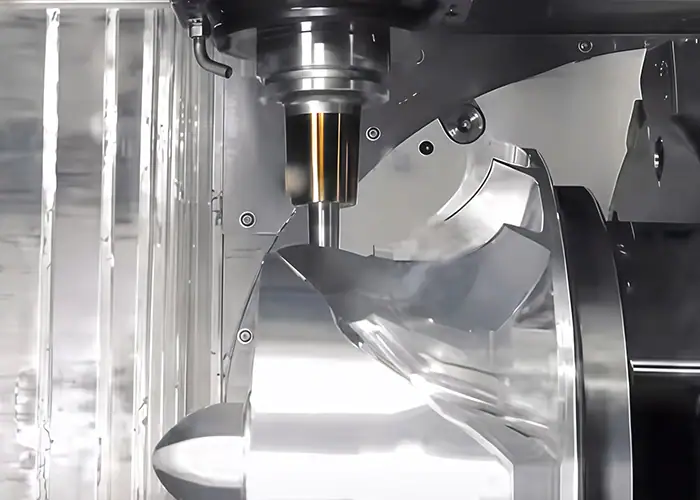
Согласуйте контакт режущего инструмента с местной геометрией.
Фрезы с шаровидным и закругленным наконечником обеспечивают гибкость при обработке рельефных поверхностей. При использовании инструмента с шаровидным наконечником скорость резания вблизи центра очень низкая, поэтому ориентация инструмента может влиять как на процесс резания, так и на зазор.
Фрезерование боковой поверхности выполняется с той стороны фрезы, где геометрия поверхности обеспечивает надлежащий контакт. Этот метод не следует применять ко всем изогнутым поверхностям только потому, что он позволяет эффективно удалять материал. Проверьте геометрическую посадку и возникающее отклонение.
Фрезы в форме сегмента окружности или бочкообразные фрезы обеспечивают больший эффективный радиус контакта для обработки совместимых поверхностей. Для их использования необходимы алгоритмы обработки и стратегии CAM, учитывающие фактическую геометрию резания. Их применение должно оцениваться с учетом требований к доступу и профилю, а не на основе общего обещания более быстрой обработки.
Выберите «Шаг» и «Переходы по поверхности».
Шаг резания влияет на остаточные зазубрины между соседними проходами, но результат также зависит от геометрии режущего инструмента и локальной кривизны поверхности. Единое значение шага резания по всей длине лезвия может привести к различным рисункам поверхности в разных областях.
Спланируйте переходы между основным профилем крыла, краевыми областями и переходами между платформами. На этих границах могут быть видны следы несоответствия, даже если отдельные траектории движения инструмента кажутся приемлемыми. Просмотрите объединенную модель остаточного материала и осмотрите фактический переход после резки.
Ужесточение допуска в расчетах CAM само по себе не исправит деформацию инструмента или перемещение приспособления. Параметры программирования следует устанавливать с учетом всех источников ошибок и критериев приемки чертежа.
Контроль температуры, включения и вибрации
Марка инструмента, геометрия, покрытие, параметры резки и подача охлаждающей жидкости должны соответствовать материалу и режиму работы. Избегайте переноса параметров из опытной модели для алюминия непосредственно на жаростойкий сплав.
Необходимо обеспечить максимальную жесткость инструментальных узлов, насколько это позволяет доступ. Большой вылет инструмента, слабая локальная опора и неблагоприятное направление силы могут привести к деформации или вибрации. Изменение скорости вращения шпинделя или подачи может помочь в конкретной ситуации, но постоянная проблема с опорой или вылетом обычно требует более широкого анализа настроек.
Износ инструмента также влияет на конечный профиль. Установите критерии проверки и замены для критически важных элементов, а не продолжайте до тех пор, пока инструмент не будет явно поврежден. При использовании компенсации проверяйте полученную геометрию, а не предполагайте, что одно смещение исправляет все участки.
Какое место занимают шлифовка, электроэрозионная обработка и лазерная обработка?
Обработка лезвий может сочетать фрезерование с шлифованием, электроэрозионной обработкой (ЭЭО) и лазерной обработкой, если этого требуют конкретные особенности. Правильное сочетание зависит от конструкции основания, геометрии охлаждения, материала, состояния покрытия и требований к целостности поверхности. Эти операции дополняют фрезерование, а не образуют единую универсальную последовательность.
Шлифовка корней и контролируемая обработка поверхности.
Шлифовка с ползучей подачей является устоявшимся методом для обработки корневых частей лопаток турбин, включая формы типа «елочка». В зависимости от конструкции, материала, объема производства и утвержденного технологического процесса могут быть подходящими и другие методы.
Шлифовка требует контроля состояния шлифовального круга, правки, подачи охлаждающей жидкости и термических воздействий. Даже если в процессе шлифовки возникли неприемлемые термические повреждения, для достижения геометрически точной поверхности может потребоваться дополнительное исследование.
Полировка и обработка кромок также должны иметь четко определенные пределы. Они удаляют материал и могут изменять профиль крыла, радиус кромки или толщину тонкого сечения. После операций необходимо проверить критически важные геометрические параметры, чтобы определить их состояние на момент поставки. Зеркальный вид не заменяет заданную текстуру поверхности или хорошее состояние материала.
Охлаждающие отверстия и внутренние каналы
Для некоторых лопаток с горячей частью требуются отверстия для пленочного охлаждения, фасонные выходные отверстия или другие элементы охлаждения. Электроэрозионная обработка используется для сверления электропроводящих материалов, в то время как лазерные процессы предлагают другие варианты для подходящих отверстий и нанесения покрытий.
Положение отверстия, его направление, форма, характер прорыва и состояние стенки в данной области имеют значение. При прохождении через полую лопатку необходимо избегать повреждения внутренней стенки противоположной стороны. Термическая обработка может привести к образованию переплавленного материала или другим поверхностным эффектам, поэтому для выбранного технологического процесса необходимо определить допустимые параметры и порядок последующей обработки.
Различайте просверленные охлаждающие элементы от сложных закрытых внутренних каналов. Обычная фреза не может обработать каждый закрытый внутренний канал. Эти каналы могут образовываться в процессе литья или в другом квалифицированном производственном процессе.
Последовательность нанесения покрытия — еще одно решение, которое необходимо принять при планировании. В некоторых случаях бурение производится до нанесения покрытия, в других — используется контролируемое удаление покрытия, а бурение — после. Перед выбором оборудования или составлением сметы необходимо подтвердить предполагаемую последовательность и конечное состояние отверстия.
Как проверяется качество обработки лезвий?
Проверка должна охватывать геометрию профиля крыла, взаимосвязи креплений, состояние кромок, текстуру поверхности, а также любые заданные требования к материалу или внутренним элементам. Для решения различных задач используются координатно-измерительные машины (КИМ), оптическое сканирование и специализированные методы тестирования. Полный план определяет, что именно измеряется, как выравнивается деталь и на каком этапе производства происходит приемка.
Проверьте геометрию по правильным эталонным данным.
При осмотре лопастей можно оценить профиль сечения, толщину, кручение, хорду, а также характеристики передней и задней кромок. Необходимо проверить корневые и платформенные элементы, чтобы сохранить их заданное положение относительно профиля крыла.
Координатно-измерительная машина может собирать тактильные данные с заданных элементов и участков. Оптические системы могут предоставлять плотную информацию о поверхности, что особенно полезно для визуализации отклонений на профиле крыла. Выбирайте охват и неопределенность в соответствии с требованиями, а не выбирайте оборудование только потому, что оно позволяет получить больше точек.
Выравнивание является частью оценки. Неограниченное прилегание поверхности может скрывать ошибку в соотношении, которая имеет значение при установке лопасти через ее основание. Используйте схему расположения элементов на чертеже и задокументируйте все допустимые методы установки.
Отделение текстуры поверхности от состояния материала
Погрешности профиля, волнистость и шероховатость описывают различные аспекты готовой поверхности. Лопасть может иметь гладкую локальную поверхность, в то время как ее общая форма профиля может быть неправильной. Показатель шероховатости также не позволяет выявить все возможные трещины или подповерхностные дефекты.
При необходимости используйте указанные методы неразрушающего контроля или внутреннего осмотра. Компьютерная томография (КТ) или рентгенографические методы могут использоваться для проведения некоторых внутренних исследований, но их пригодность зависит от материала, геометрии, разрешения, а также от дефекта или размера, подлежащего оценке.
Таким образом, пакет документов по контролю качества должен связывать каждое требование с подходящим методом. Не следует рассматривать сканирование поверхности, отчет о размерах или полированную поверхность как доказательство всех остальных характеристик качества.
Подтвердите состояние товара при доставке.
Зафиксируйте изменения в чертеже, наименование материала, оцениваемые характеристики, выравнивание, метод измерения и результаты. Укажите, описывает ли отчет состояние после механической обработки, термообработки, нанесения покрытия или полной отделки.
Внутристаночное зондирование может использоваться для контроля настройки и управления технологическим процессом, в то время как приемочный контроль должен соответствовать согласованному плану измерений. Если в качестве подтверждения приемки используется промежуточная проверка, ее объем и пригодность должны быть четко определены.
При повторных заказах необходимо согласовать порядок оценки изменений инструмента, оснастки и технологических процессов. Первый прошедший проверку образец свидетельствует о его исправном состоянии. Для обеспечения стабильности производства необходимы надлежащие постоянные меры контроля и ведение документации.
Что должно включать в себя запрос предложений по обработке лезвий?
Полезный запрос на коммерческое предложение (RFQ) по обработке лезвий включает в себя CAD-модель, чертеж, материал и состояние заготовки, критическую геометрию, требования к чистовой обработке и документацию о приемке. Укажите предполагаемый компонент и статус производства, чтобы поставщики могли оценить фактический объем производства, а не предлагать неопределенную форму лезвия.
При прецизионной обработке деталей турбинных двигателей разница между опытным образцом и серийным оборудованием влияет на необходимые материалы, процессы и документы, подтверждающие соответствие требованиям. Четко обозначьте этот статус с самого начала.
| Пункт запроса коммерческого предложения | Информация для предоставления |
| Определение продукта | CAD-модель, редакция чертежа, тип компонента и предполагаемое назначение. |
| Исходный материал | Точный сорт, состояние, форма заготовки и поставщик заготовки |
| Критическая геометрия | Профили аэродинамических поверхностей, базовые точки, границы корневой части, кромки и тонкие срезы. |
| Особые возможности | Вентиляционные отверстия, внутренние каналы, труднодоступные места и существующие покрытия. |
| Объем отделочных работ | Требования к шлифованию, полировке, обработке кромок, обработке и нанесению покрытий. |
| принятие | Необходимые отчеты, условия измерений, специальные испытания и согласования с заказчиком. |
| Объем заказа | Количество, ожидания по повторным заказам, потребности в поставках и обязанности по поставке комплектующих. |
Сравните предложения, соответствующие одинаковым требованиям. Уточните, какие операции включены, какие требуют специальной обработки и какие подтверждающие документы прилагаются к поставленной детали. Урегулируйте предлагаемые изменения допусков или процесса до начала производства, при необходимости обновив утвержденное описание продукта.
Часто задаваемые вопросы (FAQ)
Может ли обработка на станках с ЧПУ заменить литье при изготовлении лопаток турбин?
Только если это позволяют конструктивные и материальные требования. Обработка обычных прутков не позволяет воспроизвести монокристаллическую или направленно затвердевшую структуру, необходимую для некоторых лопаток турбин. Обработка на станках с ЧПУ часто дополняет литье, обеспечивая чистовую обработку корней, концов и отдельных поверхностей.
Какого уровня точности можно достичь при обработке лезвий?
Достижимые допуски зависят от материала, геометрии, крепления заготовки и контроля процесса. Профиль крыла, толщина, размеры у основания и геометрия кромки требуют отдельных спецификаций. Возможность выполнения работы следует подтверждать по чертежу и плану контроля, а не только на основе точности позиционирования станка.
Что определяет стоимость обработки лезвий?
К основным факторам, влияющим на стоимость, относятся материал, состояние заготовки, удаление материала, геометрия, оснастка, объем заказа и контроль качества. Шлифовка, охлаждающие отверстия и покрытия добавляют дополнительные операции. Сравните предложения, используя одинаковую редакцию чертежа, требования к материалу, объем отделки и критерии приемки.
Заключение
Обработка лопаток требует процесса, соединяющего исходную заготовку с готовым профилем крыла и геометрией крепления. Выбор материала, поэтапное удаление материала, ориентация инструмента и подходящие методы чистовой обработки — все это влияет на то, сможет ли деталь соответствовать требуемым параметрам.
Для инженеров и покупателей наиболее надежной отправной точкой является полное описание продукта и согласованный план контроля качества. Это упрощает сравнение производственных предложений и помогает предотвратить ошибочное восприятие внешнего вида или количества осей как подтверждения качества.
Компания TiRapid предоставляет услуги по обработке деталей на станках с ЧПУ. Для оценки вашего проекта, пожалуйста, пришлите чертеж и CAD-модель с указанием материала, состояния заготовки, критически важных характеристик лезвия, количества, требований к отделке и ожидаемых результатов контроля качества. Укажите все необходимые квалификационные требования к технологическому процессу, чтобы мы могли обсудить объем производства и проверки до оформления заказа.
















