
Шероховатость обработанной поверхности описывает микроскопические пики и впадины, остающиеся на детали после резки. Эти неровности могут быть слишком малы, чтобы их можно было четко увидеть, но они могут влиять на трение, герметизацию, износ, смазку, адгезию покрытия, усталостную прочность, точность размеров и внешний вид. Более гладкая поверхность не обязательно лучше; правильная обработка зависит от того, как будет функционировать деталь.
В этом руководстве объясняется понятие шероховатости обработанной поверхности, значения Ra и Rz, диаграммы шероховатости поверхности, обозначения на чертежах, методы измерения, технологические факторы станков с ЧПУ, различия между фрезерованием и токарным делом, а также практические способы улучшения качества обработки. В нем также объясняется, как выбрать подходящее значение шероховатости без увеличения времени и затрат на обработку.
Что такое шероховатость обработанной поверхности?
Шероховатость обработанной поверхности — это мелкозернистая текстура, остающаяся после процесса резания. Она создается геометрией инструмента, подачей, свойствами материала, вибрацией, износом инструмента и другими условиями обработки. Шероховатость — это лишь одна из составляющих общей текстуры поверхности, но обычно это параметр, наиболее часто указываемый на чертежах станков с ЧПУ.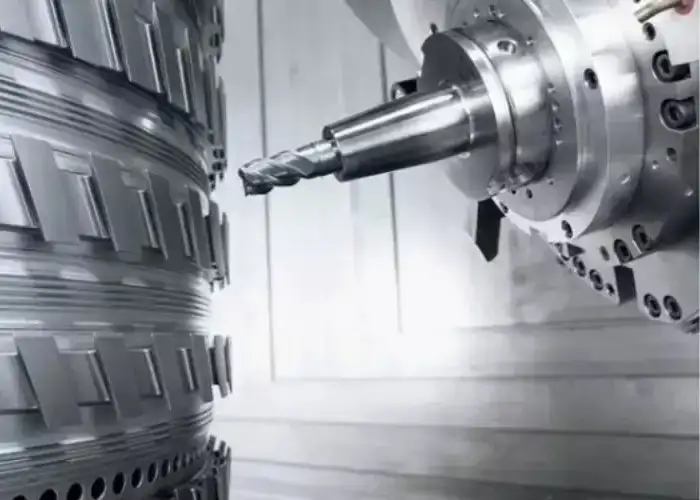
Как обработка на станках с ЧПУ создает пики и впадины на поверхности
Режущий инструмент не оставляет идеально ровную поверхность на микроскопическом уровне. Каждый проход создает небольшие гребни, впадины, следы подачи или выемки.
При токарной обработке радиус закругления вершины инструмента и подача за оборот создают повторяющийся профиль вдоль поверхности. При фрезеровании зацепление зубьев, шаг обработки, биение инструмента и геометрия фрезы создают свои собственные характерные следы.
Поведение материала также влияет на результат. Алюминий может чисто резаться острым инструментом, в то время как нержавеющая сталь может образовывать наросты на кромке или разрывы при плохих условиях резки.
Шероховатость поверхности против чистоты поверхности
Шероховатость поверхности — это измеримый компонент текстуры поверхности.
Поверхностная обработка — это более широкий термин, который может включать шероховатость, волнистость, форму поверхности, дефекты и визуальный вид обработанной поверхности.
Таким образом, деталь может иметь приемлемое значение Ra, но при этом иметь следы вибрации, царапины или следы от инструмента, которые делают ее непригодной для данного применения.
Шероховатость против Волнистость против Лежать
Шероховатость представляет собой относительно небольшие, расположенные близко друг к другу неровности поверхности.
Волнистость относится к более крупным и широко разнесенным по пространству изменениям, часто вызванным вибрацией, деформацией оборудования, термическим расширением или нестабильностью крепления.
Направление укладки описывает преобладающее направление рисунка поверхности. Токарная обработка обычно приводит к кольцевой укладке, тогда как торцевое фрезерование создает рисунок с другим направлением.
Эти три характеристики не следует рассматривать как одно и то же.
Почему шероховатость поверхности важна для деталей, изготовленных на станках с ЧПУ
Текстура поверхности влияет на то, как две детали соприкасаются друг с другом.
Уплотнительная поверхность может протекать, если ее текстура слишком шероховатая или неправильно ориентирована. Скользящая поверхность может быстро изнашиваться, если неровности слишком большие. Для обеспечения стабильного контакта посадочное место подшипника может потребовать контролируемой обработки поверхности.
Шероховатость также может влиять на адгезию и внешний вид покрытия. Поэтому шероховатость поверхности следует выбирать в соответствии с ее назначением, а не просто запрашивать минимально возможное значение Ra.
Каковы основные параметры шероховатости поверхности?
Ra — наиболее широко признанный параметр шероховатости, но он не описывает все особенности поверхности. Rz, Rq, Rt и другие параметры предоставляют дополнительную информацию о высоте и вариативности профиля. В работе NIST по калибровке поверхности используются такие параметры, как Ra, Rq, Rz и Rt, что показывает, почему текстуру поверхности не всегда можно представить одним числом.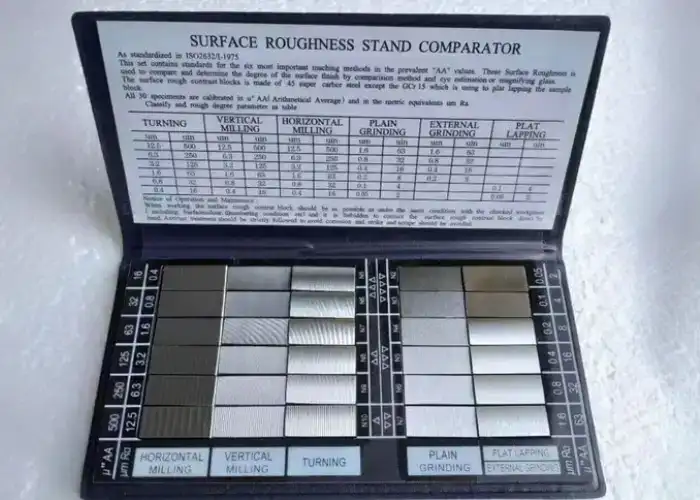
Ra: Средняя шероховатость поверхности
Ra — это арифметическое среднее абсолютных отклонений профиля шероховатости от его средней линии на длине оценки.
В практическом производстве с ЧПУ обычно используется показатель Ra, поскольку он представляет собой простой и широко понятный параметр для сравнения поверхностей.
Более низкое значение Ra обычно указывает на более гладкую среднюю поверхность, но оно не говорит о распределении отдельных пиков или глубоких впадин.
Rz: Шероховатость поверхности от пика до впадины
Rz оценивает высоту вертикального профиля, используя информацию о пиках и впадинах на участках отбора проб.
Поскольку Rz более чувствителен к выраженным пикам и впадинам, чем Ra, он может выявлять характеристики поверхности, которые могут быть скрыты средним значением.
Это может быть полезно для герметизации, износостойкости и контактных поверхностей, где наличие изолированной глубокой впадины или высокого пика имеет большее значение, чем общее среднее значение.
Rq: Среднеквадратичная шероховатость
Rq — это среднеквадратичное значение отклонений профиля.
Поскольку большие отклонения имеют больший вес, чем при использовании простого арифметического среднего, Rq может быть более чувствителен к значительным пикам и впадинам.
В обычных чертежах станков с ЧПУ этот параметр указывается реже, чем Ra, но он полезен при техническом анализе и характеризации поверхностей.
Справа: Общая высота профиля
Rt представляет собой вертикальное расстояние между самой высокой вершиной и самой низкой впадиной в пределах оцениваемого профиля.
Поэтому он чувствителен к изолированным дефектам поверхности.
Поверхность может иметь приемлемое значение Ra, но при этом высокое значение Rt, если на ней присутствует хотя бы одна царапина, выбоина или высокий выступ.
Когда использовать Ra, а когда нет? Rz
Ra хорошо подходит для обмена информацией в производственной сфере, поскольку обеспечивает стабильное усредненное представление.
Функция Rz становится полезной, когда колебания амплитуды колебаний влияют на функционирование.
Например, две уплотнительные поверхности могут иметь схожие значения Ra, но разные значения Rz, поскольку одна из них содержит более глубокие впадины.
Поэтому инженерам следует указывать параметр, отражающий реальную функциональную задачу, а не предполагать, что Ra само по себе описывает любую поверхность.
Как читать диаграмму шероховатости поверхности и значения Ra
Диаграмма шероховатости поверхности помогает сравнивать значения шероховатости, единицы измерения, исторические показатели N и практические уровни обработки. Эти значения следует использовать в качестве ориентира, а не универсальных гарантий процесса, поскольку достижимая чистота поверхности зависит от состояния станка, геометрии инструмента, материала, параметров резания и метода измерения.
| Типичный Ра | Микродюймы (приблизительно). | Общая интерпретация |
| 6.3 мкм | 250 мкдюйм | Шероховатая обработанная поверхность |
| 3.2 мкм | 125 мкдюйм | Общая обработка на станке с ЧПУ. |
| 1.6 мкм | 63 мкдюйм | Тщательная механическая обработка / прецизионная отделка |
| 0.8 мкм | 32 мкдюйм | Тонкая функциональная поверхность |
| 0.4 мкм | 16 мкдюйм | Очень тонкая отделка, часто требующая тщательного контроля качества. |
| 0.2 мкм | 8 мкдюйм | Высококачественная отделка, часто требующая специальных технологических процессов. |
Микрометры против Микродюймы
На чертежах в метрической системе шероховатость обычно выражается в микрометрах.
В чертежах США могут использоваться микродюймы.
Эти две единицы измерения описывают один и тот же физический масштаб поверхности, но используют разные числовые значения. Например, приблизительно 1.6 мкм соответствует примерно 63 мкм.
Перед принятием или утверждением требований к отделке всегда уточняйте характеристики элементов.
Степень шероховатости поверхности от N1 до N12
В более старых или устаревших чертежах для обозначения уровней шероховатости могут использоваться значения N.
Меньшие значения N соответствуют более гладким поверхностям, а большие значения — более шероховатым.
В современных чертежах все чаще указываются фактические параметры и значения шероховатости, поскольку это обеспечивает более точную информацию об измерениях.
Ra 6.3 Для черновой обработки
Радиус шероховатости Ra 6.3 мкм может быть подходящим в тех случаях, когда текстура поверхности не обладает высокой функциональностью, а основной целью является удаление материала.
Его можно обнаружить на скрытых конструктивных поверхностях, в черновых обработанных заготовках или в некритичных зонах.
Фактический внешний вид может значительно отличаться в зависимости от обработки (фрезерование, токарная обработка), материала и состояния инструмента.
Ra 3.2 Для обработки на станках с ЧПУ общего назначения
Ra 3.2 мкм — это широко распространенный уровень шероховатости поверхности при механической обработке. Некоторые поставщики станков с ЧПУ используют Ra 3.2 мкм в качестве стандартного уровня чистоты поверхности после обработки, хотя это скорее особенность возможностей поставщика или коммерческая конвенция, чем универсальный стандарт обработки.
Для многих корпусов, кронштейнов, пластин и механических компонентов такого уровня качества обеспечивается практичный баланс между качеством поверхности и эффективностью производства.
Чистота поверхности Ra 1.6 для деталей, обработанных с высокой точностью.
Требование к чистоте поверхности Ra 1.6 обычно предполагает более строгую обработку, чем обычная черновая обработка.
Для этого может потребоваться специальная траектория чистовой обработки, низкая подача, хорошая жесткость станка, устойчивое крепление заготовки и острая режущая кромка.
Значение Ra 1.6 обычно считается приемлемым, когда поверхности имеют функциональные характеристики, требуют определенного внешнего вида, скольжения или предъявляют более высокие требования к сборке.
Ra 0.8 и ниже для тонких функциональных поверхностей
Для значений Ra 0.8 мкм и ниже обычно требуется более жесткий контроль всей системы обработки.
Биение инструмента, вибрация, поведение материала, состояние охлаждающей жидкости и припуск на чистовую обработку приобретают все большее значение.
При очень низких значениях Ra токарная или фрезерная обработка может перестать быть наиболее экономичным вариантом. Шлифовка, хонингование, притирка или полировка могут обеспечить лучшие технологические возможности.
Почему числа Ра и Рз не следует переводить напрямую
Ra и Rz описывают различные аспекты профиля.
В справочных таблицах иногда приводятся приблизительные коэффициенты пересчета, но не существует универсального фиксированного коэффициента пересчета, который бы точно подходил для каждой поверхности.
Различные производственные процессы могут приводить к получению одинакового значения Ra с очень разными структурами пиков и впадин. Для инженерных работ используйте указанный параметр, а не полагайтесь на приблизительное преобразование.
Как читать обозначения шероховатости поверхности на инженерных чертежах
Символ шероховатости поверхности передает не только одно значение Ra. В зависимости от стандарта чертежа он может указывать на необходимость или запрет удаления материала, на применяемый параметр шероховатости, допустимый предел, информацию о процессе, припуск на обработку и толщину поверхности. ISO 21920-1:2021 определяет действующие правила ISO для обозначения текстуры профильной поверхности с помощью графических символов.
Основной символ шероховатости поверхности
Основной символ обозначает требования к текстуре поверхности.
Затем вокруг символа размещается дополнительная информация в соответствии с применимым стандартом чертежа.
Читателю не следует интерпретировать только графический знак; обозначение параметра и значение допуска одинаково важны.
Символы, обозначающие необходимость или запрет удаления материала.
Различные варианты символов могут указывать на то, может ли материал быть получен любым способом, требуется ли удаление материала или же удаление запрещено.
Это важно для литых, кованых, формованных, шлифованных или иным образом обработанных поверхностей.
Обработка поверхности, размеченной таким образом, чтобы она оставалась необработанной, может нарушать проектные замыслы, даже если ее размеры остаются приемлемыми. Стандарт ISO 21920-1 четко определяет варианты графических символов для таких производственных условий.
Как значения Ra отображаются на чертежах
В описании параметра шероховатости следует указать сам параметр и его требуемое значение в соответствии с установленным стандартом.
В современной практике ISO 21920 используются обозначения параметров, такие как Ra или Rz, с указанием предельного значения допуска, вместо того, чтобы полагаться только на немаркированное число.
Это уменьшает неопределенность и помогает производителю выбрать правильный метод измерения.
Символы направления укладки поверхности
Обозначения, используемые в обиходе, указывают на преобладающую ориентацию рисунка поверхности.
Нанесение покрытия может влиять на герметизацию, скольжение, смазку, внешний вид и контактные характеристики.
Точеная уплотнительная поверхность и уплотнительная поверхность, обработанная фрезерованием, могут иметь схожие значения Ra, но вести себя по-разному, поскольку направление следов от инструмента различно.
Припуск на механическую обработку и технологические примечания
На некоторых чертежах указываются припуски на механическую обработку или требования к технологическому процессу производства, а также текстура поверхности.
Эти записи позволяют определить, сколько материала останется для шлифовки или полировки.
Они также могут указать, что определенный процесс должен использоваться, если получаемая текстура или металлургическое состояние имеют функциональное значение.
Как измеряется шероховатость обработанной поверхности?
Шероховатость поверхности необходимо измерять методом, соответствующим характеристикам и спецификации. Контактные профилометры широко используются при контроле качества обработки материалов, в то время как оптические системы позволяют измерять деликатные, очень мелкие или сложные поверхности, не касаясь их. Условия отбора проб и направление измерения могут существенно повлиять на получаемое значение.
Контактные профилометры
Контактный профилометр перемещает щуп по поверхности.
Стилус следует за микроскопическим профилем, и прибор вычисляет такие параметры, как Ra или Rz.
Этот метод широко используется, поскольку он практичен, хорошо зарекомендовал себя и подходит для многих обработанных металлических поверхностей.
Однако очень мягкие поверхности, узкие канавки или деликатные покрытия могут быть не идеальными для контакта стилуса.
Оптические и бесконтактные измерения
Оптические системы используют свет, а не физический стилус, для измерения топографии поверхности.
Они могут быть полезны для очень мелких деталей, мягких материалов, сложных форм или в случаях, когда контакт может повредить поверхность.
Результаты измерений могут зависеть от коэффициента отражения, наклона поверхности, оптического метода и обработки данных, поэтому метод должен соответствовать техническим требованиям.
Продолжительность выборки и продолжительность оценки
Профилометр измеряет не просто одну произвольную короткую линию.
Длина выборки и длина оценки определяют, какие длины волн поверхности включаются в расчет.
Если длина выбрана неправильно, показания могут содержать слишком много волн или не отражать репрезентативную шероховатость.
Именно поэтому технические характеристики текстуры поверхности и стандарты измерений необходимо рассматривать совместно.
Направление измерения и расположение поверхности
При определении основных неровностей поверхности измерения, как правило, следует проводить поперек преобладающего слоя грунта, а не параллельно ему.
Измерения в разных направлениях могут давать разные значения Ra на одной и той же поверхности.
В случае следов направленного фрезерования или токарной обработки эта разница может быть существенной.
Типичные ошибки измерения шероховатости поверхности
Загрязненные поверхности, царапины, масло, неправильное направление стилуса, неустойчивое крепление, неправильные настройки фильтрации и неподходящая длина оценки — все это может исказить результаты.
Ещё одна распространённая ошибка — проверка только одного удобного места на большой поверхности.
Для ответственных деталей место и направление измерения должны быть определены согласованно.
Какие факторы влияют на шероховатость обработанной поверхности?
Шероховатость обрабатываемой поверхности контролируется всей системой резания, а не каким-либо одним параметром. Подача, скорость, геометрия инструмента, износ, глубина резания, жесткость, охлаждающая жидкость, крепление заготовки и свойства материала взаимодействуют друг с другом. Поэтому для улучшения качества обработки необходимо выявить основную причину, а не менять настройки случайным образом.
Скорость подачи и расстояние между инструментами на траектории движения инструмента
Подача напрямую влияет на расстояние между следами от инструмента.
При токарной обработке увеличение подачи за оборот, как правило, повышает теоретическую высоту профиля, создаваемую вершиной инструмента.
При фрезеровании шаг фрезерования и подача на зуб влияют на расстояние между зубцами и форму поверхности.
Снижение подачи может улучшить качество обработки, но чрезмерно низкая подача может привести к трению, а не к чистому резу.
Скорость резания и скорость вращения шпинделя
Скорость резания влияет на образование стружки, температуру и толщину нароста на режущей кромке.
Увеличение скорости в подходящем диапазоне может улучшить качество обработки некоторых материалов, поскольку режущая кромка срезает материал более чисто.
Однако чрезмерная скорость увеличивает нагрев и износ инструмента, что может ухудшить качество обработки поверхности.
Оптимальная скорость зависит от материала, покрытия инструмента, диаметра фрезы и способа охлаждения.
Глубина реза и припуск на чистовую обработку
Сильные силы резания во время черновой обработки могут вызывать деформацию и вибрацию.
Контролируемый припуск на чистовую обработку позволяет при последнем проходе удалять одинаковое количество материала.
Если останется слишком мало материала, инструмент может начать тереться. Если останется слишком много материала, при чистовой обработке может возникнуть излишняя сила резания и отклонение.
Геометрия инструмента и радиус режущей кромки
Радиус закругления режущей кромки инструмента, угол наклона передней кромки, подготовка кромки, геометрия канавок и тип вставки — все эти параметры влияют на конечную текстуру.
Больший радиус закругления режущей кромки может улучшить качество обработки при заданной подаче, но также может увеличить радиальные силы резания.
В случае тонких или гибких деталей эти дополнительные силы могут вызывать вибрацию или погрешности в размерах.
Износ инструмента и нарост на кромке
Изношенный инструмент больше не выполняет резку с геометрией, предполагаемой при планировании процесса.
Износ кромок увеличивает усилие резания и может привести к разрыву материала.
Образование нароста на режущей кромке происходит, когда материал заготовки прилипает к инструменту и периодически отслаивается, образуя неровную поверхность.
Поэтому мониторинг состояния инструмента крайне важен при жестких требованиях к шероховатости.
Жесткость, вибрация и дребезжание машин
Для получения стабильного результата необходима надежная система резки.
Большой вылет инструмента, слабые зажимные приспособления, гибкие заготовки, биение шпинделя или недостаточная жесткость станка могут вызывать вибрацию.
Сильная вибрация создает следы вибрации, которые могут оставаться видимыми, даже если среднее значение Ra кажется приемлемым в отдельных местах.
Материал заготовки и состояние материала
Различные материалы по-разному формируют чипы.
При обработке алюминия и латуни механическим способом обычно получаются более чистые поверхности, чем при обработке вязких или упрочняющихся сплавов в сопоставимых условиях.
Термическая обработка, твердость, включения, армирование волокнами и остаточные напряжения также могут влиять на характеристики обработки.
Как фрезерование и токарная обработка влияют на шероховатость поверхности?
Фрезерование и токарная обработка позволяют получить схожие значения Ra, но создают разные узоры поверхности. Движение инструмента, контакт режущей кромки, направление подачи и вращение детали определяют форму и внешний вид обработки, что может влиять на функциональность, даже если измеренная шероховатость одинакова.
Шероховатость поверхности при фрезеровании на станке с ЧПУ
В процессе фрезерования происходит прерывистый рез, поскольку отдельные зубья входят в материал и выходят из него.
Торцевое фрезерование может оставлять круговые или дугообразные следы от инструмента, тогда как боковое фрезерование создает следы другого направления.
Биение между зубьями фрезы может привести к тому, что одна из пластин будет резать глубже, чем другие, что снизит однородность поверхности.
Шероховатость поверхности при токарной обработке на станках с ЧПУ
При токарной обработке образуется спиральный рисунок поверхности, поскольку деталь вращается, а инструмент перемещается вдоль оси.
Скорость подачи и радиус закругления вершины инструмента оказывают существенное влияние на теоретическую чистоту поверхности.
Надежное крепление заготовки и низкое биение шпинделя важны, поскольку вибрация или деформация детали могут создавать периодические следы по всему диаметру.
Фрезерование шарового наконечника и высота зубца
Шаровые концевые фрезы обычно используются для обработки криволинейных трехмерных поверхностей.
Из-за перекрытия смежных траекторий обработки между проходами остаются небольшие выступы или зазубрины.
Уменьшение шага обработки снижает высоту выступов и улучшает качество поверхности, но при этом значительно увеличивает время обработки.
Это важный фактор, влияющий на стоимость пресс-форм, поверхностей аэрокосмической техники и сложных пятиосевых деталей.
Следы от инструментов и различия в укладке поверхности.
Различные траектории движения инструмента позволяют достичь схожей средней шероховатости, но оставляют различные направленные узоры.
Однонаправленная финишная обработка может обеспечить ровную поверхность, в то время как перекрестная или многонаправленная обработка может создать поверхность с различными визуальными и функциональными характеристиками.
Наилучший подход зависит от того, что для вас важнее: внешний вид, герметизация, трение или качество покрытия.
Почему один и тот же параметр Ra может выглядеть по-разному после различных процессов?
Ra — среднее значение отклонений профиля.
В нем не описываются расстояние между элементами, укладка, волнистость или каждый отдельный дефект.
В результате точеная, шлифованная и фрезерованная поверхности могут иметь примерно одинаковое значение Ra, при этом выглядя и ведя себя по-разному.
Это одна из причин, почему функциональные поверхности не следует задавать, используя только значение Ra, когда важны другие характеристики текстуры.
Как улучшить шероховатость обработанной поверхности
Улучшение качества поверхности начинается со стабильного процесса резания. Острый инструмент, жесткая настройка, контролируемый припуск на чистовую обработку, подходящая подача и скорость, а также хорошее удаление стружки обычно дают больше преимуществ, чем простое уменьшение подачи. Дополнительные процессы следует добавлять только в тех случаях, когда одной лишь механической обработки недостаточно для экономически эффективного достижения требуемого качества поверхности.
Уменьшите количество корма на этапе откорма.
Меньшая чистовая подача снижает теоретическую высоту следа от инструмента во многих операциях токарной и фрезерной обработки.
Однако подача должна оставаться достаточно высокой, чтобы режущая кромка срезала материал, а не терлась.
Слишком низкая подача при использовании заточенного или изношенного инструмента может привести к повышению температуры и образованию смазанной поверхности.
Используйте острые и надежные режущие инструменты.
Инструменты для финишной обработки должны иметь контролируемую геометрию и минимальный износ.
Использование специальных чистовых вставок или концевых фрез зачастую обеспечивает более предсказуемый результат, чем применение сильно изношенного чернового инструмента для окончательной обработки.
Балансировка инструмента и биение также приобретают все большее значение по мере ужесточения требований к качеству поверхности.
Минимизируйте вылет инструмента и вибрацию.
Уменьшение вылета инструмента повышает жесткость.
Приспособления должны поддерживать заготовку в непосредственной близости от зоны резания, особенно при обработке тонких стенок или длинных валов.
Если присутствует вибрация, одной лишь регулировки подачи может быть недостаточно. Возможно, потребуется изменить скорость вращения шпинделя, длину инструмента, зацепление, крепление заготовки или геометрию фрезы.
Оптимизируйте скорость, глубину резания и подачу охлаждающей жидкости.
Параметры отделки должны соответствовать материалу.
Контролируемая глубина резания обеспечивает стабильное и надежное зацепление инструмента.
Охлаждающая жидкость или обдув воздухом могут удалить стружку перед повторной резкой, уменьшить термическую нестабильность и предотвратить появление царапин на готовой поверхности от стружки.
Добавить отдельный финишный проход
Разделение черновой и чистовой обработки улучшает контроль над технологическим процессом.
Черновая обработка позволяет быстро удалить большую часть материала, в то время как чистовая обработка использует меньшую нагрузку на резец и обеспечивает более однородный материал.
Это также позволяет выбрать другой инструмент специально для улучшения качества поверхности.
При необходимости используйте шлифовку, хонингование, притирку или полировку.
Некоторые виды отделки трудно или нерентабельно получить только с помощью фрезерования или токарной обработки.
Шлифовка позволяет улучшить контроль размеров и качество обработки закаленных деталей.
Хонингование полезно для точной обработки отверстий, а притирка и полировка позволяют получить очень гладкую поверхность.
Выбор метода вторичной обработки должен зависеть как от шероховатости, так и от геометрии.
Как выбрать правильную шероховатость поверхности для детали, изготовленной на станке с ЧПУ
Правильная шероховатость поверхности — это наименее требовательная к качеству обработка, которая при этом удовлетворяет функциональным возможностям детали. Указание излишне низкого значения Ra может увеличить время обработки, стоимость оснастки, трудозатраты на контроль качества и сроки выполнения заказа без улучшения эксплуатационных характеристик.
Общие структурные и некритические поверхности
Кронштейны, внутренние несущие поверхности и скрытые элементы часто не требуют особо тонкой отделки.
Обычная механически обработанная поверхность может быть достаточной, если данная область не герметизирует, не скользит, не фиксируется и не имеет критически важного покрытия.
Сокращение ненужных требований к отделке этих поверхностей может существенно сократить время производственного цикла.
Сопрягаемые и скользящие поверхности
Для обеспечения возможности сопряжения и скольжения поверхностей требуется более тщательный выбор.
Если поверхность слишком шероховатая, выступающие части могут вызвать износ или неравномерный контакт.
Если поверхность слишком гладкая, некоторые смазанные поверхности могут удерживать меньше масла.
Правильная текстура зависит от сочетания материалов, нагрузки, скорости и смазки.
Уплотнительные поверхности
Для герметизации поверхностей может потребоваться как контролируемая шероховатость, так и контролируемая укладка.
Поверхность может иметь низкое значение Ra, но при этом протекать, если следы механической обработки создают непрерывные пути по всей поверхности уплотнения.
Таким образом, плоскостность, волнистость и направление поверхности могут быть столь же важны, как и средняя шероховатость.
Валы, подшипники и вращающиеся компоненты
Для подшипниковых седел и вращающихся валов часто требуется контролируемая текстура поверхности, поскольку шероховатость влияет на посадку, износ, контактное напряжение и установку.
Требования к поверхности должны соответствовать функциональным рекомендациям производителя подшипников или уплотнений, а не определяться исключительно по внешнему виду.
Декоративные и покрытые поверхности
На видимых поверхностях могут потребоваться равномерные следы от инструмента, даже если требуемое значение Ra не является крайне низким.
На поверхностях с покрытием или анодированием после финишной обработки также могут обнаруживаться дефекты механической обработки.
Когда внешний вид имеет значение, стратегия обработки должна контролировать не только шероховатость поверхности (Ra), но и направление и стабильность траектории движения инструмента.
Сопоставьте Ra с функцией, а не только с внешним видом.
Наилучшее значение шероховатости — это не наименьшее число.
Функциональные требования к поверхности должны быть связаны с необходимостью обеспечения герметизации, износостойкости, скольжения, усталости, внешнего вида или нанесения покрытия.
Если нет функциональных оснований для значения Ra 0.8 вместо Ra 3.2, то более жесткие требования могут просто привести к увеличению стоимости.
Как шероховатость поверхности влияет на стоимость обработки на станках с ЧПУ?
Снижение требований к шероховатости Ra обычно приводит к увеличению затрат, поскольку ограничивает свободу технологического процесса. Производителю могут потребоваться более медленные проходы чистовой обработки, дополнительные инструменты, более устойчивые приспособления, вторичная чистовая обработка и более детальный контроль.
Почему более низкие значения Ra увеличивают время цикла?
Для улучшения качества обработки часто требуется меньшая подача и меньший шаг резания.
При обработке больших или сложных поверхностей эти изменения значительно увеличивают длину траектории движения инструмента и время работы станка.
Обработка поверхностей произвольной формы по пяти осям особенно чувствительна, поскольку небольшое уменьшение шага обработки может увеличить количество проходов чистовой обработки.
Дополнительные операции по оснастке и финишной обработке.
Обычная фреза может удовлетворять требованиям к шероховатости Ra 3.2, тогда как для более тонкой обработки могут потребоваться специальные пластины или дополнительная операция шлифовки.
Специальная полировка и притирка также увеличивают время, затрачиваемое на ручную или машинную обработку.
Каждый дополнительный процесс влечет за собой затраты на обработку, настройку и контроль качества.
Требования к контролю и измерениям
Требования к рыхлой поверхности могут быть подтверждены визуально или с помощью стандартных производственных проверок, если это позволяют условия контракта.
Для достижения критических значений шероховатости обычно требуется калиброванный профилометр или соответствующая оптическая система.
Если необходимо измерить несколько поверхностей, время проверки соответственно увеличивается.
Когда более плотная обработка поверхности мало что добавляет к функциональной ценности
Использование одинаково качественной отделки для всех поверхностей редко бывает экономически выгодным.
Для внутреннего кармана, который никогда не соприкасается с другим компонентом, может не потребоваться такое же значение Ra, как для уплотнительной поверхности.
Отделение критически важных поверхностей от обычных механически обработанных участков позволяет сосредоточить производственные усилия там, где они действительно создают ценность.
Какие распространенные проблемы возникают при механической обработке поверхности?
Плохое качество обработки поверхности обычно имеет очевидную причину. Следы от инструмента, вибрация, царапины, наросты на кромке и неоднородная текстура часто могут быть вызваны инструментом, зажимом заготовки, стружкой, вибрацией или нестабильными условиями резки.
Видимые следы от инструментов
Регулярные следы от инструмента могут возникать из-за чрезмерной подачи, большого шага обработки, биения фрезы или недостаточного количества чистовых проходов.
Наличие следов от инструментов является нормальным и допустимым, если они остаются в пределах заданной текстуры.
Проблема возникает, когда они превышают требования к шероховатости или мешают функционированию.
Характер вибрации и дребезжания
Вибрации создают повторяющиеся волны или следы, которые часто видны без измерительного оборудования.
Возможные причины включают в себя большой вылет инструмента, слабые зажимные приспособления, гибкие компоненты, неправильный выбор скорости вращения шпинделя или нестабильное зацепление фрезы.
Поскольку вибрация — это проблема системного уровня, изменение только одного параметра резки может её не решить.
Царапины и повреждения кромок.
Отдельные стружка, застрявшие между инструментом и поверхностью, могут оставлять царапины.
Нарост на кромке может периодически отламываться и разрывать поверхность заготовки.
Улучшенное удаление стружки, правильная скорость резания, подходящая охлаждающая жидкость и острый инструмент могут уменьшить количество этих дефектов.
Неравномерная шероховатость по всей поверхности.
Размеры большой рабочей поверхности могут отличаться в разных местах из-за изменения контакта режущей кромки с материалом, отклонения инструмента, биения или твердости материала.
Деформация зажимного приспособления также может изменить условия резки по всей поверхности.
Для обеспечения стабильной шероховатости необходимы постоянное взаимодействие инструмента с поверхностью и стабильная геометрия станка.
Шероховатость поверхности вне требований чертежа
Если измеренное значение превышает требуемое, доработка детали не всегда может быть простой задачей.
Дополнительная полировка может изменить размеры, кромки или геометрию поверхности.
Наилучший подход заключается в контроле шероховатости на этапе планирования процесса, а не в рассмотрении ее только как проблемы, возникающей при окончательной проверке.
Какие распространённые ошибки встречаются при указании шероховатости поверхности?
Ошибки проектирования могут так же легко увеличить стоимость обработки, как и ошибки процесса. Наиболее распространенные проблемы — это указание неоправданно низких значений Ra, использование одних и тех же требований повсюду, путаница в параметрах шероховатости и игнорирование того, как будет фактически измеряться поверхность.
Указание более низкого значения Ra, чем требуется функцией.
Дизайнер может выбрать значение Ra 0.8, поскольку оно кажется более точным, чем Ra 3.2.
Если поверхность является лишь некритичной монтажной поверхностью, то более низкое значение может не обеспечить функционального улучшения.
В результате увеличивается время цикла и потенциально возникает необходимость в ненужной вторичной отделке.
Рассматривая Ra и Rz как прямые эквиваленты
Ra и Rz измеряют различные характеристики профиля.
Обмен не должен производиться с использованием фиксированной суммы конвертации, если заказчик и поставщик не договорились об условиях, соответствующих инженерным требованиям.
Если на чертеже указано значение Rz, то технологический процесс и план измерений должны контролировать значение Rz.
Применение одинаковой шероховатости ко всем поверхностям
Требование к шероховатости поверхности, установленное на общем уровне, вынуждает производителя обрабатывать поверхности, которые могут не иметь функциональной необходимости.
На более качественном чертеже критически важные поверхности уплотнения, скольжения, подшипников и видимые поверхности обозначены отдельно, при этом допускается обычная механическая обработка менее важных элементов.
Игнорируя направление укладки поверхности и направление обработки.
Низкое значение Ra само по себе не гарантирует надлежащего уплотнения или скользящей поверхности.
Направленные канавки могут влиять на утечку жидкости, трение и износ.
Если направление имеет функциональное значение, чертеж должен отражать это требование.
Определение шероховатости без учета метода измерения.
Доступ к некоторым поверхностям с помощью стилуса затруднен.
Для очень мелких борозд, глубоких углублений, изогнутых поверхностей и деликатных материалов могут потребоваться альтернативные методы измерения.
Таким образом, требуемая текстура должна быть реально измерима на готовом изделии.
Часто задаваемые вопросы (FAQ)
Изменяет ли анодирование шероховатость поверхности обработанной алюминиевой детали?
Да, анодирование может изменить конечную текстуру поверхности, поскольку оксидный слой следует за обработанной поверхностью и может модифицировать ее. Если шероховатость после анодирования имеет решающее значение с функциональной точки зрения, на чертеже следует указать, применяется ли это требование до или после финишной обработки.
Может ли низкое значение Ra гарантировать герметичность уплотняющей поверхности?
Нет. Герметичность также зависит от плоскостности, волнистости, направления укладки, типа прокладки, контактного давления и дефектов. Низкое значение Ra само по себе не гарантирует герметичность.
Следует ли указывать шероховатость поверхности до или после нанесения покрытия?
На чертеже должно быть четко указано, какое именно состояние контролируется. Нанесение покрытия, гальванизация, полировка или пескоструйная обработка могут изменить конечную поверхность, поэтому требуемый этап измерения должен соответствовать функциональному состоянию детали.
Что делать, если контактный профилометр недоступен для контакта с поверхностью?
Оптический или другой бесконтактный метод измерения может быть более подходящим. В условиях ограниченного доступа производитель и заказчик должны согласовать метод, место измерения и критерии приемки до начала производства.
Заключение
Шероховатость обработанной поверхности — это не просто косметический параметр. Ra, Rz, форма поверхности, волнистость, следы от инструмента и условия измерения — все это влияет на эксплуатационные характеристики готовой детали. Наиболее эффективный подход заключается в том, чтобы задать шероховатость в соответствии с функцией, а затем выбрать параметры обработки, инструмент, операции чистовой обработки и методы контроля, которые обеспечивают стабильное выполнение этого требования без добавления ненужных производственных затрат.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ и изготовления прототипов и серийных деталей. Наша команда сочетает в себе контролируемое фрезерование и токарную обработку, практичные стратегии финишной обработки, контроль размеров и проверку качества поверхности, чтобы помочь клиентам добиться требуемой чистоты поверхности, сбалансировав при этом производительность детали, эффективность обработки и стоимость.
















