
Токарные станки с ЧПУ — это автоматизированные системы обработки, использующие систему числового программного управления (ЧПУ) для управления перемещениями станка и операциями обработки. Шпиндель вращает заготовку, а режущие инструменты перемещаются вдоль запрограммированных осей для удаления материала и получения требуемой геометрии. По сравнению с обычными токарными станками, токарные станки с ЧПУ включают в себя системы числового управления, сервоприводы, механизмы автоматической смены инструмента, устройства обратной связи по положению и программируемые функции обработки, что позволяет производственной деятельности протекать непрерывно в соответствии с предопределенными программами. Типичный токарный станок с ЧПУ состоит из станины, передней бабки, шпиндельной системы, патрона, револьверной головки, режущих инструментов, салазок, направляющих, шариковых винтовых передач, задней бабки, системы управления ЧПУ, серводвигателей, системы охлаждения, системы смазки и защитного кожуха. Различные станки могут также включать в себя приводные инструменты, вспомогательный шпиндель, управление по оси C, автоматические податчики прутков и оборудование для контроля качества в процессе обработки. Эти компоненты не работают независимо. Они взаимодействуют посредством механических конструкций, систем электрического управления и программного обеспечения для обработки, образуя единую производственную систему. Шпиндель обеспечивает вращательное движение, патрон фиксирует заготовку, револьверная головка выбирает и позиционирует режущий инструмент, направляющие и шариковые винты управляют перемещением инструмента, а система ЧПУ координирует весь процесс обработки. Понимание основных компонентов токарного оборудования с ЧПУ помогает производителям выбирать подходящие станки, правильно обслуживать оборудование, выявлять потенциальные неисправности и разрабатывать более эффективные процессы обработки.
Основная механическая конструкция токарного оборудования с ЧПУ
Механическая конструкция токарного оборудования с ЧПУ обеспечивает основу для поддержки, позиционирования, передачи и сопротивления режущей нагрузке. Во время обработки шпиндель вращается с высокой скоростью, а режущий инструмент перемещается в соответствии с запрограммированной траекторией. Если жесткость станка недостаточна, точность направляющих ухудшается или в компонентах передачи возникает чрезмерный люфт, могут возникнуть такие проблемы, как вибрация, отклонение размеров и плохое качество поверхности. Современные токарные станки с ЧПУ, как правило, используют жесткие конструкции станков в сочетании с направляющими, салазками и шариковыми винтами для обеспечения стабильного перемещения инструмента. Эти системы позволяют станку выполнять наружное точение, торцевание, внутреннее расточное отверстие, нарезание канавок, нарезание резьбы и другие операции обработки с постоянной точностью. Качество изготовления, точность установки и долговременная стабильность механической конструкции оказывают прямое влияние на общую производительность токарного оборудования с ЧПУ.
Станина и основание машины
Станина станка является одним из важнейших конструктивных элементов токарного станка с ЧПУ. Передняя бабка, направляющие, салазки и задняя бабка устанавливаются на станине или соединяются с ней. Станина должна обладать достаточной жесткостью и устойчивостью, чтобы выдерживать нагрузки при резании и вибрацию, возникающие во время обработки. Жесткая станина станка уменьшает структурные деформации и помогает поддерживать стабильное положение режущего инструмента и заготовки. В некоторых токарных станках с ЧПУ используются наклонные станины для улучшения отвода стружки, упрощения автоматической загрузки и выгрузки, а также операций по техническому обслуживанию.
- Поддерживает переднюю бабку и системы перемещения.
- Обеспечивает общую жесткость конструкции.
- Поддерживает направляющие и салазки.
- Снижает вибрацию при обработке.
- Повышает долговременную стабильность работы оборудования.
- Обеспечивает точность монтажа.
- Улучшает распределение силы резания.
Хотя станина станка не выполняет резку напрямую, она обеспечивает структурную основу для всей системы обработки. На прецизионных токарных станках с ЧПУ устойчивость станины может влиять на относительное положение шпинделя, револьверной головки и осей перемещения. Изменения в установке станка или условиях основания в течение длительного времени также могут влиять на точность размеров, поэтому правильная установка и выравнивание станка имеют важное значение.
Направляющие, салазки и система шариковинтовых передач
Направляющие и салазки контролируют линейное перемещение инструмента. Наиболее распространенные направления движения включают оси X и Z. Ось Z, как правило, параллельна осевой линии шпинделя и контролирует осевое перемещение инструмента, а ось X контролирует радиальное перемещение и диаметр обработки. Шариковые винты преобразуют вращательное движение сервомоторов в линейное перемещение салазок и обеспечивают точное позиционирование во время обработки.
- Управляет осевым перемещением инструмента.
- Управляет радиальным перемещением инструмента.
- Повышает точность позиционирования.
- Уменьшает люфт в передаче
- Обеспечивает повторяемость
- Поддерживает непрерывную автоматическую обработку.
Состояние направляющих, точность шариковинтовой передачи и смазка — все это влияет на стабильность движения. Если направляющие изнашиваются или в системе шариковинтовой передачи возникает чрезмерный люфт, фактическая траектория движения инструмента может отклоняться от запрограммированной. В процессе ежедневного производства направляющие следует содержать в чистоте, регулярно проверять смазку, а точность позиционирования станка следует проверять в соответствии с требованиями технического обслуживания.
Шпиндель и система крепления заготовки токарного станка с ЧПУ
Шпиндельная система является одной из основных силовых систем токарного оборудования с ЧПУ. Она приводит в движение патрон и заготовку во время обработки. Главное отличие токарной обработки от фрезерования заключается в том, что заготовка, как правило, вращается шпинделем, в то время как режущий инструмент совершает контролируемые движения подачи. Скорость вращения шпинделя, стабильность вращения и условия крепления заготовки напрямую влияют на эффективность резания, качество поверхности и точность размеров. Патрон или цанга обычно устанавливаются в передней части шпинделя для фиксации различных типов заготовок. Современные токарные центры могут также включать в себя управление по оси C, вспомогательный шпиндель или приводные инструменты, что позволяет выполнять более сложные операции обработки на одном станке.
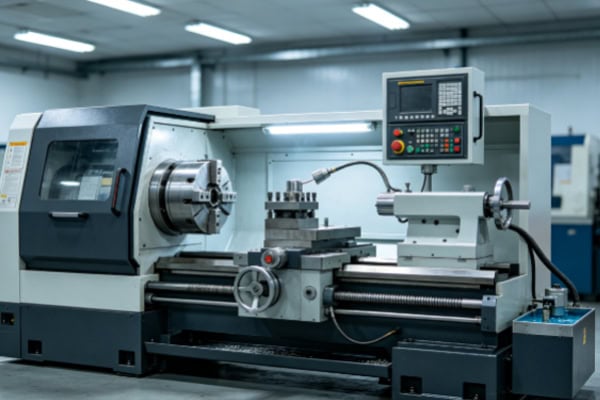
Система шпиндельной бабки и шпинделя
Передняя бабка обычно устанавливается на одном конце станины станка и содержит шпиндель, подшипники, приводные компоненты и соответствующие механизмы передачи. Шпиндель приводится в движение двигателем, а система ЧПУ управляет его скоростью и направлением вращения в соответствии с требованиями обработки. Точность шпинделя оказывает существенное влияние на округлость, соосность и качество поверхности. При высокоскоростной обработке также необходимо учитывать балансировку шпинделя и термостойкость.
Шпиндельная система должна обеспечивать достаточную жесткость при вращении, поддерживая при этом различные материалы и размеры заготовок. Для алюминиевых сплавов могут потребоваться относительно высокие скорости вращения шпинделя, в то время как для нержавеющей стали и легированной стали обычно требуются тщательно подобранные скорости, исходя из характеристик инструмента и условий резания. Стабильная работа шпинделя помогает снизить вибрацию и поддерживать стабильную производительность резания.
Патроны и цанги
Патрон надежно фиксирует заготовку на шпинделе, обеспечивая ее стабильное вращение вместе со шпинделем. К распространенным зажимным устройствам относятся трехкулачковые патроны, четырехкулачковые патроны и цанги. Трехкулачковые патроны подходят для многих стандартных вращающихся деталей, четырехкулачковые патроны обеспечивают независимую регулировку кулачков для гибкого позиционирования, а цанги часто используются для прутков и небольших прецизионных деталей. Силу зажима следует выбирать в зависимости от материала и геометрии заготовки. Недостаточная сила зажима может привести к проскальзыванию заготовки, а чрезмерная сила может деформировать тонкостенные детали.
- Обеспечивает фиксацию заготовки.
- Обеспечивает стабильность вращения
- Уменьшает количество ошибок при настройке.
- Улучшает повторяемость
- Поддерживает заготовки различных размеров.
- Обеспечивает возможность серийного производства.
Правильный выбор зажимных приспособлений повышает стабильность токарной обработки на станках с ЧПУ. При обработке прецизионных деталей метод зажима также должен учитывать опорные поверхности, припуски на обработку и жесткость детали, чтобы обеспечить стабильное положение заготовки на протяжении всего процесса резки.
Задняя бабка и центрирующий механизм
Задняя бабка расположена напротив передней бабки и в основном используется для поддержки длинных или тонких заготовок. Длинные валы, поддерживаемые только патроном, могут изгибаться или вибрировать во время обработки. Задняя бабка в сочетании с центрирующим механизмом обеспечивает дополнительную жесткость опоры и уменьшает деформацию при обработке. Некоторые токарные станки с ЧПУ используют программируемые задние бабки, которые могут перемещаться и позиционироваться автоматически, повышая эффективность производства при пакетной обработке.
- Поддерживает длинные валы
- Снижает вибрацию при обработке.
- Минимизирует деформацию заготовки.
- Повышает стабильность обработки тонких валов.
- Улучшает качество поверхности
- Повышает точность размеров.
Для коротких заготовок задняя бабка может не потребоваться. Для тонких валов и длинных деталей правильное использование задней бабки может значительно повысить стабильность обработки.
Режущие инструменты и автоматическая система смены инструмента.
Режущие инструменты являются непосредственными элементами обработки на токарных станках с ЧПУ. Для черновой наружной обработки, чистовой обработки, торцевой обработки, внутренней расточки, нарезания канавок, отрезки и нарезания резьбы требуются разные инструменты для разных заготовок. Современные токарные станки с ЧПУ обычно используют револьверную головку, которая может вмещать несколько режущих инструментов и автоматически выбирает необходимый инструмент в соответствии с программой. Револьверная головка вращается, позиционируя выбранный инструмент в рабочей позиции, что сокращает время ручной смены инструмента и повышает эффективность непрерывного производства.
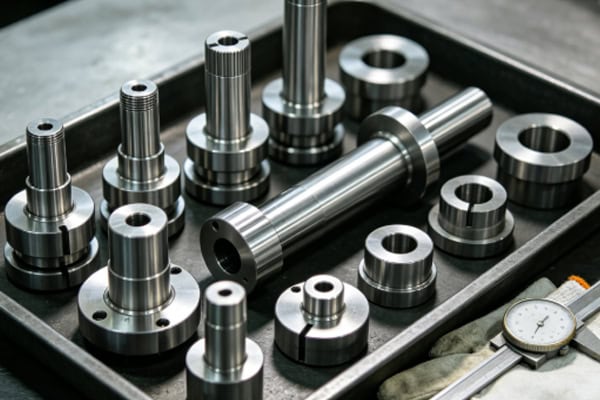
Инструментальная револьверная головка и система крепления инструмента
Инструментальная револьверная головка является ключевым компонентом автоматической системы смены инструмента. Обычно она содержит несколько инструментальных станций, позволяющих устанавливать различные инструменты в зависимости от конфигурации станка. Револьверная головка должна не только обеспечивать быструю смену инструмента, но и поддерживать точное и воспроизводимое позиционирование инструмента. Для серийного производства хорошо продуманная конфигурация инструмента позволяет выполнять несколько операций обработки за одну установку.
- Установите внешние токарные инструменты.
- Установите внутренние сверлильные инструменты.
- Установите инструменты для нарезания канавок.
- Установите инструменты для разборки
- Установите инструменты для работы с потоками.
- Настройка инструментов формы
- Поддержка инструментов, работающих на отдельных машинах.
Правильная конфигурация револьверной головки сокращает количество смен инструмента и вспомогательное время, что позволяет более эффективно выполнять черновую, получистовую и чистовую обработку. Токарные центры, оснащенные приводными инструментами, также могут выполнять сверление, фрезерование и нарезание резьбы, увеличивая обрабатывающую способность одного станка.
Токарные инструменты и системы вставок
Токарные инструменты обычно состоят из держателей инструмента, режущих пластин и зажимных механизмов. В современных станках с ЧПУ обычно используются сменные пластины, материал пластины, покрытие, радиус закругления и геометрия стружколома выбираются в зависимости от материала заготовки и требований к обработке. При обработке углеродистой стали важны износостойкость и стабильность резания. Алюминиевые сплавы, как правило, требуют острых режущих кромок и эффективного удаления стружки. Нержавеющая сталь требует баланса между прочностью, износостойкостью и прочностью кромки.
Состояние инструмента напрямую влияет на размеры деталей и качество поверхности. По мере износа пластин силы резания могут увеличиваться, а шероховатость поверхности ухудшаться. Производственные бригады могут установить стандарты замены инструмента, исходя из объема обработки, времени резания и фактического износа, чтобы поддерживать стабильную производительность резания.
Системы ЧПУ-управления и привода
Система ЧПУ является центральным компонентом управления, обеспечивающим автоматизированную обработку. После ввода оператором программы обработки система управления интерпретирует инструкции и координирует шпиндель, серводвигатели, револьверную головку и оси перемещения в соответствии с запрограммированной траекторией инструмента. Система ЧПУ управляет выполнением программы, настройками координат, компенсацией инструмента, скоростью вращения шпинделя, скоростью подачи, мониторингом аварийных сигналов и сохранением программы.
Панель управления ЧПУ
Панель управления — важный интерфейс между оператором и станком. Обычно она включает в себя дисплей, клавиатуру, функциональные кнопки и переключатели управления. Операторы могут использовать панель управления для вызова программ обработки, изменения параметров, установки рабочих координат, ввода значений компенсации инструмента и проверки сигналов тревоги станка.
- Ввод и вызов программ ЧПУ
- Задать координаты обработки
- Отрегулируйте компенсацию инструмента.
- Установить скорость шпинделя
- Задайте параметры подачи
- Мониторинг состояния оборудования
- Проверить информацию о тревоге
- Управление файлами программы
Операторы должны настраивать параметры в соответствии с документацией к станку и производственными требованиями. Неправильные настройки координат, значения компенсации инструмента или выбор программы могут привести к ошибкам обработки.
Серводвигатели и приводные механизмы
Серводвигатели приводят в движение оси X и Z, а также другие системы перемещения, позволяя режущим инструментам точно перемещаться в соответствии с инструкциями ЧПУ. Сервоприводы регулируют работу двигателей в соответствии с командами от контроллера ЧПУ, а обратная связь по положению обеспечивает точное управление движением. На производительность токарной обработки на станках с ЧПУ влияют скорость реакции сервоприводов, точность позиционирования и стабильность работы.
Высокоточные сервосистемы позволяют режущим инструментам плавно следовать запрограммированным траекториям и уменьшать ошибки позиционирования. Для прецизионной резьбы, малых ступеней и деталей с жесткими допусками стабильное движение сервопривода является важной основой для надежной обработки.
Системы обратной связи и измерения положения
Системы обратной связи по положению определяют фактическое положение осей станка и передают эту информацию обратно в контроллер ЧПУ. Это позволяет станку отслеживать движение и повышать точность и повторяемость позиционирования. Некоторые современные станки также используют энкодеры шпинделя для синхронизации вращения шпинделя с операциями нарезания резьбы.
При неисправности системы обратной связи могут возникнуть ошибки позиционирования, проблемы с обработкой резьбы или отклонения размеров. Поэтому датчики обратной связи, кабели и соответствующие электрические соединения следует включать в плановое техническое обслуживание оборудования.
Вспомогательные системы и конструкции безопасности
Помимо механической конструкции, шпинделя, револьверной головки и системы управления, токарное оборудование с ЧПУ требует наличия систем охлаждения, смазки, удаления стружки, гидравлических, электрических и систем безопасности. Эти вспомогательные системы не выполняют резку напрямую, но необходимы для непрерывной работы станка и контролируемой среды обработки. Современные токарные станки с ЧПУ обычно используют закрытые защитные конструкции, которые изолируют зону обработки, удерживая стружку и охлаждающую жидкость внутри.
Система охлаждающей жидкости
В процессе резки выделяется значительное количество тепла. Система охлаждения циркулирует смазочно-охлаждающей жидкостью, снижая температуру заготовки и инструмента, одновременно улучшая смазку и удаление стружки. Правильное охлаждение снижает риск термической деформации и может увеличить срок службы инструмента и улучшить качество поверхности.
- Снижает температуру резки
- Улучшает условия эксплуатации инструмента.
- Уменьшает термическую деформацию
- Способствует удалению стружки
- Улучшает качество обработанных поверхностей.
- Продлевает срок службы инструмента
Для различных материалов и параметров резания требуются соответствующие стратегии охлаждения. Высокоскоростное токарное обработка, обработка глубоких отверстий и обработка труднообрабатываемых материалов могут потребовать подачи охлаждающей жидкости под высоким давлением или целенаправленной подачи.
Система смазки
Направляющие, шариковые винты, подшипники и другие движущиеся компоненты требуют соответствующей смазки. Автоматические системы смазки могут подавать смазку в критически важные места в соответствии с заданными интервалами, снижая трение и износ и обеспечивая стабильное движение.
Недостаточная смазка может ускорить износ направляющих и шариковых винтовых передач, в то время как избыточная смазка может привести к загрязнению и проблемам с техническим обслуживанием. Производители должны использовать рекомендуемый тип смазки и график технического обслуживания, указанные производителем оборудования.
Система эвакуации стружки
В процессе токарной обработки образуется непрерывная или прерывистая стружка, и система удаления стружки отводит её из зоны обработки. К распространённым решениям относятся винтовые конвейеры, цепные конвейеры для стружки и различные системы сбора стружки. Эффективное удаление стружки предотвращает её накопление вокруг инструмента и заготовки, уменьшая царапины и помехи при обработке.
При обработке нержавеющей стали, алюминиевых и медных сплавов особое внимание следует уделять форме стружки и ее удалению. Правильная геометрия стружколома, параметры резания и оборудование для удаления стружки могут улучшить условия непрерывного производства.
Защитные двери и конструкции безопасности
Токарные станки с ЧПУ обычно используют закрытые защитные кожухи и защитные двери для изоляции высокоскоростных вращающихся заготовок, режущих инструментов, стружки и охлаждающей жидкости от оператора. Смотровые окна, как правило, изготавливаются из материалов, подходящих для условий работы станка, чтобы оператор мог контролировать процесс обработки. Защитные конструкции должны оставаться целыми во время работы, а поврежденные смотровые окна следует заменить перед продолжением использования станка.
Полностью защитный кожух снижает риск разлета стружки, разбрызгивания охлаждающей жидкости и неожиданного отрыва заготовки, обеспечивая при этом контролируемую среду для автоматизированной обработки.
Скоординированная работа компонентов токарного оборудования с ЧПУ
Оборудование для токарной обработки с ЧПУ не использует какой-либо один компонент для выполнения обработки. Станина станка, шпиндель, патрон, револьверная головка, направляющие, шариковые винты, задняя бабка, система управления ЧПУ, сервоприводы, система охлаждения, система смазки и система удаления стружки работают вместе, чтобы завершить процесс обработки. После начала обработки патрон закрепляет заготовку на шпинделе, шпиндель вращает заготовку в соответствии с программой, контроллер ЧПУ посылает команды движения в сервосистему, оси X и Z перемещают режущий инструмент по запрограммированной траектории, револьверная головка выбирает соответствующий инструмент, система охлаждения обеспечивает охлаждение и смазку, а система удаления стружки удаляет стружку, образующуюся во время резки. Только при согласованной работе этих систем токарный станок с ЧПУ может обеспечить непрерывное, точное и эффективное производство.
Координация между механическими и электрическими системами
Механические конструкции поддерживают и передают движение, а электрическая система управления генерирует и координирует команды движения. Эти системы должны точно взаимодействовать, чтобы гарантировать, что режущие инструменты следуют запрограммированной траектории. Жесткость станка, точность направляющих, состояние шариковинтовой передачи и отклик сервопривода — все это влияет на фактическую траекторию движения инструмента.
При выполнении высокоточных операций обработки на станках с ЧПУ техническое обслуживание оборудования не должно ограничиваться только отдельными компонентами. Необходимо также проверять взаимодействие между механическими и системами управления. Регулярные проверки точности позиционирования, осмотр шпинделя и проверка повторяемости револьверной головки помогут поддерживать производительность станка.
Координация между шпинделем, инструментами и параметрами резки.
Скорость вращения шпинделя, состояние инструмента, скорость подачи и глубина резания тесно взаимосвязаны. Чрезмерная скорость вращения шпинделя может увеличить тепловыделение и износ инструмента, в то время как недостаточная скорость может снизить производительность. Чрезмерная подача может повлиять на качество поверхности, а чрезмерно низкая подача может увеличить время обработки. При выборе параметров резания следует учитывать материал инструмента, материал заготовки и жесткость станка.
Правильное согласование этих условий позволяет станку поддерживать стабильную производительность резки, одновременно снижая вибрацию, аномальный износ инструмента и колебания размеров.
Интеграция автоматизации с токарным оборудованием с ЧПУ.
С развитием интеллектуального производства токарные станки с ЧПУ могут быть интегрированы с автоматическими податчиками прутков, роботизированными системами загрузки и выгрузки, оборудованием для контроля качества в процессе обработки и платформами управления производством. Автоматические податчики прутков непрерывно подают сырье, роботы выполняют загрузку и выгрузку заготовок, системы контроля следят за критическими размерами, а системы управления производством регистрируют объемы обработки и состояние станков.
Этот тип автоматизации сокращает количество вспомогательной ручной работы, повышает эффективность использования оборудования и улучшает стабильность серийного производства. Для автомобильных компонентов, деталей автоматизированного оборудования, электронных разъемов, гидравлических компонентов, прецизионных валов и втулок автоматизированная токарная обработка на станках с ЧПУ стала важным решением для повышения эффективности производства.
Основные компоненты токарного оборудования с ЧПУ включают в себя конструкцию станка, шпиндельную систему, механизм зажима заготовки, систему режущего инструмента, систему управления ЧПУ, сервоприводную систему и вспомогательные системы, такие как система охлаждения, смазка, удаление стружки и защита. Станина станка обеспечивает устойчивое основание, шпиндель вращает заготовку, патрон фиксирует деталь, револьверная головка обеспечивает быструю смену инструмента, направляющие и шариковые винты контролируют перемещение инструмента, контроллер ЧПУ координирует операции обработки, сервосистема точно выполняет команды перемещения, а вспомогательные системы обеспечивают непрерывную работу станка. Различные токарные станки с ЧПУ могут иметь различные конфигурации. Современные токарные центры могут включать в себя приводные инструменты, вспомогательные шпиндели, управление по оси C, автоматические податчики прутков и системы контроля в процессе обработки. Понимание этих основных компонентов помогает компаниям, занимающимся обработкой на станках с ЧПУ, делать более правильный выбор оборудования, разрабатывать подходящие процессы обработки и проводить эффективное плановое техническое обслуживание. Для производителей, занимающихся долгосрочным высокоточным серийным производством, поддержание каждой системы в исправном состоянии и обеспечение стабильной координации между компонентами имеет решающее значение для максимизации точности токарной обработки на станках с ЧПУ, производительности, возможностей автоматизации и общей эффективности производства.















