
В обработке пластмасс на станках с ЧПУ точность и качество поверхности часто являются двумя наиболее интуитивно понятными и важными для пользователей показателями. Точность определяет, можно ли собрать деталь и соответствует ли она функциональным требованиям; качество поверхности напрямую влияет на внешний вид, тактильные ощущения, герметичность и последующие эксплуатационные характеристики. Для пластмассовых материалов эти два требования сложнее сбалансировать одновременно, чем при обработке металлов, поскольку пластмассы более восприимчивы к воздействию температуры, силы зажима, тепла резания и внутренних напряжений материала.
Почему обработка пластмасс чаще всего влияет на точность и качество поверхности?
Это не одна и та же проблема.
Многие путают «точные размеры» с «гладкой поверхностью», но на самом деле это две разные цели контроля. Точность в основном относится к тому, соответствуют ли размеры, положение отверстий, плоскостность и перпендикулярность детали требованиям чертежа; качество поверхности включает в себя внешний вид и тактильные аспекты, такие как шероховатость, следы от инструмента, заусенцы, побеление и кромки сварных швов. Деталь может иметь очень точные размеры, но при этом иметь явные следы от инструмента на поверхности; или поверхность может выглядеть гладкой, но ключевые размеры могут отклоняться. Поэтому при обработке пластмасс на станках с ЧПУ необходимо одновременно учитывать обе цели; нельзя сосредотачиваться только на одной.
Повышенная сложность обработки
По сравнению с металлами, пластмассы обладают меньшей жесткостью, более выраженным термическим расширением и худшей теплопроводностью. Это означает, что тепло, выделяемое во время резки, не рассеивается быстро, накапливаясь локально и приводя к размягчению материала, деформации или плавлению поверхности. Кроме того, некоторые пластмассы обладают внутренним напряжением или гигроскопичностью, что может вызывать изменения размеров до и после обработки. Поэтому точность и качество поверхности при обработке пластмасс, естественно, в большей степени зависят от контроля процесса и опыта, чем при обработке металлов.
Непосредственное отражение навыков ведения процесса
Гладкость, отсутствие заусенцев на кромках, белизна и следы пригорания на поверхности пластиковых деталей обычно напрямую отражают рациональность параметров обработки, состояние инструмента и способ крепления. Часто плохое качество поверхности обусловлено не самим материалом, а скорее нерациональной траекторией резания, затупившимся инструментом, плохим удалением стружки или неподходящими методами охлаждения. Следовательно, улучшение качества поверхности по сути означает улучшение общей стабильности обработки.
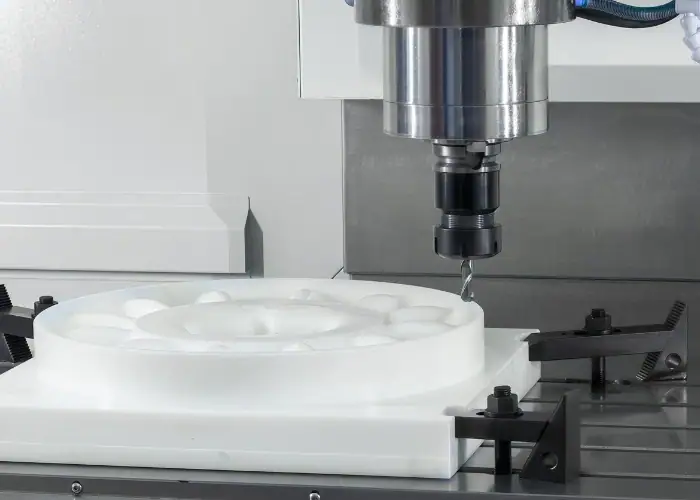
Как повысить точность и качество поверхности в процессе механической обработки?
Перед обработкой убедитесь в правильности чертежей и конструкции.
Для повышения точности обработки пластмасс на станках с ЧПУ первым шагом является не начало обработки, а оптимизация конструкции. Многие проблемы возникают уже на этапе проектирования, например, слишком много тонких стенок, чрезмерное количество острых углов, асимметричные локальные структуры и большие колебания толщины стенок. Все это увеличивает риск деформации при обработке и дефектов поверхности. Конструкция должна стремиться к более однородной структуре и более сбалансированному распределению напряжений, обеспечивая при этом достаточное пространство для режущего инструмента. Хорошо продуманная исходная структура значительно упрощает последующую обработку, а точность и качество поверхности легче стабилизируются.
Подготовка и предварительная обработка материалов
Перед началом основной обработки рекомендуется убедиться, что пластиковые материалы не подвергались отжигу, осаждению или сушке. Многие пластиковые листы уже имеют внутренние напряжения на заводе; прямая обработка может привести к деформации из-за снятия напряжений после удаления материала. Для сильно гигроскопичных материалов, таких как нейлон, высокое содержание влаги также может повлиять на качество поверхности. Стабилизация материала перед обработкой значительно уменьшает смещение размеров и дефекты поверхности.
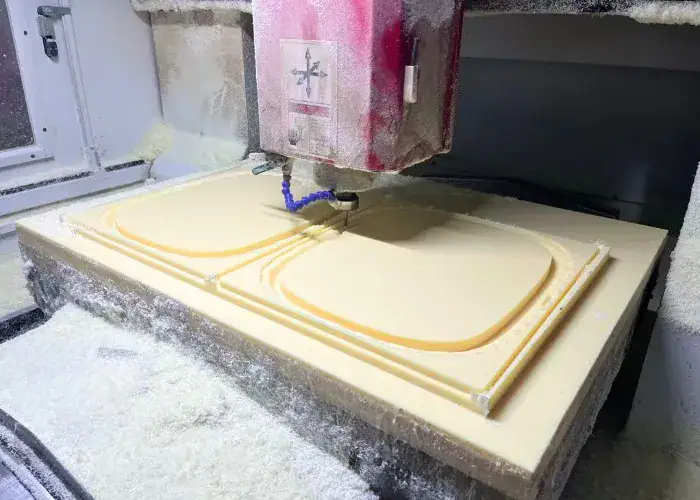
Поэтапная обработка
Для повышения точности и качества поверхности одного прохода недостаточно. Типичный подход — «черновая обработка — получистовая обработка — чистовая обработка». Черновая обработка в первую очередь удаляет большой избыток материала, получистовая обработка стабилизирует структуру и снимает напряжение, а чистовая обработка отвечает за окончательные размеры и качество поверхности. Этот процесс снижает нагрузку на каждом этапе и минимизирует воздействие инструмента на материал, тем самым избегая деформации, заусенцев или чрезмерно глубоких следов от инструмента, вызванных чрезмерным удалением материала за один раз.
Контроль качества и финишная обработка после механической обработки
Многие высококачественные детали не обрабатываются за один раз, а проходят проверку, выдерживаются в течение определенного времени и при необходимости дорабатываются перед отгрузкой. Пластиковые детали могут продолжать снимать напряжение в течение короткого периода после обработки, поэтому окончательное состояние невозможно определить сразу после выхода из станка. Повторный замер размеров, визуальный осмотр и ремонт критически важных деталей позволяют оперативно устранить потенциальные ошибки и избежать доработки партии. Этот этап особенно важен для изделий с высокими требованиями к внешнему виду.
Ключевые факторы, определяющие точность и качество поверхности.
Параметры резки должны соответствовать свойствам материала.
Обработка пластмасс наиболее подвержена двум крайностям: чрезмерно высокой скорости вращения шпинделя, приводящей к избыточному выделению тепла во время резания; чрезмерно низкой скорости подачи, заставляющей инструмент «шлифовать», а не «резать» материал. Первая (чистовая обработка) легко приводит к оплавлению кромок, побелению и деформации размеров под воздействием тепла, в то время как вторая (чистовая обработка) легко образует заусенцы и шероховатые следы от инструмента. Для достижения как точности, так и качества поверхности необходимо выбирать соответствующую скорость, подачу и глубину резания в зависимости от твердости, толщины и структурных характеристик материала, а также поддерживать стабильный процесс обработки, избегая частых резких остановок и запусков.
Состояние инструмента напрямую влияет на конечную чистоту поверхности.
Более острый инструмент обеспечивает более чистые срезы и более гладкую поверхность. По мере износа инструмента увеличивается трение и повышается температура, что делает пластиковую поверхность склонной к образованию нитей, заусенцев, следов пригорания или побелению. При обработке пластиковых деталей, особенно материалов с высокими требованиями к качеству поверхности, таких как акрил, поликарбонат и полиоксиметилен, следует отдавать приоритет острым специализированным инструментам с высокой степенью удаления стружки, а состояние инструмента должно оставаться стабильным. Правильное управление инструментом часто сразу же улучшает качество поверхности.
Крепежные элементы и опоры определяют, деформируются ли детали.
Пластиковые детали мягче металлических. При слишком сильном зажиме они могут деформироваться после обработки. Недостаточная поддержка может привести к вибрации тонких стенок и больших плоских поверхностей во время резки, что вызывает отклонения в размерах и увеличение следов от инструмента. Поэтому при проектировании зажимного приспособления следует стремиться к равномерному распределению усилия, достаточной поддержке и соответствующему зажиму. Для тонколистового металла, деталей больших размеров или легко деформируемых деталей лучше всего использовать вакуумную адсорбцию, мягкую опорную подушку или многоточечный распределенный зажим для снижения локальной концентрации напряжений.
Терморегулирование и удаление стружки являются основой качества поверхности.
При обработке пластмасс, если стружка скапливается вблизи траектории движения инструмента, она будет многократно тереться о поверхность заготовки, что приводит к непрерывному накоплению тепла, расплавлению кромок, залипанию инструмента или пригоранию поверхности. Качественное удаление стружки не только обеспечивает более плавную резку, но и уменьшает повреждение поверхности, вызванное вторичным трением. При необходимости для облегчения удаления стружки можно использовать продувку воздухом, а для быстрого удаления стружки из зоны обработки можно использовать подходящую траекторию движения инструмента. Контроль температуры и удаления стружки по сути является защитой поверхности.
Как выбрать подходящий материал для обработки на станках с ЧПУ?
Полиоксиметилен (ПОМ) подходит для деталей, требующих стабильности размеров.
Полиоксиметилен (ПОМ) обладает хорошей размерной стабильностью, низким коэффициентом трения и идеальными режущими свойствами, что делает его одним из наиболее распространенных высококачественных материалов в обработке пластмасс на станках с ЧПУ. Он подходит для конструкционных, функциональных и высокоточных деталей, а его поверхность обычно относительно чистая и менее подвержена образованию сильных заусенцев. 1. Если для заказчика приоритетны точность и стабильность сборки, ПОМ, как правило, является очень надежным выбором.
ПММА подходит для деталей, где важна эстетика.
Полиметилметакрилат (ПММА), или акрил, обладает высокой прозрачностью и хорошей чистотой поверхности, но очень чувствителен к параметрам обработки. Плохой контроль температуры во время резки может легко привести к побелению, растрескиванию или запотеванию кромок. Однако при использовании острых инструментов, соответствующих параметров и разумной траектории обработки можно получать детали с очень привлекательным внешним видом. Поэтому ПММА больше подходит для изделий с высокими эстетическими требованиями, но низкой несущей способностью.
ABS и PC подходят для удовлетворения самых разнообразных потребностей.
ABS и PC широко используются в механической обработке. ABS обладает лучшей обрабатываемостью, а PC — большей прочностью и хорошей прозрачностью. Их преимущество заключается в сбалансированных общих характеристиках, соответствии определенным требованиям к точности и пригодности для стабильного серийного производства. Однако следует отметить, что PC более чувствителен к нагреву, а ABS склонен к образованию заусенцев по краям, поэтому температуру резания и условия работы инструмента необходимо контролировать во время обработки.
Выбор материалов осуществляется на основе поставленных целей.
Если цель — высокая точность, отдавайте приоритет стабильности размеров; если цель — высокое качество внешнего вида, отдавайте приоритет обрабатываемости поверхности; если цель — прочность и термостойкость, отдавайте приоритет свойствам материала. Правильный выбор материала значительно упрощает последующие процессы; неправильный выбор материала затруднит достижение желаемого эффекта даже при использовании самого лучшего оборудования. Поэтому сам выбор материала является важнейшим шагом в повышении точности и качества поверхности.
Общие проблемы
Почему образцы выглядят хорошо, но точность и качество поверхности снижаются после серийного производства?
Это распространенная проблема, с которой сталкиваются многие клиенты. Изготовление образцов обычно включает небольшие партии, значительное время обработки и более тщательную работу, что приводит к превосходному внешнему виду. Однако при серийном производстве непрерывная работа оборудования приводит к колебаниям температуры, повышенному износу инструмента и более существенным различиям в состоянии оснастки и партиях материалов. Если процесс не стандартизирован, точность и внешний вид серийной продукции могут легко колебаться. Поэтому для поддержания высокого качества при серийном производстве необходимо сосредоточиться не только на «изготовлении хорошего образца», но и на стабилизации всего процесса.
Iн заключение
Для повышения точности и качества поверхности при обработке пластмасс на станках с ЧПУ важнейшим аспектом является не какая-либо отдельная технология, а эффективное управление всем процессом. От первоначального проектирования до предварительной обработки материала, параметров резания, состояния инструмента, типа оснастки и послеобработки — каждый этап влияет на конечный результат. Пластмассы отличаются от металлов; они более восприимчивы к нагреву и деформации под напряжением. Поэтому обработка требует большей точности и стабильности. Недостаточно просто стремиться к «быстрой резке»; необходимо также учитывать «точную резку» и «красивую резку». Точность относится к «правильности размеров», а качество поверхности — к «тому, как хорошо она выглядит и насколько плавно работает». Эти два, казалось бы, разных аспекта на самом деле неотделимы от контроля процесса, выбора материала и состояния оборудования. Обеспечивая правильное первоначальное проектирование, стабильные параметры обработки, надлежащее управление инструментом и оснасткой, а также использование различных методов для разных материалов, можно значительно улучшить общее качество обработки пластмасс на станках с ЧПУ. По-настоящему качественная обработка пластмасс зависит не от удачи, а от совершенствования каждой детали.















