
Обработка гребных винтов — это процесс изготовления или финишной обработки лопастей, ступиц, валов и крепежных элементов гребных винтов в соответствии с заданными размерами и требованиями к поверхности. Поскольку лопасти гребных винтов имеют витые профили, переменную кривизну и сложные переходы, точность обработки напрямую влияет на геометрию лопастей, балансировку и точность сборки. Фрезерование на станках с ЧПУ, особенно 5-осевая обработка, широко используется для контроля этих сложных параметров.
В этом руководстве описаны методы обработки гребных винтов, подходящие материалы и полный процесс изготовления на станках с ЧПУ. Также рассматриваются различия между обработкой на станках с ЧПУ и ручной обработкой, планирование траектории движения инструмента, измерение шага лопастей, сложности обработки, контроль размеров и контроль качества.
Что такое обработка гребных винтов?
Обработка гребных винтов — это высокоточный производственный процесс, при котором удаляется материал из литой, поковки или цельной заготовки для создания заданных поверхностей лопастей, элементов ступицы и геометрии крепления. Для достижения требуемой точности размеров и поверхности используются токарные, фрезерные, многоосевые станки с ЧПУ и контролируемая чистовая обработка.
Основные компоненты винта и геометрия лопастей
Винт состоит в основном из лопастей и центральной ступицы. Важные элементы лопастей включают в себя напорную поверхность, заднюю часть, переднюю кромку, заднюю кромку, корневой скругленный край и кончик. Ступица содержит монтажный узел, соединяющий узел с валом или приводной системой.
Геометрия лопатки описывается с помощью диаметра, шага, длины хорды, распределения толщины, угла наклона и косого смещения. Эти параметры определяют, как лопатка взаимодействует с окружающей жидкостью и как механические нагрузки передаются на ступицу.
При механической обработке особенно требовательны корень лезвия и криволинейные поверхности. Изменение их кривизны и ограниченный доступ инструмента требуют точной CAD-геометрии, надежного крепления заготовки и тщательно спланированных операций чистовой обработки.
Как угол наклона и профиль лопастей влияют на производительность?
Шаг лопасти — это теоретическое осевое расстояние, на которое винт перемещается за один оборот без проскальзывания. Профиль лопасти описывает форму и толщину отдельных секций. Оба параметра влияют на создание тяги, гидродинамическую нагрузку, кавитационное поведение и вибрацию.
На определенном радиусе геометрический шаг лопастей связан с локальным углом шага. Различные сечения лопастей могут иметь разные углы шага, даже если конструкция винта предусматривает приблизительно постоянный шаг.
Ошибки обработки могут изменять локальные углы лопаток или распределение толщины. Эти различия могут повлиять на предполагаемый поток и нагрузку, поэтому точное воспроизведение профиля имеет важное значение для стабильной работы гребного винта.
Какие компоненты гребного винта можно обрабатывать на станках с ЧПУ?
Обработка на станках с ЧПУ позволяет изготавливать или обрабатывать лопасти гребных винтов, ступицы, отверстия для валов, монтажные соединения, валы и отдельные компоненты прототипов. Выбор подходящего процесса зависит от размеров детали, материала, сложности поверхности, а также от того, является ли работа новой деталью или существующей отливкой.
Фрезерование на станках с ЧПУ обычно используется для обработки сложных поверхностей лезвий, в то время как токарная и расточная обработка на станках с ЧПУ часто подходят для обработки вращающихся элементов.
Лопасти и ступицы морских гребных винтов
Лопасти и ступицы морских гребных винтов являются важными областями применения высокоточной обработки на станках с ЧПУ. Для изготовления литого гребного винта может потребоваться значительная обработка материала, прежде чем окончательная геометрия лопастей и поверхности крепления будут соответствовать проектным требованиям.
Обработка лезвий включает в себя обработку рабочей поверхности, задней поверхности, корневых переходов и внешних кромок. Поскольку эти поверхности имеют различную кривизну, необходимо контролировать ориентацию инструмента, чтобы избежать помех и нежелательных ошибок профиля.
Обычно для изготовления ступицы требуются обработанные торцевые поверхности, отверстия, конусы или другие элементы позиционирования. Точное определение оси ступицы обеспечивает надежную точку отсчета для последующих операций с лопастями и окончательной проверки.
Валы гребных винтов и места крепления
Карданные валы — это, в основном, вращающиеся компоненты, поэтому токарная обработка на станках с ЧПУ подходит для изготовления валов нужного диаметра, буртиков, резьбы, конусности и поверхностей контакта с подшипниками.
В качестве элементов крепления могут также использоваться шпоночные пазы, фланцы, отверстия для болтов и прецизионные контактные поверхности. Эти элементы должны быть изготовлены в соответствии с выбранной конструкцией муфты и соединения валов.
Наиболее важными требованиями являются функциональная посадка и соосность. Точно обработанная лопасть не может компенсировать отверстие в ступице или сопряжение вала, что приводит к неприемлемому эксцентриситету или проблемам при сборке.
Изготовление винтов на заказ и прототипных компонентов
Изготовление нестандартных гребных винтов и прототипных компонентов может осуществляться с помощью станков с ЧПУ, если существующая конструкция непригодна или требуется оценка новой геометрии. Примеры включают в себя небольшие гребные винты, экспериментальные лопасти, компоненты для моделей и специализированные механические соединения.
Обработка непосредственно из цельного материала может быть практичным решением для прототипов или небольших деталей, поскольку позволяет избежать некоторых требований к оснастке, связанных с литьем. Однако расход материала и время обработки могут быть значительно выше.
Прототип должен воспроизводить предполагаемые функциональные особенности, а не просто напоминать готовую деталь. Важными факторами являются толщина лезвия, точность крепления, состояние поверхности и совместимость с планируемым методом контроля.
Какие материалы используются при обработке гребных винтов?
К распространенным материалам для обработки гребных винтов относятся никель-алюминиевая бронза, марганцевая бронза, нержавеющая сталь, алюминиевые сплавы и некоторые титановые сплавы. Выбор материала зависит от коррозионной стойкости, прочности, усталостной прочности, веса, условий эксплуатации и стоимости обработки.
В морских гребных винтах обычно используются сплавы на основе меди, поскольку они обеспечивают полезное сочетание коррозионной стойкости и механических характеристик. Другие материалы могут лучше подходить для более мелких, специализированных или не связанных с морской отраслью применений.
Сплавы бронзы и меди для морских гребных винтов
Никель-алюминиевая бронза широко используется в судовых силовых установках, поскольку сочетает в себе хорошую коррозионную стойкость с прочностью и долговечностью. Марганцевая бронза и родственные ей медные сплавы также используются для изготовления гребных винтов.
Эти материалы обычно поставляются в виде отливок. План обработки должен учитывать состояние материала, припуск на литье, потенциальные дефекты поверхности и геометрию готовых лопастей.
Параметры резания и инструмент следует выбирать в соответствии с конкретным сплавом. Даже близкородственные медные сплавы могут различаться по твердости, режущим свойствам и износу инструмента, поэтому одну стратегию обработки не следует автоматически применять ко всем маркам бронзы.
Сплавы нержавеющей стали, алюминия и титана
Нержавеющая сталь может быть выбрана для изготовления гребных винтов или связанных с ними компонентов в тех случаях, когда ее прочность, коррозионная стойкость или требования к применению оправдывают ее использование. Условия обработки зависят от конкретной марки нержавеющей стали.
Алюминиевые сплавы обладают меньшей плотностью и относительно высокой эффективностью обработки, что делает их привлекательными для изготовления отдельных легких прототипов и компонентов. Их пригодность для эксплуатации в морских условиях должна оцениваться с учетом коррозионной стойкости, механических нагрузок и воздействия окружающей среды.
Титановые сплавы обеспечивают высокую удельную прочность и коррозионную стойкость в определенных условиях, но они дороже и сложны в обработке. Для контроля температуры резки, износа инструмента и целостности поверхности требуется тщательный контроль.
Как свойства материала влияют на обрабатываемость?
Свойства материала влияют на силы резания, износ инструмента, качество поверхности, образование стружки и время обработки. Одной лишь твердости недостаточно для прогнозирования того, насколько легко будет обрабатываться материал гребного винта.
Теплопроводность, упрочнение при обработке, состав сплава и микроструктура могут влиять на процесс механической обработки. Отливки также могут содержать отклонения в припуске на обработку или локальные особенности материала.
Полезным примером сравнения материалов является:
| Материал | Главное преимущество | Рассмотрение механической обработки | Типичное применение |
| Никель-алюминиевая бронза | Устойчивость к коррозии в морских условиях | Износ инструмента и изменчивость литья | Лопасти морских гребных винтов |
| Марганцевая бронза | Применение в сфере силовых и морских перевозок | Зависимость поведения при резании от типа сплава | Морские пропеллеры |
| Нержавеющая сталь | Прочность и коррозионная стойкость | Термообработка и упрочнение при деформации | Специализированные гребные винты и валы |
| Алюминиевый | Малый вес и хорошая обрабатываемость | Заусенцы и возможное искажение | Прототипы и облегченные детали |
| Титановый сплав | Высокая удельная прочность | Концентрация тепла и износ инструмента | Специализированные компоненты |
При выборе материалов всегда следует руководствоваться утвержденными проектными и эксплуатационными требованиями, а не только удобством обработки.
Чем отличаются станки с ЧПУ и ручная обработка пропеллеров?
Обработка гребных винтов на станках с ЧПУ использует запрограммированные перемещения инструмента для получения повторяемой геометрии лопастей, в то время как ручная обработка в большей степени опирается на контролируемую оператором резку, шлифовку и чистовую обработку. Станки с ЧПУ, как правило, лучше подходят для сложных, повторяющихся профилей, в то время как ручные методы остаются полезными для отдельных корректировок и операций чистовой обработки.

Традиционная механическая обработка и ручная отделка
Традиционная механическая обработка обычно используется для обработки доступных поверхностей ступиц, отверстий и других простых элементов. Ручная шлифовка и подгонка также могут применяться для локальной регулировки или коррекции поверхности.
Ручная обработка лезвий требует тщательного измерения и контролируемого удаления материала. Чрезмерная шлифовка может изменить толщину лезвия, форму кромки или геометрию, связанную с шагом режущей кромки, что делает необходимым многократный контроль.
Эти методы могут быть полезны для ремонта и финишной обработки, но становятся менее эффективными, когда необходимо точно воспроизвести большие поверхности произвольной формы в соответствии с детальной CAD-моделью на нескольких лезвиях.
3-осевой против 5-Осевая обработка на станках с ЧПУ
Трехосевые станки с ЧПУ эффективны для обработки поверхностей ступиц, доступных отверстий, сверления и некоторых элементов лезвий. Зачастую они экономичны, если инструмент может достигать необходимых поверхностей без чрезмерного перемещения.
Пятиосевые станки с ЧПУ обеспечивают дополнительный контроль над ориентацией инструмента. Это делает их особенно полезными для обработки изогнутых лезвий, переходов в изогнутых корнях и участков, где ступица или соседние лезвия ограничивают доступ инструмента.
Пятиосевая обработка на станках с ЧПУ не гарантирует автоматически более высокую точность. Калибровка инструмента, динамика станка, оснастка, интерполяция и CAM-программирование по-прежнему определяют, сможет ли процесс воспроизвести требуемую геометрию.
| Способ доставки | Основная сила | Главное ограничение | Подходящая работа |
| Ручная отделка | Локализованная коррекция | Согласованность, зависящая от оператора | Ремонт и окончательная регулировка |
| 3-Axis CNC | Эффективная простая геометрия | Ограниченная ориентация на инструменты | Центры и доступные функции |
| Индексированный многоосевой станок с ЧПУ | Множественные контролируемые ориентации | Ограниченная непрерывная переориентация | Отдельные участки лопастей |
| Одновременная 5-осевая обработка на станках с ЧПУ | Непрерывная ориентация инструмента | Более высокая сложность программирования | Сложные поверхности лопаток |
Как выбрать правильный метод обработки?
Метод обработки следует выбирать в зависимости от геометрии лезвия, доступности, требований к размерам и объема производства. Для простых элементов вала не обязательно использовать 5-осевое оборудование.
При изготовлении сложного лезвия инженерам следует учитывать вылет инструмента, помехи от соседних лезвий, требования к качеству обработки поверхности и количество необходимых переналадок.
Эффективный технологический процесс может сочетать токарную обработку ступицы, 3-осевую обработку доступных элементов и 5-осевую чистовую обработку лопастей. Такой подход позволяет сократить ненужное время обработки, сохраняя при этом точность критически важных поверхностей.
Как изготавливаются гребные винты на станках с ЧПУ?
Изготовление гребных винтов осуществляется на станках с ЧПУ с использованием следующих этапов: подготовка с помощью CAD/CAM, позиционирование заготовки, обработка ступицы, черновая обработка лопастей, обработка корня и кромки, прецизионная чистовая обработка и контроль размеров. Последовательность операций разработана таким образом, чтобы обеспечить точность позиционирования и предотвратить деформацию во время удаления материала с заготовки.
При механической обработке судовых гребных винтов исходным материалом часто является отливка со значительным припуском. Поэтому план обработки должен учитывать как конечную геометрию, так и состояние поступающей детали.
Программирование CAD/CAM и планирование траектории движения инструмента
Программирование CAD/CAM преобразует трехмерную геометрию винта в траектории движения инструмента на станке. Точные модели должны определять рабочую поверхность, зону всасывания, основания лопастей, кромки и места крепления.
Планирование траектории движения инструмента определяет направление резания, зацепление инструмента, шаг обработки, припуск на обработку и ориентацию инструмента. Для 5-осевых операций система CAM также должна учитывать держатель инструмента, пределы станка и возможное взаимодействие с соседними лезвиями.
Моделирование необходимо для проверки столкновений, перебегов и участков необработанного материала. Наиболее подходящая траектория движения инструмента соответствует фактическим требованиям поверхности и станка, а не предполагает, что одно универсальное направление резания идеально подходит для каждого винта.
Настройка зажимных приспособлений и пропеллера
Настройка винта определяет взаимосвязь между заготовкой, координатами станка и базовыми точками проектирования. Для создания согласованной системы координат обработки обычно используются ось ступицы и выбранные опорные поверхности.
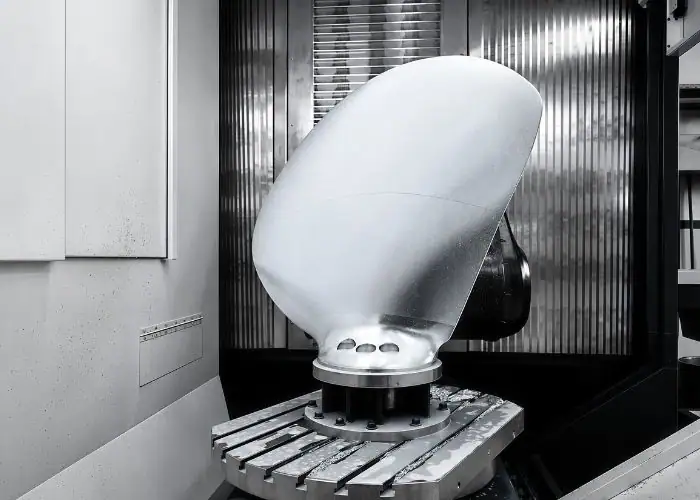
Приспособления должны надежно удерживать заготовку, обеспечивая при этом доступ режущего инструмента к необходимым поверхностям. Большие пропеллеры создают дополнительные сложности из-за своей массы, размаха лопастей и ограниченного количества точек опоры.
Перед началом обработки инженеры должны проверить устойчивость зажима, зазор между заготовкой и обрабатываемым элементом, ход станка и помехи от зажимных приспособлений. Точная установка в неподвижном состоянии должна также сохранять устойчивость под воздействием сил резания.
Обработка ступицы и отверстия гребного винта
Обработка ступицы обычно включает в себя торцевую обработку, токарную обработку, расточку, обработку конуса, а также подготовку шпоночных пазов или других элементов крепления. Правильный выбор операций зависит от конструкции гребного винта.
Точное определение опорных поверхностей ступицы имеет важное значение, поскольку эти элементы влияют на последующую настройку и взаимосвязь между винтом и его валом.
Для соединений с фиксацией ключом или без нее размеры должны соответствовать фактическим техническим характеристикам сборки. Геометрию отверстия, площадь контакта, выравнивание и способ крепления не следует предполагать на основе типовой конструкции гребного винта.
Черновая обработка торцевой и задней поверхности лезвия
Черновая обработка лопаток удаляет излишки материала с поверхностей напора и всасывания, сохраняя при этом достаточное количество материала для чистовой обработки. Крупные морские отливки могут потребовать значительной черновой обработки, прежде чем профиль лопатки примет свою окончательную форму.
Обработка обеих сторон должна быть тщательно спланирована, поскольку удаление материала изменяет локальную жесткость и может повлиять на устойчивость заготовки.
Сбалансированная стратегия черновой обработки уменьшает объемы локальных резов и сохраняет опорные элементы там, где это необходимо. Промежуточные проверки позволяют выявить неожиданные отклонения в размерах заготовки, дефекты литья или геометрию, требующую корректировки перед окончательной обработкой.
Обработка корневой, передней и задней кромок лопастей.
Корень лезвия соединяет лезвие со ступицей и часто содержит сложные скругления. Такие переходы трудно обрабатывать, поскольку доступное инструментальное пространство может быть ограничено соседними поверхностями.
Передняя и задняя кромки также требуют контролируемой обработки. Их окончательная форма должна соответствовать утвержденной геометрии лезвия, не оставляя нежелательных заусенцев, плоских участков или чрезмерного удаления материала.
В зависимости от кривизны и доступности могут использоваться шаровые и другие подходящие фрезы. При резке следует избегать резких движений инструмента, столкновений и чрезмерных нагрузок вблизи тонких кромок.
5- Чистовая обработка и оптимизация поверхности лезвий осей
Пятиосевая чистовая обработка лезвий используется для получения окончательной геометрии произвольной формы с контролируемой ориентацией инструмента. Правильное позиционирование инструмента может улучшить доступ, обеспечить надлежащий контакт с обрабатываемым материалом и уменьшить количество ненужных следов обработки.
К параметрам чистовой обработки относятся диаметр фрезы, наклон инструмента, шаг обработки, подача и остаточный припуск. Фрезерование шаровым концевым фрезом может быть целесообразным для обработки криволинейных поверхностей, в то время как другие типы инструментов могут повысить эффективность там, где это позволяет геометрия поверхности.
Оптимизацию поверхности следует проверять с помощью измерений, а не только визуального осмотра. Готовое лезвие должно соответствовать заданным параметрам профиля, толщины, шага и поверхности, без чрезмерной полировки, изменяющей желаемую форму.
Какие основные проблемы возникают при механической обработке гребных винтов?
Основные сложности при обработке гребных винтов связаны со сложными поверхностями произвольной формы, ограниченным доступом инструмента, прогибом тонких лопастей, вибрацией, ошибками шага и дефектами поверхности. Для решения этих проблем необходимы соответствующие возможности станка, надежные приспособления, точные траектории движения инструмента и контроль на протяжении всего производственного процесса.
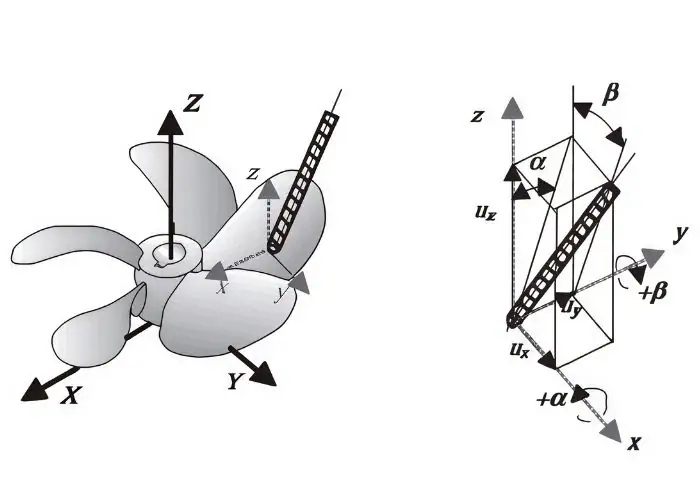
Сложные изогнутые поверхности и доступность инструментов
Лопасти гребного винта имеют непрерывные изменения кривизны, скручивания и толщины сечения. Эти элементы произвольной формы трудно эффективно обрабатывать с фиксированной ориентацией инструмента.
Ступица, соседние лезвия и переходы у основания лезвий могут ограничивать доступ. Траектория движения инструмента, достигающая внешней части лезвия, может столкнуться с заготовкой или приспособлением при приближении к основанию.
Пятиосевое позиционирование и моделирование столкновений помогают решить эти проблемы. Однако перед запуском операции необходимо одновременно проверить ход станка, зазор между шпинделем и инструментом, а также конструкцию зажимного приспособления.
Отклонение тонких лезвий и вибрация при обработке
Тонкие лопасти гребного винта могут деформироваться под действием сил резания, особенно вблизи кончика или других незакрепленных участков. Чрезмерная деформация может привести к изменению толщины, появлению вибраций или дефектам профиля.
Проблема усугубляется по мере удаления материала и снижения жесткости лезвия. Поэтому при интенсивной чистовой обработке могут получаться непостоянные результаты, даже если станок работает точно.
Инженеры могут контролировать этот риск, уменьшая силы резания, корректируя траектории движения инструмента, сохраняя временные опоры там, где это необходимо, и выбирая подходящие параметры чистовой обработки. Проверка должна подтвердить, что лезвие возвращается к требуемой геометрии после снятия нагрузок от обработки.
Точность шага лопастей и согласованность профиля.
Для обеспечения точности шага лопастей необходимо, чтобы готовые секции лопастей воспроизводили заданные угловые и геометрические соотношения. Ошибки могут возникать из-за данных CAD/CAM, выравнивания при настройке, отклонения инструмента или неправильного удаления материала.
Одинаково важна и однородность лопастей. Различия в форме сечения, толщине или шаге могут влиять на распределение нагрузки и способствовать вибрации или несбалансированным условиям работы.
Производители должны использовать заданные радиусы измерения и опорные точки. Сравнение фактических измерений с утвержденной конструкцией обеспечивает более надежную оценку, чем проверка только общего внешнего вида лезвия.
Дефекты качества поверхности и обработки
Качество обработки поверхности влияет на качество граничных условий лопатки и может влиять на поведение потока жидкости. Следы от инструмента, волнистость, заусенцы и локальные повреждения поверхности также могут свидетельствовать о нестабильности обработки.
Типичные причины включают неподходящий шаг резания, износ инструмента, вибрацию, неправильную ориентацию инструмента и непостоянные силы резания. Дефекты поверхности могут быть особенно сложны для исправления вблизи тонких кромок и изогнутых переходов.
Требования к финишной обработке следует определять в соответствии с областью применения. Чрезмерная полировка не всегда полезна, если она изменяет критическую толщину или геометрию кромки.
| Задача по обработке | Возможный результат | Рекомендуемый контроль |
| Сложная кривизна лопасти | Отклонение профиля | Точные траектории движения инструмента в CAM-системах |
| Ограниченный доступ к инструментам | Риск столкновения | 5-осевое моделирование |
| Отклонение тонкого лезвия | Ошибка толщины | Контролируемые силы резания |
| Вибрация и дребезжание | Волнистость поверхности | Стабильные параметры крепления и резки |
| Смещение ступицы | Ошибка вращения | Надежные базовые параметры обработки |
| Чрезмерная полировка | Изменение геометрии | Контролируемая отделка и проверка качества |
Как проверяется точность и качество обработки гребных винтов?
Точность и качество обработки гребного винта проверяются посредством контроля размеров, измерения шага, сравнения профилей лопастей, оценки поверхности и выполнения заданных балансировочных проверок. План контроля должен соответствовать конструкции гребного винта, применимым стандартам и фактическому объему производственных работ.
Контроль размеров подтверждает геометрию обработанной детали. Балансировка и оценка рабочих характеристик позволяют удовлетворить дополнительные требования и не должны рассматриваться как взаимозаменяемые измерения.
Контроль размеров ступиц и профилей лопастей.
При осмотре ступицы проверяются важные параметры, такие как диаметр отверстия, геометрия конуса, соосность торцевой поверхности и положение крепежных элементов. Эти параметры определяют механическую посадку между гребным винтом и его приводной системой.
При осмотре лопастей оцениваются геометрия сечения, толщина, диаметр и заданные координаты поверхности. В зависимости от размера и доступности, подходящее оборудование может включать координатно-измерительные машины, оптическое сканирование или специализированные системы измерения лопастей.
Результаты проверки должны соответствовать утвержденной CAD-модели или чертежу. Измерительное оборудование также должно обладать достаточной точностью для соблюдения заданных допусков.
Измерение и расчет шага винта
Шаг лопастей винта можно определить, измерив геометрию определенных участков лопастей. Для расчета геометрического шага можно использовать локальный угол наклона и радиус измерения.
Для спиральной опорной линии соотношение выглядит следующим образом:
P = 2πr × tan(β)
Здесь P — геометрический шаг спирали, r — расстояние от оси вращения, а β — локальный угол шага спирали относительно плоскости вращения.
Та же формула применима и к идеализированному локальному участку лопасти, однако фактическая проверка должна проводиться в соответствии с заданной эталонной геометрией и процедурой измерения. Для морских гребных винтов шаг может быть оценен в нескольких радиальных положениях, а не определен по одной точке.
Контроль качества поверхности и геометрии лопаток.
Осмотр поверхности проверяет шероховатость, следы от инструмента, заусенцы, волнистость и локальные повреждения. Геометрический осмотр подтверждает соответствие готового лезвия его задуманной трехмерной форме.
Даже поверхность с низкой измеренной шероховатостью может иметь некорректный профиль. Поэтому шероховатость поверхности и геометрическую точность необходимо проверять как отдельные свойства.
Для соответствующих морских гребных винтов стандарт ISO 484 устанавливает требования к допускам при изготовлении, касающиеся шага, геометрии лопастей и других характеристик. Для каждого проекта необходимо подтвердить соответствующий стандарт, редакцию и класс точности.
Балансировка гребного винта и практическая проверка
Балансировка гребного винта оценивает распределение массы вокруг оси вращения. Статическая балансировка выявляет определенные состояния дисбаланса массы, в то время как динамическая балансировка позволяет оценить поведение дисбаланса во время вращения.
Требования к балансировке зависят от размера винта, рабочей скорости, конфигурации узла и применимых технических характеристик. Лопасть с точными размерами не балансируется автоматически.
Практическая проверка может также включать в себя проверку сборки, измерение биения, вибрационные испытания или испытания производительности. Эти действия должны выполняться при необходимости специалистами, имеющими соответствующее оборудование, и не связаны с обычным контролем размеров на станках с ЧПУ.
Что влияет на стоимость обработки гребных винтов и выбор поставщика?
Стоимость обработки гребного винта в основном зависит от материала, размера винта, геометрии лопастей, времени обработки, требований к допускам, объема контроля и объема производства. При выборе поставщика следует ориентироваться на подтвержденные возможности по изготовлению требуемого компонента, а не только на технические характеристики оборудования или указанную цену.
Самая низкая цена на механическую обработку может не включать в себя сложную проверку качества, финишную обработку, подготовку к настройке или специализированную обработку. Эти различия следует учитывать при оценке производственного предложения.
Материал, сложность конструкции лезвия и время обработки.
Стоимость материала зависит от типа сплава, размера заготовки, ее доступности и количества удаляемого материала. Крупногабаритные отливки и компоненты из цельных заготовок могут иметь совершенно разную структуру себестоимости производства.
Сложность лезвия также влияет на программирование и время работы станка. Глубокие переходы в корневой части, ограниченный доступ к инструменту и требования к тонкой чистовой обработке, как правило, увеличивают количество операций.
Износ инструмента, подготовка оснастки и производительность станка могут повлиять на конечную стоимость. Не следует оценивать небольшой прецизионный гребной винт и крупную морскую отливку, используя одни и те же предположения относительно обработки.
Требования к допускам, контролю качества и производству
Жесткие допуски усложняют производство, поскольку требуют дополнительных проходов финишной обработки, контролируемой настройки или более детального контроля.
Стоимость инспекции варьируется в зависимости от размера компонентов, плотности измерений, требований к оборудованию и документации. Специализированные измерения и балансировка лопаток — это отдельные услуги, требующие отдельного планирования.
Прототипы, запасные части и серийные партии также имеют различную структуру затрат. Повторное производство позволяет распределить затраты на программирование и оснастку между большим количеством компонентов, но только при условии стабильности конструкции и процесса.
Возможности станков с ЧПУ и оценка поставщиков
Подходящий поставщик должен разбираться в сложных процессах обработки поверхностей, поведении материалов, креплении заготовок и измерении критически важных механических характеристик. Соответствующий производственный опыт более полезен, чем общие заявления о высокой точности.
При изготовлении лопастей гребных винтов на заказ покупателям следует учитывать размер станка, конфигурацию осей, возможности САПР, максимальный вес заготовки и контрольно-измерительное оборудование. Для изготовления крупных морских гребных винтов могут потребоваться специализированные мощности, выходящие за рамки обычных возможностей высокоточных цехов.
При оценке поставщиков следует различать обработку на станках с ЧПУ, литье, балансировку, гидродинамические испытания и морскую сертификацию. Надежный производственный план четко определяет, какие операции выполняются собственными силами, а какие требуют квалифицированной внешней поддержки.
Часто задаваемые вопросы (FAQ)
Можно ли изготовить гребной винт на станке с ЧПУ из цельного металла, а не из литого?
Да. Небольшие или специализированные гребные винты можно изготавливать из цельного металла, особенно для прототипов или мелкосерийного производства. Например, обработка лопасти с общим диаметром 80 мм может позволить избежать первоначальных затрат на изготовление специальной литейной формы. Однако обработка цельного заготовки приводит к удалению большего количества материала и может потребовать больше времени на обработку. Более крупные морские гребные винты часто экономичнее изготавливать из литых заготовок с соответствующим припуском на механическую обработку. Пригодность материала и структурные характеристики все равно необходимо проверять.
Какой припуск на механическую обработку следует оставить на лопасти винта?
Припуск на чистовую обработку зависит от материала, размера лопасти, точности литья, диаметра инструмента и жесткости приспособления. Универсального надежного значения для каждого винта не существует. Например, для небольшого прототипа может потребоваться припуск в несколько десятых миллиметра, в то время как для крупной отливки может потребоваться другая стратегия черновой и чистовой обработки. Припуск должен быть достаточным для удаления следов от предыдущего инструмента и геометрических ошибок без создания излишней силы резания или деформации лопасти.
Можно ли повторно обработать поврежденный гребной винт после ремонта?
Да, некоторые поврежденные гребные винты можно повторно обработать после утвержденного ремонта, при условии сохранения достаточной целостности материала и конструкции. Обычно работы включают восстановление отверстий для болтов, монтажных поверхностей или локальной геометрии лопастей. Процедура ремонта должна учитывать исходный сплав, место повреждения и любые изменения, связанные со сваркой или нагревом. После обработки отремонтированный участок требует проверки размеров и любых дополнительных проверок, указанных ремонтной организацией. При серьезных повреждениях замена может быть более безопасной, чем дальнейшее удаление материала.
Всегда ли более гладкая лопасть винта повышает эффективность?
Нет. Более гладкая поверхность не гарантирует повышения эффективности, если шаг лопатки, профиль, толщина или геометрия кромки неправильны. Шероховатость поверхности — это лишь одна из составляющих конструкции. Например, полировка может снизить значение Ra с 1.6 мкм до 0.8 мкм, но удаление слишком большого количества материала вблизи тонкой кромки может привести к более серьезной геометрической ошибке. Правильная цель — соответствовать утвержденным требованиям к поверхности и размерам, а не достичь минимально возможной шероховатости.
Заключение
Обработка гребных винтов требует тщательного контроля геометрии лопастей, свойств материала, траекторий движения инструмента и точности размеров. Токарная и фрезерная обработка на станках с ЧПУ позволяет получать точные элементы ступицы, а многоосевая обработка улучшает доступ к сложным поверхностям лопастей и переходам в корне. Успешное производство зависит от надежной фиксации заготовки, подходящих стратегий черновой и чистовой обработки, а также контроля шага, профиля, толщины и качества поверхности. При выборе поставщика инженерам следует также различать возможности обработки и специализированную балансировку и проверку эксплуатационных характеристик.
В компании TiRapid мы предоставляем услуги высокоточной обработки на станках с ЧПУ и изготовления компонентов гребных винтов, валов, ступиц и сложных механических деталей на заказ. Наши услуги по фрезерованию, токарной обработке, многоосевой обработке и контролю размеров на станках с ЧПУ обеспечивают точное изготовление прототипов и серийных компонентов.















