
Инструменты для токарной обработки на станках с ЧПУ играют решающую роль в современных процессах механической обработки, обеспечивая резку в условиях высоких скоростей, высокого давления и непрерывных нагрузок. Поломка инструмента во время токарной обработки на станках с ЧПУ не только влияет на эффективность обработки, но и приводит к дефектам заготовки, увеличению производственных затрат и неожиданным простоям оборудования. Отказ инструмента редко вызван одним фактором. Обычно это происходит из-за дисбаланса параметров резания, ухудшения состояния инструмента, проблем с жесткостью станка, нестабильности зажима заготовки, а также проблем с охлаждением или удалением стружки. Понимание этих причин помогает повысить стабильность обработки и снизить эксплуатационные риски в условиях промышленного производства.
Неправильные параметры резки приводят к поломке инструмента.
Параметры резания напрямую влияют на процесс обработки при токарной обработке на станках с ЧПУ, включая скорость вращения шпинделя, скорость подачи и глубину резания. Когда эти значения превышают механические пределы инструмента, возникает чрезмерная сила резания, которая может привести к сколам или внезапному разрушению инструмента. Высокоскоростное резание повышает эффективность, но также может увеличить тепловую нагрузку и механическое напряжение, если оно не соответствует материалу инструмента. Чрезмерная скорость подачи концентрирует силу на режущей кромке, а слишком глубокое резание увеличивает мгновенную нагрузку, что повышает вероятность поломки инструмента.
Несоответствие между скоростью вращения шпинделя и обрабатываемым материалом.
Скорость вращения шпинделя напрямую влияет на стабильность резания. Для обработки различных материалов требуются разные диапазоны скоростей, обеспечивающие безопасные условия обработки.
- Для обработки твердых материалов требуется более низкая скорость вращения шпинделя, чтобы уменьшить ударную нагрузку на режущую кромку.
- Использование более мягких материалов позволяет достичь более высокой скорости, но при этом необходимо сохранять термическую стабильность.
- Чрезмерные колебания скорости могут привести к нестабильным условиям резки и повреждению инструмента.
Стабильное регулирование скорости обеспечивает долговечность инструмента и безопасность обработки.
Чрезмерная скорость подачи, вызывающая ударную нагрузку.
Скорость подачи определяет, насколько быстро инструмент взаимодействует с материалом. При слишком высокой скорости подачи резко возрастает сила резания на кончике инструмента.
- Высокая скорость подачи концентрирует нагрузку на режущей кромке.
- Неравномерное движение при подаче приводит к вибрации и нестабильности.
- Длительная перегрузка ускоряет усталостное разрушение инструмента.
Правильный контроль подачи помогает поддерживать стабильные условия резки.
Чрезмерная глубина резания
Глубина резания определяет, сколько материала удаляется за один проход.
- Глубокая резка увеличивает мгновенную нагрузку на инструмент.
- Концентрация напряжений может привести к образованию микротрещин на режущей кромке.
- При интенсивной резке твердые материалы значительно увеличивают риск поломки.
Стратегии послойной резки помогают снизить чрезмерную нагрузку.
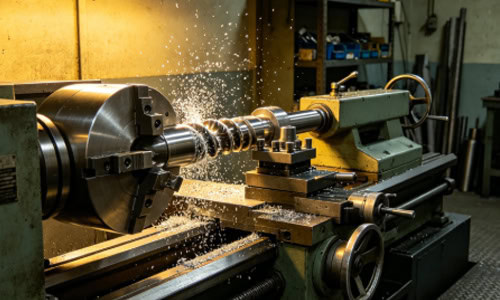
Материал инструмента и степень износа влияют на поломку.
Характеристики материала инструмента играют решающую роль в стабильности обработки. Различные материалы инструментов различаются по твердости, ударной вязкости и термостойкости. По мере износа инструмента режущие кромки затупляются, что увеличивает сопротивление резанию и концентрирует напряжение в ослабленных участках. Неправильный выбор материала для конкретной задачи обработки также сокращает срок службы инструмента и увеличивает риск поломки.
Ускорение износа инструмента приводит к его поломке.
Износ является одним из основных факторов, приводящих к поломке инструмента.
- Изношенные режущие кромки увеличивают сопротивление резанию и нагрузку.
- Затупившиеся инструменты выделяют дополнительное тепло в процессе обработки.
- Неравномерный износ приводит к дисбалансу в распределении сил.
Регулярная замена инструмента повышает стабильность обработки.
Неправильный выбор материала инструмента
Различные условия обработки требуют различных свойств материала инструмента.
- Для обработки высокопрочных материалов требуются режущие инструменты высокой твердости.
- Стандартные инструменты из быстрорежущей стали непригодны для работы с большими режущими нагрузками.
- Инструменты из твердосплавных материалов с покрытием обеспечивают лучшую термостойкость и износостойкость.
Правильный выбор материала повышает надежность обработки.
Проблемы с жесткостью оборудования, вызывающие вибрационные поломки.
Недостаточная жесткость станка приводит к вибрации во время резания, что вызывает колебания сил резания и ускоряет усталость инструмента. Обработка с большим вылетом инструмента или интенсивная обработка увеличивают интенсивность вибрации. Износ шпинделя или деградация направляющих еще больше снижают стабильность обработки и увеличивают риск отказа инструмента.
Недостаток структурной жесткости
Конструкция станка напрямую влияет на стабильность процесса обработки.
- Низкая жесткость усиливает вибрацию при резке.
- Недостаточная прочность конструкции со временем приводит к увеличению отклонений при обработке.
- Вибрация напрямую влияет на напряжение в наконечнике инструмента.
Прочная конструкция станка обеспечивает безопасные условия обработки.
Износ шпинделя и направляющих
Состояние механических компонентов оказывает существенное влияние на точность обработки.
- Несоосность шпинделя приводит к нестабильности траектории резания.
- Износ направляющих снижает точность подачи.
- Ошибки в движении увеличивают динамическую нагрузку на инструмент.
Надлежащее техническое обслуживание повышает стабильность обработки.
Нестабильность зажима заготовки, приводящая к удару инструмента.
Нестабильное зажимание приводит к перемещению заготовки во время обработки, вызывая резкие изменения силы, действующей на режущий инструмент. Это особенно часто встречается при обработке тонких валов или тонкостенных деталей. Неравномерное усилие зажима также приводит к эксцентрической обработке, увеличивая нагрузку на инструмент.
Неплотное зажимание вызывает вибрацию
Стабильность зажима напрямую влияет на безопасность обработки.
- Свободно лежащая заготовка периодически подвергается ударным нагрузкам.
- Нестабильная фиксация усиливает колебания силы.
- Вибрация ускоряет усталостное разрушение инструмента.
Надежное крепление обеспечивает безопасность обработки.
Деформация тонкостенной детали
Тонкие структуры чрезвычайно чувствительны к силам резания.
- Давление при резке вызывает локальную деформацию.
- Деформация изменяет траекторию взаимодействия инструмента.
- Неравномерное распределение силы увеличивает риск поломки.
Правильно спроектированные опорные конструкции позволяют уменьшить проблемы, связанные с деформацией.
Плохое охлаждение и отвод стружки приводят к повреждению инструмента.
Недостаточное охлаждение повышает температуру резания, снижая твердость инструмента и ускоряя износ. Плохое удаление стружки приводит к ее накоплению, вызывая вторичное резание и дополнительную нагрузку на инструмент. Постоянный перегрев ослабляет структуру материала инструмента и увеличивает вероятность его разрушения.
Недостаточное охлаждение приводит к тепловому отказу.
Контроль температуры имеет решающее значение для стабильности процесса обработки.
- Высокая температура снижает твердость инструмента.
- Термические напряжения ускоряют усталость материала.
- Длительное воздействие повышает риск переломов.
Эффективное охлаждение продлевает срок службы инструмента.
Некачественное удаление стружки, приводящее к вторичной резке.
Удаление стружки напрямую влияет на стабильность процесса резания.
- Накопление стружки препятствует перемещению инструмента.
- Вторичная резка увеличивает нагрузку на инструмент.
- Засорение микросхем приводит к локальному перегреву.
Правильный контроль стружки снижает повреждения при обработке.
















