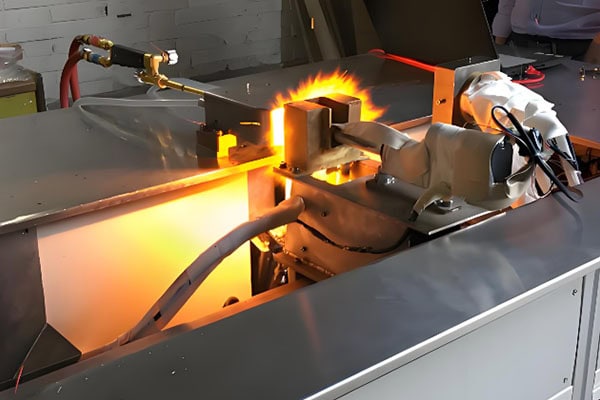
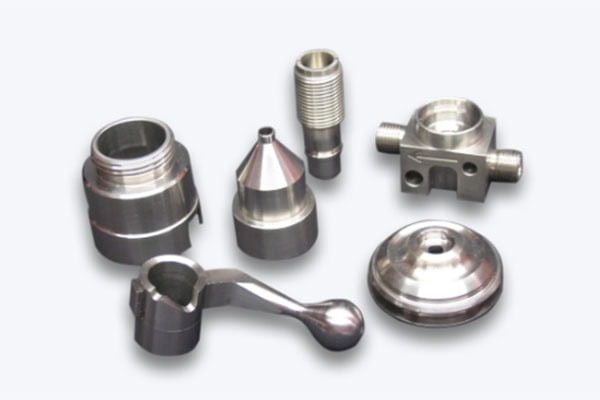
Крупные металлические детали широко используются в аэрокосмической отрасли, энергетическом оборудовании, строительной технике, железнодорожном транспорте и промышленном оборудовании. По сравнению со стандартными компонентами, крупные металлические детали более подвержены термической деформации, остаточным напряжениям, деформации при зажиме, ошибкам обработки на станках с ЧПУ и износу инструмента. По мере увеличения общего размера заготовки даже небольшая погрешность обработки может стать значительной по всей детали. Поэтому поддержание размерной стабильности является одной из важнейших задач при обработке крупных металлических деталей.
Получите 20% оффф
Ваш первый заказ
Нужны индивидуальные металлические и пластиковые детали?
Почему точность размеров сложнее контролировать в крупных металлических деталях?
Термическая деформация оказывает большее влияние.
Металлические материалы расширяются и сжимаются при изменении температуры. Для крупных заготовок даже относительно небольшое изменение температуры может вызвать заметные изменения размеров. В процессе обработки тепло генерируется шпинделем, режущими инструментами, компонентами станка и самим процессом резки.
Если разные участки крупной заготовки подвергаются воздействию разных температур, могут происходить локальные изменения размеров. Это может привести к несоответствию размеров между различными участками одной и той же детали.
По этой причине температурная стабильность является важным фактором при высокоточной обработке крупногабаритных деталей на станках с ЧПУ.
Неправильный зажим может привести к деформации заготовки.
Крупные металлические детали часто бывают тяжелыми, но некоторые компоненты могут иметь тонкие стенки, длинные секции или другие относительно гибкие конструкции. Чрезмерное усилие зажима может привести к деформации заготовки во время обработки.
После завершения обработки и снятия зажимов заготовка может частично вернуться к своей первоначальной форме, что приведет к отклонениям в размерах.
Таким образом, при выборе правильной стратегии зажима следует учитывать не только надежность фиксации заготовки, но и расположение точек зажима, опорных элементов, а также распределение усилий по заготовке.
Многократная настройка может увеличить количество накопленных ошибок.
Когда обрабатываемая деталь превышает эффективный рабочий диапазон станка, обработку может потребоваться выполнить в несколько этапов. Каждая операция по перемещению вносит вероятность небольшой погрешности позиционирования.
Если опорная точка обработки изменяется в процессе различных настроек, эти ошибки могут накапливаться и влиять на конечную точность размеров.
Для крупных металлических деталей установление надежной базовой точки обработки и минимизация количества переналадок имеют решающее значение для обеспечения точности размеров.
Как повысить точность размеров при механической обработке крупных металлических деталей
Разработайте подробный план обработки деталей до начала производства.
Комплексная стратегия обработки на станках с ЧПУ должна быть разработана с учетом материала заготовки, ее размеров, геометрии, требований к допускам и области применения.
Для сложных крупногабаритных металлических деталей типичный технологический процесс может включать черновую обработку, получистовую обработку и чистовую обработку.
Черновая обработка направлена на эффективное удаление больших объемов материала. Получистовая обработка определяет базовую геометрию и контролирует оставшийся припуск на материал, в то время как чистовая обработка фокусируется на критически важных размерах, допусках и качестве поверхности.
Правильное распределение припуска на обработку позволяет снизить тепловыделение при резании и остаточные напряжения, что помогает предотвратить изменение размеров во время последующих операций.
Поддерживайте стабильную температуру оборудования и цеха.
Температура окружающей среды может оказывать существенное влияние на крупномасштабную прецизионную обработку. Изменения температуры могут вызывать расширение или сжатие как станка, так и заготовки.
Прогрев станка, контроль за подачей охлаждающей жидкости, стабильная температура в цехе и постоянные условия обработки могут помочь уменьшить колебания температуры.
В высокоточных приложениях мониторинг и компенсация тепловых погрешностей могут дополнительно повысить точность размеров.
Оптимизация методов зажима и поддержки
Для обработки крупных заготовок требуется соответствующая стратегия позиционирования, зажима и поддержки, учитывающая их геометрию.
Для тонкостенных, длинных или крупных деталей рамного типа дополнительные точки опоры могут помочь уменьшить деформацию и вибрацию во время обработки.
Перед обработкой необходимо также проверить правильность позиционирования заготовки и ее контакта с опорными поверхностями. Неравномерная опора или неправильное позиционирование могут привести к систематическим погрешностям размеров на протяжении всего процесса обработки.
Повышение точности размеров за счет контроля технологического процесса.
Выберите подходящие режущие инструменты и параметры.
Износ инструмента может постепенно изменять фактические размеры резания заготовки. Он также может увеличивать силы резания и температуру обработки.
Для обработки крупных металлических деталей часто требуются длительные циклы обработки, поэтому управление сроком службы инструмента имеет особое значение. Скорость резания, подача и глубина резания должны быть оптимизированы в зависимости от материала и выполняемой операции.
При выборе инструмента для обработки различных металлов следует учитывать твердость материала, теплопроводность, обрабатываемость и требуемое качество поверхности.
Сведите к минимуму вибрацию и вылет инструмента.
Крупные детали могут содержать глубокие полости, глубокие отверстия и сложные поверхности, требующие использования удлиненных режущих инструментов. Чрезмерный вылет инструмента снижает его жесткость и увеличивает риск вибрации и дребезжания.
По возможности следует минимизировать вылет инструмента. Выбор соответствующего диаметра инструмента, держателя, условий резания и стратегии обработки может повысить жесткость и обеспечить стабильную производительность резания.
Снижение вибрации особенно важно при обработке крупных прецизионных деталей, поскольку даже небольшое количество вибраций может негативно повлиять на точность размеров и качество поверхности.
Используйте внутрипроизводственный контроль.
Традиционные процессы механической обработки часто предполагают окончательный контроль качества после завершения изготовления всей детали. Однако для крупных прецизионных деталей ожидание до конца производства для выявления проблем с размерами может привести к значительным материальным и производственным потерям.
Для проверки критически важных размеров в процессе обработки могут использоваться системы внутрипроцессных измерений, зондирующие системы и установленные на станках контрольно-измерительные инструменты.
На основе результатов измерений операторы могут при необходимости корректировать компенсацию инструмента и параметры обработки. Такой замкнутый контур помогает уменьшить разброс размеров между различными зонами обработки и производственными партиями.
Точная проверка имеет решающее значение для окончательного контроля качества.
Установите единый ориентир для контроля.
Для контроля размеров следует использовать надежную систему отсчета, которая точно соответствует базовой точке обработки.
В зависимости от области применения, важными параметрами контроля могут быть габаритные размеры, диаметр отверстия, плоскостность, параллельность, перпендикулярность, допуск на положение и геометрия поверхности.
Для высокоточных крупногабаритных компонентов в зависимости от размера заготовки и требований к допускам могут быть выбраны координатно-измерительные машины (КИМ), лазерные трекеры, портативные измерительные системы и оборудование для контроля качества в процессе производства.
Используйте статистический контроль процессов для критических параметров.
При серийном производстве крупных металлических компонентов регистрация важных данных о размерах может помочь выявить закономерности в технологическом процессе.
Статистический контроль процессов (SPC) может использоваться для отслеживания постепенного приближения определенного размера к верхнему или нижнему пределу допуска. При обнаружении тенденции операторы могут скорректировать компенсацию инструмента, параметры обработки или производственный процесс до того, как деталь выйдет за пределы допуска.
Такой проактивный подход может значительно повысить согласованность между различными компонентами.
Обеспечение точности размеров при обработке крупных металлических деталей не может зависеть исключительно от использования высокоточного станка с ЧПУ. Для этого необходим всесторонний контроль на протяжении всего производственного процесса, включая выбор материала, стратегию обработки, зажим заготовки, регулирование температуры, режущие инструменты, параметры обработки, измерения в процессе работы и окончательный контроль качества.
По мере увеличения размеров компонентов влияние термической деформации, погрешностей геометрии станка, деформации при зажиме и погрешностей позиционирования становится более значительным. Хорошо спланированный процесс обработки в сочетании с мониторингом в реальном времени и высокоточным контролем может эффективно уменьшить отклонения размеров и повысить однородность компонентов и надежность сборки.
Для проектов, связанных с высокоточной обработкой крупных металлических деталей, выбор партнера по механической обработке, обладающего крупноформатным оборудованием с ЧПУ, передовыми возможностями контроля качества, опытными инженерами и надежным контролем технологического процесса, имеет решающее значение для достижения стабильных и воспроизводимых результатов.
Автор
Директор и основатель компании Galen
Мы стремимся предоставлять наилучшие услуги в производственной отрасли.
Изготовление деталей на заказ используется в тех случаях, когда деталь невозможно приобрести в качестве стандартного компонента, или когда ее геометрия, материал, допуски или функциональность должны быть адаптированы под конкретный проект.
Обработка с подрезом создает углубленные, скрытые или обращенные назад элементы, до которых стандартная фреза с прямым хвостовиком не может добраться со стороны основного направления обработки. Главная сложность обычно заключается не в удалении материала, а в его обработке.
Оборудование для производства полупроводников зависит от гораздо большего, чем просто электроника и технологические процессы. За каждой системой обработки пластин, испытательной станцией, инструментом контроля и технологической камерой стоит сеть прецизионно обработанных деталей, конструктивных элементов и т. д.
Обработка на станках с ЧПУ с использованием ИИ сочетает традиционное числовое управление с искусственным интеллектом, машинным обучением, производственными данными, датчиками и интеллектуальным программным обеспечением CAM. Вместо замены технологии ЧПУ, ИИ добавляет уровень поддержки принятия решений.
Роботизированная автоматизация процессов (RPA) — это программная технология автоматизации, использующая цифровых ботов для выполнения повторяющихся задач, основанных на правилах, которые обычно выполняются людьми за компьютерами. Боты RPA могут вводить и передавать данные.
Обработка на станках с числовым программным управлением (ЧПУ) — это автоматизированный производственный процесс, в котором запрограммированные компьютерные инструкции управляют станками для удаления материала и изготовления прецизионных деталей. Технология ЧПУ позволяет контролировать перемещение инструмента.
Производство полупроводников — это процесс превращения высокочистых полупроводниковых материалов в функциональные микросхемы посредством последовательности этапов: подготовка пластины, формирование тонкой пленки, фотолитография, травление, легирование, металлизация, тестирование, нарезка, упаковка и окончательное изготовление.
Полупроводники — это материалы, электропроводность которых можно регулировать в диапазоне между проводимостью проводников и изоляторов. Кремний является наиболее широко используемым полупроводниковым материалом, но также применяются германий, карбид кремния, нитрид галлия и галлий.
Расточка — это высокоточный процесс резки, используемый для расширения и коррекции существующего отверстия. В отличие от сверления, которое создает первоначальное отверстие, расточка улучшает диаметр, округлость, прямолинейность, соосность и внутренние параметры.
Обработка валов — это высокоточное изготовление цилиндрических компонентов, передающих крутящий момент, поддерживающих вращающиеся элементы или обеспечивающих управляемое движение в механических системах. Хотя вал может показаться простым, его характеристики...
Сравнение обработки на станках с ЧПУ и литья под давлением — это сравнение двух принципиально разных способов изготовления деталей. При обработке на станках с ЧПУ материал удаляется из твердого материала с помощью управляемых компьютером режущих инструментов, в то время как при литье под давлением пластик плавится и
Что такое гальваническое покрытие? Виды, процессы и области применения. Гальваническое покрытие — это процесс обработки поверхности, при котором на подложку наносится тонкий слой металла. Оно обычно используется для повышения коррозионной стойкости.