Металлическая деталь, которая на первый взгляд кажется простой, часто проходит несколько этапов механической обработки и контроля качества, прежде чем стать готовым изделием, отвечающим инженерным требованиям. При обработке металла на станках с ЧПУ необходимо тщательно контролировать размеры, геометрию, шероховатость поверхности и допуски.
Точный процесс механической обработки варьируется в зависимости от материала, геометрии детали и области применения. Однако, начиная с подготовки сырья и заканчивая окончательной поставкой, процесс, как правило, включает в себя проверку проекта, подготовку материала, черновую обработку, чистовую обработку, обработку поверхности, контроль качества и упаковку.
Получите 20% оффф
Ваш первый заказ
Нужны индивидуальные металлические и пластиковые детали?
Шаг 1: Ознакомьтесь с чертежами и требованиями к механической обработке.
Проверьте геометрию и размеры детали.
Перед началом обработки инженеры сначала изучают 3D-модель, 2D-чертежи и технические требования. Важные детали включают размеры детали, расположение отверстий, резьбу, фаски, скругления и критические допуски.
При работе со сложными деталями инженерам также необходимо определить, для какой обработки на станках с ЧПУ лучше подходит данный компонент: для 3-осевой, 4-осевой или 5-осевой.
Определите материал и процесс обработки.
Выбор подходящего металлического материала зависит от условий эксплуатации детали и требований к ее характеристикам. К распространенным вариантам относятся алюминиевые сплавы, углеродистая сталь, нержавеющая сталь, медь и титановые сплавы.
После выбора материала инженеры разрабатывают процесс обработки, исходя из геометрии детали. Это включает в себя определение последовательности обработки, режущих инструментов, параметров резки и метода крепления заготовки.
Шаг 2: Подготовка заготовки из металла
Выберите подходящий размер материала.
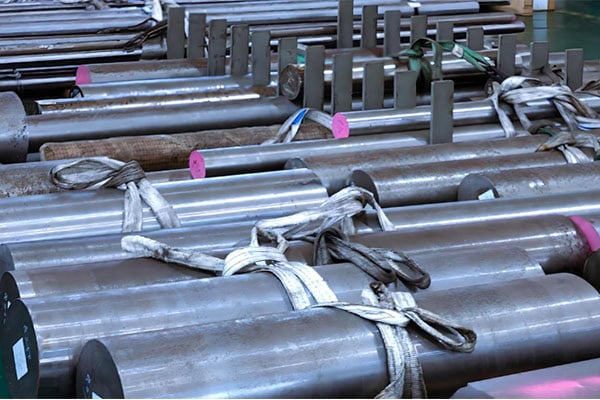
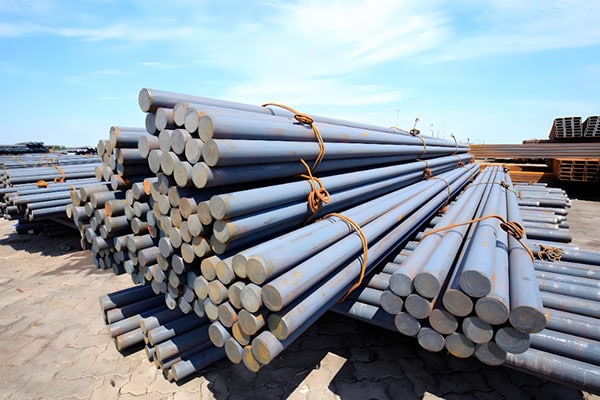
Обработка металлических деталей обычно начинается с заготовки. В зависимости от применения, материал может поставляться в виде листового металла, прутков, труб или других предварительно обработанных заготовок.
Размеры заготовки следует выбирать исходя из размеров готовой детали и требуемого припуска на обработку. Слишком маленький заготовка может оказаться недостаточной для изготовления всей детали, в то время как избыток материала может увеличить количество отходов и время обработки.
Проверка качества материала
Перед обработкой необходимо проверить марку материала, его технические характеристики и состояние. Для проектов со строгими требованиями к материалам производителям может потребоваться также проверить сертификаты на материалы или провести дополнительные проверки.
Шаг 3: Черновая обработка на станке с ЧПУ
Эффективное удаление излишков материала
Основная цель черновой обработки заключается не в достижении окончательных размеров, а в эффективном удалении большого количества избыточного материала с сохранением необходимого припуска для чистовой обработки.
На этом этапе для повышения эффективности удаления материала можно использовать относительно большую глубину резания и подходящую скорость подачи.
Контроль деформации при механической обработке
Тонкостенные детали, длинные валы и сложные компоненты требуют особого внимания при черновой обработке, поскольку они могут быть более подвержены напряжениям и деформациям.
Правильный выбор последовательности обработки и метода крепления заготовки может помочь уменьшить деформацию и создать более стабильные условия для последующих операций чистовой обработки.
Шаг 4: Чистовая обработка на станке с ЧПУ
Достижение точных размеров и геометрии.
После черновой обработки деталь переходит на чистовую стадию. Главная цель — удалить оставшийся припуск на материал и добиться размеров, допусков и геометрии, указанных в чертежах.
При чистовой обработке обычно используются подходящие режущие инструменты и более точные параметры резки для достижения стабильной точности размеров.
Улучшение качества поверхности
Качество обработки поверхности влияет не только на точность размеров, но и на шероховатость. Для декоративных деталей, сопрягаемых компонентов и движущихся частей контроль качества поверхности может быть более тщательным.
В зависимости от требований, финишная обработка может включать в себя тонкое фрезерование, прецизионную токарную обработку, развертывание или другие процессы прецизионной механической обработки.
Шаг 5: Удаление заусенцев и очистка
Удаление заусенцев после механической обработки
При фрезеровании, токарной обработке и сверлении могут образовываться заусенцы по краям деталей и в отверстиях. Заусенцы могут негативно влиять на внешний вид, сборку и безопасность эксплуатации.
В зависимости от требований к детали, производители могут использовать ручную зачистку, механическую зачистку или снятие фаски для их удаления.
Удаление смазочно-охлаждающей жидкости и металлической стружки.
После механической обработки с поверхности детали необходимо удалить смазочно-охлаждающие жидкости, масло и металлическую стружку. Надлежащая очистка гарантирует готовность компонентов к проверке и любой последующей обработке поверхности.
Шаг 6: Обработка поверхности
Выберите подходящую отделку поверхности.
Некоторые металлические детали требуют дополнительной обработки поверхности после обработки на станках с ЧПУ. Например, алюминиевые сплавы могут быть подвергнуты анодированию, сталь — гальваническому покрытию, чернению или покраске, а нержавеющая сталь — пассивации или полировке.
Обработка поверхности может улучшить внешний вид, коррозионную стойкость, износостойкость и другие свойства поверхности.
Учитывайте изменения размеров в процессе обработки поверхности.
Некоторые процессы обработки поверхности могут незначительно влиять на размеры деталей. Поэтому для высокоточных сопрягаемых участков эти потенциальные изменения размеров следует учитывать как на этапе проектирования, так и на этапе обработки.
Шаг 7: Проверка качества
Проверьте размеры и допуски.
После завершения механической обработки готовые детали проверяются в соответствии с техническими чертежами. В качестве контрольных инструментов обычно используются штангенциркули, микрометры, высотомеры и координатно-измерительные машины (КИМ).
Для прецизионных компонентов координатно-измерительная машина (КИМ) может измерять множество размеров и геометрических характеристик, чтобы проверить, соответствует ли готовая деталь проектным требованиям.
Проверьте внешний вид и качество поверхности.
Помимо проверки размеров, деталь следует осмотреть на наличие видимых царапин, заусенцев, деформаций, следов механической обработки и дефектов обработки поверхности.
При серийном производстве выборочный контроль и контроль качества процесса также могут помочь поддерживать стабильное качество между различными производственными партиями.
Шаг 8: Упаковка и доставка
Защитите готовые детали
После прохождения проверки детали необходимо надлежащим образом упаковать. Компоненты, изготовленные с высокой точностью или прошедшие поверхностную обработку, следует защищать от ударов, царапин и коррозии во время транспортировки.
Подготовка сопроводительных документов к отгрузке
Для некоторых проектов по обработке на станках с ЧПУ также требуются протоколы контроля размеров, сертификаты на материалы, сертификаты на обработку поверхности или другая документация по качеству.
Процесс превращения металлического сырья в готовое изделие — это не просто резка материала. Это полный производственный процесс, который может включать в себя проверку чертежей, подготовку материала, черновую и чистовую обработку, снятие заусенцев, обработку поверхности, контроль качества, упаковку и доставку.
Точный процесс может варьироваться в зависимости от детали, но каждый этап может повлиять на качество конечного продукта. Хорошо спланированный процесс обработки на станках с ЧПУ может повысить эффективность производства, обеспечивая при этом лучший контроль над точностью размеров, качеством поверхности и производственными затратами.
Автор
Директор и основатель компании Galen
Мы стремимся предоставлять наилучшие услуги в производственной отрасли.
Обозначения качества поверхности — это компактный способ сообщить токарям, инспекторам и поставщикам, какими должны быть характеристики изготовленной поверхности. Небольшая выноска на инженерном чертеже может обозначать шероховатость и материал.
Распылитель для полупроводниковых материалов распределяет технологические газы по кремниевой пластине через тщательно разработанную сеть каналов и выходных отверстий. Его геометрия, материал и состояние поверхности влияют на то, насколько равномерно он распределяет газы.
Лопатка турбины — это элемент особой формы, который помогает преобразовывать энергию движущейся жидкости в механическую энергию. В газовой или паровой турбине вращающиеся лопатки работают в паре с неподвижными лопастями.
Рабочее колесо компрессора — это высокоскоростной вращающийся компонент, передающий механическую энергию газу в центробежном компрессоре. Его лопатки ускоряют газ через тщательно спроектированные каналы, способствуя...
Шероховатость обработанной поверхности описывает микроскопические пики и впадины, остающиеся на детали после резки. Эти неровности могут быть слишком малы, чтобы их можно было четко увидеть, но они могут влиять на трение, герметизацию и т.д.
Лопатки турбин изготавливаются из материалов, подобранных с учетом температуры, механических нагрузок и условий эксплуатации. В высокотемпературных газовых турбинах часто используются никелевые суперсплавы, а жаропрочные стали — более распространены.
Зажим для кремниевых пластин — это прецизионное удерживающее устройство, которое поддерживает и фиксирует кремниевые пластины во время производства, контроля и тестирования полупроводниковых изделий. В зависимости от конструкции, он использует вакуумное давление, электростатическое притяжение,
Обработка лопаток позволяет создавать или улучшать профиль крыла, элементы крепления и кромки, обеспечивающие плотное прилегание лопатки к сборке и ее взаимодействие с рабочей жидкостью. Задача состоит в контроле этих параметров.
Пластина, изготовленная на станке с ЧПУ, может соответствовать допустимым пределам толщины, но при этом вызывать проблемы при креплении болтами к узлу. Изогнутая монтажная поверхность может оставлять зазоры и деформировать поддерживаемый компонент.
Как изготавливаются лопатки турбин? Лопатки турбин — это высокоточные компоненты, производимые с помощью тщательно контролируемой подготовки материалов, обработки на станках с ЧПУ, шлифовки, полировки и контроля качества. В зависимости от конструкции лопатки, используется 5-осевой станок с ЧПУ.
Пределы, посадки и допуски определяют допустимые отклонения размеров и взаимосвязи между сопрягаемыми механическими компонентами. Пределы устанавливают максимально и минимально допустимые размеры, допуски определяют допустимые отклонения, а
Выталкивающие штифты — это небольшие компоненты пресс-формы, но они играют важную роль в том, сможет ли деталь, изготовленная методом литья под давлением, чисто и равномерно покинуть пресс-форму. После того, как пластик остынет вокруг...