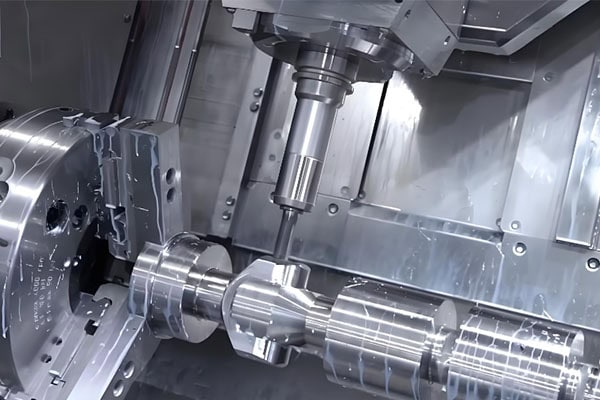
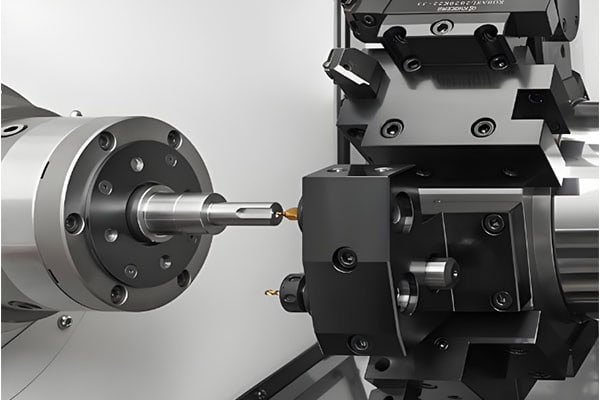
В металлообработке на станках с ЧПУ настройка заготовки часто упускается из виду, хотя она напрямую влияет на точность обработки. Для простых деталей большинство операций обработки часто можно выполнить за одну настройку. Однако металлические детали с несколькими обрабатываемыми поверхностями, сложным расположением отверстий или специальной геометрией могут потребовать нескольких настроек.
Большее количество переналадок не обязательно означает снижение качества, но каждая дополнительная переналадка создает еще одну возможность для ошибок позиционирования, ошибок в зажимных приспособлениях и изменения базовых параметров. Поэтому контроль количества переналадок является важной частью повышения точности и стабильности обработки на станках с ЧПУ.
Получите 20% оффф
Ваш первый заказ
Нужны индивидуальные металлические и пластиковые детали?
Почему для обработки металлических деталей требуется несколько настроек?
Сложная геометрия детали
Некоторые металлические детали не представляют собой простые одноповерхностные структуры. Они могут содержать несколько боковых граней, нижние поверхности, отверстия, канавки и сложные контуры. Если за одну установку невозможно обработать все участки заготовки, ее необходимо перепозиционировать.
Например, для механического кронштейна могут потребоваться монтажные отверстия сверху, отверстия сбоку и установочная поверхность снизу. Поскольку эти элементы расположены на разных поверхностях, выполнение всех операций за одну установку может быть нецелесообразным.
Ограничения станков
Различные станки с ЧПУ имеют разные рабочие диапазоны, ориентацию шпинделя и доступность инструмента. Если при текущей конфигурации невозможно эффективно обработать определенную зону, может потребоваться перепозиционирование заготовки.
Многоосевая обработка на станках с ЧПУ позволяет сократить количество переналадок, необходимых для обработки некоторых компонентов. Однако для крупных деталей, специальных компонентов и проектов, требующих экономически эффективной обработки, по-прежнему характерна необходимость многократных переналадок.
Для разных операций требуются разные методы позиционирования.
Для черновой, получистовой и чистовой обработки могут потребоваться различные стратегии зажима. Некоторые детали могут нуждаться в прочном зажиме во время черновой обработки для обеспечения удаления материала, а затем в более точном позиционировании во время чистовой обработки.
Следовательно, наличие нескольких переналадок не обязательно свидетельствует о плохом планировании процесса. Стратегия переналадки должна определяться в соответствии с геометрией детали и требованиями к обработке.
Почему наличие нескольких настроек может влиять на точность обработки?
Увеличение погрешностей позиционирования
При каждом изменении положения заготовки ее необходимо вернуть в исходное место. Даже небольшое отклонение в позиционировании может привести к смещению последующих обрабатываемых элементов.
Одна-единственная ошибка позиционирования может быть очень мала, но когда необходимо поддерживать точные соотношения между несколькими обработанными поверхностями, эти отклонения могут повлиять на критически важные размеры, такие как расстояние между отверстиями, параллельность, перпендикулярность и концентричность.
Изменения базовых параметров могут вызывать отклонения размеров.
Обработка на станках с ЧПУ основана на четко определенных базовых точках обработки. Если после изменения положения заготовки используется другая базовая точка позиционирования, могут возникнуть ошибки переноса базовых точек.
Например, если два соответствующих отверстия на детали обрабатываются в разных установках, то на позиционное соотношение между отверстиями могут повлиять ошибки позиционирования, даже если сам станок с ЧПУ обладает высокой точностью позиционирования.
Усилия зажима могут деформировать заготовку.
Тонкостенные детали, длинные валы и алюминиевые элементы могут обладать относительно низкой жесткостью и подвержены воздействию усилий зажима. Чрезмерное давление зажима может вызвать незначительную деформацию.
После обработки заготовки упругая деформация может восстановиться, вызывая изменение размеров. Поэтому при обработке тонкостенных металлических деталей необходимо уделять особое внимание усилию зажима и стратегии настройки.
Повторное позиционирование может повлиять на стабильность обработки.
В массовом производстве отклонения в положении заготовки могут приводить к различиям в размерах отдельных компонентов. Это особенно важно для прецизионных металлических деталей, где положение отверстий, контуры и размеры сборки должны оставаться строго неизменными.
Как можно сократить время настройки, одновременно повысив точность?
Выполняйте больше операций за одну настройку.
В процессе планирования необходимо заранее проанализировать геометрию детали и выстроить последовательность обработки таким образом, чтобы как можно больше операций можно было выполнить за одну настройку.
Выбирая подходящие режущие инструменты, направления обработки и траектории движения инструмента, можно сократить количество ненужных перепозиционирований, что поможет минимизировать накопленные ошибки позиционирования.
Установить соответствующие базовые параметры обработки
Стабильные и надежные опорные поверхности с хорошими размерными соотношениями могут повысить точность повторяемого позиционирования.
Для прецизионных компонентов предпочтительно по возможности устанавливать несколько критических размеров относительно единой базовой точки. Это помогает уменьшить ошибки, вызванные изменением базовой точки.
Используйте высокоточные приспособления и позиционирующие компоненты.
Высококачественные приспособления могут повысить стабильность позиционирования заготовки. К распространенным методам позиционирования относятся установочные штифты, установочные блоки, V-образные блоки, вакуумные зажимы и специально разработанная оснастка.
Для массового производства можно разработать специальные приспособления, соответствующие геометрии детали, что позволит быстро и точно позиционировать каждую заготовку с повторяемостью результатов.
Рассмотрите возможность многоосевой или токарно-фрезерной обработки.
Когда деталь имеет несколько сложных обрабатываемых поверхностей, трехкоординатный станок с ЧПУ может потребовать нескольких настроек. Четырехкоординатные и пятикоординатные обрабатывающие центры, а также токарно-фрезерные станки могут выполнять больше операций с меньшим количеством этапов перепозиционирования заготовки.
Сокращение времени наладки позволяет не только уменьшить погрешности позиционирования, но и сократить вспомогательное время производства, а также повысить общую эффективность обработки.
Всегда ли меньшее количество переналадок означает более высокую точность обработки?
Не обязательно. Количество переналадок — лишь один из факторов, влияющих на точность обработки. Если при одной переналадке используется неподходящий метод позиционирования или чрезмерное усилие зажима вызывает значительную деформацию заготовки, конечный результат может быть хуже, чем при использовании двух правильно спланированных переналадок.
Поэтому при обработке металла на станках с ЧПУ не следует ограничиваться изготовлением каждой детали за одну установку. Вместо этого производителям следует учитывать базовые точки позиционирования, точность зажимных приспособлений, жесткость заготовки, припуск на обработку, траектории движения инструмента и общую производительность станка.
Для высокоточных металлических компонентов более практичной целью является минимизация количества переналадок при сохранении полной доступности обрабатываемого участка и обеспечении стабильной, надежной и воспроизводимой точности позиционирования при каждой переналадке.
Необходимость многократной переналадки металлической детали зависит главным образом от ее геометрии, количества обрабатываемых поверхностей, возможностей станка и технологических требований. Сами по себе многократные переналадки не обязательно являются проблемой. Важно контролировать ошибки, возникающие при перепозиционировании, и предотвращать деформацию заготовки, вызванную зажимом.
В высокоточной обработке на станках с ЧПУ оптимизация последовательности обработки, поддержание постоянных базовых точек обработки, использование высокоточных приспособлений и применение многоосевых технологий обработки там, где это необходимо, могут эффективно сократить количество ненужных переналадок, одновременно повышая точность размеров и стабильность производства.
Грамотно разработанная стратегия настройки влияет не только на точность обработки, но и на эффективность производства, себестоимость изготовления и конечное качество металлических компонентов.
Автор
Директор и основатель компании Galen
Мы стремимся предоставлять наилучшие услуги в производственной отрасли.
Обозначения качества поверхности — это компактный способ сообщить токарям, инспекторам и поставщикам, какими должны быть характеристики изготовленной поверхности. Небольшая выноска на инженерном чертеже может обозначать шероховатость и материал.
Распылитель для полупроводниковых материалов распределяет технологические газы по кремниевой пластине через тщательно разработанную сеть каналов и выходных отверстий. Его геометрия, материал и состояние поверхности влияют на то, насколько равномерно он распределяет газы.
Лопатка турбины — это элемент особой формы, который помогает преобразовывать энергию движущейся жидкости в механическую энергию. В газовой или паровой турбине вращающиеся лопатки работают в паре с неподвижными лопастями.
Рабочее колесо компрессора — это высокоскоростной вращающийся компонент, передающий механическую энергию газу в центробежном компрессоре. Его лопатки ускоряют газ через тщательно спроектированные каналы, способствуя...
Шероховатость обработанной поверхности описывает микроскопические пики и впадины, остающиеся на детали после резки. Эти неровности могут быть слишком малы, чтобы их можно было четко увидеть, но они могут влиять на трение, герметизацию и т.д.
Лопатки турбин изготавливаются из материалов, подобранных с учетом температуры, механических нагрузок и условий эксплуатации. В высокотемпературных газовых турбинах часто используются никелевые суперсплавы, а жаропрочные стали — более распространены.
Зажим для кремниевых пластин — это прецизионное удерживающее устройство, которое поддерживает и фиксирует кремниевые пластины во время производства, контроля и тестирования полупроводниковых изделий. В зависимости от конструкции, он использует вакуумное давление, электростатическое притяжение,
Обработка лопаток позволяет создавать или улучшать профиль крыла, элементы крепления и кромки, обеспечивающие плотное прилегание лопатки к сборке и ее взаимодействие с рабочей жидкостью. Задача состоит в контроле этих параметров.
Пластина, изготовленная на станке с ЧПУ, может соответствовать допустимым пределам толщины, но при этом вызывать проблемы при креплении болтами к узлу. Изогнутая монтажная поверхность может оставлять зазоры и деформировать поддерживаемый компонент.
Как изготавливаются лопатки турбин? Лопатки турбин — это высокоточные компоненты, производимые с помощью тщательно контролируемой подготовки материалов, обработки на станках с ЧПУ, шлифовки, полировки и контроля качества. В зависимости от конструкции лопатки, используется 5-осевой станок с ЧПУ.
Пределы, посадки и допуски определяют допустимые отклонения размеров и взаимосвязи между сопрягаемыми механическими компонентами. Пределы устанавливают максимально и минимально допустимые размеры, допуски определяют допустимые отклонения, а
Выталкивающие штифты — это небольшие компоненты пресс-формы, но они играют важную роль в том, сможет ли деталь, изготовленная методом литья под давлением, чисто и равномерно покинуть пресс-форму. После того, как пластик остынет вокруг...