
Шестерни, используемые в промышленном оборудовании, могут выглядеть не особенно сложными, но после установки даже небольшая погрешность в размерах может стать серьезной проблемой. Небольшое отклонение профиля зуба или положения отверстия само по себе может быть трудно заметить, однако шум, вибрация и ускоренный износ могут появиться быстро после установки. Для оборудования, работающего непрерывно, шестерня должна не просто соответствовать чертежу. Она должна плавно зацепляться, сохранять стабильность размеров и выдерживать многократную эксплуатацию. Обработка на станках с ЧПУ может обеспечить лучший контроль над внешним диаметром шестерни, внутренним отверстием, торцевой поверхностью и другими характеристиками, но планирование процесса и контроль качества не менее важны.
Что необходимо контролировать при обработке зубчатых передач промышленного оборудования на станках с ЧПУ?
Зубчатые передачи — это функциональные механические компоненты, где внешние размеры — лишь часть требований. Профиль зубьев, расстояние между зубьями, положение отверстия и соотношение между обработанными поверхностями — все это может влиять на фактическую производительность. Зубчатые передачи, используемые в промышленном оборудовании, часто должны работать непрерывно в течение длительных периодов времени. Небольшое отклонение в процессе обработки может постепенно привести к аномальному шуму, повышению температуры или проблемам с передачей. Уточнение критических размеров и базовых параметров обработки до начала производства может значительно повысить стабильность всего производственного процесса.
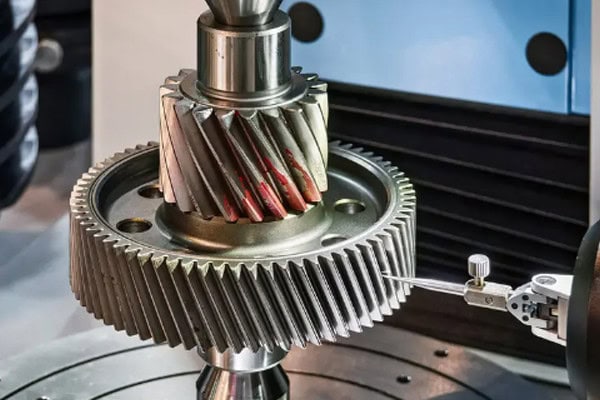
Профиль зубьев и расстояние между зубьями влияют на зацепление шестерен.
Плавность вращения шестерни после сборки во многом зависит от точности профиля зубьев и расстояния между ними. На протяжении всего процесса обработки, особенно при чистовой обработке, необходимы стабильный инструмент и подходящие траектории резания. Для прецизионных компонентов трансмиссии также необходимо уделять внимание шероховатости поверхности и заусенцам на зубьях.
- Контролируйте профиль зубьев: чрезмерное отклонение профиля может привести к неравномерному контакту между сопряженными шестернями и создать дополнительный шум при работе.
- Поддерживайте постоянное расстояние между зубами: существенная ошибка в расстоянии между отдельными зубами может привести к периодическим колебаниям во время передачи сигнала.
- Тщательно обработайте области корня и кончика зуба: заусенцы или следы механической обработки в этих областях могут ускорить износ после ввода шестерни в эксплуатацию.
Обработка зубчатых передач — это не просто вырезание круга зубьев вокруг заготовки. Важно поддерживать постоянное геометрическое соотношение между каждым зубом. Для компонентов промышленного оборудования, производимых партиями, стабильная точность гораздо ценнее, чем изготовление всего лишь одного визуально идеального образца.
Точность сверления и торцевой поверхности влияет на монтаж.
Шестерни обычно устанавливаются на валах, втулках или других компонентах трансмиссии, поэтому диаметр отверстия и торцевая поверхность являются важными ориентирами при сборке. Если диаметр отверстия, округлость или состояние торцевой поверхности не соответствуют норме, шестерня может вращаться с эксцентриситетом после установки. Чем быстрее работает оборудование, тем заметнее могут стать эти проблемы.
| Критическая область | Фокус на обработке на станках с ЧПУ | Воздействие на оборудование |
| Поверхность зуба | Профиль зуба, расстояние между зубами, качество поверхности | Стабильность сетки и уровень шума при работе |
| Диаметр цилиндра | Диаметр, округлость, точность позиционирования | Посадка и соосность вала |
| Конец лица | Плоскостность, перпендикулярное соотношение | Осевое позиционирование |
| Корень зуба | Обработка углов, удаление заусенцев, переходные зоны. | Срок службы и стабильность работы |
| Наружный диаметр | Размер, биение | Зазор и перемещение между соседними компонентами |
Не следует упускать из виду проблему биения шестерни.
Даже если основные размеры зубьев, казалось бы, соответствуют требованиям, готовую шестерню все равно следует проверить на радиальное и осевое биение. Для промышленного оборудования, требующего высокоскоростного вращения или точного позиционирования, даже незначительный эксцентриситет может повлиять на работу трансмиссии. Выбор базовой точки обработки, оснастка и точность станка — все это может повлиять на конечный результат.
Для обработки материалов зубчатых передач требуются разные стратегии на станках с ЧПУ.
Промышленные зубчатые передачи могут изготавливаться из различных материалов, включая легированную сталь, нержавеющую сталь, алюминиевые сплавы и некоторые медные сплавы. Их твердость, ударная вязкость и условия термообработки могут приводить к совершенно разным характеристикам резания. При закупке одного лишь названия материала может быть недостаточно. Перед началом обработки необходимо также подтвердить марку материала, его состояние и требуемые конечные характеристики.
Шестерни из легированной стали требуют внимания к износостойкости и последующей механической обработке.
Легированная сталь широко используется для изготовления зубчатых передач, которые должны выдерживать высокие передаточные нагрузки. При механической обработке необходимо учитывать черновую и чистовую обработку, а также изменения размеров, вызванные последующей термообработкой. Если требуется цементация, закалка или другой процесс поверхностного упрочнения, следует заранее спланировать соответствующий припуск на обработку. В противном случае корректировка размеров после обработки может стать затруднительной.
- Контроль за удалением материала при черновой обработке: обеспечение стабильной базовой геометрии зубчатого колеса и снижение трудозатрат на последующей чистовой обработке.
- Перед термообработкой оставьте необходимый припуск: зарезервируйте достаточно материала для последующих корректирующих и отделочных работ.
- Осмотрите поверхность зуба после закалки: убедитесь, что твердость и размеры соответствуют требуемым параметрам эксплуатации.
Для шестерен из нержавеющей стали требуется более точный контроль температуры обработки.
Нержавеющая сталь обладает относительно высокой прочностью и может при обработке образовывать наплавленный материал, выделять тепло и ускорять износ инструмента. Если параметры резания не контролируются должным образом, на поверхности зубьев могут появиться нежелательные следы обработки. При обработке этого материала необходимо уделять больше внимания состоянию инструмента, охлаждению и удалению стружки.
При изготовлении зубчатых передач из алюминиевых сплавов необходимо уделять внимание заусенцам и деформациям.
Шестерни из алюминиевых сплавов легкие и могут быть полезны в промышленном оборудовании, где важна уменьшенная масса или инерция. Материал относительно легко обрабатывается, но вокруг зубьев и отверстий могут образовываться заусенцы. Тонкие секции также могут деформироваться под чрезмерным усилием зажима. Правильная фиксация и специальный процесс удаления заусенцев могут помочь сохранить точность размеров.
Для разных материалов требуются разные стратегии обработки. При запросе коммерческого предложения заказчику следует указывать марку материала, твердость, требования к термообработке и предполагаемые условия эксплуатации. Четкая информация позволяет поставщику выявлять потенциальные проблемы обработки на ранней стадии и избегать ненужных изменений в дальнейшем.
Как шестерни промышленного оборудования могут обеспечить стабильность в серийном производстве?
Настоящие сложности часто начинаются, когда проект по изготовлению зубчатых передач переходит от производства прототипов к серийному производству. Изготовление одной качественной шестерни не представляет особой сложности; поддержание стабильной точности на протяжении десятков или сотен деталей — гораздо более серьезное испытание для процесса обработки на станках с ЧПУ. Износ инструмента, вариации в креплении, изменение материала и состояние станка — все это может постепенно изменять размеры в процессе производства.
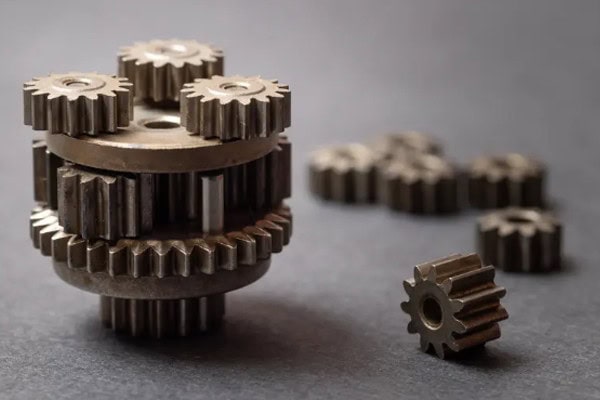
Ключевые параметры необходимо зафиксировать до начала серийного производства.
Перед началом серийного производства необходимо подтвердить изменения в чертежах, материале, базовых параметрах обработки, оснастке и критических размерах. После того, как прототип пройдет испытания при сборке, метод изготовления не следует произвольно менять в процессе серийного производства.
- Блокировка версии чертежа: предотвращает одновременное использование разных версий на производственном участке.
- Обеспечьте единообразие базовых точек обработки: уменьшите расхождения в позиционировании между производственными партиями.
- Зафиксируйте критически важные параметры: создайте полезные справочные данные для будущего мониторинга производства и технологических процессов.
- Управляйте сроком службы инструмента: чрезмерный износ инструмента может постепенно влиять на состояние зубьев, размеры отверстий и общую точность обработки.
Контроль качества на этапе производства более практичен, чем проверка всего в конце.
Если отклонения в размерах обнаруживаются только после завершения всей партии, затраты на доработку могут быстро возрасти. В процессе производства ключевые параметры, такие как толщина зуба, диаметр отверстия, состояние торцевой поверхности и биение, можно проверять через соответствующие интервалы. Для крупных заказов утверждение первой детали и ведение технологической документации также могут помочь поддерживать стабильные условия обработки.
Что следует проверить перед отправкой?
Окончательная проверка не должна ограничиваться лишь царапинами или видимыми дефектами поверхности. Заказчикам промышленного оборудования необходимы детали, которые можно установить без лишних регулировок, поэтому критически важные размеры, поверхности зубьев, положение отверстий, а также любые указанные требования к материалу или термообработке должны быть проверены в соответствии с чертежом и спецификациями закупки.
| Пункт осмотра | Ключевое содержание | Типичное назначение |
| Общие размеры | Внешний диаметр, ширина шестерни и т. д. | Подтвердите основные характеристики |
| Параметры передач | Профиль зуба, расстояние между зубами, толщина зуба | Проверьте требования к сетке. |
| Диаметр цилиндра | Диаметр, округлость | Убедитесь в правильности посадки вала. |
| Закончиться | Радиальное и осевое биение | Уменьшить эксцентрическую работу |
| Материал и термическая обработка | Состояние материала, твердость | Соответствует эксплуатационным требованиям |
Как следует оценивать поставщика оборудования для обработки на станках с ЧПУ при производстве зубчатых передач для промышленного оборудования?
Закупка зубчатых передач включает в себя не только сравнение цен за единицу продукции. Поскольку зубчатые передачи напрямую влияют на производительность последующей сборки и передачи, перед размещением заказа необходимо проверить опыт обработки, умение интерпретировать чертежи, возможности контроля качества и стабильность серийного производства. Для компонентов промышленного оборудования, изготавливаемых по индивидуальному заказу, эти факторы могут напрямую влиять на стоимость доставки и доработки.
Обратите внимание как на опыт обработки материалов, так и на возможности контроля качества.
Наличие подходящего оборудования с ЧПУ — это только отправная точка. Опыт поставщика в работе с прецизионными компонентами трансмиссии гораздо полезнее при оценке его способности справиться с конкретным проектом. Заказчики могут поинтересоваться возможностями обработки зубчатых передач, точностью отверстий, методами контроля поверхности зубьев и возможностью предоставления отчетов о контроле размеров. Для проектов, требующих термообработки, также стоит уточнить, как координируются процессы механической обработки и последующей обработки.
Разработка прототипов должна плавно перетекать в серийное производство.
Многие проекты по производству промышленного оборудования начинаются с небольшого количества шестерен для испытаний при сборке. После проверки конструкции заказ может перейти к серийному производству. Если процессы изготовления прототипа и серийного производства совершенно разные, позже могут возникнуть отклонения в размерах. Более стабильный подход заключается в переносе проверенных базовых параметров, оснастки и критических параметров из производства прототипа в последующее серийное производство.
Эффективность коммуникаций также является частью затрат на закупки.
Чертежи зубчатых передач могут содержать такую информацию, как модуль, угол зацепления, количество зубьев, ширина зубчатого колеса, диаметр отверстия, допуски и требования к термообработке. Любая неясность может повлиять на результат обработки. Поставщик, который выявляет потенциальные проблемы и подтверждает неясные требования до составления коммерческого предложения, может значительно сэкономить время по сравнению с обнаружением проблем после начала производства. В случае с компонентами промышленного оборудования, изготавливаемыми по индивидуальному заказу, четкая коммуникация на начальном этапе может сократить количество ненужных модификаций и доработок в дальнейшем.
Обработка зубчатых передач на станках с ЧПУ в конечном итоге зависит от точности передачи, стабильности сборки и стабильной производительности производства. От профиля и расстояния между зубьями до отверстий, биения, обработки материала и контроля качества каждой партии — каждый этап требует четкого плана производства. Для клиентов, которым требуются прототипы зубчатых передач, нестандартная обработка или серийное производство, TIRAPID оказывает поддержку от проверки чертежей и обработки на станках с ЧПУ до контроля качества, помогая нестандартным зубчатым передачам более плавно переходить в сборку промышленного оборудования.
















